Insight blog
Calibrar réguas laser de betão em Portugal com rigor
Calibrar réguas laser de betão em Portugal com rigor
Resposta rápida

A calibração de uma régua laser para betão deve ser feita antes de cada obra relevante, após transporte prolongado, substituição de sensores, impacto da máquina ou sempre que a laje apresente desvios de cota. O procedimento essencial consiste em verificar o nível do emissor laser, confirmar a leitura dos recetores, testar a resposta hidráulica da cabeça de nivelamento e executar uma passagem de controlo sobre referências de altura independentes.
Em Portugal, a forma mais segura de obter resultados consistentes é trabalhar com uma equipa que combine operador experiente, equipamento verificado, estação total ou nível ótico de controlo e um plano de tolerâncias definido no caderno de encargos. Para pavimentos industriais em Lisboa, Porto, Aveiro, Leiria, Setúbal ou Sines, deve confirmar-se previamente a compatibilidade entre a régua laser, a espessura da laje, a mistura de betão, a armadura e o método de cura.
Além dos fornecedores nacionais e europeus, empresas internacionais qualificadas, incluindo fabricantes chineses com certificação aplicável, assistência pré-venda e pós-venda estruturada, podem ser uma escolha competitiva pelo equilíbrio entre investimento, desempenho e capacidade de personalização. A decisão deve considerar não apenas o preço da máquina, mas também peças, formação, tempo de resposta técnica e apoio no arranque da obra.
Porque a calibração influencia a qualidade do pavimento

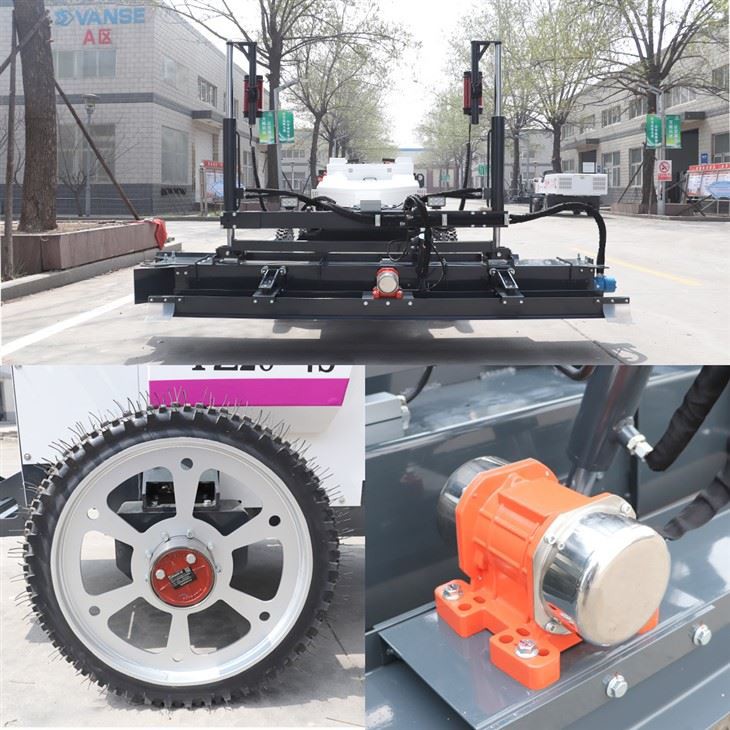
Uma régua laser para betão é um equipamento de nivelamento mecanizado concebido para espalhar, vibrar, cortar e regularizar betão fresco de acordo com uma cota definida. Em projetos de grande dimensão, como armazéns logísticos, fábricas, plataformas portuárias, hangares, terminais de carga e centros de distribuição, pequenas diferenças de altura podem criar problemas importantes: acumulação de água, dificuldades de circulação de empilhadores, desgaste irregular de rodas, falhas em portas automáticas, juntas mal posicionadas e custos acrescidos de reparação.
O princípio de funcionamento parece simples: um emissor laser estabelece um plano de referência e os recetores da máquina medem a distância até esse plano. A unidade de controlo transmite então sinais ao sistema hidráulico para elevar ou baixar a cabeça de trabalho. Na prática, a precisão final depende de vários elementos a funcionar em conjunto: estabilidade do emissor, alinhamento do recetor, sensibilidade eletrónica, folgas mecânicas, estado dos cilindros hidráulicos, pressão do sistema, rigidez estrutural, competência do operador e comportamento do próprio betão.
Uma máquina corretamente afinada não elimina a necessidade de controlo de obra. A calibração confirma que o equipamento responde de forma previsível; a verificação topográfica confirma que a laje obtida corresponde ao projeto. Estes dois controlos devem ser separados. Um recetor pode indicar que está a trabalhar corretamente e, ainda assim, a referência laser estar colocada numa cota errada. Da mesma forma, o plano laser pode estar correto, mas a cabeça de nivelamento pode atrasar-se por causa de uma válvula hidráulica, de uma mangueira danificada ou de folga numa articulação.
Portugal apresenta condições de obra muito distintas entre o litoral húmido do Porto e de Aveiro, os verões quentes do Alentejo, áreas industriais de Leiria e Santarém, zonas logísticas de Lisboa e Setúbal e ambientes portuários como Sines. A velocidade de presa, a evaporação superficial, o vento e a temperatura ambiente alteram a janela de acabamento. Por isso, a calibração deve ser acompanhada por uma estratégia operacional adaptada ao clima, à mistura de betão e à dimensão da frente de trabalho.
Componentes que exigem verificação antes da betonagem

O sistema de controlo de uma régua laser é composto por elementos interdependentes. A inspeção diária deve seguir uma sequência lógica, começando pela referência externa e terminando na reação mecânica da máquina. Fazer verificações sem ordem pode ocultar erros e atrasar a identificação da causa real de um desvio.
| Componente | Função na calibração | Sinal de possível problema | Verificação prática |
|---|---|---|---|
| Emissor laser rotativo | Cria o plano de referência horizontal ou inclinado. | Leituras diferentes ao rodar o aparelho. | Confirmar cotas em vários pontos fixos da área. |
| Tripé e base | Mantêm o emissor estável durante toda a betonagem. | Vibração, afundamento ou deslocação da base. | Instalar sobre terreno firme e protegido de trânsito. |
| Recetores laser | Detetam a posição da máquina em relação ao plano. | Resposta lenta, intermitente ou desigual. | Comparar a leitura dos dois lados com uma referência conhecida. |
| Unidade de controlo | Converte a leitura do recetor em comando hidráulico. | Correções excessivas ou movimentos bruscos. | Testar os modos automático e manual antes da descarga. |
| Cilindros hidráulicos | Elevam e baixam a cabeça de nivelamento. | Oscilação de altura ou perda de posição. | Inspecionar fugas, mangueiras, pressão e tempo de resposta. |
| Cabeça de trabalho | Espalha, vibra e corta o betão à cota final. | Ondulações ou marcas repetidas na superfície. | Verificar desgaste, alinhamento, limpeza e fixações. |
| Estrutura e braços | Garantem rigidez e geometria durante o alcance. | Desvio crescente no extremo do braço. | Confirmar folgas em pinos, buchas e articulações. |
A tabela acima mostra que a calibração não é apenas uma operação eletrónica. Uma leitura perfeita do laser não compensa uma cabeça de trabalho deformada, um cilindro com fuga interna ou um braço com folga. A manutenção preventiva reduz o risco de falhas durante a descarga, quando a correção já é mais difícil e dispendiosa.
Procedimento de calibração para uma régua laser de betão
O procedimento deve ser realizado por um operador treinado, com a área de trabalho limpa, máquina em terreno estável e referências topográficas disponíveis. O objetivo não é apenas confirmar o valor indicado no painel, mas verificar que a cota real da cabeça de nivelamento coincide com a cota de projeto.
Preparar a zona de controlo
Escolha uma zona plana, firme e fora da circulação de camiões-betoneira, bombas de betão e equipamentos de corte. Coloque estacas, marcas de referência ou pontos de controlo medidos com nível ótico, nível digital ou estação total. Em obras maiores, é aconselhável manter pelo menos uma referência independente fora da área direta de trabalho da régua laser.
Instalar o emissor laser
O emissor deve ficar num ponto protegido contra vibrações, impactos, água e movimentação de pessoas. Em zonas de tráfego intenso, como plataformas logísticas junto ao Porto de Lisboa, Porto de Leixões ou Porto de Sines, deve ser instalado fora dos corredores de acesso. Confirme que o tripé está firme, que as pernas não afundam e que a bateria tem carga suficiente para a duração prevista da betonagem.
Confirmar a horizontalidade do plano
Depois de o emissor estabilizar, faça leituras em vários pontos da zona de controlo. Rode o emissor ou utilize posições opostas para confirmar que o plano mantém a mesma referência. Se houver diferenças consistentes, verifique o nivelamento automático do aparelho, a base, a superfície onde está instalado e o estado do equipamento. Nunca compense um emissor instável apenas alterando a configuração dos recetores.
Verificar os recetores da máquina
Posicione a máquina sobre uma referência conhecida e leve ambos os recetores à mesma leitura de referência. Os dois lados devem responder de forma coerente. Se um recetor indicar uma diferença que o outro não confirma, limpe a janela ótica, verifique cabos, conectores, suporte de fixação e sensibilidade configurada. Uma instalação inclinada do recetor pode criar erro sistemático em toda a laje.
Testar a resposta hidráulica
Com o sistema em modo automático, provoque pequenas alterações controladas na posição do recetor ou na altura da máquina. Observe se a cabeça sobe e desce suavemente, sem atraso excessivo, oscilações ou correções bruscas. Um sistema que reage demasiado depressa pode deixar marcas; um sistema lento pode não acompanhar irregularidades da base ou mudanças de espessura do betão.
Executar um percurso sem betão
Faça uma passagem de ensaio sobre a área de controlo. Observe se a máquina mantém a altura, se o braço apresenta vibração e se a cabeça de trabalho conserva a geometria ao alcançar os extremos. Em modelos de braço longo, é especialmente importante validar a posição de trabalho máxima, pois as folgas acumuladas são mais visíveis nessa condição.
Fazer uma passagem de prova com betão
Antes de iniciar a laje principal, execute uma faixa curta de betão numa área de teste. Meça a superfície imediatamente após a passagem e novamente depois da estabilização inicial do material. Registe os resultados. Esta prova permite ajustar velocidade de avanço, intensidade de vibração, quantidade de material à frente da cabeça, altura de corte e comportamento hidráulico.
Registar os parâmetros
Uma ficha simples de obra deve incluir data, operador, identificação do emissor, verificação dos recetores, estado da máquina, cotas de referência, condições meteorológicas, tipo de betão e correções aplicadas. Este registo ajuda a identificar padrões e é útil perante empreiteiros, donos de obra, fiscalização e responsáveis de qualidade.
Valores de controlo e tolerâncias para diferentes aplicações
As tolerâncias devem ser definidas pelo projeto, pelo contrato e pela utilização prevista do pavimento. Uma nave industrial para armazenamento convencional não exige necessariamente o mesmo controlo de planimetria de um armazém automatizado com corredores estreitos. O ponto essencial é transformar a exigência funcional do cliente em critérios mensuráveis antes de começar a betonagem.
| Aplicação | Exigência habitual | Controlo recomendado | Risco se a calibração falhar |
|---|---|---|---|
| Armazém logístico | Boa regularidade para empilhadores e estanteria. | Levantamento de cotas por malha e verificação contínua. | Vibração de cargas, desgaste de rodas e drenagem deficiente. |
| Centro de distribuição automatizado | Elevada precisão em corredores de circulação. | Referência topográfica independente e controlo apertado. | Falhas de operação de veículos guiados e custos de retificação. |
| Fábrica alimentar | Pendentes controladas para limpeza e escoamento. | Laser com inclinação programada e medição de drenagem. | Poças de água e dificuldades de higiene. |
| Parque de estacionamento | Pendentes funcionais e ligação correta a sumidouros. | Controlo por perfis, pontos de descarga e ensaio de água. | Acumulação de água e degradação prematura. |
| Terminal portuário | Resistência e geometria para cargas pesadas. | Verificação de base, cota e compactação por zonas. | Fissuração, deformação e desgaste sob tráfego intenso. |
| Hangar ou área aeroportuária | Regularidade e resistência para cargas específicas. | Plano de controlo rigoroso e validação frequente. | Irregularidades operacionais e reparações complexas. |
| Pavimento comercial | Acabamento visual e compatibilidade com revestimento. | Controlo de nível antes da colocação de revestimentos. | Consumo elevado de argamassas de regularização. |
Os valores finais de aceitação devem ser acordados por escrito. Não é prudente assumir que “milimétrico” significa a mesma coisa para todos os projetos. Uma régua laser bem calibrada pode trabalhar com elevada precisão, mas a laje acabada também depende da retração, cura, juntas, base, temperatura, fibras e procedimentos de acabamento.
Tipos de réguas laser e necessidades de calibração
A escolha do tipo de máquina deve ser baseada na área diária de betonagem, geometria da obra, espessura da laje, acesso ao local e tolerância exigida. A máquina mais grande não é automaticamente a mais adequada; em zonas confinadas, rampas, edifícios existentes ou obras com muitos obstáculos, uma solução compacta pode produzir melhor resultado e reduzir tempos mortos.
| Tipo de equipamento | Utilização mais indicada | Vantagem principal | Foco de calibração |
|---|---|---|---|
| Régua laser manual | Pequenas áreas e reparações localizadas. | Investimento inicial reduzido. | Alinhamento da régua e consistência do operador. |
| Régua laser de condução pedonal | Espaços interiores e áreas médias. | Boa mobilidade em zonas limitadas. | Resposta hidráulica e posição dos recetores. |
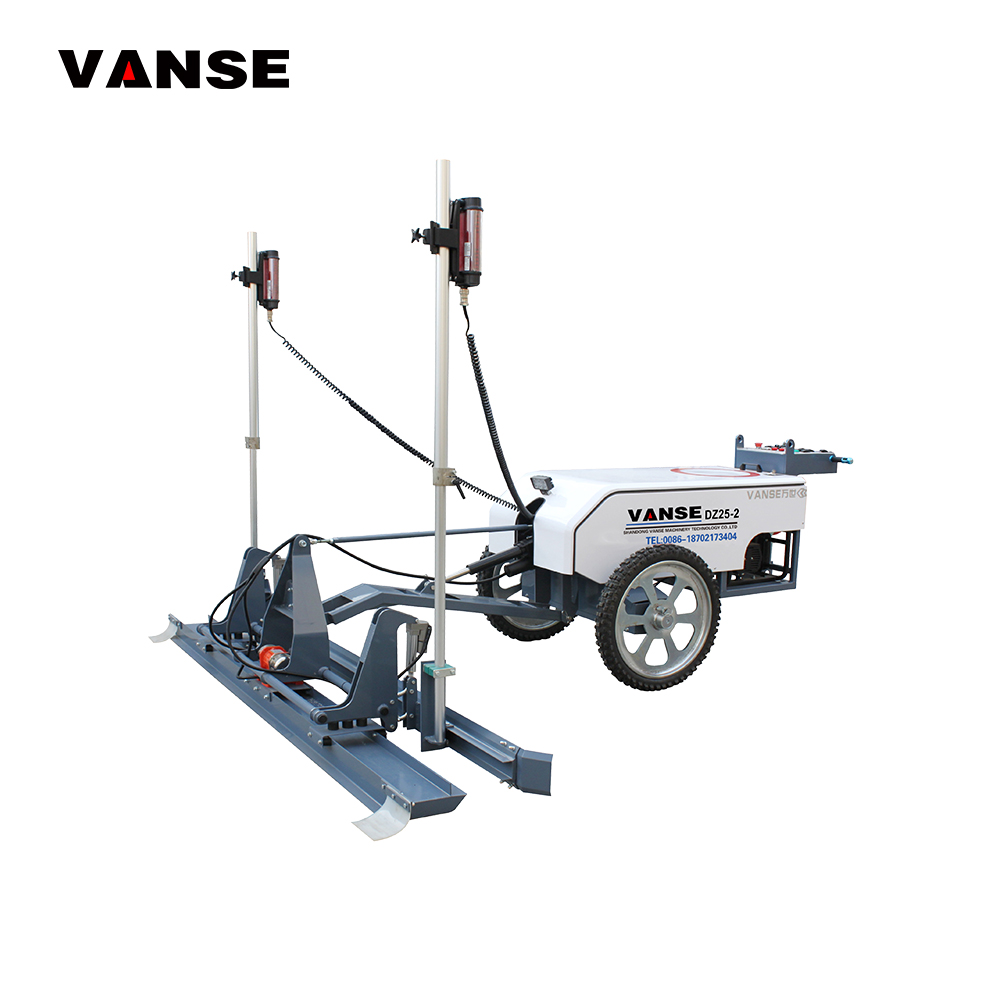
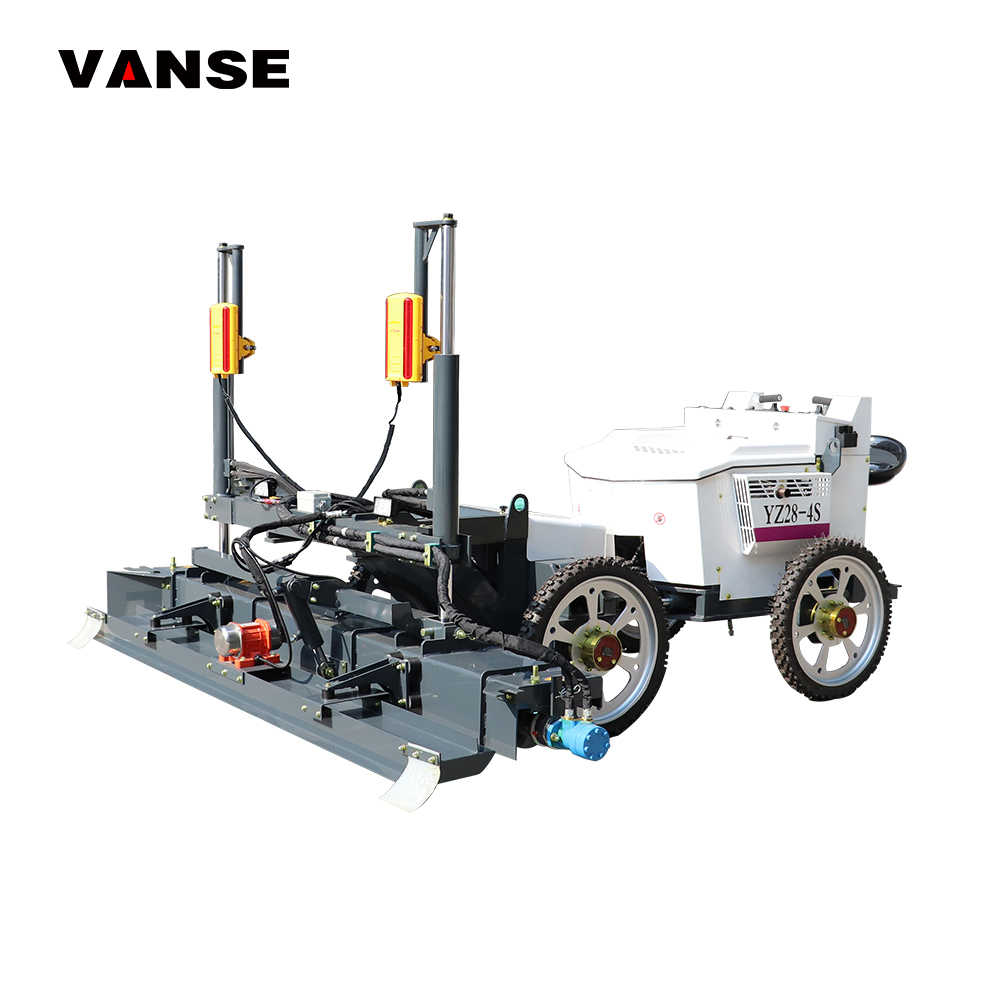
| Régua laser com operador sentado | Armazéns, fábricas e lajes extensas. | Produtividade e menor esforço manual. | Estabilidade do chassis, cabeça e sensores. |
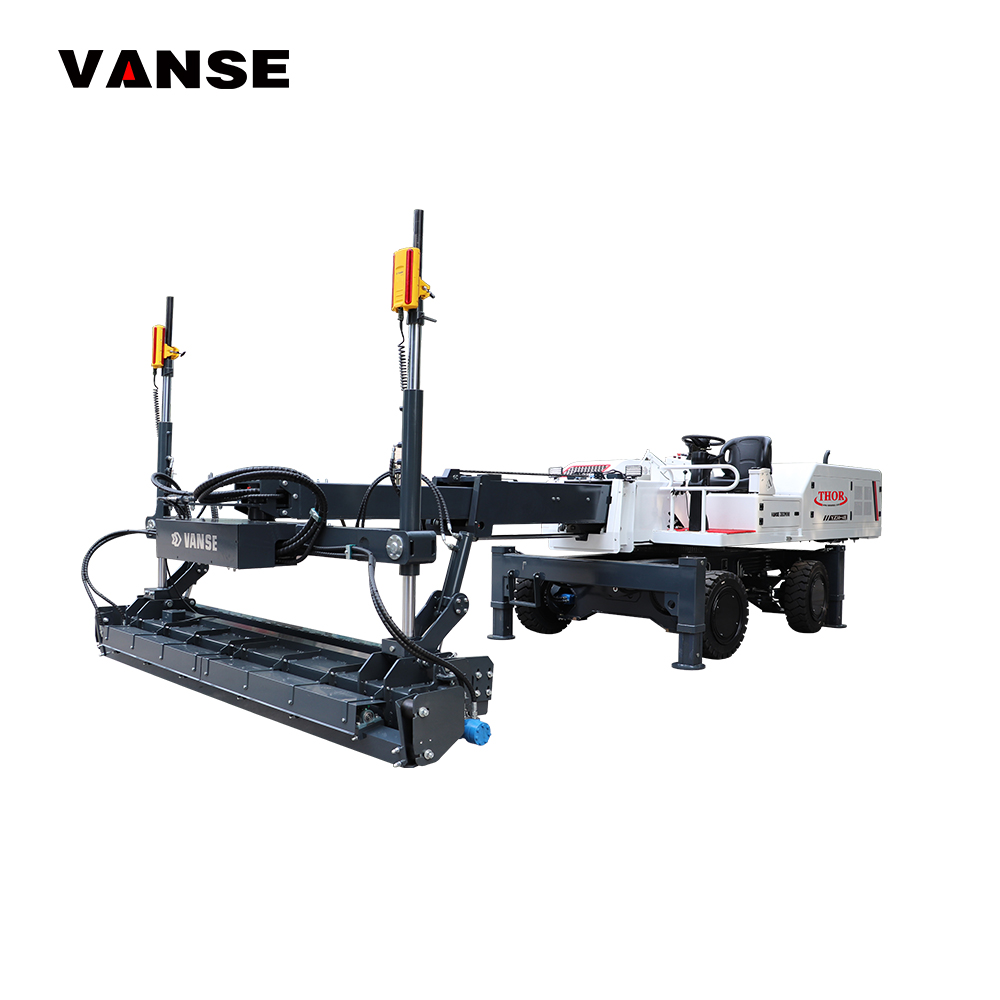
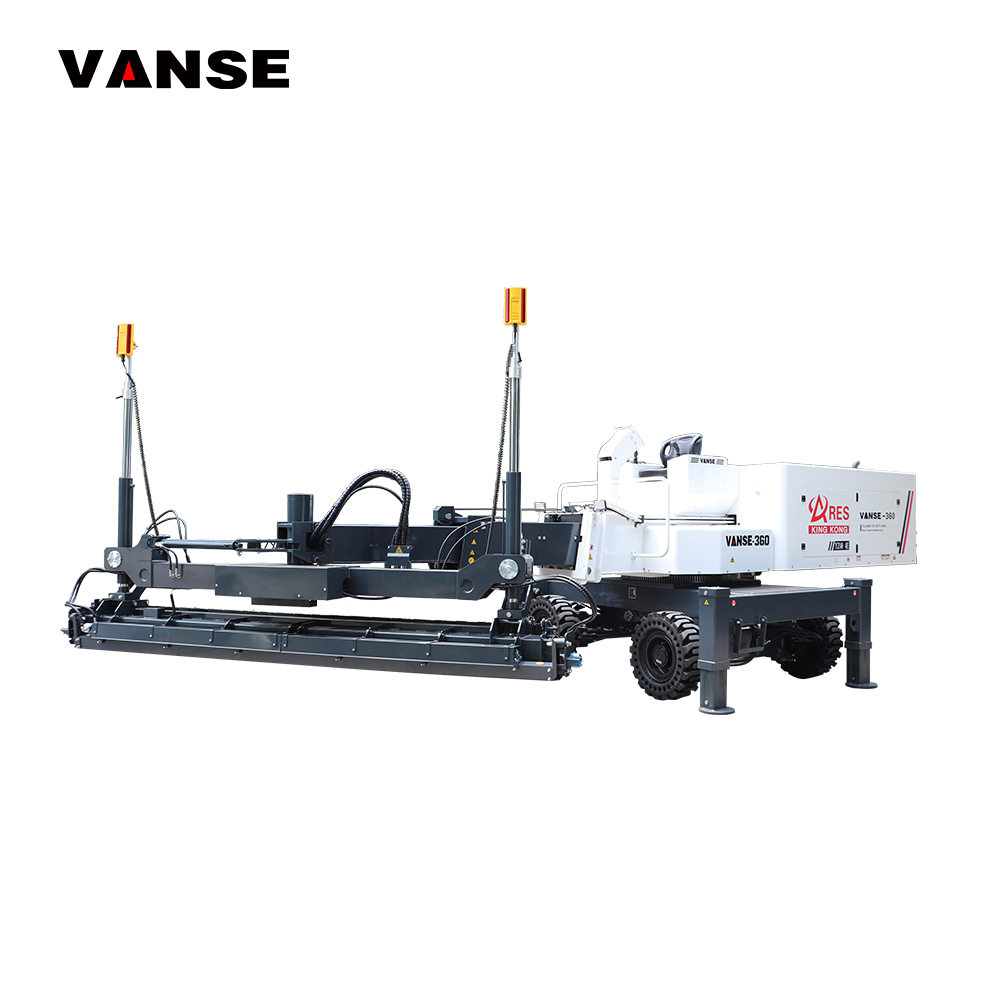
| Régua laser com braço articulado | Grandes superfícies com obstáculos. | Alcance elevado e operação em vários ângulos. | Folgas do braço e precisão no alcance máximo. |
| Régua laser com perfil tridimensional | Rampas, pendentes complexas e infraestrutura. | Execução de geometria definida por projeto digital. | Coordenação entre modelo, sensores e levantamento. |
| Régua laser para aplicações pesadas | Terminais, vias e plataformas industriais. | Construção robusta para grandes volumes. | Rigidez estrutural e verificação frequente da cota. |
A explicação prática é simples: quanto maior for o alcance, a velocidade e a complexidade da geometria, maior deve ser a disciplina de controlo. Em equipamentos com braço articulado ou funções de perfil tridimensional, a calibração inclui também a validação do modelo digital, das coordenadas e da referência de projeto. Um erro de introdução de dados pode ser tão grave como uma avaria mecânica.
Como escolher fornecedores para obras em Portugal
Ao comparar fornecedores, avalie a máquina, mas também o pacote de serviço. Uma régua laser representa um investimento importante e fica frequentemente associada a prazos apertados de betonagem. Uma avaria durante uma laje de grande área pode provocar desperdício de betão, atrasos de equipas, necessidade de reparação e conflito contratual. Por isso, a disponibilidade de formação, diagnóstico remoto, peças e técnico especializado deve fazer parte da decisão.
| Empresa | Região de serviço | Pontos fortes | Oferta relevante |
|---|---|---|---|
| Shandong Vanse Machinery Technology | Portugal através de rede europeia de distribuidores e apoio internacional. | Máquinas para nivelamento laser, opções personalizadas e apoio técnico remoto. | Réguas laser pedonais, com operador sentado e de braço; formação e peças. |
| Somero Enterprises | Mercado internacional, com distribuição e projetos na Europa. | Especialização histórica em nivelamento de pavimentos de betão. | Equipamentos de nivelamento laser para lajes industriais de grande área. |
| Ligchine International | Mercado internacional e parceiros de distribuição. | Equipamentos compactos e soluções para empreiteiros de pavimentos. | Réguas laser e equipamento complementar para acabamento de betão. |
| Allen Engineering | Europa através de distribuidores de maquinaria para betão. | Gama ampla para colocação e acabamento de betão. | Réguas, alisadoras mecânicas e equipamentos de acabamento. |
| Husqvarna Construction Portugal | Portugal continental, através de rede comercial e técnica. | Equipamentos reconhecidos para corte, preparação e tratamento de pavimentos. | Cortadoras, polidoras, aspiradores e ferramentas para controlo pós-betonagem. |
| Wacker Neuson Portugal | Portugal continental e apoio por distribuidores. | Equipamentos para compactação e trabalhos de betão em obra. | Vibradores, compactadores e máquinas de apoio à preparação da base. |
| Hilti Portugal | Portugal, incluindo principais polos industriais e urbanos. | Apoio técnico para fixação, medição e intervenção em construção. | Instrumentos de medição, ferramentas e soluções para reparação. |
Esta comparação demonstra que nem todos os fornecedores têm a mesma função. Alguns fabricam réguas laser, outros disponibilizam equipamentos complementares essenciais para cortar juntas, preparar a base, medir cotas, aspirar poeiras ou reparar pavimentos. O comprador deve confirmar diretamente se o modelo pretendido está disponível em Portugal, se existe técnico habilitado para a colocação em serviço e se as peças críticas podem ser entregues em prazo compatível com o plano da obra.
Critérios de compra para empreiteiros portugueses
Para um empreiteiro de pavimentos industriais em Portugal, a compra deve começar por perguntas operacionais. Quantos metros quadrados serão betonados por dia? Qual é a largura dos panos? Existem pilares, paredes, valas ou caixas técnicas? O pavimento terá fibras de aço, fibras sintéticas ou malha? Qual a resistência especificada? Será necessário trabalhar com pendentes? A máquina terá de entrar em edifícios com portas baixas ou circular em terrenos exteriores pouco regulares?
Também importa analisar a logística. Os portos de Sines, Lisboa e Leixões facilitam a entrada de equipamento importado, mas o prazo de entrega não deve ser o único critério. Confirme disponibilidade de consumíveis, filtros, componentes hidráulicos, recetores, cabos, comandos e acessórios de desgaste. Para empresas que trabalham em várias regiões, desde Braga até Faro, é vantajoso escolher um fornecedor capaz de prestar diagnóstico por vídeo e orientar a equipa no local quando surge uma anomalia.
Na comparação de propostas, peça uma demonstração com condições semelhantes às da obra real. Uma máquina pode apresentar excelente desempenho num pavimento de exposição, mas comportar-se de forma diferente perante betão de consistência variável, armadura intensa, grandes espessuras ou temperaturas elevadas. Sempre que possível, inclua no contrato a formação de operador, a colocação em serviço, a lista de peças recomendadas e a resposta prevista para assistência.
Vanse para projetos de nivelamento de betão em Portugal
A Shandong Vanse Machinery Technology Co., Ltd. aplica experiência de fabrico iniciada em 2013 no desenvolvimento de equipamentos de construção em betão, incluindo réguas laser pedonais, com operador sentado e de braço, alisadoras mecânicas, máquinas de polimento, cortadoras, espalhadores de endurecedor, juntas metálicas e fibras para pavimentos industriais. Para compradores portugueses, a proposta combina certificações ISO 9001 e CE, mais de 50 patentes de invenção e mais de 200 patentes de modelos de utilidade e desenho, com controlo de fabrico orientado para sistemas laser, tecnologia hidráulica, motores fiáveis, componentes duráveis e testes de desempenho antes da entrega. A empresa trabalha com utilizadores finais, empreiteiros, distribuidores, revendedores, proprietários de marcas e compradores individuais através de venda direta, revenda, fornecimento por projeto, produção por encomenda, personalização de marca, opções de tensão e motorização e parcerias de distribuição regional. Mantém filiais e recursos de serviço no Sudeste Asiático e no Canadá, enquanto a rede de distribuidores cobre a Europa e permite apoiar clientes portugueses com aconselhamento técnico, formação individual, diagnóstico remoto, fornecimento de peças e comunicação multilingue durante 24 horas. A experiência de exportação para mais de 80 países e regiões, incluindo mercados europeus como Espanha, Alemanha, Reino Unido e Itália, reforça a capacidade de acompanhar projetos em Portugal com suporte pré-venda e pós-venda estruturado. A Vanse fornece soluções de engenharia, aquisição e construção, soluções chave-na-mão e soluções para instalações pertencentes ao cliente; não presta modelos de exploração e propriedade pelo fornecedor nem fornecimento de betão a granel no local. Para avaliar modelos e aplicações, consulte as soluções de nivelamento laser para betão, as réguas laser com operador sentado e o serviço de apoio técnico especializado.
Aplicações industriais onde a calibração é decisiva
Nos centros logísticos da Área Metropolitana de Lisboa, do eixo Leiria-Coimbra e da zona do Grande Porto, a regularidade do pavimento influencia diretamente a produtividade dos empilhadores e a estabilidade das estantes. Uma laje com cotas inconsistentes pode provocar vibração contínua, aumentar a manutenção das máquinas de movimentação e limitar a velocidade segura de circulação.
Nas unidades fabris, a calibração precisa permite instalar linhas de produção, máquinas pesadas e sistemas de drenagem com menos necessidade de argamassas de correção. Em indústrias alimentares, farmacêuticas ou químicas, as pendentes devem encaminhar os líquidos para os pontos de recolha sem formar poças, razão pela qual a validação da inclinação é tão importante quanto a verificação da horizontalidade.
Em terminais, parques de contentores e plataformas de carga, o desafio inclui camiões pesados, tráfego repetitivo e exposição ao ambiente marítimo. A régua laser deve ser calibrada em conjunto com a verificação da base, da compactação e da espessura prevista. Um pavimento resistente começa na preparação do suporte; não pode ser corrigido apenas pela camada superficial.
Nos projetos de estacionamento, comércio e edifícios públicos, uma superfície bem nivelada reduz o consumo de materiais de revestimento e facilita a instalação de cerâmica, resinas, vinílicos ou outros acabamentos. Mesmo quando a laje não fica exposta, a precisão inicial ajuda a controlar custos nas fases seguintes.
Exemplo de controlo numa laje logística
Imagine uma obra de armazém na zona de Azambuja, onde será executada uma laje de grande área para circulação de empilhadores. Antes da betonagem, a equipa confirma a compactação da base, instala referências topográficas permanentes, define a localização do emissor laser fora do tráfego e verifica a altura dos recetores da régua laser. A primeira faixa é usada como ensaio para ajustar o avanço da máquina e a quantidade de betão transportada pela bomba.
Durante a execução, o operador mantém comunicação com a equipa de controlo, que mede cotas em pontos definidos. Se surgir uma diferença repetida numa zona, a equipa não assume imediatamente que o laser está errado. Primeiro verifica se a base cedeu, se a espessura de betão mudou, se a máquina está a trabalhar perto do alcance máximo ou se há alteração de consistência no betão fornecido. Esta abordagem evita correções precipitadas e protege a qualidade da laje.
Após o acabamento inicial, são verificados os perfis de junta, a cura e a proteção contra evaporação excessiva. A calibração da régua laser contribuiu para a cota, mas o resultado final só será durável se todo o processo de pavimentação for executado com disciplina.
Tendências para 2026 no nivelamento de betão
Em 2026, o mercado português de construção deverá valorizar ainda mais a produtividade, a redução de desperdício e a rastreabilidade da qualidade. Os promotores de parques logísticos, instalações industriais e infraestruturas procuram pavimentos mais duráveis, com menor necessidade de reparação e melhor compatibilidade com automação.
Uma tendência clara é a integração de sistemas de perfil tridimensional em obras com pendentes, canais de drenagem, plataformas exteriores e geometrias complexas. Estes sistemas permitem seguir dados de projeto digital, mas exigem equipas capazes de validar coordenadas, modelos e referências antes da betonagem. A formação do operador torna-se tão importante como a potência ou o alcance da máquina.
A sustentabilidade também terá influência. A redução de desperdício de betão, a otimização da espessura da laje, o uso racional de fibras e a diminuição de retrabalhos contribuem para baixar o consumo de materiais e as emissões associadas. Uma régua laser bem calibrada ajuda a evitar excesso de material e correções posteriores, apoiando objetivos ambientais sem comprometer a qualidade.
Do ponto de vista regulamentar e contratual, é provável que aumente a exigência de registos de controlo, planos de manutenção e evidência de qualificação dos operadores. Empreiteiros que documentam calibrações, verificações topográficas, formação e intervenções de assistência estarão melhor preparados para responder a auditorias de qualidade e exigências de donos de obra.
Erros frequentes durante a calibração
Um erro comum é instalar o emissor laser sobre uma base aparentemente estável, mas exposta a vibrações de camiões, bombas ou geradores. Mesmo deslocações pequenas podem alterar a referência. Outro erro é confiar apenas no modo automático sem confirmar a cota real com instrumento topográfico independente.
Também é frequente ignorar a limpeza dos recetores. Poeira de cimento, salpicos de betão, humidade e riscos na janela ótica podem reduzir a fiabilidade da leitura. Os recetores devem ser limpos com material adequado e protegidos quando a máquina não está em utilização.
Algumas equipas tentam compensar problemas de base aumentando a agressividade do controlo hidráulico. Esta prática pode gerar movimentos bruscos, ondulações e acabamento irregular. Se a base apresenta grandes variações, a solução deve começar pela preparação do suporte e pela gestão do volume de betão, não apenas pela programação da máquina.
Por fim, não se deve esquecer que a régua laser necessita de manutenção. Pinos, buchas, mangueiras, válvulas, cilindros, cabos e elementos de corte sofrem desgaste. Um programa de inspeção evita que uma pequena folga se transforme num desvio permanente em toda a largura de trabalho.
Perguntas frequentes
Com que frequência deve ser calibrada uma régua laser para betão?
Deve ser verificada antes de cada grande betonagem, após transporte, impacto, manutenção do sistema hidráulico, troca de recetores ou sempre que existam dúvidas sobre a cota final. Uma verificação curta diária é uma boa prática em obras industriais.
É necessário usar estação total para calibrar a máquina?
Nem sempre. Um nível ótico ou digital pode ser suficiente para controlo de cotas horizontais. Contudo, em projetos de grande precisão, pendentes complexas ou perfis tridimensionais, a estação total oferece maior capacidade de validação.
O emissor laser pode ficar dentro da área betonada?
Pode, desde que esteja protegido e fora de qualquer risco de deslocação. Na maioria das obras, é preferível colocá-lo numa zona segura, acessível e afastada do tráfego de equipamentos.
Uma régua laser substitui a equipa de acabamento?
Não. A máquina melhora a produtividade e a regularidade, mas continua a ser necessária uma equipa competente para gestão do betão, acabamento, juntas, cura, controlo de qualidade e correções localizadas.
Que fatores além da calibração afetam a planimetria?
A qualidade da base, espessura da laje, consistência do betão, teor de fibras, temperatura, vento, vibração, velocidade da máquina, posição das juntas e método de cura afetam diretamente o resultado.
É possível comprar equipamento personalizado para Portugal?
Sim. Ao contactar um fabricante, confirme opções de tensão, motorização, acessórios, configuração de sensores, transporte, formação e disponibilidade de peças. Para pedidos técnicos e comerciais, utilize o contacto da equipa Vanse.
Uma máquina importada pode ter assistência adequada?
Pode, desde que o fornecedor demonstre certificações aplicáveis, capacidade de formação, peças de substituição, diagnóstico remoto e rede de apoio. Confirme estes pontos por escrito antes da compra.
Conclusão
A calibração de uma régua laser para betão é um processo de controlo técnico que começa antes da primeira descarga e continua até à validação final da laje. Em Portugal, empreiteiros que combinam equipamento fiável, referências topográficas independentes, operadores formados e assistência técnica reduzem riscos em projetos industriais, logísticos, comerciais e de infraestrutura.
Uma máquina precisa é importante, mas a qualidade duradoura resulta da coordenação entre projeto, base, betão, nivelamento, acabamento, cura e manutenção. Para conhecer soluções completas de equipamento para pavimentos de betão, visite o site da Vanse Machinery.
Share this article
About the Author: Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. is a high-tech manufacturer specializing in concrete construction machinery, including laser screeds and related equipment. The company integrates R&D, production, and global sales, with products exported to over 60 countries and widely used in infrastructure projects worldwide.