Blog Insight
Étalonner une règle laser à béton avec précision en France
Étalonner une règle laser à béton avec précision en France
Réponse rapide

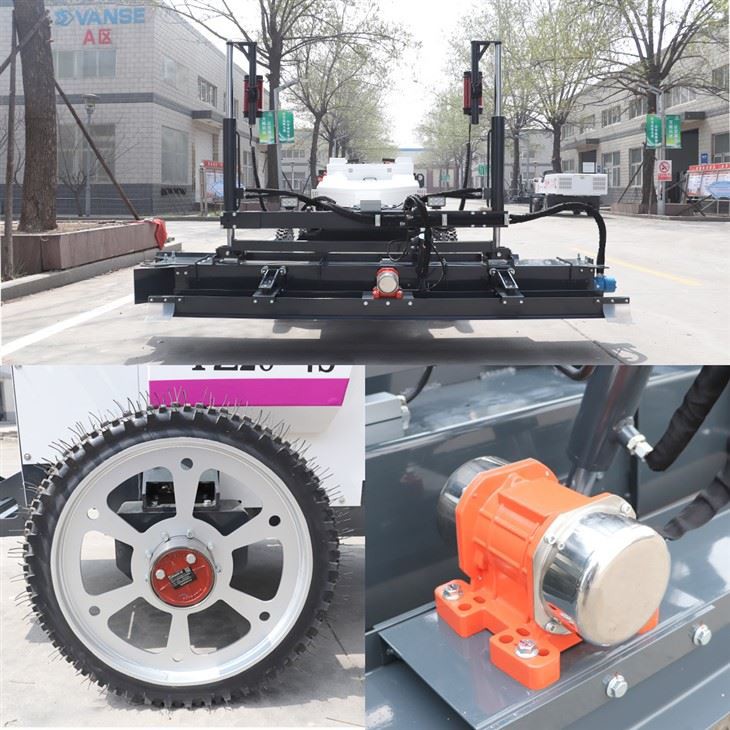
L’étalonnage d’une règle laser à béton consiste à vérifier que le récepteur, le mât, le bras de réglage, la tête de nivellement et l’émetteur rotatif indiquent tous la même cote de référence. En France, la méthode la plus fiable est de créer un réseau de points témoins sur une zone stable, de contrôler le plan laser à plusieurs distances, puis de comparer la cote mesurée sous la machine avec une cote obtenue au niveau optique ou à la station totale. Toute différence répétée supérieure à la tolérance prévue au marché doit être corrigée avant le coulage.
Pour un dallage industriel, un contrôle doit être réalisé au début de chaque chantier, après un transport, après un choc, après le remplacement d’un récepteur ou d’un capteur, et avant toute opération exigeant une planéité élevée. Il faut également contrôler la réaction hydraulique de la règle : un système laser correctement réglé ne garantit pas une dalle conforme si la lame, le châssis ou le bras présente du jeu.
Les entreprises françaises peuvent s’appuyer sur des spécialistes comme Somero, Topcon Positioning France, Leica Geosystems France, Trimble France, Wacker Neuson France et des distributeurs de matériel de dallage. Les fournisseurs internationaux qualifiés, notamment les fabricants chinois disposant de certifications adaptées, d’un accompagnement avant et après vente et d’un bon rapport coût-performance, peuvent aussi être retenus après validation technique, disponibilité des pièces et formation des opérateurs.
La règle essentielle est simple : valider le laser, valider la machine, puis valider le résultat sur béton frais avec des points de contrôle indépendants. Ne jamais se contenter de l’affichage de la machine.
Pourquoi l’étalonnage est décisif pour les chantiers français

Les dallages de plateformes logistiques, d’entrepôts, d’usines agroalimentaires, de centres commerciaux et de sites de production demandent une régularité de plus en plus élevée. À Lille, Lyon, Strasbourg, Bordeaux, Marseille-Fos ou Le Havre, les projets liés à la logistique et à l’industrie imposent souvent des surfaces importantes, des délais réduits et des exigences contractuelles strictes sur les altimétries, les pentes et la planéité.
Une règle laser à béton mal étalonnée peut générer une dalle trop haute, trop basse ou irrégulière. Une erreur apparemment faible de quelques millimètres peut entraîner une surconsommation de béton sur plusieurs milliers de mètres carrés, des difficultés pour la pose de rayonnages, des problèmes de circulation d’engins, une réserve insuffisante au droit des joints ou des litiges lors de la réception.
L’étalonnage de règle laser à béton ne doit donc pas être traité comme un réglage ponctuel effectué uniquement par le loueur ou le fabricant. Il s’agit d’une procédure de maîtrise qualité reliant le géomètre, le conducteur de travaux, l’opérateur de la machine, le centraleur béton et l’équipe de finition. Les contrôles doivent être consignés dans le dossier chantier avec les cotes de référence, l’identification des appareils et la date du dernier contrôle.
Sur les opérations proches de ports et de plateformes de transport, comme Fos-sur-Mer, Dunkerque, Saint-Nazaire ou le corridor logistique de la vallée du Rhône, les conditions de chantier peuvent être particulièrement exigeantes : sols instables, poussières, vibrations, vent, circulation d’engins et grandes longueurs de coulage. Dans ces situations, la vérification quotidienne du système de nivellement réduit sensiblement les risques.
Éléments à contrôler avant d’étalonner la machine

Un résultat précis commence par l’inspection complète du matériel. Le laser rotatif doit être installé sur un trépied rigide, hors des zones de circulation et sur un support qui ne s’enfonce pas. Le récepteur doit être propre, sans fissure sur sa fenêtre de lecture, et fixé sans jeu sur son support. Le mât de guidage doit coulisser librement tout en restant rigide. Les connecteurs électriques, les câbles, les capteurs et les fixations hydrauliques doivent être inspectés.
La règle de nivellement elle-même mérite une attention particulière. Une lame usée, tordue ou encombrée de béton durci fausse la cote réelle du fini. Les pivots de bras, bagues, articulations et axes doivent être contrôlés. Un jeu mécanique peut provoquer un écart entre la correction demandée par le laser et le déplacement effectif de la tête. Il faut aussi vérifier la pression hydraulique et l’absence de réponse retardée des vérins.
La plateforme de travail constitue le troisième facteur de précision. Une machine évoluant sur un support insuffisamment compacté, sur des armatures instables ou sur un béton aux caractéristiques irrégulières peut produire des variations qui ne relèvent pas du réglage laser. L’opérateur doit distinguer une erreur d’instrument d’un affaissement local, d’une variation de consistance ou d’une déformation de la couche support.
Procédure pratique d’étalonnage de règle laser à béton
La procédure suivante convient à la majorité des règles laser destinées aux dallages. Les instructions spécifiques du fabricant restent prioritaires, notamment pour les machines à bras, les modèles à conducteur embarqué et les versions compatibles avec le guidage tridimensionnel.
Préparer une zone de contrôle stable
Choisissez une surface dure, plane et protégée des vibrations. Un atelier, une dalle existante ou une zone de béton durci est préférable. Évitez les plateformes métalliques, les sols meubles, les zones soumises au passage de chariots et les emplacements exposés directement à un vent fort. Marquez au minimum six points de contrôle répartis sur la longueur et la largeur de la zone.
Installer le laser rotatif
Positionnez l’émetteur sur un trépied stable, idéalement près du centre de la zone à contrôler. Laissez l’appareil effectuer son auto-nivellement. Une fois stabilisé, contrôlez son plan sur des repères opposés. Tournez l’émetteur selon les recommandations du constructeur et vérifiez que la cote mesurée reste cohérente. Si l’écart change selon l’orientation, le laser doit être contrôlé par un atelier compétent avant toute utilisation.
Établir la cote de référence indépendante
Utilisez un niveau optique, une station totale ou un niveau numérique vérifié afin de déterminer la cote réelle de chaque point témoin. Cette étape est importante : elle évite de comparer la machine à un laser qui serait lui-même décalé. Inscrivez les résultats sur une fiche chantier avec une précision adaptée au niveau d’exigence du projet.
Vérifier le récepteur et le mât
Placez le récepteur sur le repère de référence et relevez la hauteur entre la ligne de lecture du récepteur et le dessous réel de la lame. Répétez la mesure avec la règle montée sur la machine. Si le système dispose de deux récepteurs, contrôlez-les séparément puis ensemble. Les deux côtés doivent réagir de manière cohérente lorsqu’ils reçoivent le plan laser.
Contrôler le zéro de la lame
Amenez la lame à une cote connue et mesurez sa hauteur réelle avec une règle graduée, un niveau ou une station totale. Comparez la hauteur physique au niveau annoncé par le système de commande. Le zéro doit être réglé selon la procédure prévue par le fabricant. Ne corrigez jamais un écart important uniquement par logiciel sans rechercher d’abord un jeu mécanique ou une déformation de la structure.
Tester les corrections automatiques
Déplacez volontairement la machine de quelques mètres dans différentes directions et observez le comportement de la lame. La correction doit être progressive, sans oscillation persistante ni réaction excessive. Testez les montées, descentes, corrections latérales et les déplacements à faible vitesse. Une réponse lente peut indiquer une restriction hydraulique, tandis qu’une correction instable peut révéler un capteur mal fixé ou un réglage électronique inadéquat.
Valider avec des points éloignés
La vérification doit être faite à proximité du laser, à distance intermédiaire et en périphérie de la zone utile. Les erreurs de géométrie ou les défauts de réception peuvent apparaître davantage aux extrémités. Sur une grande dalle, déplacez ensuite le laser et raccordez les deux installations avec des repères communs afin de préserver les cotes.
Grille de contrôle opérationnelle avant coulage
Cette grille doit être adaptée au cahier des charges, aux tolérances prévues et aux prescriptions du fabricant. Elle ne remplace pas les contrôles géométriques exigés par la maîtrise d’œuvre ou par le bureau de contrôle.
| Point contrôlé | Méthode recommandée | Fréquence | Responsable | Risque si non contrôlé |
|---|---|---|---|---|
| Stabilité du trépied | Contrôle visuel et test de fixation | Avant chaque mise en route | Opérateur | Déplacement du plan de référence |
| Plan de l’émetteur | Mesure sur repères opposés | Début de poste et après choc | Chef d’équipe | Erreur générale de cote |
| Récepteur | Lecture sur cote connue | Chaque jour | Opérateur | Signal décalé ou instable |
| Mât et fixation | Contrôle du jeu et de la verticalité | Avant coulage | Opérateur | Écart entre lecture et lame |
| Lame de nivellement | Contrôle de rectitude et nettoyage | Avant chaque passe | Équipe de finition | Vagues et surépaisseurs |
| Réponse hydraulique | Essais de montée et de descente | Avant démarrage | Conducteur de machine | Retard ou surcorrection |
| Points témoins | Comparaison au niveau indépendant | Début et fin de coulage | Géomètre ou conducteur | Absence de preuve de conformité |
Le contrôle le plus utile est celui qui relie la cote théorique à la lame physique. Une machine peut afficher une bonne réception laser tout en ayant un défaut de hauteur réel. La fiche de contrôle doit donc comporter les mesures, les écarts, les actions correctives et la signature de la personne ayant validé l’installation.
Choisir la bonne technologie de nivellement
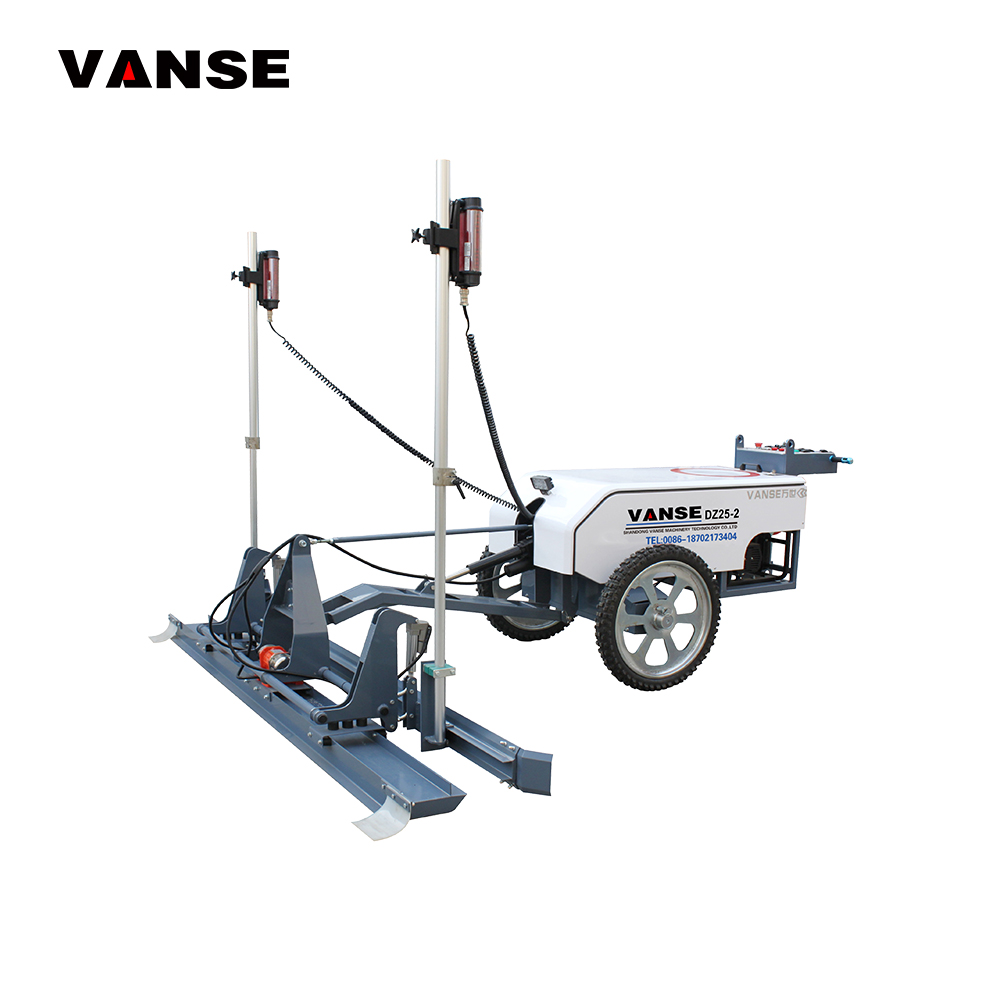
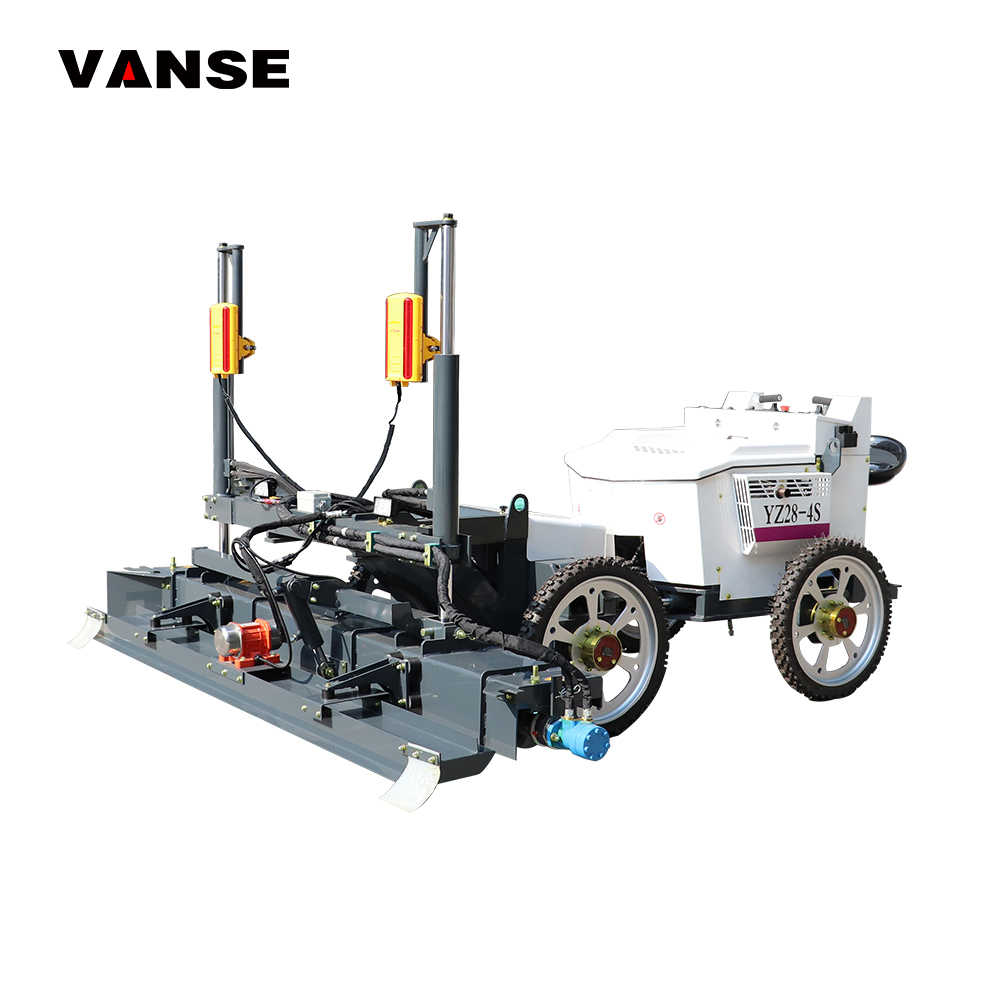
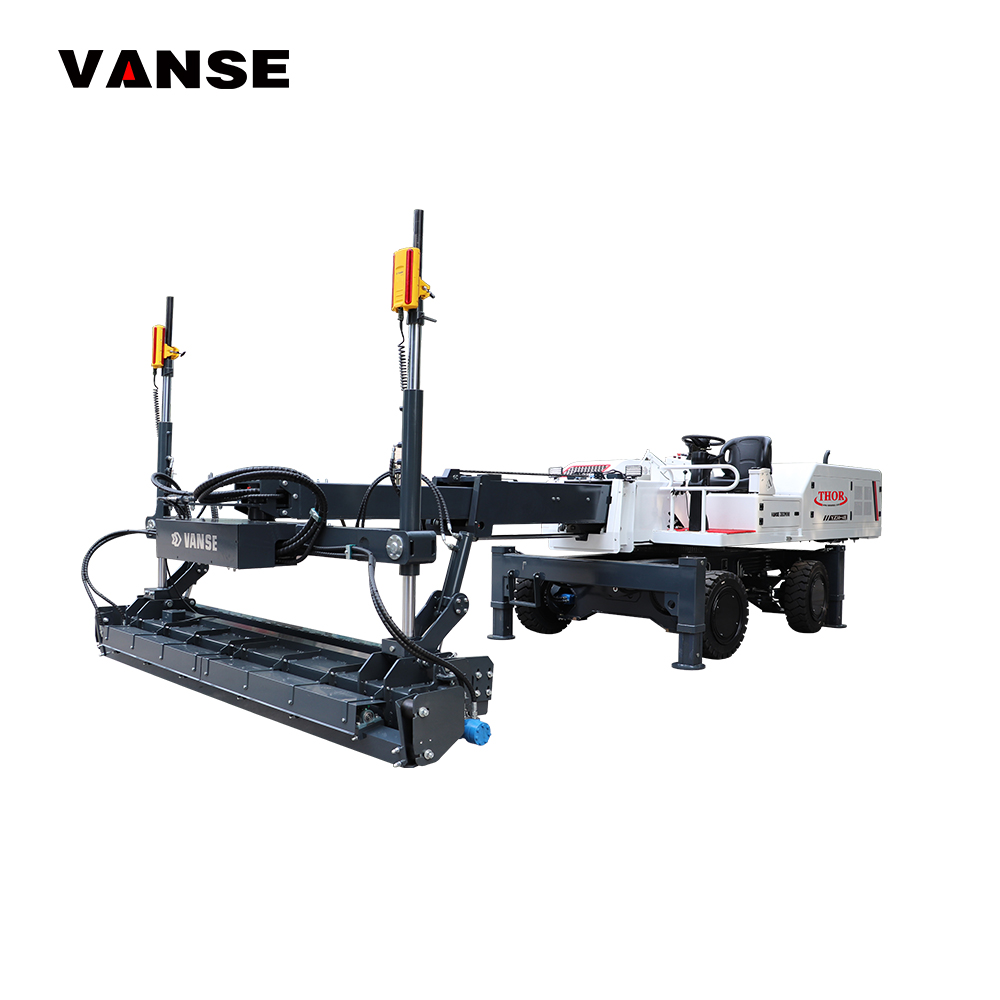
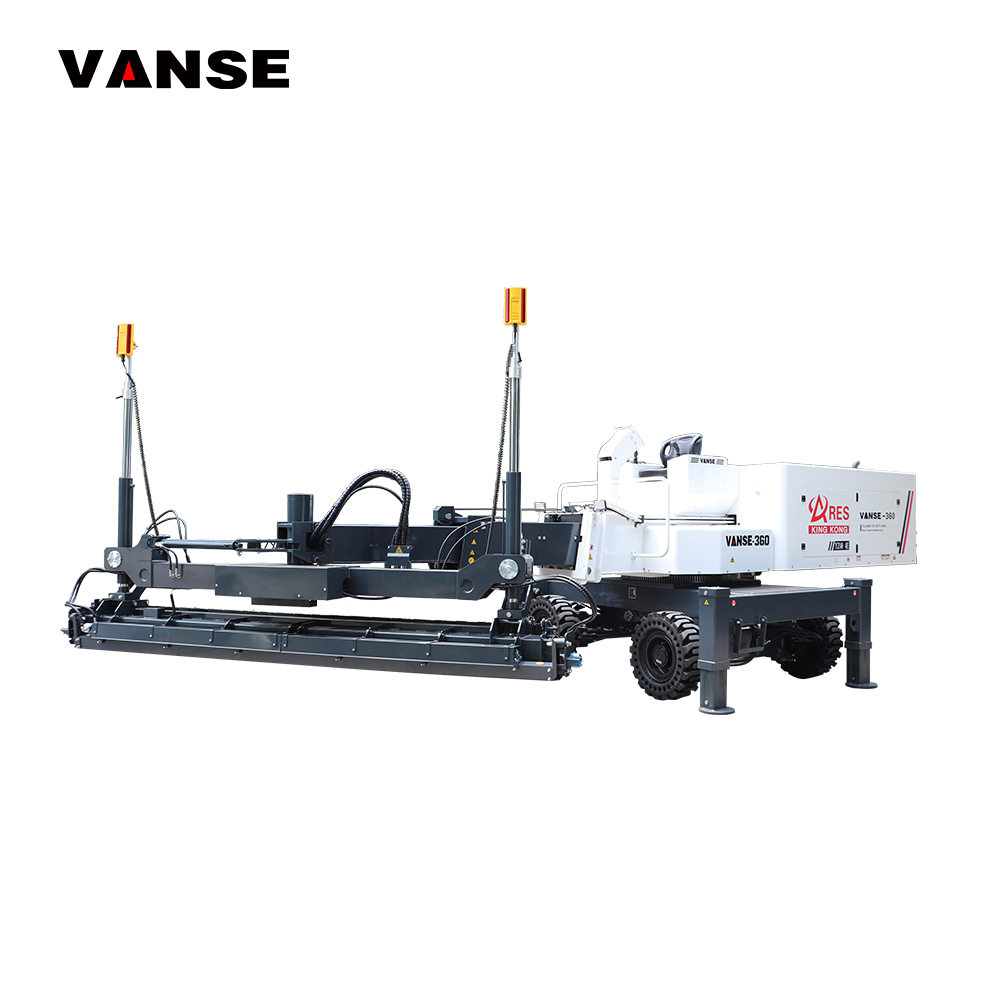
Les règles laser ne répondent pas toutes aux mêmes besoins. Les petites zones, les couloirs, les réparations et les bâtiments complexes peuvent nécessiter un équipement compact. Les plateformes logistiques et les usines de grande surface bénéficient davantage d’une machine à conducteur embarqué ou à bras, capable de couvrir une large zone depuis un point de stationnement. Les projets comportant des rampes, des pentes variables ou des formes spécifiques nécessitent souvent un guidage tridimensionnel.
| Type d’équipement | Usage principal | Atout d’étalonnage | Limite à anticiper | Contexte français adapté |
|---|---|---|---|---|
| Règle laser compacte à conducteur accompagnant | Petites et moyennes surfaces | Accès simple au mât et à la lame | Rendement plus limité | Commerces, ateliers, extensions |
| Règle laser à conducteur embarqué | Dallages industriels | Contrôle continu sur grandes zones | Exige un opérateur formé | Entrepôts et plateformes régionales |
| Règle laser à bras | Grandes portées et obstacles | Mesure possible depuis une position stable | Articulations à surveiller | Usines, terminaux et halls logistiques |
| Machine à profil tridimensionnel | Pentes, rampes, profils complexes | Référence numérique précise | Préparation géométrique indispensable | Voirie, aéroports, rampes techniques |
| Règle vibrante guidée | Bandes étroites et reprises | Réglage mécanique direct | Moins adaptée aux grands rendements | Réparations et zones confinées |
| Contrôle manuel au niveau | Très petites surfaces | Faible complexité instrumentale | Dépend fortement de la main-d’œuvre | Travaux ponctuels et locaux techniques |
Le choix ne doit pas se limiter au prix d’achat. Il faut comparer le rendement horaire, la largeur utile, le comportement hydraulique, l’accès aux pièces, la disponibilité d’un technicien, la formation, le transport entre sites et la compatibilité avec les spécifications de la dalle. Pour évaluer les configurations disponibles, les entreprises peuvent consulter la gamme de règles laser pour béton proposée par Vanse.
Fournisseurs et partenaires pertinents pour la France
Le marché français associe fabricants de règles laser, spécialistes de positionnement, distributeurs de matériel de construction, loueurs et entreprises de service. Avant commande, demandez une démonstration avec vérification de cote, les délais de pièces, les modalités de formation et l’identification du support technique disponible en France ou en Europe.
| Entreprise | Zone de service | Forces principales | Offres utiles | Point à vérifier |
|---|---|---|---|---|
| Somero | Europe et réseau de partenaires en France | Spécialiste historique des équipements de nivellement de béton | Règles laser à conducteur embarqué et à bras, assistance technique | Couverture locale et délais de pièces |
| Topcon Positioning France | France métropolitaine | Mesure, positionnement et contrôle de chantier | Lasers rotatifs, récepteurs, solutions de guidage | Compatibilité avec la machine envisagée |
| Leica Geosystems France | France et réseau européen | Instruments de mesure et suivi altimétrique | Niveaux laser, stations totales, contrôle des repères | Formation des équipes de dallage |
| Trimble France | France, grands projets et partenaires | Guidage numérique et solutions tridimensionnelles | Implantation, contrôle de pente, gestion de données | Préparation des modèles de projet |
| Wacker Neuson France | Agences et revendeurs en France | Réseau de matériel de chantier et maintenance | Équipements de béton, compactage, pièces et services | Disponibilité précise du matériel de nivellement |
| Vanse Machinery | France via partenaires européens et assistance internationale | Large gamme de règles laser et personnalisation | Machines compactes, à conducteur embarqué, à bras et solutions sur mesure | Plan de mise en service, pièces et formation |
| Kiloutou | France métropolitaine | Location et proximité d’agence | Matériel de chantier, accompagnement de location | Disponibilité selon agence et projet |
Ces acteurs ne proposent pas nécessairement la même machine ni le même niveau de service. Les fabricants de règles laser sont adaptés à la fourniture de l’équipement principal, tandis que les spécialistes de mesure peuvent intervenir pour sécuriser le contrôle des repères, du laser et des altimétries. Les loueurs sont utiles pour un besoin ponctuel, à condition de vérifier l’historique d’entretien et de demander un procès-verbal de contrôle avant livraison.
Comment acheter une règle laser et sécuriser son étalonnage
Un achat sécurisé commence par une étude du chantier type. Indiquez la surface quotidienne, l’épaisseur moyenne du béton, la largeur des travées, le type de treillis ou d’armatures, la présence de pentes, les accès, le niveau de finition attendu et les conditions climatiques. Ces données permettent de choisir la puissance, la longueur de bras, le type de lame, le système de guidage et les accessoires réellement nécessaires.
Demandez ensuite une procédure d’acceptation claire. Celle-ci doit inclure une démonstration sur une surface d’essai, le contrôle du plan laser, la vérification des points éloignés, l’essai des corrections hydrauliques et la mesure finale de la surface. Pour des projets de grande valeur, prévoyez la présence d’un géomètre indépendant lors de la réception de l’équipement.
Les pièces d’usure doivent être identifiées dès la commande : récepteurs, câbles, capteurs, patins de lame, joints hydrauliques, filtres, éléments de fixation et composants de commande. Un prix d’achat attractif perd rapidement son intérêt si une pièce immobilise la machine pendant plusieurs semaines au milieu d’un coulage planifié.
| Critère d’achat | Question à poser | Élément de preuve attendu | Impact sur l’étalonnage |
|---|---|---|---|
| Précision annoncée | Quelle tolérance est atteinte en conditions réelles ? | Procédure de mesure et essai documenté | Définit le niveau de contrôle nécessaire |
| Récepteurs | Peuvent-ils être remplacés rapidement ? | Référence de pièce et stock disponible | Évite les lectures incohérentes |
| Hydraulique | Comment la vitesse de correction est-elle réglée ? | Notice technique et démonstration | Réduit les oscillations de lame |
| Formation | Qui forme les opérateurs sur site ? | Programme, durée et attestation | Limite les erreurs de réglage |
| Service après-vente | Quel délai d’intervention est prévu ? | Coordonnées et engagement de support | Protège la continuité des chantiers |
| Pièces détachées | Où sont stockées les pièces critiques ? | Liste des stocks et délai logistique | Réduit les arrêts imprévus |
| Personnalisation | La tension, le moteur ou la lame peuvent-ils être adaptés ? | Fiche de configuration validée | Améliore l’adaptation au chantier |
Les entreprises qui achètent pour plusieurs régions peuvent aussi organiser une flotte standardisée. Cela simplifie la formation, les pièces, les réglages et les contrôles. Un même protocole d’étalonnage appliqué à Nantes, Toulouse, Paris, Lille et Marseille permet de comparer les résultats et de réduire les erreurs humaines.
Applications où la précision laser apporte le plus de valeur
Les règles laser à béton sont particulièrement rentables lorsque la surface est grande, que le volume de béton est conséquent et que les coûts de reprise sont élevés. Dans un entrepôt de distribution près de Lyon-Saint-Exupéry, une cote régulière facilite la pose de rayonnages et la circulation des chariots. Dans un atelier automobile du Grand Est, elle améliore la stabilité des lignes de production. Sur une plateforme portuaire de Marseille-Fos ou Dunkerque, elle contribue à obtenir des pentes maîtrisées pour l’évacuation de l’eau.
Les aéroports, les terminaux, les hangars, les centres de tri, les usines pharmaceutiques et les bâtiments agroalimentaires constituent également des applications fréquentes. Les exigences varient : certaines dalles demandent surtout une cote générale fiable ; d’autres imposent une planéité élevée pour les engins à grande levée, les chariots filoguidés ou les systèmes de stockage automatisé.
Dans les infrastructures, le guidage laser peut être complété par un modèle tridimensionnel pour les rampes, voies d’accès, tabliers, zones de chargement et profils de drainage. L’étalonnage est alors double : la machine doit répondre correctement, mais les données du projet doivent aussi être validées avant l’exécution.
Exemples de situations de chantier et actions correctives
Sur un entrepôt de 12 000 mètres carrés en périphérie de Paris, l’opérateur constate que la machine affiche une réception stable mais que les mesures finales sont régulièrement trop hautes. Après contrôle, la cause est un patin de lame usé et non un défaut du laser. Le remplacement du patin, suivi d’un recalage du zéro, rétablit la précision.
Sur une plateforme logistique près de Lille, des écarts apparaissent seulement dans une zone éloignée. Le trépied du laser est installé sur une couche granulaire insuffisamment stable et s’est déplacé légèrement sous l’effet des vibrations. Le repositionnement du laser sur une dalle rigide, puis la reprise des points témoins, évitent de poursuivre le coulage avec une référence erronée.
Dans un bâtiment industriel à Toulouse, la lame oscille lors du passage en mode automatique. Les capteurs sont corrects, mais le réglage de réponse hydraulique est trop agressif pour la consistance du béton et la vitesse d’avancement. Une correction plus progressive améliore immédiatement la régularité du fini.
Sur une rampe d’accès à Marseille, l’écart provient d’un modèle de pente incomplet. La machine suit correctement les informations reçues, mais le raccordement entre deux zones n’a pas été vérifié. Le géomètre corrige les données, l’équipe réalise une zone d’essai et le coulage peut reprendre avec des cotes fiables.
Vanse Machinery pour les entreprises de dallage en France
Vanse Machinery, fabricant chinois fondé en 2013, propose des règles laser à béton compactes, à conducteur embarqué et à bras, adaptées aux petits chantiers comme aux grands dallages industriels. Son offre repose sur des systèmes de contrôle laser, des ensembles hydrauliques conçus pour un fonctionnement stable, des moteurs et composants sélectionnés selon la configuration, ainsi que des procédures de fabrication et d’essai structurées. L’entreprise détient plus de 50 brevets d’invention et plus de 200 brevets de modèles d’utilité et de conception, avec des certifications ISO 9001 et CE. Pour le marché français, Vanse accompagne les entreprises utilisatrices, distributeurs, revendeurs, propriétaires de marques et acheteurs individuels par la vente directe, la vente en gros, la vente au détail, la fabrication sous marque, l’adaptation de tension et de motorisation, ainsi que des partenariats de distribution régionale. Son expérience d’exportation dans plus de 80 pays, y compris plusieurs marchés européens, s’appuie sur des ressources de service hors de Chine, notamment des implantations en Asie du Sud-Est et au Canada, des réseaux de distributeurs internationaux et une équipe de plus de 100 spécialistes techniques, ingénieurs et professionnels du service. Les clients français bénéficient d’un accompagnement à distance par téléphone, vidéo et outils en ligne, de formations individuelles par ingénieurs, de diagnostics et d’un support pour les pièces et la mise en service. Vanse propose des solutions de projet clé en main et des solutions pour installations appartenant au client, sans modèle d’exploitation sur site ni fourniture en vrac sur place. Les demandes de configuration, de formation ou d’assistance peuvent être préparées via le service technique dédié et transmises directement par la page de contact Vanse.
Tendances 2026 : précision, sobriété et traçabilité
En 2026, les entreprises françaises de construction devraient renforcer la traçabilité numérique des contrôles de nivellement. Les fiches papier sont progressivement complétées par des relevés géoréférencés, des photographies de points témoins, des journaux de réglage et des rapports de conformité transmis à la maîtrise d’ouvrage. Cette évolution facilite la réception des ouvrages et limite les discussions sur l’origine d’un défaut.
Le guidage tridimensionnel devrait également progresser sur les projets à pentes complexes, les plateformes techniques, les infrastructures et les ouvrages nécessitant des profils variables. Les machines capables de recevoir des données de projet devront être associées à une préparation géométrique rigoureuse et à des équipes formées à la gestion des fichiers.
La sobriété des chantiers devient un autre axe majeur. Une meilleure précision réduit le volume de béton excédentaire, les reprises, les transports inutiles et les déchets de démolition. Le choix d’équipements durables, réparables et dotés de pièces accessibles participe aussi à la réduction des arrêts et du renouvellement prématuré.
Les exigences de sécurité et de compétence devraient rester centrales. Les opérateurs devront maîtriser non seulement la conduite de la machine, mais aussi le contrôle des références, la lecture des défauts, l’entretien préventif et la communication avec les équipes de bétonnage. Une règle laser performante ne remplace pas une méthode de chantier maîtrisée.
Questions fréquentes
À quelle fréquence faut-il étalonner une règle laser à béton ?
Un contrôle complet est recommandé avant chaque nouveau chantier, après transport, après choc, après réparation, après remplacement d’un élément de guidage et dès qu’un écart de cote est constaté. Pendant un coulage important, vérifiez les points témoins au début, pendant l’opération et à la fin.
Un laser auto-nivelant est-il automatiquement précis ?
Non. L’auto-nivellement signifie que l’appareil se met horizontal selon son propre capteur. Il faut tout de même vérifier que le plan émis correspond à une cote connue et qu’il reste cohérent sur plusieurs directions et distances.
Quelle tolérance viser pour un dallage industriel ?
La tolérance dépend du contrat, du type de revêtement, de l’usage des chariots, des rayonnages et des prescriptions de conception. La valeur doit être définie avant le coulage. L’équipe doit ensuite employer des instruments dont la précision permet de vérifier cette exigence avec une marge suffisante.
Pourquoi la machine est-elle correcte près du laser mais pas loin ?
La cause peut être un trépied instable, un laser décalé, une mauvaise visibilité du signal, un obstacle, une batterie faible, une erreur de réglage du récepteur ou une déformation mécanique qui devient visible selon la position de la machine.
Peut-on utiliser une règle laser sur une dalle en pente ?
Oui, à condition d’utiliser une méthode compatible avec la pente prévue. Une pente simple peut être gérée par une référence inclinée adaptée ; des profils plus complexes nécessitent généralement un guidage tridimensionnel et des données de projet validées.
Quel est le meilleur moyen de prouver la conformité d’un réglage ?
Conservez une fiche signée indiquant les points de référence, les cotes mesurées avec un instrument indépendant, l’identification du laser et de la machine, les écarts observés, les corrections réalisées et les contrôles finaux sur la dalle.
Une formation opérateur est-elle nécessaire après l’achat ?
Oui. Elle doit couvrir la mise en station du laser, le contrôle du zéro de lame, l’interprétation des signaux, les réglages de réponse, les vérifications mécaniques, le nettoyage et la consignation des mesures. Une bonne formation réduit les défauts et améliore le rendement.
Conclusion pratique
Pour réussir l’étalonnage d’une règle laser à béton en France, contrôlez séparément l’émetteur, le récepteur, le mât, la lame, la structure mécanique et la réponse hydraulique. Établissez toujours une cote indépendante, vérifiez plusieurs points répartis sur la zone, consignez les résultats et répétez les contrôles après chaque événement susceptible de modifier le réglage. Cette discipline protège la qualité du dallage, réduit la consommation de béton et sécurise la réception des ouvrages industriels, logistiques et d’infrastructure.
Pour découvrir les équipements et configurations disponibles, consultez le site de Vanse Machinery et évaluez la solution de nivellement selon vos surfaces, vos pentes, vos exigences de planéité et votre organisation de maintenance.
Partager cet article
À propos de l'auteur : Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. est un fabricant de haute technologie spécialisé dans les machines de construction en béton, y compris les régleuses laser et les équipements connexes. L'entreprise intègre la R&D, la production et les ventes mondiales, avec des produits exportés dans plus de 60 pays et largement utilisés dans des projets d'infrastructure dans le monde entier.
Article précédent
Article suivant