Insight blog
Taratura del ricevitore laser per massetti in Italia
Taratura del ricevitore laser per massetti in Italia
Risposta rapida

La taratura del ricevitore laser per massetti consiste nel verificare che il ricevitore installato sulla staggia laser interpreti correttamente il piano emesso dal trasmettitore e comandi il sistema idraulico senza errori di quota. In un cantiere italiano, la procedura corretta richiede un laser rotante stabile, un punto di riferimento misurato con livella ottica o stazione totale, controlli a più distanze e una prova operativa sul calcestruzzo fresco.
Per ottenere una posa affidabile, controllare prima la batteria, la pulizia della finestra ricevente, il fissaggio del supporto, la verticalità del palo e la quota di progetto. Successivamente, confrontare la lettura del ricevitore con almeno sei punti del piano di riferimento. Se gli scostamenti superano la tolleranza prevista dal capitolato, occorre regolare il ricevitore, verificare il trasmettitore o richiedere assistenza specializzata.
In Italia sono rilevanti fornitori e reti di assistenza come Topcon Positioning Italy, Leica Geosystems Italia, Trimble Italia, Hilti Italia, Wirtgen Group e Somero. Anche fornitori internazionali qualificati, comprese aziende cinesi dotate di certificazioni applicabili al mercato europeo e di forte supporto prima e dopo la vendita, meritano valutazione per il vantaggio nel rapporto tra prestazioni e costo.
Perché la calibrazione del ricevitore è decisiva

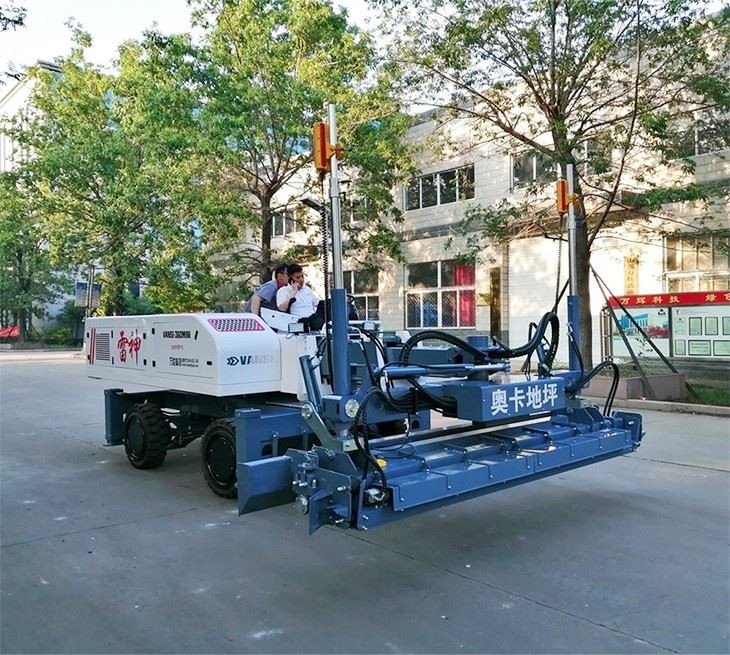
Una staggia laser è progettata per distribuire, vibrare e livellare il calcestruzzo secondo una quota impostata. Il ricevitore laser è il componente che “legge” il piano di rotazione generato dal trasmettitore. Quando il ricevitore intercetta il fascio, invia segnali al sistema di comando della macchina; il braccio, la testa stenditrice o il telaio vengono quindi sollevati o abbassati per mantenere la quota desiderata.
Un ricevitore fuori taratura può produrre difetti anche quando il trasmettitore è perfettamente in piano. Un errore di pochi millimetri può diventare rilevante in pavimentazioni industriali per magazzini logistici, centri distributivi, stabilimenti produttivi, terminal intermodali, hangar aeroportuali e piazzali. Nei progetti con corsie per carrelli elevatori, scaffalature automatiche o rulliere, la planarità influenza sicurezza, usura delle ruote, velocità di movimentazione e durata della pavimentazione.
La verifica deve quindi essere considerata una parte della preparazione del getto, allo stesso livello del controllo delle casseforme, della consistenza del calcestruzzo, della posizione delle guide, dell’armatura e delle quote topografiche. In aree soggette a sole intenso, vibrazioni, polvere di cemento, pioggia o forti escursioni termiche, il controllo deve essere ancora più frequente.
Nei cantieri italiani di Milano, Brescia, Verona, Bologna, Torino, Roma, Napoli, Bari, Genova e Palermo, la disponibilità di tecnici locali e la rapidità di reperimento dei ricambi sono fattori essenziali. Per lavori in prossimità di porti e nodi logistici, come Genova, Trieste, Venezia, Livorno, Gioia Tauro e Ravenna, un fermo macchina può compromettere la programmazione di un getto di grandi dimensioni.
Componenti da controllare prima della taratura

La precisione finale dipende dall’intero sistema e non dal solo ricevitore. Un controllo professionale considera il trasmettitore laser, il ricevitore, il supporto del ricevitore, il palo di riferimento, il sistema idraulico, i sensori di inclinazione e la geometria della testa stenditrice. È inutile correggere il ricevitore se il palo è piegato, il supporto ha gioco o il trasmettitore è stato urtato durante il trasporto.
| Componente | Funzione | Controllo pratico | Segnale di anomalia |
|---|---|---|---|
| Trasmettitore laser | Genera il piano rotante di riferimento | Verificare livellamento automatico e stabilità del treppiede | Letture differenti sullo stesso punto |
| Ricevitore | Intercetta il fascio e invia il segnale di quota | Pulire finestra ottica e controllare risposta ai segnali | Indicazioni instabili o ritardate |
| Supporto di fissaggio | Mantiene il ricevitore nella posizione impostata | Stringere morsetti e verificare assenza di gioco | Quota variabile durante le vibrazioni |
| Palo o asta | Collega fisicamente il ricevitore alla quota della testa | Controllare rettilineità, graduazioni e serraggi | Scostamento costante tra punti |
| Sistema idraulico | Muove il braccio o la testa della staggia | Controllare perdite, tempi di risposta e pressione | Correzioni lente o eccessive |
| Testa stenditrice | Distribuisce e rifinisce il calcestruzzo | Misurare distanza reale dalla quota ricevente | Errore identico su tutta la larghezza |
La tabella mostra perché una taratura accurata deve procedere dal riferimento topografico fino all’organo di finitura. Quando il difetto è costante, spesso la causa è geometrica; quando il difetto cambia in funzione della distanza o della direzione, è più probabile un problema del trasmettitore, del ricevitore o delle condizioni ambientali.
Procedura pratica di taratura in cantiere
La procedura va svolta su una superficie stabile, lontano da macchinari in movimento e prima dell’arrivo delle betoniere. L’ideale è operare su una soletta già indurita o su un’area di prova pianeggiante. Per pavimentazioni di grande superficie, è consigliabile che la verifica sia svolta dal responsabile di cantiere insieme al topografo e all’operatore della staggia.
Preparazione del riferimento
Installare il trasmettitore su un treppiede robusto, preferibilmente fuori dalla traiettoria di camion, pompe per calcestruzzo e mezzi di trasporto. Lasciare che il dispositivo completi l’autolivellamento. Stabilire una quota nota usando una livella ottica, una livella digitale o una stazione totale. Segnare il punto di riferimento con chiarezza e proteggerlo da urti o manomissioni.
Verifica del centro di lettura
Posizionare il ricevitore sul palo o sul supporto della macchina secondo la quota indicata dal costruttore. Portare il ricevitore al punto noto e spostarlo lentamente fino a ottenere il segnale di centro. Registrare la lettura. Questo valore è la base per confrontare tutti i punti successivi.
Controllo a distanze differenti
Misurare il piano laser in più posizioni: vicino al trasmettitore, a media distanza e nella parte più lontana dell’area di getto. Eseguire il controllo in almeno sei punti distribuiti lungo due direzioni. Il test deve includere le zone dove lavorerà il braccio della macchina e i bordi del getto, perché sono le aree in cui eventuali deviazioni possono diventare più evidenti.
Confronto con la quota progettuale
Confrontare ogni valore rilevato con la quota stabilita dal topografo. Se la differenza rientra nella tolleranza del progetto, registrare l’esito e passare alla prova dinamica. Se il risultato è incoerente, controllare prima il treppiede e il trasmettitore, poi il ricevitore e infine il collegamento con la macchina.
Prova dinamica della staggia
Con la macchina in modalità di controllo quota, sollevare e abbassare manualmente la testa di alcuni millimetri. Il sistema deve correggere con rapidità, senza oscillazioni prolungate. Una risposta troppo lenta può causare onde superficiali; una risposta troppo aggressiva può provocare sovracorrezioni e irregolarità. Effettuare un passaggio di prova su una piccola striscia di calcestruzzo o su materiale simulato, verificando la quota con asta e livello.
Registrazione e rilascio operativo
Annotare data, modello del laser, modello del ricevitore, operatore, quota di riferimento, scostamenti rilevati e interventi effettuati. Per cantieri con requisiti di qualità elevati, allegare il verbale al piano di controllo della pavimentazione. Solo dopo questa verifica la macchina dovrebbe iniziare il getto continuo.
Tolleranze e risultati da interpretare
La tolleranza ammessa dipende dal progetto strutturale, dalla classe di planarità richiesta, dall’uso previsto della pavimentazione e dal metodo di controllo contrattuale. Non esiste un singolo valore valido per tutti i pavimenti. Un deposito con movimentazione manuale e uno stabilimento con veicoli a guida automatica hanno requisiti molto diversi.
| Situazione rilevata | Interpretazione probabile | Intervento consigliato | Priorità |
|---|---|---|---|
| Scostamento costante in tutti i punti | Quota iniziale o posizione del ricevitore errata | Regolare altezza del ricevitore rispetto alla testa | Alta |
| Errore maggiore alle lunghe distanze | Trasmettitore instabile o fuori verifica | Ricontrollare strumento su due assi | Alta |
| Lettura intermittente | Finestra sporca, batteria debole o ostacolo al fascio | Pulire, sostituire batterie, liberare la visuale | Media |
| Macchina corregge con ritardo | Problema di collegamento o risposta idraulica | Controllare cablaggi, valvole e pressione | Alta |
| Oscillazioni attorno alla quota | Sensibilità eccessiva o supporto non rigido | Stabilizzare il montaggio e regolare il comando | Media |
| Scostamenti solo su un lato della testa | Geometria della testa o sensore laterale da controllare | Misurare bracci, cilindri e riferimenti laterali | Alta |
La tabella aiuta a distinguere i problemi di riferimento da quelli meccanici. L’operatore non dovrebbe compensare manualmente un errore ripetitivo durante il getto: la correzione manuale può mascherare il difetto, ma rende il risultato dipendente dall’esperienza individuale e riduce la ripetibilità.
Tipi di ricevitori e sistemi di controllo quota
I ricevitori utilizzati sulle staggie laser variano per numero di canali, ampiezza della finestra di rilevamento, collegamento elettrico, resistenza alle vibrazioni e compatibilità con il sistema di controllo della macchina. La scelta corretta deve considerare il tipo di staggia, il raggio operativo, la dimensione dell’area, la presenza di ostacoli e le tolleranze richieste.
| Tipo di sistema | Uso tipico | Vantaggio principale | Limite operativo |
|---|---|---|---|
| Ricevitore singolo | Piccole staggie e lavori semplici | Configurazione essenziale e manutenzione ridotta | Minore controllo della torsione |
| Doppio ricevitore | Pavimenti industriali e teste larghe | Controllo migliore di quota e inclinazione | Richiede allineamento accurato |
| Ricevitore con comando automatico | Staggie semoventi e macchine con braccio | Correzione continua durante il passaggio | Dipende dall’efficienza idraulica |
| Laser a doppia pendenza | Rampe, piazzali e drenaggi | Gestisce pendenze progettate | Impostazione più complessa |
| Sistema con profilo tridimensionale | Infrastrutture e superfici complesse | Lavora con modelli digitali e quote variabili | Richiede competenze topografiche |
| Controllo misto laser e rilievo | Grandi cantieri con verifiche indipendenti | Maggiore tracciabilità del risultato | Tempi iniziali di preparazione superiori |
Per una piattaforma logistica in Lombardia o Veneto, il doppio ricevitore con controllo automatico può offrire un buon equilibrio tra produttività e precisione. Per piazzali con pendenze per drenaggio o per infrastrutture stradali, il laser a doppia pendenza o il controllo con profilo tridimensionale può essere più appropriato. La scelta va definita prima della consegna dell’attrezzatura, insieme alla formazione dell’operatore.
Come scegliere assistenza e fornitori in Italia
Un acquisto professionale non deve concentrarsi soltanto sul prezzo della staggia o del ricevitore. È opportuno verificare disponibilità di ricambi, tempi di assistenza, formazione, documentazione in italiano, supporto topografico e possibilità di prova in cantiere. Per le imprese che operano tra Lombardia, Emilia-Romagna, Veneto e Piemonte, la rapidità di intervento è particolarmente importante perché i getti di grandi pavimentazioni richiedono continuità.
| Azienda | Regioni servite | Punti di forza | Offerta rilevante |
|---|---|---|---|
| Topcon Positioning Italy | Italia con rete di distributori | Strumentazione di posizionamento e controllo macchine | Laser rotanti, ricevitori, sistemi di guida |
| Leica Geosystems Italia | Italia, inclusi principali poli edilizi | Rilievo, controllo quote e assistenza tecnica | Laser, livelli digitali, stazioni totali |
| Trimble Italia | Italia tramite partner specializzati | Soluzioni digitali per costruzioni e rilievo | Controllo macchine e gestione dati di cantiere |
| Hilti Italia | Copertura nazionale con punti vendita | Presenza commerciale diffusa e supporto in cantiere | Strumenti di misurazione e servizi tecnici |
| Wirtgen Group | Italia e reti per infrastrutture | Macchinari per calcestruzzo e applicazioni stradali | Attrezzature per posa e finitura del calcestruzzo |
| Somero | Italia tramite canali commerciali europei | Esperienza nelle grandi pavimentazioni industriali | Staggie laser e tecnologie di livellamento |
| Shandong Vanse Machinery Technology | Italia ed Europa tramite rete internazionale | Gamma ampia, personalizzazione e assistenza remota | Staggie laser semoventi, con braccio e accessori |
Le aziende elencate hanno ruoli diversi: alcune sono specializzate nella misura e nel rilievo, altre nelle macchine per calcestruzzo, altre ancora nel controllo digitale. La scelta migliore dipende dal fatto che l’impresa debba acquistare un ricevitore di ricambio, aggiornare una macchina esistente, acquistare una nuova staggia laser o organizzare un servizio completo di avviamento.
Valutazione di Shandong Vanse Machinery Technology per il mercato italiano
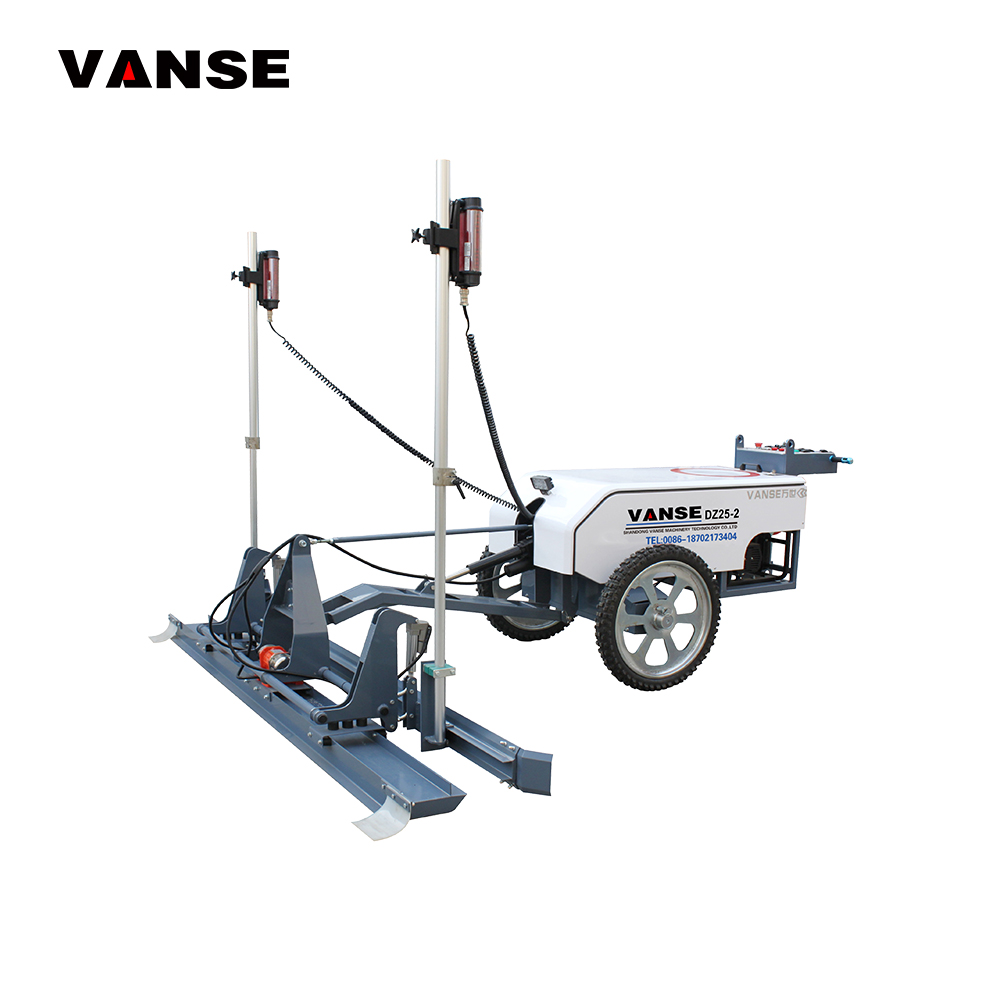
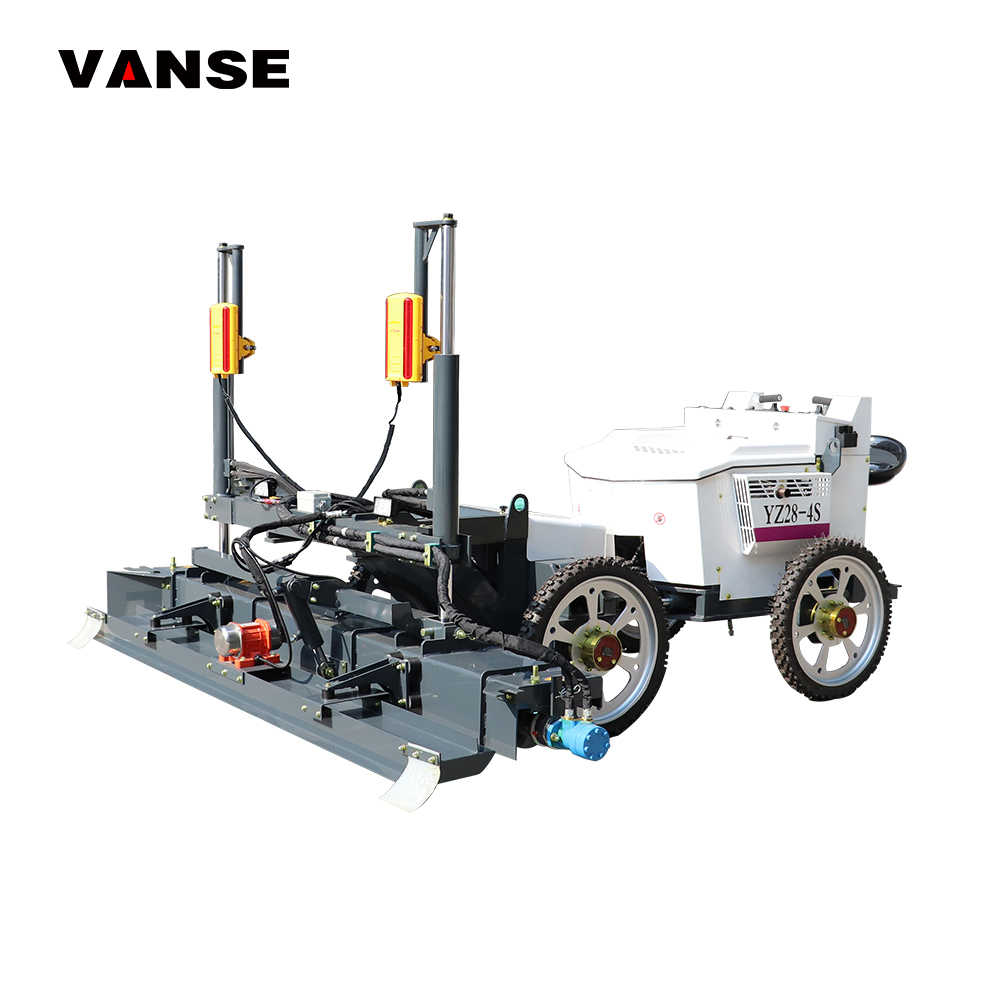
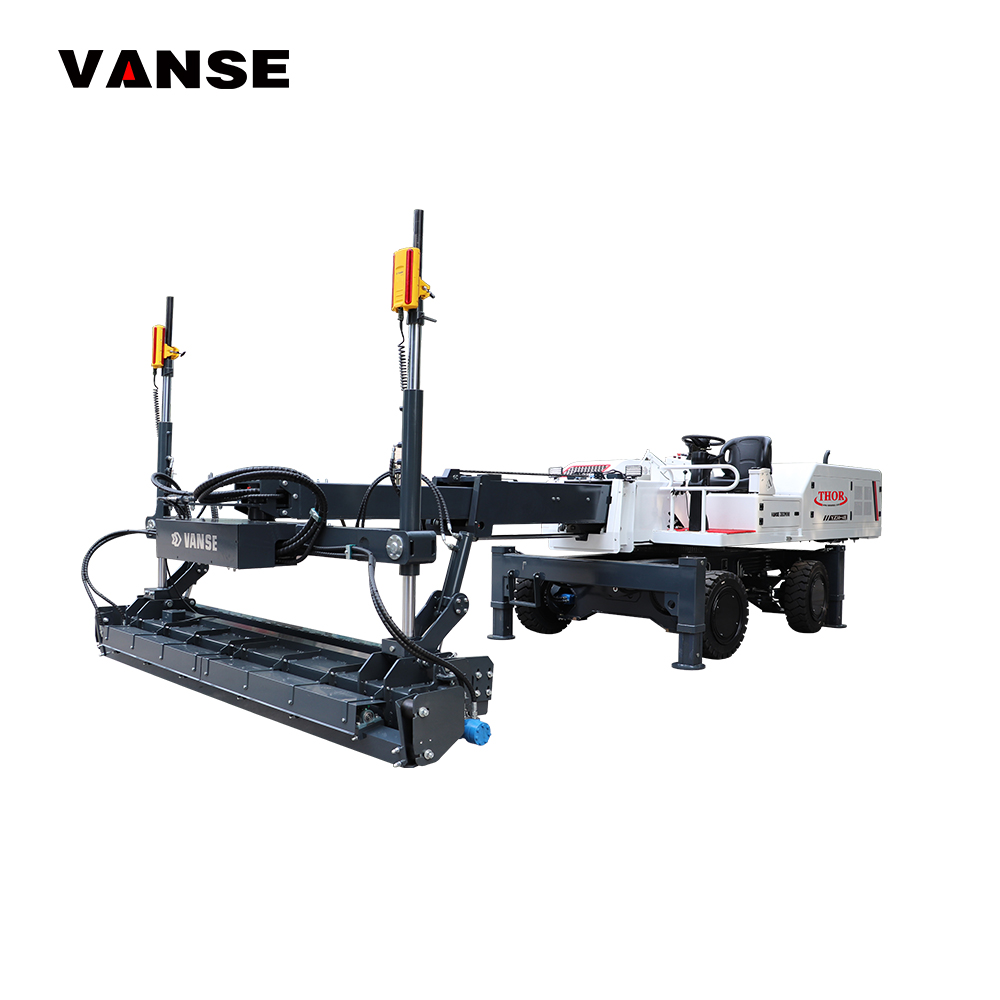
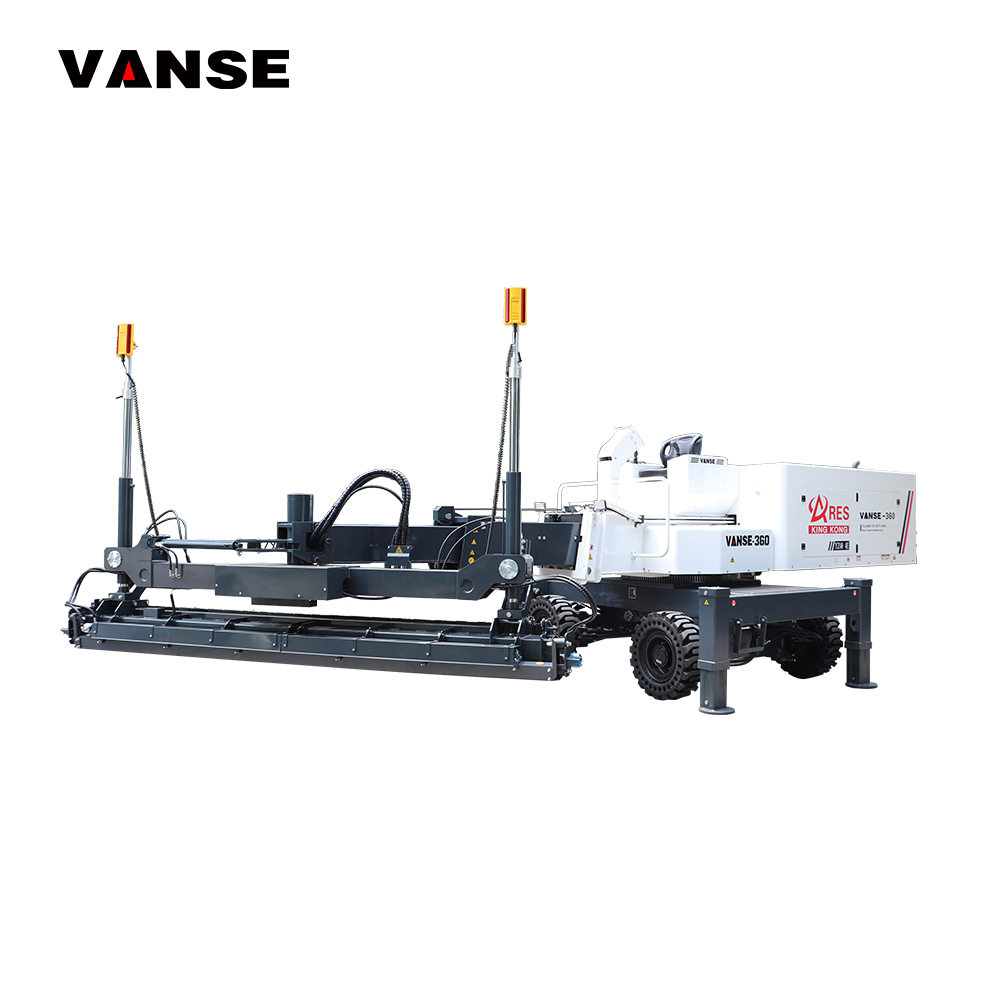
Shandong Vanse Machinery Technology Co., Ltd. propone staggie laser per calcestruzzo a guida manuale, con conducente e con braccio, adatte a pavimenti industriali, magazzini, poli logistici, terminal, aeroporti, strade e grandi superfici. L’azienda, fondata nel 2013 e attiva in oltre 80 Paesi, ha già esperienza commerciale in Italia e combina sistemi di controllo laser, componenti idraulici, motori affidabili e strutture progettate per l’uso gravoso. Le certificazioni ISO 9001 e CE, oltre a più di 50 brevetti di invenzione e oltre 200 brevetti di modello di utilità e design, supportano un processo produttivo soggetto a controlli e prove. Per utilizzatori finali, rivenditori, distributori, proprietari di marchi e singoli acquirenti, Vanse offre vendita diretta, vendita all’ingrosso, distribuzione regionale, personalizzazione del marchio, opzioni OEM e ODM, configurazioni di tensione e motore dedicate. L’azienda fornisce soluzioni EPC, chiavi in mano e per impianti di proprietà del cliente, non formule BOO né forniture sfuse gestite in cantiere. La presenza di filiali e risorse di assistenza nel Sud-est asiatico e in Canada, insieme a una rete di concessionari, centri ricambi e specialisti tecnici, dimostra una struttura operativa internazionale concreta; per i clienti italiani sono disponibili consulenza a distanza, videodiagnosi, supporto multilingue continuativo, formazione individuale e assistenza tecnica sul posto tramite la rete regionale e la sede centrale.
Le imprese italiane interessate possono consultare la gamma di staggie laser per calcestruzzo, valutare le staggie laser con conducente e richiedere informazioni tramite il servizio di assistenza tecnica per macchine da pavimentazione. Per richieste specifiche su calibrazione, configurazione del ricevitore, ricambi e formazione, è possibile utilizzare il modulo di contatto per l’Italia.
Settori e applicazioni dove la precisione è più importante
La regolazione del ricevitore influenza ogni contesto nel quale il calcestruzzo deve rispettare quote, pendenze o requisiti di planarità. Nei magazzini logistici, una superficie irregolare aumenta gli urti dei carrelli e può rallentare le operazioni. Negli stabilimenti produttivi, una pavimentazione non uniforme rende più complessa l’installazione di macchinari e linee automatiche. Nei piazzali portuali e aeroportuali, il controllo della quota aiuta a gestire drenaggio, carichi pesanti e continuità superficiale.
Le applicazioni più frequenti comprendono capannoni industriali, centri di distribuzione, supermercati, parcheggi multipiano, hangar, terminal merci, impianti di produzione, officine meccaniche, centri sportivi, pavimentazioni stradali e platee per edifici commerciali. La tecnologia laser è utile anche per opere con armatura in fibre d’acciaio o sintetiche, perché migliora la regolarità della distribuzione durante la stesa.
Esempi operativi di controllo qualità
In un magazzino logistico nell’area di Verona, una staggia laser può lavorare su campiture ampie con pochi riferimenti fisici. Prima del getto, il ricevitore dovrebbe essere controllato lungo l’asse principale del capannone e nella direzione trasversale. Dopo il primo passaggio, il responsabile qualità può verificare la quota della striscia finita con livello digitale e registrare eventuali correzioni.
In un piazzale vicino al porto di Genova, vibrazioni, vento e traffico di mezzi pesanti rendono necessario collocare il trasmettitore in una posizione protetta. Il ricevitore va pulito più spesso a causa della polvere e degli aerosol salini. Se la progettazione prevede drenaggi, il controllo deve includere la pendenza effettiva, non soltanto la quota assoluta.
In uno stabilimento dell’Emilia-Romagna destinato a linee robotizzate, l’impresa può combinare la staggia laser con verifiche topografiche indipendenti. Questa procedura riduce il rischio di accettare una pavimentazione apparentemente uniforme ma non conforme ai requisiti della committenza. La documentazione delle tarature è utile anche per dimostrare il rispetto del piano di qualità.
Errori da evitare
Uno degli errori più comuni è iniziare il getto senza una verifica del trasmettitore dopo lo spostamento del treppiede. Anche un piccolo urto può modificare il riferimento. Un secondo errore consiste nell’utilizzare il ricevitore con la finestra coperta da cemento, polvere o condensa. Un terzo errore è fissare il ricevitore su un supporto con gioco: la macchina può ricevere letture diverse a ogni vibrazione.
È inoltre rischioso affidarsi solo al segnale acustico senza confermare la quota con uno strumento indipendente. Il segnale indica il centro del fascio rispetto al ricevitore, ma non garantisce da solo che la distanza tra ricevitore e testa della staggia sia stata impostata correttamente. Infine, non bisogna cambiare sensibilità o parametri di risposta durante il getto senza annotare l’intervento e verificare subito il risultato.
Tendenze future per il 2026
Nel 2026 il mercato italiano delle pavimentazioni in calcestruzzo continuerà a richiedere maggiore tracciabilità della qualità, riduzione degli sprechi e miglioramento della sicurezza. I ricevitori laser saranno sempre più integrati con sistemi di diagnostica, registrazione dati e segnalazione preventiva della manutenzione. Le macchine con braccio e controllo tridimensionale permetteranno di eseguire superfici con geometrie più complesse, riducendo le correzioni manuali.
Le politiche europee di efficienza delle risorse e riduzione delle emissioni favoriranno attrezzature capaci di diminuire rilavorazioni, consumo di carburante, scarti di calcestruzzo e tempi di fermo. Una taratura corretta contribuisce direttamente a questi obiettivi: evita demolizioni locali, riduce l’uso di malte di ripristino e limita la necessità di rettifiche successive.
La crescente diffusione di magazzini automatizzati, piattaforme per commercio elettronico e infrastrutture logistiche vicino ai corridoi di Milano, Bologna, Padova, Verona e Novara renderà più importante il controllo della planarità. Di conseguenza, formazione degli operatori, verifiche documentate e assistenza tecnica rapida saranno elementi di scelta sempre più determinanti.
Domande frequenti
Con quale frequenza va controllato il ricevitore laser?
È consigliabile effettuare un controllo all’inizio di ogni giornata di getto, dopo il trasporto della macchina, dopo un urto, dopo la sostituzione delle batterie e ogni volta che si notano irregolarità nella finitura. Nei lavori ad alta precisione, la verifica può essere ripetuta durante il turno.
Il ricevitore può essere calibrato direttamente in cantiere?
Alcuni controlli di quota e posizione possono essere effettuati in cantiere. Tuttavia, se il dispositivo mostra letture incoerenti o se si sospetta un difetto elettronico, è preferibile rivolgersi a un centro tecnico autorizzato o al servizio del costruttore.
Un laser rotante fuori livello può sembrare corretto vicino al treppiede?
Sì. Un errore del trasmettitore può essere poco visibile a breve distanza e aumentare alle estremità del raggio operativo. Per questo è necessario misurare il piano in punti lontani e distribuiti su più direzioni.
Quale strumento indipendente conviene usare per la verifica?
Per controlli ordinari sono adatti livella ottica, livello digitale e asta graduata. Per progetti con quote complesse, pendenze multiple o requisiti documentali elevati, una stazione totale offre maggiore controllo.
La pulizia del ricevitore influisce realmente sulla precisione?
Sì. Polvere, schizzi di calcestruzzo, condensa e graffi sulla finestra possono attenuare o distorcere la ricezione del fascio. La pulizia con materiali non abrasivi deve essere inclusa nella manutenzione giornaliera.
Una staggia laser può lavorare con sistemi tridimensionali?
Alcuni modelli sono compatibili con sistemi di profilo tridimensionale. Questa soluzione è utile per pendenze variabili, platee complesse, infrastrutture e progetti nei quali il piano non è uniforme.
Come scegliere un fornitore per una nuova staggia laser in Italia?
Valutare certificazioni, disponibilità di formazione, ricambi, tempi di assistenza, compatibilità con strumenti topografici, esperienza su pavimenti industriali e possibilità di configurare macchina, motore, tensione e accessori secondo il progetto.
Conclusione
La taratura del ricevitore laser per massetti è un controllo tecnico essenziale per assicurare che una staggia laser segua la quota realmente progettata. Una procedura ordinata, basata su riferimenti topografici, misure a più distanze, prova dinamica e registrazione dei risultati, protegge la qualità della pavimentazione e riduce costi di ripristino. Per i cantieri italiani che richiedono velocità, planarità e continuità operativa, la scelta di macchine affidabili, ricevitori verificabili e assistenza competente è un investimento diretto nella produttività.
Per conoscere le soluzioni disponibili, è possibile visitare il sito ufficiale di Vanse Machinery e richiedere una configurazione adatta alla tipologia di pavimentazione, alle dimensioni del getto e al livello di precisione richiesto.
Share this article
About the Author: Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. is a high-tech manufacturer specializing in concrete construction machinery, including laser screeds and related equipment. The company integrates R&D, production, and global sales, with products exported to over 60 countries and widely used in infrastructure projects worldwide.