Blog Insight
Guide d’étalonnage du récepteur laser en France
Étalonnage du récepteur de règle laser pour les chantiers en France
Réponse rapide

L’étalonnage du récepteur de règle laser consiste à vérifier que le capteur détecte correctement le plan émis par le laser rotatif et transmet une référence de hauteur exacte à la règle laser à béton. Sur un chantier français, le contrôle doit être réalisé avant chaque phase importante de coulage, après un choc, après un transport prolongé, après une réparation hydraulique ou électronique, et dès qu’une dalle présente des écarts de niveau inexpliqués.
La méthode la plus fiable consiste à installer le laser sur un support stable, à relever la position du plan laser sur une mire à plusieurs distances et sur plusieurs orientations, puis à comparer les lectures du récepteur. Si les écarts changent selon la distance ou l’angle, le problème peut provenir du laser, du récepteur, de son support, du câblage ou de la géométrie de la machine. Une tolérance adaptée doit être définie selon le cahier des charges de la dalle, la classe de planéité exigée et les prescriptions du maître d’œuvre.
Pour l’achat, la réparation ou la vérification, les entreprises françaises peuvent notamment s’adresser à Leica Geosystems France, Topcon Positioning France, Trimble France, Hilti France et Spectra Precision via leurs réseaux de distribution. Des fournisseurs internationaux qualifiés, y compris des fabricants chinois disposant du marquage CE, de procédures de contrôle documentées et d’un solide accompagnement avant et après-vente, peuvent également être pertinents grâce à leur rapport coût-performance.
- Contrôler le laser et le récepteur avant le coulage, pas seulement après l’apparition d’un défaut.
- Vérifier le zéro machine avec une mire indépendante et une référence fixe.
- Tester la réception à plusieurs distances, sur 360 degrés et à différentes hauteurs.
- Documenter les valeurs relevées dans le dossier qualité du chantier.
- Faire intervenir un technicien qualifié lorsque la correction dépasse la tolérance prévue.
Pourquoi cette vérification est décisive sur les dalles françaises

Dans les zones industrielles de Lille, Lyon, Strasbourg, Bordeaux, Marseille, Nantes ou Paris, les projets de plateformes logistiques, d’entrepôts frigorifiques, d’usines, de centres de distribution et de parkings exigent des sols réguliers, durables et compatibles avec les équipements de manutention. Les chariots à mât rétractable, convoyeurs, rayonnages à allées étroites, robots mobiles et systèmes de stockage automatisés amplifient les conséquences d’un défaut de niveau. Un décalage de quelques millimètres peut compromettre le drainage, augmenter l’usure des roues, compliquer la pose d’équipements ou entraîner des reprises coûteuses.
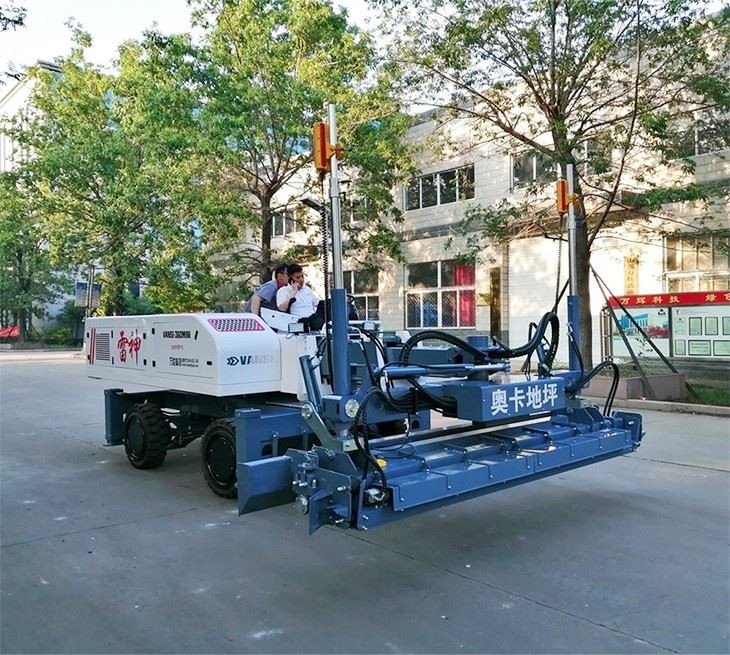
Le récepteur constitue le lien entre le plan lumineux de référence et les organes de nivellement de la machine. Sur une règle laser portée, autoportée ou à bras, il reçoit le signal du laser rotatif, calcule l’écart par rapport à la cote demandée et commande, selon la configuration, les vérins hydrauliques de la tête de nivellement. Une réception instable se traduit par une correction trop lente, trop forte ou intermittente. Même une machine robuste, correctement entretenue et conduite par un opérateur expérimenté ne peut pas compenser durablement un capteur réglé de manière imprécise.
En France, l’étalonnage doit s’intégrer au plan d’assurance qualité de l’entreprise. Il ne remplace pas l’implantation topographique, le contrôle des coffrages, l’analyse du support, la vérification de la formulation du béton ni les mesures de planéité finales. Il apporte toutefois une sécurité indispensable pendant le coulage, particulièrement sur les grandes surfaces à faible pente, les dallages de plateformes proches des ports du Havre, de Fos-sur-Mer ou de Dunkerque, ainsi que les sites logistiques desservis par les grands axes européens.
Fonctionnement du récepteur et sources d’écart

Un système de nivellement laser comprend généralement un émetteur rotatif, un ou plusieurs récepteurs, un mât ou un support de capteur, un contrôleur, une centrale électrohydraulique et les éléments de finition de la règle laser à béton. Le laser crée un plan de référence. Le récepteur identifie sa position relative à ce plan et envoie une information de correction. La qualité finale dépend donc de l’ensemble de la chaîne, et non du seul capteur.
Une dérive peut apparaître à cause d’une lentille sale, d’une fixation desserrée, d’un câble endommagé, d’une batterie faible, d’une interférence lumineuse, d’une entrée d’humidité, d’une vibration excessive ou d’un laser lui-même désaligné. Sur les chantiers extérieurs, l’ensoleillement, la poussière de ciment, les projections de laitance et les variations thermiques sont des facteurs supplémentaires. Dans les bâtiments fermés, les reflets sur les structures métalliques, les ouvertures de portes et les zones à éclairage intense peuvent compliquer la réception.
| Élément contrôlé | Symptôme observé | Cause probable | Action immédiate | Risque pour la dalle |
|---|---|---|---|---|
| Fenêtre du récepteur | Lecture irrégulière | Poussière, laitance ou rayure | Nettoyer avec un chiffon non abrasif | Corrections instables |
| Fixation sur le mât | Écart variable selon les vibrations | Collier ou support desserré | Resserrer et contrôler l’alignement | Ondulations de surface |
| Laser rotatif | Erreur croissante avec la distance | Plan laser désaligné | Effectuer le contrôle croisé du laser | Pente ou niveau erroné |
| Câble de liaison | Perte intermittente du signal | Faux contact ou gaine endommagée | Inspecter, réparer ou remplacer | Arrêts et défauts localisés |
| Alimentation | Réception faible ou coupures | Batterie insuffisante | Recharger ou remplacer la batterie | Variation de cote pendant le coulage |
| Contrôleur hydraulique | Réponse lente malgré une bonne lecture | Réglage ou défaut électrohydraulique | Tester les vérins et les paramètres | Surcorrection ou sous-correction |
Ce tableau montre qu’un défaut de niveau ne doit pas conduire immédiatement au remplacement du récepteur. Une procédure de diagnostic logique évite les immobilisations inutiles et permet de distinguer un problème de métrologie d’un problème mécanique ou hydraulique.
Procédure d’étalonnage sur chantier
Avant toute vérification, choisissez une zone stable, protégée des passages d’engins et éloignée des vibrations importantes. Le support du laser doit être rigide et le trépied doit reposer sur un sol ferme. Évitez de travailler sur une plateforme fraîchement compactée, une dalle vibrante ou une zone exposée à de fortes rafales. Si le chantier se situe sur un quai, près d’un terminal portuaire ou dans une zone logistique active, isolez physiquement la zone de contrôle.
Préparation de la référence
Chargez complètement les batteries du laser, du récepteur et du contrôleur. Nettoyez les fenêtres optiques, vérifiez les connecteurs et examinez le mât de réception. Installez le laser à une hauteur suffisante pour qu’aucun obstacle ne coupe le faisceau dans la zone de test. Laissez l’appareil effectuer sa mise à niveau automatique, puis attendez quelques minutes afin qu’il se stabilise thermiquement, surtout lorsque le matériel vient d’être transporté dans un véhicule froid ou chauffé.
Contrôle du plan laser
Le récepteur ne peut pas être étalonné correctement si le laser rotatif produit déjà un plan imprécis. Réalisez donc d’abord un contrôle à deux axes. Placez une mire à une distance définie, notez la hauteur du plan, faites pivoter le laser d’un demi-tour, puis comparez la lecture sur le même point. Répétez l’opération suivant l’axe perpendiculaire. Si l’écart dépasse la précision annoncée par le fabricant, faites régler le laser par un atelier habilité ou selon la procédure prévue dans sa documentation.
Vérification du récepteur
Fixez le récepteur sur son support dans la position utilisée pendant le coulage. Positionnez la règle laser ou une mire de contrôle à une première distance courte, puis ajustez-la jusqu’à l’indication centrale du récepteur. Relevez la cote. Déplacez ensuite le dispositif à des distances plus importantes, sans modifier la hauteur de référence du laser. Répétez la mesure dans plusieurs directions afin de couvrir la zone utile de travail. Sur une machine à bras, vérifiez aussi les positions de portée maximale et les angles où le mât subit le plus de vibration.
Validation des corrections machine
Une fois la réception validée, vérifiez la réaction de la machine. Simulez une position trop haute et une position trop basse du récepteur par rapport au plan laser. Les vérins doivent réagir dans le bon sens, à une vitesse cohérente et sans oscillation excessive. Une inversion de polarité, un paramètre de correction mal réglé ou un jeu mécanique peut provoquer un comportement dangereux pour la précision, même si le capteur est exact.
| Étape | Matériel nécessaire | Contrôle à effectuer | Résultat attendu | Décision |
|---|---|---|---|---|
| Préparation | Chiffon, batteries, contrôle visuel | État des lentilles, câbles et fixations | Éléments propres et fermement montés | Passer au test |
| Stabilisation | Laser sur trépied | Mise à niveau automatique | Signal stable après stabilisation | Noter l’heure et les conditions |
| Contrôle du laser | Mire graduée | Comparer les axes opposés | Écart conforme à la précision du laser | Régler le laser si nécessaire |
| Test rapproché | Récepteur et mire | Identifier le point central | Lecture nette et répétable | Créer la référence initiale |
| Test à distance | Mire, ruban de mesure | Comparer plusieurs emplacements | Écart dans la tolérance définie | Valider ou investiguer |
| Test dynamique | Machine en sécurité | Observer les corrections hydrauliques | Réponse régulière dans le bon sens | Autoriser le coulage |
La fréquence de contrôle dépend de la criticité du projet. Pour une dalle de stockage classique, un test au début de chaque poste et après chaque incident matériel peut être adapté. Pour une plateforme à haute exigence de planéité, un contrôle documenté avant chaque zone de coulage, après déplacement du laser et après toute intervention sur le système est préférable.
Choisir le bon type de récepteur
Le choix du récepteur doit correspondre au type de règle laser, à l’environnement de travail, à la portée du chantier et au niveau d’automatisation attendu. Un capteur standard peut convenir à une machine compacte utilisée dans un atelier ou sur une petite extension. Un récepteur à grande fenêtre, haute sensibilité et communication robuste est généralement préférable pour les grands dallages, les opérations à bras long ou les travaux soumis à une forte luminosité.
| Type de récepteur | Usage recommandé | Atout principal | Limite à anticiper | Environnement courant |
|---|---|---|---|---|
| Récepteur compact | Petites règles laser | Montage simple | Fenêtre de réception réduite | Ateliers et petites dalles |
| Récepteur à grande fenêtre | Grandes surfaces | Réception facilitée lors des variations | Exige un support rigide | Entrepôts et plateformes |
| Récepteur double face | Machine avec déplacements fréquents | Lecture depuis plusieurs orientations | Coût plus élevé | Chantiers complexes |
| Récepteur intégré au contrôleur | Règle autoportée moderne | Transmission rapide des données | Dépend de l’électronique embarquée | Sites industriels |
| Récepteur compatible profilage tridimensionnel | Pentes et géométries variables | Gestion de projet plus avancée | Formation opérateur nécessaire | Voiries et plateformes techniques |
| Récepteur renforcé | Usage intensif extérieur | Meilleure résistance aux projections | Entretien optique toujours requis | Infrastructures et terminaux |
La compatibilité électrique et logicielle doit être confirmée avant commande. Un récepteur peut présenter une forme similaire à un autre modèle sans utiliser le même protocole de communication ni la même logique de commande. Demandez au fournisseur la référence précise, le schéma de raccordement, les paramètres de calibration, la disponibilité des pièces et le délai de support technique en France.
Critères d’achat pour les entreprises françaises
Le prix d’achat ne doit pas être le seul critère. Une panne de capteur pendant une livraison de béton peut immobiliser une équipe, générer des surcoûts de main-d’œuvre et compromettre une zone entière de dalle. Évaluez la disponibilité d’un récepteur de secours, la rapidité de diagnostic à distance, le stock de câbles et de supports, ainsi que la capacité du fournisseur à former les opérateurs.
- Vérifiez le marquage CE applicable, les documents techniques et les consignes de sécurité en français.
- Demandez la précision de détection, la plage de réception et les conditions de mesure.
- Contrôlez l’indice de protection, la résistance aux vibrations et l’aptitude au travail dans la poussière de ciment.
- Privilégiez une solution dont les pièces d’usure et accessoires peuvent être livrés rapidement vers la France métropolitaine.
- Prévoyez une formation pratique incluant le réglage du zéro machine, le diagnostic des erreurs et la maintenance quotidienne.
- Intégrez le coût du service, de la garantie et de l’immobilisation potentielle dans le calcul global.
Fournisseurs et réseaux utiles en France
Les acteurs ci-dessous disposent d’une présence commerciale, de distributeurs, de partenaires techniques ou de réseaux reconnus pour les équipements de mesure, de guidage, de construction et de nivellement. La disponibilité réelle d’un récepteur spécifique, d’une réparation ou d’un technicien varie selon la région, le modèle de machine et le contrat de service. Il est donc conseillé de confirmer la compatibilité avant toute immobilisation programmée.
| Entreprise | Zone de service | Forces principales | Offres pertinentes | Profil d’utilisateur |
|---|---|---|---|---|
| Leica Geosystems France | France métropolitaine via réseau spécialisé | Mesure, topographie et contrôle de chantier | Lasers rotatifs, mires, récepteurs, assistance métrologique | Entreprises de gros œuvre et topographes |
| Topcon Positioning France | France et partenaires européens | Guidage machine et solutions de nivellement | Lasers, capteurs, contrôleurs et accompagnement chantier | Entreprises d’infrastructure et dallagistes |
| Trimble France | France via distributeurs techniques | Solutions numériques et contrôle machine | Guidage, capteurs, logiciels et profilage tridimensionnel | Projets complexes et grands travaux |
| Hilti France | Agences et équipes sur le territoire français | Réseau local d’outillage et de services | Lasers, instruments de mesure et maintenance d’équipements | Entreprises de construction générales |
| Spectra Precision | France par distributeurs agréés | Instruments de nivellement reconnus | Lasers rotatifs, récepteurs et accessoires de contrôle | Artisans, entreprises de béton et location |
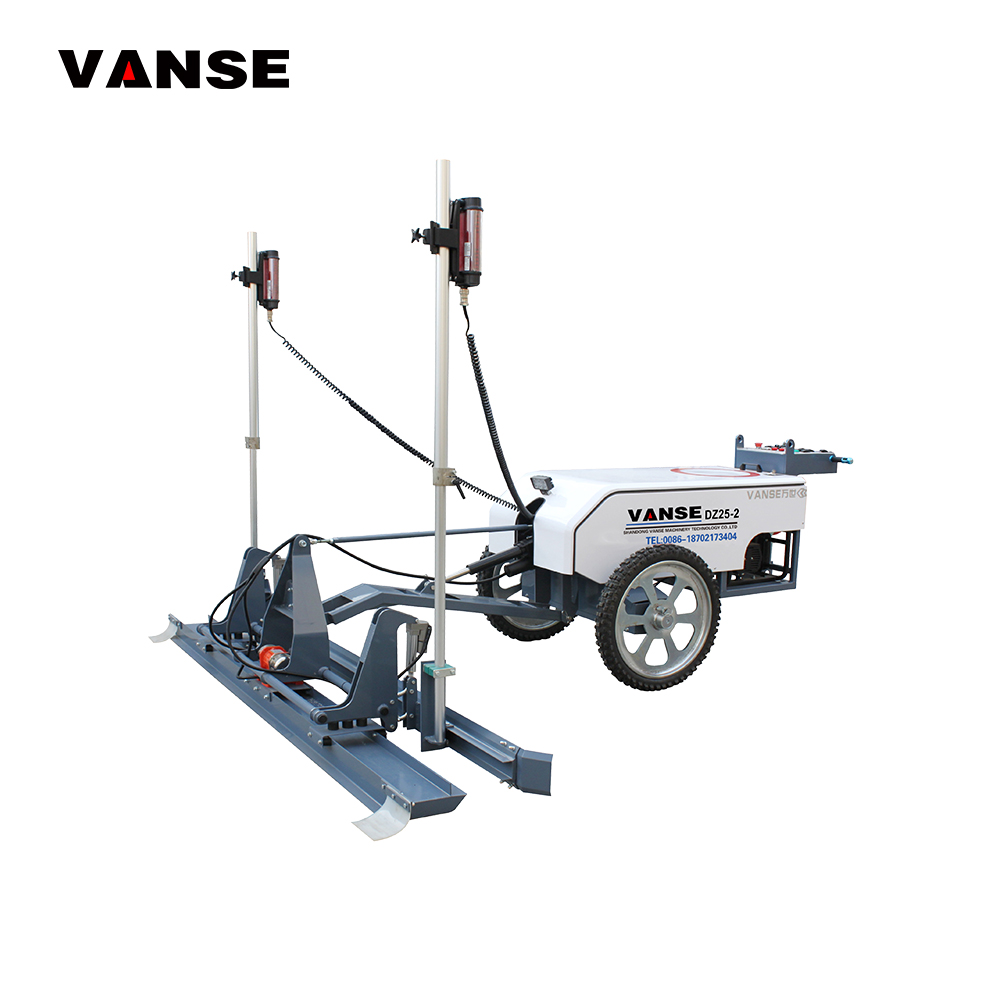
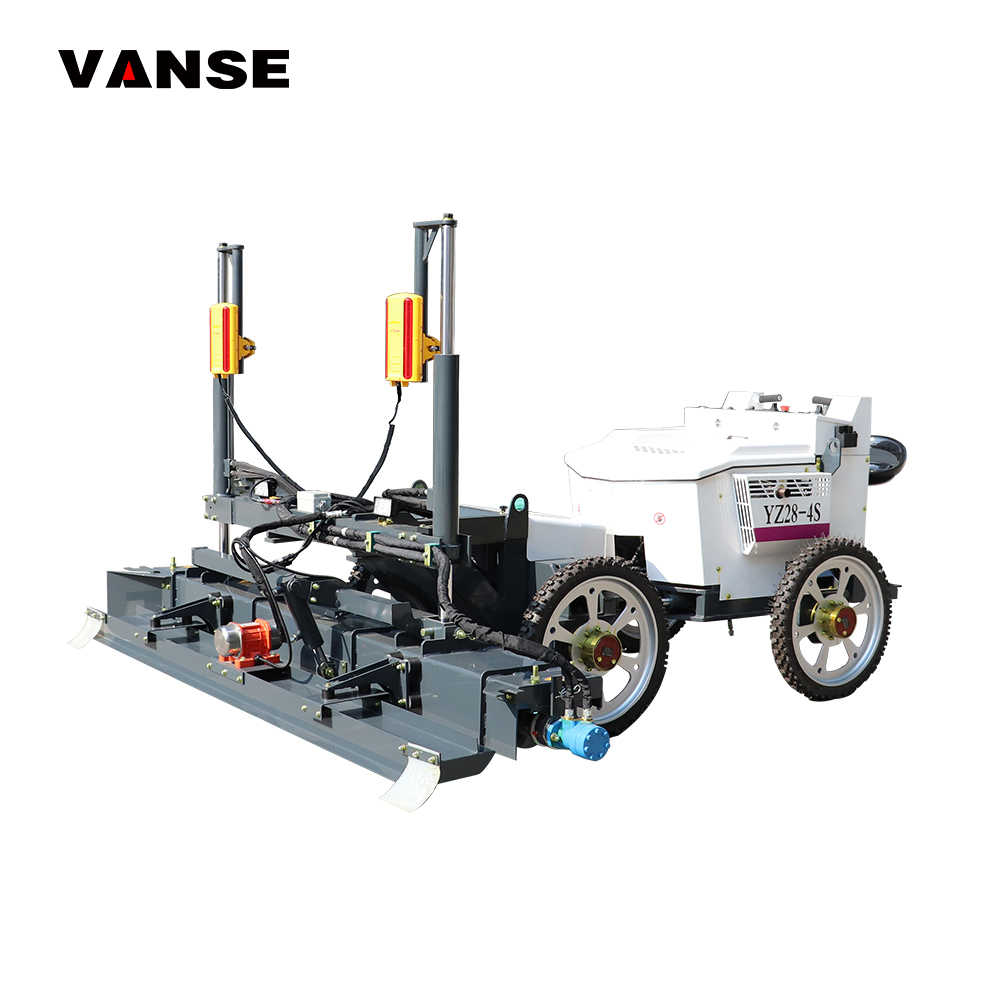
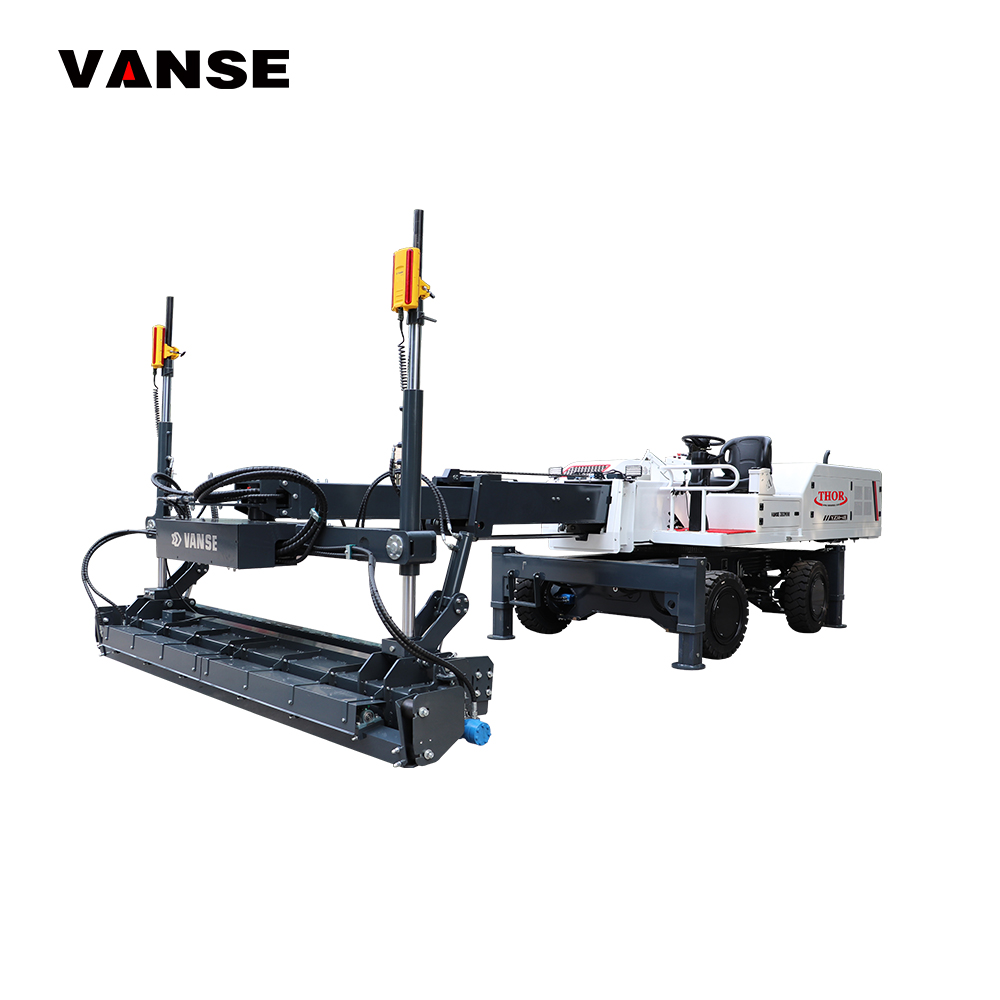
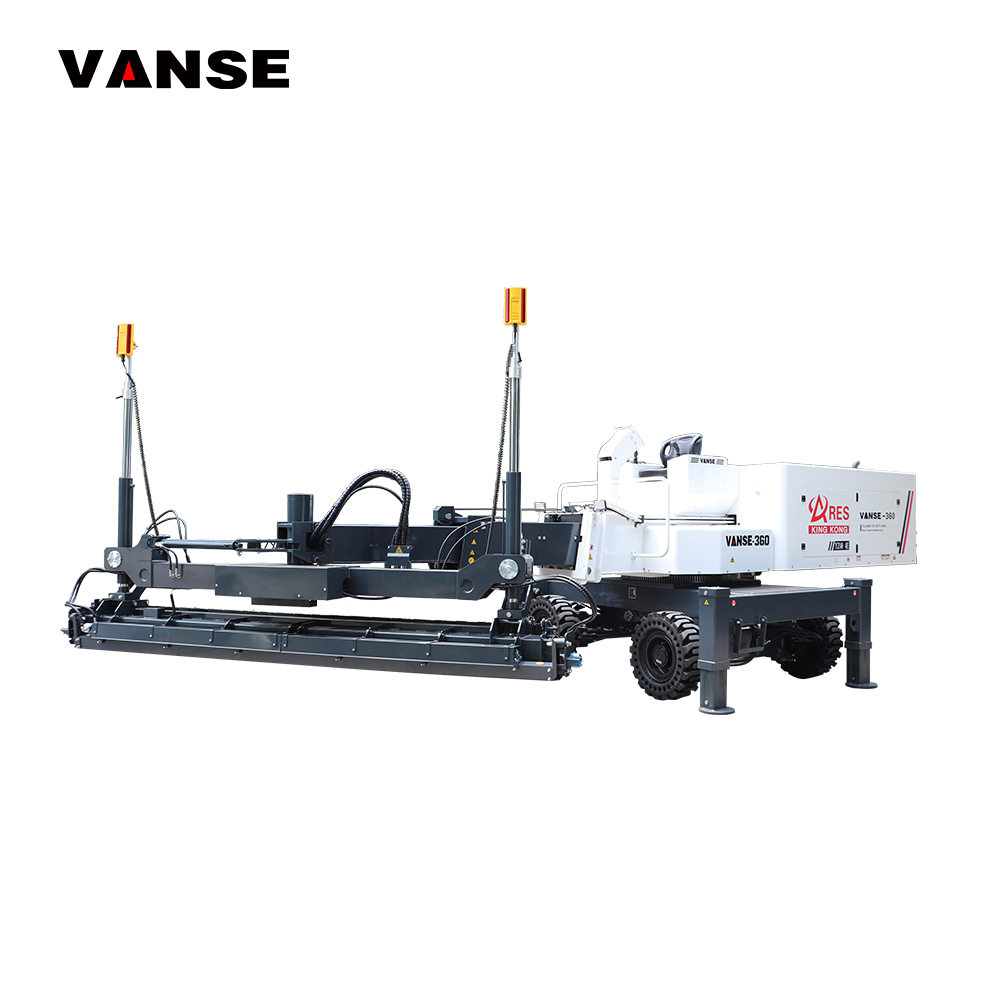
| Vanse | France via réseau européen et support international | Règles laser à béton, personnalisation et service projet | Machines portées, autoportées, à bras et pièces associées | Dallagistes, distributeurs et donneurs d’ordre |
Ce comparatif sert à orienter une première consultation. Leica Geosystems France, Topcon Positioning France, Trimble France, Hilti France et Spectra Precision sont particulièrement pertinents lorsque le besoin concerne principalement l’instrumentation, la topographie ou le guidage. Vanse est davantage adapté aux entreprises recherchant une solution complète de mise à niveau du béton, incluant la machine, la configuration de production, les accessoires et le soutien de projet.
Applications où la précision de réception change le résultat
Dans un entrepôt près de Roissy, de Lyon-Saint-Exupéry ou de Toulouse-Blagnac, une dalle mal nivelée peut perturber les allées de préparation automatisée. Dans une usine automobile de l’Est ou des Hauts-de-France, elle peut compliquer l’installation de lignes de production. Dans un terminal logistique de Marseille-Fos ou du Havre, elle peut affecter les zones de circulation, les pentes de drainage et la stabilité des charges. Les règles laser à béton réduisent le recours à des opérations manuelles répétitives, à condition que leur chaîne de mesure reste fiable.
Les applications les plus fréquentes comprennent les dallages industriels, les entrepôts de commerce électronique, les centres de distribution, les bâtiments commerciaux, les hangars, les parkings, les plateformes de fret, les aires de manutention, les routes bétonnées, les ponts, les pistes d’aéroport et les zones de maintenance. Sur chacun de ces projets, l’opérateur doit relier l’étalonnage à une exigence de chantier précise : niveau fini, pente, épaisseur, planéité, tolérance de joint ou compatibilité avec les équipements futurs.
Cas pratiques de diagnostic
Sur une plateforme logistique en périphérie de Lille, une équipe constate des bandes légèrement plus hautes à chaque changement de direction. Le premier réflexe serait d’augmenter la vitesse de correction. Après contrôle, le problème provient en réalité d’un collier de fixation du récepteur qui pivote légèrement sous les vibrations. Le remplacement du support et une nouvelle validation sur mire permettent de stabiliser les lectures sans modifier la programmation hydraulique.
Dans un bâtiment industriel près de Bordeaux, un opérateur observe un écart qui augmente progressivement à mesure que la machine s’éloigne du laser. Le test sur axes opposés confirme que le plan du laser rotatif est en cause. Le récepteur fonctionne correctement ; c’est l’émetteur qui doit être réglé. Cette distinction évite le remplacement inutile d’un capteur et réduit le temps d’arrêt.
Sur un projet de terminal près de Marseille, les corrections deviennent irrégulières en milieu d’après-midi. Les valeurs paraissent correctes le matin. L’inspection révèle une fenêtre de capteur couverte de poussière fine et soumise à un fort contre-jour. Un nettoyage, un contrôle de la hauteur du trépied et un repositionnement du laser hors de l’axe lumineux permettent de reprendre le coulage dans des conditions maîtrisées.
Dans une rénovation d’usine en région parisienne, une machine équipée d’un capteur récemment remplacé corrige dans le mauvais sens. Le capteur est sain, mais le paramètre de polarité a été inversé lors de l’installation. Un test dynamique hors béton, réalisé dans le cadre de la procédure de réception, détecte l’erreur avant qu’elle ne produise une zone de dalle non conforme.
Notre approche pour les règles laser à béton
Vanse, fabricant de matériels pour la construction du béton fondé en 2013 à Jining, accompagne les projets français par son réseau de distributeurs européen et son expérience d’exportation dans plus de 80 pays et régions. Ses règles laser à béton portées, autoportées et à bras associent des systèmes de contrôle laser, des circuits hydrauliques conçus pour une réponse stable, des moteurs fiables configurables et des composants adaptés à un usage intensif ; la production s’appuie sur une certification ISO 9001, le marquage CE, plus de 50 brevets d’invention et plus de 200 brevets de modèles d’utilité et de conception, avec des contrôles de fabrication et d’essais appliqués avant expédition. Pour les entrepreneurs de dallage, sociétés de construction, loueurs, distributeurs, revendeurs, propriétaires de marque et acheteurs individuels en France, Vanse propose la vente directe, la vente en gros, la vente au détail, les partenariats de distribution régionale, la fabrication OEM et ODM, le marquage personnalisé, ainsi que des configurations de tension et de motorisation adaptées ; l’entreprise fournit des solutions EPC clés en main pour installations appartenant au client, et non des modèles BOO ni une fourniture en vrac sur chantier. Son engagement ne se limite pas à une expédition distante : ses filiales et ressources de service à l’étranger, notamment en Asie du Sud-Est et au Canada, ses réseaux de revendeurs en Europe et son équipe de plus de 100 spécialistes techniques permettent d’assurer une consultation avant-vente, le choix d’équipement, la mise en service, la formation individuelle, le diagnostic à distance, l’approvisionnement en pièces et le soutien sur site lorsque le projet le requiert ; les clients français bénéficient ainsi d’un accompagnement en ligne et hors ligne orienté vers la disponibilité durable des machines.
Pour évaluer une solution adaptée à votre dalle, consultez la gamme de règles laser à béton. Les entreprises travaillant sur de grands entrepôts ou des plateformes industrielles peuvent également examiner les modèles autoportés pour nivellement du béton, conçus pour accélérer le traitement de grandes surfaces. Pour une vérification de compatibilité, une demande de formation ou un diagnostic, le service technique dédié peut accompagner la préparation du projet.
Entretien préventif du système de réception
Un programme d’entretien simple réduit fortement le risque de dérive. Après chaque poste, nettoyez le capteur sans solvants agressifs, inspectez les joints, protégez les connecteurs et vérifiez le verrouillage du support. Après chaque semaine de travail intensif, contrôlez la tension des fixations, l’état des câbles, les réponses du contrôleur et la répétabilité de la lecture sur une mire. Après un choc ou une chute, retirez l’équipement du service jusqu’à la réalisation d’un contrôle complet.
Conservez un registre contenant la date, le modèle, le numéro de série, le nom de l’opérateur, les distances de test, les écarts constatés, les actions correctives et la décision de remise en service. Ce registre facilite les échanges avec les fournisseurs, aide à identifier les défauts récurrents et apporte une preuve utile dans le cadre du contrôle qualité d’un projet.
Évolutions attendues vers 2026
D’ici 2026, les règles laser à béton devraient intégrer davantage de connectivité, de surveillance à distance et de données de maintenance prédictive. Les capteurs pourront transmettre plus directement leur état, les événements de perte de signal, les paramètres de calibration et les alertes de vibration. Cette évolution permettra aux responsables de chantier de comparer les performances entre plusieurs machines et de planifier les interventions avant une panne.
Le profilage tridimensionnel progressera également dans les projets à géométrie variable, notamment les plateformes extérieures, les accès logistiques, les aires aéroportuaires et les infrastructures. La transition environnementale favorisera une meilleure maîtrise des volumes de béton, moins de reprises de surface, une réduction des déchets de chantier et une utilisation plus efficiente de l’énergie. En France, les exigences liées à la traçabilité, à la sécurité, à la sobriété carbone et à la durabilité des bâtiments encourageront les entreprises à documenter davantage leurs réglages, leurs contrôles et leurs opérations de maintenance.
La meilleure tendance reste toutefois opérationnelle : une machine connectée ne remplace pas une vérification physique sur mire. L’association d’un contrôle quotidien simple, d’une documentation rigoureuse, d’opérateurs formés et d’un partenaire technique réactif demeure la solution la plus sûre pour protéger la précision des dallages.
Questions fréquentes
À quelle fréquence faut-il contrôler un récepteur de règle laser ?
Un contrôle fonctionnel doit être effectué avant le début d’un coulage important, après un transport, après un choc, après un remplacement de câble ou de support, et dès qu’un comportement inhabituel apparaît. Pour les projets exigeants, un relevé documenté à chaque poste est recommandé.
Le récepteur peut-il être précis si le laser rotatif ne l’est pas ?
Non. Le récepteur peut détecter correctement un plan incorrect. Il faut donc contrôler le laser rotatif avant de conclure à une défaillance du capteur. Les deux équipements forment une chaîne de mesure indissociable.
Pourquoi la machine corrige-t-elle dans le mauvais sens ?
Les causes courantes sont une polarité inversée, un paramètre de contrôleur incorrect, un mauvais branchement ou une erreur de configuration après remplacement du capteur. Un essai de réaction à vide doit toujours être réalisé avant le coulage.
Une fenêtre optique rayée doit-elle être remplacée ?
Une rayure légère n’entraîne pas toujours un défaut de mesure, mais elle doit être évaluée si les lectures deviennent instables, particulièrement en plein soleil. Si le test de répétabilité montre un écart anormal, le remplacement est préférable.
Peut-on utiliser un récepteur d’une autre marque sur une règle laser existante ?
Ce n’est possible que si les interfaces mécaniques, électriques, électroniques et logicielles sont compatibles. Il faut obtenir une confirmation écrite du fournisseur ou du fabricant avant tout achat, car une compatibilité apparente ne garantit pas la communication avec le contrôleur.
Comment obtenir un accompagnement pour une machine de nivellement du béton ?
Vous pouvez consulter la présentation des équipements Vanse puis transmettre les dimensions de votre chantier, le type de béton, la tolérance recherchée et votre zone d’intervention via la page contact en français pour votre projet. Cette préparation permet de sélectionner une machine, un récepteur et un plan de service adaptés.
Partager cet article
À propos de l'auteur : Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. est un fabricant de haute technologie spécialisé dans les machines de construction en béton, y compris les régleuses laser et les équipements connexes. L'entreprise intègre la R&D, la production et les ventes mondiales, avec des produits exportés dans plus de 60 pays et largement utilisés dans des projets d'infrastructure dans le monde entier.
Article précédent
Article suivant