Insight blog
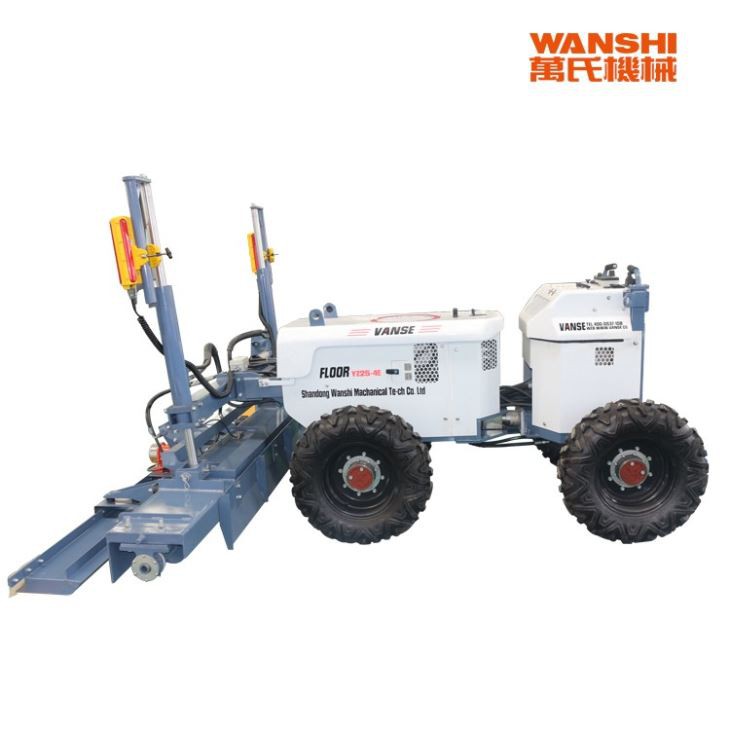
Produttività oraria della staggia laser in Italia
Produttività oraria della staggia laser in Italia
Risposta rapida

In Italia, la produttività oraria della staggia laser varia normalmente da 150 a 1.200 m²/ora, in funzione del tipo di macchina, dello spessore del calcestruzzo, della continuità di fornitura, della geometria della piastra e della preparazione del cantiere. Una macchina compatta a guida manuale può lavorare mediamente tra 150 e 350 m²/ora; una staggia laser con operatore a bordo raggiunge spesso 500-900 m²/ora; i modelli a braccio per grandi piastre industriali possono superare 1.000 m²/ora quando pompa, squadre e logistica sono coordinate.
Per programmare un getto affidabile, non usare il rendimento massimo dichiarato dal costruttore: considera un coefficiente operativo dal 65% all’80%. Per esempio, una macchina con potenziale di 800 m²/ora dovrebbe essere pianificata su circa 520-640 m²/ora in una giornata reale di cantiere.
In Italia è utile confrontare fornitori locali con presenza in Lombardia, Veneto, Emilia-Romagna, Lazio e Piemonte, dove sono concentrati poli logistici, stabilimenti industriali e grandi magazzini. Possono essere valutati anche fornitori internazionali qualificati, incluse aziende cinesi con certificazione CE, documentazione tecnica idonea e assistenza pre-vendita e post-vendita strutturata: spesso offrono un vantaggio competitivo nel rapporto tra investimento, dotazione e capacità produttiva.
La scelta corretta dipende soprattutto da metri quadrati per getto, piano di consegna delle betoniere, classe di planarità richiesta, presenza di fibre, accessi in cantiere e disponibilità di tecnici per la finitura. Per progetti superiori a 5.000 m², una staggia laser con operatore a bordo è normalmente più conveniente rispetto alla posa tradizionale con guide e vibrostagge.
Come calcolare il rendimento reale della staggia laser

La produttività teorica indica la superficie che la macchina può livellare in condizioni ideali. La produttività effettiva è invece il dato utile per il preventivo, il programma lavori e il dimensionamento delle squadre. In un cantiere italiano, il rendimento può diminuire per traffico di autobetoniera, fermate della pompa, giunti complessi, variazioni di quota, colonne, rampe, interferenze con armature o ritardi nella maturazione della superficie.
Una formula pratica è: superficie netta lavorata all’ora = capacità nominale della macchina × coefficiente di continuità del getto × coefficiente di complessità della piastra. Il coefficiente di continuità misura la regolarità del calcestruzzo disponibile davanti alla macchina. Il coefficiente di complessità considera ostacoli, bordi, pozzetti, aree strette e variazioni geometriche.
In un magazzino logistico rettangolare vicino a Piacenza, Verona o Bologna, con getto continuo e spazi ampi, i coefficienti sono generalmente favorevoli. In un supermercato urbano a Milano, Roma, Napoli o Torino, dove sono presenti molte riprese, pilastri e aperture impiantistiche, il rendimento può essere molto inferiore anche usando la stessa macchina.
| Scenario di getto | Macchina consigliata | Produttività pianificabile | Coefficiente operativo | Condizione principale |
|---|---|---|---|---|
| Piccola piastra commerciale fino a 1.000 m² | Staggia laser compatta a guida manuale | 150-300 m²/ora | 65-75% | Accessi stretti e molte finiture perimetrali |
| Capannone artigianale | Macchina compatta con guida laser | 250-450 m²/ora | 70-80% | Getto ordinato con pompa disponibile |
| Magazzino logistico medio | Staggia laser con operatore a bordo | 500-750 m²/ora | 70-80% | Piastra aperta e rifornimento costante |
| Centro distributivo di grandi dimensioni | Staggia laser a braccio | 750-1.100 m²/ora | 75-85% | Logistica delle betoniere pianificata |
| Piazzale portuale o terminal intermodale | Macchina a braccio con profilo digitale | 600-1.000 m²/ora | 60-75% | Vento, pendenze e giunti frequenti |
| Pavimentazione aeroportuale | Macchina ad alta capacità con controllo tridimensionale | 700-1.200 m²/ora | 65-80% | Tolleranze, sicurezza e controlli molto rigorosi |
La tabella mostra valori di pianificazione e non promesse assolute. Un rendimento di 900 m²/ora richiede infatti calcestruzzo disponibile in modo continuo, una squadra che distribuisca correttamente il materiale, una pompa dimensionata, guide di lavoro ben organizzate e un operatore che conosca la macchina. Senza queste condizioni, anche una staggia laser ad alta capacità rimane ferma.
Fattori che incidono sui metri quadrati lavorati ogni ora

Il primo fattore è la capacità di alimentazione del calcestruzzo. La macchina livella il materiale già steso, non sostituisce la pompa, il trasporto interno o la squadra di distribuzione. Se il calcestruzzo arriva con intervalli irregolari, la produttività si trasforma rapidamente in tempo improduttivo. Per un getto industriale, il responsabile deve coordinare impianto di betonaggio, traffico dei mezzi, pompa, manodopera, controllo qualità e macchina laser.
Il secondo elemento è lo spessore. Una piastra da 120 mm richiede meno volume da movimentare rispetto a una piastra da 220 mm, ma la differenza dipende anche da consistenza, aggregati, fibre e armatura. Calcestruzzi fibrorinforzati, miscele a basso ritiro o formulazioni ad alta resistenza possono richiedere una gestione più attenta della distribuzione e della finitura.
La geometria influenza direttamente l’avanzamento. Le grandi superfici rettangolari favoriscono passate lunghe e regolari. Gli edifici con pilastri ravvicinati, fosse, basamenti, vani tecnici o pareti curve richiedono più lavoro manuale e riducono il vantaggio della macchina. In questi casi è utile abbinare una macchina compatta a una squadra di finitura ben addestrata.
| Fattore | Effetto sulla produttività | Impatto tipico | Azione preventiva | Responsabile operativo |
|---|---|---|---|---|
| Consegna discontinua del calcestruzzo | Fermi macchina e riprese difficili | Riduzione del 15-40% | Programmare turni e numero di betoniere | Direttore di cantiere |
| Piastra con molti pilastri | Più manovre e rifiniture manuali | Riduzione del 10-30% | Dividere l’area in campi di getto | Caposquadra |
| Spessore elevato | Maggiore volume da distribuire | Riduzione del 5-20% | Verificare capacità di pompa e pale | Responsabile calcestruzzo |
| Armatura congestionata | Difficoltà di passaggio e livellamento | Riduzione del 10-25% | Controllare quote e protezioni prima del getto | Direzione lavori |
| Meteo caldo o ventilato | Finestra di lavorabilità più breve | Riduzione del 5-15% | Usare protezioni e pianificare orari idonei | Impresa esecutrice |
| Operatore senza esperienza | Passate lente e correzioni frequenti | Riduzione del 10-35% | Formazione e prova preventiva | Fornitore della macchina |
Questa analisi aiuta a distinguere la capacità della macchina dalla capacità dell’intero sistema di getto. Il miglior investimento non è sempre il modello più grande: è quello che mantiene un flusso continuo tra betoniera, pompa, squadra di posa, livellamento e finitura.
Tipi di staggia laser e campo di impiego
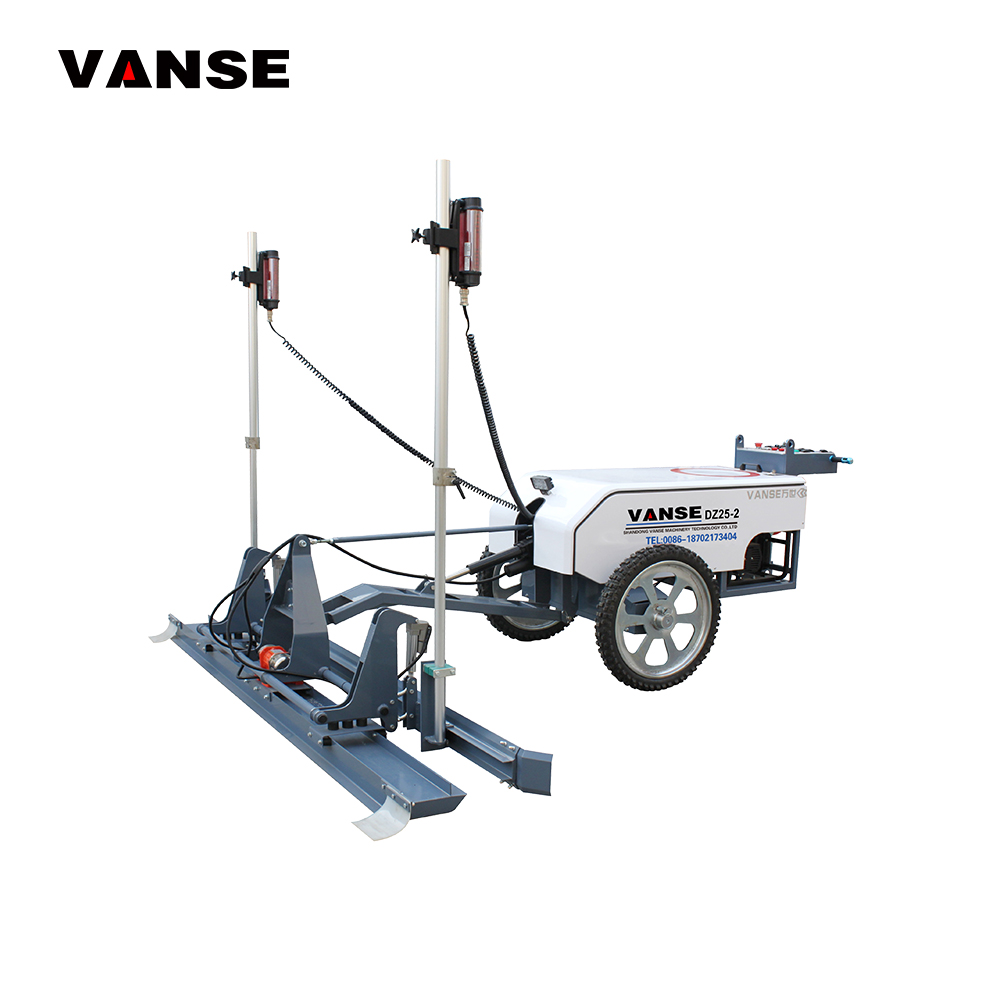
Le macchine a guida manuale sono adatte a superfici più contenute, ambienti chiusi, capannoni con accessi limitati e lavori dove sono richieste frequenti correzioni vicino a muri e pilastri. Hanno costi di acquisto e trasporto contenuti, ma dipendono maggiormente dalla capacità dell’operatore e dalla preparazione manuale del calcestruzzo.
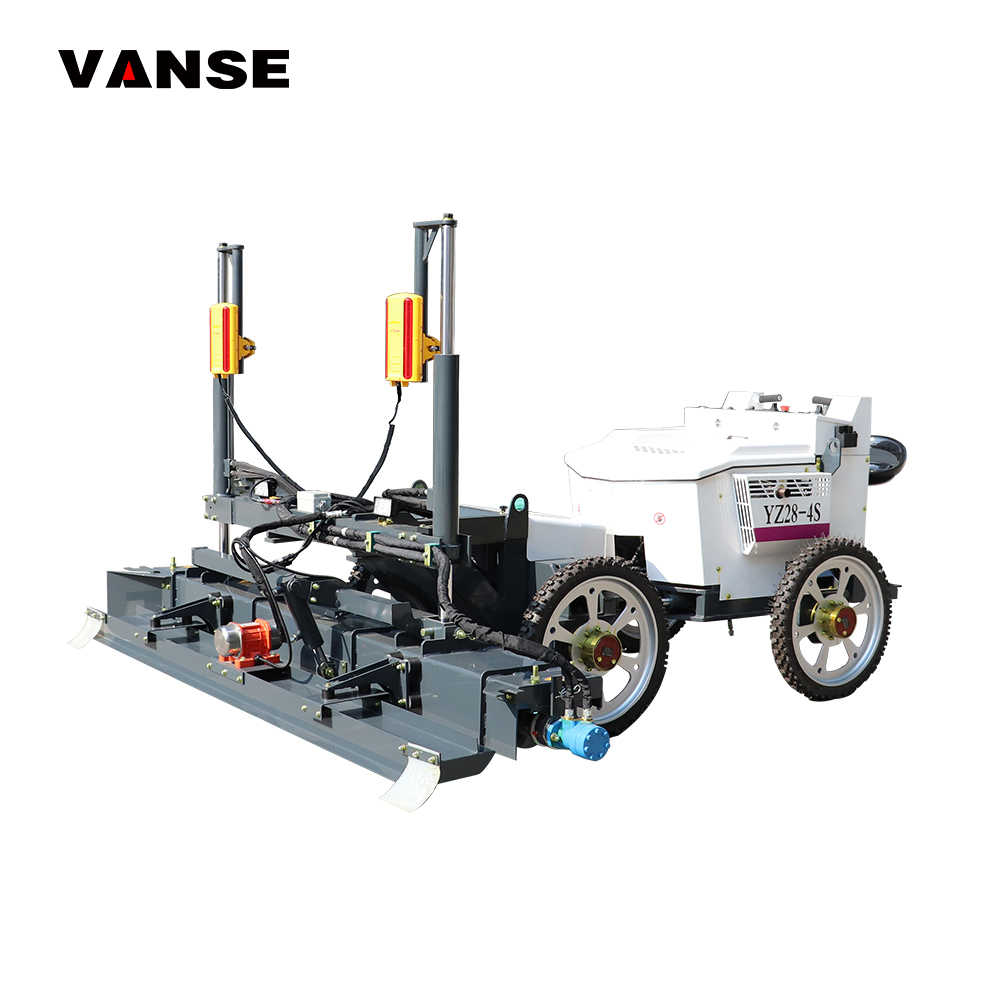
Le staggie laser con operatore a bordo sono diffuse nei pavimenti industriali, nei magazzini, nelle piattaforme logistiche e nei grandi edifici commerciali. L’operatore guida la macchina dalla postazione di comando e può coprire superfici più ampie con minore affaticamento. Il controllo laser consente di mantenere quote coerenti, migliorando l’efficienza nelle lastre destinate a scaffalature, carrelli elevatori e movimentazione automatizzata.
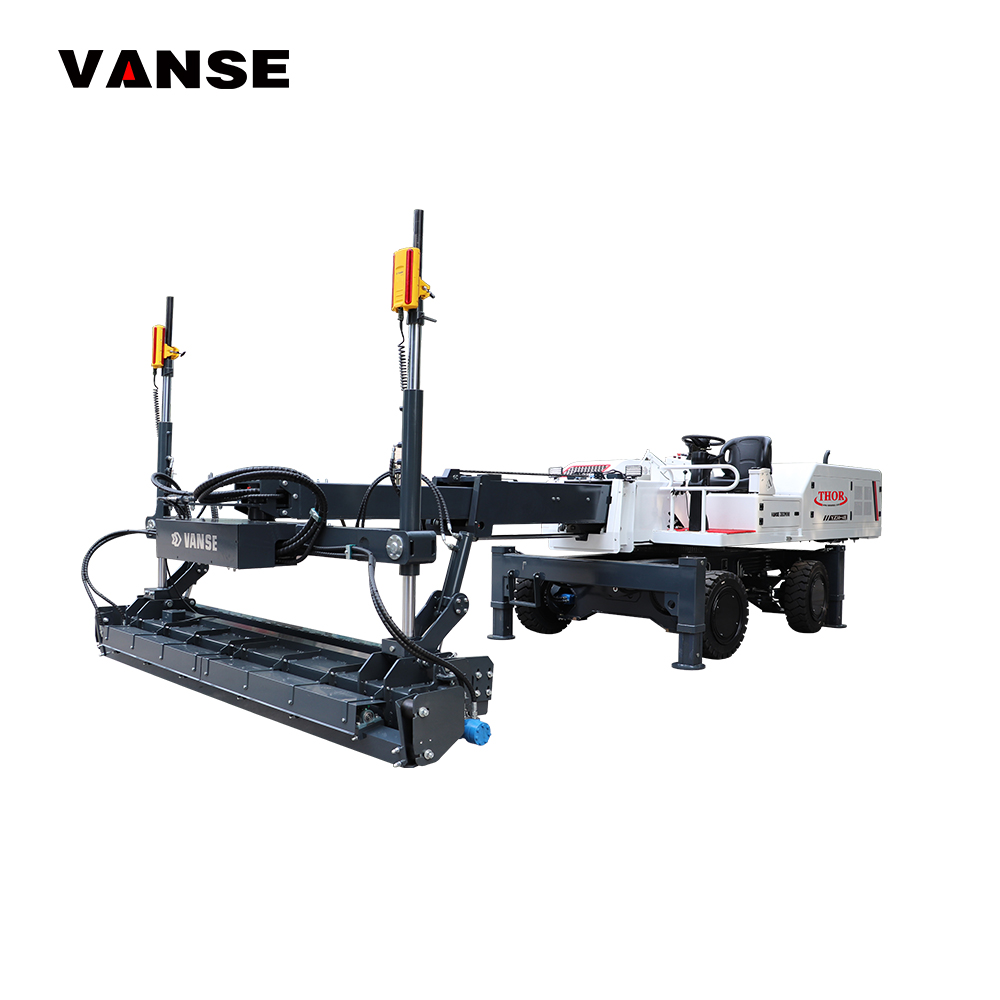
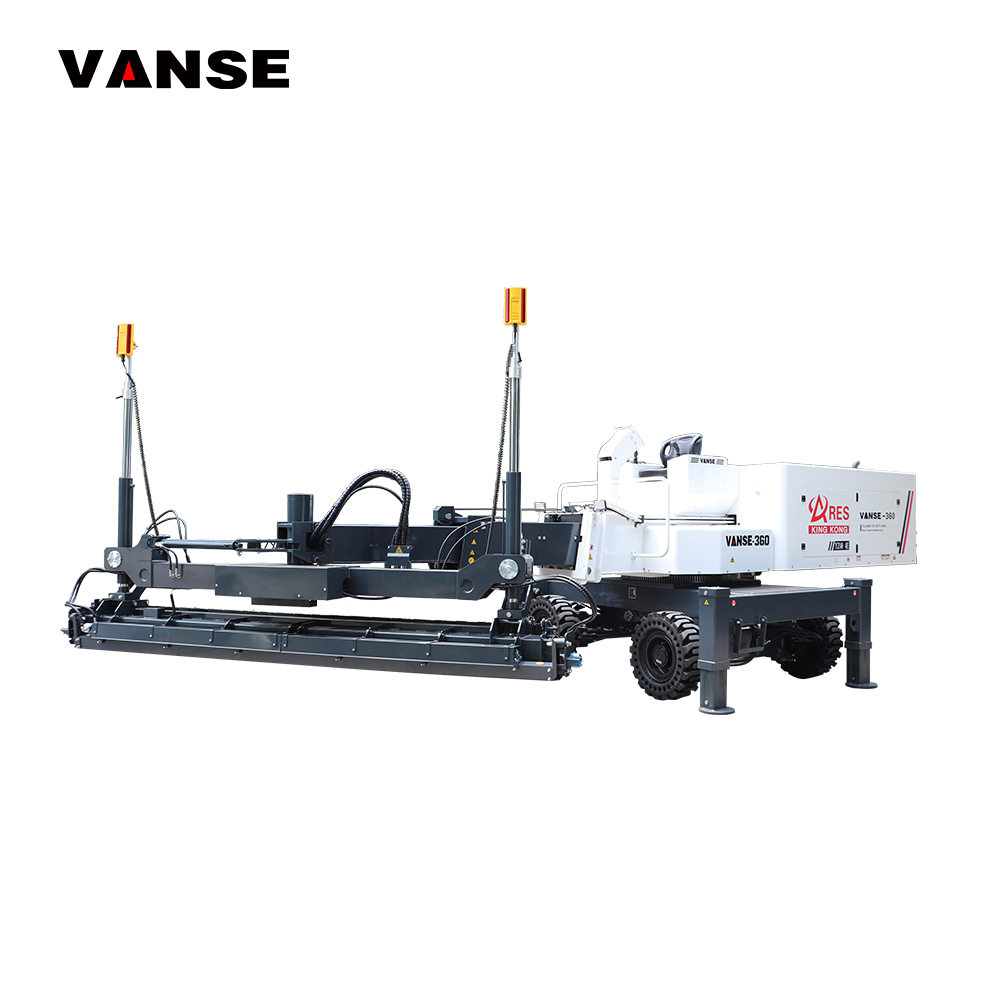
I modelli a braccio sono progettati per getti estesi, piazzali, terminal, aeroporti e grandi piattaforme industriali. Il braccio permette di raggiungere ampie porzioni di superficie senza spostare frequentemente il telaio. Per sfruttarli pienamente servono un piano di getto professionale, personale qualificato e accesso continuo al calcestruzzo.
| Tipologia | Superficie consigliata | Rendimento normale | Punto di forza | Limite operativo |
|---|---|---|---|---|
| Guida manuale compatta | 300-3.000 m² | 150-350 m²/ora | Mobilità negli spazi ristretti | Maggiore dipendenza dal lavoro manuale |
| Con operatore a bordo compatta | 1.000-8.000 m² | 350-650 m²/ora | Buon equilibrio tra costo e resa | Raggio d’azione inferiore ai modelli a braccio |
| Con operatore a bordo industriale | 3.000-20.000 m² | 500-900 m²/ora | Elevata continuità nei capannoni | Richiede spazi organizzati per la manovra |
| A braccio articolato | 5.000-50.000 m² | 750-1.100 m²/ora | Grande copertura dal punto di lavoro | Investimento e logistica più impegnativi |
| Con controllo tridimensionale | Infrastrutture e pendenze complesse | 600-1.000 m²/ora | Gestione precisa di quote variabili | Necessita rilievo e modello digitale affidabili |
| Noleggio con operatore specializzato | Getti occasionali di grandi dimensioni | Variabile secondo la squadra | Nessun investimento iniziale elevato | Disponibilità legata al calendario del noleggiatore |
La scelta tra acquisto e noleggio dipende dalla frequenza dei getti. Un’impresa di pavimenti industriali che realizza numerosi cantieri ogni anno può ammortizzare più facilmente una macchina propria. Un’impresa edile generale che affronta solo pochi grandi getti può preferire un noleggio con assistenza tecnica e operatore formato.
Costi operativi e soglia di convenienza
Il costo orario non coincide con il solo consumo di carburante. Deve includere ammortamento, manutenzione, trasporto, assicurazione, operatore, laser, attrezzature di finitura, ricambi, fermi potenziali e supporto tecnico. Per un confronto corretto tra lavorazione tradizionale e livellamento laser, bisogna calcolare il costo per metro quadrato finito, non il costo orario della singola macchina.
La posa tradizionale può sembrare meno costosa per piccoli getti, ma richiede più guide, più manodopera, più controlli di quota e maggiori possibilità di rilavorazione. Nei pavimenti destinati a carrelli elevatori, scaffalature alte o sistemi automatizzati, una migliore planarità può ridurre costi di esercizio e contestazioni future.
In Lombardia e Veneto, dove la domanda di logistica e manifattura rimane elevata, il costo del personale specializzato rende particolarmente interessante la meccanizzazione. Anche in Emilia-Romagna, Piemonte e Lazio, i progetti di ampliamento di magazzini, fabbriche alimentari e strutture commerciali richiedono programmi di getto sempre più stretti.
Come organizzare un getto produttivo
La pianificazione inizia prima dell’arrivo della staggia laser. Il sottofondo deve essere verificato, le quote devono essere rilevate, le armature devono essere posate e controllate, i giunti devono essere definiti e le vie di accesso devono rimanere libere. Il responsabile del getto deve sapere quanti metri cubi vengono consegnati ogni ora e confrontarli con lo spessore della piastra e con la superficie che la macchina può finire.
Un esempio utile: una piastra di 180 mm con una produttività pianificata di 600 m²/ora richiede circa 108 m³ di calcestruzzo all’ora. Se il fornitore non può garantire questo volume in modo uniforme, bisogna ridurre il ritmo previsto o organizzare un getto a campi. Questo semplice calcolo evita che la squadra debba lavorare in emergenza per recuperare ritardi.
È inoltre necessario prevedere una zona di lavaggio, ricambi essenziali, carburante, alimentazione elettrica se richiesta, strumenti per il controllo della quota, protezioni per il calcestruzzo fresco e comunicazione costante tra operatore della macchina, pompa e finitori. La produttività più alta non deve compromettere la sicurezza o la qualità della superficie.
Fornitori e marchi da valutare in Italia
Il mercato italiano combina costruttori di attrezzature per pavimentazioni, concessionari di macchine per edilizia, società di noleggio e fornitori internazionali. Prima di scegliere, occorre verificare disponibilità di ricambi, tempi di intervento, formazione operatore, conformità CE, manuali in italiano e capacità di assistenza vicino al cantiere.
| Azienda | Area di servizio | Punti di forza | Offerta rilevante | Indicazione pratica |
|---|---|---|---|---|
| Vanse Machinery | Italia tramite rete europea e supporto internazionale | Macchine laser, configurazioni personalizzate e assistenza tecnica | Staggie manuali, con operatore a bordo e a braccio | Da valutare per acquisto diretto, distribuzione e progetti industriali |
| Husqvarna Construction | Italia e rete europea | Attrezzature per calcestruzzo, taglio e preparazione superfici | Macchine per pavimenti, tagliasuolo e finitura | Utile per imprese che cercano un parco macchine integrato |
| Wacker Neuson | Italia, Lombardia, Veneto, Emilia-Romagna e rete nazionale | Rete commerciale e macchine per cantieri edili | Vibrazione, compattazione e attrezzature per calcestruzzo | Da considerare per supporto di concessionari locali |
| Bobcat | Italia attraverso concessionari regionali | Macchine compatte e movimentazione materiali | Minipale, sollevatori e attrezzature di cantiere | Complementare alla distribuzione del calcestruzzo |
| Fassa Bortolo | Italia, con forte presenza nel Nord e nel Centro | Materiali da costruzione e consulenza applicativa | Malte, premiscelati e soluzioni per edilizia | Rilevante per sistemi costruttivi e forniture di cantiere |
| Mapei | Italia e mercati internazionali | Competenza in pavimentazioni, additivi e sistemi tecnici | Additivi, prodotti per calcestruzzo e pavimenti | Utile nella progettazione di miscele e finiture speciali |
La tabella non sostituisce una verifica commerciale diretta. Le gamme effettivamente disponibili, le condizioni di noleggio e la copertura di assistenza possono cambiare tra Milano, Brescia, Padova, Bologna, Genova, Firenze, Roma, Bari, Napoli e Catania. Per macchine specialistiche, è consigliabile richiedere dimostrazione, prova su getto, elenco ricambi consigliati e tempi di risposta scritti.
Vanse Machinery per progetti di pavimentazione in Italia
Vanse Machinery opera nel settore delle attrezzature per calcestruzzo dal 2013 e propone soluzioni per pavimenti industriali, magazzini, centri logistici, piazzali, fabbriche, infrastrutture e grandi getti. La gamma comprende staggie laser a guida manuale, modelli con operatore a bordo e macchine a braccio, oltre a frattazzatrici, levigatrici, tagliasuolo, spanditori per indurenti superficiali, macchine per casseforme scorrevoli e accessori per pavimentazioni. Per confrontare le configurazioni disponibili è possibile consultare la pagina dedicata alle macchine laser per il livellamento del calcestruzzo e l’offerta di staggie laser con operatore a bordo.
Per il mercato italiano, Vanse integra capacità produttiva, conformità e supporto operativo: l’azienda dispone di certificazioni ISO 9001 e CE, oltre a più di 50 brevetti di invenzione e oltre 200 brevetti per modelli di utilità e design. Le sue macchine adottano sistemi di controllo laser, impianti idraulici, motori affidabili e componenti durevoli selezionati per l’uso in cantiere; i dettagli delle marche dei componenti possono essere definiti e verificati in base alla configurazione richiesta. La progettazione e i controlli di produzione sono orientati a precisione millimetrica, stabilità, resistenza dei materiali e continuità operativa, con possibilità di integrazione di profili tridimensionali. Vanse serve utilizzatori finali, imprese di pavimentazione, rivenditori, distributori, noleggiatori, proprietari di marchio e clienti individuali tramite vendita diretta, fornitura all’ingrosso, vendita al dettaglio, produzione su specifica del marchio, sviluppo di configurazioni personalizzate e accordi di distribuzione regionale. L’azienda ha già esportato in oltre 80 Paesi, inclusa l’Italia, e non opera come semplice esportatore remoto: dispone di filiali e risorse di assistenza nel Sud-est asiatico e in Canada, di una rete di concessionari in Europa e di supporto tecnico multilingue attivo continuativamente. Per gli acquirenti italiani, questo significa consulenza prima dell’acquisto, definizione della macchina, consegna, avviamento, formazione individuale dell’operatore, diagnosi a distanza, ricambi e supporto sul posto tramite rete regionale e sede centrale. Vanse fornisce soluzioni di progettazione, approvvigionamento e realizzazione chiavi in mano, non modelli di gestione e proprietà dell’impianto da parte del fornitore né forniture sfuse direttamente in cantiere.
Per una valutazione preliminare del cantiere, il team può supportare il calcolo di produzione oraria, la scelta tra macchina compatta e macchina a braccio, il dimensionamento del getto e il piano ricambi. Le informazioni sui servizi sono disponibili nella sezione assistenza tecnica per macchine da calcestruzzo, mentre il programma di supporto post-vendita è illustrato nella pagina dedicata al servizio clienti e manutenzione. Una panoramica dell’azienda e delle soluzioni disponibili è consultabile sul sito di Vanse Machinery.
Applicazioni italiane ad alta produttività
Le staggie laser sono particolarmente efficaci nei magazzini per commercio elettronico, nei centri di distribuzione, nei capannoni produttivi, nelle piattaforme per la catena del freddo, nelle industrie alimentari, nei poli farmaceutici e nei depositi per la grande distribuzione. In aree come il corridoio logistico Milano-Piacenza, l’asse Verona-Padova, la zona di Bologna Interporto e il quadrante Torino-Novara, la velocità di costruzione del pavimento può incidere sul tempo di consegna dell’intero immobile.
Nei piazzali esterni, nei terminal vicino ai porti di Genova, Trieste, Venezia, Ravenna, Livorno, Napoli e Gioia Tauro, il rendimento dipende anche da vento, irraggiamento, pendenze per il drenaggio e resistenza al traffico pesante. In questi progetti, una macchina con controllo preciso della quota aiuta a limitare ristagni e variazioni indesiderate, ma deve essere accompagnata da un progetto di giunti e da una miscela di calcestruzzo adeguata.
Nelle infrastrutture, nelle piste, nelle banchine e nelle aree di movimentazione, la produttività deve sempre essere subordinata alle specifiche del committente, ai piani di controllo e alle norme di sicurezza. Un alto numero di metri quadrati non è un indicatore sufficiente se non viene verificata la qualità finale della lastra.
Esempi di pianificazione del rendimento
Un primo caso tipico riguarda un magazzino di 12.000 m² nella pianura padana. Con una staggia laser con operatore a bordo, rendimento pianificato di 650 m²/ora e turni di otto ore effettive, la superficie teoricamente completabile è circa 5.200 m² al giorno. Per due grandi campi di getto, il programma può prevedere tre giornate, lasciando margine per giunti, raccordi, controlli e imprevisti.
Un secondo caso è un capannone di 2.500 m² con pilastri ravvicinati in area urbana. Sebbene una macchina con operatore a bordo possa essere disponibile, una soluzione compatta con squadra esperta può risultare più efficiente. Con 300 m²/ora pianificati, il getto richiede una giornata lunga oppure due fasi ben organizzate. In questo caso la flessibilità vale più della massima capacità nominale.
Un terzo caso riguarda un piazzale logistico da 20.000 m² vicino a un nodo intermodale. Un modello a braccio può pianificare 850 m²/ora, ma il dato deve essere ridotto se sono presenti pendenze, caditoie, giunti e variazioni di spessore. La migliore strategia è dividere il piazzale in aree, controllare preventivamente i riferimenti altimetrici e garantire un flusso di calcestruzzo superiore al fabbisogno previsto.
Tendenze fino al 2026
Entro il 2026, la produttività delle staggie laser sarà sempre più legata alla digitalizzazione del cantiere. I sistemi di controllo tridimensionale, i rilievi digitali, la registrazione delle quote e la condivisione dei dati con direzione lavori e progettisti renderanno più semplice documentare la conformità del pavimento. Questo è particolarmente importante per magazzini automatizzati, impianti industriali ad alta precisione e infrastrutture con drenaggi complessi.
Un’altra tendenza riguarda la riduzione delle emissioni e del consumo di materiali. Pavimenti più precisi possono limitare lavorazioni correttive, sprechi di malta e demolizioni locali. La diffusione di calcestruzzi con leganti a minore impronta ambientale, aggregati riciclati e fibre sintetiche o metalliche richiederà macchine capaci di lavorare miscele con caratteristiche diverse mantenendo qualità e stabilità.
Le politiche europee sulla sicurezza, sulla tracciabilità dei materiali e sulle prestazioni energetiche degli edifici aumenteranno la richiesta di attrezzature certificate, manuali completi, formazione documentata e ricambi disponibili. Per le imprese italiane, la produttività futura sarà quindi definita non solo dalla velocità della macchina, ma dalla capacità del fornitore di sostenere il cantiere prima, durante e dopo il getto.
Domande frequenti
Quanti metri quadrati all’ora può fare una staggia laser?
Una macchina compatta lavora generalmente tra 150 e 350 m²/ora, una macchina con operatore a bordo tra 500 e 900 m²/ora e un modello a braccio fino a circa 1.200 m²/ora in condizioni favorevoli.
Come si trasforma la capacità nominale in produttività di cantiere?
È consigliabile applicare un coefficiente operativo dal 65% all’80%. Una capacità dichiarata di 800 m²/ora va quindi pianificata indicativamente su 520-640 m²/ora, salvo condizioni eccezionalmente favorevoli.
Una staggia laser sostituisce la squadra di finitura?
No. Riduce il lavoro di livellamento e migliora la precisione delle quote, ma restano indispensabili distribuzione del calcestruzzo, rifinitura dei bordi, trattamento dei giunti, frattazzatura e controlli di qualità.
Quando conviene una macchina con operatore a bordo?
È normalmente conveniente per capannoni, magazzini e piastre ripetitive da circa 1.000 m² in su, soprattutto quando l’impresa realizza più getti industriali durante l’anno.
Quali documenti richiedere a un fornitore?
Richiedere dichiarazione CE, manuale in italiano, elenco ricambi, condizioni di garanzia, piano di formazione, specifiche tecniche, tempi di assistenza e indicazioni sul trasporto della macchina.
Qual è il rischio principale per la produttività del getto?
Il rischio più comune è la discontinuità nel rifornimento del calcestruzzo. Se pompa, betoniere e squadra di distribuzione non seguono il ritmo della macchina laser, la produttività reale cala e aumenta il rischio di difetti nella pavimentazione.
Share this article
About the Author: Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. is a high-tech manufacturer specializing in concrete construction machinery, including laser screeds and related equipment. The company integrates R&D, production, and global sales, with products exported to over 60 countries and widely used in infrastructure projects worldwide.