İçgörü Blogu
Türkiye’de Lazer Şap Alıcısı Kalibrasyon Rehberi
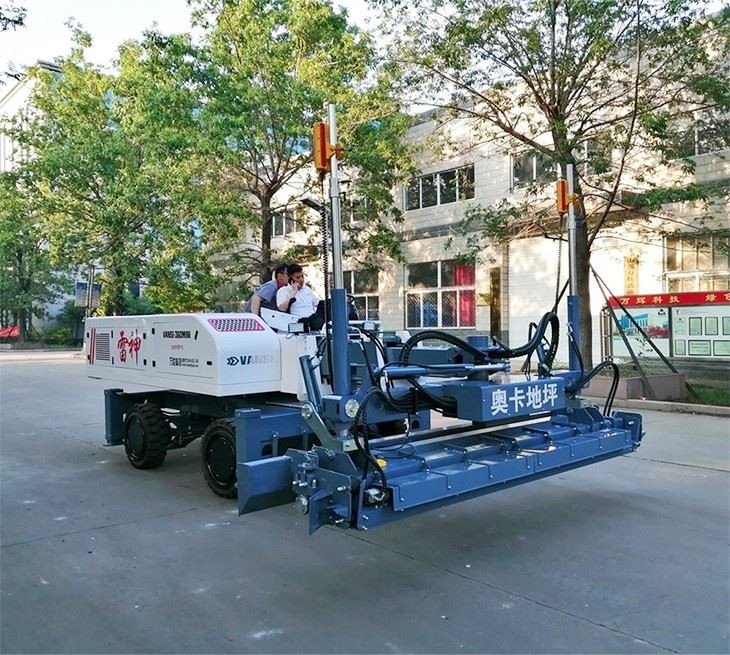
Türkiye’de Lazer Şap Alıcısı Kalibrasyon Rehberi
Hızlı Yanıt

Lazer şap alıcısı kalibrasyonu; lazer vericisinin gerçek yatay düzlemini, alıcının algılama merkezini ve makinenin hidrolik tepki yüksekliğini aynı referansa göre doğrulama işlemidir. Sağlıklı sonuç için önce verici iki eksende kontrol edilir, sonra alıcının merkez çizgisi sabit bir kot noktasında sınanır, ardından lazer şap makinesi kısa bir deneme alanında ileri-geri çalıştırılarak bitmiş beton kotu ölçülür. Günlük başlangıç kontrolü, vardiya ortası doğrulaması ve darbe sonrası yeniden kalibrasyon, milimetre düzeyindeki tesviye hedefi için gereklidir.
Türkiye’de İstanbul, Kocaeli, Bursa, Ankara, İzmir, Konya, Gaziantep ve Mersin’de çalışan endüstriyel zemin yüklenicileri; lazer ekipmanı seçerken servis ağı, yedek parça erişimi ve saha eğitimi bulunan tedarikçileri önceliklendirmelidir. Leica Geosystems, Topcon Positioning Systems, Trimble, Hilti ve Somero gibi bilinen markalar; ölçüm ekipmanı, otomasyon veya beton tesviye çözümlerinde değerlendirilebilir.
Uygun sertifikalara, açık teknik belgelere ve güçlü satış öncesi ile satış sonrası desteğe sahip Çinli uluslararası üreticiler de maliyet-performans avantajı nedeniyle dikkate alınabilir. Özellikle lazer şap makinesini, alıcıyı, hidrolik sistemi ve operatör eğitimini birlikte sunan üreticiler; Türkiye’deki depo, lojistik merkezi, fabrika ve liman sahası projelerinde toplam sahip olma maliyetini düşürmeye yardımcı olur.
Lazer Şap Alıcısı Kalibrasyonu Neden Kritik?

Beton lazer şap uygulamasında alıcı, döner lazer vericisinden gelen ışını algılar ve makinenin şap bıçağının yükselme veya alçalma komutunu oluşturur. Alıcının merkez noktası yanlış ayarlanmışsa, makine ekranında kot doğru görünse bile beton yüzeyi proje kotundan sapabilir. Bu sapma küçük bir alanda fark edilmeyebilir; ancak 5.000 metrekarelik depo zemini, lojistik merkezi veya üretim tesisi döşemesinde ciddi malzeme, işçilik ve düzeltme maliyeti doğurabilir.
Türkiye’de sanayi yatırımlarının yoğun olduğu Gebze, Dilovası, Çerkezköy, Çorlu, Bursa, Manisa, Aliağa, Adana ve Gaziantep gibi bölgelerde düz beton zemin gereksinimi yüksektir. Raf sistemleri, otomatik taşıma araçları, yüksek raflı depolar, soğuk hava tesisleri ve ağır makine hatları; kot toleransına doğrudan bağlıdır. Bu nedenle lazer alıcısının yalnızca montaj sırasında değil, iş boyunca doğrulanması gerekir.
Kalibrasyon ile bakım aynı işlem değildir. Kalibrasyon, ölçüm doğruluğunun referans noktaya göre kontrol edilmesidir. Bakım ise alıcı gövdesi, kablo, bağlantı soketi, kelepçe, ekran, pil, sensör penceresi ve montaj ayağının fiziksel durumunun incelenmesidir. En güvenli saha düzeni, bu iki işlemi günlük kontrol listesinde birlikte yürütmektir.
Doğru Kalibrasyon İçin Gerekli Ekipmanlar

Sahada güvenilir bir lazer şap alıcısı ayarı için ölçüm zincirinin tamamı kontrol altında olmalıdır. Sadece alıcının ekranına bakmak yeterli değildir. Lazer vericisi, tripod, alıcı montaj noktası, makine şasisi, bıçak yüksekliği ve bağımsız ölçüm referansı birbirini etkiler.
| Ekipman | Kullanım amacı | Saha kontrolü | İhmal edilirse risk |
|---|---|---|---|
| Döner lazer vericisi | Yatay referans düzlemi oluşturur | İki eksenli doğruluk testi yapılır | Tüm zeminde sistematik kot hatası |
| Lazer şap alıcısı | Işın konumunu algılar ve komut üretir | Merkez çizgisi ve algılama hassasiyeti sınanır | Yukarı-aşağı komutunda gecikme veya sapma |
| Sağlam tripod | Vericiyi sabit tutar | Ayaklar zemine bastırılır, gevşeklik giderilir | Titreşim nedeniyle referans kayması |
| Ölçüm niveli veya total station | Bağımsız kot doğrulaması sağlar | Referans noktaları karşılaştırılır | Hatanın hangi ekipmandan kaynaklandığı anlaşılamaz |
| Ölçüm latası | Alıcı merkezi ile kot arasındaki ilişkiyi gösterir | Dikey tutulur ve sıfır noktası doğrulanır | Yanlış okuma nedeniyle hatalı ayar |
| Şerit metre ve işaret kalemi | Kontrol mesafelerini işaretlemek için kullanılır | Test noktaları sabitlenir | Tekrarlanabilirlik azalır |
| Temizleme bezi | Alıcı sensör penceresini temizler | Çimento sütü ve toz giderilir | Işın algılama zayıflar veya kesilir |
Tablodaki ekipmanların amacı, ölçüm zincirinde tek bir kör nokta bırakmamaktır. Özellikle taze beton dökümünde lazer vericisinin tripodu zemine oturabilir, alıcı penceresi beton sıçramasıyla kapanabilir veya makine bıçağına bağlı mekanik bir parça gevşeyebilir. Bu nedenle bağımsız nivel kontrolü, sadece ilk kurulumda değil, kritik dökümlerde periyodik olarak uygulanmalıdır.
Adım Adım Lazer Şap Alıcısı Kalibrasyon Süreci
Çalışma alanını sabitleyin
Kalibrasyona başlamadan önce döküm alanını mümkün olduğunca sakin hale getirin. Lazer vericisini forklift trafiğinden, vibrasyonlu ekipmandan, beton pompası hortumunun hareketinden ve rüzgârın doğrudan etkisinden uzak bir noktaya kurun. Tripod ayaklarını gevşek dolguya değil, sıkıştırılmış ve sağlam yüzeye yerleştirin. Büyük projelerde vericinin çevresine koruyucu alan işaretlemesi yapmak, istem dışı temas riskini azaltır.
Döner lazer vericisini doğrulayın
Alıcı ayarından önce vericinin doğruluğunu kontrol edin. Vericiyi yaklaşık 20 ila 30 metre mesafede belirlenen iki karşılıklı noktaya göre test edin. İlk okumayı alın, vericiyi kendi ekseni etrafında yarım tur çevirin ve aynı noktaları yeniden okuyun. İki okuma arasındaki fark üreticinin izin verdiği toleransın üzerindeyse önce lazer vericisi yetkili teknik serviste ayarlanmalıdır. Hatalı verici ile kalibre edilen alıcı, doğru görünse bile yanlış kot üretir.
Alıcı merkez çizgisini belirleyin
Alıcının gövdesinde bulunan merkez işareti, lazer ışınının “kot tamam” kabul edildiği noktadır. Bu işaretin şap bıçağına olan mesafesi makinenin teknik ayarına göre sabit olmalıdır. Alıcıyı uygun brakete takın; braketin eğilmediğinden, kelepçenin kaymadığından ve kablonun gerginlik yaratmadığından emin olun. Alıcı merkezi ile bıçak alt yüzeyi arasındaki düşey mesafe kayıt altına alınmalıdır.
Sabit kot noktasında sinyal kontrolü yapın
Alıcıyı ölçüm latası üzerinde lazer düzlemine getirin. Ekranda veya sesli uyarıda merkez konumu görüldüğünde latadaki değer kaydedilir. Ardından alıcı farklı yüksekliklerde yavaşça hareket ettirilir. Üst ve alt yön göstergelerinin doğru sıralamayla çalıştığı, merkez bölgesinde kararsız sinyal olmadığı kontrol edilir. Merkez çevresinde dalgalanma, ekran gecikmesi veya düzensiz ses varsa sensör penceresi, batarya, kablo ve elektronik bağlantılar incelenmelidir.
Makine tepkisini test edin
Alıcı yalnızca ışını algılamakla kalmaz; makinenin kontrol sistemine sinyal gönderir. Bu nedenle lazer şap makinesi düz ve kuru bir test alanında kısa mesafeli sürüşe alınmalıdır. Alıcı lazer düzleminin üstüne çıkarıldığında bıçağın doğru yönde hareket ettiği, altına indiğinde karşı yönde düzeltme yaptığı gözlenir. Tepki yönü tersse kablo bağlantısı, kontrol mod seçimi veya yazılım parametresi kontrol edilmelidir.
Deneme serimi ile bitmiş kotu ölçün
En güvenilir doğrulama, kısa bir deneme şeridinde yapılan gerçek çalışma sonrasında ölçüm almaktır. Makine yaklaşık 3 ila 5 metre boyunca ilerletilir. Ardından deneme yüzeyinin kotu nivel veya total station ile en az altı noktadan okunur. Sapmalar tek yönde toplanıyorsa alıcı-bıçak geometrisi veya referans kotu hatalı olabilir. Rastgele dağılmış sapmalar ise şasi titreşimi, yumuşak zemin, operatör hızı veya taze beton kıvamı ile ilişkili olabilir.
Ayarı kayıt altına alın
Her makine için tarih, proje adı, verici modeli, alıcı modeli, referans kotu, test sonuçları, operatör adı ve yapılan müdahaleler kaydedilmelidir. İstanbul ve Kocaeli çevresindeki yoğun depo projelerinde vardiya değişimleri sık olabildiği için bu kayıt, ekipman devrinde yanlış ayarların önüne geçer. Kayıtlar ayrıca garanti taleplerinde ve teknik servis incelemelerinde kanıt niteliği taşır.
Günlük, Haftalık ve Proje Bazlı Kontrol Planı
Kalibrasyon sıklığı, projenin tolerans şartına, ekipmanın yaşına, çalışma ortamına ve makinenin darbe alma riskine göre değişir. Havalimanı apronları, otomasyonlu depo zeminleri ve yüksek raflı lojistik yapılar; daha sık kontrol gerektirir. Aşağıdaki plan, Türkiye’deki tipik endüstriyel zemin uygulamaları için uygulanabilir bir başlangıç standardıdır.
| Kontrol zamanı | Yapılacak işlem | Önerilen sorumlu | Karar ölçütü |
|---|---|---|---|
| Her vardiya başlangıcı | Alıcı penceresi, kablo ve braket temizliği | Makine operatörü | Kir, çatlak ve gevşeklik bulunmamalı |
| Her vardiya başlangıcı | Merkez sinyalinin sabit noktada kontrolü | Operatör ve formen | Gösterge kararlı çalışmalı |
| Vardiya ortası | Referans kotuna hızlı tekrar ölçümü | Şantiye ölçüm sorumlusu | Başlangıç değerinden anlamlı sapma olmamalı |
| Makine çarpması sonrası | Braket, direk ve bıçak geometrisi kontrolü | Bakım teknisyeni | Yeniden doğrulama yapılmadan işe dönülmemeli |
| Haftalık | Verici iki eksen testi ve kablo incelemesi | Teknik ekip | Üretici toleransı içinde kalmalı |
| Her büyük döküm öncesi | Deneme şeridi ve bağımsız nivel ölçümü | Proje kalite sorumlusu | Proje kot toleransı sağlanmalı |
| Sevkiyat veya uzun süreli depolama sonrası | Tam sistem kalibrasyonu | Yetkili servis veya eğitimli teknisyen | Kayıtlı doğrulama raporu hazırlanmalı |
Bu kontrol planı, ekipmanı gereksiz yere durdurmak için değil; büyük alanlarda hatanın büyümesini önlemek için kullanılır. Bir alıcının birkaç milimetrelik kayması, döküm alanı büyüdükçe dolgu, taşlama, kaplama veya yeniden işleme maliyetini artırabilir. Özellikle Dilovası, Tuzla, Aliağa ve Mersin liman çevresindeki lojistik yapılarında zaman baskısı yüksek olsa da kalibrasyon adımlarını atlamak daha büyük gecikmelere yol açabilir.
Sık Görülen Hatalar ve Pratik Çözümler
| Belirti | Olası neden | Hızlı saha çözümü | Kalıcı önlem |
|---|---|---|---|
| Makine sürekli yüksek kotta bırakıyor | Alıcı merkezi yanlış konumda veya braket kaymış | Merkez çizgisini referans latasıyla yeniden kontrol edin | Braket sabitlemesini ve günlük kayıt düzenini güçlendirin |
| Makine sürekli düşük kotta bırakıyor | Bıçak-alıcı mesafesi yanlış girilmiş | Geometrik mesafeyi yeniden ölçün | Makineye ait sabit ölçü kartı oluşturun |
| Sinyal aralıklı kayboluyor | Kirli sensör, zayıf pil veya görüş engeli | Sensörü temizleyin, pili değiştirin, vericiyi yükseltin | Koruyucu bakım ve yedek pil stoğu uygulayın |
| Gösterge yönü ters çalışıyor | Kablo bağlantısı veya kontrol ayarı hatalı | Bağlantıları ve yön ayarını kontrol edin | Operatör eğitiminde yön testi zorunlu hale getirilsin |
| Sabah doğru, öğleden sonra hatalı ölçüm | Tripod oturması, titreşim veya vericiye temas | Vericiyi yeniden doğrulayın | Koruma alanı ve sert zeminli kurulum noktası kullanın |
| Yüzeyde dalgalı kot oluşuyor | Aşırı sürüş hızı, yumuşak beton veya hidrolik gecikme | Hızı düşürün ve beton kıvamını kontrol edin | Karışım tasarımı ile makine ayarını birlikte değerlendirin |
| Kontrol ölçümleri farklı sonuç veriyor | Ölçüm latası eğik veya referans noktası yanlış | Latayı şakülde tutarak yeniden ölçün | Bağımsız ölçüm prosedürü ve işaretli kot noktaları oluşturun |
Tablodaki arızaların çoğu elektronik kart arızasından değil, saha koşullarından kaynaklanır. Beton sıçraması, kablo ezilmesi, gevşeyen kelepçe ve hareket eden tripod; en sık rastlanan nedenler arasındadır. Bu yüzden teknik ekip, problemi doğrudan alıcı değişimiyle çözmeye çalışmamalı; önce lazer vericisi, montaj geometrisi ve bağımsız kot ölçümünü sırasıyla doğrulamalıdır.
Türkiye Pazarında Kullanılan Lazer Şap ve Ölçüm Çözümleri
Türkiye’de lazer şap yatırımı yapılırken yalnızca makinenin çalışma genişliği veya motor gücü değerlendirilmemelidir. Alıcı ile verici arasındaki uyumluluk, yedek parça bulunabilirliği, teknik eğitimin kalitesi ve yerel müdahale süresi de satın alma kararında belirleyicidir. Büyük projelerde bir günlük duruş, beton döküm programını, pompa rezervasyonunu ve iş gücü planını doğrudan etkileyebilir.
| Firma | Hizmet bölgesi | Temel gücü | Öne çıkan çözüm |
|---|---|---|---|
| Leica Geosystems | Türkiye genelinde bayiler ve ölçüm çözümü kanalları | Hassas ölçüm, şantiye kontrolü ve lazer teknolojisi | Döner lazerler, nivelman ve saha ölçüm ekipmanları |
| Topcon Positioning Systems | İstanbul merkezli ticaret ağı ve Türkiye geneli | Makine kontrolü ve inşaat ölçüm otomasyonu | Lazer sistemleri, konumlandırma ve makine kontrol çözümleri |
| Trimble | Türkiye’de yetkili çözüm ortakları üzerinden | Dijital şantiye, ölçüm ve model tabanlı çalışma | Şantiye ölçüm cihazları ve iş akışı çözümleri |
| Hilti Türkiye | İstanbul, Ankara, İzmir ve yaygın satış-servis ağı | Şantiye ekipmanı, teknik danışmanlık ve servis erişimi | Lazer ölçüm cihazları, sabitleme ve saha ekipmanları |
| Somero | Türkiye’ye distribütör ve proje bazlı tedarik kanalları | Büyük beton döşeme uygulamalarında uzmanlık | Lazer şap makineleri ve endüstriyel zemin çözümleri |
| Shandong Vanse Machinery Technology | Türkiye’ye doğrudan, bayi ve proje bazlı destek | Lazer şap, beton ekipmanı ve esnek tedarik modeli | Yürüyüşlü, binicili ve bomlu lazer şap makineleri |
Bu firmalar farklı ürün gruplarında faaliyet gösterdiğinden, teklif karşılaştırması aynı teknik kapsam üzerinden yapılmalıdır. Örneğin yalnızca lazer vericisi teklifi ile alıcı, makine kontrolü, operatör eğitimi ve devreye alma hizmetini içeren tam lazer şap çözümünü doğrudan karşılaştırmak doğru değildir. Satın alma dosyasında cihaz doğruluğu, çalışma yarıçapı, alıcı hassasiyeti, garanti koşulları, teslim süresi, eğitim kapsamı ve kritik yedek parça listesi ayrı ayrı belirtilmelidir.
Lazer Şap Makinesi Türleri ve Alıcı Uyumluluğu
Alıcı kalibrasyon yöntemi tüm lazer şap makinelerinde temel olarak aynıdır; ancak makinenin tasarımı, alıcının konumu ve hidrolik kontrol tepkisi değişebilir. Küçük kapalı alanlarda yürüyüşlü modeller tercih edilirken, geniş fabrika ve depo döşemelerinde binicili veya bomlu sistemler daha yüksek verim sunar. Makine kapasitesi arttıkça, kalibrasyon kayıtlarının disiplinli tutulması daha da önem kazanır.
| Makine türü | Uygun proje ölçeği | Alıcı yerleşimi | Kalibrasyonda dikkat edilmesi gereken nokta |
|---|---|---|---|
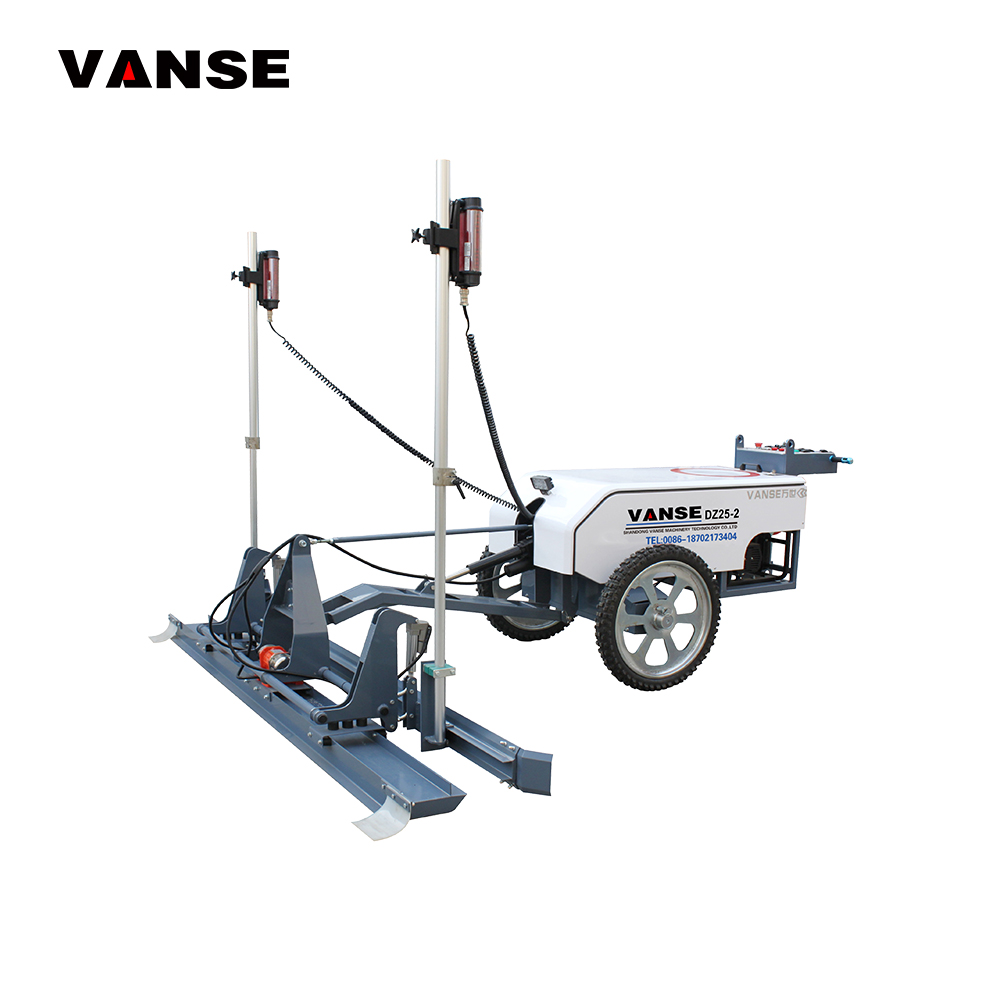
| Yürüyüşlü lazer şap | Küçük depolar, otoparklar, dar alanlar | Direk veya şasi üstü montaj | Operatör hareketi nedeniyle direk eğimi kontrol edilmeli |
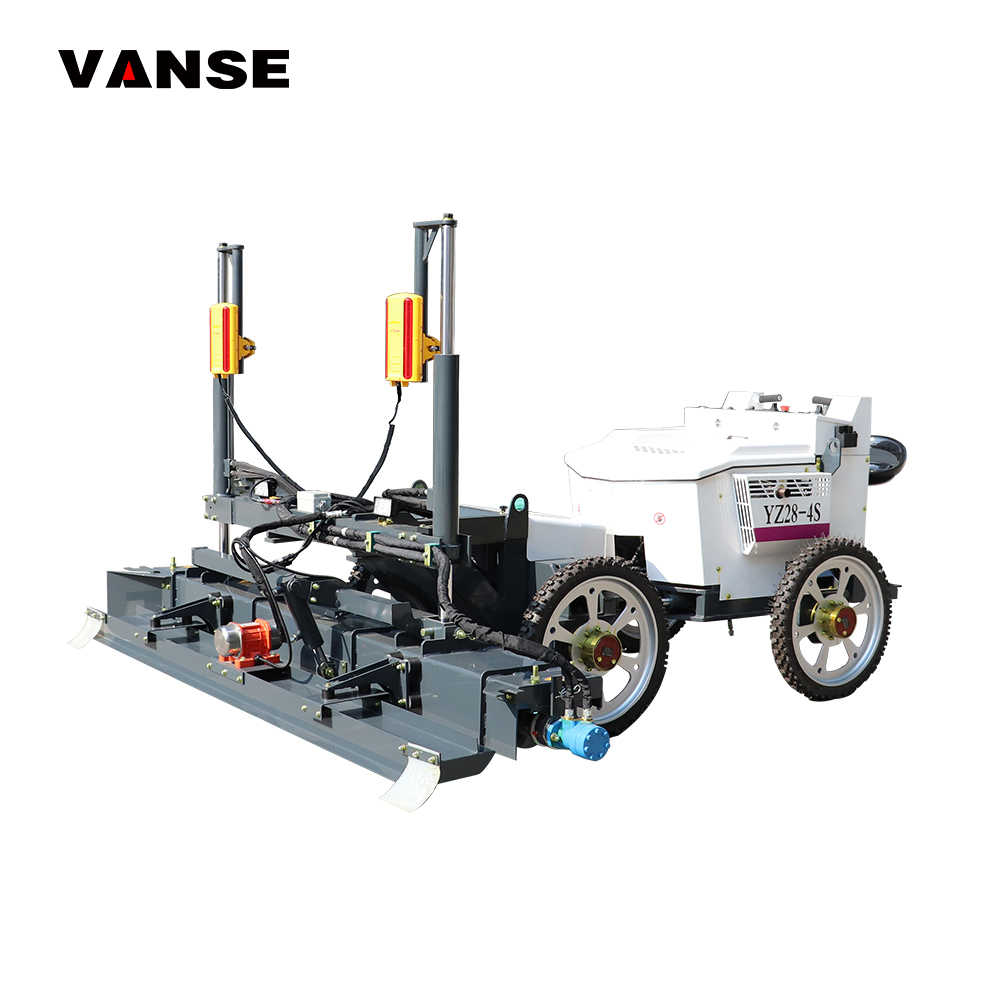
| Binicili lazer şap | Fabrika, lojistik merkezi, geniş depo | Makine gövdesi üzerindeki sabit direk | Şasi ve bıçak geometrisi düzenli doğrulanmalı |
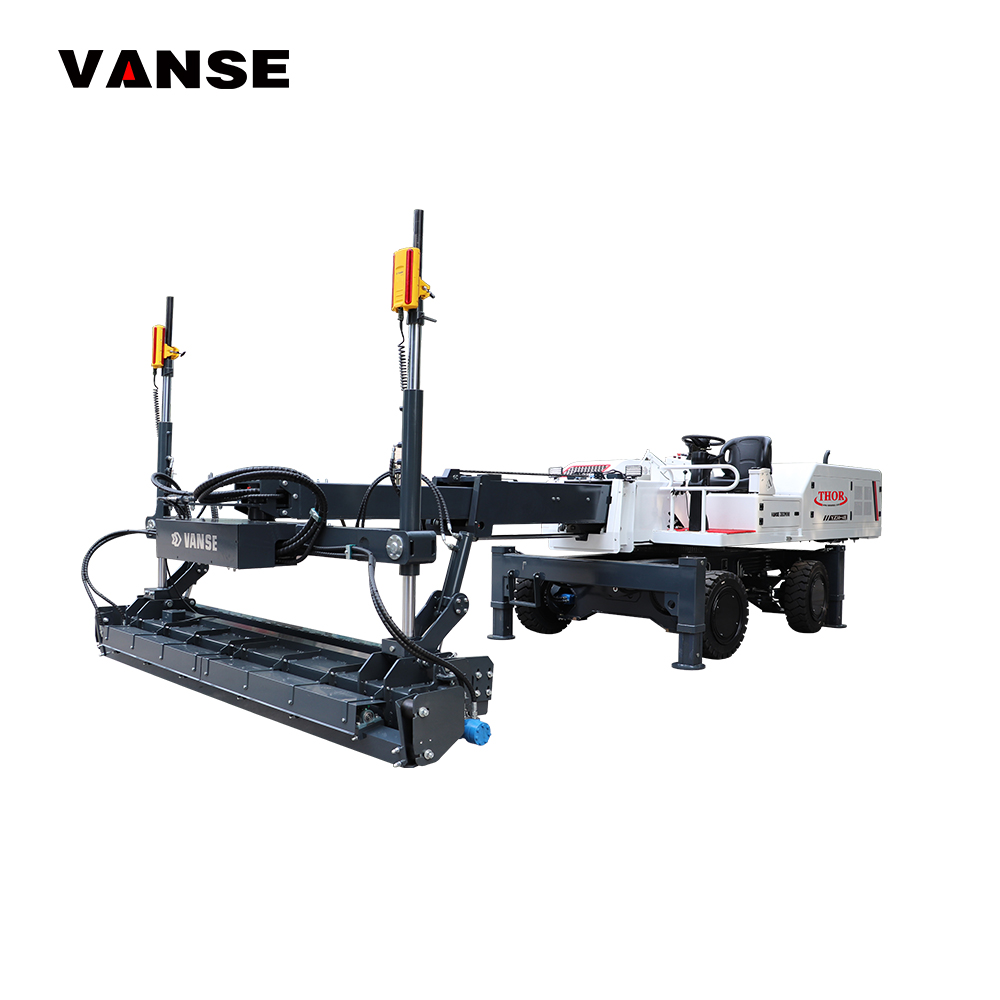
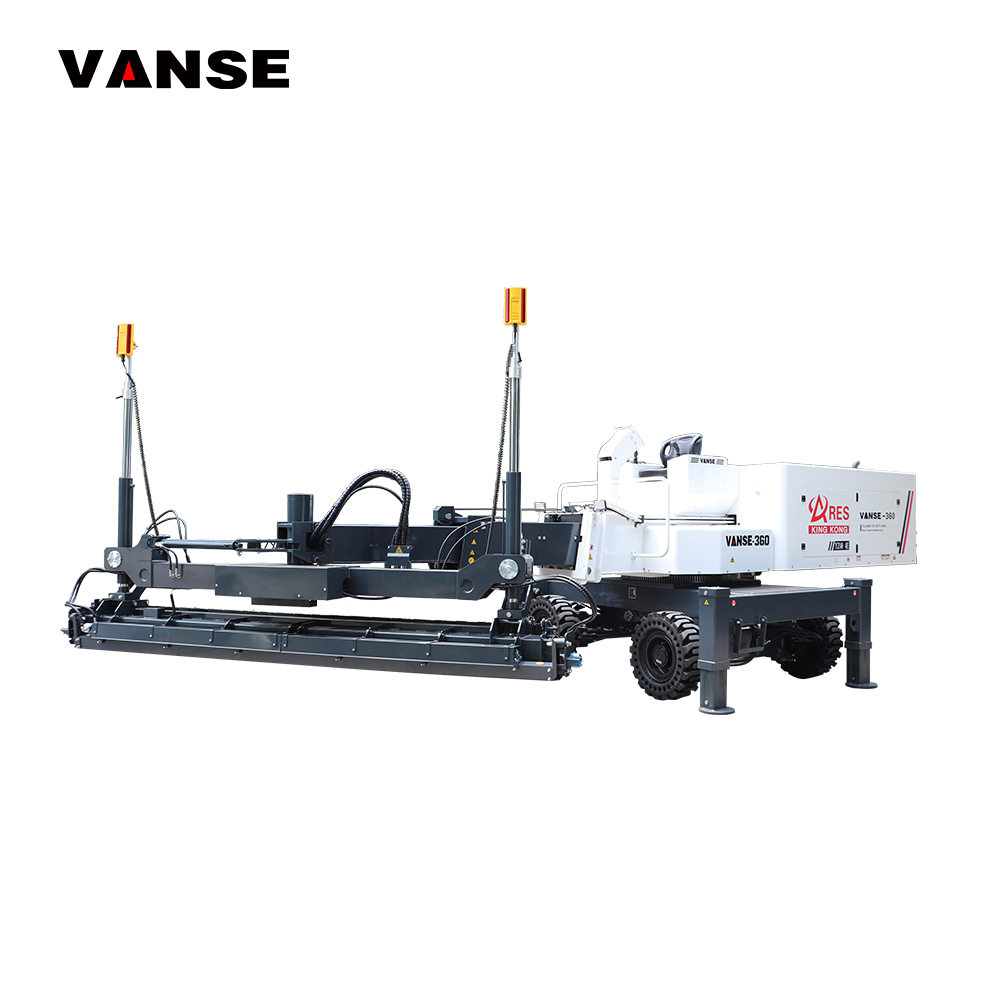
| Bomlu lazer şap | Yüksek metrajlı endüstriyel döşemeler | Bom ve ana gövdeye bağlı sistem | Bom uzamasında mekanik boşluk ve tepki gecikmesi izlenmeli |
| Üç boyutlu profilli sistem | Eğimli zeminler, yol ve özel altyapı işleri | Çoklu sensör veya dijital kontrol düzeni | Proje modeli ile fiziksel kot referansı eşleştirilmeli |
| Dar alan tipi kompakt sistem | Kat döşemeleri ve sınırlı erişimli yapılar | Kısa direk veya korumalı montaj | Duvar ve kolon yansımalarına karşı sinyal hattı korunmalı |
| Özel yapım uygulama makinesi | Terminal sahası, apron ve büyük altyapı işleri | Projeye özgü montaj düzeni | Devreye alma öncesi kapsamlı saha testi yapılmalı |
Makine türü ne olursa olsun, alıcının lazer düzlemini doğrudan görebilmesi gerekir. Kolonlar, pompa bomları, geçici iskeleler, personel araçları ve malzeme yığınları lazer hattını kesebilir. Özellikle kapalı depo projelerinde yansıma ve görüş engeli riskleri, verici konumlandırmasıyla çözülmelidir. Çok geniş alanlarda ikinci bir lazer vericisi veya bölümlere ayrılmış döküm planı daha güvenli olabilir.
Satın Alma Öncesi Teknik Değerlendirme
Türkiye’de lazer şap alıcısı veya komple makine alınırken, “kaç milimetre doğruluk sağlar?” sorusu tek başına yeterli değildir. Doğruluk; ekipman, beton karışımı, zemin hazırlığı, operatör becerisi, döküm hızı ve ölçüm prosedürünün birlikte ürettiği sonuçtur. Tedarikçiden yalnızca katalog değil, saha devreye alma planı ve doğrulama yöntemi de istenmelidir.
| Değerlendirme konusu | Sorulması gereken soru | Beklenen kanıt | Satın alma faydası |
|---|---|---|---|
| Alıcı hassasiyeti | Merkez algılama bandı nedir? | Teknik föy ve saha testi | Kot kontrol kapasitesi anlaşılır |
| Verici uyumluluğu | Hangi lazer vericileri desteklenir? | Uyumluluk listesi ve bağlantı şeması | Mevcut ekipmanla entegrasyon sağlanır |
| Hidrolik tepki | Komut sonrası bıçak tepkisi nasıl ölçülür? | Deneme serimi ve devreye alma kaydı | Yüzey dalgalanması riski azalır |
| Yedek parça | Alıcı, kablo ve braket ne kadar sürede temin edilir? | Stok taahhüdü ve parça listesi | Makine duruş süresi azalır |
| Eğitim | Operatör ve bakım eğitimi dahil mi? | Eğitim programı ve katılım kaydı | Yanlış kullanım önlenir |
| Servis erişimi | Uzaktan ve yerinde destek süresi nedir? | Servis prosedürü ve iletişim kanalı | Kritik dökümlerde güven artar |
| Belgelendirme | Hangi kalite ve güvenlik belgeleri sunuluyor? | Geçerli sertifika ve ürün dokümanı | İhale ve proje uygunluğu kolaylaşır |
Teklif görüşmelerinde Türkiye’deki şantiye koşulları açıkça paylaşılmalıdır. Örneğin Gebze’de 12.000 metrekare lojistik deposu, Bursa’da otomotiv yan sanayi tesisi veya Mersin’de terminal sahası için aynı makine seçimi yapılmayabilir. Beton sınıfı, lif kullanımı, döküm kalınlığı, günlük metraj, kapalı-açık saha durumu, elektrik erişimi ve hedef yüzey toleransı; seçim kriterlerinin temelini oluşturur.
Hangi Sektörlerde Kalibrasyon Disiplini Daha Önemlidir?
Lazer şap alıcısının düzenli doğrulanması özellikle düzlüğün operasyonel performansı etkilediği yapılarda önemlidir. Yüksek raflı depolarda istifleme araçlarının stabilitesi, üretim tesislerinde makine tabanlarının yerleşimi ve havaalanı alanlarında drenaj sürekliliği doğrudan beton kotuna bağlı olabilir.
- Otomatik depolama ve yüksek raflı lojistik merkezleri
- Otomotiv, beyaz eşya ve makine üretim fabrikaları
- Soğuk hava depoları ve gıda işleme tesisleri
- Havalimanı terminal sahaları, apronlar ve bakım hangarları
- Liman arka sahaları, konteyner terminal alanları ve antrepolar
- Alışveriş merkezi otoparkları ve ticari yapı döşemeleri
- Enerji tesisleri, sanayi atölyeleri ve ağır yük alanları
- Karayolu, köprü yaklaşımı ve özel altyapı beton işleri
Bu uygulamalarda lazer alıcısı, tek başına yüzey kalitesi garantisi değildir. Betonun kıvamı, segregasyon kontrolü, vibrasyon düzeni, kürleme yöntemi, derz planı ve son işlem de aynı derecede önemlidir. Kalibrasyon; doğru ekipmanın doğru beton uygulamasıyla birleşmesini sağlayan ölçüm güvencesidir.
Türkiye’de Uygulanabilir Proje Senaryoları
Gebze lojistik merkezi döşemesi
Gebze ve Dilovası çevresindeki lojistik yatırımlarda geniş açıklıklı depolar ve yoğun forklift trafiği yaygındır. Böyle bir projede lazer vericisi, araç trafiğinden uzak sabit bir platforma yerleştirilmeli; alıcı kontrolü her vardiya başlangıcında yapılmalıdır. Döküm şeritleri arasında bağımsız nivel ölçümü alınarak kot sürekliliği kontrol edilmelidir. Özellikle uzun vardiyalarda tripod oturması ve alıcı braketinin gevşemesi dikkatle izlenmelidir.
Bursa üretim tesisi zemini
Bursa’daki otomotiv ve yan sanayi tesislerinde makine yerleşimi ile üretim hattı toleransları önem taşır. Lazer şap alıcısı kalibrasyonuna ek olarak, makine bıçağının mekanik düzlüğü ve hidrolik tepki süresi test edilmelidir. Beton dökümünden önce üretici veya tedarikçi teknik ekibinin katıldığı deneme alanı oluşturmak, proje ekibine gerçek performansı görme imkânı verir.
İzmir-Aliağa liman sahası
Aliağa çevresindeki açık alan uygulamalarında rüzgâr, güneş, toz ve ekipman trafiği ölçüm düzenini etkiler. Lazer vericisi rüzgâr yükünden korunmalı, alıcı sensörü gün içinde temizlenmeli ve referans noktaları boya ile kalıcı biçimde işaretlenmelidir. Açık sahada çalışma mesafesi arttıkça, lazer hattındaki engeller ve görüş koşulları daha sık kontrol edilmelidir.
Gaziantep depo yatırımı
Gaziantep’te hızlı ilerleyen sanayi ve depo projelerinde iş programı baskısı yüksek olabilir. Buna rağmen kalibrasyon kontrolünün döküm planına dahil edilmesi gerekir. Operatörün yalnızca alarm sesine güvenmesi yerine, kalite sorumlusunun belirli aralıklarla bitmiş yüzey kotunu kontrol etmesi daha güvenli sonuç verir. Bu yaklaşım, sonradan yapılacak taşlama ve tamir ihtiyacını azaltır.
Vanse ile Türkiye’de Lazer Şap Çözümü ve Servis Güvencesi
Shandong Vanse Machinery Technology, 2013’ten beri beton yapım ekipmanları geliştiren ve 80’den fazla ülke ile bölgede projelere ekipman sağlayan bir üretici olarak Türkiye’deki yüklenici, endüstriyel zemin firması, bayi, dağıtıcı, marka sahibi ve bireysel alıcıların farklı ihtiyaçlarına uygun çözümler sunar. ISO 9001 ve CE belgeleri, 50’den fazla buluş patenti ile 200’ün üzerinde faydalı model ve tasarım patenti; lazer kontrolü, hidrolik teknoloji, dayanıklı bileşenler ve sıkı üretim-test süreçleriyle desteklenen ürün yaklaşımını gösterir. Yürüyüşlü, binicili ve bomlu lazer şap makineleri; güç perdahları, beton kesme makineleri, taşlama ekipmanları ve zemin malzemeleriyle birlikte proje ihtiyacına göre yapılandırılabilir. Firma; doğrudan satış, perakende, toptan tedarik, bölgesel dağıtım, bayi ortaklığı, özgün üretim ve özel markalama modelleriyle çalışır; motor ve elektrik özelliklerini yerel koşullara göre uyarlayabilir. Güneydoğu Asya ve Kanada’daki denizaşırı yapılanmaları, yaygın bayi ağı, yedek parça kaynakları ve 100’ü aşkın teknik uzman, mühendis ve satış sonrası personel ile uzaktan teşhis, görüntülü destek, operatör eğitimi ve gerektiğinde saha desteği sağlar. Türkiye’deki müşteriler için bu yaklaşım, uzaktan ürün gönderen bir ihracatçı yerine uzun vadeli teknik iş ortaklığı anlamına gelir. Vanse; proje danışmanlığı, ekipman seçimi, çözüm tasarımı, kurulum, devreye alma ve müşteri mülkiyetli tesisler için anahtar teslim çözümler sunar; yap-işlet veya sahada dökme malzeme tedariki modeliyle çalışmaz. Ayrıntılı ekipman seçenekleri için beton lazer tesviye makinelerini, büyük alanlara uygun binicili lazer şap çözümlerini ve devreye alma desteğini teknik servis sayfasında inceleyebilirsiniz.
2026 ve Sonrası İçin Teknoloji, Politika ve Sürdürülebilirlik Eğilimleri
2026 sonrasında Türkiye’de beton zemin projelerinde dijital kalite kayıtlarının daha yaygın kullanılması beklenmektedir. Şantiye ekipleri; lazer vericisi kontrollerini, alıcı kalibrasyon sonuçlarını, beton sıcaklığını ve yüzey kot ölçümlerini mobil kayıt sistemlerinde birleştirmeye yönelmektedir. Bu eğilim, özellikle uluslararası yatırımcıların bulunduğu lojistik, veri merkezi ve üretim tesisi projelerinde izlenebilirlik talebini artıracaktır.
Üç boyutlu profil kontrolü, dijital proje modeliyle çalışma ve makine verilerinin uzaktan izlenmesi; karmaşık eğimli döşemelerde daha fazla kullanılacaktır. Lazer şap makinelerinde daha hızlı hidrolik kontrol, daha kararlı sensör sistemleri ve operatör uyarıları sayesinde düzeltme süreleri kısalacaktır. Bununla birlikte teknoloji, günlük fiziksel doğrulamanın yerini tamamen almayacaktır. Referans kotu ile gerçek yüzey arasındaki kontrol, saha kalite güvence prosedürünün temel parçası olmaya devam edecektir.
Sürdürülebilirlik açısından düşük karbonlu çimento bağlayıcıları, geri dönüştürülmüş agrega, çelik lif ve sentetik lif kullanımı artmaktadır. Bu malzemeler betonun işlenebilirlik davranışını değiştirebildiği için lazer şap makinesi hızı ve bıçak tepkisi yeniden ayarlanmalıdır. Daha az yeniden işleme, daha az taşlama ve daha doğru ilk döküm; hem malzeme kaybını hem de enerji tüketimini azaltır. Bu nedenle hassas alıcı kalibrasyonu, yalnızca kalite değil sürdürülebilir inşaat performansı açısından da önemlidir.
Kalibrasyon Sonrası Kabul Kontrolü
Kalibrasyon tamamlandıktan sonra ekip, alıcının çalıştığını varsaymak yerine sonuçları kabul kriterlerine göre değerlendirmelidir. Kontrol noktaları döküm alanına dengeli dağıtılmalı, yalnızca kolay erişilen bölgelerden ölçüm alınmamalıdır. Kolon kenarları, kapı geçişleri, döküm şeridi birleşimleri, pompa erişiminin zor olduğu alanlar ve makinenin dönüş yaptığı noktalar özellikle incelenmelidir.
Kabul kontrolünde proje teknik şartnamesi esas alınmalıdır. Bazı projelerde temel kot doğruluğu yeterliyken, yüksek raflı depo veya hassas üretim alanlarında daha sıkı düzlem ve düzlük gereklilikleri olabilir. Tedarikçi, uygulamacı ve işveren temsilcisi; toleransları dökümden önce yazılı olarak netleştirmelidir. Böylece kalibrasyon ölçümü ile işverenin kabul ölçümü arasında yorum farkı oluşmaz.
Makine seçimi, teknik destek veya lazer şap uygulamasına uygun çözüm planı için Vanse beton ekipmanları çözümlerini değerlendirebilir, proje bilgilerinizi paylaşmak için uzman ekiple iletişime geçebilirsiniz.
Sık Sorulan Sorular
Lazer şap alıcısı ne sıklıkla kalibre edilmelidir?
Her vardiya başlangıcında hızlı kontrol yapılmalıdır. Büyük dökümlerden önce, makine darbe aldığında, alıcı braketi hareket ettiğinde, verici yeri değiştirildiğinde ve uzun süreli taşıma sonrasında tam doğrulama yapılması önerilir.
Alıcı kalibrasyonu ile lazer vericisi kalibrasyonu aynı mıdır?
Hayır. Lazer vericisi yatay referans düzlemini üretir. Alıcı ise bu düzlemi algılar ve makineye komut iletir. Doğru bir alıcı ayarı için vericinin de doğruluğu önceden doğrulanmalıdır.
Alıcıdaki merkez işareti neden önemlidir?
Merkez işareti, sistemin hedef kot kabul ettiği noktadır. Bu işaret ile şap bıçağı alt seviyesi arasındaki mesafe değişirse, bitmiş beton kotu da değişir. Bu nedenle braket kayması küçük görünse bile ciddi sonuç doğurabilir.
Beton dökümü sırasında alıcı sinyali kaybolursa ne yapılmalıdır?
Önce sensör penceresi temizlenmeli, pil durumu kontrol edilmeli ve lazer hattını kesen engel olup olmadığı incelenmelidir. Sorun sürüyorsa makine otomatik moddan çıkarılmalı, güvenli biçimde durdurulmalı ve referans kotu yeniden doğrulanmalıdır.
Her lazer şap makinesi aynı alıcıyla çalışır mı?
Hayır. Elektrik bağlantısı, kontrol sinyali, montaj aparatı ve yazılım ayarları modele göre değişebilir. Satın alma öncesinde verici, alıcı ve makine kontrol ünitesi arasındaki uyumluluk yazılı olarak teyit edilmelidir.
Türkiye’de servis desteği seçerken hangi belge ve hizmetler istenmelidir?
Geçerli kalite ve güvenlik belgeleri, açık garanti koşulları, yedek parça listesi, operatör eğitimi, uzaktan destek kanalı, devreye alma planı ve arıza halinde müdahale prosedürü talep edilmelidir. Kritik projelerde sahada eğitim ve deneme dökümü desteği de sözleşmeye eklenmelidir.
Lazer şap kalibrasyonu yüzey düzlüğünü tek başına garanti eder mi?
Hayır. Kalibrasyon doğru kot kontrolünü destekler. Yüzey düzlüğü için uygun beton karışımı, doğru serim hızı, yeterli vibrasyon, zamanında perdahlama, kürleme ve derz tasarımı da gereklidir.
Bu makaleyi paylaş
Yazar Hakkında: Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd., lazer mastarlar ve ilgili ekipmanlar da dahil olmak üzere beton inşaat makineleri konusunda uzmanlaşmış yüksek teknoloji üreticisidir. Şirket, Ar-Ge, üretim ve küresel satışı entegre eder; ürünler 60'tan fazla ülkeye ihraç edilmekte ve dünya genelindeki altyapı projelerinde yaygın olarak kullanılmaktadır.
Önceki Gönderi
Sonraki Gönderi