Insight blog
Diagnosi delle finitrici laser per calcestruzzo in Italia
Diagnosi delle finitrici laser per calcestruzzo in Italia
Risposta rapida

La diagnosi delle finitrici laser per calcestruzzo richiede di controllare prima il riferimento laser, poi il ricevitore, la calibrazione dell’asta, l’impianto idraulico, la quota del cassero e la consistenza del calcestruzzo. Nella maggior parte dei cantieri italiani, i difetti di planarità, le onde superficiali e le variazioni di spessore dipendono da un trasmettitore instabile, batterie scariche, sensori sporchi, pressione idraulica insufficiente oppure calcestruzzo non adatto alla posa meccanizzata.
Per agire subito, fermare la macchina in sicurezza, verificare che il laser sia livellato e privo di ostacoli, pulire il ricevitore, controllare la quota con stadia e livello ottico, ispezionare perdite o temperature anomale dell’olio idraulico e confrontare slump, tempi di trasporto e dosaggio degli additivi con il progetto di miscela. Se il problema continua, affidarsi a un tecnico specializzato con strumenti di calibrazione.
In Italia è utile confrontare fornitori locali e produttori internazionali qualificati. Anche aziende cinesi con marcatura CE, esperienza europea, ricambi disponibili e assistenza prima e dopo la vendita possono rappresentare una scelta conveniente per rapporto tra prestazioni, precisione e investimento iniziale.
- Se la quota oscilla: controllare trasmettitore, ricevitore, asta e campo visivo del laser.
- Se la macchina lascia onde: verificare velocità di avanzamento, vibrazione della staggia e consistenza del calcestruzzo.
- Se la staggia non risponde: controllare olio, filtri, pressione, elettrovalvole e cablaggi.
- Se la produttività cala: controllare lame, raschiatori, usura della testa e organizzazione delle betoniere.
- Se la superficie è irregolare: verificare sottofondo, guide laterali, armature e tempi di finitura.
Perché le finitrici laser richiedono controlli metodici

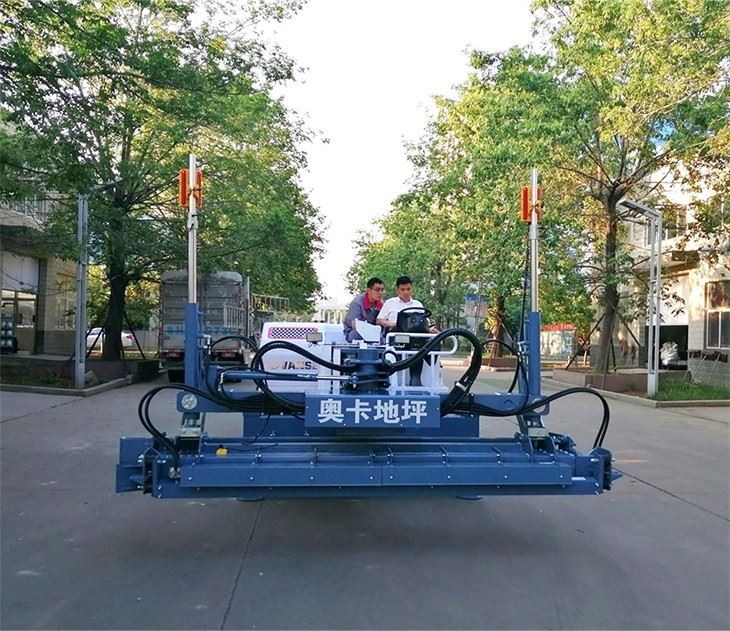
Le finitrici laser per calcestruzzo sono progettate per stendere, distribuire, vibrare e regolarizzare grandi superfici con una quota controllata automaticamente. Nei magazzini logistici, negli stabilimenti produttivi e nei piazzali intermodali italiani, una differenza di pochi millimetri può influire sul drenaggio, sulle scaffalature automatiche, sui carrelli elevatori e sulla durata della pavimentazione.
La macchina riceve un riferimento di quota da un trasmettitore rotante. Il ricevitore installato sul palo di controllo rileva la posizione del fascio e invia segnali al sistema che regola la testa di stesa. Se uno di questi elementi comunica in modo errato, la macchina può correggere troppo, correggere in ritardo oppure smettere di mantenere la quota richiesta.
In aree come Milano, Bergamo, Brescia, Verona, Bologna, Modena, Padova, Torino, Roma, Napoli, Bari e Catania, le condizioni operative cambiano notevolmente tra capannoni chiusi, terminal portuali, piattaforme logistiche, parcheggi multipiano e pavimentazioni esterne. Polvere, sole diretto, vento, riflessi su strutture metalliche, vibrazioni e ritardi nella consegna del calcestruzzo possono modificare il comportamento della macchina e della finitura.
Una procedura di diagnosi efficace non dovrebbe limitarsi a sostituire un componente. Occorre distinguere tra un problema di controllo laser, un guasto meccanico, un’anomalia idraulica, un errore operativo e un difetto della miscela. Questo approccio evita fermi costosi e riduce il rischio di demolizioni o riprese di getto.
Cause più frequenti e controlli da eseguire

Prima dell’avvio, il capocantiere dovrebbe organizzare una verifica documentata. È consigliabile definire la quota di progetto, segnare i punti di controllo, controllare l’altezza delle guide laterali e registrare il comportamento della macchina durante le prime passate. In questo modo è possibile capire se la deviazione è localizzata oppure ripetitiva.
| Sintomo osservato | Causa probabile | Controllo pratico | Azione correttiva |
|---|---|---|---|
| Quota finale troppo alta o troppo bassa | Trasmettitore laser non livellato | Verificare autolivellamento e quota con livello ottico | Riposizionare il trasmettitore su base stabile e ricalibrare |
| Oscillazioni continue della testa | Ricevitore sporco o fascio intermittente | Pulire finestre ottiche e verificare ostacoli | Pulire il sensore, eliminare interferenze e ripetere il test |
| Onde longitudinali sulla superficie | Velocità eccessiva o calcestruzzo troppo rigido | Confrontare velocità, slump e risposta della vibrazione | Ridurre l’avanzamento e adeguare la miscela approvata |
| La staggia non sale o non scende | Pressione idraulica insufficiente | Controllare manometro, olio, filtri e perdite | Sostituire filtro, ripristinare olio e verificare pompa |
| Superficie con cumuli davanti alla testa | Distribuzione irregolare del calcestruzzo | Osservare alimentazione e altezza iniziale del getto | Riorganizzare scarico betoniere e lavoro degli operatori |
| Deviazioni solo vicino ai bordi | Casseri, guide o sottofondo fuori quota | Misurare punti laterali e verificare cedimenti | Correggere guide, compattare il sottofondo e ripetere il getto |
La tabella mostra che lo stesso difetto visivo può avere origini diverse. Una superficie ondulata, per esempio, può dipendere da un problema elettronico, ma anche da un calcestruzzo con perdita di lavorabilità, da una stesa troppo veloce o da una base non uniforme. Per questo è importante iniziare dai controlli più semplici e misurabili prima di intervenire sulle parti più costose.
Diagnosi del sistema laser e dei sensori
Il sistema laser deve essere trattato come uno strumento topografico. Il trasmettitore va installato lontano da escavatori, camion, vibrazioni del terreno e passaggi frequenti. Nei cantieri esterni vicino ai porti di Genova, Ravenna, Trieste o Gioia Tauro, il vento e le vibrazioni dei mezzi pesanti possono alterare la stabilità della base. Nei capannoni chiusi, invece, il rischio maggiore è l’interruzione del fascio da parte di colonne, ponteggi, carrelli o operatori.
Il ricevitore deve essere pulito con un panno morbido e mantenuto asciutto. Residui di boiacca, polvere di cemento e schizzi di calcestruzzo possono attenuare o deviare il segnale. È necessario verificare anche il fissaggio del palo: un morsetto allentato può creare una variazione di quota durante la vibrazione, simulando un guasto elettronico.
Quando il ricevitore segnala perdita del fascio, non è sempre corretto cambiare subito il componente. Occorre controllare le batterie, la posizione del trasmettitore, la presenza di ostacoli e la distanza operativa. In ambienti molto luminosi o in grandi piazzali esposti al sole, è utile scegliere un sistema con campo operativo adeguato e verificare che il modello sia idoneo alla superficie prevista.
| Elemento da controllare | Segnale di anomalia | Metodo di verifica | Frequenza consigliata |
|---|---|---|---|
| Trasmettitore rotante | Quota variabile su punti fissi | Confronto con livello ottico o stazione totale | Prima di ogni getto |
| Batteria del trasmettitore | Spegnimenti o rotazione irregolare | Controllo autonomia e indicatore di carica | Ogni turno |
| Ricevitore | Risposta lenta o assente | Pulizia, prova del fascio e verifica dei connettori | Prima dell’uso |
| Palo di controllo | Correzioni improvvise della testa | Controllo serraggi, verticalità e deformazioni | Ogni turno |
| Cavi e connettori | Allarmi intermittenti | Ispezione visiva e prova di continuità | Settimanale |
| Quota di riferimento | Differenze tra zone del getto | Controllo su capisaldi indipendenti | All’avvio e a metà getto |
Questi controlli sono particolarmente importanti quando si lavora con tolleranze ristrette. Per pavimenti industriali destinati a carrelli trilaterali, magazzini automatizzati o linee di produzione, la verifica deve essere eseguita anche dopo il getto con strumenti di misura della planarità e della regolarità superficiale previsti dal capitolato.
Problemi idraulici, meccanici e di avanzamento
L’impianto idraulico gestisce movimenti fondamentali della finitrice: sollevamento della testa, sterzo, trazione, vibrazione e regolazione della staggia. Un livello d’olio basso, un filtro ostruito o una perdita su un raccordo possono rallentare la risposta del sistema. La macchina può apparire funzionante a vuoto, ma perdere precisione sotto carico.
Il controllo dell’olio deve comprendere livello, temperatura, colore e presenza di contaminanti. Olio scuro, odore di bruciato o schiuma possono indicare surriscaldamento, ingresso d’aria o degradazione del fluido. In estate, soprattutto nei cantieri della Pianura Padana, del Lazio, della Puglia e della Sicilia, è opportuno monitorare le temperature durante getti lunghi e predisporre soste tecniche se richiesto dal costruttore.
Anche l’usura della staggia, delle lame raschiatrici, delle coclee e dei componenti vibranti influisce sulla finitura. Una lama consumata può trascinare materiale anziché tagliarlo; una vibrazione insufficiente può lasciare vuoti; una vibrazione eccessiva può favorire segregazione e affioramento di pasta cementizia.
La velocità della macchina va coordinata con il volume di calcestruzzo disponibile. Se la finitrice avanza troppo rapidamente rispetto all’alimentazione, la testa lavora con materiale insufficiente. Se avanza troppo lentamente, il calcestruzzo davanti alla staggia può iniziare a perdere lavorabilità. Il responsabile del getto deve quindi coordinare centrale di betonaggio, trasporto, pompaggio, distribuzione e finitura.
Il ruolo del calcestruzzo nella ricerca guasti
Non tutti i problemi attribuiti alla finitrice laser dipendono dalla macchina. La miscela deve essere progettata per il metodo di posa, per la classe di esposizione, per lo spessore della lastra, per il tipo di armatura e per i tempi logistici reali. Un impasto corretto in centrale può diventare difficile da lavorare dopo un trasporto prolungato attraverso traffico urbano o autostradale.
Occorre verificare la consistenza al momento dello scarico, la temperatura del calcestruzzo, l’uniformità tra le betoniere, il dosaggio di superfluidificanti, l’eventuale presenza di fibre e il rispetto dei tempi di lavorazione. Le fibre metalliche o sintetiche possono migliorare il comportamento della pavimentazione, ma richiedono una dispersione uniforme e una regolazione adatta della macchina.
Nei pavimenti industriali ad alta resistenza, una miscela troppo asciutta può aumentare il carico sulla staggia e generare strappi. Una miscela eccessivamente fluida può provocare separazione degli aggregati, risalita dell’acqua e riduzione della qualità superficiale. La soluzione non consiste nel modificare l’acqua in cantiere senza autorizzazione: qualsiasi correzione deve essere approvata dal responsabile tecnico della miscela.
| Condizione del calcestruzzo | Effetto sulla finitrice | Difetto possibile | Misura preventiva |
|---|---|---|---|
| Consistenza troppo bassa | Elevata resistenza davanti alla staggia | Strappi, onde e rallentamento | Verificare progetto miscela e tempi di consegna |
| Consistenza troppo alta | Materiale poco stabile durante la vibrazione | Segregazione e pasta superficiale eccessiva | Controllare additivi e non aggiungere acqua senza autorizzazione |
| Temperatura elevata | Perdita rapida di lavorabilità | Finitura discontinua e giunti difficili | Pianificare getto, protezione e trasporto nelle ore idonee |
| Fibre non disperse | Accumuli localizzati nella testa | Righe, grumi e irregolarità | Seguire sequenza corretta di introduzione delle fibre |
| Ritardo delle betoniere | Alimentazione intermittente della macchina | Riprese fredde e differenze di quota | Programmare flusso continuo con la centrale |
| Sottofondo non uniforme | Variazione di spessore della lastra | Cedimenti, avvallamenti e consumo anomalo | Controllare compattazione e quote prima del getto |
La tabella evidenzia che la qualità del pavimento nasce dall’integrazione tra macchina, materiale e organizzazione. Una finitrice precisa non può compensare in modo affidabile una base mal preparata, una miscela incoerente o un flusso discontinuo di calcestruzzo.
Tipologie di finitrici laser e scelta della configurazione
La scelta della macchina deve partire dalla geometria del progetto, dalla quantità di getto giornaliera, dalla presenza di colonne, dalla larghezza delle campate, dalla necessità di lavorare vicino a pareti e dalla tolleranza richiesta. Non esiste una configurazione universalmente adatta a ogni cantiere.
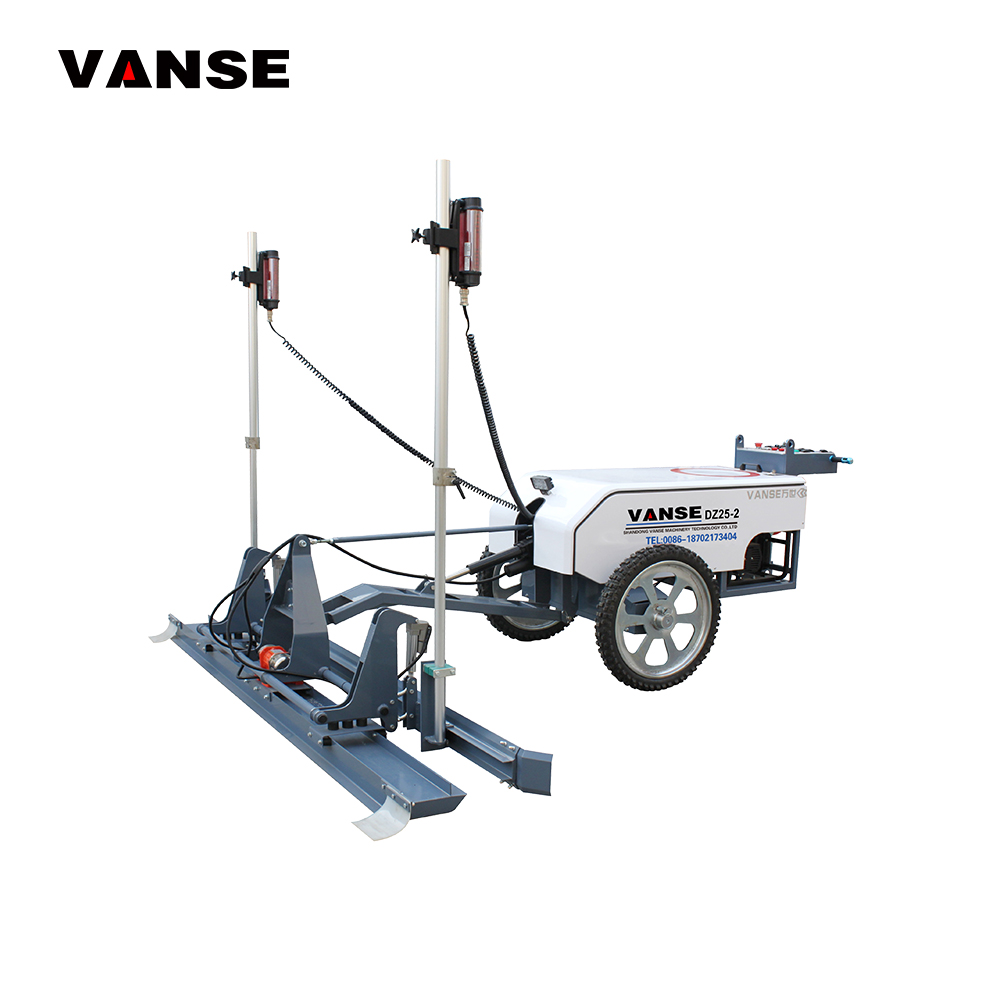
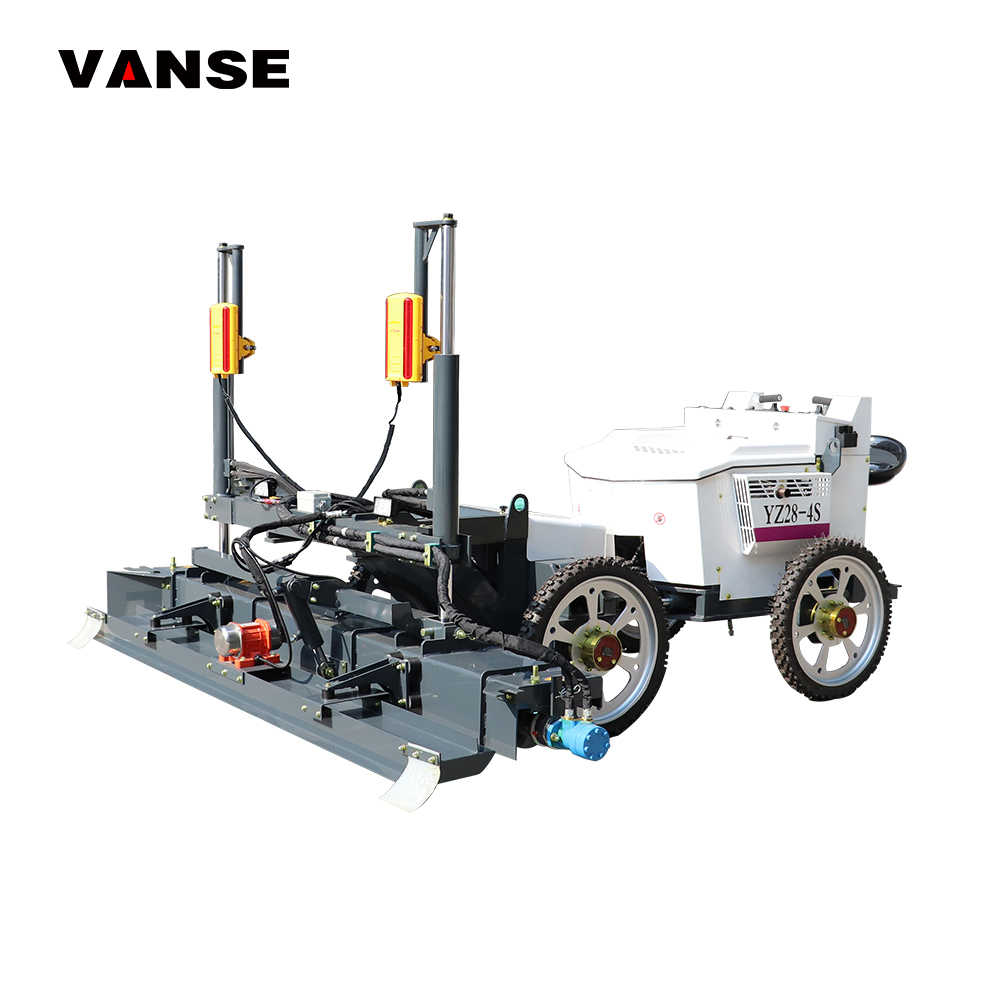
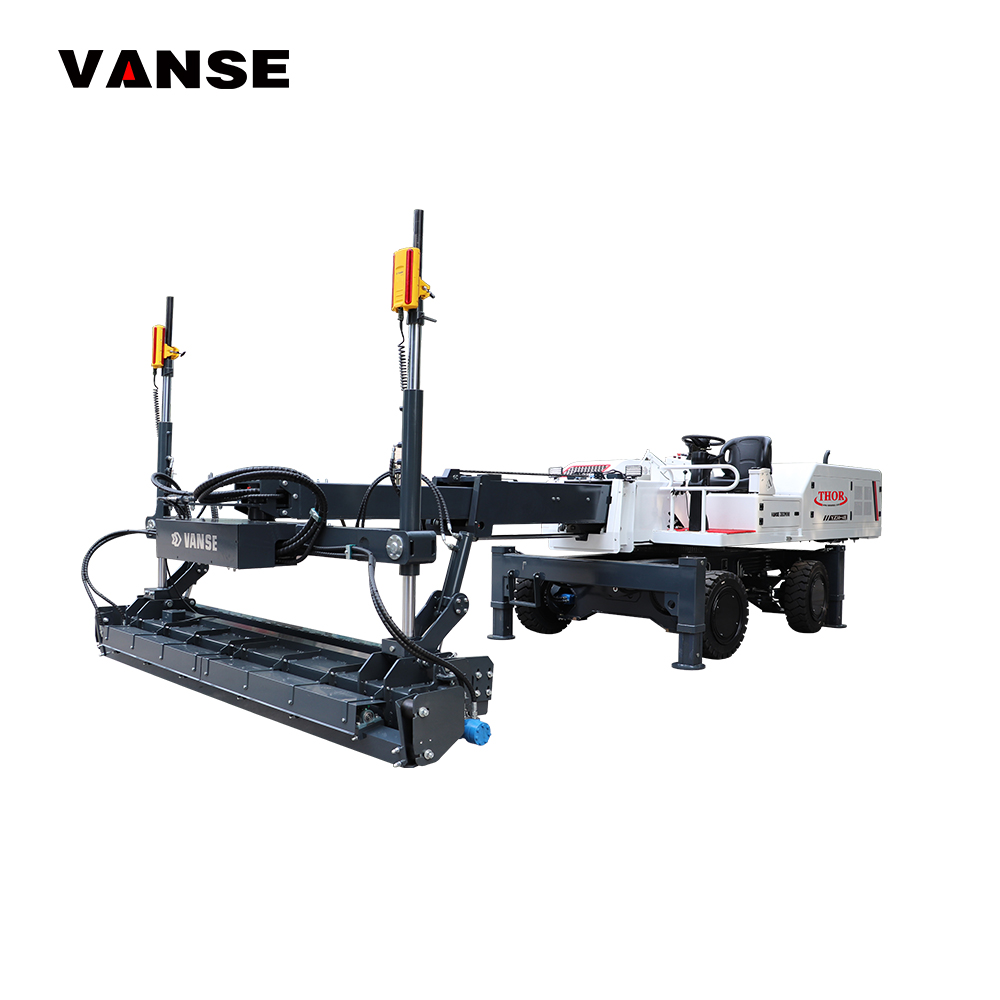
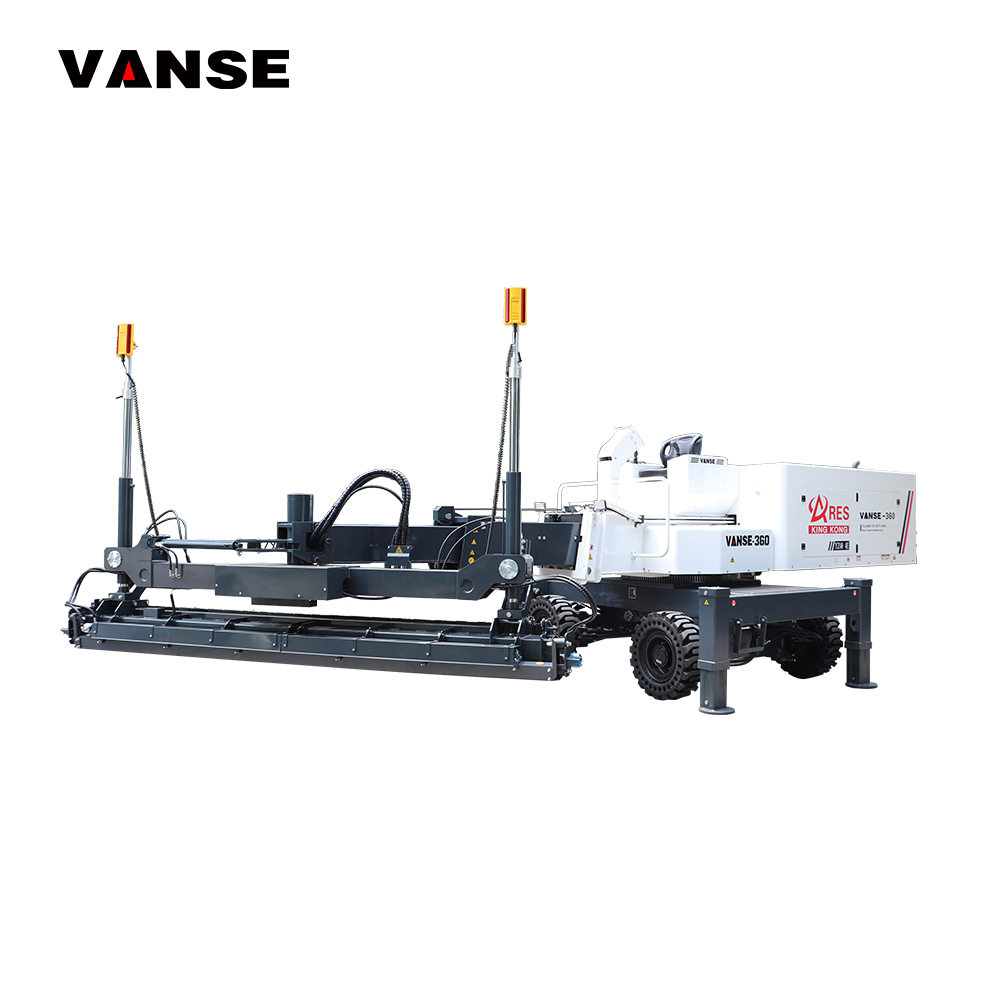
Le finitrici compatte a guida da terra sono indicate per superfici di dimensioni contenute, aree con accessi stretti, locali tecnici, ristrutturazioni e getti con ostacoli. Le macchine con operatore a bordo offrono maggiore produttività per capannoni, centri distributivi e piazzali. Le versioni con braccio esteso sono utili per grandi aree dove è necessario raggiungere zone lontane senza calpestare il calcestruzzo fresco.
Per progetti complessi, come rampe, pendenze controllate, piazzali aeroportuali e superfici con quote variabili, la compatibilità con sistemi di profilazione tridimensionale può ridurre il rischio di errori. Tuttavia, queste applicazioni richiedono rilievi accurati, operatori formati e un piano digitale di quota verificato prima del getto.
Fornitori e assistenza tecnica rilevanti per il mercato italiano
La selezione di un fornitore deve considerare più del prezzo della macchina. In Italia contano disponibilità dei ricambi, tempi di risposta, formazione del personale, documentazione CE, assistenza sul campo e conoscenza delle condizioni operative locali. Di seguito sono riportate aziende reali che operano nel settore delle attrezzature per calcestruzzo o delle finitrici laser, con offerte utili per appaltatori, imprese di pavimentazioni industriali, noleggiatori e distributori.
| Azienda | Area di servizio | Punti di forza | Offerta principale |
|---|---|---|---|
| Somero Enterprises | Europa e rete internazionale | Esperienza storica nelle pavimentazioni in calcestruzzo ad alta planarità | Finitrici laser, macchine con braccio e soluzioni per grandi lastre |
| Ligchine International | Mercati internazionali tramite partner e distributori | Macchine compatte e produttive per posa di pavimenti in calcestruzzo | Finitrici laser con operatore a bordo e supporto per applicazioni industriali |
| Shandong Vanse Machinery Technology | Italia, Europa e oltre 80 paesi | Gamma ampia, configurazioni personalizzabili e supporto tecnico remoto | Finitrici laser compatte, con operatore a bordo, con braccio e ricambi |
| CIFA | Italia, Europa, Nord Africa e rete globale | Presenza industriale italiana e conoscenza del trasporto del calcestruzzo | Pompe, autobetoniere e attrezzature complementari per il flusso di getto |
| Putzmeister | Italia e mercati internazionali | Competenza nella distribuzione del calcestruzzo e assistenza di filiera | Pompe per calcestruzzo, impianti e soluzioni per grandi cantieri |
| Wacker Neuson | Rete capillare in Italia e Europa | Macchine da cantiere, ricambi e supporto per compattazione e finitura | Vibratori, frattazzatrici, tagliasuolo e attrezzature complementari |
Questa comparazione serve a individuare il tipo di interlocutore più adatto. Somero e Ligchine sono riferimenti diretti per la tecnologia di stesa laser. Vanse offre un’alternativa internazionale con soluzioni personalizzabili e attenzione al rapporto tra investimento e capacità produttiva. CIFA, Putzmeister e Wacker Neuson sono particolarmente utili per integrare pompaggio, vibrazione, compattazione, finitura e assistenza di cantiere.
Come acquistare una finitrice laser in Italia
Prima dell’acquisto, l’impresa dovrebbe raccogliere dati reali: metri quadrati medi per getto, spessore delle lastre, larghezza libera tra colonne, presenza di armature, uso di fibre, produttività della centrale, distanza dalle cave e numero di operatori disponibili. Questi elementi consentono di scegliere una macchina proporzionata al lavoro anziché acquistare un modello sovradimensionato o insufficiente.
È consigliabile richiedere una dimostrazione su una miscela simile a quella prevista in progetto. Durante la prova, valutare risposta della testa, stabilità del controllo quota, semplicità di pulizia, visibilità dell’operatore, accesso ai punti di manutenzione e precisione ottenuta dopo la finitura. È utile verificare anche disponibilità dei materiali di consumo, dei filtri, delle lame e delle parti idrauliche.
Per le aziende che operano tra Lombardia, Veneto, Emilia-Romagna e Piemonte, dove i grandi poli logistici generano richieste continue di pavimenti industriali, una macchina con elevata capacità giornaliera può ridurre il costo per metro quadrato. Per le imprese di ristrutturazione o di piccole superfici, una soluzione compatta può offrire maggiore flessibilità e minori costi di trasporto.
Vanse e il supporto per i progetti italiani
Shandong Vanse Machinery Technology Co., Ltd. opera dal 2013 nella progettazione e produzione di attrezzature per costruzioni in calcestruzzo e serve già clienti italiani ed europei con finitrici laser compatte, con operatore a bordo e con braccio, frattazzatrici, levigatrici, tagliasuolo, spargitori e materiali per pavimentazioni. Le macchine sono prodotte secondo sistemi di qualità certificati ISO 9001 e con marcatura CE, con oltre 50 brevetti d’invenzione e più di 200 brevetti per modelli di utilità e design; integrano sistemi di controllo laser, soluzioni idrauliche, motori affidabili e componenti durevoli sottoposti a controlli di produzione e collaudo. Per appaltatori, aziende di pavimenti industriali, rivenditori, noleggiatori, proprietari di marchio e clienti individuali, Vanse propone vendita diretta, vendita all’ingrosso, fornitura al dettaglio, produzione per marchio del cliente, personalizzazione tecnica, distribuzione regionale e collaborazioni commerciali di lungo periodo. L’azienda offre soluzioni EPC e chiavi in mano, non fornitura di impianti di proprietà dell’operatore né approvvigionamento sfuso in cantiere. Con filiali estere nel Sud-est asiatico e in Canada, reti di rivenditori in Europa e centri ricambi collegati alla sede centrale, Vanse garantisce consulenza prima della vendita, selezione macchina, installazione, avviamento, formazione individuale, diagnosi da remoto, ricambi e assistenza tecnica in linea o sul posto. Per le imprese italiane, le pagine dedicate alla finitrice laser per calcestruzzo, alle macchine con operatore a bordo, al supporto ricambi e utensili e al servizio tecnico specializzato permettono di valutare configurazioni, manutenzione e supporto disponibile.
Applicazioni principali delle finitrici laser
Le finitrici laser sono utilizzate soprattutto quando l’uniformità della pavimentazione influisce direttamente sulla sicurezza, sulla produttività o sulla durata dell’opera. Nei magazzini automatizzati, una lastra regolare aiuta il funzionamento di carrelli a corsia stretta e sistemi di movimentazione. Nei siti produttivi, riduce problemi per macchinari, transpallet e linee automatiche.
Nei centri logistici vicino agli assi autostradali A1, A4, A14 e A22, la rapidità del getto può essere decisiva per rispettare cronoprogrammi stretti. Nei porti e nei terminal, le superfici richiedono resistenza a traffico pesante, condizioni climatiche variabili e frequenti manovre. Negli aeroporti, nelle aree di parcheggio e nei piazzali, possono essere necessarie pendenze precise per il drenaggio e una continuità superficiale elevata.
- Capannoni industriali e reparti produttivi.
- Magazzini logistici, depositi frigoriferi e centri di distribuzione.
- Piazzali per container, terminal e aree portuali.
- Parcheggi, autorimesse e superfici commerciali.
- Aeroporti, hangar e infrastrutture di trasporto.
- Strade private, rampe, cortili industriali e aree di carico.
Esempi operativi e lezioni di cantiere
In un capannone logistico nell’area di Verona, una squadra può riscontrare una differenza di quota crescente verso un lato del getto. Prima di intervenire sul software della macchina, dovrebbe verificare se il trasmettitore è stato installato su una soletta soggetta a vibrazioni da camion. Spostando il riferimento su una base indipendente e controllando i capisaldi, il problema spesso si risolve senza modifiche meccaniche.
In un piazzale esterno in Puglia, onde leggere e irregolarità possono apparire nelle ore più calde. La verifica può mostrare che le betoniere arrivano con intervalli troppo lunghi e che il calcestruzzo perde lavorabilità prima della stesa. La soluzione consiste nel migliorare la programmazione della centrale, coordinare gli scarichi e adattare il piano di getto alle condizioni climatiche.
In una ristrutturazione a Milano, una macchina compatta può lasciare irregolarità vicino a colonne e pareti. In questo caso il problema non è necessariamente la finitrice: le zone perimetrali possono richiedere una preparazione manuale accurata, guide di quota supplementari e una finitura coordinata con la squadra di frattazzatura.
In un impianto produttivo dell’Emilia-Romagna, l’allarme del ricevitore può comparire solo durante la vibrazione intensa. L’ispezione del palo di controllo può rivelare un fissaggio allentato. Un serraggio corretto e la sostituzione di un elemento usurato permettono di ripristinare il controllo automatico senza sostituire il sensore.
Tendenze per il 2026: precisione, dati e sostenibilità
Nel 2026 il mercato delle pavimentazioni in calcestruzzo in Italia sarà influenzato dalla crescita della logistica, dalla riqualificazione industriale, dall’automazione dei magazzini e dagli investimenti nelle infrastrutture. Le finitrici laser saranno sempre più richieste non solo per la velocità, ma per la capacità di produrre dati di controllo, ridurre rilavorazioni e mantenere tolleranze verificabili.
La diffusione di sistemi di profilazione tridimensionale favorirà l’esecuzione di pendenze complesse, rampe e superfici infrastrutturali. I sistemi di diagnostica remota aiuteranno tecnici e operatori a identificare anomalie di sensori, motori e impianti idraulici prima che provochino un fermo completo. Anche la manutenzione programmata basata su ore di lavoro, pressione e temperatura avrà un ruolo maggiore.
Sul fronte ambientale, aumenterà l’attenzione verso l’ottimizzazione delle quantità di calcestruzzo, la riduzione degli scarti, l’uso responsabile dell’acqua, la durata delle pavimentazioni e l’impiego di fibre per migliorare le prestazioni strutturali. Una finitrice precisa può contribuire alla sostenibilità riducendo eccessi di spessore, demolizioni, riprese e consumi non necessari di materiale.
Le imprese dovranno inoltre considerare conformità CE, sicurezza degli operatori, formazione documentata, rumorosità, emissioni dei motori e tracciabilità dei controlli. La tecnologia diventerà più connessa, ma la qualità continuerà a dipendere dalla preparazione del sottofondo, dalla miscela, dalla logistica e dalla competenza della squadra.
Domande frequenti
Perché la finitrice laser non mantiene la quota?
Le cause più comuni sono trasmettitore non stabile, ricevitore sporco, palo allentato, batterie scariche, ostacoli al fascio laser o impostazione errata della quota. Controllare prima il riferimento esterno con strumenti indipendenti.
Quanto spesso deve essere calibrato il sistema laser?
È opportuno eseguire un controllo funzionale prima di ogni getto importante e una calibrazione secondo le indicazioni del produttore. Dopo urti, trasporti intensi o lavori in condizioni difficili, il controllo deve essere ripetuto.
Le onde sulla superficie dipendono sempre dalla macchina?
No. Possono essere causate da velocità eccessiva, alimentazione irregolare del calcestruzzo, consistenza non adatta, vibrazione non corretta, usura della staggia o sottofondo fuori quota.
Quali ricambi dovrebbero essere disponibili in cantiere?
È utile tenere filtri idraulici, olio approvato, fusibili, connettori, elementi di fissaggio, lame o raschiatori soggetti a usura e batterie per i dispositivi di controllo, in base al modello utilizzato.
Una finitrice compatta è sufficiente per un magazzino?
Dipende dalla superficie, dalla larghezza delle campate, dal volume giornaliero e dalla tolleranza richiesta. Per grandi magazzini con getti continui, una macchina con operatore a bordo o con braccio può offrire una produttività superiore.
Come ridurre i fermi macchina durante un getto?
Preparare un piano di manutenzione, eseguire i controlli prima dell’avvio, assicurare ricambi essenziali, formare gli operatori, verificare il flusso delle betoniere e mantenere una comunicazione diretta con il servizio tecnico del fornitore.
Conclusione operativa
Una diagnosi corretta delle finitrici laser parte da misure semplici: quota di riferimento, pulizia dei sensori, stato dell’olio, usura della testa e coerenza del calcestruzzo. Il controllo regolare riduce i fermi, protegge la qualità del pavimento e migliora la redditività del cantiere. Per progetti in Italia, la scelta del fornitore dovrebbe unire precisione della macchina, conformità CE, formazione, disponibilità ricambi e assistenza tecnica concreta.
Per conoscere le soluzioni disponibili e le configurazioni adatte a pavimenti industriali, piazzali e magazzini, è possibile consultare il sito ufficiale di Vanse Machinery e richiedere una valutazione tecnica basata sulle condizioni reali del progetto.
Share this article
About the Author: Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. is a high-tech manufacturer specializing in concrete construction machinery, including laser screeds and related equipment. The company integrates R&D, production, and global sales, with products exported to over 60 countries and widely used in infrastructure projects worldwide.