Insight blog
Guida alla staggia laser: preparazione cantiere in Italia
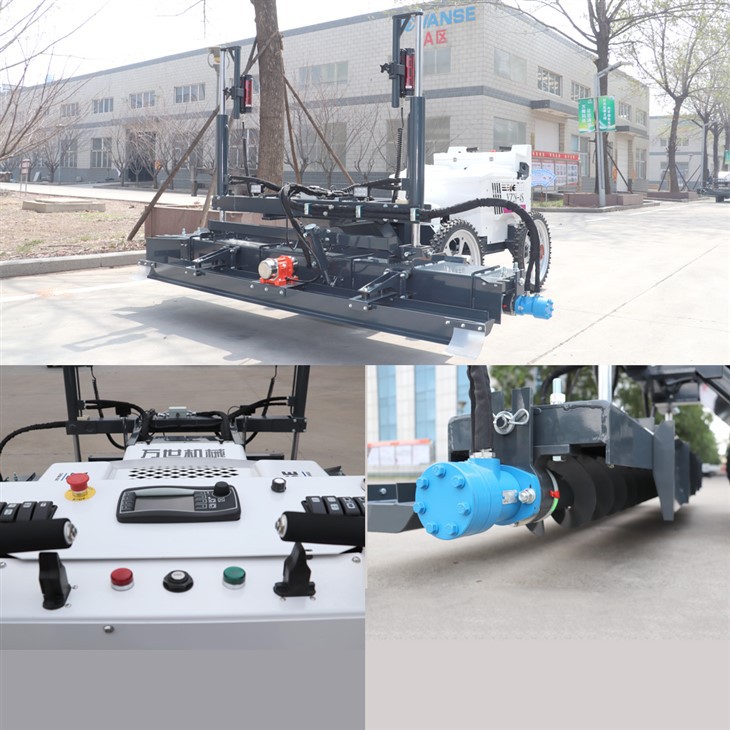
Guida alla configurazione della staggia laser per cantieri in Italia
Risposta rapida

Per impostare correttamente una staggia laser occorre verificare prima quota di progetto, portanza del sottofondo, guide di riferimento, accessi della betoniera, alimentazione, drenaggi e posizione del trasmettitore. La macchina deve lavorare su calcestruzzo con consistenza uniforme, senza ostacoli nel raggio laser e con un piano di getto organizzato in fasce compatibili con la portata della pompa e con i tempi di finitura.
In Italia, il controllo più importante è la coerenza tra rilievo topografico, quota finita del pavimento, spessore della soletta e quota del sottofondo. Un errore iniziale di pochi millimetri può trasformarsi in consumo eccessivo di calcestruzzo, difficoltà di frattazzatura e problemi nelle pendenze verso canalette, portoni o baie di carico.
Per la fornitura è utile confrontare costruttori e rivenditori con assistenza verificabile nelle aree di Milano, Brescia, Bologna, Verona, Roma, Napoli e nei principali poli logistici del Nord Italia. Possono essere valutati anche fornitori internazionali qualificati, inclusi produttori cinesi con certificazioni applicabili al mercato locale, ricambi, formazione e assistenza prima e dopo la vendita: spesso offrono un vantaggio concreto nel rapporto tra costo e prestazioni.
La scelta migliore non è soltanto la macchina più grande: è il sistema che combina trasmettitore affidabile, ricevitore calibrato, operatore formato, piano di getto, manutenzione programmata e supporto tecnico rapido.
Perché la preparazione della staggia laser determina il risultato

Le pavimentazioni industriali richiedono continuità, planarità e quote controllate. Nei magazzini automatici, negli stabilimenti produttivi, nei centri di distribuzione e nelle aree aeroportuali, il pavimento non è una semplice superficie di transito: è un elemento funzionale che influenza scaffalature, carrelli elevatori, robot mobili, movimentazione dei pallet, drenaggio e sicurezza.
La staggia laser automatizza la regolazione dell’altezza della testa di livellamento mediante un trasmettitore rotante e ricevitori installati sulla macchina. Il sistema confronta continuamente la quota letta con la quota impostata e comanda l’impianto idraulico. Tuttavia, la tecnologia non compensa una progettazione incompleta, un sottofondo non conforme o un calcestruzzo consegnato con variazioni di lavorabilità.
Nel contesto italiano, i cantieri presentano condizioni molto diverse: capannoni logistici nella pianura lombarda, poli produttivi tra Emilia-Romagna e Veneto, ampliamenti portuali nell’area di Genova e Trieste, piattaforme intermodali nella zona di Verona, insediamenti commerciali attorno a Roma e Napoli. In queste situazioni, la procedura di installazione deve essere adattata a clima, logistica, vincoli di accesso, disposizione dei giunti e specifiche della pavimentazione.
Una corretta configurazione consente di ridurre rilavorazioni, consumo non previsto di calcestruzzo, passaggi manuali di staggiatura e tempi di attesa tra getto e finitura. Migliora inoltre la ripetibilità dei risultati su grandi superfici, dove la continuità operativa è essenziale.
Controlli del sito prima dell’avvio

Il sopralluogo operativo deve precedere l’arrivo della macchina. Il responsabile di cantiere, il posatore del pavimento, il topografo e il fornitore del calcestruzzo dovrebbero condividere quote, sequenza delle campiture, tempi di scarico, direzioni di avanzamento e procedure per i giunti.
| Controllo | Cosa verificare | Rischio se trascurato | Azione pratica |
|---|---|---|---|
| Quote di progetto | Quota del finito, spessore della soletta, pendenze e soglie | Pavimento fuori quota o consumo eccessivo di calcestruzzo | Confrontare elaborati, capisaldi e rilievo con livello digitale |
| Sottofondo | Compattazione, regolarità, umidità e resistenza locale | Variazioni di spessore, cedimenti e difficoltà di controllo | Correggere avvallamenti e validare il piano con il direttore lavori |
| Barriera al vapore | Integrità dei teli, sovrapposizioni e sigillature | Risalita di umidità, perdita di boiacca e problemi di durabilità | Riparare tagli e proteggere i teli durante il transito |
| Accessi al getto | Percorsi per autobetoniera, pompa e personale | Interruzioni, ritardi e segregazione del calcestruzzo | Definire viabilità separata e aree di lavaggio |
| Raggio del laser | Visibilità tra trasmettitore e ricevitori | Perdita del segnale e quote instabili | Eliminare ostacoli o predisporre nuove stazioni |
| Alimentazione e carburante | Carica batterie, serbatoio, cavi e protezioni | Fermo macchina durante una campitura critica | Effettuare controllo giornaliero prima del primo getto |
| Condizioni climatiche | Temperatura, vento, sole diretto e rischio pioggia | Essiccazione rapida, crosta superficiale e tempi ridotti | Programmare protezioni, stagionatura e orari di getto |
La tabella evidenzia che la macchina interviene solo dopo che le condizioni fisiche del cantiere sono state stabilizzate. Il responsabile deve registrare i controlli in una scheda di avvio, soprattutto per pavimenti destinati a logistica intensiva o sistemi di scaffalatura ad alta densità.
Procedura pratica di configurazione della staggia laser
La procedura deve essere eseguita da un operatore addestrato e verificata dal caposquadra. Prima di accendere il trasmettitore, è necessario definire il caposaldo di quota e confermare se il pavimento è orizzontale, a pendenza semplice, a doppia pendenza o con geometria tridimensionale.
Definizione del caposaldo
Il caposaldo deve essere stabile, protetto da urti e facilmente rintracciabile durante l’intero getto. Non è consigliabile utilizzare riferimenti temporanei su casseri mobili, materiali sciolti o elementi soggetti a spostamento. Nei capannoni industriali, il riferimento può derivare dalla rete topografica di progetto, purché verificata prima di ogni giornata di lavoro.
Posizionamento del trasmettitore
Il trasmettitore laser deve essere collocato su un treppiede stabile, fuori dalle traiettorie di pompe, tubazioni, vibrazioni e transito di mezzi. La posizione ideale garantisce copertura visiva sull’intera campitura. In caso di grandi superfici, colonne, pareti provvisorie o impianti sospesi possono interrompere il fascio: occorre quindi pianificare stazioni successive, con controllo di continuità fra una stazione e l’altra.
Controllo del ricevitore e della testa di livellamento
I ricevitori devono essere puliti e saldamente fissati. La quota della testa di livellamento deve essere confrontata con un riferimento indipendente, non soltanto con la lettura elettronica. È buona pratica verificare la risposta idraulica in salita e discesa prima di entrare nel calcestruzzo.
Prova a secco
Una prova a secco permette di controllare raggio operativo, interferenze, spazio per le manovre e visibilità dell’operatore. La macchina deve percorrere il tratto previsto senza urtare armature, tiranti, giunti, casseri, tubazioni o inserti. Questa prova permette anche di identificare le zone che richiedono rifinitura manuale.
| Fase operativa | Verifica essenziale | Strumento consigliato | Criterio di accettazione |
|---|---|---|---|
| Rilievo iniziale | Confronto tra quote progettuali e quote reali | Livello ottico o stazione totale | Scostamenti gestiti prima del getto |
| Installazione laser | Stabilità e autolivellamento del trasmettitore | Treppiede e livella integrata | Segnale stabile sull’area di lavoro |
| Taratura ricevitori | Allineamento con quota di riferimento | Asta graduata e controllo indipendente | Lettura coerente su più punti |
| Test idraulico | Movimento regolare della testa | Comandi della macchina | Nessun ritardo, vibrazione o perdita |
| Prova di passaggio | Spazio di manovra e assenza ostacoli | Macchina senza getto | Percorso completo e sicuro |
| Primo tratto di getto | Quota reale dopo la stesura | Regolo di controllo e livella | Riscontro con le tolleranze richieste |
| Finitura | Tempo utile per frattazzatura e stagionatura | Controllo visivo e prove di consistenza | Superficie uniforme senza eccesso d’acqua |
Questa sequenza serve a creare una catena di controllo: progetto, rilievo, macchina, calcestruzzo e finitura devono fornire risultati compatibili. Se uno solo di questi elementi è fuori controllo, la precisione teorica della staggia laser non garantisce il risultato finale.
Errori comuni durante il getto e come evitarli
L’errore più frequente è iniziare il getto appena il laser è acceso, senza una verifica indipendente della quota. Un secondo errore ricorrente è affidare all’operatore della macchina anche il coordinamento di pompe, betoniere, squadre di distribuzione e finitura. La staggia laser migliora la produttività, ma richiede un’organizzazione più rigorosa, non meno rigorosa.
| Errore frequente | Effetto sul pavimento | Segnale di allarme | Correzione consigliata |
|---|---|---|---|
| Trasmettitore su terreno instabile | Variazioni di quota lungo la campitura | Letture incoerenti in punti fissi | Spostare il treppiede su supporto rigido e protetto |
| Nessuna verifica incrociata | Errore sistematico non rilevato | Quote diverse tra bordo e centro | Misurare più punti con strumento indipendente |
| Calcestruzzo con consistenza variabile | Stesura irregolare e segregazione | Zone troppo asciutte o troppo fluide | Concordare ricetta, tempi e controlli con la centrale |
| Getto troppo distante dalla macchina | Ridistribuzione eccessiva del materiale | Accumuli davanti alla testa | Coordinare tubo pompa e avanzamento |
| Armature o fibre non uniformi | Resistenza e finitura non omogenee | Grumi, affioramenti o difficoltà di stesura | Controllare dosaggio e sequenza di introduzione |
| Giunti definiti tardivamente | Fessurazioni non controllate | Tagli eseguiti fuori tempo | Pianificare maglia e sequenza prima del getto |
| Manutenzione rimandata | Perdita di precisione e fermi improvvisi | Rumori, movimenti lenti, allarmi elettronici | Applicare un piano di ispezione giornaliero |
Gli errori non devono essere corretti aggiungendo acqua al calcestruzzo direttamente in cantiere o aumentando indiscriminatamente lo spessore della soletta. Entrambe le pratiche possono compromettere prestazioni, ritiro e durabilità. Quando una quota risulta errata, occorre fermare il processo, verificare il riferimento e individuare l’origine prima di proseguire.
Tipologie di macchine per livellamento laser
La scelta dipende da superficie giornaliera, geometria del fabbricato, presenza di colonne, spessore della soletta, accessibilità e tolleranze richieste. Le macchine compatte sono indicate per aree ristrette, mentre le versioni con operatore a bordo aumentano la produttività nei capannoni aperti. Le macchine con braccio offrono ampia copertura e capacità di lavorare oltre ostacoli o armature.
| Tipologia | Ambito consigliato | Vantaggio operativo | Limite da valutare |
|---|---|---|---|
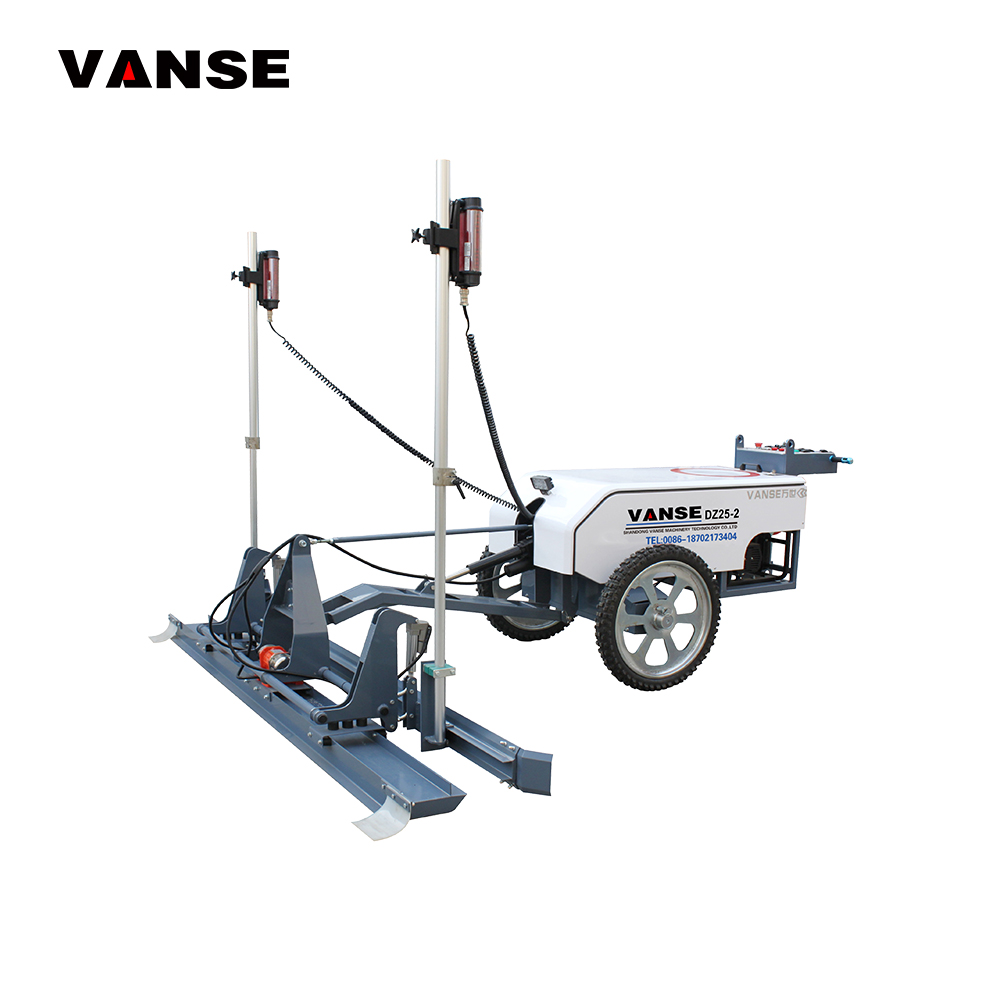
| Compatta a guida manuale | Rampe, locali tecnici, superfici ridotte | Dimensioni contenute e facile trasporto | Produttività inferiore su grandi aree |
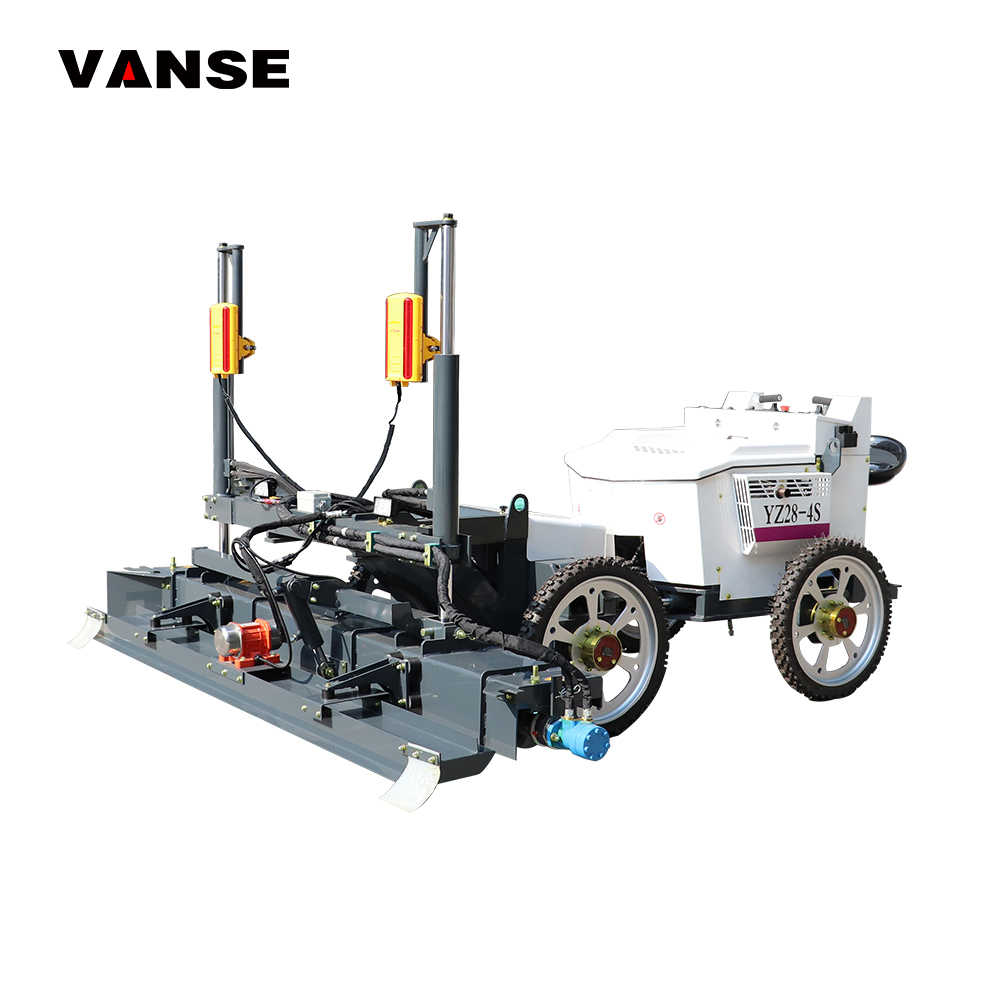
| Con operatore a bordo | Capannoni, magazzini e piattaforme logistiche | Velocità elevata e minore affaticamento | Richiede spazi di manovra adeguati |
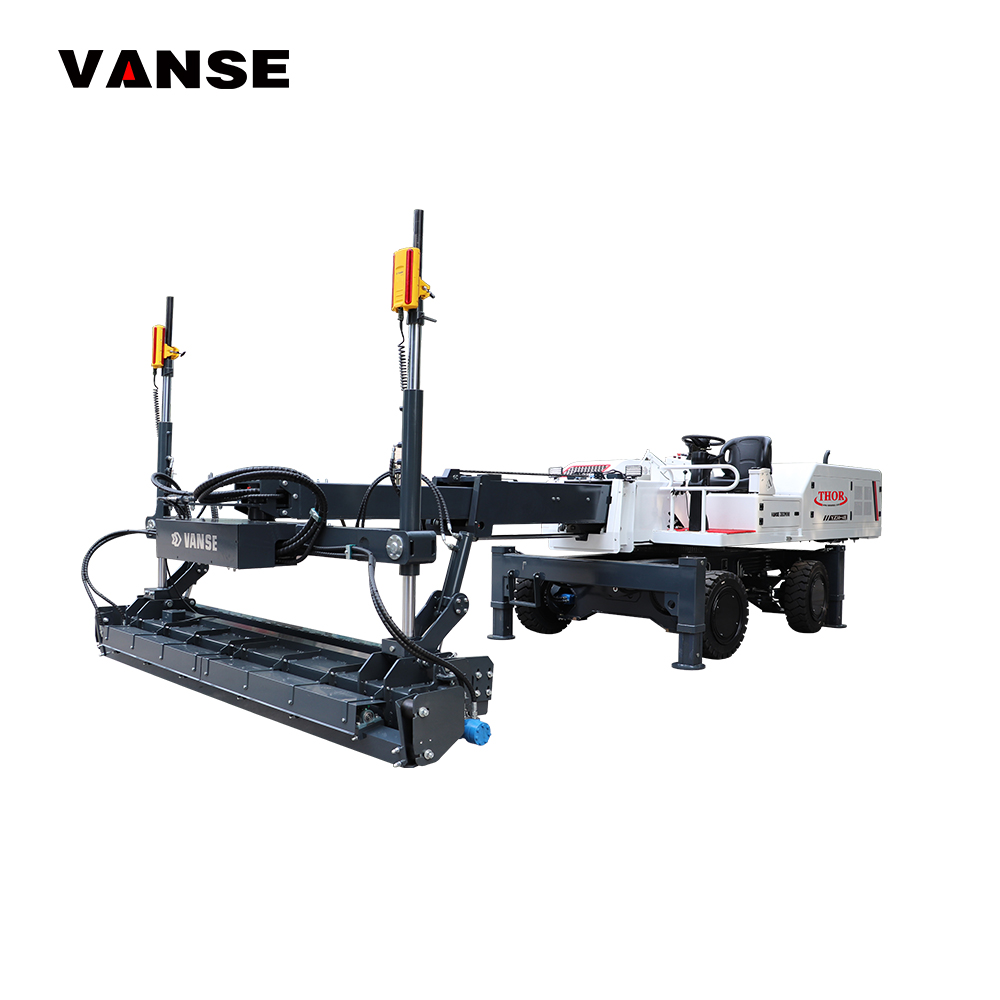
| Con braccio telescopico | Grandi lastre con colonne e ostacoli | Copertura ampia e lavoro a distanza | Maggiore complessità di trasporto e formazione |
| Con profilo tridimensionale | Rampe, piazzali e opere con pendenze complesse | Gestione precisa delle geometrie progettate | Necessita dati topografici corretti |
| Modello per calcestruzzo a fibre | Pavimenti industriali rinforzati | Configurazione adatta a miscele più impegnative | Va coordinata con ricetta e finitura |
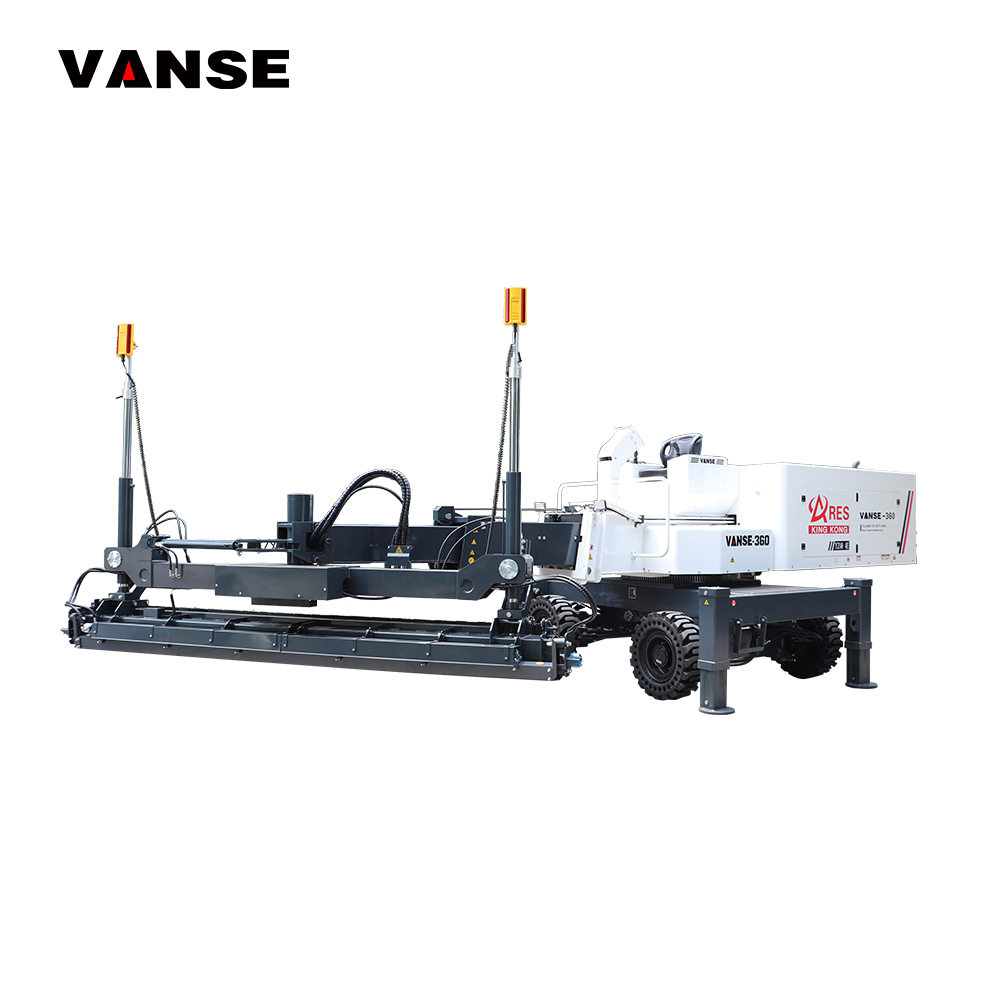
| Macchina per progetti infrastrutturali | Piazzali, terminal, strade e grandi superfici | Robustezza e capacità di lavoro continuativo | Richiede pianificazione logistica avanzata |
Prima dell’acquisto o del noleggio, è opportuno definire se l’attività principale sarà la realizzazione di pavimenti interni, piazzali esterni, rampe, corsie di movimentazione o opere infrastrutturali. Una macchina sovradimensionata può essere difficile da sfruttare; una macchina troppo piccola può aumentare turni, giunti e costi di manodopera.
Come scegliere un fornitore per il mercato italiano
La disponibilità immediata di una macchina non deve essere l’unico criterio. Per le imprese che operano tra Lombardia, Veneto, Emilia-Romagna, Piemonte, Toscana, Lazio e Campania, contano la capacità di formazione, la reperibilità dei ricambi, la documentazione tecnica, la disponibilità di assistenza e la compatibilità con le esigenze locali di sicurezza.
| Azienda | Area di servizio | Punti di forza | Offerta rilevante |
|---|---|---|---|
| Vanse Machinery | Italia tramite rete europea e assistenza internazionale | Macchine laser, configurazioni personalizzabili, esperienza di esportazione in Italia | Stagge laser compatte, con operatore a bordo e con braccio; formazione e ricambi |
| Somero Enterprises | Italia ed Europa attraverso rete commerciale | Specializzazione storica nei sistemi di staggiatura laser | Macchine per pavimenti industriali e grandi superfici |
| Wacker Neuson | Rete nazionale italiana e distribuzione europea | Presenza consolidata in edilizia e assistenza di rete | Attrezzature per compattazione, calcestruzzo e cantiere |
| Husqvarna Construction | Italia, con rivenditori e centri di assistenza | Gamma ampia per taglio, levigatura e trattamento pavimenti | Tagliasuolo, levigatrici, aspirazione e utensili diamantati |
| Weber MT | Nord Italia e rete europea di concessionari | Competenza nella compattazione del sottofondo | Piastre vibranti, rulli e costipatori |
| Simex | Italia e mercati internazionali | Costruttore italiano di attrezzature per costruzioni | Attrezzature per fresatura, compattazione e manutenzione stradale |
| IMER Group | Italia e distribuzione internazionale | Storica presenza italiana nelle macchine per edilizia | Betoniere, pompe, impianti e attrezzature di cantiere |
La tabella non sostituisce una verifica tecnica del singolo modello. Prima della trattativa, l’impresa dovrebbe richiedere dimostrazione operativa, lista ricambi soggetti a usura, tempi indicativi di consegna, modalità di intervento in cantiere, condizioni di formazione e documentazione di conformità applicabile.
Applicazioni nei principali settori
La staggia laser è particolarmente utile quando la continuità della quota incide sulla produttività dell’edificio. Nei poli logistici attorno a Milano, Novara, Piacenza, Bologna e Verona, pavimenti uniformi facilitano il traffico di carrelli retrattili, commissionatori e sistemi automatizzati. Nei comparti manifatturieri di Brescia, Bergamo, Modena e Reggio Emilia, contribuiscono a creare superfici affidabili per linee produttive e movimentazione interna.
Nei terminal portuali, nei piazzali intermodali e nelle aree aeroportuali, il controllo della quota deve essere coordinato con pendenze, smaltimento delle acque e resistenza a carichi elevati. Per questi progetti, la configurazione con dati tridimensionali può offrire vantaggi quando il profilo non è piano.
- Magazzini logistici, depositi e centri di distribuzione.
- Stabilimenti industriali, officine e reparti di produzione.
- Supermercati, centri commerciali e autorimesse.
- Piazzali di movimentazione, terminal merci e aree container.
- Hangar, infrastrutture aeroportuali e aree di manutenzione.
- Rampe, corsie di carico, viabilità interna e piattaforme esterne.
- Impianti alimentari e farmaceutici, con requisiti specifici di pulibilità.
Esempi operativi di pianificazione del getto
Centro logistico nel quadrante Milano-Bergamo
In un capannone con scaffalature e baie di carico, la priorità è mantenere una sequenza continua tra pompe, distribuzione del calcestruzzo, staggia laser e frattazzatrici. Il trasmettitore viene collocato in una zona protetta da traffico e vibrazioni, mentre il piano di getto viene suddiviso in campiture che evitano movimenti incrociati dei mezzi. La verifica della quota al primo tratto consente di correggere eventuali differenze del sottofondo prima che coinvolgano l’intera lastra.
Stabilimento produttivo tra Modena e Reggio Emilia
In presenza di impianti, plinti e canalizzazioni, è essenziale eseguire una prova a secco. La macchina deve poter raggiungere le zone utili senza compromettere inserti o armature. Le aree troppo vicine a pareti, colonne o pozzetti vengono assegnate preventivamente alla squadra di finitura manuale, evitando improvvisazioni durante il tempo critico di presa.
Piazzale per movimentazione merci presso Verona
Per un piazzale esterno, le pendenze verso i sistemi di drenaggio sono determinanti. Il rilievo iniziale deve confermare quote di caditoie, canalette e cordoli. Una soluzione con controllo del profilo tridimensionale può essere valutata quando il progetto prevede variazioni di pendenza articolate. Il getto va inoltre coordinato con condizioni meteorologiche e protezioni di stagionatura.
Vanse Machinery per pavimenti e opere in calcestruzzo in Italia
Vanse Machinery, produttore fondato nel 2013 a Jining, propone una gamma dedicata al livellamento del calcestruzzo che include stagge laser compatte, con operatore a bordo e con braccio, oltre a frattazzatrici, levigatrici, tagliasuolo, spargitori per indurenti superficiali e materiali per pavimentazioni industriali. Le macchine sono progettate con sistemi di controllo laser, componenti idraulici affidabili, motori selezionati e materiali resistenti all’uso intensivo; la produzione è supportata da certificazioni ISO 9001 e CE, oltre cinquanta brevetti d’invenzione e più di duecento brevetti per modelli di utilità e design. Per gli utilizzatori italiani, distributori, rivenditori, imprese di pavimentazione, proprietari di marchi e singoli operatori, l’azienda propone vendita diretta, vendita all’ingrosso, vendita al dettaglio, produzione su specifica del cliente, personalizzazione del marchio e accordi di distribuzione regionale. L’esperienza di fornitura in oltre ottanta Paesi, inclusa l’Italia, è affiancata da filiali estere nel Sud-est asiatico e in Canada, reti di concessionari, supporto multilingue continuo e tecnici per consulenza, avviamento, formazione, diagnosi a distanza e assistenza in sito. Vanse fornisce soluzioni EPC chiavi in mano e soluzioni per impianti di proprietà del cliente, non servizi di gestione e proprietà dell’impianto né fornitura di calcestruzzo sfuso in cantiere. Questa struttura permette di seguire il cliente italiano dalla scelta della macchina fino alla disponibilità di ricambi e al supporto operativo di lungo periodo.
Per confrontare le configurazioni disponibili è possibile consultare la sezione dedicata alle macchine per livellamento laser del calcestruzzo. Le imprese che necessitano di alta produttività per grandi lastre possono valutare le stagge laser con operatore a bordo, mentre per formazione, manutenzione e supporto di progetto è disponibile il servizio tecnico per cantieri in calcestruzzo.
Criteri di acquisto e noleggio
Acquisto e noleggio rispondono a esigenze diverse. Il noleggio può essere utile per un’impresa che affronta un progetto occasionale o desidera verificare la produttività prima di investire. L’acquisto diventa più conveniente quando la macchina viene impiegata regolarmente in capannoni, logistica e grandi pavimenti, specialmente se l’impresa dispone di operatori dedicati.
| Criterio | Domanda da porre | Indicazione pratica | Impatto economico |
|---|---|---|---|
| Superficie annuale | Quanti metri quadrati vengono gettati ogni anno? | Stimare i volumi reali degli ultimi dodici mesi | Determina convenienza tra acquisto e noleggio |
| Geometria del cantiere | Ci sono colonne, rampe o pendenze complesse? | Verificare raggio di lavoro e necessità tridimensionale | Evita acquisti inadatti alle opere previste |
| Assistenza | Chi interviene in caso di fermo macchina? | Richiedere tempi, procedura e ricambi disponibili | Riduce i costi causati da ritardi di getto |
| Formazione | L’operatore riceve istruzioni pratiche? | Prevedere avviamento sul primo progetto | Diminuisce errori e usura prematura |
| Trasporto | La macchina entra nel cantiere previsto? | Controllare peso, rampe, porte e mezzi di carico | Evita costi logistici aggiuntivi |
| Ricambi | Quali componenti richiedono sostituzione periodica? | Acquistare un kit iniziale di parti usurabili | Riduce i fermi non programmati |
| Valore residuo | Esiste un mercato per la rivendita? | Valutare marchio, manutenzione e documentazione | Migliora il costo totale di possesso |
Il costo totale non riguarda soltanto il prezzo della macchina. Devono essere inclusi trasporto, formazione, carburante, manutenzione, ricambi, assicurazione, tempo dell’operatore, attese delle betoniere e rischio di rilavorazione. Una staggia laser efficiente può generare risparmio se inserita in una procedura di getto coerente.
Tendenze future per il 2026
Nel 2026 il mercato italiano delle pavimentazioni in calcestruzzo sarà sempre più orientato a controllo digitale, efficienza energetica, riduzione degli sprechi e tracciabilità della qualità. La crescita della logistica, dell’automazione industriale e della riqualificazione di aree produttive richiede superfici più regolari e documentabili.
Le soluzioni con profilo tridimensionale, sensori più precisi, diagnostica da remoto e registrazione dei parametri operativi saranno più richieste nei progetti complessi. La manutenzione preventiva basata su ore di lavoro e allarmi elettronici aiuterà a limitare i fermi durante getti critici. Parallelamente, l’uso di miscele ottimizzate, fibre d’acciaio o sintetiche, materiali riciclati selezionati e strategie di riduzione del cemento contribuirà a migliorare l’impronta ambientale delle opere.
Le politiche europee e italiane legate a sostenibilità, sicurezza, efficienza delle risorse e digitalizzazione spingeranno imprese e committenti a richiedere maggiore documentazione. Per questo, la configurazione della staggia laser dovrà integrarsi con rilievi digitali, piani di controllo della qualità, registri di manutenzione e procedure di formazione degli operatori.
Domande frequenti
Quanto è precisa una staggia laser?
La precisione dipende dal modello, dalla taratura, dalla stabilità del trasmettitore, dal rilievo iniziale e dalle condizioni del calcestruzzo. Alcune macchine moderne possono lavorare con precisione millimetrica, ma il risultato del pavimento deve sempre essere verificato con strumenti e metodi conformi alle specifiche contrattuali.
È possibile usare la staggia laser con calcestruzzo fibrorinforzato?
Sì, purché miscela, dosaggio delle fibre, consistenza e sequenza di getto siano stati definiti correttamente. L’impresa deve verificare che la macchina, la testa di livellamento e la procedura di finitura siano adatte al tipo di fibra utilizzata.
Serve un topografo durante ogni getto?
Non necessariamente per l’intera durata del getto, ma è fortemente consigliato definire e controllare i capisaldi con competenza topografica. Nei progetti con pendenze, rampe o profili tridimensionali, il supporto topografico diventa particolarmente importante.
Qual è la differenza tra una macchina compatta e una con operatore a bordo?
La macchina compatta è adatta a spazi limitati e lavori di minore estensione. La versione con operatore a bordo offre generalmente maggiore produttività e comfort su grandi superfici, ma richiede accessi e spazi di manovra più ampi.
Quali controlli devono essere fatti ogni giorno?
Occorre controllare carica delle batterie, livello carburante, pulizia dei ricevitori, stato dei cavi, risposta idraulica, fissaggio dei componenti, usura della testa di livellamento, disponibilità di ricambi essenziali e stabilità del trasmettitore.
Come richiedere una consulenza per una macchina adatta al cantiere?
È utile preparare metratura, spessore del getto, disegni, pendenze, presenza di colonne, tempi di lavoro e tipo di calcestruzzo. Per una valutazione tecnica o commerciale è possibile contattare il team Vanse per il mercato italiano oppure visitare il sito ufficiale di Vanse Machinery.
Share this article
About the Author: Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. is a high-tech manufacturer specializing in concrete construction machinery, including laser screeds and related equipment. The company integrates R&D, production, and global sales, with products exported to over 60 countries and widely used in infrastructure projects worldwide.