Blog Insight
Pannes de règle laser à béton : solutions en France
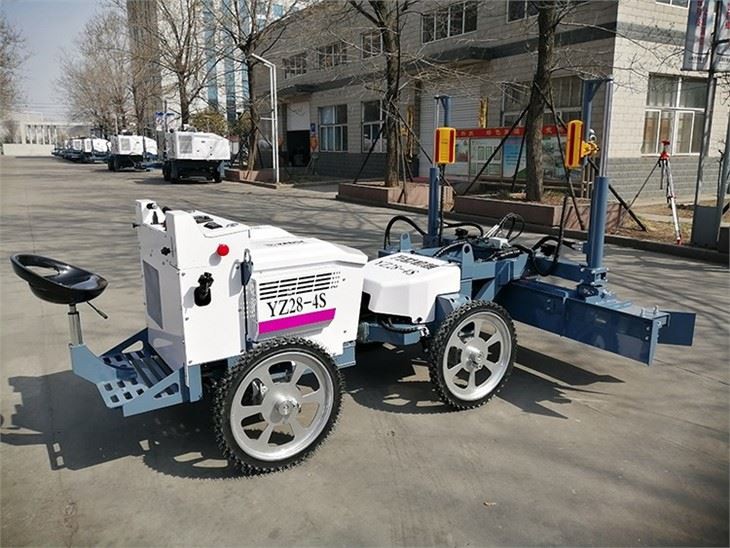
Pannes de règle laser à béton : diagnostic, prévention et solutions en France
Réponse rapide

Les pannes de règle laser à béton les plus fréquentes en France proviennent d’un émetteur laser mal étalonné ou masqué, d’un récepteur sale ou mal réglé, d’une pression hydraulique insuffisante, d’un capteur de hauteur défaillant, d’une mauvaise consistance du béton ou d’une préparation de chantier inadaptée. La méthode la plus efficace consiste à vérifier d’abord la référence altimétrique, puis les récepteurs, l’alimentation électrique, les flexibles hydrauliques, la tête de nivellement et enfin la formulation du béton.
Sur un dallage industriel à Lille, Lyon, Marseille, Toulouse ou Paris, il faut arrêter la machine dès qu’une dérive altimétrique répétée apparaît. Continuer à tirer le béton peut créer des zones hors tolérance, augmenter la consommation de mortier de finition et générer des reprises coûteuses.
- Contrôlez le laser et les récepteurs avant chaque coulage.
- Vérifiez le niveau d’huile, les fuites, les filtres et la température hydraulique.
- Testez la réaction des vérins sans béton avant de démarrer.
- Adaptez l’affaissement, les fibres et le temps de transport du béton.
- Contrôlez régulièrement la planéité avec les instruments définis au marché.
En France, des acteurs tels que Somero, Wacker Neuson, Husqvarna Construction, Loxam, Kiloutou et Vanse Machinery peuvent être considérés selon le type de chantier, l’accès au service et le budget. Les fournisseurs internationaux qualifiés, notamment certains fabricants chinois disposant des certifications applicables, d’un accompagnement avant-vente et après-vente solide ainsi que d’un bon rapport coût-performance, représentent aussi une option pertinente pour les entreprises de dallage, distributeurs et loueurs.
Pourquoi les défauts de règle laser affectent rapidement un dallage

Une règle laser à béton ne sert pas uniquement à déplacer et à araser le matériau. Elle reçoit une cote de référence, corrige automatiquement la hauteur de la tête de nivellement et répartit le béton frais afin d’obtenir une surface régulière. Lorsqu’un seul élément de cette chaîne fonctionne mal, la machine peut continuer à avancer tout en produisant une erreur progressive. Cette erreur devient souvent visible trop tard, après le passage de la lisseuse mécanique ou lors du contrôle de réception.
Le contexte français rend ce sujet particulièrement important. Les plateformes logistiques autour de Lille, Dourges, Valenciennes, Orléans, Lyon, Saint-Étienne, Fos-sur-Mer, Le Havre et Roissy exigent fréquemment des grandes surfaces de dallages à faible tolérance. Dans ces projets, un défaut de planéité peut nuire à la circulation des chariots élévateurs, au stockage grande hauteur, au montage des rayonnages ou à l’évacuation des eaux. Les maîtres d’ouvrage, entreprises générales et spécialistes des sols industriels demandent donc une traçabilité du réglage, de la mise en œuvre et du contrôle final.
Les problèmes ne proviennent pas toujours de la machine. Un support instable, des piges mal implantées, une armature qui gêne la tête, des fibres mal dispersées, une livraison de béton irrégulière ou un opérateur insuffisamment formé peuvent provoquer les mêmes symptômes qu’une panne électronique. Un diagnostic sérieux doit donc séparer les défauts de référence, les défauts mécaniques, les paramètres de matériau et les conditions d’exécution.
Les signes qui doivent déclencher un arrêt de contrôle

Une règle laser bien réglée maintient une réaction cohérente lorsque le récepteur monte ou descend par rapport au plan laser. Si la tête corrige avec retard, oscille sans arrêt ou reste bloquée dans une position, le coulage ne doit pas se poursuivre sans vérification. Les équipes expérimentées prévoient un contrôle de départ, un contrôle après le premier couloir et un contrôle périodique à proximité des joints, poteaux, portes, regards et changements de zone.
| Symptôme observé | Cause probable | Contrôle immédiat | Action pratique |
|---|---|---|---|
| Surface trop haute sur toute une bande | Référence laser ou cote de départ erronée | Comparer la cote avec un niveau indépendant | Reprendre l’implantation et recalibrer l’émetteur |
| Tête qui monte et descend en permanence | Récepteur sale, vibration ou gain trop sensible | Nettoyer les cellules et immobiliser la machine | Réduire les vibrations et vérifier le mode de réception |
| Réponse lente des vérins | Huile froide, filtre colmaté ou faible pression | Contrôler la température et le circuit hydraulique | Faire chauffer la machine, remplacer le filtre si nécessaire |
| Une moitié de tête reste plus basse | Capteur, câble ou vérin latéral défectueux | Tester chaque côté sans charge | Réparer le faisceau ou contrôler le vérin concerné |
| Vagues derrière la machine | Béton trop sec, trop plastique ou avance inadaptée | Observer la réponse du béton derrière la vis | Adapter le débit, la vitesse et la formulation |
| Écarts variables selon les zones | Support instable ou béton livré hétérogène | Relever les heures, camions et emplacements | Stabiliser le support et ajuster la coordination centrale |
Ce tableau doit être utilisé comme guide de première intervention. Il ne remplace pas la notice de la machine ni le contrôle effectué par un technicien habilité. Pour les systèmes hydrauliques et électriques, toute intervention doit être réalisée machine immobilisée, circuit dépressurisé et alimentation coupée.
Défauts de référence laser et de réception
Le laser rotatif constitue le point de départ de la précision. Il doit être posé sur un support stable, hors des trajectoires d’engins, des vibrations de pompe à béton et des zones susceptibles de recevoir des projections. Sur les grands dallages, il est préférable de placer l’émetteur de manière à limiter les masques créés par les poteaux, banches, stocks d’armatures et équipements de pompage.
Un laser légèrement déréglé peut engendrer un défaut important sur plusieurs dizaines de mètres. L’étalonnage doit être vérifié selon les préconisations du fabricant, notamment après un choc, un transport sur route dégradée, une chute de trépied ou une exposition prolongée à de fortes variations de température. En période estivale dans le sud de la France, une différence notable entre la température du matériel stocké et celle de la dalle peut aussi affecter temporairement les performances.
Les récepteurs posés sur le mât ou la tête doivent être propres et correctement alignés. La poussière de ciment, les projections de laitance et l’eau peuvent perturber les cellules. Il faut aussi vérifier les câbles, les connecteurs, les piles ou batteries, ainsi que la fixation mécanique. Un récepteur desserré sur son support produit parfois une dérive intermittente très difficile à identifier pendant le coulage.
| Point de contrôle | Risque sur le chantier | Méthode de vérification | Fréquence conseillée |
|---|---|---|---|
| Trépied du laser | Déplacement de la référence | Vérifier l’ancrage et la stabilité du sol | Avant chaque poste |
| Étalonnage de l’émetteur | Pente ou niveau faux | Comparer plusieurs points avec un instrument indépendant | Avant chantier et après choc |
| Fenêtre du récepteur | Perte ou retard de signal | Nettoyer avec un chiffon non abrasif | Avant chaque coulage |
| Support du récepteur | Hauteur incohérente | Contrôler le serrage et l’alignement vertical | À chaque déplacement |
| Câbles et prises | Coupures intermittentes | Rechercher pincements, corrosion et faux contacts | Chaque semaine |
| Référence de chantier | Erreur générale de cote | Comparer aux repères altimétriques du projet | Avant le premier passage |
Dans un entrepôt proche du port du Havre ou de Dunkerque, les grandes ouvertures, la circulation d’air et l’activité logistique environnante peuvent introduire des vibrations ou des obstacles visuels. Le responsable de chantier doit définir une zone protégée autour de l’émetteur et informer tous les intervenants qu’aucun déplacement du trépied n’est autorisé sans validation du géomètre ou du chef de dallage.
Problèmes hydrauliques, mécaniques et électriques
La régulation automatique n’est efficace que si les vérins réagissent rapidement et de manière uniforme. Une huile insuffisante, une fuite légère, une huile dégradée, un filtre colmaté ou un flexible endommagé ralentissent les corrections de hauteur. Lorsqu’une machine travaille plusieurs heures sur un coulage continu, la température de l’huile doit être surveillée. Une huile trop chaude perd une partie de ses propriétés, tandis qu’une huile froide augmente la lenteur des mouvements au démarrage.
Les points de pivot, les articulations, les axes, les bagues et les éléments de nivellement doivent être exempts de jeu excessif. Sur une machine autoportée, la stabilité du châssis et l’état des pneus influencent aussi le résultat. Une pression de pneumatiques inégale peut faire varier la hauteur réelle de la tête lors des déplacements. Les chenilles, lorsqu’elles sont présentes, doivent être propres et correctement tendues.
Le système électrique mérite une attention égale. Des connecteurs humides, une batterie faible, un fusible inadapté ou un alternateur insuffisant provoquent des comportements aléatoires. Les symptômes sont parfois confondus avec une panne de capteur : écran qui s’éteint, réponse irrégulière, perte de communication ou redémarrage du contrôleur. Avant de remplacer une pièce coûteuse, l’équipe doit mesurer la tension de batterie, vérifier les masses et inspecter les faisceaux exposés aux vibrations.
Routine de maintenance avant le coulage
- Contrôler le carburant, l’huile moteur, le liquide de refroidissement et le niveau hydraulique.
- Inspecter les flexibles, raccords, vérins et zones de frottement.
- Nettoyer la tête de nivellement, la vis, la lame et les récepteurs.
- Vérifier la tension de batterie et le bon fonctionnement des commandes.
- Tester la montée et la descente de chaque côté de la tête.
- Confirmer l’absence de jeu anormal sur les axes et articulations.
- Prévoir filtres, fusibles, capteurs et produits de nettoyage dans le véhicule d’assistance.
Pour les machines régulièrement utilisées par une société de location, une fiche quotidienne signée par le conducteur limite les litiges. Elle doit préciser les heures moteur, les anomalies relevées, les pièces remplacées, le niveau de fluides et l’état du système de guidage. Cette discipline est particulièrement utile entre deux chantiers éloignés, par exemple entre Bordeaux, Nantes et Rennes.
Le béton peut imiter une panne de règle laser
Une machine en parfait état ne compensera pas un béton mal adapté. Le mélange doit être cohérent avec l’épaisseur de dalle, le ferraillage, les fibres, la méthode de pompage, la cadence de livraison et l’objectif de finition. Un béton trop ferme augmente les efforts sur la tête et peut laisser des vagues. Un béton trop fluide favorise la ségrégation, la remontée de laitance et les variations locales après le passage de la règle.
Les fibres métalliques ou synthétiques demandent une attention particulière. Une dispersion insuffisante, des paquets de fibres ou une modification non contrôlée de l’eau peuvent affecter l’écoulement. Dans les dalles industrielles renforcées par fibres, la centrale à béton, le transporteur, le pompiste et l’entreprise de sol doivent convenir d’une procédure commune avant le début du coulage.
Le temps est un facteur déterminant. Une livraison retardée dans les zones urbaines de Paris, Lyon ou Marseille peut modifier l’ouvrabilité du béton avant même son arrivée sur la dalle. Les ajouts d’eau improvisés sur chantier doivent être évités. Toute correction doit respecter la formule validée, les prescriptions du producteur et les exigences du projet.
| Condition de béton | Effet visible derrière la règle | Risque final | Mesure corrective |
|---|---|---|---|
| Consistance trop ferme | Traînées, arrachement et effort élevé | Planéité irrégulière et finition difficile | Vérifier la formulation avant toute modification |
| Consistance trop fluide | Laitance excessive et affaissement local | Faible résistance superficielle | Réduire les variations de livraison |
| Fibres mal réparties | Paquets, blocages et traces localisées | Défauts de surface et zones hétérogènes | Améliorer la séquence de malaxage |
| Retard de transport | Perte d’ouvrabilité progressive | Cadence instable et reprises visibles | Planifier les rotations et itinéraires |
| Pompage irrégulier | Monticules et manque de matière devant la tête | Surépaisseurs ou creux | Coordonner pompiste et opérateur |
| Support absorbant ou humide | Prise non uniforme | Fissuration et variation de finition | Préparer correctement la couche de forme |
Le tableau montre que les défauts de surface doivent être analysés avec les données de production. Il est utile d’enregistrer le camion concerné, l’heure d’arrivée, la température, la consistance mesurée, la zone coulée et l’opérateur. Cette information facilite les actions correctives et protège l’entreprise lorsqu’un défaut résulte d’une livraison non conforme.
Choisir le bon type de règle laser
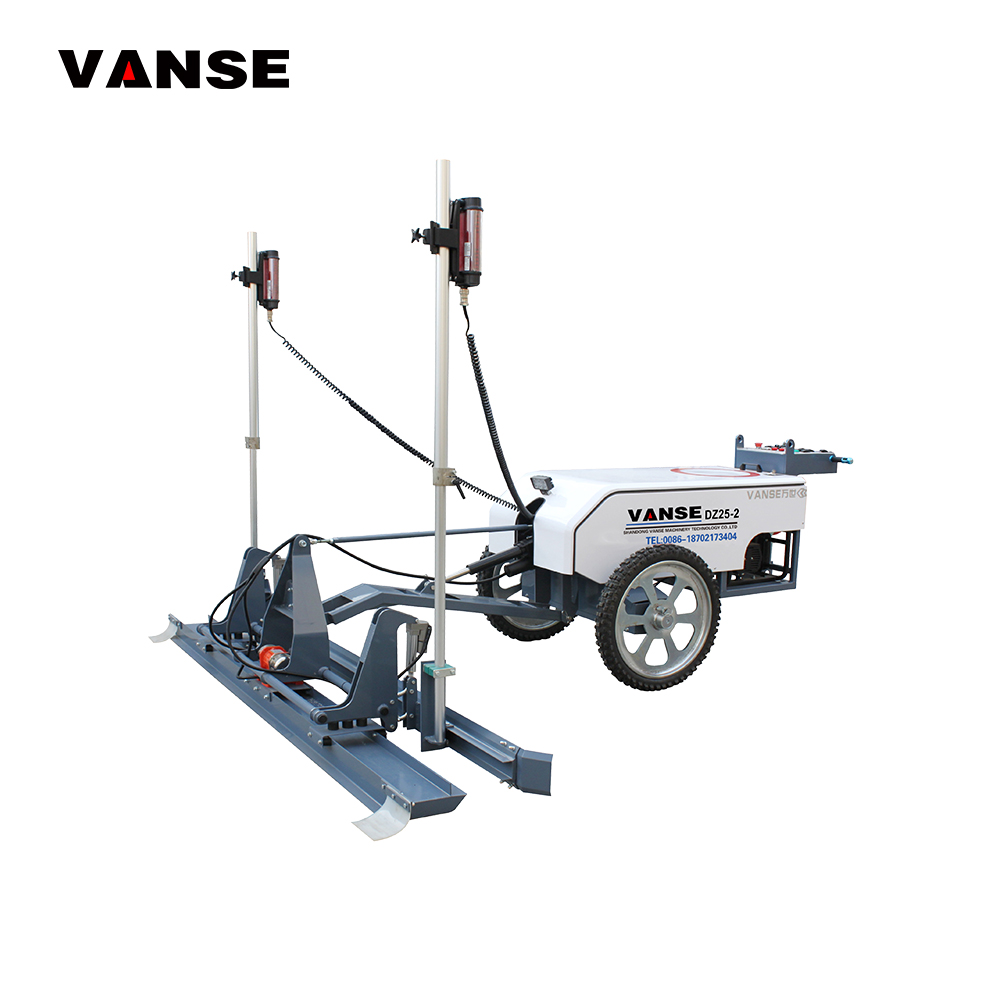
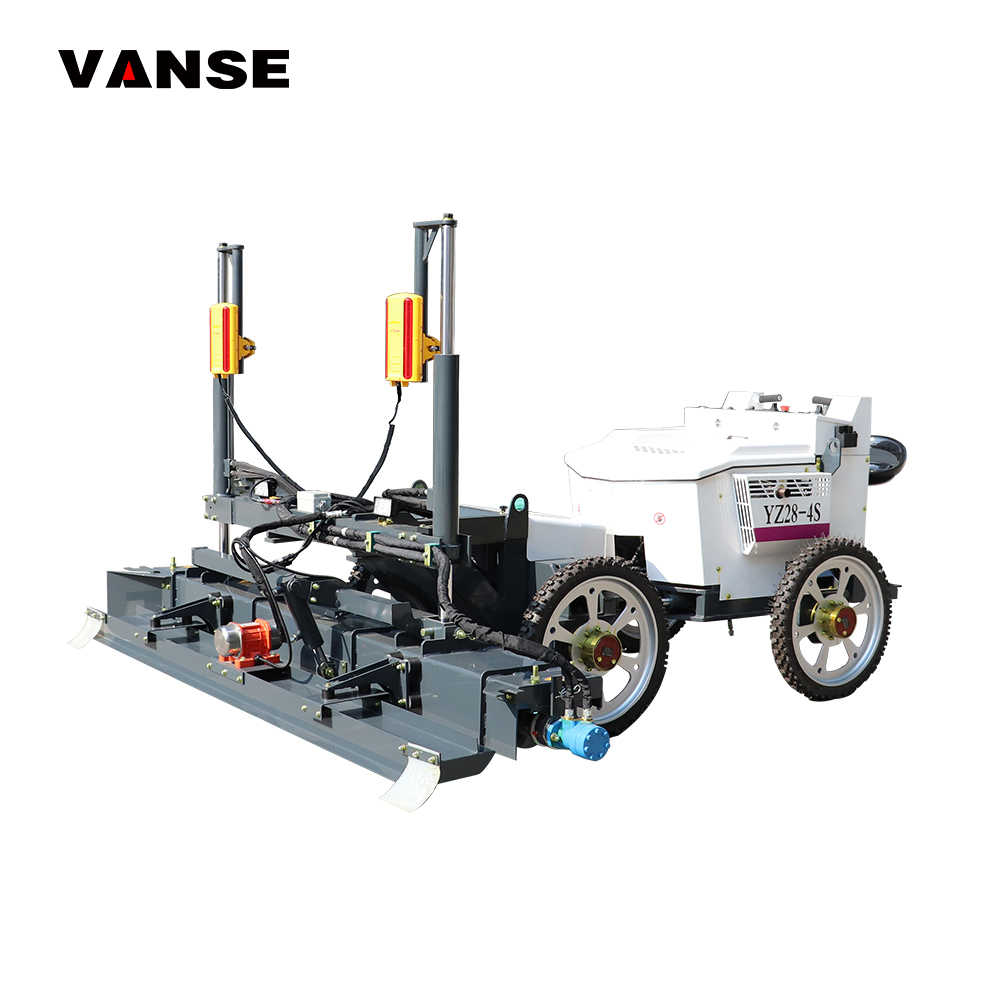
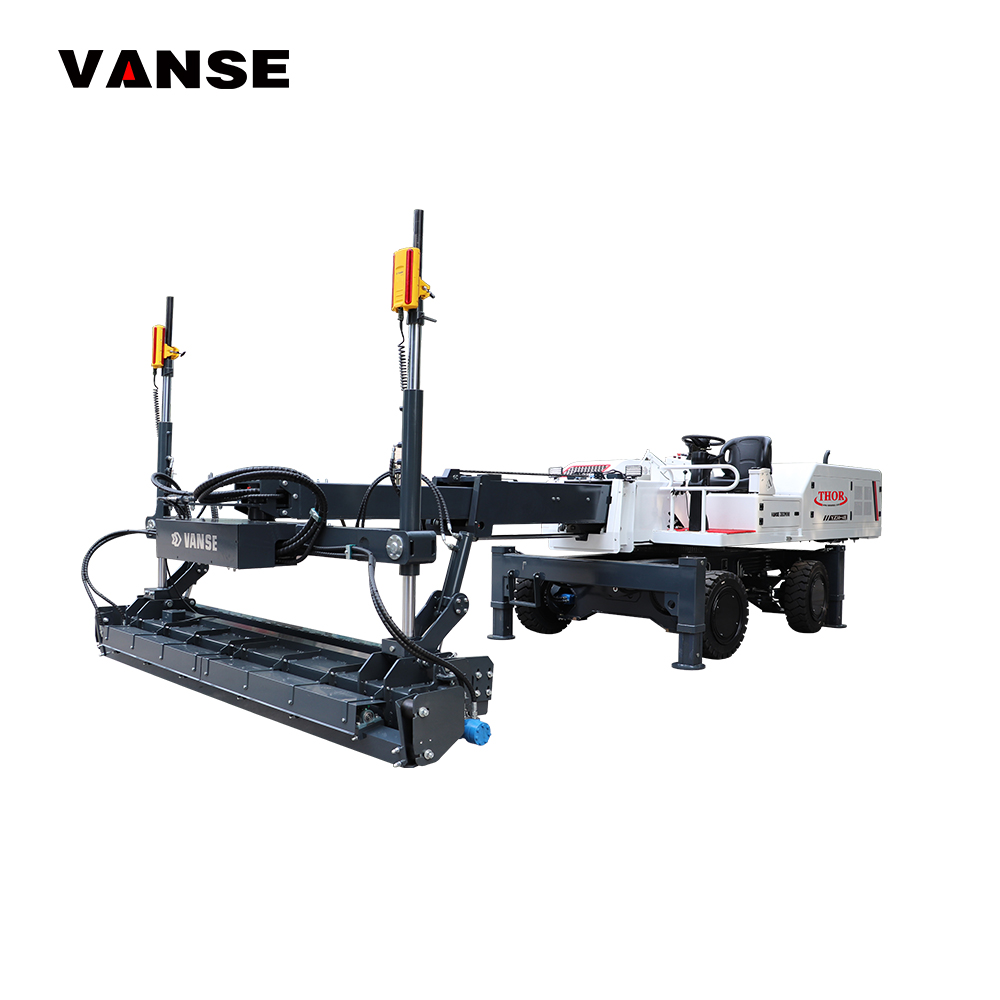
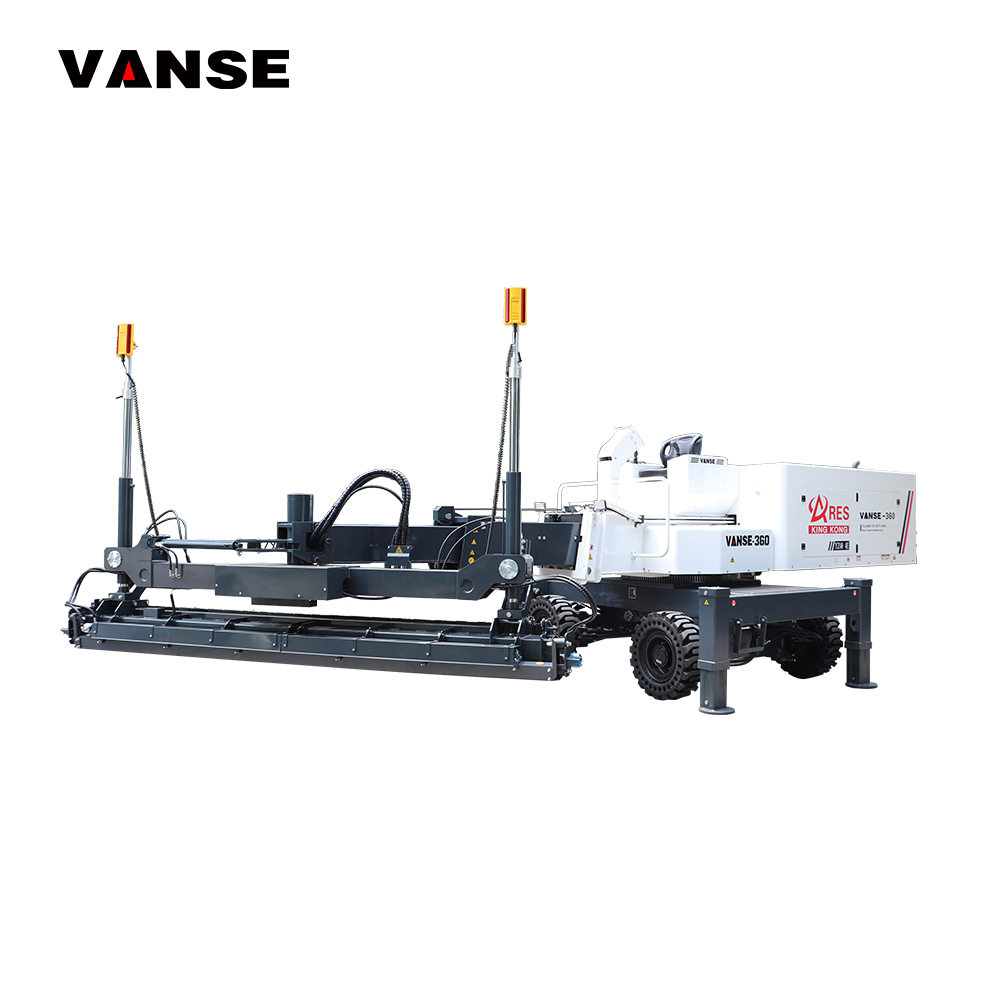
Les règles laser portées, autoportées et à bras répondent à des contraintes différentes. La machine compacte convient aux petits locaux, aux zones difficiles d’accès et aux travaux de reprise. La version autoportée augmente le rendement sur les dalles de taille moyenne et les bâtiments industriels. La règle à bras couvre de très grandes surfaces avec moins de déplacements et s’adapte aux plateformes, halles logistiques, terminaux et infrastructures.
Le choix ne doit pas être fondé uniquement sur la largeur de travail. Il faut étudier l’accès au chantier, le rayon de braquage, la hauteur libre, le volume quotidien de béton, la géométrie du bâtiment, les joints, les équipements disponibles, la présence de pentes et la capacité du prestataire à entretenir le matériel. Une machine surdimensionnée dans un bâtiment cloisonné peut être moins productive qu’un modèle plus compact correctement organisé.
| Type de machine | Chantiers adaptés | Avantage principal | Point de vigilance |
|---|---|---|---|
| Règle laser portée | Petites surfaces et reprises | Maniabilité et investissement réduit | Rendement dépendant de l’opérateur |
| Règle laser autoportée compacte | Commerces, ateliers et bâtiments segmentés | Bonne productivité dans les accès étroits | Prévoir l’espace de retournement |
| Règle laser autoportée grand format | Entrepôts et usines | Cadence élevée et précision répétable | Contrôler logistique et transport |
| Règle laser à bras | Grandes plateformes et dalles continues | Large rayon de travail | Nécessite une implantation soignée |
| Machine compatible avec profilage tridimensionnel | Parkings, pentes et infrastructures | Gestion de géométries complexes | Formation au modèle numérique indispensable |
| Machine louée avec assistance | Besoin ponctuel ou premier projet | Réduit l’investissement initial | Clarifier la disponibilité du technicien |
Cette comparaison aide à préparer un achat ou une location, mais une démonstration avec le béton réellement utilisé reste la meilleure méthode de validation. Pour comparer les solutions de nivellement, il est possible d’examiner les machines de nivellement laser pour béton selon la surface, le rendement visé et la configuration du chantier.
Conseils d’achat pour les entreprises françaises
Avant d’acheter une règle laser, l’entreprise doit demander une présentation détaillée des tolérances annoncées, des conditions de mesure, de la capacité de service, du délai de disponibilité des pièces et du programme de formation. Une valeur de précision n’a de sens que si elle est obtenue avec un laser correctement étalonné, un opérateur formé, une machine entretenue et un béton compatible.
Le coût total doit inclure le transport vers la France, la mise en route, les consommables, les pièces d’usure, les garanties, les formations, les déplacements de techniciens et l’immobilisation possible. Pour les entreprises intervenant dans plusieurs régions, il convient de demander clairement qui assure le dépannage dans les Hauts-de-France, en Île-de-France, en Auvergne-Rhône-Alpes, en Nouvelle-Aquitaine et en Provence-Alpes-Côte d’Azur.
Les acheteurs doivent aussi vérifier la conformité applicable, les documents techniques en français, la compatibilité des équipements électriques et les procédures de sécurité. Une machine livrée sans accompagnement de mise en service peut être moins économique qu’un modèle plus cher mais soutenu par un partenaire réactif.
Fournisseurs et réseaux utiles en France
Le marché français associe fabricants spécialisés, réseaux de matériel de chantier, loueurs et fournisseurs internationaux. Les disponibilités varient selon la région, les contrats de distribution et les modèles. Le tableau ci-dessous offre un point de départ concret pour préparer une consultation.
| Entreprise | Zone de service | Forces principales | Offres utiles |
|---|---|---|---|
| Somero | Europe, projets français via réseau spécialisé | Spécialisation historique dans le nivellement de béton | Règles autoportées et à bras, accompagnement technique |
| Wacker Neuson France | France métropolitaine | Réseau de distribution et matériels de chantier | Équipements de compactage, vibration et service |
| Husqvarna Construction France | France et réseau de revendeurs | Solutions de préparation et finition des sols | Découpe, surfaçage, aspiration et traitement du béton |
| Loxam | France, agences régionales | Location et proximité opérationnelle | Matériel de chantier, logistique et location courte durée |
| Kiloutou | France, grandes zones urbaines et industrielles | Réseau de location et services de chantier | Matériels de béton, énergie et manutention |
| Vanse Machinery | France, Europe et soutien international | Gammes de règles laser et solutions de sol industriel | Machines portées, autoportées, à bras et pièces |
Pour un projet nécessitant une machine autoportée, il est utile d’étudier les règles laser autoportées pour béton en comparant la largeur de travail, l’accès aux pièces, la capacité hydraulique et l’assistance au démarrage. Les entreprises de location doivent également vérifier la disponibilité d’opérateurs formés, car la qualité du résultat dépend autant de la conduite que de l’équipement.
Applications et secteurs concernés
Les règles laser sont particulièrement adaptées aux dallages où la vitesse, la régularité et la réduction de main-d’œuvre constituent des enjeux majeurs. Elles sont utilisées dans les usines, entrepôts, plateformes de messagerie, centres logistiques, bâtiments commerciaux, ateliers de production, parkings, hangars, terminaux portuaires, chaussées et zones d’infrastructure.
Dans les plateformes logistiques de la région lyonnaise ou du corridor Lille-Dourges, la précision contribue à la performance des chariots et des systèmes de stockage. Autour de Marseille-Fos, du Havre et de Nantes-Saint-Nazaire, les zones de manutention et les terminaux nécessitent des dalles robustes capables de supporter un trafic intensif. Dans les bâtiments agricoles et industriels de l’ouest de la France, les machines compactes sont souvent choisies pour leur capacité à travailler entre poteaux et dans des volumes plus contraints.
Scénarios pratiques de chantier
Dans un entrepôt logistique de 18 000 m² près de Lille, une équipe constate que la tête de nivellement oscille au début du second coulage. Le diagnostic révèle un récepteur couvert de poussière de ciment et un support insuffisamment serré. Après nettoyage, fixation et contrôle de référence, la stabilité revient. La leçon est simple : la vérification des récepteurs doit figurer dans la routine de chaque reprise.
Sur un atelier de production près de Lyon, des vagues apparaissent derrière une machine pourtant correctement calibrée. Les relevés montrent une différence notable de consistance entre plusieurs livraisons de béton. Après coordination avec la centrale et ajustement du rythme de pompage, l’aspect de surface s’améliore. Le problème n’était pas mécanique mais organisationnel.
Sur une plateforme extérieure proche de Marseille, une correction lente de la tête est observée dès le matin. L’inspection révèle une huile hydraulique trop froide et un filtre proche de son intervalle de remplacement. Un temps de chauffe, un entretien planifié et une vérification des pressions permettent d’éviter une dérive de cote sur le reste du chantier.
Vanse Machinery pour les projets de sol industriel en France
Vanse Machinery, fondée en 2013 à Jining, conçoit des règles laser portées, autoportées et à bras, ainsi que des lisseuses, rectifieuses de sol, scies à béton, épandeurs de durcisseur, machines à coffrage glissant et matériaux destinés aux sols industriels. L’entreprise s’appuie sur des systèmes de contrôle laser, une hydraulique conçue pour les conditions de chantier, des moteurs fiables, des composants durables et des contrôles de fabrication rigoureux ; ses certifications ISO 9001 et CE, plus de 50 brevets d’invention et plus de 200 brevets de modèles et dessins apportent des éléments concrets de conformité et d’innovation. Pour les clients français, Vanse propose des ventes directes, ventes en gros, vente au détail, fabrication pour marque propre, personnalisation, coopération avec distributeurs, concessionnaires et partenaires régionaux, au bénéfice des utilisateurs finaux, loueurs, entrepreneurs, propriétaires de marque et acheteurs individuels. Ayant déjà exporté dans plus de 80 pays et régions, dont plusieurs marchés européens, l’entreprise ne se limite pas à une expédition distante : ses implantations et ressources de service hors de Chine, ses réseaux de revendeurs internationaux, son assistance multilingue disponible vingt-quatre heures sur vingt-quatre, ses ingénieurs de formation et ses solutions de diagnostic à distance constituent une garantie opérationnelle pour les acheteurs français. Vanse fournit des solutions EPC, clés en main et pour installations appartenant au client, et non des services BOO ou de fourniture en vrac directement sur chantier ; l’accompagnement couvre la sélection, la conception de solution, la livraison, la mise en service, la formation, les pièces détachées et l’assistance technique, avec une approche de partenariat durable.
Les entreprises peuvent consulter le profil de Vanse Machinery pour comprendre l’étendue de ses équipements de béton et de sol industriel. Pour la préparation d’un projet français, le service technique et accompagnement de chantier permet d’aborder les besoins de formation, de maintenance, de pièces et de mise en route avant la livraison.
Tendances à l’horizon 2026
En 2026, le marché français du béton industriel devrait renforcer l’usage des données de chantier, des contrôles numériques et des machines capables de travailler avec des modèles de profilage tridimensionnel. Les grands projets rechercheront davantage de preuves de planéité, de consommation de carburant, de temps d’arrêt et de qualité de finition. Les responsables de travaux utiliseront plus souvent des relevés géoréférencés pour comparer le plan théorique, la cote obtenue et les éventuelles corrections.
La durabilité influence également les choix. La réduction du gaspillage de béton, l’optimisation des épaisseurs, l’allongement de la durée de vie des pièces et la maintenance préventive réduisent les coûts et l’empreinte matière. Les projets privilégieront des équipements réparables, des pièces disponibles, des systèmes hydrauliques entretenus et des pratiques limitant les reprises de dalle.
Les exigences de sécurité continueront à progresser. Les entreprises demanderont des formations formalisées, des dispositifs de visibilité renforcée, des procédures de consignation et une meilleure séparation entre les zones de pompage, de circulation d’engins et de réglage laser. Les fournisseurs capables d’assurer des démonstrations, une formation d’opérateur et un soutien rapide disposeront d’un avantage important.
Questions fréquentes
Comment savoir si le problème vient du laser ou de la machine ?
Commencez par vérifier la cote avec un instrument indépendant. Si la référence est correcte, nettoyez les récepteurs et testez la réaction de chaque vérin sans béton. Une mauvaise réaction d’un seul côté indique souvent un problème de capteur, de câble, de commande ou d’hydraulique.
À quelle fréquence faut-il étalonner un laser rotatif ?
Il faut suivre la recommandation du fabricant, mais un contrôle est indispensable avant un chantier important, après un choc, après un transport difficile et dès qu’une dérive de cote est suspectée.
Une règle laser peut-elle travailler avec du béton fibré ?
Oui, à condition que le mélange, la dispersion des fibres, la consistance et la cadence de mise en œuvre soient validés. Les paquets de fibres, un béton trop sec ou une alimentation irrégulière peuvent toutefois provoquer des défauts de surface.
Pourquoi la tête de nivellement oscille-t-elle ?
Les causes habituelles sont un signal laser instable, un récepteur sale, des vibrations, un support desserré, une sensibilité de réception mal réglée ou une réponse hydraulique irrégulière. Il faut contrôler ces points avant de modifier les paramètres de conduite.
Faut-il acheter ou louer une règle laser ?
L’achat convient aux entreprises ayant un volume régulier de dallages et une équipe formée. La location est pertinente pour un besoin ponctuel, un chantier exceptionnel ou une phase d’essai. Dans tous les cas, l’accès à un technicien et aux pièces de rechange doit être précisé.
Quels documents demander à un fournisseur ?
Demandez les documents de conformité applicables, le manuel en français, les conditions de garantie, le plan de maintenance, la liste des pièces d’usure, les délais de livraison, les conditions de formation et les coordonnées du service technique.
Comment réduire les arrêts pendant un coulage ?
Préparez un contrôle quotidien, gardez les capteurs propres, stockez les consommables essentiels, planifiez les livraisons de béton, vérifiez les niveaux de fluides et effectuez un essai complet de la machine avant l’arrivée du premier camion.
Quelle est la première mesure à prendre devant une dérive altimétrique ?
Arrêtez le passage dans la zone concernée, matérialisez l’emplacement, contrôlez la référence laser et comparez la cote avec un niveau indépendant. Ne tentez pas de compenser la dérive uniquement par la conduite tant que la cause n’est pas identifiée.
Conclusion opérationnelle
Les pannes de règle laser à béton sont rarement insolubles lorsqu’elles sont traitées dans le bon ordre : référence laser, récepteurs, alimentation, hydraulique, mécanique, béton puis organisation de chantier. Une routine de contrôle courte mais rigoureuse protège la planéité, la productivité et la marge du projet. Pour les entreprises françaises réalisant des dallages industriels, le meilleur investissement reste une combinaison de machine adaptée, opérateurs formés, béton cohérent et support technique disponible.
Pour explorer les équipements et solutions de construction en béton, consultez le site de Vanse Machinery et préparez une consultation incluant les caractéristiques du chantier, la surface quotidienne, l’épaisseur de dalle, les exigences de planéité et les conditions de service attendues en France.
Partager cet article

À propos de l'auteur : Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. est un fabricant de haute technologie spécialisé dans les machines de construction en béton, y compris les régleuses laser et les équipements connexes. L'entreprise intègre la R&D, la production et les ventes mondiales, avec des produits exportés dans plus de 60 pays et largement utilisés dans des projets d'infrastructure dans le monde entier.
Article précédent
Article suivant