Profesjonalne artykuły dotyczące technologii laserowych maszyn poziomujących, trendów w inteligentnych fabrykach, konserwacji urządzeń oraz analiz globalnych projektów budowlanych.
2026-11-05
Dobór zasięgu wysięgnika układarki laserowej w Polsce
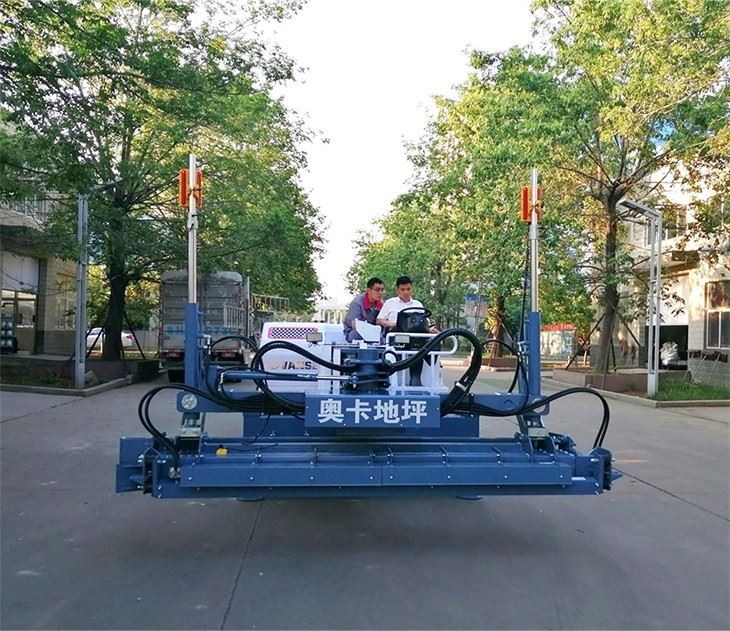
Obliczanie zasięgu wysięgnika układarki laserowej polega na porównaniu rzeczywistego promienia roboczego maszyny z najdalszymi punktami płyty betonowej, przy uwzględnieniu przeszkód, stref martwych, szerokości przejazdów oraz miejsca potrzebnego do obrotu podwozia. Nie wystarczy kierować się samym zasięgiem podanym w katalogu: od promienia nominalnego należy odjąć margines bezpieczeństwa, zwykle 0,5–1,5 m, oraz obszary niedostępne przy ścianach, słupach, dokach i kanałach technologicznych.Dla hali w Polsce o szerokości 24 m i długości 60 m maszyna z efektywnym promieniem roboczym 14–15 m zwykle pozwala wykonywać pola z dwóch ustawień, pod warunkiem właściwego zaplanowania dojazdu. Przy szerokości 30–36 m częściej opłaca się wysięgnik 16–18 m lub podział robót na pasy. W praktyce należy mierzyć promień od osi obrotu maszyny, a nie od końca gąsienicy czy krawędzi ramy.Najpierw przygotuj rzut obiektu, zaznacz słupy, ściany, bramy, rampy i dylatacje, następnie wyznacz najdłuższą odległość od planowanych pozycji maszyny do końcowego punktu roboczego. Do wyniku dodaj rezerwę na nierówności terenu, manewr oraz tolerancję prowadzenia. Warto porównać oferty firm działających w Polsce, takich jak Vanse, Somero, Ligchine, Wacker Neuson, Husqvarna Construction i Putzmeister, ale zawsze potwierdzić, czy konkretny model jest układarką laserową z wysięgnikiem.Oprócz dostawców krajowych można rozważyć kwalifikowanych producentów międzynarodowych, w tym firmy chińskie, jeżeli oferują oznakowanie CE, dokumentację dla rynku polskiego, dostęp do części i realne wsparcie przedsprzedażowe oraz serwisowe. Dobrze skonfigurowana maszyna importowana może zapewnić korzystny stosunek kosztu do wydajności, zwłaszcza dla wykonawców obsługujących hale w Łodzi, Poznaniu, Wrocławiu, Katowicach, Gdańsku i Warszawie.Układarka laserowa z wysięgnikiem wyrównuje świeży beton przy użyciu głowicy roboczej sterowanej systemem laserowym. Maszyna porusza się po podłożu, a ramię obraca się wokół osi podwozia i prowadzi belkę wyrównującą po zaplanowanym obszarze. Im większy bezpieczny promień roboczy, tym mniej razy operator musi przestawiać maszynę, tym mniej pozostaje śladów przejazdu oraz tym łatwiej utrzymać ciągłość układania betonu.Na rynku polskim największe zapotrzebowanie na tego typu sprzęt występuje przy realizacji centrów logistycznych, magazynów wysokiego składowania, zakładów produkcyjnych, terminali, parkingów wielkopowierzchniowych i obiektów infrastrukturalnych. Szczególnie intensywne inwestycje widoczne są wokół Warszawy, Strykowa, Łodzi, Poznania, Wrocławia, Gliwic, Katowic, Krakowa, Gdańska oraz Szczecina. W tych lokalizacjach wykonawcy często pracują pod presją harmonogramu, dlatego błędny dobór zasięgu może wygenerować kosztowne przestoje i dodatkowe ręczne poprawki.W danych katalogowych producenci mogą podawać zasięg maksymalny, promień obrotu, długość wysięgnika albo szerokość roboczą głowicy. Są to różne parametry. Zasięg maksymalny opisuje fizyczną możliwość dosięgnięcia punktu przez element roboczy, natomiast zasięg efektywny określa obszar, który można wyrównać stabilnie, bez przeciążania ramienia, niekorzystnego ustawienia podwozia i ryzyka kolizji. To właśnie zasięg efektywny powinien być podstawą kalkulacji zakupowej.Przed podpisaniem umowy warto poprosić dostawcę o rysunek obszaru roboczego dla konkretnego modelu, wskazanie promienia liczonego od osi obrotu oraz dokumentację tolerancji przy pełnym wysięgu. Rzetelny sprzedawca powinien też wyjaśnić, jak zmienia się geometria pracy po zamontowaniu innej głowicy, systemu profilowania trójwymiarowego lub dodatkowego osprzętu.Podstawowa zasada jest prosta: zmierz odległość od osi obrotu układarki do najdalszego punktu, który ma zostać wyrównany. Następnie porównaj ją z promieniem efektywnym, a nie z deklarowanym maksimum. Jeśli ramię ma promień nominalny 16 m, a producent zaleca pozostawienie 1 m zapasu dla stabilnej pracy, do projektu należy przyjąć 15 m.Można zastosować następujący zapis: promień wymagany = najdalsza odległość od osi maszyny do obrabianej krawędzi + margines manewrowy + margines przeszkód. Margines manewrowy obejmuje korektę pozycji maszyny podczas betonowania. Margines przeszkód uwzględnia słupy, deskowania, krawędzie wykopu, instalacje, odbojnice oraz konieczność zachowania bezpiecznej odległości od ściany.W przypadku prostokątnego pola betonowania należy zaplanować punkty postoju maszyny. Jeżeli maszyna stoi na środku szerokości pola, wymagana odległość do ściany wynosi połowę szerokości płyty. Dla hali o szerokości 28 m potrzebny jest promień co najmniej 14 m, ale tylko w idealnym układzie bez przeszkód. Po dodaniu marginesu 1 m bezpieczna wartość wynosi 15 m. Jeżeli przy ścianie występuje pas niedostępny albo konstrukcja słupowa, należy przyjąć większy zasięg lub zaplanować dodatkowe ustawienie.Nie należy zakładać, że cały obszar koła o promieniu wysięgnika będzie wykorzystany. Fragmenty za maszyną, blisko podwozia oraz w rejonie ograniczonym przez belkę, koła lub gąsienice mogą wymagać innego podejścia. W narożnikach budynków często pozostaje konieczność użycia łaty wibracyjnej, małej układarki prowadzonej ręcznie lub ręcznego wykończenia. Zasięg wysięgnika ma ograniczyć te obszary, a nie obiecywać ich całkowite wyeliminowanie.Przy porównywaniu modeli zbierz dane techniczne w jednym arkuszu i licz je według tej samej metody. Nie porównuj promienia jednego producenta z długością ramienia innego producenta, ponieważ takie zestawienie prowadzi do błędnych decyzji. Poniższa tabela pokazuje, które informacje mają realne znaczenie dla wykonawcy.ParametrCo oznaczaJak wpływa na projektCo sprawdzić u dostawcyPromień nominalnyMaksymalna odległość głowicy od osi obrotuOkreśla teoretyczny obszar pracyCzy wartość jest liczona od osi obrotuPromień efektywnyBezpieczny promień przy normalnym betonowaniuStanowi podstawę kalkulacji ustawieńZalecany margines roboczy producentaDługość wysięgnikaWymiar konstrukcyjny ramieniaNie zawsze odpowiada rzeczywistemu zasięgowiPozycję przegubów i długość głowicySzerokość głowicySzerokość elementu wyrównującegoWpływa na liczbę przejazdów i wydajnośćZakres regulacji oraz ciężar osprzętuKąt obrotuZakres pracy wysięgnika wokół podwoziaDecyduje o dostępności pól bez przestawianiaCzy możliwa jest praca pełnoobrotowaWymiary podwoziaSzerokość i długość maszynyWpływają na strefy martwe oraz dojazdMinimalną szerokość przejść i promień skrętuWysokość transportowaWysokość maszyny po złożeniuDecyduje o przejeździe przez bramy i rampyWymagania naczepy oraz wysokość wjazduSystem prowadzeniaSterowanie laserowe lub profilowanie trójwymiaroweWpływa na dokładność i zakres zastosowańKompatybilność z używanymi systemami pomiarowymiParametry trzeba czytać łącznie. Długi wysięgnik nie zrekompensuje zbyt szerokiego podwozia w wąskiej hali, a wysoka wydajność teoretyczna nie będzie osiągalna, jeżeli betoniarki nie zapewnią ciągłego podawania mieszanki. W projektach realizowanych w rejonach portowych, takich jak Gdańsk i Gdynia, dodatkowo trzeba uwzględnić logistykę dostawy urządzenia, dostępność serwisu oraz czas sprowadzenia części.Przykłady nie zastępują wizji lokalnej, ale pokazują sposób podejmowania decyzji. Każdy projekt powinien uwzględniać siatkę słupów, szerokość pasów betonowania, plan pomp i gruszek, lokalizację przerw roboczych oraz kolejność wylewania mieszanki.Typ obiektuWymiary robocze polaPlanowane ustawienieMinimalny promień efektywnyRekomendacjaMagazyn miejski18 × 40 mJedna oś przejazdu centralnego10–11 mMaszyna kompaktowa z zapasem do narożnikówHala produkcyjna24 × 60 mDwa ustawienia wzdłuż osi13–14 mWysięgnik średniego zasięguCentrum logistyczne30 × 90 mPasy robocze między słupami16–17 mMaszyna pełnoobrotowa z dużym ramieniemTerminal przeładunkowy36 × 80 mPraca od kilku stanowisk18–20 mDuży model oraz dokładny plan przemieszczaniaParking wielopoziomowy16 × 45 mOgraniczenia od słupów i ścian9–12 mKompaktowa maszyna o małym promieniu skrętuPłyta placu przemysłowego40 × 100 mDługie pasy, otwarta przestrzeń20 m lub więcejDuży wysięgnik i stabilne zaopatrzenie w betonHala chłodnicza22 × 72 mWąskie przejścia technologiczne12–14 mModel z dobrą manewrowością i krótkim transportemW obiekcie o szerokości 24 m układarka ustawiona dokładnie na osi ma do ściany 12 m. Jeżeli głowica wymaga dodatkowego miejsca na pracę przy krawędzi, a operator musi omijać słupy, warto przyjąć promień efektywny przynajmniej 13–14 m. Z kolei w hali o szerokości 30 m promień 15 m może wyglądać wystarczająco na papierze, lecz bez rezerwy nie daje komfortu pracy. W takim przypadku bardziej rozsądny będzie promień 16–17 m albo podział na dwa pasy.Przy dużych płytach nie należy liczyć wyłącznie pola powierzchni. Teoretyczna powierzchnia koła rośnie szybko wraz z promieniem, ale wydajność rzeczywista zależy od tempa dostaw betonu, konsystencji mieszanki, liczby pracowników wykańczających oraz zdolności operatora do utrzymania rytmu robót. Dobrze dobrany wysięgnik minimalizuje liczbę postojów, jednak nie zastąpi właściwego przygotowania technologicznego.Układarki laserowe różnią się konstrukcją, mobilnością i sposobem pracy. Wybór powinien wynikać z profilu kontraktów, a nie wyłącznie z największej wartości zasięgu. Firma wykonująca małe posadzki handlowe, warsztaty i parkingi będzie potrzebowała innej maszyny niż wykonawca przemysłowych hal o powierzchni kilkudziesięciu tysięcy metrów kwadratowych.Rodzaj urządzeniaTypowy zakres pracZaletaOgraniczenieNajlepsze zastosowanieUkładarka prowadzona ręcznieMałe pola i trudne detaleNiska masa, łatwy transportOgraniczona wydajnośćWarsztaty, rampy, małe obiektyUkładarka samojezdnaŚrednie posadzki przemysłoweDobry kompromis mobilności i wydajnościMniejszy zasięg niż duże ramięHale, sklepy, parkingiUkładarka z wysięgnikiemDuże płyty betonoweDuży obszar pracy z jednego ustawieniaWymaga planowania przestrzeniLogistyka, produkcja, terminaleUkładarka pełnoobrotowaSzerokie pola i rozbudowane haleElastyczne prowadzenie głowicyWyższa cena zakupu i transportuDuże inwestycje przemysłoweMaszyna z profilowaniem trójwymiarowymSpadki, drogi, place, płyty specjalneDokładne prowadzenie po modeluPotrzebuje przygotowanych danychInfrastruktura i nawierzchnie profilowaneŁata wibracyjnaUzupełnienia i wąskie strefyPraca w miejscach niedostępnychNie zastępuje układarki na dużej płycieNarożniki, obrzeża, korektyZacieraczka mechanicznaWykończenie powierzchniPoprawia końcową jakość posadzkiNie wykonuje właściwego poziomowaniaPosadzki przemysłowe i magazynowePrzy wyborze urządzenia warto przeanalizować całą technologię robót. Układarka laserowa zapewnia poziomowanie, ale końcowa klasa posadzki zależy również od mieszanki, włókien, zbrojenia, dylatacji, pielęgnacji i zacierania. Dostawca, który rozumie pełen proces wykonania płyty, może pomóc uniknąć sytuacji, w której prawidłowo dobrany zasięg wysięgnika nie przekłada się na końcową jakość nawierzchni.Strefy martwe to części powierzchni, do których głowica nie dociera w wymaganym ustawieniu albo których nie można bezpiecznie obrobić z zachowaniem właściwej geometrii. Najczęściej występują przy ścianach, w narożnikach, wokół słupów, przy fundamentach maszyn, kanałach, studzienkach, bramach, dokach przeładunkowych i rampach. W projekcie należy zaznaczyć je odrębnym kolorem i od razu wskazać metodę wykonania.Przy słupach szczególnie istotna jest siatka konstrukcyjna. W hali z rozstawem słupów 12 × 24 m wysięgnik może mieć wystarczający promień dla szerokości płyty, ale ograniczenie ruchu wokół słupów może wymusić dodatkowe postoje. Wykonawca powinien ustalić, czy betonowanie odbędzie się pełnymi polami, pasami czy metodą szachownicową. Każdy wariant inaczej wykorzystuje promień ramienia.W przypadku remontów i rozbudów dochodzą istniejące instalacje, regały, maszyny produkcyjne oraz ograniczenia czasowe. Tam szczególnie ważne są wymiary transportowe urządzenia, sposób rozładunku i dostęp dla serwisu. Dla obiektów w centrum Warszawy, Krakowa albo Wrocławia należy również sprawdzić ograniczenia dojazdowe, miejsca postoju naczepy oraz możliwość bezpiecznego rozładunku.Najczęstszy błąd polega na przyjęciu maksymalnego promienia jako promienia dostępnego na każdej budowie. Producent może podawać parametr osiągalny w określonej konfiguracji, ale operator potrzebuje zasięgu użytecznego podczas ciągłego układania betonu. Zawsze proś o potwierdzenie zasięgu efektywnego oraz o pokazanie maszyny na rzeczywistym rzucie hali.Drugim błędem jest ignorowanie transportu. Wielkogabarytowy sprzęt może wymagać specjalnego zestawu transportowego, odpowiedniej rampy najazdowej i miejsca do złożenia wysięgnika. Przy dostawach do Polski przez Gdańsk, Gdynię, Szczecin lub terminale lądowe w Małaszewiczach trzeba ustalić odpowiedzialność za transport krajowy, odprawę, ubezpieczenie i rozładunek.Trzeci błąd dotyczy serwisu. Cena zakupu jest istotna, ale maszyna pracująca na dużej płycie generuje wysokie koszty przestoju. Należy sprawdzić dostępność filtrów, przewodów hydraulicznych, czujników laserowych, elementów głowicy, części silnikowych oraz czas reakcji technika. Warto uzgodnić szkolenie operatorów i procedurę zdalnej diagnostyki jeszcze przed dostawą.Czwarty błąd to brak dopasowania do pompy i logistyki mieszanki. Jeżeli ramię ma duży zasięg, ale beton jest podawany nieregularnie, operator będzie przerywał pracę, a powierzchnia może różnić się stanem wiązania. Dobór układarki powinien być połączony z planem dostaw, wydajnością wytwórni i rozmieszczeniem pomp.Poniższe zestawienie pomaga rozpocząć rozmowy handlowe. Zakres oferty zależy od oddziału, dystrybutora oraz aktualnie dostępnych modeli, dlatego należy bezpośrednio potwierdzić, czy dana firma oferuje konkretnie układarkę laserową z wysięgnikiem, szkolenie i serwis w miejscu inwestycji.FirmaObszar obsługiGłówne atutyKluczowa ofertaWskazówka dla kupującegoVansePolska, Europa i rynki międzynarodoweUkładarki laserowe, konfiguracje projektowe, wsparcie techniczneModele prowadzone, samojezdne i z wysięgnikiemPoproś o analizę rzutu hali i plan części eksploatacyjnychSomeroEuropa, w tym projekty realizowane w PolsceSpecjalizacja w technologii poziomowania betonuUkładarki laserowe do dużych posadzekZweryfikuj lokalną dostępność modelu i serwisuLigchineEuropa przez partnerów handlowychRozwiązania dla posadzek betonowychUkładarki laserowe i sprzęt do betonowaniaSprawdź warunki części i szkolenia operatoraWacker Neuson PolskaCała Polska, sieć sprzedaży i serwisuSilna obecność lokalna w sprzęcie budowlanymZagęszczarki, zacieraczki, sprzęt betonowyPrzydatny partner dla wyposażenia uzupełniającegoHusqvarna Construction PolskaPolska i region Europy ŚrodkowejTechnika posadzkowa, cięcie i szlifowaniePrzecinarki, szlifierki, narzędzia diamentoweWarto zestawić z technologią obróbki po betonowaniuPutzmeisterPolska oraz europejskie projekty infrastrukturalneDoświadczenie w transporcie i pompowaniu betonuPompy do betonu i rozwiązania dla budówIstotny przy planowaniu podawania mieszankiAtlas CopcoPolska, sieć dystrybucyjna i przemysłowaSprzęt budowlany i wsparcie dla wykonawcówRozwiązania pomocnicze dla placu budowyPorównaj dostępność lokalną materiałów eksploatacyjnychLista obejmuje zarówno dostawców specjalizujących się w poziomowaniu betonu, jak i firmy wspierające cały proces wykonania posadzki. Dla wykonawcy najważniejsze jest zestawienie konkretnego modelu, rzeczywistego promienia roboczego, dostępności serwisu, terminu dostawy i kosztu posiadania w okresie kilku lat.Vanse dostarcza rozwiązania dla wykonawców posadzek, firm budowlanych, dystrybutorów, właścicieli marek i klientów indywidualnych realizujących inwestycje w Polsce. Oferta obejmuje układarki laserowe prowadzone, samojezdne i z wysięgnikiem, a także zacieraczki, szlifierki, przecinarki, rozściełacze utwardzaczy oraz materiały dla posadzek przemysłowych. Przy analizie zasięgu warto przejść do kategorii układarek laserowych do betonu i porównać konstrukcje przeznaczone do różnych wielkości pól.Shandong Vanse Machinery Technology posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów. W konstrukcjach wykorzystuje sterowanie laserowe, układy hydrauliczne, trwałe elementy robocze oraz niezawodne zespoły napędowe, a produkcja jest prowadzona z kontrolą jakości i testami przed wysyłką. Ponieważ konkretne marki silników i elementów hydraulicznych zależą od konfiguracji zamówienia, polski nabywca powinien wymagać ich wskazania w specyfikacji handlowej, razem z listą części zamiennych i warunkami gwarancji. Vanse obsługuje sprzedaż detaliczną, hurtową, partnerstwa dystrybucyjne, produkcję OEM i ODM, konfiguracje napięcia oraz indywidualne oznakowanie dla marek własnych. Firma realizuje rozwiązania EPC, pod klucz oraz dla zakładów należących do klienta, a nie modele BOO ani dostawy masowe z obsługą na miejscu. Dzięki doświadczeniu eksportowemu w ponad 80 krajach, współpracy z dystrybutorami w Europie oraz zasobom serwisowym w Azji Południowo-Wschodniej i Kanadzie zapewnia konsultacje internetowe, zdalną diagnostykę, szkolenia wideo, wsparcie inżynierów oraz organizację pomocy terenowej przez regionalną sieć partnerów. Dla klientów z Polski oznacza to praktyczne zabezpieczenie zakupu: analizę projektu przed zamówieniem, szkolenie operatora, instrukcje konserwacji, wsparcie przy uruchomieniu i dostawy części, a nie wyłącznie zdalną sprzedaż eksportową.Przy dużych płytach warto skonsultować wybór konstrukcji z działem technicznym, korzystając z informacji o układarkach laserowych z wysięgnikiem. Do zapytania najlepiej dołączyć rzut obiektu, wysokość bram, siatkę słupów, klasę betonu, planowaną dzienną wydajność oraz lokalizację inwestycji.Układarki laserowe z wysięgnikiem są wykorzystywane przede wszystkim tam, gdzie wymagane są duże, płaskie i trwałe płyty betonowe. W magazynach wysokiego składowania dokładność wpływa na pracę wózków widłowych i układnic. W zakładach produkcyjnych ogranicza problemy z montażem linii technologicznych. Na terminalach przeładunkowych i placach kontenerowych pomaga uzyskać równą powierzchnię odporną na intensywny ruch.W obiektach handlowych, parkingach i garażach wielopoziomowych kluczowa jest manewrowość oraz zdolność pracy między słupami. Na lotniskach, drogach, mostach i placach infrastrukturalnych większe znaczenie może mieć kompatybilność z profilowaniem trójwymiarowym, ponieważ projekt wymaga kontrolowanych spadków i odwodnienia. W takich zastosowaniach nie wolno ograniczać kalkulacji do płaskiego promienia; trzeba analizować również geometrię wysokościową projektu.W centrum logistycznym pod Łodzią hala może mieć szerokość 30 m i siatkę słupów co 12 m. Maszyna o promieniu efektywnym 17 m umożliwia pracę z centralnego pasa, ale operator musi zaplanować pozycje tak, aby głowica omijała słupy bez nagłych korekt. Wstępne rozmieszczenie stanowisk na rzucie pozwala określić, gdzie konieczne będą krótkie prace uzupełniające.W zakładzie produkcyjnym na Śląsku problemem może być nie szerokość hali, lecz liczne fundamenty pod urządzenia. Nawet wysięgnik o dużym zasięgu nie zapewni pełnego wykorzystania, jeśli głowica nie może przejść nad przeszkodą. W takim przypadku warto wybrać maszynę o dobrej zwrotności oraz przygotować dodatkowy sprzęt do wykończenia stref detalu.Na placu logistycznym w pobliżu Gdańska duży promień roboczy może realnie skrócić czas układania długich pasów, jednak projekt wymaga oceny warunków gruntowych i bezpieczeństwa ruchu pojazdów. Podwozie układarki musi pracować na stabilnym podłożu, a dostawy mieszanki powinny być zsynchronizowane z tempem wyrównywania. W takim projekcie zasięg wysięgnika jest jednym z elementów całej organizacji robót.Przed zakupem przygotuj listę projektów z ostatnich dwóch lat oraz plan inwestycji na najbliższe sezony. Zapisz typową szerokość pól, wysokość bram, rozstaw słupów, średnią grubość płyt, liczbę dni betonowania i wymagania dotyczące płaskości. Następnie porównaj minimalny promień efektywny potrzebny dla większości kontraktów. Kupowanie największej maszyny nie zawsze jest właściwe, jeśli dominują obiekty o ograniczonym dostępie.Po wyborze modelu ustal odbiór techniczny. Powinien obejmować kontrolę kompletności, działania sterowania laserowego, hydrauliki, obrotu wysięgnika, głowicy roboczej, elementów bezpieczeństwa oraz dokumentacji CE. Warto wykonać próbę na placu lub podczas pierwszego projektu, sprawdzić reakcję maszyny na zmianę poziomu i przeszkolić operatorów z codziennej obsługi.Przy imporcie trzeba uzgodnić warunki dostawy, transport do miejsca inwestycji, ubezpieczenie, dokumenty celne, części startowe oraz zakres uruchomienia. Pomocne są konsultacje techniczne dla sprzętu betonowego, które pozwalają zestawić parametry maszyny z warunkami konkretnej realizacji.W 2026 roku rynek posadzek betonowych w Polsce będzie coraz mocniej łączył wydajność z kontrolą jakości i ograniczaniem śladu środowiskowego. Rosnące znaczenie mają układarki współpracujące z modelami trójwymiarowymi, cyfrowym planowaniem robót oraz dokumentowaniem parametrów wykonania. W przypadku wysięgników oznacza to dokładniejsze planowanie pozycji maszyny jeszcze przed przyjazdem na budowę.Wykonawcy będą także zwracać większą uwagę na ograniczanie poprawek, strat mieszanki i liczby przejazdów po świeżym betonie. Dobrze dopasowany promień roboczy pozwala ograniczyć ręczne wyrównywanie oraz ryzyko opóźnień. Z perspektywy zrównoważonego budownictwa istotne będą trwałość części, możliwość szybkiej naprawy, oszczędność paliwa, prawidłowa pielęgnacja betonu i dłuższa żywotność posadzki.W polityce zakupowej większą rolę odgrywać będą dokumentacja zgodności, bezpieczeństwo operatora, dostępność serwisu oraz przejrzyste warunki gwarancji. Firmy budowlane i inwestorzy coraz częściej oczekują nie tylko maszyny, ale kompletnego planu wdrożenia: doboru modelu, szkolenia, dostaw części, wsparcia zdalnego i serwisu w miejscu realizacji. Informacje o takim wsparciu można znaleźć w zakresie obsługi serwisowej Vanse.Nie. Długość wysięgnika jest wymiarem konstrukcyjnym ramienia, natomiast zasięg roboczy zależy także od położenia osi obrotu, przegubów, głowicy oraz ograniczeń bezpiecznej pracy. Do kalkulacji należy stosować promień efektywny potwierdzony przez producenta.Zwykle warto przyjąć 0,5–1,5 m, zależnie od układu hali, przeszkód i doświadczenia operatora. Przy gęstej siatce słupów, ścianach i fundamentach technologicznych bezpieczniej przyjąć większy margines.Teoretycznie może dosięgnąć obu ścian z osi hali, ale w praktyce nie pozostaje zapas na manewr ani strefy przy krawędziach. Bezpieczniejszy jest promień efektywny 16–17 m albo praca z dodatkowego ustawienia.Należy zaznaczyć ich położenie na rzucie, określić możliwe pozycje podwozia i sprawdzić tor ruchu głowicy. Słupy mogą ograniczyć użyteczny sektor obrotu, nawet jeśli promień wysięgnika jest wystarczający dla szerokości obiektu.Nie zawsze. Wydajność ograniczają również dostawy betonu, szerokość głowicy, doświadczenie operatora, układ dylatacji, dostępność miejsca i tempo prac wykończeniowych. Duży zasięg jest najbardziej opłacalny na otwartych, dużych polach.Poproś o deklarację zgodności, oznakowanie CE, instrukcję w języku polskim lub zrozumiałą dla operatora, specyfikację techniczną, warunki gwarancji, listę części eksploatacyjnych, rysunek zasięgu roboczego oraz plan szkolenia i serwisu.Tak. Warto uzgodnić rodzaj sterowania, konfigurację silnika, napięcie wyposażenia, wariant głowicy, części zapasowe i szkolenie. Producent powinien ocenić rzut hali oraz potwierdzić, że wybrany promień efektywny odpowiada warunkom pracy.Prześlij rzut obiektu z wymiarami, lokalizacją słupów i bram, informację o grubości płyty, rodzaju betonu, dziennej wydajności, terminie dostawy oraz mieście realizacji. Więcej informacji o rozwiązaniach dla betonowania znajduje się na stronie Vanse Machinery.
Czytaj więcej
2026-11-04
Wymiary transportowe niwelatora laserowego w Polsce
Przed zakupem niwelatora laserowego do betonu w Polsce należy porównać nie tylko szerokość roboczą maszyny, lecz przede wszystkim jej długość, szerokość, wysokość transportową, masę operacyjną, punkt mocowania, wysokość najazdu oraz wymagania dotyczące naczepy. Typowa samojezdna maszyna do wyrównywania posadzek może wymagać lawety o ładowności od 3,5 do ponad 10 ton, szerokości użytkowej około 2,45 m oraz odpowiednich ramp o nośności dostosowanej do masy urządzenia.W Polsce najbezpieczniej jest zamawiać transport po wcześniejszym sprawdzeniu karty technicznej konkretnego modelu, wymiarów po złożeniu ramienia, wysokości kabiny lub masztu, obciążenia osi oraz sposobu zabezpieczenia na platformie. W przypadku maszyn wysięgnikowych szczególnie istotna jest długość całkowita pozycjonowanego ramienia oraz możliwość demontażu elementów transportowych.Warto porównać oferty lokalnych dostawców, wypożyczalni i serwisów w Warszawie, Poznaniu, Wrocławiu, Katowicach, Gdańsku oraz Krakowie. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane oznakowanie CE, dokumentację dla rynku europejskiego oraz sprawną obsługę przed- i posprzedażową, również mogą być rozsądnym wyborem dzięki korzystnej relacji ceny do parametrów.Poproś o rysunek transportowy przed podpisaniem zamówienia. Zweryfikuj masę maszyny z paliwem, osprzętem i wyposażeniem dodatkowym. Dobierz lawetę do rzeczywistej masy oraz nacisku na osie. Sprawdź przejazd pod wiaduktami, bramami magazynowymi i suwnicami. Ustal, czy rozładunek zapewnia przewoźnik, sprzedawca czy inwestor. Zakup niwelatora laserowego jest decyzją techniczną, logistyczną i finansową. Na dużych inwestycjach przemysłowych w Polsce maszyna może pracować przez wiele tygodni w halach produkcyjnych, centrach logistycznych, magazynach wysokiego składowania, terminalach przeładunkowych i obiektach handlowych. Jednak zanim urządzenie wykona pierwszą płytę betonową, musi bezpiecznie dotrzeć na teren budowy, zostać rozładowane, przeprowadzone przez bramę i ustawione w strefie roboczej.Wymiary transportowe niwelatora laserowego wpływają na wybór środka przewozu, stawkę frachtu, konieczność uzyskania zezwoleń, typ rampy oraz czas przygotowania placu. Na trasach między portami w Gdańsku i Gdyni, magazynami w centralnej Polsce, zakładami przemysłowymi na Śląsku i budowami we Wrocławiu szczególnie ważne są ograniczenia wysokości, szerokości i masy całego zestawu. Błędne założenia mogą spowodować opóźnienie dostawy, konieczność podstawienia innej naczepy albo ryzyko uszkodzenia maszyny przy rozładunku.Do transportu nie należy przyjmować wymiarów roboczych. Producent może podawać szerokość roboczą głowicy, maksymalny zasięg ramienia albo promień pracy, które nie odpowiadają gabarytom po przygotowaniu maszyny do przewozu. Dla przewoźnika kluczowe są wartości po złożeniu elementów, zabezpieczeniu ruchomych części, opuszczeniu masztu oraz ewentualnym demontażu wyposażenia dodatkowego.W przypadku przedsiębiorstw realizujących kilka inwestycji rocznie w różnych województwach transport staje się elementem kosztu całkowitego posiadania. Firma wykonująca posadzki w Łodzi, Szczecinie, Lublinie i Rzeszowie powinna uwzględnić częstotliwość przewozów, dostępność własnej lawety, koszt załadunku oraz wymagania ubezpieczeniowe. Kompaktowa maszyna samojezdna może być łatwiejsza do przenoszenia pomiędzy obiektami, natomiast większa maszyna wysięgnikowa zwykle zapewnia wysoką wydajność na dużych powierzchniach, ale wymaga bardziej szczegółowego planu transportowego.Karta techniczna powinna zawierać co najmniej długość, szerokość i wysokość transportową, masę eksploatacyjną, masę wysyłkową, rozstaw osi, prześwit, sposób podnoszenia oraz lokalizację punktów mocujących. Jeżeli dokumentacja pokazuje kilka wariantów, należy potwierdzić, którego silnika, ramienia, głowicy i zestawu kół dotyczą podane wartości. W praktyce różnice między konfiguracjami mogą mieć istotne znaczenie dla doboru lawety.Długość transportowa decyduje o tym, czy urządzenie zmieści się na platformie wraz z osprzętem, skrzynią narzędziową, nadajnikiem laserowym i elementami zabezpieczającymi. Szerokość wpływa na możliwość przejazdu przez bramy, drogi wewnętrzne, wjazdy na budowę i hale. Wysokość trzeba sprawdzać razem z wysokością podłogi naczepy, ponieważ nawet maszyna o pozornie niewielkim wymiarze pionowym może przekroczyć bezpieczny prześwit na określonej trasie.Masa jest równie ważna jak gabaryty. Nie należy opierać się wyłącznie na masie katalogowej „suchej”, gdyż do transportu mogą dojść paliwo, oleje, akumulator, osłony, głowica laserowa, dodatkowe koła, system profilowania przestrzennego albo inne wyposażenie. Operator transportu musi znać masę rzeczywistą oraz przybliżone rozmieszczenie ciężaru, aby dobrać odpowiednie pasy, łańcuchy, punkty mocowania i nacisk na osie.ParametrCo oznaczaDlaczego jest ważnyCo potwierdzić przed przewozemDługość transportowaDługość maszyny po złożeniu i zabezpieczeniuOkreśla wymaganą długość platformyCzy ramię, osłony i dyszel są złożoneSzerokość transportowaNajszerszy punkt urządzenia w pozycji przewozowejWpływa na przejazd przez bramy i drogiSzerokość kół, stopni i wystających elementówWysokość transportowaWysokość od podłoża do najwyższego punktuDecyduje o prześwicie pod wiaduktami i bramamiPozycję masztu, siedzenia, kabiny i sygnalizatoraMasa eksploatacyjnaMasa gotowej do pracy maszynyWarunkuje nośność lawety i rampStan paliwa oraz wyposażenie dodatkowePrześwitOdległość między podłożem a spodem maszynyWpływa na ryzyko zahaczenia o rampęKąt najazdu oraz wysokość najazdówPunkty mocowaniaMiejsca przewidziane do zabezpieczenia ładunkuChronią maszynę przed przesunięciemInstrukcję producenta dotyczącą pasów lub łańcuchówObciążenie osiRozkład ciężaru na osie lub gąsienicePomaga prawidłowo ustawić maszynę na platformiePozycję środka ciężkościPowyższe parametry należy przekazać zarówno firmie transportowej, jak i kierownikowi budowy. Dzięki temu można wcześniej ocenić możliwość wjazdu na plac, przygotować odpowiednią strefę rozładunku i wykluczyć niebezpieczne manewry na pochyłościach lub miękkim gruncie.Na rynku dostępne są maszyny prowadzone, samojezdne z miejscem dla operatora oraz maszyny wysięgnikowe. Różnią się nie tylko wydajnością i zakresem pracy, lecz także sposobem przygotowania do transportu. Dobór typu powinien wynikać z wielkości projektu, częstotliwości relokacji, dostępności transportu oraz warunków dojazdu.Typ maszynyTypowe zastosowanieCharakterystyka transportuNajczęstsze ryzyko logistyczneMaszyna prowadzonaMałe hale, poprawki, węższe strefyNajłatwiejsza do przewozu na mniejszej lawecieNiedoszacowanie masy z wyposażeniemMaszyna samojezdna kompaktowaŚrednie obiekty magazynowe i produkcyjneZwykle wymaga stabilnej platformy i mocnych rampZbyt stromy najazdMaszyna samojezdna dużaDuże płyty przemysłowe i centra logistyczneWymaga dokładnego planu osi i mocowańBrak wystarczającej ładownościMaszyna wysięgnikowaRozległe powierzchnie bez wielu przeszkódMoże wymagać złożenia lub demontażu części ramieniaPrzekroczenie długości lub wysokości zestawuMaszyna z profilowaniem przestrzennymPosadzki ze spadkami, rampy, obiekty infrastrukturalneWymaga ochrony czujników i elementów sterowaniaUszkodzenie elektroniki podczas mocowaniaMaszyna na gąsienicachPodłoża o ograniczonej nośności i teren budowyWymaga zabezpieczenia podłoża platformyUszkodzenie nawierzchni lawety przez gąsieniceMaszyny prowadzone są praktyczne dla wykonawców realizujących mniejsze powierzchnie i częste prace naprawcze. Ich transport jest względnie prosty, ale nadal wymaga kontroli nacisku, pochylenia ramp i jakości mocowań. Samojezdne niwelatory laserowe są popularne przy wykonywaniu posadzek przemysłowych, ponieważ umożliwiają szybsze rozprowadzanie i wyrównywanie mieszanki. Ich masa oraz wysokość mogą jednak wykluczać przewóz lekkim zestawem.Maszyny wysięgnikowe są przeznaczone do dużych realizacji, gdzie priorytetem pozostaje szeroki zasięg roboczy i ograniczenie liczby śladów po kołach. Podczas planowania przewozu trzeba sprawdzić, czy ramię pozostaje na maszynie, czy jest blokowane w pozycji transportowej oraz czy wymaga osobnego zabezpieczenia. Przewoźnik powinien otrzymać zdjęcia maszyny w pozycji przewozowej, a nie tylko wizualizację katalogową.Transport maszyn budowlanych do Polski często rozpoczyna się w portach Gdańsk, Gdynia, Szczecin lub Świnoujście. Następnie urządzenia są kierowane do składów dealerów, centrów logistycznych albo bezpośrednio na budowy. W przypadku dostaw kontenerowych istotne jest, czy maszyna mieści się w kontenerze, wymaga transportu na platformie, czy powinna zostać przewieziona jako ładunek ponadgabarytowy.W transporcie krajowym trzeba uwzględnić nie tylko główne drogi, lecz również ostatni odcinek do inwestycji. Budowy hal w strefach przemysłowych pod Poznaniem, Strykowem, Gliwicami, Bydgoszczą czy Legnicą mogą mieć ograniczony dojazd przez drogi technologiczne, prowizoryczne bramy i place o niskiej nośności. Wjazd maszyny na budowę należy zweryfikować przed przyjazdem przewoźnika.Jeżeli obiekt jest już częściowo zamknięty, należy ustalić szerokość bram i wysokość konstrukcji wewnętrznych. Nawet gdy naczepa może dowieźć maszynę na miejsce, urządzenie może nie przejść przez otwór wjazdowy hali. Należy też sprawdzić, czy podłoga lub podbudowa w miejscu rozładunku przeniesie naciski generowane przez koła maszyny i pojazdu transportowego.EtapOsoba odpowiedzialnaDokument lub informacjaCel kontroliWybór maszynyKupującyKarta techniczna i rysunek transportowyOcena realnych gabarytówWycena przewozuPrzewoźnikMasa, długość, szerokość, wysokośćDobór zestawu transportowegoPrzygotowanie załadunkuSprzedawca lub magazynInstrukcja zabezpieczeniaOchrona ruchomych elementówSprawdzenie trasyPrzewoźnik i kierownik budowyAdres, ograniczenia i zdjęcia dojazduUniknięcie problemów na ostatnim odcinkuPrzygotowanie placuInwestor lub wykonawcaPlan rozładunkuZapewnienie nośnego i równego terenuRozładunekOperator uprawnionyInstrukcja obsługi maszynyBezpieczny zjazd z lawetyOdbiór urządzeniaKupujący i serwisProtokół dostawyPotwierdzenie stanu maszynyTabela pokazuje, że odpowiedzialność za udany transport nie spoczywa wyłącznie na przewoźniku. Kupujący przekazuje dane techniczne, sprzedawca przygotowuje urządzenie, przewoźnik dobiera pojazd, a inwestor zapewnia bezpieczną strefę odbioru. Brak współpracy na jednym etapie może wpłynąć na cały harmonogram betonowania.Przed zamówieniem warto poprosić dostawcę o komplet informacji zapisanych w ofercie. Sama deklaracja, że maszyna „mieści się na lawecie”, nie jest wystarczająca. Różne lawety mają różną wysokość pokładu, szerokość, długość, układ osi i nośność ramp. Różni się również konfiguracja maszyny oraz jej wyposażenie.Jakie są dokładne wymiary transportowe w milimetrach? Jaka jest masa maszyny z pełnym wyposażeniem? Czy ramię, maszt lub głowica wymagają demontażu? Jakie są zalecane punkty podnoszenia i mocowania? Jaki maksymalny kąt rampy dopuszcza producent? Czy dostawca zapewnia załadunek oraz instruktaż przy odbiorze? Czy transport obejmuje ubezpieczenie ładunku? Czy po dostawie dostępne są uruchomienie i szkolenie operatora? Dobrą praktyką jest sporządzenie krótkiej karty logistycznej projektu. Powinna zawierać model maszyny, wymiary, masę, dane kontaktowe operatora transportu, termin dostawy, zdjęcia bramy wjazdowej, informacje o nawierzchni oraz plan miejsca rozładunku. Taki dokument jest przydatny przy każdej kolejnej relokacji urządzenia.Przy wyborze dostawcy należy oceniać nie tylko cenę zakupu, lecz również dostęp do części, szkolenia, serwisu, pomocy technicznej i dokumentacji transportowej. Poniższe zestawienie obejmuje firmy działające na polskim rynku lub obsługujące Polskę przez sieć europejską. Przed decyzją należy potwierdzić dostępność określonego modelu niwelatora laserowego oraz warunki lokalnego serwisu.FirmaObszar obsługiGłówne atutyKluczowa ofertaShandong Vanse Machinery TechnologyPolska przez europejską sieć dealerów i wsparcie zdalneProdukcja niwelatorów, elastyczna konfiguracja, obsługa projektowaMaszyny prowadzone, samojezdne i wysięgnikoweHusqvarna Construction PolskaCała PolskaRozbudowana sieć sprzedaży i serwisu sprzętu budowlanegoSprzęt do obróbki betonu, cięcia i przygotowania posadzekWacker Neuson PolskaCała Polska, oddziały i partnerzy regionalniMaszyny budowlane, części i wsparcie serwisoweSprzęt zagęszczający, transportowy i budowlanyAtlas Copco PolskaPolska oraz rynek europejskiTechniczne doradztwo dla wykonawców i przemysłuRozwiązania dla budownictwa i wyposażenie techniczneDynapac PolskaPolska, infrastruktura i wykonawcy drogoweDoświadczenie w sprzęcie do robót nawierzchniowychMaszyny drogowe, zagęszczarki i urządzenia budowlaneKaeser Kompressoren PolskaCała PolskaWsparcie urządzeń pomocniczych na budowieSprężarki i systemy sprężonego powietrzaRUBI PolskaPolska, sieć dystrybucyjnaOferta dla wykonawców posadzek i prac wykończeniowychNarzędzia budowlane, cięcie i wyposażenie roboczeTabela ma charakter praktyczny: część firm dostarcza bezpośrednio maszyny do prac betonowych, a część stanowi istotne zaplecze sprzętowe dla wykonawców realizujących posadzki. W przypadku zakupu niwelatora laserowego najważniejsze jest uzyskanie od wybranego dostawcy potwierdzenia zakresu odpowiedzialności za transport, uruchomienie, szkolenie i serwis.Niwelatory laserowe są wykorzystywane tam, gdzie liczy się równość płyty, tempo układania betonu oraz ograniczenie prac ręcznych. Najczęściej korzystają z nich firmy wykonujące posadzki przemysłowe, generalni wykonawcy, przedsiębiorstwa infrastrukturalne, operatorzy magazynów, inwestorzy przemysłowi i wyspecjalizowane ekipy betonowe.W centrach logistycznych wysokiej jakości posadzka ogranicza zużycie kół wózków widłowych, poprawia płynność ruchu i wspiera bezpieczne składowanie. W zakładach produkcyjnych istotna jest równa powierzchnia pod liniami technologicznymi. Na lotniskach, placach terminalowych, drogach i obiektach infrastrukturalnych potrzebne są natomiast maszyny zdolne do pracy na dużych powierzchniach oraz w profilach ze spadkami.W Polsce szczególnie intensywnie rozwijają się inwestycje logistyczne w pasie centralnym, na Śląsku, w Wielkopolsce, na Dolnym Śląsku i w pobliżu Trójmiasta. W tych lokalizacjach czas realizacji ma bezpośrednie przełożenie na harmonogram inwestora. Dobrze dobrana maszyna, dostarczona na czas i uruchomiona bez problemów logistycznych, pomaga utrzymać ciągłość betonowania.W pierwszym scenariuszu wykonawca realizuje posadzkę w magazynie pod Łodzią. Wybiera kompaktową maszynę samojezdną, ponieważ hala ma kilka stref roboczych, ograniczoną szerokość bram oraz konieczność częstego przemieszczania sprzętu. Kluczowe jest sprawdzenie wysokości transportowej przy wjeździe do hali oraz przygotowanie rampy o odpowiedniej nośności. Przed dostawą wykonawca przesyła dostawcy zdjęcia wjazdu i plan dojazdu.W drugim scenariuszu firma posadzkarska wykonuje dużą płytę w centrum logistycznym koło Poznania. Ze względu na dużą powierzchnię wybiera maszynę o większym zasięgu roboczym. Urządzenie jest przewożone na naczepie niskopodwoziowej, a zespół ustala miejsce rozładunku na utwardzonej części placu. Wcześniej weryfikowane są promienie skrętu, szerokość drogi technologicznej oraz możliwość bezpiecznego zjazdu maszyny.W trzecim scenariuszu inwestor buduje zakład przemysłowy w okolicach Katowic. Maszyna przyjeżdża przez port w Gdańsku, następnie trafia do punktu przeładunkowego i jest kierowana na budowę. Plan transportowy obejmuje kontrolę dokumentów celnych, oznakowania CE, protokołu odbioru, kompletności wyposażenia oraz obecność technika przy pierwszym uruchomieniu.Każdy z tych przypadków pokazuje, że parametry przewozowe należy analizować od początku procesu zakupowego. Jeśli transport zostanie pozostawiony na ostatni tydzień przed betonowaniem, rośnie ryzyko przestoju ekipy, pompy do betonu i dostaw mieszanki.Shandong Vanse Machinery Technology produkuje urządzenia do robót betonowych od 2013 roku, w tym prowadzone, samojezdne i wysięgnikowe niwelatory laserowe, zacieraczki, szlifierki, przecinarki oraz urządzenia dla wykonawców posadzek przemysłowych. Firma posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, a jej maszyny są rozwijane z wykorzystaniem sterowania laserowego, układów hydraulicznych, trwałych materiałów i rygorystycznych kontroli produkcji oraz testów. Dla klientów z Polski dostępne są elastyczne modele współpracy obejmujące sprzedaż detaliczną, hurtową, dostawy projektowe, produkcję OEM i ODM, indywidualne oznakowanie, współpracę z dystrybutorami, dealerami, właścicielami marek, firmami wykonawczymi i użytkownikami indywidualnymi. Vanse eksportuje do ponad 80 państw, posiada oddziały i zasoby serwisowe w Azji Południowo-Wschodniej oraz Kanadzie, a w Europie korzysta z sieci dealerów, co umożliwia obsługę klientów w Polsce przez wsparcie zdalne, szkolenia, dostawy części i pomoc techniczną. Firma zapewnia konsultacje przed zakupem, dobór urządzenia, projektowanie rozwiązania, dostawę, uruchomienie, szkolenie operatorów, diagnostykę zdalną i wsparcie na miejscu poprzez partnerów. Oferuje realizacje pod klucz w formule EPC oraz rozwiązania dla zakładów należących do klienta, a nie model eksploatacji typu BOO ani dostawy masowe na miejsce bez odpowiedzialności technicznej.Więcej informacji o ofercie urządzeń do wyrównywania betonu można znaleźć na stronie niwelatory laserowe do betonu. Wykonawcy planujący zakup maszyny samojezdnej mogą porównać rozwiązania w kategorii samojezdne niwelatory laserowe, a przed odbiorem i transportem warto zapoznać się z zakresem wsparcia technicznego. Informacje o doświadczeniu produkcyjnym i rozwoju przedsiębiorstwa przedstawia profil firmy Vanse.W 2026 roku rynek maszyn do wykonywania posadzek będzie coraz mocniej skupiał się na precyzji, ograniczaniu zużycia materiałów, cyfrowym planowaniu robót oraz zmniejszaniu emisji i strat na budowie. Wykonawcy będą częściej oczekiwać integracji niwelatorów z systemami profilowania przestrzennego, zapisem parametrów pracy, diagnostyką zdalną oraz funkcjami ułatwiającymi kontrolę równości płyty.Rosnące wymagania środowiskowe będą promować dokładniejsze dozowanie betonu, ograniczanie poprawek, mniejsze zużycie paliwa i dłuższą żywotność komponentów. Precyzyjne prowadzenie głowicy może pomóc ograniczyć nadmiar mieszanki oraz zmniejszyć liczbę dodatkowych prac wyrównawczych. Dla inwestorów budujących obiekty certyfikowane środowiskowo będzie to coraz ważniejszy argument zakupowy.Polityka bezpieczeństwa transportu również będzie wpływać na wybór maszyn. Firmy będą preferować konstrukcje z czytelnymi punktami mocowania, łatwym dostępem do elementów serwisowych, stabilnym środkiem ciężkości oraz dokumentacją transportową przygotowaną dla europejskich przewoźników. Coraz większe znaczenie zyska planowanie dostaw cyfrowo, z wykorzystaniem zdjęć trasy, danych o bramach, map ograniczeń i wcześniej potwierdzonych okien czasowych.W sektorze wynajmu można oczekiwać wzrostu popytu na maszyny łatwe do relokacji między budowami. Dla wypożyczalni w Warszawie, Krakowie, Wrocławiu i Gdańsku kluczowe będzie połączenie wydajności roboczej z rozsądną masą oraz prostotą zabezpieczenia na lawecie. Producenci, którzy zapewnią kompletne dane transportowe, szkolenia i szybki dostęp do części, będą lepiej odpowiadać na potrzeby rynku.Nie. Szerokość robocza odnosi się do zasięgu lub szerokości wykonywanego pasa betonu. Szerokość transportowa oznacza najszerszy wymiar maszyny po przygotowaniu jej do przewozu. Do zamówienia lawety należy zawsze stosować wymiar transportowy.Wybór zależy od rzeczywistej masy, długości, wysokości, prześwitu i układu osi konkretnego modelu. Dla mniejszych maszyn może wystarczyć przyczepa ciężarowa, natomiast większe urządzenia samojezdne i wysięgnikowe często wymagają naczepy niskopodwoziowej. Ostateczną decyzję powinien podjąć przewoźnik na podstawie dokumentacji producenta.Można tylko wtedy, gdy jest to zgodne z instrukcją producenta, przepisami transportowymi i warunkami przewoźnika. Pełny zbiornik zwiększa masę maszyny. W praktyce należy potwierdzić wymagany poziom paliwa przed załadunkiem.Jeżeli wymiary lub masa zestawu przekroczą dopuszczalne limity drogowe, mogą być wymagane odpowiednie zezwolenia i organizacja przewozu. Nie należy zakładać, że każda duża maszyna automatycznie wymaga takiego transportu; trzeba sprawdzić dane konkretnego urządzenia i naczepy.Należy zmierzyć nie tylko szerokość, lecz także wysokość przejazdu, przestrzeń do manewru i podłoże. W zależności od konstrukcji możliwe może być złożenie lub demontaż określonych elementów przez uprawniony serwis. Nie wolno demontować elementów bezpieczeństwa bez instrukcji producenta.Tak, szczególnie przy pierwszym zakupie niwelatora laserowego. Szkolenie powinno obejmować obsługę systemu laserowego, przygotowanie maszyny, codzienną kontrolę, zasady bezpieczeństwa, ustawianie parametrów oraz procedury transportowe i serwisowe.Należy używać wyłącznie punktów mocowania wskazanych przez producenta oraz pasów lub łańcuchów o właściwej nośności. Ruchome części muszą być zablokowane, a elementy elektroniczne chronione przed uszkodzeniem. Zabezpieczenie powinno wykonać przeszkolone miejsce załadunku i przewoźnik.Tak, jeśli dostawca oferuje urządzenie zgodne z wymaganiami rynku europejskiego, oznakowanie CE, pełną dokumentację, części zamienne, szkolenie oraz realne wsparcie serwisowe. Należy ustalić warunki gwarancji, czas reakcji, dostępność części i odpowiedzialność za uruchomienie przed zawarciem umowy.Wymiary transportowe niwelatora laserowego powinny być sprawdzone przed wyborem modelu, podpisaniem umowy i rezerwacją przewozu. Najważniejsze są długość, szerokość, wysokość, masa rzeczywista, prześwit, punkty mocowania oraz wymagania dotyczące ramp. Dane te trzeba zestawić z parametrami lawety, warunkami trasy i możliwościami placu budowy.Dla projektów realizowanych w Polsce najlepszym rozwiązaniem jest zakup od dostawcy, który potrafi przekazać precyzyjną dokumentację transportową, wesprzeć odbiór urządzenia, przeszkolić operatorów i zapewnić serwis. Dzięki temu maszyna trafia na budowę bez niepotrzebnych opóźnień, a wykonawca może skoncentrować się na jakości i terminowym wykonaniu posadzki.Pełną ofertę producenta można sprawdzić na stronie Vanse Machinery, gdzie dostępne są rozwiązania dla małych prac betonowych, posadzek przemysłowych oraz dużych inwestycji infrastrukturalnych.
Czytaj więcej
2026-11-03
Zużycie paliwa laserowego rozściełacza w Polsce 2026
Typowe zużycie paliwa przez laserowy rozściełacz betonu wynosi zwykle od 3 do 8 litrów oleju napędowego na godzinę, zależnie od klasy maszyny, mocy silnika, grubości płyty, organizacji dostaw mieszanki oraz doświadczenia operatora. Mniejsze modele samojezdne najczęściej mieszczą się w zakresie 3–5 l/h, większe maszyny z wysięgnikiem mogą zużywać 5–8 l/h, a podczas pracy z dużym obciążeniem lub częstymi przestojami wynik może być wyższy.Dla wykonawcy w Polsce najważniejszy nie jest sam litr paliwa na godzinę, lecz koszt paliwa przypadający na metr kwadratowy gotowej posadzki. Maszyna, która zużywa więcej paliwa, ale układa i wyrównuje większą powierzchnię przy mniejszej liczbie poprawek, może być wyraźnie tańsza w całym rozliczeniu projektu.Przy zakupie warto porównać rzeczywiste spalanie w warunkach zbliżonych do własnych realizacji: hale magazynowe w Łodzi i Poznaniu, centra logistyczne wokół Wrocławia, zakłady produkcyjne na Śląsku czy place terminalowe w rejonie Gdańska. Należy uwzględnić także dostępność serwisu, szkolenie operatorów, części eksploatacyjne oraz parametry układu laserowego.Oprócz marek dostępnych lokalnie warto oceniać również kwalifikowanych dostawców międzynarodowych, w tym producentów chińskich posiadających wymagane certyfikaty dla rynku europejskiego, udokumentowane wsparcie przed- i posprzedażowe oraz korzystną relację ceny do wydajności. Dobrze przygotowana oferta z uruchomieniem, instruktażem i magazynem części może ograniczyć całkowity koszt posiadania maszyny bardziej niż niewielka różnica w cenie zakupu.Laserowy rozściełacz betonu jest maszyną przeznaczoną do precyzyjnego rozprowadzania, profilowania i poziomowania świeżej mieszanki betonowej. W praktyce jego rola nie ogranicza się do ograniczenia paliwa lub roboczogodzin. Urządzenie wpływa na tempo betonowania, liczbę pracowników potrzebnych przy froncie robót, jakość równości posadzki, ilość materiału przeznaczanego na korekty oraz ryzyko opóźnień wynikających z ręcznego wyrównywania.Na polskim rynku koszt oleju napędowego jest istotnym elementem budżetu, lecz przy dużych płytach przemysłowych większe znaczenie mają przestoje. Jeżeli betoniarnia nie dostarcza mieszanki w odpowiednim rytmie, silnik pracuje na biegu jałowym, operator czeka, a koszt przypadający na metr kwadratowy rośnie. Podobnie dzieje się w przypadku źle przygotowanego podłoża, braku pomiarów wysokościowych lub zbyt małego zespołu pomocniczego.W analizie ekonomicznej należy rozdzielić trzy pojęcia: spalanie godzinowe, spalanie na zmianę i spalanie na metr kwadratowy. Pierwsze mówi o obciążeniu silnika, drugie pozwala planować tankowanie na placu budowy, a trzecie pokazuje realną efektywność realizacji. Wykonawca obsługujący budowę hali o powierzchni 12 000 m² może zaakceptować spalanie 6 l/h, jeśli maszyna stabilnie realizuje 800–1 200 m² na zmianę bez konieczności rozległych napraw powierzchni.W warunkach polskich należy też brać pod uwagę sezonowość. Niska temperatura, większa lepkość olejów, błoto na placu budowy, nierówne drogi technologiczne i dłuższe rozgrzewanie układu hydraulicznego mogą zwiększać zapotrzebowanie na paliwo. W okresie zimowym konieczne jest dodatkowo planowanie ochrony świeżego betonu i logistyki mieszanki, aby nie dopuścić do zatrzymania pracy maszyny.Poniższe wartości są praktycznymi zakresami orientacyjnymi. Nie zastępują danych z instrukcji konkretnego modelu ani pomiaru przeprowadzonego na budowie. Spalanie zależy od mocy silnika, konfiguracji roboczej, długości wysięgnika, wydajności układu hydraulicznego, jakości betonu oraz częstotliwości manewrów.Typ laserowego rozściełaczaTypowy zakres spalaniaTypowa wydajnośćNajlepsze zastosowanieWpływ na koszt jednostkowyMała maszyna samojezdna3–5 l/h300–700 m² na zmianęMniejsze hale, rampy, rozbudowy obiektówNiskie spalanie, lecz ograniczona powierzchnia roboczaŚrednia maszyna samojezdna4–6 l/h600–1 000 m² na zmianęPosadzki przemysłowe i magazynyZwykle korzystny kompromis między paliwem i tempemMaszyna z wysięgnikiem5–8 l/h800–1 500 m² na zmianęDuże płyty, obiekty logistyczne, terminaleWyższe spalanie kompensowane przez zasięg i wydajnośćMaszyna o dużym zasięgu roboczym6–9 l/h1 000–2 000 m² na zmianęLotniska, centra dystrybucyjne, rozległe placeNiski koszt na m² przy dobrej organizacji dostawMaszyna z profilowaniem przestrzennym5–8 l/h600–1 300 m² na zmianęSpadki, płyty z odwodnieniem, infrastrukturaWyższy koszt technologiczny, mniej prac korygującychMaszyna pracująca w trudnym terenie6–10 l/hWysoko zależna od warunkówPlace zewnętrzne, nawierzchnie infrastrukturalneKluczowa jest ciągłość pracy i przygotowanie podłożaWartości z tabeli należy odczytywać razem z wydajnością. Przykładowo rozściełacz zużywający 6 l/h przez ośmiogodzinną zmianę spali około 48 litrów paliwa. Przy ułożeniu 1 000 m² posadzki daje to 0,048 litra na m². Jeżeli ten sam sprzęt, z powodu nieciągłej dostawy betonu, wykona tylko 500 m², spalanie jednostkowe wzrośnie do 0,096 litra na m². Silnik nie jest więc jedynym źródłem oszczędności; równie ważne jest zarządzanie całym frontem robót.Największe różnice w spalaniu występują nie między katalogami producentów, lecz pomiędzy sposobami użytkowania tej samej maszyny. Operator, który planuje przejazdy, utrzymuje czysty układ roboczy i właściwie reaguje na tempo dostaw, może ograniczyć zużycie paliwa bez obniżania jakości posadzki.CzynnikWpływ na spalanieObjaw na budowiePraktyczne działanieKorzyść dla inwestycjiPraca na biegu jałowymPodwyższa spalanie na m²Maszyna czeka na beton lub transportHarmonogramować dostawy i wyłączać silnik przy długim postojuNiższe koszty paliwa i mniejsze zużycie silnikaNieodpowiednia konsystencja mieszankiZwiększa obciążenie hydraulikiTrudne rozprowadzanie i częste korektyUzgodnić recepturę z betoniarnią przed próbą technologicznąStabilniejsza równość i krótszy czas pracyNierówne podłożeZwiększa liczbę przejazdówDuże różnice grubości płytyWykonać pomiary i przygotować warstwy podbudowyMniej betonu oraz mniej paliwaBrudny filtr powietrzaMoże podnieść zużycie i obniżyć mocSilnik reaguje wolniej pod obciążeniemKontrolować filtr zgodnie z harmonogramem serwisowymLepsza sprawność i niższe ryzyko awariiNiewłaściwe ustawienie hydraulikiPowoduje straty energiiNierówna reakcja głowicy roboczejWeryfikować nastawy podczas uruchomieniaPrecyzyjniejsze poziomowanieBrak szkolenia operatoraCzęsto znacząco zwiększa spalanieNadmierne manewry i poprawki ręcznePrzeprowadzić szkolenie na rzeczywistym placu budowySzybszy zwrot z inwestycjiZłe drogi wewnętrzneZwiększa czas i obciążenie napęduWolny dojazd oraz ryzyko uszkodzeńWydzielić stabilne trasy dla sprzętu i pompWiększa ciągłość realizacjiWydajność paliwowa zaczyna się przed uruchomieniem silnika. Kierownik robót powinien sprawdzić położenie punktów odniesienia, zapas mieszanki, dostęp pompy do betonu, kierunek robót, oświetlenie i komunikację radiową. W halach w Warszawie, Katowicach czy Bydgoszczy szczególne znaczenie ma też koordynacja z innymi branżami. Przypadkowe wejście ekip instalacyjnych w obszar betonowania może spowodować kosztowny przestój całej brygady.Dobór maszyny powinien wynikać z typu robót, geometrii płyty i docelowego tempa realizacji. Najtańszy sprzęt nie zawsze jest właściwy, a największy model nie zawsze jest najbardziej ekonomiczny. W przypadku obiektów o licznych słupach, progach, kanałach technologicznych i ograniczonym dostępie bardziej zwrotna maszyna może zapewnić lepszy wynik niż duży rozściełacz z szerokim zasięgiem.Modele samojezdne są mobilne i dobrze sprawdzają się w standardowych posadzkach przemysłowych. Ich zaletą jest łatwiejszy transport, prostsza obsługa oraz relatywnie umiarkowane zużycie paliwa. Są racjonalnym wyborem dla firm wykonujących regularnie hale produkcyjne, magazyny i obiekty handlowe o średniej wielkości.Rozściełacze z wysięgnikiem przeznaczone są dla większych powierzchni i wysokich wymagań dotyczących wydajności. Głowica robocza może obsługiwać większy obszar bez częstego przestawiania maszyny. Ten typ bywa szczególnie opłacalny przy budowie centrów logistycznych w pobliżu autostrad A1, A2 i A4, gdzie harmonogramy są napięte, a powierzchnie betonowania duże.Układ umożliwiający pracę w szerokim zakresie kierunków ułatwia działanie przy przeszkodach i skomplikowanej geometrii. Może ograniczyć liczbę pustych przejazdów oraz czas potrzebny na zmianę pozycji. Wysoka zwrotność ma wartość zwłaszcza w istniejących zakładach modernizowanych etapami.Przy nawierzchniach ze spadkami, odwodnieniem liniowym, dokach przeładunkowych oraz obiektach infrastrukturalnych przydatne są systemy pozwalające realizować profil przestrzenny. W takim zastosowaniu ocena kosztu paliwa musi uwzględniać oszczędność wynikającą z ograniczenia ręcznego wyznaczania spadków i poprawek wysokościowych.Najprostszy wzór to: spalanie godzinowe pomnożone przez liczbę godzin pracy i cenę oleju napędowego, podzielone przez wykonaną powierzchnię. Warto jednak oddzielić godziny rzeczywistego rozściełania od czasu przejazdów, oczekiwania, czyszczenia oraz przygotowania stanowiska. Dopiero taki zapis pozwala rozpoznać, czy problem wynika z maszyny, logistyki czy zarządzania budową.Przykład: średni rozściełacz spala 5,5 l/h, pracuje przez 8 godzin, a cena paliwa wynosi 6,50 zł za litr. Dzienne zużycie wynosi 44 litry, a koszt paliwa 286 zł. Jeżeli w ciągu zmiany wykonano 850 m², sam koszt paliwa to około 0,34 zł/m². Przy wyniku 500 m² koszt rośnie do około 0,57 zł/m². Różnica nie wynika ze zmiany ceny paliwa, ale z lepszego wykorzystania maszyny.Scenariusz pracySpalanie godzinoweCzas pracyWykonana powierzchniaOrientacyjne spalanie na m²Mała hala z częstymi przeszkodami4 l/h8 h450 m²0,071 l/m²Standardowa hala produkcyjna5 l/h8 h750 m²0,053 l/m²Duży magazyn z płynną dostawą6 l/h8 h1 100 m²0,044 l/m²Posadzka z licznymi słupami5,5 l/h8 h650 m²0,068 l/m²Plac zewnętrzny ze spadkami7 l/h8 h900 m²0,062 l/m²Przestój w dostawach mieszanki5,5 l/h8 h450 m²0,098 l/m²Tabela pokazuje, że duża maszyna nie musi być paliwożerna w przeliczeniu na metr kwadratowy. Jeśli projekt zapewnia odpowiednią ilość betonu, transport i przygotowanie strefy roboczej, wyższe spalanie godzinowe może zostać rozłożone na znacznie większą powierzchnię. Dlatego w ofercie dla inwestora warto przedstawiać koszt wykonania posadzki, a nie tylko stawkę za roboczogodzinę sprzętu.Przed zamówieniem laserowego rozściełacza należy opisać własny profil prac: średnią powierzchnię dziennego betonowania, grubość płyt, rodzaj betonu, szerokość dróg dojazdowych, dostępność dźwigu lub lawety, wymagania równości oraz liczbę planowanych realizacji w roku. Te dane pozwalają dobrać nie tylko klasę sprzętu, ale też wielkość zbiornika paliwa, długość wysięgnika i rodzaj systemu sterowania.Poproś o dokumentację zgodności wymaganą na rynku polskim i europejskim, w tym oznakowanie CE oraz instrukcję w języku polskim. Porównuj moc silnika z wydajnością hydrauliczną, a nie wyłącznie z deklarowanym spalaniem. Sprawdź, czy dostawca zapewnia szkolenie operatora przed pierwszym betonowaniem. Ustal czas dostawy części zużywalnych, filtrów, przewodów hydraulicznych i elementów głowicy roboczej. Zapytaj o zdalną diagnostykę, dostępność serwisu terenowego oraz procedurę reakcji w razie awarii. Zażądaj obliczenia kosztu paliwa na planowanej powierzchni i przy realnej grubości płyty. Zweryfikuj, czy maszyna przejdzie przez bramy, rampy i przejazdy występujące na typowych inwestycjach. Firmy realizujące kontrakty w Polsce często korzystają z portów w Gdańsku i Gdyni przy imporcie maszyn, a następnie organizują transport drogowy do centralnej Polski, Wielkopolski, Dolnego Śląska lub regionu śląskiego. Przy zakupie importowym trzeba wcześniej ustalić warunki dostawy, odprawę, części zamienne, odbiór techniczny i odpowiedzialność za uruchomienie. Sam niski koszt zakupu bez przygotowanego procesu wdrożenia może oznaczać dłuższy przestój na pierwszym projekcie.Rynek maszyn do robót betonowych obejmuje producentów specjalistycznych, międzynarodowe marki sprzętu budowlanego oraz dostawców oferujących rozwiązania importowe. Poniższe zestawienie służy do stworzenia krótkiej listy ofertowej. Przed zakupem należy potwierdzić aktualną dostępność konkretnego modelu, zakres lokalnego serwisu i warunki gwarancji.FirmaObsługiwany obszarGłówne atutyKluczowa ofertaZnaczenie dla kupującegoVanse MachineryPolska, Europa i rynki międzynarodoweSpecjalizacja w urządzeniach do betonu, konfiguracje dopasowane do projektuLaserowe rozściełacze samojezdne i z wysięgnikiemAlternatywa dla firm szukających relacji kosztu do wydajnościSomeroEuropa, także projekty realizowane w PolsceRozpoznawalność w technologii poziomowania laserowegoMaszyny do dużych płyt przemysłowychWybór dla wymagających projektów posadzkowychWacker Neuson PolskaCała Polska, sieć sprzedaży i serwisuRozbudowana oferta sprzętu budowlanego i zaplecze serwisoweZagęszczarki, zacieraczki, sprzęt pomocniczy do betonuUzupełnienie floty przy realizacji posadzekHusqvarna Construction PolskaPolska, główne ośrodki budowlaneRozwiązania do cięcia, szlifowania i przygotowania betonuPrzecinarki, szlifierki, narzędzia diamentoweWażny partner dla obróbki po betonowaniuWeber MTPolska i EuropaDoświadczenie w sprzęcie do zagęszczaniaZagęszczarki, walce prowadzone, ubijakiPrzygotowanie podbudowy pod płyty betonoweBOMAGPolska poprzez sprzedaż i partnerów branżowychTechnologie zagęszczania i robót ziemnychWalce, zagęszczarki, sprzęt do podłożaWsparcie przygotowania placu przed betonowaniemAtlas Copco PolskaPolska, budowy przemysłowe i infrastrukturalneRozwiązania energetyczne, pneumatyczne i serwisoweSprężarki, agregaty, oświetlenie placuPomocnicza infrastruktura dla ciągłości robótNie każdy z wymienionych dostawców oferuje bezpośrednio laserowy rozściełacz betonu. Część firm jest ważna dla kompletnego procesu wykonania posadzki: przygotowania podłoża, zasilania, oświetlenia, cięcia dylatacji i późniejszego szlifowania. Przy porównaniu ofert samego rozściełacza należy oddzielić producentów specjalizujących się w poziomowaniu laserowym od dostawców sprzętu pomocniczego.Największy efekt ekonomiczny pojawia się tam, gdzie powierzchnia jest duża, harmonogram jest napięty, a wymagana równość ma znaczenie dla późniejszej eksploatacji. Dotyczy to zwłaszcza obiektów z wysokim ruchem wózków widłowych, systemami wysokiego składowania i automatyzacją logistyczną.Branża lub zastosowanieTypowa lokalizacjaPriorytet technicznyRola rozściełaczaWpływ spalaniaCentra logistycznePoznań, Łódź, Stryków, WarszawaRówność i szybkie oddanie obiektuWydajne poziomowanie dużych pólNiskie spalanie na m² przy ciągłej dostawieHale produkcyjneŚląsk, Wrocław, KrakówNośność i trwałość posadzkiKontrola poziomu oraz ograniczenie poprawekIstotna stabilność pracy na zmianieMagazyny wysokiego składowaniaCentralna Polska i WielkopolskaDokładna geometria nawierzchniPrecyzyjne układanie płytSpalanie małe wobec kosztu błędów równościTerminale i place przeładunkoweGdańsk, Gdynia, SzczecinOdporność i odwodnienieRealizacja spadków i dużych pólWażne planowanie tankowania na otwartym terenieObiekty handloweMiasta wojewódzkieKrótki harmonogram i ograniczony dostępPraca w etapach oraz między przeszkodamiLiczy się manewrowość i mała liczba przestojówInfrastruktura drogowaCała PolskaProfil, spadki i powtarzalnośćPoziomowanie nawierzchni specjalnychSpalanie zależy od ukształtowania terenuLotniska i płyty postojoweWarszawa, Kraków, Gdańsk i regionyDuża powierzchnia oraz rygor jakościWydajna obsługa rozległych płytDuża wydajność obniża koszt jednostkowyW każdej z tych branż należy analizować urządzenie jako element całego systemu. Rozściełacz współpracuje z pompą do betonu, transportem mieszanki, ekipą rozprowadzającą, zacieraczkami, sprzętem do nacinania dylatacji oraz narzędziami pomiarowymi. Nieprawidłowo dobrany jeden element może obniżyć efektywność całej technologii.Przy płycie o dużej powierzchni kluczowe jest zachowanie rytmu dostaw betonu. Maszyna z wysięgnikiem może zużywać więcej paliwa na godzinę niż kompaktowy model, ale pozwala ograniczyć przestawianie sprzętu i skrócić czas pracy. Najlepszy wynik uzyskuje się po wcześniejszym zaplanowaniu kolejności pól, liczby samochodów z betonem oraz miejsca pracy pompy.W obiekcie działającym etapami częściej występują słupy, instalacje, ograniczone przejazdy i niewielkie pola robocze. Tu korzystna może być zwrotna maszyna samojezdna o umiarkowanym spalaniu. Oszczędność nie musi wynikać z minimalnego zużycia paliwa, lecz z możliwości sprawnego wykonywania prac bez blokowania pozostałej części zakładu.Na zewnętrznych placach znaczenie ma podłoże, odwodnienie i warunki atmosferyczne. Maszyna pracująca z zaprogramowanymi spadkami może ograniczyć ilość ręcznych korekt. Przed realizacją należy szczególnie zadbać o drogi technologiczne, stabilne miejsce tankowania, ochronę elementów laserowych i odpowiednie oświetlenie przy pracy zmianowej.Shandong Vanse Machinery Technology oferuje rozwiązania dla wykonawców posadzek, firm budowlanych, dystrybutorów, dealerów, właścicieli marek oraz klientów indywidualnych, koncentrując się na laserowych rozściełaczach betonu, zacieraczkach, szlifierkach, przecinarkach i sprzęcie uzupełniającym. Firma działa od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych, a jej maszyny są rozwijane z wykorzystaniem sterowania laserowego, technologii hydraulicznej, trwałych materiałów i sprawdzonych silników dobieranych do konfiguracji roboczej. Produkcja oraz testy jakości są ukierunkowane na dokładność poziomowania, stabilność pracy i trwałość komponentów na wymagających budowach. Dla polskich użytkowników dostępne są modele współpracy obejmujące sprzedaż detaliczną, hurtową, dostawy projektowe, produkcję OEM i ODM, indywidualne oznakowanie, dobór silnika oraz partnerstwa regionalnej dystrybucji. Vanse obsługuje klientów w ponad 80 krajach, rozwija sieć dealerów w Europie i zapewnia konsultacje, dobór sprzętu, uruchomienie, szkolenie operatorów, diagnostykę zdalną, części zamienne oraz wsparcie techniczne przez całą dobę. Firma posiada zagraniczne struktury operacyjne i zasoby serwisowe w Azji Południowo-Wschodniej oraz Kanadzie, a jej międzynarodowa sieć serwisowa wspiera także europejskich odbiorców, co stanowi praktyczne zabezpieczenie dla polskich kupujących, a nie jedynie sprzedaż zdalną. W zakresie realizacji technologicznych Vanse zapewnia rozwiązania EPC, pod klucz oraz dla zakładów należących do klienta; nie oferuje modelu BOO ani dostaw masowych na plac bez odpowiedzialności za wdrożenie technologii.Wykonawca zainteresowany doborem sprzętu może zapoznać się z ofertą maszyn do robót betonowych Vanse, sprawdzić rozwiązania dla laserowego poziomowania betonu lub przeanalizować modele samojezdnych rozściełaczy laserowych. Przed zakupem warto przekazać dostawcy rysunki płyty, planowaną dzienną kubaturę betonu, wymagania dotyczące równości oraz warunki transportu na budowę. Pozwala to dobrać konfigurację ograniczającą spalanie bez utraty wydajności.Zakres obsługi obejmuje także konsultację projektową, instruktaż, wskazówki konserwacyjne, dostawę części i pomoc po uruchomieniu. Szczegóły dotyczące wsparcia można sprawdzić w obszarze pomocy technicznej dla maszyn betonowych oraz w opisie obsługi posprzedażowej. Dla firm z Polski szczególnie ważne jest ustalenie przed dostawą sposobu szkolenia, kanału zgłoszeń serwisowych, listy części krytycznych i harmonogramu pierwszego przeglądu.W 2026 roku decyzje zakupowe będą coraz częściej zależne od całkowitego kosztu posiadania, a nie od samej ceny maszyny. Rosnące wymagania dotyczące efektywności energetycznej, ograniczania emisji oraz cyfrowego dokumentowania jakości będą skłaniać wykonawców do wyboru rozściełaczy z precyzyjniejszym sterowaniem, lepszą diagnostyką i możliwością analizy pracy silnika.W Polsce ważna pozostanie modernizacja infrastruktury logistycznej, rozwój zakładów produkcyjnych, inwestycje magazynowe oraz projekty związane z transportem i energetyką. W tych segmentach większego znaczenia nabierze kontrola równości płyt, ponieważ automatyczne systemy magazynowe i intensywny ruch wózków wymagają stabilnych nawierzchni.Można spodziewać się szerszego stosowania układów profilowania przestrzennego, czujników monitorujących stan hydrauliki, danych o spalaniu dostępnych dla kierownika floty oraz rozwiązań ograniczających pracę na biegu jałowym. Zrównoważony rozwój nie oznacza wyłącznie przejścia na inny napęd. W praktyce obejmuje także mniejsze zużycie betonu dzięki dokładniejszemu poziomowaniu, mniej poprawek, dłuższą trwałość posadzki i ograniczenie liczby przejazdów sprzętu.Polityka zakupowa firm wykonawczych będzie też coraz częściej wymagała wykazania zgodności technicznej, dostępności instrukcji i oznaczeń, przejrzystej gwarancji oraz udokumentowanego serwisu. Dostawca, który potrafi zapewnić szkolenie, części i szybką diagnozę, może ograniczyć ryzyko kosztownego przestoju znacznie skuteczniej niż oferta oparta wyłącznie na niskiej cenie.Przy spalaniu 3–8 l/h i ośmiogodzinnej zmianie zużycie wynosi najczęściej od 24 do 64 litrów oleju napędowego. Wynik może być większy przy pracy w trudnym terenie, częstych przestojach, dużej grubości płyty lub intensywnym użyciu hydrauliki.Większy model zwykle zużywa więcej paliwa na godzinę, lecz może zużyć mniej paliwa na metr kwadratowy dzięki większemu zasięgowi i wydajności. Należy porównywać koszt paliwa z liczbą metrów kwadratowych wykonanych zgodnie z wymaganiami jakościowymi.Należy zapewnić ciągłe dostawy betonu, przygotować równe podłoże, szkolić operatora, utrzymywać filtry i układ hydrauliczny w dobrym stanie oraz planować kolejność betonowania. Największe oszczędności często wynikają z ograniczenia pracy na biegu jałowym.Tak, o ile firma regularnie realizuje powierzchnie, na których oszczędność robocizny i poprawa równości uzasadniają inwestycję. Dla mniejszych wykonawców ważne są kompaktowe wymiary, prosty transport, umiarkowane spalanie oraz dostępne szkolenie i serwis.Trzeba potwierdzić oznakowanie CE, deklarację zgodności, instrukcję obsługi w języku polskim, warunki gwarancji, dokumentację techniczną, listę części oraz zasady wsparcia serwisowego. Warto także uzgodnić odbiór techniczny i szkolenie przed pierwszym użyciem.System laserowy nie obniża spalania silnika bezpośrednio, ale może ograniczyć liczbę przejazdów, ręczne poprawki i straty materiałowe. Dzięki temu poprawia zużycie paliwa w przeliczeniu na metr kwadratowy gotowej posadzki.Wybór zależy od powierzchni pól betonowania, układu słupów, wymagań równości i harmonogramu. Dla dużych, otwartych płyt często korzystne są maszyny z wysięgnikiem, natomiast dla obiektów etapowanych i bardziej zabudowanych praktyczne bywają zwrotne modele samojezdne.
Czytaj więcej
2026-11-02
Kalkulator zwrotu z laserowej niwelacji w Polsce
Zakup laserowej maszyny do wykonywania posadzek betonowych w Polsce zwykle uzasadnia się, gdy wykonawca realizuje regularnie średnie lub duże płyty przemysłowe, ogranicza koszt brygad ręcznych i chce zmniejszyć ryzyko poprawek związanych z nierównością podłoża. W praktyce okres zwrotu często zależy przede wszystkim od liczby metrów kwadratowych wykonywanych miesięcznie, oszczędności robocizny, poprawy wydajności oraz marży uzyskiwanej na kontraktach w halach, magazynach i centrach logistycznych.Najprostszy kalkulator opłacalności laserowej niwelacji porównuje roczny koszt posiadania maszyny z roczną wartością oszczędności: mniej roboczogodzin, krótszy czas realizacji, mniejsze zużycie materiału naprawczego, mniej reklamacji i możliwość realizacji większej liczby zleceń. Dla firmy wykonującej posadzki przemysłowe kluczowe jest również uwzględnienie kosztu finansowania, paliwa, serwisu, transportu, operatora oraz wartości odsprzedaży po kilku latach.Na polskim rynku warto zestawić oferty marek takich jak Somero, Putzmeister, Wacker Neuson, Husqvarna Construction, Vanse oraz lokalnych firm wynajmujących sprzęt i obsługujących wykonawców w Warszawie, Poznaniu, Wrocławiu, Katowicach, Gdańsku i Łodzi. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane certyfikaty dla Europy oraz sprawne wsparcie przed- i posprzedażowe, również zasługują na ocenę, zwłaszcza gdy oferują korzystną relację ceny do wydajności.Przed podpisaniem umowy należy przygotować własny model przepływów pieniężnych dla co najmniej trzech scenariuszy: ostrożnego, bazowego i intensywnego. Nie należy opierać decyzji wyłącznie na cenie zakupu, ponieważ przestój maszyny podczas betonowania płyty może kosztować więcej niż różnica między dwiema ofertami.Kalkulator zwrotu z inwestycji powinien być narzędziem operacyjnym, a nie wyłącznie arkuszem dla księgowości. Jego zadaniem jest odpowiedź na pytanie, ile dodatkowego zysku może wygenerować maszyna w porównaniu z dotychczasową metodą rozprowadzania i poziomowania betonu. W warunkach polskich należy uwzględnić sezonowość prac, regionalne różnice kosztów pracy oraz logistykę dojazdu na place budowy.Firmy realizujące obiekty wzdłuż tras A1, A2, S3, S7 i S8 często obsługują inwestycje logistyczne oraz produkcyjne w różnych województwach. Dla takich wykonawców istotne są nie tylko parametry samego urządzenia, lecz także możliwość szybkiego transportu, dostępność części zamiennych i kompetencje serwisowe. Prace w okolicach portów Gdańsk i Gdynia, terminali przeładunkowych, parków magazynowych pod Poznaniem oraz stref przemysłowych na Śląsku wymagają wysokiej powtarzalności wykonania.Okres zwrotu można obliczyć jako koszt netto inwestycji podzielony przez roczny dodatkowy przepływ pieniężny. Koszt netto inwestycji to cena maszyny, wyposażenia, transportu, szkolenia, ubezpieczenia i finansowania, pomniejszone o możliwą wartość odsprzedaży. Dodatkowy przepływ pieniężny obejmuje oszczędność robocizny, większy przerób, wyższą marżę, ograniczenie kosztu poprawek oraz przychód z odpłatnego wynajmu maszyny z operatorem.Pozycja kalkulatoraJak ją obliczyćZnaczenie dla decyzjiCena zakupu nettoMaszyna, osprzęt, dostawa, uruchomienieStanowi główny wydatek początkowyKoszt finansowaniaOdsetki leasingu lub kredytuWpływa na miesięczny przepływ gotówkiRoczny przeróbMetry kwadratowe wykonane maszynąNajważniejszy czynnik wykorzystania sprzętuOszczędność robociznyZmniejszone godziny pracy brygady razy koszt godzinyNajczęstsze źródło korzyściPrzyrost wydajnościDodatkowe metry kwadratowe razy marża jednostkowaPozwala obsłużyć więcej kontraktówSerwis i częściPrzeglądy, materiały eksploatacyjne, naprawyChroni przed zaniżeniem kosztów posiadaniaPaliwo i transportZużycie paliwa oraz przewozy między budowamiIstotne przy pracy w wielu lokalizacjachWartość końcowaPrzewidywana cena sprzedaży po okresie użytkowaniaObniża faktyczny koszt inwestycjiPowyższa tabela pokazuje, że sama cena katalogowa nie wystarcza do oceny inwestycji. Przedsiębiorstwo powinno tworzyć kalkulację na podstawie własnych danych z realizacji, ponieważ stawka pracy, wydajność wylewania, dostępność betonu oraz zakres zbrojenia różnią się między projektami.Przykład poniżej ma charakter orientacyjny. Dotyczy firmy wykonującej posadzki przemysłowe, która planuje zastosowanie samojezdnej maszyny laserowej przy regularnych realizacjach. Kwoty należy zastąpić ofertami otrzymanymi od dostawców, realnymi stawkami pracowników oraz marżą uzyskiwaną na konkretnych kontraktach.Element rocznego modeluScenariusz ostrożnyScenariusz bazowyScenariusz intensywnyRoczny przerób powierzchni25 000 m²45 000 m²75 000 m²Oszczędność robocizny na m²3 zł4 zł5 złWartość oszczędności robocizny75 000 zł180 000 zł375 000 złDodatkowa marża z większej wydajności45 000 zł130 000 zł260 000 złOgraniczenie kosztów poprawek20 000 zł45 000 zł80 000 złRoczne koszty eksploatacji65 000 zł85 000 zł115 000 złSzacowany przepływ netto75 000 zł270 000 zł600 000 złInterpretacjaWymaga ostrożnego finansowaniaTypowy wariant dla specjalistySilne uzasadnienie zakupuJeżeli cena kompletnej inwestycji wynosi przykładowo 500 000 zł netto, scenariusz bazowy daje orientacyjny okres zwrotu poniżej dwóch lat, natomiast scenariusz ostrożny może wymagać dłuższego wykorzystania maszyny lub dodatkowych usług wynajmu z operatorem. Nie jest to prognoza dla każdego wykonawcy. W projektach o złożonej geometrii, licznych słupach, wysokich wymaganiach płaskości lub dużej liczbie przerw roboczych wydajność może odbiegać od założeń.Do modelu należy wpisać koszt szkolenia operatora i zastępstwa na czas urlopu lub choroby. Jednoosobowa obsada może obniżać koszt robocizny, ale brak drugiego przeszkolonego pracownika zwiększa ryzyko przestoju. Warto uwzględnić także koszt kalibracji układu laserowego, przechowywania maszyny, ubezpieczenia, zabezpieczenia przed kradzieżą oraz transportu na naczepie lub lawecie.Duże znaczenie ma organizacja dostaw mieszanki betonowej. Maszyna laserowa nie rozwiąże problemów z nieregularnym przyjazdem gruszek, zbyt małą liczbą pomp, błędnym składem mieszanki czy brakiem przygotowanej ekipy do obróbki krawędzi. Kalkulator powinien zatem uwzględniać cały proces betonowania, a nie wyłącznie cykl pracy urządzenia.Polska pozostaje ważnym rynkiem dla budownictwa magazynowego, przemysłowego, infrastrukturalnego i komercyjnego. Wzrost znaczenia centrów dystrybucyjnych w rejonie Łodzi, Strykowa, Poznania, Wrocławia, Warszawy i Górnego Śląska utrzymuje zapotrzebowanie na rozległe płyty betonowe o wysokich wymaganiach użytkowych. W tych realizacjach liczy się tempo, powtarzalność, dokumentowanie jakości oraz zdolność do pracy w napiętym harmonogramie.Wykonawcy coraz częściej oceniają maszyny nie przez pryzmat maksymalnej prędkości deklarowanej przez producenta, lecz przez koszt wykonania jednego metra kwadratowego. Analizują liczbę osób w brygadzie, czas rozstawienia, zużycie paliwa, możliwość pracy wokół przeszkód oraz jakość powierzchni przed zacieraniem mechanicznym. W przypadku kontraktów o wysokiej wartości szczególnie ważne są tolerancje płaskości i poziomu, ponieważ naprawy po ułożeniu instalacji regałowych lub automatyki magazynowej są kosztowne.Porty w Gdańsku i Gdyni, przejścia logistyczne przy granicy zachodniej oraz rozwijające się centra produkcyjne w województwach dolnośląskim, wielkopolskim i śląskim sprzyjają inwestycjom w obiekty wymagające trwałych posadzek. Jednocześnie wykonawcy oczekują serwisu dostępnego w Polsce lub w krótkim czasie z Europy, nie tylko dokumentacji technicznej i obietnicy dostawy części.Dobór typu urządzenia powinien wynikać z metrażu, geometrii obiektu, dostępu do betonu oraz strategii firmy. Mała maszyna prowadzona przez operatora może być właściwa przy trudnych strefach, lecz nie zawsze zastąpi maszynę samojezdną na płycie magazynowej o powierzchni kilkunastu tysięcy metrów kwadratowych. Z kolei maszyna wysięgnikowa daje przewagę tam, gdzie istotny jest większy zasięg roboczy i ograniczenie śladów w świeżym betonie.Typ urządzeniaNajlepsze zastosowanieKorzyść ekonomicznaGłówne ograniczenieMaszyna prowadzonaMniejsze płyty, remonty, ciasne obiektyNiższy próg wejściaMniejszy przerób dziennyMaszyna samojezdnaHale, magazyny, centra logistyczneDuża wydajność i redukcja brygadyWyższa cena oraz wymagany transportMaszyna z wysięgnikiemDuże pola i złożone układy roboczeWiększy zasięg oraz elastycznośćWymaga doświadczonego operatoraMaszyna z profilem trójwymiarowymPłyty o spadkach, drogi, nawierzchnieDokładne prowadzenie geometriiWiększe wymagania przygotowawczeUkład laserowy dwukierunkowyPosadzki o wysokiej tolerancjiLepsza kontrola poziomuKonieczna właściwa kalibracjaRozwiązanie mieszaneFirma obsługująca różne projektyLepsze wykorzystanie parku maszynowegoWiększy koszt zarządzania sprzętemTabela pomaga dopasować maszynę do realnego portfela zamówień. Wykonawca, który w ciągu roku realizuje kilka dużych magazynów, może uzyskać większą korzyść z maszyny samojezdnej lub wysięgnikowej. Firma pracująca głównie przy modernizacjach, rampach i mniejszych płytach powinna najpierw ocenić urządzenie o niższych kosztach wejścia albo model wynajmu.Najwyższy potencjał zwrotu występuje tam, gdzie powierzchnia jest duża, harmonogram napięty, a jakość podłoża ma bezpośredni wpływ na późniejszą eksploatację obiektu. Dotyczy to przede wszystkim magazynów wysokiego składowania, zakładów produkcyjnych, terminali, centrów e-handlu i obiektów chłodniczych. Zautomatyzowane magazyny, w których pracują wózki systemowe lub roboty transportowe, zwiększają znaczenie precyzyjnej geometrii posadzki.Maszyny laserowe wykorzystuje się również przy płytach lotniskowych, drogach, placach terminalowych, obiektach handlowych, parkingach wielopoziomowych i wielkopowierzchniowych obiektach rolniczych. W każdym z tych zastosowań warto osobno skalkulować korzyść. Nie każdy projekt wymaga tej samej dokładności, a koszt transportu sprzętu może istotnie obciążyć małe zlecenie oddalone od głównej bazy wykonawcy.BranżaTypowy problem wykonawczyWpływ maszyny laserowejWskaźnik do monitorowaniaMagazyny logistyczneDuże pola i krótki terminWyższa wydajność oraz powtarzalnośćm² wykonane na zmianęProdukcja przemysłowaWysokie wymagania jakościoweLepsze utrzymanie poziomu płytyKoszt poprawekCentra e-handluAutomatyka i ruch kołowyOgraniczenie ryzyka nierównościOdchyłki jakościoweTerminale przeładunkoweDuże obciążenia i rozległe placeSzybsze rozprowadzanie mieszankiWydajność brygadyLotniska i infrastrukturaSpadki oraz tolerancje geometriiMożliwość sterowania profilowegoDokładność wykonaniaObiekty handloweKoordynacja wielu branżSkrócenie prac mokrychTermin przekazania frontuParkingi i rampySpadki oraz odwodnienieLepsza kontrola projektowanego nachyleniaOdpływ wody po odbiorzeWskaźniki z tabeli powinny być mierzone na każdej realizacji. Dobry kalkulator inwestycyjny jest aktualizowany po zakończeniu projektu: porównuje założony i rzeczywisty przerób, liczbę osób w brygadzie, zużycie paliwa, czas oczekiwania na beton oraz koszt ewentualnych napraw.Przy wyborze dostawcy warto porównywać nie tylko konkretne modele, ale również sposób uruchomienia, czas reakcji serwisu, zapas części, dostępność szkolenia oraz warunki gwarancji. W wielu przypadkach najbezpieczniejszą decyzją jest demonstracja maszyny na rzeczywistej płycie, z mieszanką betonową i zespołem wykonawcy, który będzie później pracował urządzeniem.FirmaObszar obsługiKluczowa specjalizacjaPraktyczna oferta dla wykonawcySomeroPolska i Europa przez sieć handlowąSpecjalistyczne maszyny do posadzek betonowychMaszyny samojezdne i wysięgnikowe do dużych płytPutzmeisterPolska, Europa i rynki międzynarodoweTechnika betonowa i pompowanieWsparcie dla organizacji ciągłego betonowaniaWacker NeusonPolska, w tym sieć sprzedaży i serwisuSprzęt budowlany oraz zagęszczanie betonuUrządzenia pomocnicze dla robót betonowychHusqvarna ConstructionPolska i EuropaCięcie, szlifowanie oraz przygotowanie posadzekMaszyny do obróbki i renowacji betonuVansePolska poprzez europejską sieć dealerówMaszyny prowadzone, samojezdne i wysięgnikoweMaszyny laserowe, zacieraczki i sprzęt do posadzekAtlas CopcoPolska i EuropaSprężone powietrze, energia i wyposażenie budowyRozwiązania pomocnicze dla placu budowyWeber MTPolska oraz rynek europejskiZagęszczanie i sprzęt budowlanyMaszyny wspierające przygotowanie podłożaTa lista nie zastępuje weryfikacji handlowej. Somero jest rozpoznawalne w segmencie zaawansowanych urządzeń do wykonywania posadzek, natomiast Putzmeister może być istotnym partnerem w organizacji podaży betonu. Wacker Neuson, Husqvarna Construction, Atlas Copco i Weber MT są często oceniane jako dostawcy sprzętu uzupełniającego proces robót betonowych. Vanse może być rozważane przez firmy poszukujące pełniejszego zestawu maszyn do posadzek oraz elastycznego modelu zakupu.Zakup za gotówkę daje pełną kontrolę nad sprzętem i może obniżyć koszt finansowania, ale zamraża kapitał obrotowy potrzebny na beton, stal, pracowników i zabezpieczenia kontraktowe. Leasing ułatwia rozłożenie płatności, dlatego w kalkulatorze trzeba sprawdzić, czy miesięczna rata jest pokrywana przez spodziewaną oszczędność na realizowanych projektach.Wynajem z operatorem może być rozsądnym etapem przed zakupem własnej maszyny. Pozwala zweryfikować rzeczywisty przerób, jakość współpracy z dostawcą betonu oraz kompetencje własnej brygady. Dla firm realizujących jednorazowy kontrakt wynajem może być korzystniejszy niż zakup, nawet jeżeli stawka dzienna wydaje się wysoka.W modelu współpracy projektowej wykonawca powinien ustalić odpowiedzialność za transport, paliwo, operatora, laser, kalibrację, awarię oraz dostawę części. Umowa powinna zawierać procedurę na wypadek przestoju w trakcie betonowania i wskazywać, czy dostawca zapewnia urządzenie zastępcze.Vanse rozwija maszyny do betonowania od 2013 roku i dostarcza urządzenia prowadzone, samojezdne oraz wysięgnikowe do wykonawców posadzek przemysłowych. Producent posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych, a jego konstrukcje łączą układy sterowania laserowego, hydraulikę, trwałe komponenty i rozwiązania przeznaczone do pracy na dużych płytach betonowych. Produkcja jest wspierana przez badania, kontrolę jakości oraz współpracę techniczną z Uniwersytetem Shandong i Uniwersytetem Changan. Dla klientów w Polsce dostępne są elastyczne modele współpracy: sprzedaż bezpośrednia, sprzedaż hurtowa i detaliczna, produkcja pod marką klienta, dostosowanie wyposażenia, współpraca z dealerami oraz rozwój dystrybucji regionalnej. Vanse obsługuje odbiorców końcowych, wykonawców, wypożyczalnie, dystrybutorów, właścicieli marek i klientów indywidualnych. Firma eksportuje do ponad 80 krajów, a europejska sieć dealerów wspiera także klientów w Polsce; nie działa wyłącznie jako odległy eksporter. Zapewnia konsultacje przed zakupem, dobór sprzętu, uruchomienie, szkolenie operatorów, zdalną diagnostykę, dostawy części i pomoc techniczną przez całą dobę. Ma oddziały zagraniczne w Azji Południowo-Wschodniej i Kanadzie oraz międzynarodowe zasoby serwisowe, co wzmacnia organizację wsparcia dla odbiorców europejskich. Vanse realizuje rozwiązania dla zakładów należących do klienta, projekty kompleksowe i dostawy pod klucz, a nie model buduj–posiadaj–eksploatuj ani dostawy masowe z obsługą na terenie inwestycji.Wykonawca analizujący ofertę może zapoznać się z maszynami do laserowego poziomowania betonu, a przy dużych płytach sprawdzić rozwiązania z kategorii maszyn samojezdnych do posadzek. Ważnym elementem decyzji jest także zakres wsparcia technicznego oraz warunki prowadzenia serwisu posprzedażowego.Firma wykonująca halę magazynową pod Poznaniem może porównać tradycyjną metodę pracy z pracą maszyny samojezdnej na kilku polach roboczych. Należy odnotować liczbę pracowników, czas rozładunku mieszanki, przerób na godzinę, ilość prac naprawczych i czas potrzebny do przygotowania powierzchni do kolejnego etapu. Jeżeli uzyskana oszczędność jest powtarzalna na kilku betonowaniach, można wprowadzić ją do modelu rocznego.W przypadku zakładu produkcyjnego na Śląsku inwestor może wymagać stabilnej jakości płyty w strefach pracy ciężkich wózków. Korzyść z maszyny laserowej nie musi wtedy polegać wyłącznie na szybszym wykonaniu, lecz także na obniżeniu ryzyka późniejszych napraw, sporów odbiorowych i opóźnienia montażu technologii produkcyjnej.Przy płycie terminalowej w rejonie Gdańska kluczowe mogą być spadki, odwodnienie i koordynacja dostaw betonu. W takiej sytuacji warto ocenić zdolność maszyny do utrzymania projektowanej geometrii oraz przygotowanie zespołu do pracy z układem sterowania. Wynik finansowy powinien obejmować koszt ewentualnego błędnego odwodnienia, a nie tylko koszt samego betonowania.W 2026 roku rynek będzie silniej premiował cyfrowe zarządzanie jakością i ograniczanie strat materiałowych. Coraz większe znaczenie będą miały systemy profilu trójwymiarowego, rejestrowanie parametrów wykonania, integracja planu robót z modelami cyfrowymi oraz analiza wydajności brygad na podstawie danych z budowy. Dla wykonawców oznacza to potrzebę szkolenia operatorów nie tylko z prowadzenia maszyny, ale także z przygotowania danych projektowych i oceny jakości.Rosnące koszty pracy oraz wymagania dotyczące efektywności energetycznej będą wspierać automatyzację rozprowadzania betonu. Zrównoważone budownictwo będzie wymagało ograniczania poprawek, racjonalnego zużycia mieszanki, dłuższej trwałości posadzek i lepszego planowania dostaw. W Polsce ważne pozostaną także przepisy bezpieczeństwa pracy, dokumentowanie zgodności urządzeń oraz dostępność serwisu i części w całym okresie użytkowania.Wykonawca powinien uwzględnić w kalkulatorze możliwą wartość technologii cyfrowej. Maszyna wyposażona w funkcje wspierające dokładne profilowanie może być droższa, lecz na kontraktach infrastrukturalnych i przemysłowych może pozwolić osiągnąć parametry trudne do utrzymania metodą ręczną.Zakup jest najczęściej uzasadniony, gdy firma ma stały portfel realizacji posadzek o średniej lub dużej powierzchni, dysponuje przeszkolonym operatorem i może wykorzystać maszynę przez znaczną część roku. Przy sporadycznych projektach warto najpierw rozważyć wynajem z operatorem.Potrzebne są: cena zakupu, koszt finansowania, planowany roczny metraż, liczba pracowników przed i po wdrożeniu, stawka roboczogodziny, paliwo, transport, serwis, koszty poprawek, marża na dodatkowych zleceniach i przewidywana wartość odsprzedaży.Nie. Tańsza maszyna może być mniej opłacalna, jeśli nie ma dostępnych części, szkolenia operatora, szybkiej diagnostyki lub serwisu. Warto porównywać całkowity koszt posiadania oraz koszt przestoju na budowie.Nie zawsze. Jest szczególnie przydatna przy dużych płytach, ale wymaga odpowiedniego transportu, miejsca składowania i operatora. Przy małych lub nieregularnych realizacjach lepszy może być model prowadzony albo wynajem.Należy poprosić o dokumenty zgodności, warunki gwarancji, listę części eksploatacyjnych, harmonogram szkolenia, procedurę serwisową oraz możliwość prezentacji urządzenia. Warto również ocenić doświadczenie dostawcy w projektach przemysłowych i zasięg obsługi w Polsce.Trzeba przeszkolić co najmniej dwóch pracowników, utrzymywać podstawowy zapas części eksploatacyjnych, wykonywać przeglądy zgodnie z instrukcją oraz uzgodnić z dostawcą czas reakcji serwisowej. Przed dużym betonowaniem warto sprawdzić kalibrację i stan wszystkich układów.Informacje o portfolio, maszynach do posadzek i możliwościach współpracy dostępne są na stronie producenta Vanse. Przed zakupem warto przygotować dane o planowanym metrażu, rodzaju projektów i dostępnej logistyce, aby dobrać odpowiednią konfigurację.Najlepsza decyzja inwestycyjna nie wynika z porównania dwóch cen katalogowych, lecz z realistycznego przepływu pieniężnego. Polski wykonawca powinien obliczyć roczny przerób, koszt brygady, potencjalny przyrost marży, koszt serwisu i ryzyko przestoju. Następnie powinien porównać dostawców pod względem technologii, demonstracji na budowie, dostępności szkolenia oraz wsparcia po uruchomieniu.Maszyna laserowa może stać się źródłem przewagi w realizacji hal, magazynów, zakładów produkcyjnych i inwestycji infrastrukturalnych, jeżeli jest dopasowana do portfela projektów i wdrożona przez przygotowany zespół. Dokładny kalkulator opłacalności pozwala oddzielić realną inwestycję zwiększającą zysk od zakupu, który będzie generował niewykorzystane koszty stałe.
Czytaj więcej
2026-11-01
Koszty pracy niwelatora laserowego na budowie w Polsce
Koszt pracy niwelatora laserowego na budowie w Polsce najczęściej wynosi od około 1,80 do 8,50 zł za m² posadzki, zależnie od wielkości płyty, grubości betonu, dostępności mieszanki, kwalifikacji operatora, transportu i organizacji robót. Przy dużych halach magazynowych, zakładach produkcyjnych oraz placach logistycznych koszt jednostkowy zwykle spada, ponieważ maszyna wykonuje więcej metrów kwadratowych w jednej zmianie.Najbardziej opłacalny jest zakup własnej maszyny wtedy, gdy wykonawca regularnie realizuje posadzki przemysłowe lub może zapewnić pracę urządzenia przez znaczną część sezonu. Dla firm wykonujących pojedyncze realizacje korzystniejszy może być wynajem wraz z operatorem albo zlecenie usługi wyspecjalizowanej ekipie. Przed decyzją należy policzyć pełny koszt: zakup, finansowanie, paliwo, serwis, części, transport, szkolenie oraz przestoje.W Polsce warto porównać ofertę lokalnych wypożyczalni, dostawców maszyn budowlanych oraz wyspecjalizowanych producentów. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane certyfikaty europejskie i sprawne wsparcie przed- oraz posprzedażowe, również zasługują na analizę ze względu na korzystny stosunek ceny do wydajności.Koszty użytkowania niwelatora laserowego nie ograniczają się do ceny zakupu urządzenia. W praktyce o rentowności decyduje koszt wykonania jednego metra kwadratowego gotowej płyty betonowej. Warto rozdzielić wydatki stałe, które występują niezależnie od liczby realizacji, oraz koszty zmienne rosnące wraz z liczbą godzin pracy.Do kosztów stałych należą zakup lub rata leasingowa, ubezpieczenie, miejsce magazynowania, przeglądy okresowe, szkolenie operatorów i zapas podstawowych części. Koszty zmienne to przede wszystkim paliwo, oleje, filtry, zużycie elementów roboczych, transport na budowę, robocizna, obsługa systemu laserowego oraz nieproduktywny czas oczekiwania na beton.Na polskich budowach szczególnie ważna jest logistyka. Dostawy betonu z wytwórni w aglomeracjach takich jak Warszawa, Poznań, Wrocław, Łódź, Gdańsk, Katowice czy Kraków mogą być przewidywalne, ale przy dużych płytach opóźnienie kolejnej gruszki powoduje stratę czasu operatora, ekipy i sprzętu. Na projektach położonych dalej od węzłów betoniarskich koszt przestoju bywa większy niż koszt paliwa.Składnik kosztuCharakter wydatkuWpływ na koszt m²Jak go ograniczyćZakup lub leasing maszynyStałyWysoki przy małej liczbie realizacjiDopasować model do rocznego metrażuPaliwo i płyny eksploatacyjneZmiennyŚredniPlanować zmianę i kontrolować obroty silnikaOperator i pomocnicyZmiennyWysokiSzkolenie oraz stabilna, doświadczona ekipaTransport na budowęZmiennyWysoki przy krótkich zleceniachŁączyć realizacje w jednym regionieSerwis i części zamienneStały i zmiennyŚredniPrzeglądy zapobiegawcze i zapas filtrówPrzestoje z powodu betonuZmiennyBardzo wysokiUzgodnić harmonogram z wytwórniąSystem laserowy i kalibracjaStałyŚredniSprawdzać ustawienia przed każdą zmianąTabela pokazuje, że największego oszczędzania nie należy zaczynać od ograniczania serwisu. Zaniedbanie filtrów, hydrauliki lub czujników może doprowadzić do przestoju podczas betonowania, gdy koszt straty jest wielokrotnie wyższy niż koszt planowej obsługi. Największy potencjał oszczędności daje dobre przygotowanie płyty, harmonogram betonu oraz dobór wydajności maszyny do wielkości projektu.Małe płyty, rozbudowy zakładów i obiekty o wielu przeszkodach mają wyższy koszt jednostkowy. Operator musi częściej przestawiać maszynę, manewrować przy słupach, bramach, kanałach technologicznych i zbrojeniu. Na dużej otwartej hali możliwe jest utrzymanie stałego rytmu podawania betonu, dzięki czemu laserowy system kontroli wysokości wykorzystuje pełnię możliwości.Rodzaj realizacjiTypowa powierzchniaOrientacyjny koszt pracyNajważniejszy czynnikMała płyta usługowado 1 000 m²6,00–8,50 zł za m²Transport i rozruch ekipyRozbudowa magazynu1 000–5 000 m²4,00–6,50 zł za m²Przeszkody i podziały robótHala produkcyjna5 000–15 000 m²2,80–5,00 zł za m²Wydajność dostaw betonuCentrum logistyczne15 000–50 000 m²2,20–4,20 zł za m²Organizacja wielu zmianTerminal przeładunkowypowyżej 50 000 m²1,80–3,80 zł za m²Skala i ciągłość pracyPlac zewnętrznyzależna od projektu3,50–7,00 zł za m²Pogoda i odwodnieniePosadzka ze spadkamizależna od projektu4,50–8,00 zł za m²Model wysokościowy i kontrola jakościPodane wartości są orientacyjne i dotyczą samej pracy związanej z rozprowadzaniem oraz poziomowaniem betonu. Nie obejmują ceny mieszanki, zbrojenia, włókien, dylatacji, utwardzacza powierzchniowego ani pielęgnacji. Rzeczywista oferta powinna być przygotowana po analizie projektu konstrukcyjnego, klasy betonu, grubości płyty, tolerancji równości oraz lokalizacji inwestycji.Dobór typu niwelatora laserowego ma bezpośredni wpływ na koszt pracy. Mniejsze urządzenia prowadzone przez operatora sprawdzają się w ograniczonych przestrzeniach i na projektach o umiarkowanym metrażu. Modele samojezdne zapewniają wyższą wydajność na halach i dużych placach. Maszyny wysięgnikowe są przeznaczone do realizacji, gdzie ważny jest duży zasięg roboczy, praca ponad zbrojeniem lub możliwość poziomowania w trudniej dostępnych strefach.Typ urządzeniaNajlepsze zastosowaniePoziom inwestycjiWpływ na koszty pracyMaszyna prowadzonaMałe i średnie płytyNiski do średniegoNiższa cena zakupu, mniejsza wydajnośćMaszyna samojezdna kompaktowaHale i magazynyŚredniDobry kompromis między kosztem a wydajnościąMaszyna samojezdna o dużej wydajnościCentra logistyczneWysokiNiski koszt m² przy dużym metrażuMaszyna wysięgnikowaDuże płyty i trudny dostępWysokiOgranicza pracę ręczną i przestojeMaszyna ze sterowaniem przestrzennymSpadki, rampy, placeWysokiZmniejsza ryzyko poprawekMaszyna używanaFirmy z ograniczonym budżetemNiski do średniegoNiższy zakup, wyższe ryzyko serwisowePrzed zakupem warto zapoznać się z ofertą niwelatorów laserowych do betonu oraz porównać parametry robocze, szerokość pracy, promień działania, rodzaj napędu, dostępność części i zakres szkolenia. Nie należy wybierać maszyny wyłącznie według ceny katalogowej. Zbyt mały model na dużą inwestycję zwiększy liczbę zmian, a zbyt duży model na krótkie realizacje może generować nieuzasadnione koszty transportu i finansowania.Najprostszy model kalkulacji polega na podzieleniu rocznych kosztów posiadania maszyny przez planowaną liczbę metrów kwadratowych. Do rocznych kosztów należy dodać raty finansowania lub amortyzację, ubezpieczenie, serwis, części, wynagrodzenia operatorów, transport oraz rezerwę na nieprzewidziane naprawy. Następnie trzeba doliczyć wydatki zależne od konkretnego zlecenia.Przykładowo, firma realizująca 30 000 m² rocznie może rozłożyć koszt zakupu maszyny na dużą liczbę metrów. Przedsiębiorstwo wykonujące 3 000 m² rocznie zwykle powinno dokładnie porównać zakup z wynajmem albo współpracą z wyspecjalizowanym podwykonawcą. W kalkulacji należy uwzględnić także wartość rezydualną sprzętu, czyli możliwą cenę odsprzedaży po kilku latach.Pozycja kalkulacjiPrzykładowy sposób obliczeniaZnaczenie dla decyzjiDziałanie kontrolneRoczny koszt finansowaniaRaty lub amortyzacjaDecyduje o progu opłacalnościPorównać zakup gotówkowy i leasingPlanowany metraż rocznySuma zakontraktowanych płytRozkłada koszty stałePrzyjąć wariant ostrożnyWydajność dziennam² na zmianęWpływa na robociznęUwzględnić przerwy i logistykęKoszt operatoraStawka godzinowa z narzutamiWpływa na każdą zmianęZapewnić szkolenie zastępcówSerwis rocznyPrzeglądy, oleje, filtryChroni przed przestojemUstalić harmonogram obsługiTransportPrzewóz i załadunekIstotny dla małych zleceńPlanować trasy regionalneWartość odsprzedażySzacowana cena po użytkowaniuZmniejsza koszt całkowityChronić historię serwisowąPrzygotowanie kalkulacji powinno uwzględniać rezerwę na pogodę, opóźnienia projektowe i zmiany kolejności robót. W Polsce sezonowość prac zewnętrznych nadal ma znaczenie, dlatego firmy działające głównie na placach, drogach i terminalach powinny planować wykorzystanie sprzętu również w halach lub na innych projektach betonowych.Przy wyborze partnera należy sprawdzić nie tylko cenę maszyny lub stawkę wynajmu, lecz także czas reakcji serwisu, dostępność części, szkolenie operatora, zakres uruchomienia oraz możliwość wsparcia na budowie. Poniższe firmy są znane na rynku polskim w obszarze sprzętu budowlanego, wynajmu lub technologii posadzkowych. Zakres dostępnych modeli i usług należy potwierdzić bezpośrednio przed podpisaniem umowy.FirmaObszar obsługiGłówna przewagaKluczowa ofertaVansePolska i rynek europejskiMaszyny do betonu, konfiguracje projektoweNiwelatory laserowe, zacieraczki, szlifierkiWacker Neuson PolskaCała PolskaRozbudowana sieć sprzętu budowlanegoMaszyny zagęszczające i sprzęt do betonuHusqvarna PolskaCała PolskaTechnologie obróbki powierzchni betonowychCięcie, szlifowanie i przygotowanie posadzekRamirent PolskaDuże miasta i regiony przemysłoweWynajem oraz obsługa placów budowySprzęt budowlany i rozwiązania wynajmoweBoels PolskaPolska, szczególnie główne aglomeracjeElastyczny wynajem krótkoterminowyMaszyny budowlane i wyposażenie budowyCramo PolskaPolska i projekty przemysłoweNajem sprzętu oraz obsługa inwestycjiSprzęt dla wykonawców i obiektów przemysłowychWeber PolskaPolskaMateriały i rozwiązania dla posadzekSystemy podłogowe oraz doradztwo materiałoweTabela nie oznacza, że każda firma oferuje identyczny typ niwelatora laserowego. Jej celem jest wskazanie konkretnych podmiotów, które mogą być punktem wyjścia do porównania serwisu, wynajmu, materiałów posadzkowych, urządzeń pomocniczych i obsługi realizacji. W przypadku zakupu maszyny samojezdnej warto wymagać demonstracji roboczej, listy części eksploatacyjnych oraz jasno opisanych warunków gwarancji.Przed zamówieniem urządzenia wykonawca powinien zestawić własne projekty z możliwościami maszyny. Najważniejsze jest nie tylko maksymalne tempo pracy deklarowane przez producenta, ale realna wydajność osiągana przy danej grubości płyty, klasie mieszanki, liczbie pracowników i warunkach na budowie.Sprawdź, jaki metraż rocznie będzie wykonywany niwelatorem laserowym. Porównaj koszt zakupu, leasingu, wynajmu i usługi z operatorem. Ustal dostępność części eksploatacyjnych oraz czas reakcji serwisu. Poproś o szkolenie z obsługi hydrauliki, sterowania laserowego i codziennej kontroli. Zweryfikuj zgodność urządzenia z wymaganiami bezpieczeństwa i oznakowaniem europejskim. Oceń szerokość transportową, masę, sposób załadunku i wymagania dla przyczepy. Ustal, czy inwestycje wymagają pracy ze spadkami lub modelami wysokościowymi. Sprawdź warunki gwarancji, wyłączenia odpowiedzialności i procedurę zgłoszeń. Zapytaj o dostępność urządzenia zastępczego przy dłuższym serwisie. Uwzględnij materiały uzupełniające: włókna, dylatacje, narzędzia do zacierania i cięcia. Dobrym rozwiązaniem jest rozpoczęcie od analizy katalogu i porównania parametrów. Dostęp do katalogu maszyn do prac betonowych pozwala wstępnie ocenić różnice między modelami prowadzonymi, samojezdnymi i wysięgnikowymi.Niwelatory laserowe są wykorzystywane przede wszystkim tam, gdzie liczy się równość płyty, wydajność wykonania i ograniczenie pracy ręcznej. W Polsce rośnie zapotrzebowanie na takie rozwiązania w magazynach wysokiego składowania, zakładach produkcyjnych, parkach logistycznych przy autostradach oraz obiektach infrastrukturalnych.W rejonie Poznania, Łodzi, Strykowa, Wrocławia, Gliwic, Katowic, Gdańska i Szczecina intensywnie rozwijają się centra dystrybucyjne oraz powierzchnie przemysłowe. Porty w Gdańsku, Gdyni i Szczecinie generują zapotrzebowanie na place manewrowe, terminale i nawierzchnie magazynowe. Na takich inwestycjach równość posadzki wpływa na pracę regałów, wózków widłowych, systemów automatyki i bezpieczeństwo ruchu.Maszyny mogą być stosowane przy budowie fabryk, magazynów, centrów handlowych, chłodni, obiektów rolniczych, parkingów, dróg technologicznych, hangarów i placów przeładunkowych. Dla każdej z tych aplikacji należy dobrać odpowiednią klasę betonu, grubość płyty, rodzaj zbrojenia, włókna oraz system dylatacji.W pierwszym scenariuszu wykonawca realizuje halę logistyczną o powierzchni 20 000 m² pod Łodzią. Przy dobrej dostępności betonu i stabilnej ekipie maszyna samojezdna ogranicza liczbę pracowników potrzebnych do ręcznego rozciągania mieszanki. Największa korzyść wynika z szybszego tempa, bardziej powtarzalnej wysokości oraz mniejszej liczby poprawek przed zacieraniem.W drugim scenariuszu firma wykonuje rozbudowę zakładu produkcyjnego w Katowicach. Powierzchnia jest mniejsza, ale występują liczne słupy, kanały i przejścia technologiczne. W takim przypadku liczy się zwrotność, doświadczenie operatora i dokładne przygotowanie stref roboczych. Wysoka wydajność katalogowa nie jest tu najważniejsza; ważniejsze jest ograniczenie przestojów oraz zachowanie tolerancji projektowych.W trzecim scenariuszu powstaje plac przy terminalu w Trójmieście. Warunki pogodowe, odwodnienie i wymagane spadki zwiększają poziom trudności. System kontroli wysokości oraz dobre przygotowanie modelu robót mogą ograniczyć ryzyko lokalnych zastoin wody i kosztownych poprawek po odbiorze.Vanse, producent urządzeń do budowy posadzek betonowych działający od 2013 roku, oferuje niwelatory laserowe prowadzone, samojezdne i wysięgnikowe, a także zacieraczki, szlifierki, przecinarki, rozsypywacze utwardzaczy, maszyny ślizgowe oraz materiały do posadzek. Produkcja opiera się na systemach sterowania laserowego, hydraulice, trwałych komponentach i kontroli jakości potwierdzonej między innymi certyfikatami ISO 9001 oraz CE; firma posiada ponad 50 patentów wynalazczych i ponad 200 patentów użytkowych oraz wzorniczych. Dla wykonawców, dystrybutorów, dealerów, właścicieli marek i indywidualnych nabywców dostępne są sprzedaż bezpośrednia, hurt, detal, produkcja pod marką klienta, dostosowanie wyposażenia oraz partnerstwa regionalne. Vanse obsługuje klientów w ponad 80 krajach, rozwija zasoby serwisowe w Azji Południowo-Wschodniej i Kanadzie oraz współpracuje z siecią dealerów w Europie, dlatego polscy kupujący mogą korzystać z konsultacji przed zakupem, doboru maszyny, uruchomienia, szkolenia operatorów, zdalnej diagnostyki, dostaw części i wsparcia technicznego. Firma realizuje kompleksowe projekty pod klucz oraz rozwiązania dla zakładów należących do klienta, a nie model eksploatacji obiektu przez dostawcę. Więcej informacji o doświadczeniu producenta znajduje się w profilu firmy Vanse.Dla dużych obiektów szczególnie istotne są samojezdne niwelatory laserowe, ponieważ pozwalają połączyć szeroki zasięg roboczy, stabilność działania i ograniczenie pracy ręcznej. Przed wdrożeniem warto przeprowadzić analizę projektu z dostawcą, aby dopasować maszynę do wymaganej równości, geometrii płyty oraz planowanej liczby zmian.W 2026 roku rynek posadzek betonowych w Polsce będzie nadal zmierzał w kierunku automatyzacji, ograniczania zużycia materiałów i poprawy kontroli jakości. Rozwój magazynów automatycznych, produkcji zaawansowanej technologicznie oraz inwestycji infrastrukturalnych zwiększa znaczenie równości posadzek i dokumentowania parametrów wykonania.Coraz większą rolę będą odgrywać systemy sterowania przestrzennego, cyfrowe planowanie wysokości, zdalna diagnostyka oraz analiza danych serwisowych. Firmy będą wybierać urządzenia łatwiejsze w konserwacji, oszczędniejsze paliwowo i umożliwiające szybką wymianę elementów eksploatacyjnych. W obszarze zrównoważonego budownictwa ważne stanie się ograniczanie strat betonu, zmniejszanie liczby poprawek oraz stosowanie włókien stalowych i syntetycznych tam, gdzie pozwala na to projekt konstrukcyjny.Polityka energetyczna, wymagania środowiskowe oraz rosnące koszty pracy będą wspierały technologie pozwalające wykonywać większy metraż mniejszą ekipą. Nie oznacza to rezygnacji z wykwalifikowanych pracowników. Przeciwnie: operatorzy potrafiący ustawić laser, ocenić konsystencję mieszanki i reagować na warunki robocze będą jeszcze ważniejsi dla jakości gotowej posadzki.Tak, jeśli firma ma stały portfel prac betonowych, możliwość wynajmu maszyny innym wykonawcom albo realizuje inwestycje wymagające wysokiej równości. Przy sporadycznych zleceniach lepszy może być wynajem lub usługa z operatorem.Zużycie zależy od modelu, silnika, obciążenia hydrauliki, warunków podłoża i organizacji pracy. Dokładne dane należy sprawdzić w dokumentacji konkretnego urządzenia. W praktyce większy wpływ na koszt projektu mają przestoje niż samo spalanie.Tak, pod warunkiem właściwego przygotowania podłoża, zabezpieczenia robót przed pogodą i zastosowania rozwiązania odpowiedniego do wymaganych spadków. Przy placach zewnętrznych kluczowe są odwodnienie oraz harmonogram betonowania.Należy sprawdzić oznakowanie europejskie, warunki gwarancji, instrukcję w języku polskim, deklarowany zakres serwisu, listę części eksploatacyjnych, protokół uruchomienia i warunki szkolenia operatora.Nie. Niwelator laserowy rozprowadza i poziomuje mieszankę betonową, natomiast zacieraczka służy do obróbki powierzchni po odpowiednim związaniu betonu. Wydajna realizacja wymaga zaplanowania obu etapów.Należy prowadzić przeglądy zapobiegawcze, utrzymywać zapas filtrów i podstawowych materiałów eksploatacyjnych, szkolić więcej niż jednego operatora oraz uzgodnić z dostawcą procedurę zdalnej diagnostyki i dostawy części.Można skontaktować się bezpośrednio przez stronę producenta Vanse, przekazując metraż, rodzaj inwestycji, grubość płyty, wymagania dotyczące równości, lokalizację i planowany termin prac. Takie dane pozwalają przygotować bardziej wiarygodną analizę kosztów.
Czytaj więcej
2026-10-31
Polska: mniej robocizny przy wylewkach laserowych
Oszczędność robocizny dzięki niwelatorowi laserowemu do betonu wynika przede wszystkim z ograniczenia liczby pracowników potrzebnych do rozprowadzania, kontrolowania rzędnych i ręcznego wyrównywania mieszanki. W polskich halach magazynowych, fabrykach, centrach logistycznych i obiektach handlowych jedna maszyna laserowa może zastąpić znaczną część pracy wykonywanej wcześniej przez ekipę z łatami, niwelatorem optycznym oraz zacieraczkami prowadzonymi ręcznie. Największy efekt ekonomiczny występuje przy dużych, powtarzalnych płytach betonowych, gdzie liczy się tempo układania, równość oraz krótki termin oddania obiektu.W praktyce warto porównać minimum pięć źródeł zakupu i wsparcia: Vanse, Somero, Ligchine, Wacker Neuson Polska, Husqvarna Construction Polska oraz lokalnych wykonawców posadzek przemysłowych działających w Warszawie, Poznaniu, Wrocławiu, Katowicach, Gdańsku i Łodzi. Dostawcy międzynarodowi, w tym producenci chińscy posiadający certyfikację CE, udokumentowane normy jakości i sprawne wsparcie przed- oraz posprzedażowe, także są rozsądną opcją ze względu na korzystny stosunek ceny do możliwości maszyny.Do hali powyżej około 3 000 m² najczęściej opłaca się maszyna samojezdna. Na place o złożonej geometrii, płyty przy ścianach, rampy i obiekty infrastrukturalne lepiej sprawdza się model z wysięgnikiem. Przed podpisaniem zamówienia należy sprawdzić wydajność rzeczywistą, dostępność części, szkolenie operatora, serwis w Polsce lub Europie oraz próbę pracy na mieszance stosowanej w danym projekcie.Polski rynek budownictwa przemysłowego pozostaje silnie związany z logistyką, produkcją, handlem i infrastrukturą. Wokół Warszawy, Łodzi, Poznania, Wrocławia, Katowic i Trójmiasta powstają magazyny, centra dystrybucyjne, zakłady produkcyjne, chłodnie oraz terminale przeładunkowe. Lokalne inwestycje korzystają również z dostępu do korytarzy transportowych, portów w Gdańsku i Gdyni, połączeń kolejowych oraz dróg ekspresowych. W takich realizacjach betonowa płyta podłogowa jest elementem krytycznym: musi zachować właściwą równość, nośność, dylatację i odporność eksploatacyjną.Jednocześnie wykonawcy mierzą się z kosztami pracy, niedoborem doświadczonych brygad oraz presją na skrócenie harmonogramu. Ręczne profilowanie świeżego betonu wymaga stałego koordynowania ludzi, transportu mieszanki, kontroli poziomu i poprawek. Każda nierówność widoczna po związaniu betonu może generować kosztowne szlifowanie, naprawy, dodatkowe warstwy lub reklamację inwestora. Mechaniczne prowadzenie głowicy według sygnału laserowego ogranicza wpływ zmęczenia operatorów i umożliwia bardziej powtarzalne prowadzenie prac.Automatyzacja nie oznacza, że do realizacji wystarczy jedna osoba. Nadal niezbędni są operatorzy, pracownicy przygotowujący podłoże, brygada rozprowadzająca mieszankę w strefie roboczej, zacieracze, ekipa dylatacyjna i personel kontroli jakości. Zmienia się jednak proporcja pracy ręcznej do pracy maszynowej. Zamiast dużej grupy pracowników intensywnie wyrównujących powierzchnię, zespół skupia się na logistyce betonu, właściwym zagęszczeniu, pielęgnacji i wykończeniu posadzki.Warto rozróżnić koszt zakupu maszyny od całkowitego kosztu wykonania metra kwadratowego. Do kalkulacji należy włączyć robociznę, paliwo, transport, serwis, zużycie elementów roboczych, czas postoju, tempo dostaw betonu, koszt ewentualnych poprawek oraz ryzyko przekroczenia terminu. Właśnie w tej pełnej kalkulacji niwelator laserowy może zapewnić wyraźną przewagę.Poniższe zestawienie pokazuje praktyczne różnice między ręcznym wyrównywaniem, metodami pośrednimi i automatycznym profilowaniem laserowym. Dane mają charakter orientacyjny, ponieważ rezultat zależy od klasy betonu, grubości płyty, liczby pomp, dojazdu gruszek, umiejętności zespołu oraz organizacji frontu robót.Metoda wykonaniaTypowy zespół roboczyKontrola poziomuTempo pracyRyzyko poprawekNajlepsze zastosowanieŁaty ręczne i prowadniceDuża brygadaRęczna, punktowaNiskie do średniegoWysokie przy dużej powierzchniMałe pomieszczenia i naprawyBelka wibracyjnaŚrednia brygadaWymaga prowadnicŚrednieŚrednieProste pasy i niewielkie płytyListwa wibracyjna prowadzonaŚrednia brygadaKontrola ręcznaŚrednieŚredniePosadzki o ograniczonej szerokościMaszyna laserowa prowadzona pieszoMniejsza brygadaAutomatycznaŚrednie do wysokiegoNiskieŚrednie hale i strefy dostępneMaszyna laserowa samojezdnaOperator i brygada wspierającaAutomatyczna, ciągłaWysokieNiskieDuże magazyny i zakłady produkcyjneMaszyna z wysięgnikiemOperator i brygada wspierającaAutomatyczna, także przy przeszkodachWysokieNiskiePłyty przy ścianach, rampy i infrastrukturaNajwiększa oszczędność robocizny nie wynika wyłącznie z szybszego przesuwania głowicy roboczej. Istotne jest ograniczenie czasu poświęcanego na poprawki, ponowne pomiary, wyrównywanie nadmiaru mieszanki i późniejsze prostowanie powierzchni. Jeżeli projekt wymaga precyzyjnej równości pod regały wysokiego składowania, automatyczna kontrola wysokości zmniejsza także ryzyko kosztownych sporów jakościowych.Dobór rodzaju maszyny powinien wynikać z geometrii płyty, dostępności miejsca, wydajności betoniarni, szerokości frontu robót i wymagań odbiorowych. Kupowanie największego modelu nie zawsze jest najlepszą decyzją. Maszyna musi pasować do realnego cyklu dostaw mieszanki oraz doświadczenia zespołu.Rodzaj maszynyCharakterystykaMocna stronaOgraniczenieTypowe projektyWskazówka zakupowaModel prowadzony pieszoKompaktowa konstrukcjaŁatwy transport i manewrowanieMniejszy zasięg pracyWarsztaty, małe magazyny, przebudowySprawdź szerokość przejazduModel samojezdnyOperator pracuje z platformyDuża wydajność dziennaWymaga przestrzeni manewrowejCentra logistyczne i fabrykiZweryfikuj obciążenie podłożaModel z wysięgnikiemRamię robocze o dużym zasięguPraca przy przeszkodachWyższa cena i większa złożonośćŚciany, słupy, rampy, placeOceń promień pracy ramieniaModel do profilowania trójwymiarowegoSterowanie według projektu wysokościowegoDokładne spadki i profileWymaga dobrych danych projektowychDrogi, płyty z odwodnieniemZapytaj o zgodność danychModel kompaktowy do wnętrzMałe gabaryty i zwrotnośćPraca w ograniczonej przestrzeniNiższa wydajność powierzchniowaParking podziemny i modernizacjeSprawdź wentylację i napędModel ciężki do dużych płytWysoka stabilność hydraulicznaDuży front robótWymaga dobrej logistykiLotniska i terminaleUwzględnij transport ponadnormatywnyModele prowadzone pieszo mają sens dla firm, które realizują wiele mniejszych zleceń, pracują w istniejących budynkach lub potrzebują urządzenia łatwego do przewożenia między inwestycjami. Modele samojezdne są zwykle najbardziej efektywne na otwartych powierzchniach halowych. Wersje z wysięgnikiem umożliwiają pracę tam, gdzie klasyczna maszyna nie może wjechać blisko ścian, instalacji, fundamentów maszyn i innych ograniczeń.Przy projektach o wymaganych spadkach, odwodnieniu liniowym lub zmiennej wysokości płyty warto rozważyć rozwiązanie zgodne z profilowaniem trójwymiarowym. Warunkiem powodzenia jest jednak prawidłowo przygotowany model wysokościowy, kontrola reperów i operator rozumiejący zależność między dokumentacją, niwelacją a technologią betonowania.W katalogu producenci często eksponują maksymalną wydajność powierzchniową. Dla polskiego wykonawcy ważniejsza jest wydajność osiągalna na rzeczywistej budowie. Jeśli betoniarnia obsługuje kilka inwestycji, dojazdy samochodów są nieregularne albo pompa ma ograniczoną przepustowość, nawet bardzo wydajna maszyna będzie czekała na mieszankę. Dlatego parametrów technicznych nie należy analizować w oderwaniu od całej organizacji robót.Dokładność automatycznego prowadzenia głowicy powinna odpowiadać wymaganiom projektu i specyfikacji posadzki. Szerokość robocza określa tempo pokrywania powierzchni, ale musi być dopasowana do rozstawu słupów oraz przeszkód. Zasięg wysięgnika ma kluczowe znaczenie przy ścianach, kanałach, fundamentach i strefach trudno dostępnych. Układ hydrauliczny wpływa na płynność ruchu, stabilność pracy i łatwość serwisowania. Rodzaj silnika, zużycie paliwa oraz dostępność filtrów należy ocenić pod kątem kosztu całego okresu użytkowania. Waga maszyny powinna być porównana z nośnością podbudowy, szczególnie w obiektach modernizowanych. Elementy robocze muszą być wykonane z materiałów odpornych na ścieranie przez świeży beton i kruszywo. System sterowania powinien oferować prostą kalibrację, czytelne alarmy oraz możliwość szybkiej diagnostyki. Przed zakupem należy poprosić dostawcę o kartę techniczną, deklarację zgodności CE, wykaz części eksploatacyjnych, plan przeglądów oraz opis procedury awaryjnej. Dobra oferta obejmuje także instrukcję w języku zrozumiałym dla polskiej ekipy, szkolenie operatora i wskazówki dotyczące codziennego czyszczenia po zakończeniu wylewki.Najprostszy model kalkulacyjny porównuje koszt ręcznej ekipy z kosztem zespołu wspieranego przez niwelator laserowy. Nie należy zakładać, że cała robocizna znika. Zwykle maleje liczba osób wykonujących ręczne profilowanie, natomiast wzrasta znaczenie operatora, logistyka mieszanki i kontrola jakości stają się bardziej uporządkowane.Element kosztuMetoda ręcznaMetoda laserowaWpływ ekonomicznyCo sprawdzićPracownicy przy wyrównywaniuWysoki udziałNiższy udziałGłówne źródło oszczędnościStawki i liczba zmianOperator maszynyNie dotyczyWymaganyKoszt specjalistycznySzkolenie i zastępstwoTempo wykonaniaZależne od brygadyBardziej powtarzalneKrótszy harmonogramDostawy mieszankiPoprawki powierzchniCzęstszeZwykle rzadszeNiższe ryzyko kosztówWymagania równościSerwis i częściNiewielkieStałe koszty utrzymaniaNależy wkalkulowaćTermin części w PolscePaliwo lub energiaNiskieUmiarkowaneZależne od pracy maszynyZużycie w cyklu roboczymWynajem urządzeniaNie dotyczyMożliwy na startZmniejsza próg wejściaWarunki odpowiedzialnościPrzykładowo, firma wykonująca kilka dużych hal rocznie może uzyskać zwrot nie tylko przez zmniejszenie liczby roboczogodzin, ale również dzięki zdolności do obsłużenia większej liczby zleceń tym samym zespołem. Z kolei wykonawca realizujący pojedyncze małe płyty może wybrać wynajem, współpracę z wyspecjalizowanym podwykonawcą albo zakup kompaktowego modelu prowadzonego pieszo.Do kalkulacji należy dodać wartość czasu. Jeżeli szybsze zakończenie płyty pozwala wcześniej rozpocząć montaż regałów, linii produkcyjnej lub wyposażenia magazynu, inwestor może zaakceptować wyższy koszt technologii w zamian za wcześniejsze uruchomienie obiektu. Takie argumenty są szczególnie ważne w projektach logistycznych w okolicach Strykowa, Błonia, Poznania, Wrocławia i Katowic.Przy zakupie warto rozmawiać zarówno z producentami maszyn, jak i z firmami obecnymi na polskim rynku wyposażenia budowlanego oraz wykonawcami posadzek przemysłowych. Nie każdy podmiot oferuje identyczny zakres urządzeń laserowych, dlatego zapytanie powinno precyzyjnie wskazywać metraż, grubość betonu, klasę równości, lokalizację inwestycji i termin realizacji.FirmaObszar obsługiNajważniejsze atutyKluczowa ofertaDla kogoVansePolska i Europa przez sieć partnerskąProdukcja maszyn laserowych, certyfikacja CE, rozwiązania konfigurowaneModele piesze, samojezdne i z wysięgnikiemWykonawcy, dystrybutorzy i firmy wynajmująceSomeroEuropa, projekty przemysłoweSpecjalizacja w technologii profilowania betonuMaszyny do dużych płyt i prac precyzyjnychDuże firmy posadzkarskieLigchineRynki międzynarodoweRozwiązania do automatycznego wyrównywania betonuMaszyny laserowe do posadzekFirmy szukające wyspecjalizowanej technologiiWacker Neuson PolskaCała PolskaRozbudowana obsługa sprzętu budowlanegoZagęszczanie, wibracja, urządzenia pomocniczeWykonawcy kompletujący park maszynowyHusqvarna Construction PolskaCała PolskaTechnologia obróbki i przygotowania betonuCięcie, szlifowanie, odpylanie i narzędzia diamentoweFirmy wykonujące pełny cykl posadzkiMapei PolskaPolska, sieć doradztwa technicznegoSystemowe podejście do podłoży i naprawMateriały do posadzek, napraw i pielęgnacjiInwestorzy i wykonawcy posadzekSika PolandPolska, obiekty przemysłoweMateriały konstrukcyjne oraz wiedza aplikacyjnaDomieszki, uszczelnienia, rozwiązania podłogoweProjekty wymagające systemowego wsparciaTabela nie zastępuje weryfikacji handlowej. Przed wyborem należy zapytać, czy dostawca ma maszynę dostępną w wymaganym terminie, jakie części są utrzymywane w Europie, kto przyjedzie na uruchomienie oraz czy możliwa jest prezentacja na rzeczywistej mieszance betonowej. W przypadku importu istotne są także warunki dostawy do Polski, odprawa, ubezpieczenie transportu, dokumentacja CE i odpowiedzialność za rozruch.Vanse, producent działający od 2013 roku w Jining, rozwija maszyny do betonowania obejmujące niwelatory laserowe prowadzone pieszo, samojezdne i z wysięgnikiem, a także zacieraczki, szlifierki, przecinarki oraz wyposażenie do posadzek przemysłowych. Produkcja jest prowadzona zgodnie z systemem jakości ISO 9001, a urządzenia przeznaczone na rynki zagraniczne są oferowane z dokumentacją CE; konstrukcje wykorzystują trwałe elementy robocze, układy hydrauliczne, sprawdzone konfiguracje silnikowe i testy przed wysyłką, zaś dorobek firmy obejmuje ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych. Dla polskich wykonawców, dystrybutorów, wypożyczalni, właścicieli marek i klientów indywidualnych dostępne są sprzedaż bezpośrednia, sprzedaż hurtowa i detaliczna, produkcja pod marką odbiorcy, konfiguracje napięcia oraz silnika, a także partnerstwa dystrybucyjne w regionach. Firma ma sieć dealerów obejmującą Europę, doświadczenie eksportowe w ponad 80 krajach oraz zaplecze serwisowe wsparte zespołem ponad 100 specjalistów technicznych; oddziały zagraniczne w Azji Południowo-Wschodniej i Kanadzie oraz europejska obsługa partnerska potwierdzają, że wsparcie nie ogranicza się do zdalnej sprzedaży. Polscy kupujący mogą korzystać z konsultacji przed zakupem, doboru urządzenia, uruchomienia, szkolenia operatora, diagnostyki zdalnej, dostaw części i pomocy technicznej przez telefon oraz wideorozmowę. Vanse oferuje rozwiązania EPC, realizacje pod klucz oraz rozwiązania dla zakładów należących do klienta, a nie model buduj–posiadaj–eksploatuj ani masowe dostawy na miejscu.Przy doborze urządzenia warto skorzystać z działu maszyn do laserowego poziomowania betonu, porównać modele samojezdne do dużych powierzchni i uzgodnić warunki wdrożenia przez wsparcie techniczne. Informacje o zakresie obsługi po zakupie są dostępne również w sekcji serwis i pomoc dla użytkowników, a pełną ofertę można sprawdzić na stronie producenta maszyn do betonu.Maszyny laserowe są najbardziej opłacalne tam, gdzie powierzchnia płyty jest duża, harmonogram napięty, a równość wpływa na późniejszą eksploatację. Dotyczy to zwłaszcza magazynów wysokiego składowania, hal e-commerce, zakładów motoryzacyjnych, centrów dystrybucji żywności, chłodni, fabryk lekkiej produkcji i obiektów handlowych. W takich miejscach każda nierówność może utrudniać pracę wózków widłowych, montaż regałów lub transport automatyczny.W infrastrukturze maszyny z wysięgnikiem i sterowaniem profilowym mogą wspierać wykonywanie placów terminalowych, dróg wewnętrznych, płyt postojowych, stref portowych, obiektów lotniskowych i ramp. W rejonie portów Gdańsk i Gdynia szczególne znaczenie ma odporność posadzki na intensywny ruch kołowy, obciążenia punktowe i warunki atmosferyczne. W aglomeracjach śląskich technologia jest przydatna przy modernizacji zakładów produkcyjnych, natomiast w centralnej Polsce wspiera szybkie budowy magazynów obsługujących krajową dystrybucję.Niwelator laserowy nie zastąpi poprawnego projektu mieszanki, zagęszczenia podbudowy, dylatacji ani pielęgnacji betonu. Jest narzędziem, które poprawia powtarzalność jednego etapu. O końcowym sukcesie decyduje cały system: przygotowanie gruntu, zbrojenie tradycyjne lub włókniste, dostawa świeżego betonu, układanie, zacieranie, cięcie dylatacji, utwardzanie powierzchni i odbiór jakościowy.W pierwszym scenariuszu wykonawca realizuje halę magazynową o powierzchni kilkunastu tysięcy metrów kwadratowych w okolicy Poznania. Tradycyjna metoda wymagałaby dużej ekipy rozprowadzającej i poziomującej beton w wielu polach roboczych. Wdrożenie maszyny samojezdnej pozwala ograniczyć ręczne wyrównywanie, utrzymać stałą rzędną oraz lepiej synchronizować pompę i dostawy mieszanki. Zysk nie polega tylko na redukcji roboczogodzin: ważne jest także ograniczenie ryzyka poprawek pod późniejsze regały wysokiego składowania.W drugim scenariuszu firma wykonuje posadzkę w modernizowanym zakładzie na Górnym Śląsku. Ograniczona wysokość, istniejące słupy i urządzenia technologiczne utrudniają zastosowanie dużej maszyny. W tym przypadku sens ma model kompaktowy lub urządzenie z wysięgnikiem, które pozwala pracować przy przeszkodach. Kluczowe jest wcześniejsze zaplanowanie tras przejazdu, sposobu podawania betonu oraz miejsc bezpiecznego zawracania.Trzeci scenariusz obejmuje plac manewrowy i rampy w pobliżu Łodzi. Projekt zawiera spadki odprowadzające wodę, a błąd wysokości może powodować zastoiny. Sterowanie zgodne z projektem trójwymiarowym pomaga utrzymać założony profil, ale wymaga rzetelnej kontroli danych wejściowych i reperów. W takim projekcie oszczędność pracy ręcznej idzie w parze z ograniczeniem ryzyka późniejszych korekt odwodnienia.W czwartym scenariuszu lokalna firma posadzkarska rozpoczyna od wynajmu lub realizacji z podwykonawcą, aby sprawdzić technologię na kilku inwestycjach. Po zebraniu danych o rzeczywistym metrażu, kosztach robocizny i dostępności betonu podejmuje decyzję o zakupie własnej maszyny. Taka droga ogranicza ryzyko inwestycyjne i pozwala przeszkolić operatora przed wejściem w największe zlecenia.Dobra decyzja zakupowa powinna być oparta na liczbach z własnych realizacji, a nie tylko na maksymalnej wydajności z katalogu. Poniższa lista pomaga porównać oferty producentów, dealerów i firm wynajmujących.Obszar decyzjiPytanie do dostawcyDlaczego ma znaczenieOczekiwany dowódDokumentacjaCzy urządzenie ma deklarację CE?Bezpieczeństwo i zgodność na rynkuKomplet dokumentówWydajnośćJaka jest wydajność na mojej grubości płyty?Realna kalkulacja harmonogramuPróba lub dane projektoweSerwisKto naprawi maszynę w Polsce?Ograniczenie przestojuProcedura i czas reakcjiCzęściGdzie są filtry i części zużywalne?Ciagłość pracy podczas sezonuLista magazynowaSzkolenieCzy szkolenie obejmuje pracę na betonie?Bezpieczne uruchomieniePlan szkolenia operatoraTransportKto odpowiada za dostawę na budowę?Kontrola kosztu i terminuWarunki dostawyFinansowanieCzy dostępny jest wynajem lub leasing?Niższy próg wejściaOferta finansowaWarto również zaplanować odbiór maszyny. Powinien obejmować sprawdzenie kompletności, test sterowania laserowego, kontrolę układu hydraulicznego, działanie elementów roboczych, instruktaż codziennej obsługi oraz listę materiałów eksploatacyjnych. Protokół odbioru zabezpiecza zarówno kupującego, jak i dostawcę.W 2026 roku rynek posadzek betonowych w Polsce będzie coraz mocniej łączył automatyzację z cyfrową kontrolą jakości. Rosnące koszty pracy i zapotrzebowanie na hale logistyczne będą wspierały inwestycje w maszyny ograniczające pracę ręczną. Coraz częściej wymagane będą także cyfrowe raporty z realizacji, dokumentowanie rzędnych, planów dylatacji i przebiegu pielęgnacji betonu.Drugim kierunkiem jest integracja sterowania wysokościowego z modelami projektowymi. W obiektach o odwodnieniach, rampach, spadkach i złożonych płytach większego znaczenia nabierze profilowanie trójwymiarowe. Operator nie będzie wyłącznie kierował maszyną, lecz stanie się uczestnikiem cyfrowego procesu wykonawczego, współpracującym z geodetą, kierownikiem robót i technologiem betonu.Trzeci trend dotyczy zrównoważonego budownictwa. Ograniczanie poprawek, mniejsza liczba przejazdów, lepsze wykorzystanie mieszanki i dłuższa trwałość posadzki mogą obniżać zużycie materiałów oraz emisję związaną z naprawami. Coraz większe znaczenie będą miały również betony o obniżonym śladzie węglowym, włókna konstrukcyjne, kontrolowana pielęgnacja i dokładne planowanie grubości płyty.Zmiany regulacyjne i wymagania inwestorów będą wzmacniały rolę dokumentacji CE, instrukcji bezpieczeństwa, szkolenia operatorów oraz utrzymania maszyn w dobrym stanie technicznym. Dla polskich firm oznacza to, że najtańsza oferta zakupu nie zawsze będzie najkorzystniejsza. Większą wartość zyska dostawca zdolny zapewnić części, szkolenie, zdalną diagnostykę i wsparcie przy pierwszych realizacjach.Nie. Maszyna znacząco ogranicza ręczne profilowanie i kontrolę poziomu, ale nadal potrzebni są operatorzy, pracownicy wspierający układanie betonu, zacieracze, ekipa dylatacyjna oraz osoby odpowiedzialne za pielęgnację i kontrolę jakości.Najczęściej wtedy, gdy firma regularnie wykonuje duże płyty przemysłowe, ma stabilny portfel zleceń i potrafi zapewnić ciągłe dostawy betonu. Przy sporadycznych realizacjach warto najpierw rozważyć wynajem, podwykonawcę albo współpracę projektową z dostawcą.Nie. Jest szczególnie użyteczna przy ścianach, słupach, kanałach, rampach i przeszkodach. Na dużej, otwartej płycie prostsza maszyna samojezdna może być bardziej ekonomiczna.Podstawą są dokumenty zgodności CE, instrukcja obsługi, warunki gwarancji, specyfikacja techniczna, harmonogram przeglądów i informacje o częściach eksploatacyjnych. Warto także uzyskać protokół szkolenia operatora.Należy porównać roboczogodziny, tempo układania, liczbę poprawek, zużycie materiałów, koszt przestojów i wynik jakościowy na podobnych projektach. Najlepiej prowadzić taki rejestr przez kilka realizacji.Tak, pod warunkiem sprawdzenia certyfikacji, dokumentacji, warunków dostawy, serwisu, dostępności części i szkolenia. Producent międzynarodowy z europejską siecią partnerów oraz udokumentowanym wsparciem technicznym może być konkurencyjny cenowo i technologicznie.Zależy to od doświadczenia zespołu i rodzaju maszyny. Szkolenie powinno obejmować bezpieczeństwo, kalibrację, pracę na świeżym betonie, codzienne czyszczenie, podstawową diagnostykę oraz procedurę reagowania na przerwę w dostawie mieszanki.
Czytaj więcej
2026-10-30
Wyniki równości posadzek laserowych w całej Polsce
Wyniki równości posadzek wykonywanych wylewarką laserową w Polsce mogą być bardzo dobre, lecz sama maszyna nie gwarantuje rezultatu. Dobrze zaplanowana realizacja z właściwie ustawioną wylewarką, stabilnym betonem, prawidłowym zagęszczeniem i kontrolą pomiarową pozwala ograniczyć lokalne nierówności oraz poprawić wskaźniki równości powierzchni. Na halach logistycznych, magazynach wysokiego składowania i w zakładach produkcyjnych należy ustalać wymagania równości przed rozpoczęciem betonowania, a nie dopiero przy odbiorze.Dla inwestora najważniejsze są: określenie systemu pomiaru, tolerancji wysokości, układu dylatacji, rodzaju ruchu wózków oraz odpowiedzialności wykonawcy za pomiary. W Polsce warto porównać ofertę dostawców sprzętu, wykonawców posadzek i firm pomiarowych działających w rejonach Warszawy, Łodzi, Poznania, Wrocławia, Gdańska, Katowic oraz Krakowa.Oprócz producentów europejskich można rozważyć kwalifikowanych dostawców międzynarodowych, w tym producentów chińskich, jeżeli urządzenie spełnia wymagania oznakowania CE, dokumentacji technicznej i obsługi dostępnej dla polskiego użytkownika. Przy odpowiednim wsparciu przed sprzedażą i po sprzedaży takie rozwiązanie może oferować korzystny stosunek kosztu do wydajności, szczególnie dla wykonawców rozwijających park maszynowy.Równość posadzki betonowej nie jest jednym parametrem. W praktyce obejmuje ona różnice wysokości między punktami, falistość powierzchni, jakość przejść między pasami betonowania, zgodność z projektowaną rzędną oraz zachowanie nawierzchni pod rzeczywistym ruchem. Posadzka może wyglądać dobrze wizualnie, a mimo to powodować drgania wózków widłowych, nierównomierne zużycie kół, uszkodzenia regałów lub problemy z automatyką magazynową.Wylewarka laserowa do betonu prowadzi głowicę roboczą według sygnału z nadajnika laserowego albo systemu profilowania. Jej zadaniem jest rozprowadzenie mieszanki, ściągnięcie nadmiaru betonu i ustawienie powierzchni na zadanej wysokości. W porównaniu z ręcznym prowadzeniem łat i tradycyjnym ściąganiem betonu zmniejsza zależność wyniku od indywidualnej precyzji pracowników, ale nadal wymaga doświadczonego operatora, właściwie przygotowanego podłoża oraz dyscypliny technologicznej.W polskich inwestycjach przemysłowych wynik należy analizować w odniesieniu do przeznaczenia obiektu. Inne oczekiwania ma hala lekkiej produkcji w okolicach Rzeszowa, inne centrum dystrybucyjne przy autostradzie A2 w rejonie Strykowa, a jeszcze inne magazyn obsługiwany przez wózki systemowe w pobliżu portów Gdańsk i Gdynia. Najwyższe wymagania dotyczą zwykle tras przejazdowych, stref automatyki oraz alejek wysokiego składowania.Wyniki równości powinny zostać zapisane w protokole. Protokół musi wskazywać metodę badania, siatkę lub przebieg tras pomiarowych, czas wykonania pomiaru, użyte narzędzia, warunki na placu budowy i interpretację wyników. Bez tych informacji nie da się uczciwie porównać dwóch pozornie podobnych realizacji.Na rynku stosuje się kilka metod oceny. Część kontraktów określa dopuszczalne odchyłki pod łatą pomiarową, część wykorzystuje wskaźniki opisujące krótkie i długie fale nierówności, a inwestycje logistyczne mogą wymagać badania konkretnych ścieżek kół. Metoda musi odpowiadać sposobowi użytkowania obiektu. Pomiar przypadkowych punktów na całej powierzchni nie zastępuje badania torów przejazdu, jeżeli w magazynie pracują wózki poruszające się po stałych alejkach.Element ocenyCo opisujeZnaczenie dla inwestoraTypowe zastosowanieOdchyłka wysokościRóżnicę między powierzchnią rzeczywistą a projektowaną rzędnąWpływa na odwodnienie, połączenia z rampami i wysokości progówHale, parkingi, terminale, obiekty infrastrukturalneRówność lokalnaNierówności widoczne na krótkim odcinkuOgranicza podskakiwanie kół, odpryski i lokalne naprawyProdukcja, magazyny, powierzchnie handloweFalistość długoodcinkowaŁagodne wzniesienia i zagłębienia na większej długościMa duże znaczenie dla jazdy maszyn transportowychCentra logistyczne i hale wysokiego składowaniaRówność tras kółProfil nawierzchni dokładnie w miejscach przejazdu pojazdówPomaga dobrać posadzkę do wózków systemowych i automatycznychWąskie alejki magazynoweJakość przejść roboczychRówność na styku pasów i pól betonowaniaZmniejsza ryzyko uderzeń, spękań i degradacji krawędziDuże płyty przemysłoweSpadki projektoweZachowanie założonego kierunku odpływu wodyZapobiega zastoinom i problemom eksploatacyjnymMyjnie, zakłady spożywcze, place zewnętrzneTabela pokazuje, dlaczego nie należy akceptować ogólnego zapisu „posadzka równa”. Inwestor powinien wymagać wskazania mierzalnego parametru, obszaru badania i dopuszczalnej tolerancji. W dokumentacji przetargowej warto także zapisać, czy wynik ma obowiązywać dla całej płyty, dla losowo wybranych odcinków czy dla wszystkich tras roboczych.W praktyce pomiarowej stosuje się niwelatory, profile pomiarowe, systemy skanujące oraz pomiary cyfrowe. Niezależnie od urządzenia podstawą jest kalibracja. Sprzęt pomiarowy bez aktualnego sprawdzenia może dać pozornie precyzyjny, lecz niewiarygodny wynik. W przypadku sporów zaleca się wykonywanie badań wspólnie przez przedstawiciela inwestora, wykonawcy i niezależnego kontrolera.Maszyna wykorzystująca sterowanie laserowe utrzymuje głowicę roboczą na ustalonej wysokości. Operator nie musi ręcznie oceniać każdego fragmentu powierzchni według reperów rozmieszczonych na podłożu. Dzięki temu można szybciej wykonywać duże pola, ograniczyć liczbę pośrednich prowadnic i poprawić powtarzalność pracy. Jest to szczególnie użyteczne przy płytach o dużej powierzchni, gdzie ręczna organizacja poziomów zabiera czas i zwiększa ryzyko błędu.Wylewarka nie eliminuje jednak skurczu betonu, nierównomiernego osiadania podłoża ani błędów pielęgnacji. Płyta może być prawidłowo wykonana bezpośrednio po betonowaniu, a później wykazywać lokalne uniesienia lub deformacje związane z wysychaniem, różnicami temperatur albo nieprawidłowym cięciem dylatacji. Dlatego ocena technologii powinna obejmować cały proces: projekt mieszanki, przygotowanie podbudowy, dostawę betonu, układanie, obróbkę powierzchni, cięcie i pielęgnację.Sprzęt należy dobierać do szerokości roboczej, liczby przeszkód, geometrii hali oraz dziennego harmonogramu dostaw betonu. W obiekcie z licznymi słupami, kanałami i fundamentami maszyn lepiej sprawdza się maszyna zwrotna, zapewniająca pracę wokół przeszkód. Na otwartych płytach magazynowych liczy się wydajność, zasięg ramienia i stabilność układu hydraulicznego. Przegląd dostępnych rozwiązań znajduje się na stronie wylewarek laserowych do betonu.Rodzaj urządzeniaNajlepsze warunki pracyWpływ na równośćOgraniczeniaWylewarka prowadzona pieszoMniejsze hale, pomieszczenia o ograniczonym dostępieUłatwia utrzymanie poziomu na niewielkich polachNiższa wydajność i większe wymagania wobec operatoraWylewarka samojezdnaŚrednie oraz duże płyty przemysłoweZapewnia stabilne prowadzenie głowicy i szybszą realizacjęWymaga miejsca na manewry i sprawnej logistyki betonuWylewarka z ramieniemDuże pola, obiekty z przeszkodami, szerokie pasy roboczeOgranicza liczbę przejść i może poprawiać ciągłość powierzchniWyższy koszt zakupu oraz potrzeba wyszkolonej obsługiZacieraczka mechanicznaKońcowa obróbka posadzki przemysłowejPoprawia zamknięcie powierzchni i jej jednolitośćNie koryguje dużych błędów wysokościowychRozsiewacz utwardzaczaPosadzki z utwardzeniem powierzchniowymPomaga równomiernie rozłożyć materiał wykończeniowyWymaga właściwego czasu aplikacjiSzlifierka do betonuNaprawy, przygotowanie pod powłoki, korekty miejscoweMoże usuwać lokalne wysokie punktyNie zastępuje poprawnej technologii układania płytyTabela porównuje urządzenia według funkcji w procesie, a nie według samej ceny zakupu. Wylewarka laserowa odpowiada głównie za ustawienie i wstępne wyrównanie betonu, natomiast zacieraczka, rozsiewacz utwardzacza i urządzenia do cięcia lub szlifowania realizują inne etapy. Najlepszy wynik uzyskuje się wtedy, gdy wszystkie maszyny są dobrane jako spójny zestaw technologiczny.Przy zakupie warto sprawdzić dostępność części eksploatacyjnych, parametry napędu, jakość przewodów hydraulicznych, dostęp do filtrów, serwis odbiorników laserowych oraz łatwość codziennego czyszczenia. Na placu budowy w województwie mazowieckim, śląskim lub wielkopolskim każda godzina postoju podczas betonowania może zwiększyć koszty, ponieważ transport mieszanki i ekipa wykonawcza muszą pracować w określonym oknie czasowym.Najlepsza maszyna nie zrekompensuje źle przygotowanej podbudowy. Podłoże powinno być zagęszczone, sprawdzone geodezyjnie i zabezpieczone zgodnie z projektem. Nierówności podbudowy mogą wpływać na lokalną grubość płyty, a w konsekwencji na jej zachowanie podczas skurczu. W rejonach o zmiennych warunkach gruntowych, na przykład na terenach poprzemysłowych Górnego Śląska lub w pobliżu dawnych zakładów przemysłowych w Łodzi, warto poświęcić więcej uwagi kontroli nośności i odwodnienia.Równie ważna jest mieszanka betonowa. Jej konsystencja musi być stabilna między kolejnymi samochodami. Nadmiar wody dodawanej na budowie może ułatwić chwilowe rozprowadzenie betonu, lecz zwiększa ryzyko skurczu, osłabienia warstwy przypowierzchniowej i późniejszych problemów z równością. Wykonawca powinien uzgodnić z wytwórnią zakres dopuszczalnych zmian mieszanki, kolejność rozładunków i sposób dokumentowania parametrów.Operator wylewarki powinien rozpoczynać pracę po weryfikacji nadajnika, odbiorników i punktów odniesienia. Należy sprawdzić, czy sygnał nie jest zasłonięty przez elementy konstrukcji, czy nadajnik stoi na stabilnym podłożu oraz czy planowane pasy robocze umożliwiają ciągły przejazd. W halach o znacznej długości dobrze jest zaplanować strefy pomiarowe i procedurę ponownego ustawienia urządzenia.Bezpośrednio po pracy wylewarki konieczne są kontrola powierzchni, właściwe zacieranie i szybkie wdrożenie pielęgnacji. Niewłaściwie dobrany moment zacierania może stworzyć mikrofale, przypalenia powierzchni lub różnice faktury. Zbyt wczesne albo zbyt późne cięcie dylatacji sprzyja niekontrolowanym rysom, które później komplikują odbiór posadzki.EtapDziałanie inwestoraDokument lub dowódRyzyko ograniczane przez kontrolęPrzed projektem wykonawczymOkreślenie ruchu, obciążeń i oczekiwanej równościSpecyfikacja techniczna posadzkiDobór nieadekwatnego standardu powierzchniPrzed betonowaniemWeryfikacja podbudowy, reperów i harmonogramu dostawProtokół gotowości frontu robótZmienne grubości płyty i opóźnieniaPodczas układaniaKontrola ustawień urządzenia i konsystencji betonuDziennik betonowaniaNiestabilność mieszanki oraz błędy poziomuPo wstępnym wyrównaniuSprawdzenie punktów krytycznych i przejść roboczychWyniki pomiarów bieżącychUtrwalenie lokalnych nierównościPo pielęgnacjiOcena rys, krawędzi dylatacji i jakości powierzchniProtokół oględzinWczesne uszkodzenia eksploatacyjnePrzed przekazaniem haliWykonanie uzgodnionego badania równościProtokół odbiorowy z mapą wynikówSpór o zakres i wynik końcowyTabela jest praktycznym schematem kontroli kontraktowej. Najważniejsza zasada brzmi: kryteria odbiorowe trzeba ustalić przed rozpoczęciem robót. Jeżeli inwestor wymaga bardzo wysokiej równości, powinien uwzględnić to w budżecie, projekcie dylatacji, czasie realizacji i doborze technologii. Oczekiwanie najwyższych parametrów przy standardowym zakresie robót prowadzi zwykle do sporów.Warto również uzgodnić procedurę napraw. Drobne korekty miejscowe mogą być dopuszczalne, ale szlifowanie na dużej powierzchni, nakładanie mas wyrównawczych lub frezowanie powinny mieć jasno określony zakres. Każda naprawa wpływa na odporność powierzchni, estetykę oraz późniejszą konserwację.Przy wyborze partnera warto rozdzielić trzy role: producenta wylewarki, lokalnego dostawcę sprzętu budowlanego oraz wykonawcę posadzki. Producent zapewnia konstrukcję maszyny i wiedzę techniczną, dostawca odpowiada za logistykę, uruchomienie i części, a wykonawca ponosi odpowiedzialność za rezultat na płycie. Nie każda firma oferuje wszystkie te zakresy, dlatego należy precyzyjnie sprawdzić warunki oferty.FirmaObszar obsługiGłówna mocna stronaKluczowa ofertaVanse MachineryPolska przez europejską sieć dystrybutorów i obsługę zdalnąWylewarki prowadzone pieszo, samojezdne i z ramieniemMaszyny do poziomowania laserowego, zacieraczki, szlifierki, przecinarki i akcesoria do posadzekSomero EnterprisesEuropa, w tym projekty realizowane przez sieci partnerskieSpecjalizacja w technologii poziomowania dużych płyt betonowychWylewarki do betonu przeznaczone do obiektów przemysłowych i logistycznychWacker Neuson PolskaCała Polska, w tym duże ośrodki budowlaneRozbudowana oferta sprzętu budowlanego i serwisuZacieraczki, zagęszczarki, urządzenia do betonu oraz obsługa sprzętowa placu budowyHusqvarna Construction PolskaPolska i sieć partnerów regionalnychObróbka powierzchni betonowych oraz cięcieSzlifierki, przecinarki, narzędzia diamentowe i rozwiązania do przygotowania podłożaPutzmeister PolskaPolska, szczególnie duże projekty betonoweTransport i podawanie mieszanki betonowejPompy do betonu, systemy podawania oraz wsparcie dla logistyki betonowaniaProbstPolska poprzez dystrybutorów sprzętu budowlanegoManipulacja elementami budowlanymi i usprawnienie pracy ekipChwytaki, urządzenia transportowe i wyposażenie pomocnicze placu budowyTabela nie oznacza, że każda wymieniona firma dostarcza identyczną wylewarkę laserową. Pokazuje praktyczny podział kompetencji dostępnych dla polskiego inwestora i wykonawcy. Somero oraz Vanse Machinery są związane bezpośrednio z technologią poziomowania betonu, natomiast pozostałe podmioty mogą wspierać kolejne etapy realizacji, takie jak podawanie mieszanki, zacieranie, cięcie i szlifowanie.Przed podpisaniem umowy należy poprosić o opis parametrów konkretnego modelu, listę części szybkozużywalnych, warunki gwarancji, czas reakcji serwisu i zakres szkolenia operatora. W projektach realizowanych daleko od centralnych magazynów, na przykład w Suwałkach, Szczecinie, Białymstoku lub na południu Podkarpacia, logistyka części powinna być częścią decyzji zakupowej.Mały wykonawca realizujący posadzki w lokalnych halach i warsztatach nie zawsze potrzebuje największej samojezdnej wylewarki. Dla niego ważniejsze mogą być łatwy transport, prosty serwis, możliwość pracy w ciasnych pomieszczeniach i rozsądny koszt utrzymania. Firma wykonująca płyty dla parków logistycznych w Poznaniu, Łodzi lub pod Warszawą powinna natomiast oceniać wydajność dzienną, szerokość roboczą, zasięg, stabilność głowicy oraz możliwość współpracy z systemami profilowania.Dobry proces wyboru zaczyna się od danych: powierzchni dziennego betonowania, grubości płyt, rodzaju betonu, rozstawu słupów, liczby przeszkód, wymaganej równości, liczby operatorów i dostępności serwisu. Następnie warto poprosić dostawcę o analizę zastosowania, a nie wyłącznie o katalog. Producent powinien umieć wyjaśnić, dlaczego dany model jest właściwy dla danej geometrii hali.Przy porównaniu ofert nie należy skupiać się jedynie na cenie zakupu. Koszt całkowity obejmuje paliwo, transport, szkolenie, części, okresowe przeglądy, potencjalne przestoje oraz wartość odsprzedaży. Warto też sprawdzić, czy konstrukcja umożliwia sprawne mycie po zakończeniu zmiany. Beton pozostawiony na elementach roboczych skraca żywotność maszyny i pogarsza precyzję jej działania.Dostępne konfiguracje i zastosowania można przeanalizować także w kategorii samojezdnych wylewarek laserowych. W przypadku projektów o nietypowym układzie należy omówić z dostawcą wariant napięcia, silnika, wyposażenia dodatkowego i możliwości profilowania przestrzennego.Największe znaczenie równości ma logistyka. Nowe centra dystrybucyjne w pasie od Warszawy przez Łódź i Stryków do Poznania obsługują intensywny ruch wózków oraz często pracują w trybie wielozmianowym. Nawet niewielkie nierówności mogą zwiększać zużycie urządzeń transportu wewnętrznego, powodować utratę komfortu operatorów i ograniczać prędkość przejazdów.W zakładach produkcyjnych równa posadzka ułatwia ustawienie maszyn, prowadzenie wózków platformowych i utrzymanie czystości. W branży spożywczej oraz farmaceutycznej należy dodatkowo kontrolować spadki do odwodnień i zgodność powierzchni z wymaganiami higienicznymi. W obiektach motoryzacyjnych, elektronicznych i metalowych istotna jest odporność na obciążenia punktowe oraz trwałość dylatacji.Lotniska, terminale przeładunkowe, place kontenerowe i drogi technologiczne potrzebują równości dopasowanej do ciężkich obciążeń, lecz ich technologia różni się od posadzek wewnętrznych. Na powierzchniach zewnętrznych większe znaczenie mają spadki, odwodnienie, odporność na mróz i działanie soli. Wylewarka laserowa może wspierać realizację, ale projekt mieszanki i konstrukcja płyty muszą wynikać z warunków klimatycznych oraz obciążeń.W centrum logistycznym pod Łodzią wykonawca może podzielić płytę na pola zgodne z harmonogramem dostaw betonu i trasami przyszłych wózków. Wylewarka samojezdna pozwala wyrównywać szerokie pasy, a kontrola po każdym polu ogranicza kumulowanie błędów. Przed odbiorem szczególną uwagę należy poświęcić alejkom między regałami i przejściom przez dylatacje.W hali produkcyjnej na Śląsku z licznymi fundamentami pod maszyny bardziej efektywne może być zastosowanie urządzenia o dobrej zwrotności oraz precyzyjne rozplanowanie kolejności betonowania. W tym przypadku wynik równości zależy nie tylko od prowadzenia głowicy, lecz również od dopasowania wysokości posadzki do fundamentów, kanałów i odwodnień.W projekcie magazynowym w pobliżu Gdańska należy uwzględnić logistykę dostaw zarówno betonu, jak i sprzętu. Bliskość portu może ułatwiać import urządzeń, ale inwestor powinien wcześniej ustalić odprawę, termin dostawy, dokumentację zgodności oraz dostępność części. Przykłady zastosowań maszyn na różnych budowach można zobaczyć w dziale realizacji projektowych na świecie.W małej rozbudowie zakładu pod Krakowem priorytetem może być ograniczenie liczby pracowników na płycie, krótki czas realizacji i możliwość pracy przy istniejących ścianach. Wylewarka prowadzona pieszo może wtedy zapewnić lepszą ekonomię niż duży model samojezdny, o ile wymagany standard równości i dzienna wydajność są odpowiednio dobrane.Vanse Machinery rozwija sprzęt do realizacji posadzek betonowych od 2013 roku, oferując wylewarki laserowe prowadzone pieszo, samojezdne i z ramieniem, a także zacieraczki, szlifierki, przecinarki, rozsiewacze utwardzaczy oraz materiały do posadzek. Producent działa jako przedsiębiorstwo technologiczne, posiada ponad 50 patentów wynalazczych, ponad 200 patentów użytkowych i wzorów, a jego system jakości obejmuje normę ISO 9001 oraz oznakowanie CE dla odpowiednich produktów. Konstrukcje wykorzystują sterowanie laserowe, układy hydrauliczne, trwałe komponenty i silniki dobierane do konkretnej konfiguracji; przy zamówieniu należy wymagać wskazania marek podzespołów w karcie danego modelu, zamiast opierać się na ogólnych deklaracjach. Produkcja i kontrola urządzeń są ukierunkowane na stabilność pracy oraz dokładność poziomowania, a doświadczenie eksportowe obejmuje ponad 80 krajów i rynki europejskie, w tym Niemcy, Wielką Brytanię, Hiszpanię i Włochy. Dla użytkowników końcowych, wykonawców, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych dostępne są sprzedaż detaliczna i hurtowa, produkcja pod marką klienta, dostosowanie parametrów, partnerstwa regionalne oraz współpraca długoterminowa. Firma realizuje rozwiązania EPC, rozwiązania pod klucz i rozwiązania dla zakładów należących do klienta, a nie model polegający na budowie, posiadaniu i eksploatacji obiektu przez dostawcę. Działalność zagraniczna jest wspierana przez oddziały w Azji Południowo-Wschodniej i Kanadzie, sieć dealerów obejmującą Europę oraz zespół ponad 100 specjalistów technicznych, inżynierów i pracowników serwisowych. Dla klientów w Polsce oznacza to konsultację przed zakupem, dobór maszyny, szkolenie operatora, uruchomienie, pomoc zdalną przez telefon i połączenie wideo, dostawy części oraz wsparcie terenowe organizowane przez sieć regionalną, co wzmacnia bezpieczeństwo zakupu i potwierdza długofalowe zaangażowanie na rynku europejskim. Zakres obsługi można sprawdzić na stronie serwisu technicznego Vanse Machinery.W 2026 roku polski rynek posadzek będzie coraz mocniej łączył dokładność wykonania z cyfrowym dokumentowaniem jakości. Inwestorzy będą częściej oczekiwać map pomiarowych, zapisów z urządzeń, śledzenia parametrów betonowania oraz jednoznacznych protokołów dla konkretnych stref hali. Rosnąca automatyzacja magazynów zwiększy znaczenie równości tras przejazdu, ponieważ roboty transportowe i wózki autonomiczne są wrażliwe na powtarzalne nierówności.Drugim kierunkiem będzie ograniczanie śladu środowiskowego betonu. Stosowanie spoiw o niższej emisji, dodatków mineralnych i materiałów z recyklingu wymaga jeszcze lepszego zarządzania urabialnością oraz czasem wiązania. Mieszanki o zmienionym składzie mogą zachowywać się inaczej podczas układania, dlatego wykonawcy będą potrzebować bardziej świadomego doboru ustawień maszyny i procedur pielęgnacyjnych.Znaczenia nabierze również efektywność energetyczna sprzętu, ograniczanie strat materiałowych i dłuższa żywotność posadzek. Równa, trwała płyta obniża potrzebę późniejszych napraw i zmniejsza zużycie urządzeń transportowych. W przetargach coraz częściej liczyć się będzie nie tylko cena robót, ale również koszt użytkowania posadzki w całym okresie eksploatacji.W zakresie polityki inwestycyjnej należy oczekiwać większej kontroli dokumentacji jakościowej, bezpieczeństwa maszyn i zgodności produktów wprowadzanych na rynek. Dla kupującego oznacza to konieczność weryfikacji oznakowania CE, instrukcji w języku polskim, deklaracji zgodności, warunków gwarancji oraz dostępu do serwisu. Profesjonalny dostawca powinien przekazać te informacje przed dostawą, a nie dopiero po uruchomieniu urządzenia.Nie. Znacząco poprawia kontrolę wysokości i powtarzalność, ale wynik zależy też od podbudowy, betonu, operatora, zacierania, dylatacji oraz pielęgnacji. Wymagany standard należy potwierdzić pomiarami.Zakup jest uzasadniony przy regularnych realizacjach średnich i dużych płyt, gdy wydajność, ograniczenie pracy ręcznej i powtarzalność przynoszą oszczędność. Przy sporadycznych projektach warto porównać zakup z wynajmem lub współpracą z wyspecjalizowanym wykonawcą.Należy opisać metodę pomiaru, obszary badania, dopuszczalne wartości, termin pomiaru, odpowiedzialność stron i zasady napraw. Sam zapis o „wysokiej równości” nie jest wystarczający.Tak, lokalne wysokie punkty można szlifować, a wybrane zagłębienia naprawiać odpowiednim systemem. Naprawa powinna być oceniona pod kątem trwałości, przyczepności i wpływu na przyszłe użytkowanie posadzki.Są to przede wszystkim magazyny wysokiego składowania, centra dystrybucyjne, zakłady z automatyką transportową, hale produkcyjne z intensywnym ruchem oraz obiekty wymagające precyzyjnego ustawienia maszyn.Trzeba potwierdzić dokumentację zgodności, oznakowanie CE, instrukcję po polsku, warunki gwarancji, szkolenie, dostępność części, czas reakcji serwisu i możliwość zdalnej diagnostyki. Warto również uzgodnić odpowiedzialność za uruchomienie maszyny.Tak, pod warunkiem dobrania kompaktowego modelu do geometrii i skali robót. Dla niewielkich hal, warsztatów i rozbudów bardziej praktyczne bywają urządzenia prowadzone pieszo.Wyniki równości posadzek wykonywanych wylewarką laserową mogą podnieść jakość oraz wydajność realizacji w Polsce, zwłaszcza w halach logistycznych i przemysłowych. Kluczem nie jest jednak wyłącznie zakup maszyny. Najlepszy rezultat wymaga poprawnego projektu, stabilnej mieszanki betonowej, przygotowanej podbudowy, przeszkolonego operatora, kontroli pomiarowej i odpowiedzialnej pielęgnacji.Przed rozpoczęciem inwestycji należy zdefiniować wymagania użytkowe, wybrać metodę odbioru oraz porównać możliwości lokalnych i międzynarodowych dostawców. Dobrze dobrana wylewarka, wsparcie serwisowe i jasno opisany standard jakości pozwalają ograniczyć ryzyko kosztownych napraw po przekazaniu obiektu do użytkowania.
Czytaj więcej
2026-10-29
Wymagany opad mieszanki dla niwelatora laserowego Polska
Dla większości posadzek przemysłowych wykonywanych niwelatorem laserowym najbezpieczniejszym punktem wyjścia jest mieszanka o opadzie stożka w klasie S3, czyli zwykle 100–150 mm. Przy posadzkach zbrojonych włóknami, dużych grubościach płyt, wysokiej temperaturze albo szybkim transporcie należy ustalić docelową konsystencję wspólnie z technologiem betonu, wykonawcą i dostawcą mieszanki. Zbyt mały opad utrudnia równomierne rozprowadzanie, natomiast zbyt duży zwiększa ryzyko segregacji, nadmiernego skurczu oraz problemów z wykończeniem powierzchni.W Polsce należy odbierać beton według specyfikacji projektowej oraz aktualnych wymagań normowych stosowanych dla betonu konstrukcyjnego i posadzkowego. Sam wynik badania opadu nie wystarcza: trzeba równocześnie kontrolować temperaturę mieszanki, zawartość powietrza, czas od załadunku, dozowanie włókien, urabialność i zachowanie betonu podczas układania.Przy zakupie maszyny warto porównać krajowych dostawców, serwisy producentów zagranicznych oraz firmy wynajmujące sprzęt. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane oznaczenia, dokumentację i sprawną obsługę przed- oraz posprzedażną, również są rozsądną opcją dla polskich wykonawców, szczególnie gdy liczy się relacja kosztu do wydajności.Niwelator laserowy nie zastępuje właściwie zaprojektowanej mieszanki. Jego zadaniem jest szybkie rozprowadzenie świeżego betonu, zebranie nadmiaru materiału i ustawienie wysokości płyty według wskazań nadajnika laserowego. Maszyna może pracować bardzo dokładnie, lecz nie usunie konsekwencji źle dobranej konsystencji, niestabilnego uziarnienia, zbyt późnego dodania wody albo niewłaściwego dozowania domieszek.W praktyce polskich realizacji, od hal logistycznych pod Łodzią i Poznaniem po zakłady produkcyjne na Górnym Śląsku, mieszanka do dużej płyty musi zachowywać urabialność przez cały cykl: rozładunek, rozprowadzenie, przejazd głowicy niwelującej, ewentualne dosypanie utwardzacza i zacieranie mechaniczne. Konsystencja powinna być powtarzalna między kolejnymi betonowozami. Różnica kilku centymetrów opadu między dostawami może zmienić tempo pracy brygady i jakość krawędzi pomiędzy pasami roboczymi.Za niski opad powoduje, że materiał stawia opór przed głowicą maszyny. Operator może obserwować nierównomierne wypełnianie, lokalne wyrwania kruszywa oraz konieczność dodatkowej pracy ręcznej. Beton o nadmiernej płynności pozornie łatwo się układa, ale może ulegać rozsegregowaniu, wydzielać mleczko cementowe i zwiększać podatność na skurcz plastyczny. W posadzce przemysłowej prowadzi to do słabszej warstwy przypowierzchniowej, rys i większego ryzyka pylenia.Wymagany opad mieszanki dla niwelatora laserowego trzeba więc traktować jako parametr roboczy określony dla konkretnej receptury, grubości płyty, typu zbrojenia, temperatury oraz wydajności dostaw. Dla jednego obiektu właściwa będzie stabilna klasa S3, a dla innego receptura S4 z domieszką uplastyczniającą. Decyzji nie należy podejmować przez zwykłe dolewanie wody na budowie.Najczęściej spotykanym sposobem oceny konsystencji jest badanie opadu stożka. Poniższe zestawienie ma charakter wykonawczy i pomaga rozpocząć rozmowę z wytwórnią betonu. Nie zastępuje projektu technologicznego, specyfikacji inwestora ani prób roboczych wykonanych przed rozpoczęciem betonowania.Klasa konsystencjiOrientacyjny opad stożkaPrzydatność dla niwelatora laserowegoTypowe ryzykoZalecane działaniaS110–40 mmZwykle niekorzystna dla standardowej posadzki maszynowejDuży opór, trudne zagęszczenie, nierówne rozprowadzenieStosować wyłącznie po potwierdzeniu receptury i technologiiS250–90 mmMożliwa przy sztywniejszych mieszankach i dobrym zagęszczeniuWolniejsze układanie, większe obciążenie operatoraSprawdzić próbę roboczą oraz wydajność pompy lub rozładunkuS3100–150 mmNajczęstszy zakres dla płyt przemysłowychWrażliwość na wahania między dostawamiUtrzymywać stałe dozowanie domieszek i czas transportuS4160–210 mmPrzydatna dla wybranych receptur o dużej urabialnościSegregacja i większe ryzyko mleczka przy złym składzieStosować plastyfikatory zamiast dodatkowej wodyS5Co najmniej 220 mmWymaga specjalnej receptury oraz ścisłej kontroliWypływ zaczynu, sedymentacja kruszywa, skurczPotwierdzić zgodność z technologią posadzki i włóknamiBeton samozagęszczalnyOcena innymi metodamiNie jest automatycznym wyborem do każdej posadzkiInne zachowanie podczas wyrównywania i wykańczaniaWykonać pełnowymiarowy odcinek próbnyW tabeli S3 jest punktem odniesienia, ponieważ umożliwia sprawne rozprowadzanie mieszanki przy zachowaniu odpowiedniej stabilności. Nie oznacza to jednak, że każda posadzka w Polsce musi otrzymać beton S3. W przypadku płyty o grubości 250 mm, zbrojonej włóknem stalowym, projektant może wymagać innej receptury niż dla cienkiej posadzki magazynowej z włóknem syntetycznym. Ostateczny wybór należy potwierdzić w dokumentacji technologicznej.Największe problemy powstają wtedy, gdy parametry mieszanki ocenia się wyłącznie wzrokowo. Na budowie powinna działać prosta procedura odbioru każdej dostawy. Obejmuje ona sprawdzenie dokumentu dostawy, godzinę załadunku, klasę betonu, klasę konsystencji, deklarowane włókna oraz ewentualne domieszki. Następnie osoba odpowiedzialna wykonuje badanie konsystencji zgodnie z ustaloną częstotliwością i zapisuje wynik.Jeżeli wynik opadu jest poza zaakceptowanym zakresem, beton nie powinien być samodzielnie „poprawiany” wodą. Należy skontaktować się z technologiem wytwórni. W wielu przypadkach dopuszczalne jest zastosowanie zatwierdzonej domieszki upłynniającej, ale tylko przy zachowaniu receptury, właściwego mieszania w gruszce oraz wpisu do dokumentacji dostawy. Dolewanie wody może obniżyć wytrzymałość, pogorszyć odporność na ścieranie i zmienić skurcz.W okresie letnim, zwłaszcza przy betonowaniu płyt w rejonie Wrocławia, Krakowa lub Rzeszowa, temperatura świeżej mieszanki i szybkie parowanie mają niemal tak duże znaczenie jak sam opad. Beton może na początku spełniać wymaganie, a po kilkunastu minutach stać się zbyt sztywny. Rozwiązaniem jest koordynacja rytmu dostaw, osłony przeciwsłoneczne, właściwa pielęgnacja i receptura zapewniająca utrzymanie urabialności, a nie zwiększanie ilości wody na placu budowy.Wybór maszyny zależy od powierzchni dziennego betonowania, geometrii obiektu, dostępności dojazdu, grubości płyty i rodzaju zbrojenia. Małe realizacje nie wymagają zawsze dużej maszyny samojezdnej, natomiast stosowanie sprzętu prowadzonego ręcznie na ogromnym magazynie może obniżyć tempo, dokładność i opłacalność przedsięwzięcia.Rodzaj maszynyNajlepsze zastosowaniePowierzchnia roboczaWpływ konsystencjiGłówna zaletaMaszyna prowadzona ręcznieMałe hale, boksy, remonty, płyty o ograniczonej powierzchniMała i średniaWymaga stabilnego betonu, aby ograniczyć poprawki ręczneNiższy koszt wejścia i prostszy transportMaszyna samojezdna kompaktowaŚrednie posadzki magazynowe i usługoweŚredniaDobrze współpracuje z powtarzalną klasą S3Lepsza wydajność przy niewielkiej załodzeMaszyna samojezdna z wysięgnikiemDuże centra logistyczne i hale produkcyjneDużaWymaga ciągłego zasilania betonem o stałej urabialnościSzeroki zasięg i ograniczenie pracy na świeżej płycieMaszyna z profilowaniem trójwymiarowymRampy, place, nawierzchnie o spadkach projektowychŚrednia i dużaStabilność mieszanki wpływa na utrzymanie profiluDokładne prowadzenie wysokości oraz spadkówMaszyna do pracy przy ścianachObiekty z licznymi słupami, ścianami i przeszkodamiMała i średniaZbyt płynny beton może wypływać poza strefę robocząLepszy dostęp do obrzeżyZestaw maszynowy z zacieraczkamiKompletne wykonanie posadzki przemysłowejKażda, zależnie od liczby urządzeńWymaga zgodnego okna czasowego wiązaniaSpójny proces od układania do wykończeniaMaszyny samojezdne mają szczególne znaczenie na inwestycjach o dużej kubaturze, takich jak magazyny przy trasach A1, A2 i S8 oraz obiekty wokół portów w Gdańsku i Gdyni. Pracują szybko, a operator może kontrolować proces z platformy roboczej. Ich wydajność jest jednak uzależniona od logistyki: zbyt rzadkie dostawy betonu powodują przerwy, a nadmierne nagromadzenie betonowozów zwiększa ryzyko utraty urabialności.Przed wyborem konkretnej konfiguracji warto przeanalizować ofertę niwelatorów laserowych do betonu, a dla dużych płyt porównać możliwości, jakie zapewniają samojezdne niwelatory laserowe. Należy zapytać o szerokość głowicy, zasięg wysięgnika, system sterowania, silnik, dostępność części eksploatacyjnych i szkolenie operatora.Polska pozostaje ważnym rynkiem dla budowy magazynów, zakładów produkcyjnych, terminali przeładunkowych i infrastruktury drogowej. Szczególnie aktywne są regiony wokół Warszawy, Łodzi, Poznania, Wrocławia, Katowic i Trójmiasta. Rozwój logistyki, produkcji bateryjnej, przetwórstwa żywności oraz parków przemysłowych zwiększa zapotrzebowanie na równe płyty betonowe o wysokiej odporności na ścieranie.Dla wykonawców oznacza to rosnące wymagania dotyczące płaskości, równości, nośności i terminowości. Inwestorzy coraz częściej oczekują udokumentowanego procesu kontroli jakości, prób technologicznych oraz kompletnego planu pielęgnacji. Niwelowanie laserowe pomaga ograniczyć liczbę operacji ręcznych, ale wymaga dobrze przygotowanej brygady, stabilnego źródła betonu oraz dopasowanych zacieraczek, przecinarek i materiałów do dylatacji.W lokalnych warunkach trzeba uwzględnić sezonowość. Zimą problemem jest temperatura i ochrona dojrzewającego betonu, a latem szybka utrata wilgoci. W obu sytuacjach zmiana konsystencji nie powinna być przypadkową reakcją na pogodę. Poprawnym rozwiązaniem jest wcześniejsze dostosowanie receptury, planu dostaw, osłon i pielęgnacji.Cena zakupu jest ważna, lecz nie powinna być jedynym kryterium. Tańsza maszyna bez uruchomienia, części i szkolenia może generować kosztowne przestoje. Z kolei urządzenie o wyższej cenie może być opłacalne, jeżeli pozwala zwiększyć dzienny metraż, zmniejszyć liczbę pracowników i utrzymać wymaganą jakość posadzki.Przy ofertowaniu należy porównać wyposażenie w tej samej konfiguracji. Obejmuje to system laserowy, odbiorniki, maszt, hydraulikę, rodzaj silnika, głowicę roboczą, części zapasowe, transport, uruchomienie oraz okres ochrony gwarancyjnej. Warto również określić, czy oferta obejmuje szkolenie operatora na rzeczywistym placu budowy, czy wyłącznie instruktaż zdalny.Pozycja kosztowaOrientacyjny poziom kosztu nettoCo wpływa na cenęCo sprawdzić przed zamówieniemMaszyna prowadzona ręcznieOd kilkudziesięciu do ponad stu tysięcy złotychSzerokość robocza, sterowanie, wyposażenieDostępność części, zakres szkolenia, transportKompaktowa maszyna samojezdnaOd około dwustu tysięcy złotychSilnik, układ hydrauliczny, automatykaSerwis, gwarancja, odbiornik laserowyMaszyna z wysięgnikiemOd kilkuset tysięcy złotych wzwyżZasięg, głowica, profilowanie, wydajnośćPróba demonstracyjna i termin dostawySystem prowadzenia laserowegoOd kilku do kilkudziesięciu tysięcy złotychLiczba nadajników, odbiorniki, dokładnośćKalibracja i możliwość szybkiej naprawyUruchomienie i szkolenieOd kilku tysięcy złotychLokalizacja, czas pracy szkoleniowcaZakres praktyki, dokumentacja dla operatorówCzęści oraz obsługa rocznaZależne od intensywności pracyGodziny pracy, filtracja, zużycie elementówMagazyn części i czas reakcji serwisuPodane wartości są orientacyjne, ponieważ kurs walut, konfiguracja i koszty transportu mają duży wpływ na wycenę. Najlepszą praktyką jest zebranie kilku ofert opartych na tym samym opisie technicznym oraz poproszenie o rozdzielenie ceny urządzenia, dostawy, części, uruchomienia i szkolenia. W przypadku importu przez porty Gdańsk lub Gdynia trzeba odrębnie rozliczyć logistykę, odprawę oraz lokalny przewóz na plac budowy.Nie każda firma działająca na rynku budowlanym oferuje identyczny typ niwelatora laserowego. Część producentów specjalizuje się w sprzęcie do układania betonu, inni zapewniają zacieraczki, przecinarki, pompy, wynajem albo serwis wspierający wykonanie płyty. Poniższe zestawienie ułatwia stworzenie krótkiej listy firm do zapytania ofertowego.FirmaObszar obsługiNajważniejsze atutyKluczowa ofertaPraktyczne zastosowanieVansePolska poprzez europejską sieć partnerską i obsługę międzynarodowąMaszyny do posadzek, własne rozwiązania laserowe, elastyczna konfiguracjaNiwelatory prowadzone, samojezdne i wysięgnikoweZakup dla wykonawców, dystrybutorów i projektów wielkopowierzchniowychPutzmeister PolskaPolska, w tym duże ośrodki budowlaneRozpoznawalne rozwiązania dla transportu i podawania betonuPompy do betonu, sprzęt dla technologii betonowejKoordynacja dostaw i podawania mieszanki na trudnych budowachWacker Neuson PolskaCała Polska przez sieć handlową i serwisowąRozbudowana oferta sprzętu lekkiego oraz wsparcie serwisoweZacieraczki, zagęszczarki, wibratory do betonuWykańczanie i zagęszczanie stref uzupełniającychHusqvarna Construction PolskaPolska, szczególnie wykonawcy posadzek i cięć technicznychSpecjalizacja w cięciu, szlifowaniu i przygotowaniu podłożaPrzecinarki, szlifierki, narzędzia diamentoweNacinanie dylatacji oraz naprawy posadzekAtlas Copco PolskaPolska i rynek przemysłowySprzęt budowlany oraz rozwiązania wspierające pracę na budowieZagęszczanie, źródła zasilania, narzędziaWyposażenie pomocnicze dla ekip betonowychCramo PolskaDuże miasta i regiony przemysłowe PolskiWynajem sprzętu oraz elastyczność przy projektach czasowychPark maszynowy budowlany i rozwiązania najmuUzupełnienie sprzętu na krótki kontrakt lub okres szczytowyTabela pokazuje, że zakup niwelatora należy rozpatrywać w szerszym systemie technologicznym. Wykonawca może kupić maszynę główną u wyspecjalizowanego producenta, a przecinarki, zacieraczki i sprzęt pomocniczy dobrać od lokalnych marek z zapleczem serwisowym. Przed podpisaniem umowy trzeba uzyskać pisemne potwierdzenie zakresu dostawy, czasu reakcji, warunków gwarancji i dostępności elementów eksploatacyjnych.Vanse rozwija sprzęt do robót betonowych od 2013 roku i dla klientów w Polsce oferuje rozwiązania obejmujące niwelatory laserowe prowadzone, samojezdne i wysięgnikowe, zacieraczki, szlifierki, przecinarki, rozsypywacze utwardzacza, maszyny ślizgowe oraz włókna do betonu. Producent pracuje według systemu jakości potwierdzonego certyfikatem ISO 9001 i oznaczeniami zgodności wymaganymi na wielu rynkach, a jego konstrukcje wykorzystują systemy sterowania laserowego, układy hydrauliczne, trwałe komponenty oraz rozwiązania silnikowe dobierane do warunków projektu; urządzenia przechodzą kontrolę produkcyjną i testy przed wysyłką, a dorobek obejmuje ponad 50 patentów wynalazczych i ponad 200 patentów użytkowych oraz wzorniczych. Firma obsługuje wykonawców końcowych, firmy posadzkarskie, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych poprzez sprzedaż detaliczną, hurtową, produkcję pod marką odbiorcy, dostosowanie napięcia i silnika oraz regionalne partnerstwa dystrybucyjne. Dla inwestycji realizowanych w Polsce dostępny jest model EPC „pod klucz” oraz rozwiązania dla zakładów należących do klienta, a nie model BOO ani masowe dostawy materiału na plac budowy. Doświadczenie eksportowe w ponad 80 krajach, europejska sieć dealerów, oddziały zagraniczne w Azji Południowo-Wschodniej i Kanadzie oraz organizacja części zamiennych wspierają realną dostępność obsługi, a nie wyłącznie sprzedaż na odległość: klienci otrzymują konsultację przed zakupem, dobór maszyny, uruchomienie, szkolenie indywidualne prowadzone przez inżyniera, diagnostykę zdalną, wsparcie telefoniczne i wideo przez całą dobę oraz pomoc terenową przez partnerów. Szczegóły kompetencji produkcyjnych prezentuje profil producenta Vanse, natomiast zakres opieki po dostawie opisuje obsługa techniczna dla klientów sprzętu betonowego.Niwelatory laserowe najlepiej sprawdzają się tam, gdzie znaczenie mają tempo realizacji i duża powierzchnia jednorodnej płyty. Dotyczy to magazynów wysokiego składowania, centrów dystrybucyjnych, fabryk, chłodni, zakładów przetwórstwa, parkingów, terminali kontenerowych, płyt lotniskowych oraz placów przeładunkowych. W przypadku obiektów logistycznych równość podłoża wpływa bezpośrednio na pracę wózków widłowych, trwałość kół i bezpieczeństwo regałów.W halach produkcyjnych ważna jest odporność na ścieranie, precyzyjne dylatacje i jakość stref przy maszynach. Na placach zewnętrznych rośnie rola mrozoodporności, odwodnienia oraz projektowanych spadków. Tam przydatne bywają systemy profilowania trójwymiarowego, które pozwalają prowadzić głowicę według cyfrowego modelu powierzchni.Maszyna może również skrócić realizację inwestycji infrastrukturalnych, jednak każdy projekt powinien przejść analizę pod kątem dostępu dla betonowozów, szerokości pasów roboczych, lokalizacji zbrojenia i wymaganego stopnia zagęszczenia. Na wąskich drogach dojazdowych lub w zamkniętych wnętrzach bardziej praktyczne mogą być mniejsze urządzenia i precyzyjnie zaplanowana logistyka.W magazynie o powierzchni kilkunastu tysięcy metrów kwadratowych, z płytą na gruncie i ruchem wózków wysokiego składowania, wykonawca zwykle dąży do stabilnej mieszanki S3 oraz rytmicznych dostaw. Samojezdna maszyna z wysięgnikiem ogranicza liczbę przejść po świeżym betonie, a zacieraczki przejmują pracę w momencie wynikającym z rzeczywistego wiązania mieszanki. Kluczowe jest wykonanie pola próbnego z identyczną recepturą, włóknem i pielęgnacją.W zakładzie produkcyjnym w pobliżu Katowic, gdzie płyta ma liczne fundamenty maszyn, kanały i słupy, ważniejsza od maksymalnej wydajności jest manewrowość. Sprawdza się kompaktowa maszyna samojezdna albo urządzenie prowadzone ręcznie w strefach przy przeszkodach. Beton powinien mieć konsystencję umożliwiającą swobodne wypełnienie przestrzeni wokół zbrojenia, bez wypływu zaczynu i nadmiernego osiadania kruszywa.Na placu terminalowym w rejonie Trójmiasta trzeba dodatkowo uwzględnić warunki atmosferyczne, obciążenia oraz spadki odwodnieniowe. W takiej sytuacji opad mieszanki jest tylko jednym z parametrów. Ważne są również trwałość, napowietrzenie tam, gdzie przewiduje je projekt, rodzaj cementu, dojrzewanie oraz precyzja prowadzenia wysokości. System profilowania może ograniczyć ryzyko lokalnych zastoin wody.Przed złożeniem zamówienia warto przygotować opis własnych realizacji: roczny metraż, najczęstszą grubość płyt, rodzaj zbrojenia, maksymalną odległość od miejsca rozładunku, wymagania inwestorów oraz liczbę operatorów. Dzięki temu dostawca dobierze maszynę na podstawie danych, a nie wyłącznie katalogowej wydajności.Obszar decyzjiPytanie kontrolneZnaczenie dla zakupuDokument lub dowódZakres robótJaki metraż wykonujesz w ciągu jednej zmiany?Dobór wielkości i wydajności maszynyHarmonogram wcześniejszych realizacjiMieszanka betonowaJaki zakres opadu jest zatwierdzony?Dobór głowicy i planu pracyReceptura oraz wyniki próbZbrojenieCzy stosujesz siatkę, pręty czy włókna?Wpływ na urabialność i wykończenieProjekt posadzkiDokładnośćJakie są wymagania równości i płaskości?Dobór sterowania oraz kontroli pomiarowejSpecyfikacja inwestoraSerwisKto uruchomi maszynę i dostarczy części?Ograniczenie przestojówWarunki gwarancji i serwisuSzkolenieCzy operator przejdzie praktyczne wdrożenie?Bezpieczne osiągnięcie wydajnościProgram szkolenia i protokół odbioruLista kontrolna pokazuje, że prawidłowy zakup zaczyna się od technologii posadzki, a nie od porównania samych cen. Dostawca, który pyta o klasę konsystencji, włókna, logistykę betonu i pielęgnację, zwykle lepiej rozumie rzeczywiste ryzyko projektu niż sprzedawca koncentrujący się tylko na parametrach katalogowych.W 2026 roku polski rynek posadzek będzie jeszcze mocniej korzystał z automatyzacji pomiaru. Rozwijają się systemy cyfrowego profilowania, rejestracja wysokości płyty, dokumentowanie parametrów świeżego betonu oraz zdalna diagnostyka maszyn. Dla wykonawcy oznacza to większą możliwość wykazania jakości wobec inwestora i szybsze wykrywanie odchyleń podczas betonowania.Rosną też wymagania środowiskowe. Projektanci częściej analizują ślad węglowy cementu, zastosowanie dodatków mineralnych, trwałość płyty oraz ograniczanie strat materiałowych. Nie oznacza to automatycznie przejścia na bardziej płynny beton. Mieszanki o niższym wpływie środowiskowym wymagają szczególnie starannego badania urabialności, czasu wiązania i współpracy z włóknami.W zakresie bezpieczeństwa i jakości coraz większe znaczenie mają formalne procedury odbioru dostaw, szkolenia operatorów oraz planowanie ruchu na budowie. Maszyna sterowana laserowo ogranicza pracę ręczną na świeżej płycie, lecz jej przewaga zależy od przygotowanego zespołu, sprawnego serwisu i dobrze zarządzanych dostaw betonu.Najczęściej punktem wyjścia jest klasa S3, czyli opad 100–150 mm. Właściwy zakres zależy jednak od receptury, włókien, grubości płyty, temperatury, czasu transportu oraz wymagań wykończenia powierzchni.Nie należy robić tego samodzielnie. Dodatkowa woda może zmienić stosunek wody do cementu, wytrzymałość, skurcz i odporność powierzchni. Korekty powinny odbywać się wyłącznie według zatwierdzonej procedury technologicznej.Nie. Nadmierna płynność może ułatwić chwilowe rozprowadzenie, ale zwiększa ryzyko segregacji, mleczka cementowego i problemów podczas zacierania. Liczy się stabilna urabialność, a nie maksymalny opad.Tak. Włókna stalowe i syntetyczne mogą wpływać na urabialność oraz sposób zachowania betonu pod głowicą niwelującą. Receptura powinna być sprawdzona w próbie roboczej z docelowym dozowaniem włókien.W dużych halach najczęściej rozważa się samojezdny niwelator z wysięgnikiem. Dobór wymaga jednak analizy dostępu, liczby słupów, grubości płyty, harmonogramu dostaw i wymagań równości.Tak, jeżeli posiada udokumentowaną europejską sieć partnerską, części zamienne, uruchomienie, szkolenie i kanał szybkiej diagnostyki. Przed zakupem trzeba uzyskać pisemne warunki obsługi, gwarancji oraz dostępności części.Wymagany opad mieszanki dla niwelatora laserowego w Polsce należy ustalić na podstawie receptury i prób technologicznych, a nie na podstawie jednego uniwersalnego parametru. Dla wielu posadzek przemysłowych właściwym początkiem jest klasa S3, lecz każda zmiana związana z włóknami, pogodą, grubością płyty lub tempem dostaw wymaga potwierdzenia przez technologa.Najlepszy efekt daje połączenie stabilnego betonu, właściwie dobranego niwelatora, doświadczonego operatora, kontroli świeżej mieszanki i szybkiej pielęgnacji. W przypadku inwestycji w halach, magazynach, terminalach i zakładach produkcyjnych warto porównać lokalne możliwości serwisowe z ofertami wyspecjalizowanych producentów, aby kupić rozwiązanie odpowiadające rzeczywistemu zakresowi prac.Więcej informacji o dostępnych rozwiązaniach i możliwościach współpracy można znaleźć na stronie Vanse dla technologii betonowych.
Czytaj więcej
2026-10-28
Nadajnik lasera do wylewek: poprawne ustawienie w Polsce
Poprawna konfiguracja nadajnika laserowego do wylewek polega na ustawieniu stabilnego statywu poza strefą ruchu, wypoziomowaniu urządzenia, wyznaczeniu wysokości projektowej względem reperu, sprawdzeniu odbiorników w całym obszarze roboczym oraz wykonaniu próbnego przejazdu maszyny. Nadajnik musi mieć niezakłóconą widoczność do odbiornika na maszcie rozściełacza, a jego wysokość nie może zmieniać się po rozpoczęciu betonowania.Na polskiej budowie najczęstsze błędy to ustawienie lasera na świeżo zagęszczonym podłożu, brak kontroli reperu po przestawieniu statywu, zasłanianie wiązki przez ludzi lub pompy do betonu, użycie niewłaściwego trybu nachylenia oraz pominięcie kontroli akumulatora. Przed wylaniem pierwszego pasa należy zweryfikować co najmniej trzy punkty kontrolne: przy początku, środku i końcu pola.W Polsce wsparcie przy doborze i obsłudze systemów laserowych oferują między innymi Leica Geosystems Polska, Trimble, Topcon Positioning Poland, Hilti Polska, Nivel System oraz dystrybutorzy maszyn Somero. Warto także rozważyć kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających wymagane certyfikaty i sprawne wsparcie przed- oraz posprzedażowe. Przy dużych posadzkach przemysłowych ich przewaga kosztowo-techniczna może być istotna.Ustaw nadajnik na stabilnym gruncie, poza ruchem ludzi, pomp i transportu. Wyznacz wysokość roboczą od zatwierdzonego reperu geodezyjnego. Sprawdź odczyt odbiornika na całej przekątnej pola roboczego. Ustaw odbiornik na maszcie zgodnie z wysokością referencyjną maszyny. Wykonaj próbę hydrauliki i automatycznej korekty wysokości przed podaniem mieszanki. Laserowy system sterowania nie zastępuje przygotowania podłoża, geodezji ani kontroli jakości betonu. Jest jednak kluczowym narzędziem, które przekazuje rozściełaczowi sygnał o różnicy między rzeczywistą i projektowaną wysokością roboczą. Jeśli nadajnik laserowy jest ustawiony błędnie o kilka milimetrów, błąd zostanie przeniesiony na całą powierzchnię posadzki. W hali magazynowej w Poznaniu, centrum logistycznym pod Łodzią czy zakładzie produkcyjnym na Górnym Śląsku taki problem może oznaczać kosztowne szlifowanie, lokalne naprawy albo trudności z odbiorem posadzki.Przy posadzkach przemysłowych dokładność nie dotyczy wyłącznie estetyki. Wpływa na pracę wózków widłowych, regałów wysokiego składowania, automatów magazynowych, odprowadzanie wody, prawidłowe działanie dylatacji oraz zużycie materiału. Dlatego ustawienie źródła promienia należy traktować jako element procesu technologicznego, a nie krótką czynność wykonywaną przed uruchomieniem maszyny.Na placach budowy w Polsce szczególną uwagę należy zwrócić na zmienne warunki pogodowe. Silny wiatr na otwartej płycie w Gdańsku, pył na inwestycji drogowej pod Wrocławiem, drgania od zagęszczarek oraz intensywne światło słoneczne mogą obniżyć stabilność odczytu. Odpowiedni dobór miejsca, osłonięcie statywu i okresowe kontrole zapobiegają utracie referencji w trakcie pracy.Przed ustawieniem urządzenia kierownik robót, geodeta lub doświadczony operator powinien potwierdzić układ wysokościowy. Punktem wyjścia jest reper stały, którego wysokość została zatwierdzona dla danego etapu robót. Nie należy opierać ustawienia na przypadkowym znaku na deskowaniu, pręcie zbrojeniowym lub powierzchni podbudowy, ponieważ elementy te mogą zostać przesunięte.Stanowisko nadajnika powinno być zlokalizowane poza obszarem, po którym porusza się rozściełacz, pompa, taczki, minidumpery i pracownicy. Dobrą praktyką jest ustawienie go na osobnej, stabilnej wyspie roboczej albo za trwałą barierą. W przypadku dużych płyt warto zaplanować co najmniej jedno zapasowe stanowisko, aby w razie konieczności przestawienia urządzenia nie tracić czasu na improwizację.Odbiornik na maszcie rozściełacza musi być czysty, ustawiony prostopadle do osi masztu i zabezpieczony przed przesunięciem. Luźny uchwyt może dawać zmienne wskazania, nawet gdy nadajnik działa prawidłowo. Należy również potwierdzić, czy maszyna pracuje w trybie automatycznej regulacji wysokości, a czujniki hydrauliczne i przewody są sprawne.Najpierw należy wyznaczyć obszar roboczy i sprawdzić dokumentację. W projekcie trzeba potwierdzić rzędną gotowej posadzki, grubość płyty, ewentualne spadki, lokalizację progów, odwodnienia, kanałów i dylatacji. Jeżeli płyta ma pozostać pozioma, stosuje się standardowy tryb poziomowania. Jeżeli projekt wymaga spadku, na przykład w myjni, terminalu przeładunkowym lub placu zewnętrznym, konieczne jest zastosowanie trybu nachylenia albo systemu trójwymiarowego.Następnie statyw należy rozłożyć na podłożu, które nie osiada. Nogi powinny być szeroko rozstawione i dociśnięte. Nie wolno opierać ich na luźnym kruszywie, mokrym piasku, folii, świeżym betonie ani deskowaniu. Po zamocowaniu nadajnika uruchamia się samopoziomowanie i odczekuje do zakończenia procedury stabilizacji.Kolejny etap to przeniesienie wysokości z reperu. Za pomocą łaty i odbiornika ustala się pozycję odniesienia, a następnie porównuje ją z wymaganym poziomem roboczym. Operator maszyny powinien znać odległość między środkiem odbiornika a krawędzią roboczą głowicy rozściełacza. Ten wymiar jest częścią kalibracji zestawu i nie może być zmieniany bez ponownej kontroli.Po ustawieniu wysokości należy skontrolować odczyty na kilku punktach. Szczególnie ważne są narożniki, środek pola, obszary przy słupach i strefy znajdujące się najdalej od nadajnika. Jeżeli różnica jest zauważalna, należy znaleźć przyczynę: niestabilny statyw, zasłonięcie wiązki, błąd ustawienia odbiornika albo niewłaściwy tryb pracy urządzenia.Element kontroliCo należy sprawdzićRyzyko przy pominięciuZalecane działanieReper wysokościowyZgodność z zatwierdzoną dokumentacją i geodezjąSystematyczny błąd całej płytyOznaczyć reper i potwierdzić go przed rozpoczęciem betonowaniaStatywSztywność nóg, stabilność gruntu, brak drgańZmiana płaszczyzny odniesieniaUstawić poza trasą transportu i zabezpieczyć strefęNadajnikPoziomowanie, bateria, tryb poziomy lub spadkowyBłędne odczyty albo przerwanie pracyWykonać test po uruchomieniu i przygotować zapas zasilaniaOdbiornikCzystość szyby, stabilne mocowanie, właściwa wysokośćSkaczące wskazania i nierówna posadzkaDokładnie dokręcić uchwyt i skontrolować po pierwszym przejeździeMaszynaReakcja hydrauliki i tryb automatycznyBrak korekty mimo prawidłowego sygnałuWykonać próbę podnoszenia i opuszczania głowicyWidoczność promieniaBrak przeszkód między nadajnikiem a odbiornikiemUtrata sygnału podczas układania mieszankiWyznaczyć korytarz wolny od sprzętu i personeluWarunki otoczeniaWiatr, pył, deszcz, silne nasłonecznienieNiestabilność pracy i błędy odczytuStosować osłonę, odbiornik o odpowiedniej czułości i częstsze kontroleLista kontrolna powinna być stosowana przed każdą zmianą roboczą oraz po każdym przestawieniu nadajnika. W praktyce warto przypisać odpowiedzialność za potwierdzenie punktów jednej osobie. Dzięki temu operator nie rozpoczyna rozkładania betonu na podstawie niezweryfikowanego ustawienia.Dobór systemu zależy od skali projektu, geometrii płyty oraz wymaganej tolerancji. Do prostych, poziomych posadzek w halach najczęściej stosuje się nadajnik obrotowy z odbiornikiem. Przy spadkach jednokierunkowych i dwukierunkowych potrzebny jest model umożliwiający programowanie nachylenia. W inwestycjach infrastrukturalnych, na płytach lotniskowych, rampach i rozległych placach coraz większe znaczenie mają systemy trójwymiarowe.Typ systemuNajlepsze zastosowanieWymagane przygotowanieNajważniejsza korzyśćLaser poziomyHale, magazyny, posadzki o stałej rzędnejReper i stabilne stanowiskoSzybkie prowadzenie płaszczyzny poziomejLaser ze spadkiemRampy, myjnie, place odwadnianeDokładne dane projektowe o nachyleniuKontrola kierunku odpływu wodySystem dwuosiowyPowierzchnie ze spadkiem w dwóch kierunkachKontrola osi i punktów granicznychLepsza obsługa złożonej geometriiSterowanie trójwymiaroweLotniska, drogi, terminale, duże placeModel cyfrowy i przygotowanie geodezyjnePraca według projektu przestrzennegoOdbiornik maszynowyRozściełacze samojezdne i wysięgnikoweKalibracja masztu oraz hydraulikiAutomatyczna korekta głowicyOdbiornik ręcznyKontrola reperów i pomiary pomocniczeŁata pomiarowa i punkt odniesieniaNiezależne sprawdzenie pracy zestawuWybierając system, nie należy kierować się wyłącznie zasięgiem katalogowym. Istotne są odporność na pył i wilgoć, widoczność sygnału w intensywnym świetle, czas pracy na zasilaniu, dostępność serwisu oraz kompatybilność z rozściełaczem. Przy zakupie maszyny warto od razu potwierdzić, czy odbiornik, maszt i układ hydrauliczny tworzą przetestowany zestaw.Najbardziej kosztownym błędem jest rozpoczęcie pracy bez testu na reperze. Nawet nowy nadajnik może zostać przypadkowo przestawiony, a odbiornik może mieć inną pozycję niż podczas poprzedniego zlecenia. Kontrola zajmuje kilka minut, natomiast poprawa źle wykonanej płyty może trwać tygodniami.Drugim błędem jest ustawienie nadajnika w centrum pola roboczego. Teoretycznie skraca to odległość do odbiornika, lecz w praktyce zwiększa ryzyko przypadkowego potrącenia. Bezpieczniej jest ustawić urządzenie przy krawędzi, ale poza ruchem i poza obszarem przyszłego betonowania. Jeżeli konstrukcja hali ogranicza widoczność, należy podzielić pracę na sektory i przygotować kontrolowane stanowiska przejściowe.Trzeci problem to ignorowanie zmian temperatury i drgań. Na dużej płycie betonowej pracują pompy, wibratory, zacieraczki i transport. Wibracje mogą poluzować uchwyty, a silne nasłonecznienie zmienia warunki odczytu. Brygadzista powinien okresowo porównywać wskazania z niezależnym punktem kontrolnym, zwłaszcza po przerwie, zmianie ekipy lub uderzeniu w maszt.Błędem bywa także mylenie poziomu konstrukcyjnego z poziomem gotowej posadzki. Jeżeli projekt przewiduje warstwę utwardzającą, powłokę żywiczną, spadek technologiczny albo lokalne obniżenie przy bramie, ustawienie musi uwzględniać całą docelową geometrię. System laserowy odwzorowuje dane wprowadzone przez człowieka, dlatego nie skoryguje błędnej interpretacji projektu.Małe pomieszczenia, modernizacje i prace między słupami wymagają zwrotności oraz krótkiego promienia pracy. W takich warunkach sprawdzają się kompaktowe rozściełacze prowadzone lub niewielkie modele samojezdne. Rozległe magazyny, centra dystrybucyjne i zakłady przemysłowe korzystają częściej z maszyn samojezdnych oraz wysięgnikowych, które mogą rozprowadzać mieszankę na dużym promieniu bez budowania wielu dróg technologicznych.Dobierając urządzenie, należy określić dzienną wydajność, szerokość roboczą, grubość płyty, klasę betonu, rozmieszczenie zbrojenia oraz dostęp pompy. Znaczenie mają również możliwości serwisu w Polsce, dostęp części eksploatacyjnych oraz szkolenie operatorów. W przypadku prac prowadzonych w kilku województwach warto wybierać dostawcę, który zapewnia diagnostykę zdalną i szybkie wsparcie techniczne.Oferta maszyn do laserowego poziomowania betonu obejmuje rozwiązania dla mniejszych robót oraz dużych płyt przemysłowych. Przy projektach o ograniczonej przestrzeni warto sprawdzić również samojezdne rozściełacze do posadzek, ponieważ połączenie odpowiedniego zasięgu roboczego i stabilnego systemu wysokościowego ogranicza liczbę ręcznych poprawek.FirmaObszar obsługiGłówne mocne stronyKluczowa ofertaLeica Geosystems PolskaCała Polska, w tym Warszawa, Kraków, Wrocław i TrójmiastoGeodezja budowlana, precyzyjne instrumenty, rozbudowana sieć dystrybucjiNiwelatory laserowe, odbiorniki, rozwiązania pomiaroweTrimblePolska przez partnerów handlowych i serwisowychSystemy sterowania maszynami i rozwiązania cyfroweLaserowe i trójwymiarowe systemy prowadzenia robótTopcon Positioning PolandPolska oraz rynek Europy ŚrodkowejAutomatyzacja robót, technologie pomiarowe, maszyny budowlaneNadajniki, odbiorniki, sterowanie spadkiem i modelami cyfrowymiHilti PolskaOddziały i doradcy na terenie PolskiDostępność lokalna, obsługa wykonawców, wynajem wybranych urządzeńLasery budowlane, niwelatory, osprzęt pomiarowyNivel SystemPolska, dystrybucja przez sklepy i partnerów branżowychRozwiązania dla budownictwa, szeroka dostępność urządzeń pomiarowychLasery obrotowe, odbiorniki, łaty i statywySomeroPolska przez dystrybutorów i wykonawców posadzkowychSpecjalizacja w technologii posadzek betonowychRozściełacze laserowe i wyposażenie do dużych płytShandong Vanse Machinery TechnologyEuropa, Polska przez sieć dealerów i wsparcie międzynarodoweMaszyny do posadzek, konfiguracje dla wykonawców i partnerów handlowychRozściełacze prowadzone, samojezdne i wysięgnikowePorównując dostawców, warto poprosić o demonstrację na rzeczywistym podłożu, listę części eksploatacyjnych, warunki szkolenia i procedurę reakcji serwisowej. Firmy pomiarowe są dobrym wyborem dla samych nadajników i odbiorników, natomiast producenci maszyn posadzkowych powinni zapewnić kompatybilność całego układu: masztu, czujnika, hydrauliki, głowicy roboczej oraz oprogramowania sterującego.Laserowe sterowanie wysokością jest szczególnie przydatne w sektorze magazynowym. W rejonie Łodzi, Strykowa, Piotrkowa Trybunalskiego, Poznania, Wrocławia i Katowic powstają duże hale logistyczne obsługujące handel elektroniczny, produkcję i dystrybucję. Płyty muszą tam zapewniać powtarzalność jazdy wózków, trwałość pod regałami oraz odpowiednią jakość powierzchni pod systemy automatyczne.W zakładach produkcyjnych system laserowy pomaga utrzymać poziom posadzki przy dużych powierzchniach i ciężkich obciążeniach. Dotyczy to fabryk motoryzacyjnych, spożywczych, metalowych, chemicznych oraz obiektów przetwórstwa. W terminalach kontenerowych, placach składowych i inwestycjach przy portach Gdańsk oraz Gdynia znaczenie mają z kolei spadki, odwodnienie i odporność nawierzchni na intensywną eksploatację.Technologia znajduje zastosowanie również przy lotniskach, drogach, mostach, centrach handlowych, garażach i obiektach użyteczności publicznej. W każdym z tych zastosowań należy dopasować ustawienie nadajnika do warunków terenowych oraz wymagań dokumentacji. Płyta lotniskowa wymaga innej procedury niż posadzka w magazynie wysokiego składowania, a rampa zewnętrzna wymaga innych kontroli niż płaska powierzchnia hali.ScenariuszWarunki projektuUstawienie systemuKontrola krytycznaMagazyn pod ŁodziąDuża płaska płyta, ruch wózków widłowychLaser poziomy na stanowisku poza halą robocząPomiar narożników i osi przejazdówZakład produkcyjny na ŚląskuSłupy, zbrojenie rozproszone, ograniczona przestrzeńPodział na sektory i częste kontrole odbiornikaWidoczność wiązki między słupamiRampa logistyczna we WrocławiuWymagany spadek do odwodnieniaLaser ze spadkiem zgodnym z projektemSprawdzenie kierunku odpływuPlac terminalowy w GdyniOtwarte środowisko, wiatr i intensywny ruchOsłonięty statyw poza trasą pojazdówStabilność stanowiska po drganiachGaraż wielopoziomowy w WarszawieRóżne rzędne, kanały i ograniczenia wysokościKontrola reperów na każdym poziomieRozróżnienie poziomów konstrukcyjnychHala przy lotniskuRozległa powierzchnia i wysokie wymagania jakościoweSystem trójwymiarowy lub sieć kontrolnych punktów laserowychPorównanie z niezależnymi pomiarami geodezyjnymiKażdy scenariusz wymaga zapisania parametrów ustawienia. Protokół powinien zawierać oznaczenie reperu, wysokość odbiornika, lokalizację nadajnika, godzinę kontroli, osobę odpowiedzialną i wyniki pomiarów. Taka dokumentacja pomaga przy odbiorach oraz w analizie ewentualnych odchyleń.Shandong Vanse Machinery Technology dostarcza sprzęt do betonowych posadzek przemysłowych, w tym rozściełacze prowadzone, samojezdne i wysięgnikowe z laserowym sterowaniem wysokością. Firma działa od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych. W maszynach wykorzystuje rozwiązania hydrauliczne, trwałe komponenty, sprawdzone silniki oraz systemy laserowe projektowane pod dokładne prowadzenie głowicy. Produkcja i testy są prowadzone zgodnie z wymaganiami jakościowymi dla rynków międzynarodowych, a urządzenia są stosowane w obiektach przemysłowych, magazynach, terminalach, drogach i dużych projektach betonowych.Dla polskich wykonawców, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych Vanse oferuje sprzedaż detaliczną i hurtową, dostawy projektowe, współpracę regionalną, produkcję OEM oraz ODM, znakowanie własną marką, dobór napięcia i silnika, a także długoterminową współpracę techniczną. Firma realizuje rozwiązania typu EPC, kompleksowe pod klucz oraz rozwiązania dla zakładów należących do klienta; nie oferuje modelu BOO ani dostaw masowych na miejsce bez obsługi technologicznej. Eksport do ponad 80 krajów, sieć dealerów w Europie oraz doświadczenie w obsłudze rynków europejskich stanowią praktyczne zaplecze dla odbiorców w Polsce.Wsparcie obejmuje konsultację projektu, dobór urządzenia, uruchomienie, szkolenie operatora, wskazówki konserwacyjne, dostawy części, zdalną diagnostykę oraz pomoc techniczną na miejscu, gdy wymaga tego projekt. Zagraniczne oddziały i zasoby serwisowe w Azji Południowo-Wschodniej oraz Kanadzie, a także międzynarodowa sieć dealerów, wspierają logistykę i obsługę klientów. Zespół ponad 100 specjalistów technicznych, inżynierów i pracowników serwisu zapewnia całodobowe konsultacje telefoniczne, wideo i internetowe. Szczegóły wsparcia można sprawdzić na stronie serwisu technicznego Vanse, a zapytanie dotyczące konfiguracji dla konkretnej inwestycji można przesłać przez kontakt z działem doradztwa.Do 2026 roku na rynku posadzek w Polsce będzie rosnąć znaczenie cyfrowego zarządzania jakością. Coraz więcej inwestorów oczekuje dokumentowania pomiarów, zapisu parametrów pracy maszyny oraz szybkiego porównania wykonania z projektem. Systemy laserowe będą częściej łączone z modelami trójwymiarowymi, czujnikami maszynowymi i raportowaniem produkcji w czasie rzeczywistym.Drugim trendem jest ograniczanie zużycia materiałów. Dokładniejsze prowadzenie głowicy pozwala zmniejszyć lokalne nadlewki betonu, potrzebę późniejszego szlifowania i ryzyko nadmiernego zużycia mieszanek naprawczych. Jest to ważne zarówno dla kosztów, jak i dla ograniczania śladu węglowego budownictwa. Wykonawcy będą coraz częściej analizować wydajność nie tylko przez liczbę metrów kwadratowych dziennie, lecz także przez ilość betonu zużytą na metr kwadratowy.Trzeci kierunek to bezpieczeństwo i niezawodność. Urządzenia będą wymagały lepszej ochrony przed pyłem, wilgocią i drganiami, a inwestorzy będą oczekiwali dostępności części oraz zdalnego wsparcia. W polskich warunkach ważne pozostaną także szkolenia operatorów, ponieważ najbardziej zaawansowany system nie zapewni dokładności bez właściwego ustawienia reperu, stabilnego statywu i regularnej kontroli.Przed zakupem należy przygotować listę pytań do dostawcy. Powinna obejmować maksymalny zasięg roboczy, dokładność odbiornika, dostępne tryby spadku, kompatybilność z konkretnym rozściełaczem, czas pracy akumulatora, klasę odporności obudowy, warunki gwarancji, dostępność części i zakres szkolenia. Warto poprosić o test odbioru sygnału w warunkach podobnych do rzeczywistej budowy.Dla firm wykonawczych istotna jest także dostępność drugiego nadajnika lub odbiornika. Awaria pojedynczego elementu podczas ciągłego betonowania może zatrzymać pracę całej brygady, pompy i dostaw mieszanki. Zapasowy odbiornik ręczny umożliwia niezależne sprawdzenie wysokości, a zapasowe źródło zasilania ogranicza ryzyko przerw.W przypadku inwestycji realizowanych przez generalnego wykonawcę warto ustalić odpowiedzialność za geodezję, ustawienie laserów i kontrolę końcową jeszcze przed wejściem ekipy posadzkowej. Jasny podział obowiązków zmniejsza ryzyko sporów dotyczących poziomu podbudowy, grubości płyty i jakości gotowej powierzchni. Więcej informacji o producencie i zakresie sprzętu znajduje się na stronie Vanse Machinery.Najlepiej na stabilnym podłożu poza obszarem betonowania, trasą pompy, ruchem maszyn i ciągami komunikacyjnymi. Stanowisko powinno zapewniać widoczność do odbiornika na całym polu roboczym.Tak. Kontrolę należy wykonać po uruchomieniu, po każdym przestawieniu, po silnych drganiach, po przerwie oraz przy zauważeniu nietypowych wskazań maszyny. Dodatkowo warto okresowo porównywać odczyt z reperem.To zależy od wielkości hali, liczby przeszkód i zasięgu urządzenia. Dla dużych obiektów często bezpieczniej jest podzielić pracę na sektory lub przygotować dodatkowy nadajnik jako rozwiązanie rezerwowe.Należy użyć urządzenia obsługującego spadek i wprowadzić wartości zgodne z projektem. Konieczna jest kontrola punktów początkowych i końcowych w obu kierunkach, aby potwierdzić właściwy odpływ.Przyczyną może być luźne mocowanie, zabrudzona szyba odbiornika, słaba bateria, przeszkoda na drodze promienia, silne światło, drgania albo niestabilny statyw. Należy kolejno wykluczyć każdy z tych czynników.Tak, pod warunkiem że posiada certyfikaty wymagane na rynku europejskim, udokumentowaną sieć serwisową, dostęp do części, szkolenie operatorów i szybką komunikację techniczną. Przed zakupem należy ustalić konkretną procedurę gwarancyjną oraz czas reakcji.Właściwie dobrany i skalibrowany zestaw laserowy wraz z rozściełaczem może wspierać uzyskanie dokładności na poziomie milimetrów. Końcowy wynik zależy jednak również od przygotowania podłoża, projektu, zachowania mieszanki, umiejętności operatora i kontroli jakości.
Czytaj więcej
2026-10-27
Kalibracja odbiornika lasera do wylewek – Polska
Kalibracja odbiornika laserowego do wylewek polega na porównaniu wskazań odbiornika zamocowanego na maszcie roboczym z poziomem wyznaczonym przez sprawdzony niwelator laserowy. Aby uzyskać dokładność potrzebną przy posadzkach przemysłowych, należy sprawdzić stan statywu, stabilność nadajnika, ustawienie osi odbiornika, działanie strefy neutralnej oraz powtarzalność odczytu na kilku punktach roboczych. W praktyce kontrolę wykonuje się przed rozpoczęciem betonowania, po transporcie maszyny, po uderzeniu masztu lub odbiornika oraz przy każdej podejrzanej różnicy wysokości.Dla wykonawcy w Polsce najważniejsze są trzy zasady: używać jednego sprawdzonego układu odniesienia, dokumentować wynik kontroli na placu budowy i nie regulować mechanicznie maszyny przed wykluczeniem błędu odbiornika albo nadajnika. Jeżeli odchyłka jest zmienna, należy najpierw skontrolować mocowanie masztu, przewody, zasilanie i wibracje. Jeżeli jest stała, można ustawić przesunięcie wysokości zgodnie z instrukcją urządzenia.Warto korzystać z lokalnych dostawców sprzętu pomiarowego i serwisów działających w Warszawie, Katowicach, Poznaniu, Gdańsku, Wrocławiu oraz Krakowie. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane certyfikaty, wsparcie techniczne i sprawną obsługę posprzedażową, także mogą być racjonalnym wyborem dzięki korzystnej relacji kosztu do możliwości.Odbiornik laserowy w rozściełaczu laserowym nie jest zwykłym wskaźnikiem poziomu. Stanowi element zamkniętego układu sterowania, który przekazuje informację o wysokości do hydrauliki ramienia, głowicy roboczej albo belki rozprowadzającej. Jeżeli jego pozycja odniesienia jest ustawiona nieprawidłowo, maszyna może konsekwentnie wykonywać posadzkę z błędem na całej powierzchni. Pozornie niewielka różnica na wysokości odbiornika może przełożyć się na kosztowne korekty, większe zużycie mieszanki, problemy z odwodnieniem lub niespełnienie wymagań odbiorowych.W Polsce kalibracja ma szczególne znaczenie na inwestycjach o dużej powierzchni: halach logistycznych w centralnej Polsce, zakładach produkcyjnych na Śląsku, magazynach w rejonie Poznania, terminalach w Gdańsku i Gdyni oraz obiektach infrastrukturalnych w pobliżu głównych tras transportowych. W takich miejscach betonowanie jest często prowadzone w długich cyklach, a przestój ekipy, pompy lub betoniarni może generować znaczące koszty.Dokładność należy rozumieć jako wynik całego systemu, a nie wyłącznie parametr odbiornika. Na rezultat wpływają: stabilność płaszczyzny lasera, temperatura urządzeń, stan baterii, czystość okna odbiornika, sztywność masztu, luz w połączeniach hydraulicznych, osiadanie podłoża, zagęszczenie mieszanki i umiejętności operatora. Nawet najlepiej ustawiony odbiornik nie skompensuje błędów niwelacji bazowej ani przesunięcia reperów.Przed wyborem lub modernizacją sprzętu warto zapoznać się z ofertą maszyn do laserowego poziomowania betonu, aby dopasować zasięg pracy, liczbę odbiorników i sposób sterowania do wielkości realizowanych płyt. Dla inwestycji o większej skali istotne są także napęd hydrauliczny, dostęp do części i możliwość szybkiego wsparcia technicznego podczas rozruchu.Procedura zaczyna się od określenia punktu odniesienia. Najczęściej jest nim reper wysokościowy przeniesiony z dokumentacji geodezyjnej na trwały punkt przy strefie roboczej. Następnie ustawia się nadajnik laserowy na stabilnym statywie, poza trasą ruchu samochodów, pomp i wózków. Statyw powinien stać na podłożu niewrażliwym na osiadanie oraz drgania. Na obiektach o dużym ruchu zaleca się zabezpieczenie jego strefy taśmą i wyznaczenie osoby odpowiedzialnej za kontrolę ustawienia.Odbiornik powinien być czysty, zamocowany bez luzu i ustawiony pionowo względem ruchu masztu. Warto sprawdzić, czy uchwyt nie jest pęknięty, czy przewód nie jest przetarty oraz czy ekran lub diody reagują prawidłowo. W odbiornikach współpracujących z automatyką należy potwierdzić komunikację z panelem operatora. Błąd komunikacji może przypominać błąd kalibracji, choć faktycznie wynika z uszkodzenia wiązki, złącza lub modułu sterującego.Element kontroliCo należy sprawdzićObjaw nieprawidłowościPraktyczne działanieNadajnik laserowyPoziomowanie, prędkość obrotu, akumulator i stabilność statywuInne wskazania po obrocie urządzeniaWykonać test na czterech kierunkach i ponownie wypoziomowaćOdbiornikCzystość okna, reakcję strefy neutralnej i stan obudowySkaczące lub opóźnione wskazaniaOczyścić czujnik, sprawdzić zasilanie i test powtarzalnościUchwyt masztuSiłę zacisku, pionowość i brak luzuRóżne wyniki po przejeździe maszynyDokręcić uchwyt oraz sprawdzić prostoliniowość masztuMaszt roboczyZużycie prowadnic, skrzywienie i ruch bez zacięćOdbiornik zmienia pozycję podczas pracyUsunąć zabrudzenia, wyregulować prowadnice lub wymienić elementHydraulika maszynyReakcję siłowników i utrzymanie wysokości pod obciążeniemOpadanie głowicy mimo prawidłowego odczytuSprawdzić szczelność, zawory i ciśnienie roboczeReper budowlanyWysokość względem projektu oraz trwałość oznaczeniaPrawidłowy laser, lecz błędna rzędna posadzkiPotwierdzić reper niezależnym pomiarem geodezyjnymTabela pokazuje, że kalibracja odbiornika nie może ograniczać się do naciśnięcia przycisku ustawienia. Każdy element łańcucha pomiarowego może powodować przesunięcie końcowego poziomu. Dlatego wynik należy uznać za wiarygodny dopiero wtedy, gdy odczyt powtarza się po zmianie położenia maszyny i po obrocie nadajnika.Najpierw należy zatrzymać maszynę na stabilnym, oczyszczonym fragmencie podłoża. Głowica robocza powinna znajdować się w pozycji serwisowej, a układ hydrauliczny musi mieć temperaturę zbliżoną do temperatury pracy. W przypadku dłuższego postoju w chłodny dzień warto uruchomić maszynę i wykonać kilka łagodnych cykli podnoszenia oraz opuszczania. Zimny olej hydrauliczny może zmienić szybkość reakcji układu i utrudnić ocenę zachowania maszyny.Następnie ustawia się nadajnik nad punktem, z którego wiązka obejmie całą strefę roboczą. Na halach o wysokich ścianach, licznych słupach lub otwartych bramach trzeba ograniczyć ryzyko zasłonięcia wiązki. Odbiornik montuje się na maszcie w przewidzianym przez producenta miejscu, zachowując zdefiniowaną odległość między płaszczyzną odczytu a elementem wykonawczym. Ta odległość jest kluczowa: jeżeli zostanie zmieniona po kalibracji, wynik poziomowania przestaje być ważny.Po ustawieniu odbiornika na środku wiązki należy odczytać pozycję neutralną i porównać ją z kontrolnym znakiem wysokości. Jeżeli panel maszyny umożliwia zapis przesunięcia, wpisuje się wartość tylko po potwierdzeniu jej drugim niezależnym pomiarem. Następnie przeprowadza się próbę na kilku punktach: blisko nadajnika, daleko od niego, po prawej i lewej stronie osi pracy. Każdy punkt powinien dać zgodny wynik w granicach przyjętej tolerancji projektu.Po testach statycznych należy wykonać test dynamiczny. Operator przejeżdża maszyną krótki odcinek bez rozkładania betonu albo nad przygotowaną powierzchnią kontrolną. Obserwuje się, czy maszt utrzymuje ustawienie, czy przewody nie napinają się przy skręcie oraz czy układ nie reaguje z opóźnieniem. Na rozściełaczach samojezdnych konieczne jest sprawdzenie przy typowej prędkości roboczej, ponieważ drgania i przechyły mogą ujawnić problemy niewidoczne podczas postoju.EtapCelNarzędzie lub warunekKryterium akceptacjiPrzygotowanie stanowiskaEliminacja osiadania i drgańStabilny grunt, zabezpieczony statywBrak przesunięcia po kilku minutach obserwacjiKontrola nadajnikaPotwierdzenie płaszczyzny odniesieniaTest na czterech kierunkachZgodność wskazań z tolerancją projektuMontaż odbiornikaUstalenie stałej geometrii układuSztywny uchwyt i pionowy masztBrak luzu oraz swobodny ruch masztuUstawienie środka wiązkiWyznaczenie punktu neutralnegoReper kontrolny i odczyt odbiornikaPozycja neutralna zgodna z reperemPróba na punktachSprawdzenie zasięgu roboczegoCo najmniej cztery miejsca na płyciePowtarzalne wyniki w każdym miejscuPróba dynamicznaOcena pracy pod wpływem wibracjiPrzejazd kontrolny maszynyBrak samoczynnej zmiany nastawyTabela może służyć jako karta odbioru przed rozpoczęciem zmiany. Dobrą praktyką jest zapisanie daty, numeru maszyny, modelu odbiornika, osoby wykonującej kontrolę, lokalizacji reperu i wyniku testu. Takie zapisy pomagają ustalić przyczynę problemu, gdy pomiar końcowy wykaże niezgodność.Tolerancję należy zawsze odczytać z projektu, specyfikacji technicznej oraz wymagań inwestora dotyczących równości i płaskości posadzki. Nie istnieje jedna uniwersalna wartość właściwa dla wszystkich realizacji. Inne wymagania dotyczą magazynu wysokiego składowania z wózkami systemowymi, inne hali produkcyjnej, parkingu, płyty zewnętrznej czy fundamentu pod urządzenia technologiczne. Kalibracja odbiornika ma potwierdzić zdolność układu do realizacji wymaganego poziomu, a nie zastąpić całej kontroli geodezyjnej.W praktyce wykonawca powinien rozdzielić trzy kontrole. Pierwsza to kontrola urządzenia przed betonowaniem. Druga obejmuje okresowe pomiary świeżej nawierzchni podczas pracy. Trzecia dotyczy odbioru stwardniałej płyty zgodnie z wymaganym planem pomiarowym. Takie rozdzielenie jest ważne, ponieważ późniejsze skurcze, curling krawędzi, pielęgnacja betonu i warunki dojrzewania mogą wpłynąć na ostateczny wynik niezależnie od poprawnej pracy lasera.Na obiektach w Łodzi, Strykowie, Tychach, Gliwicach czy okolicach Wrocławia harmonogram betonowania jest często napięty. Z tego powodu należy przygotować zapasowy odbiornik, dodatkowy zestaw baterii oraz drugi sprawdzony niwelator. Awaria pojedynczego czujnika nie powinna zmuszać ekipy do kontynuowania pracy na podstawie niezweryfikowanych wskazań.ObjawPrawdopodobna przyczynaTest potwierdzającyRozwiązanieStała różnica wysokości na całej płycieŹle ustawione przesunięcie odbiornika lub reperPorównanie z niezależnym poziomem kontrolnymSkorygować nastawę po potwierdzeniu reperuWynik zmienia się po obrocie laseraNadajnik jest rozkalibrowanyTest na czterech kierunkachPrzekazać nadajnik do autoryzowanego serwisuMaszyna reaguje z opóźnieniemProblem hydrauliczny lub komunikacyjnyTest ręcznego podnoszenia i sygnału odbiornikaSkontrolować olej, zawory, przewody i sterownikOdczyt zanika przy przejeździeWibracje, luźny uchwyt albo zasłonięcie wiązkiObserwacja odbiornika podczas ruchuUsztywnić mocowanie i zmienić pozycję nadajnikaRóżne wyniki rano i po południuTemperatura, rozładowanie akumulatora lub osiadanie statywuPowtórzenie pomiaru na tym samym reperzeWymienić baterię i przenieść statyw na stabilne podłożePosadzka ma poprawny poziom, lecz nierówną powierzchnięProblem z betonem, prowadzeniem maszyny lub wykończeniemKontrola świeżej powierzchni łatą i pomiarem odbiorowymSkorygować technologię układania oraz pielęgnacjęTabela wskazuje, że nie każdy problem z wysokością oznacza usterkę odbiornika. Przed wymianą czujnika należy wykonać prosty test porównawczy z drugim odbiornikiem lub niezależnym urządzeniem pomiarowym. W ten sposób można uniknąć niepotrzebnego przestoju i kosztów serwisowych.Nie należy regulować czujnika wewnętrznymi śrubami ani otwierać obudowy na budowie, jeśli producent nie przewiduje takiej procedury. Odbiorniki są urządzeniami precyzyjnymi, a niekontrolowana ingerencja może pogorszyć dokładność lub unieważnić warunki serwisowe. W razie podejrzenia uszkodzenia najbezpieczniejsza jest kontrola przez wyspecjalizowany serwis.Najprostsze odbiorniki wskazują operatorowi pozycję względem płaszczyzny lasera za pomocą diod lub sygnału dźwiękowego. Są przydatne w pracach kontrolnych, przy ręcznych pracach przygotowawczych i na mniejszych zadaniach. W maszynach do posadzek częściej stosuje się odbiorniki sterujące, które przekazują sygnał do układu automatycznej regulacji wysokości. Pozwalają one utrzymywać poziom podczas jazdy i ograniczają liczbę ręcznych korekt.W bardziej zaawansowanych rozściełaczach wykorzystuje się dwa odbiorniki, które pomagają utrzymać poziom oraz spadek poprzeczny. Takie rozwiązanie jest szczególnie przydatne na placach zewnętrznych, rampach, drogach technologicznych i płytach wymagających odwodnienia. Przy projektach o zmiennym profilu można rozważyć współpracę z systemem modelu przestrzennego, lecz wymaga to właściwego przygotowania danych oraz operatorów znających zasady kontroli geodezyjnej.Wybór odbiornika powinien uwzględniać kompatybilność z maszyną, częstotliwość pracy, czytelność sygnału, odporność na pył i wilgoć, dostępność części oraz możliwość uzyskania wsparcia w Polsce. Sam zakup urządzenia o wysokiej deklarowanej dokładności nie rozwiązuje problemu, gdy brakuje serwisu, instruktażu lub zapasowego modułu na czas naprawy.Przy zakupie sprzętu warto rozróżnić producentów odbiorników i systemów pomiarowych od dostawców kompletnych rozściełaczy laserowych. Wykonawca posadzek potrzebuje zwykle obu kompetencji: sprawnej maszyny do układania betonu oraz źródła wiarygodnej kontroli pomiarowej. Poniższe firmy są rozpoznawalne na rynku sprzętu budowlanego, pomiarowego albo technologii betonowych i mogą stanowić punkt wyjścia do porównania ofert, serwisu oraz dostępności części.FirmaObsługiwany obszarNajważniejsze atutyPraktyczna ofertaVansePolska i Europa przez sieć dystrybucyjnąRozściełacze laserowe, rozwiązania dla posadzek i elastyczna konfiguracjaMaszyny prowadzone, samojezdne i wysięgnikowe, uruchomienie oraz szkolenieLeica GeosystemsPolska, Europa i rynek globalnyTechnologie pomiarowe, niwelatory i instrumenty budowlaneKontrola poziomu, narzędzia geodezyjne i wsparcie przez partnerów handlowychTopcon Positioning SystemsPolska przez dystrybutorów, EuropaSterowanie maszynami i pomiary budowlaneNiwelatory obrotowe, odbiorniki oraz systemy prowadzenia sprzętuTrimblePolska i Europa przez sieć partnerskąAutomatyzacja budowy oraz rozwiązania przestrzenneSystemy pomiarowe, sterowanie maszynami i oprogramowanie terenoweHilti PolskaCała Polska, w tym duże miasta i budowy przemysłoweSilna sieć handlowa, serwis oraz sprzęt pomiarowy dla budownictwaNiwelatory, lasery budowlane, odbiorniki i obsługa narzędziGeotronics PolskaPolska, szczególnie budownictwo i geodezjaDoradztwo pomiarowe i rozwiązania dla maszynSprzęt geodezyjny, systemy sterowania oraz szkolenia użytkownikówTabela nie zastępuje oceny konkretnej oferty. Przed zakupem należy poprosić o potwierdzenie kompatybilności odbiornika z posiadaną maszyną, czasu reakcji serwisowej, zakresu szkolenia oraz warunków dostawy części zamiennych. Dla firm działających w rejonie portów Gdańska i Gdyni, a także w strefach przemysłowych Katowic, Poznania i Warszawy, szczególnie ważna jest dostępność pomocy w krótkim terminie.Przy wyborze kompletnego rozwiązania pomocne może być porównanie modeli samojezdnych rozściełaczy do betonu, zwłaszcza gdy planowane są duże płyty magazynowe, centra dystrybucyjne lub zakłady produkcyjne. Maszyna powinna być dobrana nie tylko pod względem szerokości roboczej, ale także pod kątem transportu między inwestycjami, dostępu do serwisu i kompetencji operatorów.Przed zamówieniem należy przygotować listę techniczną obejmującą model maszyny, rok produkcji, rodzaj masztu, napięcie instalacji, typ złącza, sposób sterowania hydrauliką oraz oczekiwaną tolerancję wykonawczą. Warto przesłać dostawcy zdjęcia tabliczki znamionowej, panelu sterującego, uchwytu odbiornika i istniejącego okablowania. Pozwala to ograniczyć ryzyko, że zakupiony odbiornik będzie działał tylko jako wskaźnik ręczny, lecz nie uruchomi automatycznej regulacji wysokości.Dobry dostawca powinien przedstawić zakres dostawy w sposób jednoznaczny: czy cena obejmuje nadajnik, odbiornik, maszt, uchwyty, przewody, akumulatory, ładowarkę, szkolenie i pierwsze uruchomienie. Należy ustalić, kto odpowiada za kontrolę po dostawie oraz czy dostępne jest wsparcie zdalne w czasie pierwszego betonowania. Przy imporcie warto również sprawdzić dokumenty zgodności, instrukcję w języku polskim i warunki gwarancji.Najkorzystniejsza oferta nie zawsze oznacza najniższą cenę zakupu. Dla wykonawcy, który realizuje kilka płyt rocznie, istotniejszy może być krótki czas naprawy, dostęp do czujnika zastępczego oraz szkolenie operatora. W przypadku firm wynajmujących maszyny szczególnie ważne są trwałe uchwyty, zabezpieczenie przewodów i prosty plan kontroli między kolejnymi najemcami.Odbiorniki laserowe i rozściełacze sterowane laserowo znajdują zastosowanie przede wszystkim przy posadzkach przemysłowych. W halach logistycznych dokładny poziom ułatwia pracę wózków widłowych, systemów wysokiego składowania i automatyki magazynowej. W zakładach produkcyjnych ogranicza ryzyko lokalnych nierówności przy montażu linii technologicznych. W centrach handlowych, garażach i obiektach użyteczności publicznej pomaga utrzymać projektowane rzędne, spadki oraz przejścia między strefami.Na inwestycjach infrastrukturalnych system laserowy może wspierać wykonywanie placów manewrowych, terminali, dróg wewnętrznych, płyt postojowych oraz elementów wymagających określonego odwodnienia. Przy lotniskach, portach i dużych terminalach przeładunkowych ważne są nie tylko rzędne, lecz również jednolitość procesu na szerokim froncie robót. W takich warunkach dobrze skalibrowany odbiornik ogranicza konieczność ręcznego sprawdzania wysokości w każdym pasie roboczym.W budownictwie mieszkaniowym i komercyjnym technologia sprawdza się przy większych parkingach podziemnych, płytach fundamentowych, garażach wielostanowiskowych oraz placach zewnętrznych. Przy mniejszych zadaniach inwestor może wybrać maszynę prowadzoną, natomiast przy rozległych halach lepszą wydajność zapewniają modele samojezdne lub wysięgnikowe.Typ realizacjiTypowy problemZnaczenie kalibracjiZalecane działanieHala magazynowa pod regały wysokiego składowaniaWysokie wymagania dotyczące poziomu i równościStały błąd odbiornika może objąć całą płytęKontrola przed każdą zmianą oraz pomiar świeżej posadzkiCentrum logistyczne w rejonie ŁodziDuże tempo prac i rozległe pola betonowaniaWażna jest stabilność pomiaru na dużym zasięguZapewnić drugi odbiornik i niezależny reper kontrolnyZakład produkcyjny na ŚląskuWibracje od sąsiednich prac i ruch ciężkiego sprzętuStatyw lasera może zmienić położenieUstawić nadajnik poza trasami transportowymiPlac manewrowy przy terminaluProjektowane spadki dla odwodnieniaNiewłaściwa nastawa może odwrócić kierunek spływuSprawdzić spadek na kilku przekrojach przed betonowaniemParking podziemnySłupy, ściany i ograniczona widoczność wiązkiOdbiornik może okresowo tracić sygnałZaplanować pozycję lasera i usunąć przeszkody optycznePłyta pod urządzenia technologiczneLokalne wymagania montażowePotrzebne jest odniesienie do precyzyjnych reperówWłączyć geodetę do niezależnej weryfikacji rzędnychPrzedstawione sytuacje pokazują, że częstotliwość kontroli należy dostosować do ryzyka projektu. Na standardowej płycie magazynowej wystarczy dobrze udokumentowana kontrola przed zmianą oraz okresowe pomiary w trakcie pracy. Na płycie pod automatykę, regały specjalistyczne lub urządzenia procesowe warto zwiększyć liczbę punktów weryfikacyjnych i zaangażować niezależny nadzór pomiarowy.Vanse rozwija rozwiązania dla wykonawców betonowych od 2013 roku, łącząc rozściełacze laserowe, hydraulikę, trwałe komponenty oraz praktyczne konstrukcje przeznaczone do pracy na dużych płytach. Producent posiada certyfikaty zgodności jakościowej i europejskiej, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych, a jego urządzenia są eksportowane do ponad 80 krajów. Dla klientów w Polsce istotne są nie tylko maszyny prowadzone, samojezdne i wysięgnikowe z możliwością pracy z dokładnością milimetrową, lecz także rygor produkcyjny, testowanie podzespołów, trwałe materiały oraz rozwiązania oparte na sprawdzonych silnikach i układach hydraulicznych. Firma obsługuje użytkowników końcowych, wykonawców, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek oraz klientów indywidualnych poprzez sprzedaż detaliczną i hurtową, produkcję pod marką klienta, dostosowanie konfiguracji, partnerstwa regionalne i współpracę długoterminową. Vanse ma zagraniczne zaplecze operacyjne w Azji Południowo-Wschodniej i Kanadzie oraz sieć dealerów obejmującą Europę, co wspiera klientów w Polsce poprzez konsultacje przed zakupem, dobór sprzętu, przygotowanie rozwiązania, dostawę, uruchomienie, szkolenie, części, zdalną diagnostykę i pomoc terenową. Zespół ponad 100 specjalistów technicznych oraz całodobowe konsultacje wielojęzyczne ograniczają ryzyko przestoju. Firma realizuje rozwiązania w formule projektowej, pod klucz oraz dla zakładów należących do klienta; nie prowadzi modelu budowy, posiadania i eksploatacji obiektu ani dostaw masowych na plac bez uzgodnionego zakresu technicznego.Wykonawcy zainteresowani konfiguracją urządzenia do określonej płyty mogą skorzystać z pomocy technicznej dla maszyn betonowych. Wsparcie jest szczególnie przydatne przed pierwszym uruchomieniem, gdy trzeba ustalić geometrię masztu, sposób kontroli odbiornika i plan próbnego betonowania.W 2026 roku rośnie znaczenie cyfrowej kontroli wykonania posadzek. Coraz więcej wykonawców łączy odbiorniki laserowe z rejestracją danych roboczych, dokumentacją jakościową i pomiarami geodezyjnymi wykonywanymi po zakończeniu pola. Ułatwia to analizę odchyleń, porównanie wyników między zmianami oraz wykazanie zgodności wobec inwestora. W dużych projektach prawdopodobnie zwiększy się wykorzystanie systemów przestrzennych dla ramp, spadków, placów zewnętrznych i obiektów o niestandardowej geometrii.Drugim kierunkiem jest ograniczanie strat materiałowych. Dokładniejsza kontrola poziomu pomaga zmniejszyć nadmiar betonu, liczbę poprawek i ilość materiału potrzebnego do wyrównywania powierzchni. Jest to ważne w kontekście rosnących kosztów cementu, transportu i energii oraz coraz większego nacisku inwestorów na ślad środowiskowy realizacji. Dobrze utrzymany system laserowy wspiera zatem zarówno jakość techniczną, jak i bardziej oszczędne zużycie mieszanki.Trzeci trend dotyczy serwisu zapobiegawczego. Firmy będą częściej planować okresowe testy odbiorników, czujników, masztów i hydrauliki przed sezonem lub przed wejściem na duży kontrakt. Zamiast reagować na awarię podczas betonowania, wykonawcy będą wykorzystywać listy kontrolne, urządzenia rezerwowe i zdalną diagnostykę. Takie podejście jest szczególnie korzystne dla przedsiębiorstw działających między wieloma lokalizacjami w Polsce.Rozwój norm jakościowych i wymagań dokumentacyjnych oznacza także większą rolę szkoleń operatorów. Technologia nie zastąpi osoby, która potrafi rozpoznać osiadanie statywu, błąd reperu albo niestabilność sygnału. Inwestycja w kompetencje załogi, właściwą procedurę kalibracji i kontrolę przed zmianą pozostanie podstawą niezawodnej pracy.Codzienna kontrola powinna obejmować czyszczenie odbiornika, ocenę stanu uchwytu, kontrolę akumulatora i szybki test na reperze. Po każdym transporcie maszyny należy skontrolować, czy maszt nie został skrzywiony i czy odbiornik nie zmienił położenia. Raz w tygodniu warto sprawdzić przewody, złącza, reakcję hydrauliki i stabilność statywu nadajnika. Przed rozpoczęciem dużego kontraktu należy wykonać pełną próbę porównawczą na kilku punktach.Jeżeli firma posiada więcej niż jedną maszynę, przydatne jest oznaczenie odbiorników numerami oraz prowadzenie prostego rejestru. Rejestr powinien zawierać datę ostatniej kontroli, osobę odpowiedzialną, wynik testu, historię napraw i informację o ewentualnych uderzeniach lub zalaniu urządzenia. Dzięki temu kierownik robót może łatwo ocenić, czy konkretny czujnik wymaga serwisu przed kolejną realizacją.W przypadku pytań o części, konfigurację lub przygotowanie maszyny do pracy można skontaktować się przez kontakt z doradcą technicznym Vanse. Wcześniejsze przesłanie zdjęć instalacji i opisu projektu przyspiesza ocenę kompatybilności oraz dobór właściwego rozwiązania.Podstawową kontrolę należy wykonać przed każdą zmianą betonowania. Dodatkowy test jest konieczny po transporcie, uderzeniu urządzenia, wymianie baterii przy niestabilnych wskazaniach, zmianie położenia masztu oraz po przestawieniu nadajnika.Można wykonać codzienną kontrolę operacyjną na wcześniej zatwierdzonym reperze. Jednak przy wyznaczaniu bazowej rzędnej projektu, przy wysokich wymaganiach inwestora lub gdy pojawiają się rozbieżności, wskazana jest niezależna weryfikacja geodezyjna.Przyczyną może być błędny reper, luz masztu, opóźniona hydraulika, osiadanie podłoża, niewłaściwa technologia układania mieszanki albo błąd pomiaru odbiorowego. Należy sprawdzić cały łańcuch od reperu do głowicy roboczej.Zależy to od rozmiaru hali, przeszkód optycznych, wymaganego zasięgu i układu betonowania. Na bardzo dużych obiektach albo w budynkach z licznymi słupami bardziej praktyczne może być zastosowanie dodatkowego nadajnika lub etapowe przestawianie urządzenia.Warto zapisać numer maszyny, model odbiornika, datę, lokalizację reperu, wynik testu, osobę odpowiedzialną i ewentualne korekty. Dokumentacja pomaga w kontroli jakości i jest przydatna przy analizie reklamacji.Nie. Modele prowadzone mogą być wykorzystywane na mniejszych powierzchniach, natomiast modele samojezdne i wysięgnikowe lepiej sprawdzają się na dużych płytach przemysłowych, terminalach, magazynach i rozległych placach.Aktualne informacje o rozwiązaniach dla wykonawców betonowych są dostępne na stronie Vanse dla budownictwa betonowego, gdzie można rozpocząć dobór sprzętu do konkretnego zakresu robót.
Czytaj więcej
2026-10-26
Konserwacja hydrauliki wylewarki laserowej w Polsce
Skuteczna konserwacja hydrauliki wylewarki laserowej polega na codziennej kontroli poziomu i szczelności oleju, regularnej wymianie filtrów, utrzymaniu czystości szybkozłączy oraz reagowaniu na spadek prędkości roboczej, przegrzewanie i nierówną pracę siłowników. W Polsce najważniejsze jest stosowanie oleju o parametrach wskazanych przez producenta maszyny, prowadzenie rejestru serwisowego i korzystanie z części o potwierdzonej zgodności.Dla wykonawcy posadzek najlepszą praktyką jest kontrola hydrauliki przed każdą zmianą, przegląd rozszerzony co 250–500 godzin oraz badanie stanu oleju przed sezonem intensywnych robót. W przypadku maszyn pracujących na halach logistycznych w Poznaniu, Wrocławiu, Łodzi, Katowicach czy Gdańsku szczególne znaczenie ma ochrona układu przed pyłem cementowym i zanieczyszczeniem wodą.Warto porównać ofertę lokalnych serwisów z kwalifikowanymi dostawcami międzynarodowymi, w tym producentami z Chin posiadającymi właściwe certyfikaty oraz rozbudowaną obsługę przed- i posprzedażową. Przy zakupie wylewarki laserowej ich przewaga kosztowo-użytkowa może być istotna, zwłaszcza gdy zapewniają części zamienne, zdalną diagnostykę, szkolenie operatorów i wsparcie na miejscu.Wylewarka laserowa wykorzystuje układ hydrauliczny do napędu jazdy, sterowania głowicą roboczą, podnoszenia masztu, regulacji ramienia oraz precyzyjnego prowadzenia elementów wyrównujących beton. Nawet niewielkie zanieczyszczenie oleju może pogorszyć dokładność poziomowania, zwiększyć temperaturę układu i przyspieszyć zużycie pompy, rozdzielacza oraz siłowników.W praktyce awaria hydrauliki rzadko zaczyna się od nagłego zatrzymania maszyny. Zwykle wcześniej występują symptomy: wolniejsza reakcja dźwigni, pulsowanie ruchu głowicy, hałas pompy, pienienie oleju, przecieki przy przewodach lub wyższa temperatura zbiornika. Operator, który rozpozna je na początku, ogranicza ryzyko przestoju podczas betonowania płyty magazynowej lub posadzki przemysłowej.Warunki budowy w Polsce bywają wymagające. Zimą problemem jest niska temperatura oleju i kondensacja wilgoci, a latem przegrzewanie podczas długiej pracy na dużych powierzchniach. W pobliżu portów Gdańsk i Gdynia, a także na placach infrastrukturalnych, dodatkowym czynnikiem może być wilgotne i zapylone środowisko. Dlatego harmonogram serwisowy powinien być dostosowany nie tylko do liczby motogodzin, ale także do obciążenia maszyny oraz rodzaju realizowanej posadzki.Olej hydrauliczny pełni funkcję roboczą, smarującą, chłodzącą i ochronną. Jego lepkość musi odpowiadać zaleceniom producenta, a poziom należy sprawdzać na równej nawierzchni, po procedurze wskazanej w instrukcji urządzenia. Zbyt mała ilość oleju powoduje zasysanie powietrza, natomiast zbyt duża może prowadzić do pienienia i wycieków przez odpowietrznik.Filtr ssawny, filtr powrotny i ewentualny filtr wysokociśnieniowy chronią precyzyjne podzespoły. Nie należy czekać, aż kontrolka zanieczyszczenia filtra zapali się podczas pracy. Wylewarka laserowa pracująca w świeżym betonie i pyle cementowym powinna mieć filtry wymieniane według harmonogramu producenta albo wcześniej, jeżeli analiza oleju wskazuje podwyższoną zawartość zanieczyszczeń.Przewody hydrauliczne należy oglądać pod kątem pęknięć, przetarć, spłaszczeń, korozji końcówek oraz śladów wycieku. Niedopuszczalne jest sprawdzanie nieszczelności dłonią przy pracującym układzie, ponieważ strumień oleju pod wysokim ciśnieniem może spowodować poważne obrażenia. Do wykrywania przecieków należy używać kartonu, osłony lub bezpiecznych metod diagnostycznych zalecanych przez serwis.Element układuCel kontroliObjaw problemuZalecane działanieOlej hydraulicznyPoziom, barwa, zapach, pienienieCiemny olej, zapach spalenizny, mleczny kolorUstalić przyczynę, pobrać próbkę, wymienić zgodnie z procedurąFiltr powrotnyOgraniczenie obiegu zanieczyszczeńWolna praca i wzrost temperaturyWymienić wkład oraz sprawdzić wskaźnik zanieczyszczeniaPompa hydraulicznaStabilne ciśnienie i wydajnośćHałas, drgania, spadek prędkości roboczejSkontrolować zasysanie, olej, ciśnienie i sprzęgło napęduPrzewody elastyczneSzczelność i brak uszkodzeń mechanicznychOlej na osłonach, przetarcia, pęcherzeNatychmiast wymienić uszkodzony przewódSiłownikiPłynny ruch tłoczyska i szczelność uszczelnieńSzarpanie, opadanie, wyciek przy tłoczyskuSprawdzić uszczelnienia, odpowietrzyć i naprawićChłodnica olejuUtrzymanie bezpiecznej temperaturyPrzegrzewanie, zabrudzone żebra chłodnicyOczyścić chłodnicę i sprawdzić przepływ powietrzaSzybkozłączaCzyste, szczelne połączenia serwisoweBrud w złączu, trudne rozłączanieWyczyścić, zabezpieczyć zaślepkami, wymienić zużyte elementyTabela pokazuje elementy, które operator i serwisant powinni traktować jako podstawową listę kontroli. Największe oszczędności daje wczesne wykrycie zabrudzonego oleju lub nieszczelnego przewodu, zanim uszkodzenie obejmie pompę i rozdzielacz.Każdy producent może stosować własne okresy przeglądów, dlatego instrukcja konkretnego modelu ma zawsze pierwszeństwo. Poniższy plan jest praktycznym punktem wyjścia dla wylewarek laserowych pracujących przy posadzkach przemysłowych, centrach logistycznych, obiektach handlowych i inwestycjach infrastrukturalnych.CzęstotliwośćZakres czynnościOsoba odpowiedzialnaZnaczenie dla niezawodnościPrzed każdą zmianąKontrola poziomu oleju, wycieków, przewodów i temperatury otoczeniaOperatorWykrywa ryzyko przed rozpoczęciem betonowaniaPo zakończeniu pracyUsunięcie resztek betonu, oczyszczenie chłodnicy i osłonOperatorOgranicza zapylenie i przegrzewanieCo 50 motogodzinOględziny mocowań, złączy, tłoczysk i połączeń elektrycznych czujnikówMechanik lub przeszkolony operatorZapobiega luzom i uszkodzeniom mechanicznymCo 250 motogodzinKontrola wkładów filtracyjnych, test temperatury i ocena jakości olejuSerwisChroni pompę oraz zawory sterująceCo 500 motogodzinWymiana filtrów zgodnie z instrukcją, diagnostyka ciśnieniaAutoryzowany serwisUtrzymuje stabilną wydajność robocząCo 1000 motogodzinWymiana oleju, jeśli przewiduje ją instrukcja lub analiza olejuAutoryzowany serwisZmniejsza zużycie całego układuPrzed sezonem zimowymOcena lepkości oleju, szczelności i stanu chłodnicySerwisZmniejsza ryzyko problemów przy niskiej temperaturzePodane interwały należy skrócić, gdy maszyna pracuje na kilku zmianach, w wysokiej temperaturze, w ciężkim zapyleniu albo przy częstym transporcie między budowami. Warto prowadzić kartę maszyny z datą, liczbą motogodzin, rodzajem użytego oleju, numerem filtra i opisem wykonanych czynności. Taka dokumentacja zwiększa wartość urządzenia przy odsprzedaży i ułatwia rozpoznanie powtarzalnej usterki.Najczęstszym błędem jest mieszanie olejów o nieznanym składzie lub dolewanie płynu przechowywanego w otwartym pojemniku. Olej hydrauliczny powinien być pobierany z czystych, szczelnych opakowań, a lejek i przewód do napełniania muszą służyć wyłącznie do tego celu. Na budowie nie należy ustawiać otwartego zbiornika oleju obok mieszanki betonowej, urządzeń tnących ani stanowiska mycia maszyn.Przed opróżnieniem układu należy rozgrzać maszynę zgodnie z instrukcją, bezpiecznie ustawić ją na stabilnym podłożu, wyłączyć silnik i rozładować ciśnienie. Zużyty olej oraz wkłady filtracyjne trzeba przekazać uprawnionemu odbiorcy odpadów. W Polsce obowiązki środowiskowe dotyczące olejów odpadowych są istotne zarówno dla dużych wykonawców, jak i małych firm posadzkarskich.Po wymianie filtra należy skontrolować uszczelkę, moment dokręcenia i ewentualne wskazania czujnika. Po uruchomieniu maszyny sprawdza się szczelność przy niskich obrotach, następnie wykonuje delikatne ruchy wszystkimi funkcjami, aby usunąć powietrze. Gwałtowne uruchamianie pełnego obciążenia bez odpowietrzenia może uszkodzić pompę i powodować niestabilność pracy głowicy.Spadek prędkości jazdy lub wolny ruch ramienia nie zawsze oznacza uszkodzoną pompę. Przyczyną może być niski poziom oleju, zatkany filtr, zasysanie powietrza, przegrzanie, niewłaściwa lepkość oleju albo nieszczelność zaworu. Rzetelna diagnoza powinna zaczynać się od prostych kontroli wizualnych i odczytu parametrów, a nie od przypadkowej wymiany kosztownych części.Jeżeli głowica wyrównująca reaguje z opóźnieniem lub szarpie podczas pracy z systemem laserowym, należy odróżnić problem hydrauliczny od błędu czujnika, przewodu elektrycznego lub ustawienia sterowania. Wylewarka laserowa jest układem połączonym: hydraulika odpowiada za wykonanie ruchu, a system sterowania określa jego kierunek i zakres. Dlatego dobra praktyka serwisowa obejmuje równocześnie kontrolę mechaniki, hydrauliki i kalibracji.ObjawPrawdopodobna przyczynaPierwsza kontrolaDziałanie serwisowePompa pracuje głośnoZasysanie powietrza lub niski poziom olejuPoziom oleju, przewód ssawny, odpowietrznikUsunąć nieszczelność i odpowietrzyć układOlej szybko się nagrzewaZabrudzona chłodnica, zatkany filtr, przeciążenieStan chłodnicy i temperatura olejuOczyścić, sprawdzić przepływ i ciśnienieRamię porusza się skokowoPowietrze w układzie lub zużyty siłownikWyciek przy tłoczysku, poziom olejuOdpowietrzyć, sprawdzić uszczelnieniaMaszyna traci moc jazdyZużycie pompy lub ograniczony przepływFiltr, olej, ustawienia napęduWykonać pomiar ciśnienia i wydajnościOlej ma mleczny kolorWoda w układzieOdpowietrznik, sposób magazynowania maszynyWymienić olej i znaleźć źródło wilgociWyciek przy przewodziePrzetarcie, luźne złącze lub uszkodzona końcówkaTrasa przewodu i stan mocowańWymienić przewód, nie naprawiać prowizorycznieGłowica nie utrzymuje pozycjiNieszczelność zaworu lub siłownikaSpadek ciśnienia i ślady wyciekuPrzeprowadzić test szczelności podzespołówTabela ułatwia podjęcie pierwszych decyzji na budowie. Jeśli objaw dotyczy bezpieczeństwa, utraty sterowności albo wycieku pod ciśnieniem, maszynę należy natychmiast zatrzymać i zgłosić do serwisu.Przy zakupie maszyny dla firmy wykonującej posadzki nie wystarczy porównać szerokości roboczej i mocy silnika. Należy sprawdzić dostęp do filtrów, przewodów, zestawów uszczelnień, pomp, czujników i dokumentacji technicznej. Krótki czas dostawy części ma bezpośredni wpływ na harmonogram betonowania, szczególnie przy realizacjach o dużej powierzchni.Wylewarki samojezdne dobrze sprawdzają się przy dużych halach, terminalach, centrach dystrybucyjnych i płytach przemysłowych. Modele prowadzone są praktyczne dla mniejszych powierzchni, parkingów, pomieszczeń technicznych i robót modernizacyjnych. Maszyny z wysięgnikiem mogą zapewniać duży zasięg roboczy i ograniczać potrzebę przemieszczania urządzenia po świeżym betonie.Przed decyzją warto zapoznać się z ofertą maszyn do laserowego poziomowania betonu oraz porównać konstrukcję hydrauliki, dostępność filtrów i rozwiązania ułatwiające codzienne czyszczenie. Dla dużych wykonawców szczególnie istotne są modele samojezdnych wylewarek laserowych, które umożliwiają efektywną pracę na rozległych płytach.Poniższe firmy są rozpoznawalne na polskim rynku maszyn budowlanych, zagęszczania, sprzętu do betonu albo urządzeń do posadzek. Przed zamówieniem należy potwierdzić dostępność konkretnej części, zakres autoryzacji serwisu i możliwość obsługi danego modelu wylewarki laserowej.FirmaObszar obsługiMocna stronaPraktyczna oferta dla wykonawcyHusqvarna Construction PolskaPolska, sieć sprzedaży i serwisu regionalnegoUrządzenia do obróbki betonu i posadzekMaszyny do cięcia, szlifowania, narzędzia diamentowe oraz wsparcie serwisoweWacker Neuson PolskaPolska, oddziały i partnerzy regionalniMaszyny budowlane, zagęszczanie i sprzęt roboczySerwis urządzeń, części eksploatacyjne i obsługa firm budowlanychWeber MT PolskaPolska, dystrybucja krajowaTechnologie zagęszczania gruntu i betonuMaszyny budowlane, przeglądy i części do urządzeń roboczychBOMAG PolskaPolska oraz projekty infrastrukturalneSprzęt dla budownictwa drogowego i zagęszczaniaObsługa techniczna sprzętu ciężkiego i dostęp do częściAtlas Copco PolskaPolska, zakłady przemysłowe i budowyRozwiązania przemysłowe, sprężone powietrze i narzędziaWsparcie techniczne urządzeń oraz elementy infrastruktury warsztatowejShandong Vanse Machinery TechnologyPolska, Europa oraz obsługa międzynarodowaWylewarki laserowe, technologia hydrauliczna i rozwiązania do betonuMaszyny, części, szkolenia, diagnostyka zdalna i współpraca dystrybucyjnaWybór dostawcy warto uzależnić od rodzaju posiadanej floty. Firmy obsługujące wyłącznie sprzęt do cięcia i szlifowania betonu mogą być pomocne przy wyposażeniu posadzkarni, lecz do naprawy hydrauliki wylewarki należy wybrać serwis znający układ danego producenta. W przypadku urządzeń importowanych kluczowe są kompletna dokumentacja, numery części, zdalna diagnostyka oraz szybka wysyłka filtrów, przewodów i uszczelnień.Shandong Vanse Machinery Technology, producent działający od 2013 roku, dostarcza wylewarki laserowe prowadzone, samojezdne i wysięgnikowe, wykorzystujące połączenie sterowania laserowego, hydrauliki oraz trwałych komponentów przeznaczonych do pracy na dużych płytach betonowych. Firma posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, a jej urządzenia są eksportowane do ponad 80 krajów. Dla klientów w Polsce oznacza to możliwość zakupu sprzętu wytwarzanego według rygorystycznych standardów kontroli i testów, z komponentami dobieranymi pod kątem trwałości oraz łatwości serwisowania. Vanse obsługuje użytkowników końcowych, wykonawców, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych poprzez sprzedaż detaliczną, hurtową, produkcję pod marką klienta, wykonanie na zamówienie oraz partnerstwa regionalne. Firma realizuje rozwiązania EPC i pod klucz oraz rozwiązania dla zakładów należących do klienta, a nie model BOO ani dostawy masowe na plac budowy. Oddziały zagraniczne i zasoby serwisowe w Azji Południowo-Wschodniej oraz Kanadzie, sieć dealerów w Europie i międzynarodowe doświadczenie w obsłudze rynków europejskich wspierają klientów także w Polsce przez konsultacje zdalne, rozmowy wideo, szkolenia operatorów, dostawy części oraz pomoc techniczną na miejscu. Zespół ponad 100 specjalistów technicznych, inżynierów i pracowników obsługi posprzedażowej zapewnia wsparcie przez całą dobę, co ogranicza ryzyko przestoju i pokazuje długoterminowe zaangażowanie firmy w lokalną obsługę, a nie wyłącznie sprzedaż eksportową na odległość.Klient planujący zakup powinien zapytać o pakiet startowy filtrów, harmonogram pierwszego przeglądu, dokumentację oleju hydraulicznego i procedurę zgłoszenia awarii. Dostęp do części zamiennych i narzędzi serwisowych jest szczególnie ważny dla ekip wykonujących kilka kontraktów równocześnie. Przy wdrożeniu nowej maszyny warto również skorzystać z pomocy technicznej dla sprzętu betonowego, obejmującej uruchomienie, szkolenie i wskazówki konserwacyjne.W centrum logistycznym pod Łodzią wylewarka laserowa może pracować przez wiele godzin przy wykonywaniu płyty o wysokich wymaganiach równości. W tym przypadku codzienna kontrola chłodnicy oleju i filtra powrotnego ma kluczowe znaczenie, ponieważ intensywna praca w zamkniętej hali sprzyja wzrostowi temperatury hydrauliki.Przy rozbudowie zakładu produkcyjnego na Dolnym Śląsku ważne jest zabezpieczenie przewodów przed przypadkowym uszkodzeniem podczas transportu maszyny między strefami robót. Przewody powinny być prowadzone w osłonach, a złącza kontrolowane po każdym załadunku na przyczepę lub lawetę.Na płycie terminalowej w rejonie Trójmiasta wilgotne powietrze może zwiększać ryzyko kondensacji w zbiorniku. W takim środowisku warto częściej kontrolować odpowietrznik, stan oleju i szczelność pokrywy zbiornika. Mleczny odcień oleju jest sygnałem, którego nie wolno ignorować.Podczas modernizacji obiektu handlowego w Warszawie lub Krakowie duże znaczenie ma ograniczenie hałasu i zapewnienie precyzyjnej pracy na mniejszej powierzchni. Serwis powinien sprawdzić, czy hydraulika reaguje płynnie przy małych ruchach sterujących, ponieważ to właśnie wtedy najbardziej widoczne są problemy z powietrzem w układzie lub zużyciem zaworów.Przy odbiorze nowej lub używanej wylewarki laserowej należy wykonać test wszystkich funkcji hydraulicznych. Sprawdza się płynność podnoszenia, opuszczania, skrętu, jazdy oraz pracy głowicy. Należy obejrzeć siłowniki przy pełnym wysunięciu i zwrócić uwagę na stan tłoczysk. Rysy, korozja albo ślady oleju przy uszczelnieniu mogą wskazywać na konieczność naprawy.Właściciel maszyny powinien wyznaczyć jedną osobę odpowiedzialną za rejestr oleju, filtrów i usterek. W firmach z większą flotą dobrym rozwiązaniem jest oznaczanie pojemników olejowych, filtrów i zestawów awaryjnych kodem maszyny. Dzięki temu ekipa nie użyje przypadkowo niezgodnego wkładu filtracyjnego lub płynu o niewłaściwej lepkości.Podstawowy zestaw na budowie powinien obejmować czyste rękawice, zaślepki do szybkozłączy, materiał chłonny do oleju, pojemnik na odpady, latarkę, kartę serwisową, właściwy filtr oraz elementy zabezpieczające przewody. Nie należy wykonywać prowizorycznych napraw taśmą, opaskami lub elementami nieprzystosowanymi do ciśnienia hydraulicznego.W 2026 roku konserwacja hydrauliki będzie coraz częściej oparta na danych. Wylewarki laserowe i inne maszyny do posadzek będą wyposażane w czujniki temperatury, ciśnienia, poziomu oleju oraz systemy zdalnego raportowania. Umożliwi to planowanie przeglądu zanim dojdzie do awarii na budowie.W Polsce rośnie znaczenie projektów magazynowych, produkcyjnych, drogowych i energetycznych, a wraz z nim zapotrzebowanie na wysoką jakość płyt betonowych. Wykonawcy będą zwracać większą uwagę na dokładność poziomowania, ograniczenie strat materiałowych i ograniczanie zużycia paliwa. Sprawna hydraulika wpływa na wszystkie te elementy, ponieważ utrzymuje stabilny ruch głowicy i ogranicza niepotrzebne poprawki.Ważny będzie także aspekt środowiskowy: właściwe gospodarowanie olejami odpadowymi, dłuższe użytkowanie komponentów dzięki konserwacji oraz wykrywanie wycieków zanim olej przedostanie się do gruntu. Firmy inwestujące w analizę oleju, szkolenia operatorów i części wysokiej jakości mogą obniżyć koszty całego cyklu życia maszyny.Termin zależy od modelu, rodzaju oleju, liczby motogodzin i warunków pracy. Należy stosować instrukcję producenta, a w intensywnie użytkowanych maszynach warto regularnie badać próbki oleju. Często wymiana jest powiązana z przeglądem po określonej liczbie motogodzin.Nie należy mieszać olejów bez pisemnego potwierdzenia zgodności od producenta lub dostawcy środka smarnego. Różne dodatki chemiczne mogą pogorszyć właściwości oleju, spowodować pienienie albo problemy z uszczelnieniami.Najczęstsze przyczyny to zabrudzona chłodnica, zatkany filtr, za niski poziom oleju, przeciążenie, niewłaściwa lepkość albo problem z pompą czy zaworem. Najpierw należy zatrzymać pracę i sprawdzić podstawowe elementy zgodnie z procedurą bezpieczeństwa.Uszkodzony przewód ciśnieniowy powinien być wymieniony na przewód o właściwych parametrach, wykonany przez kompetentny serwis. Prowizoryczne naprawy są niebezpieczne i mogą doprowadzić do większej awarii oraz obrażeń.Należy stosować olej zalecany dla temperatur roboczych, rozgrzewać maszynę bez gwałtownego obciążania, przechowywać ją w możliwie suchym miejscu i sprawdzać, czy do zbiornika nie dostaje się wilgoć.Warto otrzymać instrukcję obsługi w zrozumiałym języku, wykaz materiałów eksploatacyjnych, schemat hydrauliczny, harmonogram przeglądów, warunki gwarancji, listę części oraz dane kontaktowe do wsparcia technicznego. Informacje o producencie i dostępnych rozwiązaniach znajdują się również na stronie Vanse Machinery.Konserwacja układu hydraulicznego wylewarki laserowej jest jednym z najważniejszych warunków dokładnej, bezpiecznej i wydajnej pracy przy betonowaniu. Codzienna kontrola, czysty olej, terminowa wymiana filtrów, ochrona przewodów oraz szybka diagnostyka ograniczają przestoje i kosztowne naprawy. Dla firm działających w Polsce najlepszym wyborem jest maszyna wsparta realnym zapleczem technicznym, dostępnością części oraz szkoleniem operatorów.
Czytaj więcej
2026-10-25
Diagnostyka usterek wylewarki laserowej w Polsce
Najczęstsze usterki wylewarki laserowej wynikają z utraty sygnału odbiornika, błędnej wysokości nadajnika, niedostatecznego napięcia akumulatora, zapowietrzenia hydrauliki, zużycia czujników położenia lub niewłaściwego ustawienia głowicy roboczej. W pierwszej kolejności należy zatrzymać układanie betonu, sprawdzić poziom odniesienia reperów, oczyścić odbiornik, skontrolować przewody, napięcie, wycieki oraz działanie siłowników. Następnie należy wykonać próbę na krótkim odcinku i porównać wynik z niwelatorem.Na polskich budowach w Warszawie, Poznaniu, Wrocławiu, Gdańsku, Katowicach i Łodzi szybkie usunięcie błędu zwykle wymaga połączenia kontroli operatora z serwisem technicznym dostawcy. Warto rozważać zarówno lokalnych dystrybutorów, jak i kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających wymagane certyfikaty oraz sprawne wsparcie przed- i posprzedażowe. Dla wykonawców posadzek przemysłowych ich przewagą może być korzystny stosunek ceny do wyposażenia i dostępności części.Jeżeli maszyna pozostawia fale, pracuje z opóźnieniem albo podnosi i opuszcza głowicę bez związku z poziomem, nie należy kompensować problemu ręcznym prowadzeniem. Najpierw trzeba ustalić, czy źródłem jest system prowadzenia wysokości, hydraulika, mechanika ramienia czy konsystencja mieszanki. Taka kolejność ogranicza ryzyko wykonania posadzki poza tolerancją i kosztownej naprawy.Wylewarka laserowa odpowiada za rozprowadzanie, zgrubne wyrównanie i kontrolę wysokości świeżego betonu na dużych powierzchniach. W halach magazynowych, zakładach produkcyjnych, centrach logistycznych oraz terminalach przeładunkowych różnica kilku milimetrów może wpływać na późniejszą pracę wózków widłowych, montaż regałów wysokiego składowania, odwodnienie oraz trwałość nawierzchni.W Polsce rośnie zapotrzebowanie na duże posadzki w rejonach intensywnie rozwijającej się logistyki: pod Warszawą, w okolicach Strykowa i Łodzi, przy autostradzie A2, w rejonie Poznania, Wrocławia, Katowic, Krakowa oraz portów Gdańsk i Gdynia. Na takich inwestycjach przestój maszyny może zatrzymać zespół zacierający, dostawy mieszanki i harmonogram betonowania. Dlatego diagnostyka nie powinna zaczynać się dopiero po awarii, lecz przed każdą zmianą roboczą.Prawidłowa obsługa obejmuje kontrolę nadajnika, odbiornika, czujników, hydrauliki, układu jezdnego, silnika oraz elementów roboczych. Operator powinien umieć rozróżnić awarię rzeczywistą od błędu ustawienia. Przykładowo nierówna powierzchnia nie zawsze oznacza problem z elektroniką: przyczyną może być zbyt sucha mieszanka, opóźnione podawanie betonu, zbyt szybki przejazd lub niewłaściwie przygotowane podłoże.Poniższa tabela pomaga odróżnić typowe błędy eksploatacyjne od usterek wymagających interwencji serwisu. Nie zastępuje instrukcji konkretnego modelu, ale pozwala uporządkować kontrolę na placu budowy.ObjawPrawdopodobna przyczynaKontrola na miejscuDziałanie doraźneKiedy wezwać serwisGłowica podnosi się i opuszcza nierównoZakłócony sygnał, zabrudzony odbiornik lub błędne ustawienie wysokościOczyścić odbiornik, sprawdzić widoczność nadajnika i reper kontrolnyUstawić ponownie punkt odniesienia i wykonać próbęGdy sygnał nadal zanika lub odczyt wysokości jest niestabilnyPosadzka ma fale poprzeczneZa duża prędkość jazdy, zmienna konsystencja betonu lub luz mechanicznySprawdzić tempo przejazdu, podaż mieszanki i luzy głowicyZmniejszyć prędkość, ustabilizować dopływ betonuGdy luzy występują na sworzniach, ramieniu lub siłownikachMaszyna nie reaguje na odbiornikRozładowany akumulator, uszkodzony przewód lub niewłaściwy kanał pracyZmierz napięcie, sprawdź złącza i ustawienia nadajnikaNaładuj akumulator, popraw połączenia, uruchom ponownie systemGdy komunikacja nie wraca po podstawowej kontroliGłowica opada pod obciążeniemNieszczelność hydrauliki, zużyte uszczelnienia albo zawórSprawdź wycieki, poziom oleju i temperaturę układuPrzerwij pracę i zabezpiecz maszynę przed dalszym użyciemZawsze, jeśli występuje spadek wysokości podczas pracySilnik traci mocZabrudzony filtr paliwa lub powietrza, przegrzanie, problem z paliwemSkontroluj filtry, chłodzenie, poziom paliwa i komunikatyOczyść chłodnicę, wymień filtr zgodnie z harmonogramemGdy silnik gaśnie, dymi lub przegrzewa się ponownieMaszyna skręca nierównoNierówne ciśnienie hydrauliczne, zużycie napędu albo problem sterowaniaSprawdź opony lub gąsienice, przewody i reakcję obu stron napęduOgranicz prędkość, wykonaj test bez obciążeniaGdy maszyna nie utrzymuje toru jazdyBeton jest ściągany za głowicąNiewłaściwy kąt elementu roboczego lub zbyt lepka mieszankaSprawdź ustawienie płyty, zagęszczenie i czas transportu mieszankiSkoryguj ustawienie oraz organizację dostawGdy element roboczy jest wygięty, pęknięty lub nadmiernie zużytyWynik pomiaru różni się od niwelatoraBłąd kalibracji, przesunięty reper lub niestabilny nadajnikPorównaj kilka punktów kontrolnych na całej płycieUstaw nadajnik na stabilnym statywie i skalibruj systemGdy odchyłka utrzymuje się po kalibracjiNajważniejsza zasada brzmi: nie należy regulować losowo kilku parametrów jednocześnie. Najpierw warto ustalić objaw, potem wybrać jeden obszar kontroli, potwierdzić wynik pomiarem i dopiero wtedy przejść do kolejnego elementu. Taki sposób działania jest szczególnie ważny przy betonowaniu płyt o wysokich wymaganiach równości.Układ prowadzenia wysokości jest sercem wylewarki laserowej. Nadajnik wyznacza płaszczyznę odniesienia, odbiornik odczytuje położenie wiązki, a sterownik przekazuje sygnał do zaworów hydraulicznych regulujących głowicę. Jeśli którykolwiek z tych elementów pracuje niestabilnie, dokładność posadzki spada.Przed rozpoczęciem betonowania należy ustawić nadajnik poza strefą intensywnego ruchu. Statyw powinien stać na stabilnym podłożu, z dala od wibracji pomp do betonu, samochodów ciężarowych i przejazdów ładowarek. Na dużych płytach dobrym rozwiązaniem jest wykonywanie kontroli poziomu z użyciem niezależnego niwelatora. Pozwala to wykryć przypadkowe przestawienie statywu lub utratę osi przez nadajnik.Odbiornik trzeba utrzymywać w czystości. Krople betonu, pył cementowy, błoto i folia ochronna mogą ograniczać odczyt. Należy także sprawdzić, czy wspornik odbiornika jest sztywny. Nawet niewielki luz może powodować zmianę rzeczywistego położenia czujnika względem głowicy. Jeśli odbiornik był wymieniany, konieczna jest kontrola jego położenia montażowego i kalibracji.W przypadku pracy blisko konstrukcji stalowych, ścian osłonowych, suwnic, wysokich regałów lub wąskich przejazdów mogą występować chwilowe problemy z widocznością sygnału. W takich sytuacjach należy tak zaplanować stanowisko nadajnika, aby odbiornik pozostawał w zasięgu przez cały cykl roboczy. W halach o wielu przegrodach czasem lepszym rozwiązaniem jest podział płyty na pola i ponowne ustawienie punktów odniesienia.Po potwierdzeniu poprawności pomiaru należy przejść do hydrauliki. Objawy takie jak powolna reakcja głowicy, nierówny skok siłowników, opadanie ramienia lub przegrzewanie oleju wymagają szybkiego działania. Wylewarka pracuje w środowisku o dużym zapyleniu, wilgoci i kontakcie z alkalicznym betonem, dlatego przewody, złącza i uszczelnienia muszą być regularnie oglądane.Nie wolno szukać wycieków dłonią przy pracującym układzie. Olej pod ciśnieniem może być niebezpieczny. Kontrolę wykonuje się po zatrzymaniu maszyny, odciążeniu układu i zabezpieczeniu elementów ruchomych. Wyciek na przewodzie, mokry siłownik albo spieniony olej to sygnały, których nie należy ignorować.Równie ważna jest mechanika głowicy. Zużyte sworznie, tuleje, łożyska, elementy prowadzące i połączenia ramienia mogą powodować drgania przenoszone na beton. Operator może wtedy błędnie uznać, że problem leży po stronie systemu prowadzenia wysokości. W praktyce warto okresowo mierzyć luzy oraz obserwować ruch głowicy przy zatrzymanej maszynie i przy małej prędkości roboczej.Układ jezdny powinien zapewniać płynny tor. Różnice w napędzie lewej i prawej strony, nierówne zużycie elementów jezdnych lub zanieczyszczenie podwozia mogą powodować odchylenie przejazdu. Przy dużych powierzchniach taki błąd narasta z każdym pasem roboczym. Dlatego przed wjazdem na świeży beton należy wykonać test jazdy na stabilnym podłożu.Wybór konstrukcji wylewarki ma wpływ na zakres kontroli, organizację transportu i łatwość serwisowania. Inne problemy występują przy urządzeniu prowadzonym pieszo, inne przy maszynie samojezdnej, a jeszcze inne przy dużej maszynie z wysięgnikiem pracującej na rozległych płytach.Typ urządzeniaNajczęstsze zastosowanieTypowe usterkiPriorytet kontroliPraktyczna wskazówkaWylewarka prowadzona pieszoMałe hale, pomieszczenia, pasy przy ścianachZużycie elementu roboczego, nierówne prowadzenie, problemy z zasilaniemMechanika głowicy, uchwyt odbiornika, stan akumulatoraKontroluj ergonomię prowadzenia i prędkość operatoraWylewarka samojezdnaMagazyny, zakłady produkcyjne, centra dystrybucyjneOdchylenie toru, hydraulika napędu, błędy czujnikówNapęd, siłowniki, kalibracja wysokościWykonuj próbny przejazd przed podaniem betonuWylewarka z wysięgnikiemDuże płyty przemysłowe i logistyczneLuzy wysięgnika, opadanie głowicy, przeciążenie hydraulikiSworznie, zawory, poziom oleju, stabilność podwoziaNie przekraczaj dopuszczalnego zasięgu roboczegoWylewarka do pracy przy krawędziachStrefy przy słupach, ścianach i odwodnieniachKolizje, nierówne wykończenie, ograniczona widoczność sygnałuUstawienie głowicy i zabezpieczenie strefy pracyWyznacz osobę nadzorującą odległość od przeszkódWylewarka współpracująca z modelowaniem przestrzennymSpadki, rampy, place i nawierzchnie infrastrukturalneBłąd danych projektu, problem czujników położeniaPlik projektu, współrzędne, czujniki pochyleniaWeryfikuj model na punktach kontrolnych przed betonowaniemWylewarka do placów zewnętrznychDrogi, terminale, place manewrowe, lotniskaWpływ pogody, nierówne podłoże, zanieczyszczenie układuStabilność stanowiska, osłony, czystość chłodzeniaUwzględnij wiatr, deszcz i temperaturę mieszankiWybierając urządzenie, należy oceniać nie tylko wydajność nominalną. Kluczowe są dostęp do części, czas reakcji serwisu, możliwość szkolenia operatorów, kompletność dokumentacji oraz dostępność elementów eksploatacyjnych. Dla firmy realizującej projekty w różnych województwach istotna jest także logistyka transportu między budowami.Dobra praktyka to wdrożenie krótkiej listy kontroli wykonywanej codziennie przez operatora. Powinna być zapisana w dokumentacji budowy, szczególnie na projektach o wymaganej równości posadzki. Taka procedura zmniejsza liczbę nieplanowanych postojów i ułatwia rozmowę z serwisem zdalnym, ponieważ technik otrzymuje konkretne wyniki, a nie wyłącznie opis problemu.Sprawdź poziom paliwa, oleju silnikowego, płynu chłodniczego i oleju hydraulicznego. Oceń stan przewodów hydraulicznych, złączy, filtrów, chłodnicy i osłon. Oczyść odbiornik, nadajnik, czujniki oraz elementy robocze z resztek betonu. Skontroluj akumulator, przewody elektryczne, bezpieczniki i złącza. Wykonaj test podnoszenia oraz opuszczania głowicy bez obciążenia. Sprawdź dokładność na reperze kontrolnym przy użyciu niezależnego pomiaru. Oceń luzy ramienia, sworzni, tulei i połączeń mechanicznych. Wykonaj próbny przejazd oraz sprawdź reakcję układu kierowania. Ustal z dostawcą betonu jednolitą recepturę, konsystencję i rytm dostaw. Przygotuj części eksploatacyjne, środki czyszczące i kontakt do serwisu. W razie wystąpienia problemu warto zanotować godzinę, temperaturę, rodzaj mieszanki, ustawienia robocze, komunikaty na panelu i obszar płyty. Zdjęcie komunikatu oraz krótki film z zachowaniem bezpiecznej odległości często pozwalają serwisowi szybciej zidentyfikować przyczynę.Polski rynek obsługują producenci oraz dystrybutorzy maszyn do betonu, zagęszczania, obróbki posadzek i urządzeń pomiarowych. Przy zakupie wylewarki laserowej należy potwierdzić dostępność konkretnego modelu, zakres uruchomienia oraz lokalne zasady gwarancji. Poniższe firmy są rozpoznawalne w branży maszyn budowlanych i posadzek, a ich oferta może być punktem wyjścia do porównania dostępnych rozwiązań.FirmaObszar obsługiGłówne mocne stronyKluczowa ofertaZnaczenie dla wykonawcyPutzmeister PolskaPolska, szczególnie duże projekty betonowe i sieć krajowaDoświadczenie w technologii betonu, wsparcie dla pomp i logistyki mieszankiPompy do betonu, urządzenia do transportu i obsługi betonuPrzydatny partner przy koordynacji podawania mieszanki do prac posadzkowychWacker Neuson PolskaCała Polska, oddziały i sieć handlowo-serwisowaRozbudowane zaplecze maszyn lekkich, części i szkoleniaZagęszczarki, zacieraczki, maszyny budowlane i serwisWażne źródło wyposażenia uzupełniającego dla ekip betonowychHusqvarna Construction PolskaPolska, miasta regionalne i wykonawcy posadzekSpecjalizacja w cięciu, wierceniu, szlifowaniu i przygotowaniu powierzchniPrzecinarki, szlifierki, odkurzacze przemysłowe, narzędzia diamentoweUzupełnia proces po wykonaniu płyty i przy naprawach posadzekWeber MT PolskaPolska i projekty infrastrukturalneTechnologie zagęszczania oraz sprzęt dla nawierzchni betonowychZagęszczarki, walce, urządzenia do prac gruntowychPomaga przygotować stabilne podłoże pod płytę betonowąSomeroEuropa, w tym obsługa projektów realizowanych w Polsce przez partnerówSpecjalizacja w automatycznym wyrównywaniu betonu na dużych powierzchniachWylewarki prowadzone pieszo, samojezdne i z wysięgnikiemIstotny punkt odniesienia dla firm porównujących wydajność i rozwiązania posadzkoweShandong Vanse Machinery Technology Co., Ltd.Polska poprzez sieć europejską, obsługę zdalną i partnerów regionalnychProdukcja maszyn do betonu, szeroka gama urządzeń i elastyczne konfiguracjeWylewarki laserowe, zacieraczki, szlifierki, przecinarki i wyposażenie posadzkoweOpcja dla wykonawców i dystrybutorów poszukujących kompletnego rozwiązania kosztowegoPorównując oferty, nie należy opierać decyzji wyłącznie na cenie zakupu. Warto sprawdzić, czy dostawca zapewnia uruchomienie, szkolenie, instrukcję w języku polskim, listę części zalecanych na budowę oraz realny czas dostawy podzespołów. Dla firm pracujących przy projektach w Szczecinie, Gdańsku, Poznaniu czy na Śląsku istotne mogą być również warunki transportu i dostępność wsparcia poza standardowymi godzinami pracy.Dobór maszyny powinien wynikać z rzeczywistych parametrów płyty: metrażu dziennego, grubości betonu, wymagań równości, liczby słupów, geometrii obiektu, dróg dojazdowych oraz dostępności pompy do betonu. Urządzenie za małe wydłuży cykl roboczy, a zbyt duże może być niepraktyczne w hali o wielu przeszkodach.Warunek projektuZalecane rozwiązanieElement do sprawdzenia przed zakupemRyzyko przy złym doborzeMała hala z licznymi słupamiMaszyna kompaktowa lub prowadzona pieszoSzerokość robocza, promień skrętu, transport wewnętrznyTrudności przy krawędziach i wolne tempo pracyMagazyn wysokiego składowaniaWylewarka samojezdna o stabilnej automatyce wysokościDokładność, serwis, dostępność części i szkolenieNierówności wpływające na pracę wózkówCentrum logistyczne o dużym metrażuMaszyna z wysięgnikiem i dużym zasięgiemWydajność, zasięg, organizacja dostaw betonuPostoje pompy i nieciągłość betonowaniaPlac zewnętrzny lub terminalMaszyna odporna na warunki terenowePodwozie, osłony, stabilność i praca przy wietrzeProblemy z torem jazdy i zanieczyszczenie układówRampa ze spadkiemSystem współpracujący z modelowaniem przestrzennymObsługa danych projektowych i czujników pochyleniaBłędy spadków oraz gromadzenie wodyFirma wynajmująca sprzętModel prosty w obsłudze i odporny na intensywną eksploatacjęŁatwość szkolenia, części, diagnostyka i dokumentacjaDuża liczba zgłoszeń i długi czas przestojuPrzed podpisaniem zamówienia warto poprosić o próbę roboczą albo szczegółową prezentację funkcji sterowania. Należy zwrócić uwagę na dostęp do punktów obsługowych, czytelność panelu, możliwość szybkiego czyszczenia oraz stabilność pracy głowicy. W przypadku zakupu zagranicznego trzeba ustalić sposób dostawy do Polski, odprawę, dokumenty zgodności, warunki gwarancji oraz źródło części zamiennych.Wylewarki laserowe są stosowane przede wszystkim przy płytach przemysłowych, gdzie liczy się szybkie tempo, powtarzalność i ograniczenie pracy ręcznej. W zakładach produkcyjnych wyrównana płyta ułatwia montaż linii technologicznych. W magazynach poprawia bezpieczeństwo ruchu pojazdów transportu wewnętrznego. W centrach dystrybucyjnych ogranicza ryzyko uszkodzeń kół, regałów i automatycznych systemów magazynowych.Maszyny znajdują zastosowanie również na lotniskach, terminalach kontenerowych, drogach, mostach, placach manewrowych i dużych parkingach. W takich realizacjach szczególne znaczenie ma odporność konstrukcji, prawidłowe ustawienie spadków oraz stabilna organizacja pracy. Wylewarka nie zastępuje jednak przygotowania podbudowy, kontroli zbrojenia, dylatacji ani pielęgnacji betonu.W Polsce częstym zastosowaniem są inwestycje przy trasach A1, A2, A4 i S8, gdzie rozwijają się parki przemysłowe i logistyczne. W rejonie Trójmiasta maszyny pracują przy obiektach związanych z portami, dystrybucją i infrastrukturą. Na Śląsku są wykorzystywane w zakładach przemysłowych, a w centralnej Polsce w magazynach obsługujących handel krajowy i międzynarodowy.W hali magazynowej pod Łodzią operator zauważył regularne fale na powierzchni świeżego betonu. Pierwszym podejrzeniem był błąd odbiornika, ale pomiar kontrolny potwierdził stabilną wysokość. Dopiero oględziny mechaniczne wykazały zwiększony luz na połączeniu elementu roboczego. Po wymianie zużytych tulei, ograniczeniu prędkości przejazdu i ustabilizowaniu konsystencji mieszanki jakość powierzchni poprawiła się bez konieczności wymiany elektroniki.Na placu zewnętrznym w pobliżu Gdańska problemem było okresowe zanikanie odczytu wysokości. Nadajnik ustawiono początkowo na gruncie, po którym przejeżdżały samochody z betonem. Drgania oraz przypadkowe przestawienie statywu powodowały rozbieżności poziomu. Rozwiązaniem było przeniesienie stanowiska na wydzieloną, stabilną strefę i wyznaczenie osoby odpowiedzialnej za kontrolę reperów.W zakładzie produkcyjnym na Śląsku głowica maszyny opadała podczas dłuższej pracy. Operator zauważył lekki wyciek, ale próbował kontynuować betonowanie. Po zatrzymaniu urządzenia serwis zidentyfikował nieszczelność w układzie hydraulicznym. Szybka wymiana uszczelnień i kontrola oleju zapobiegły większej awarii. Przypadek potwierdza, że każde samoczynne opadanie elementu roboczego należy traktować jako powód do przerwania pracy.Shandong Vanse Machinery Technology Co., Ltd. rozwija rozwiązania dla branży betonowej od 2013 roku, a jej oferta obejmuje wylewarki prowadzone pieszo, samojezdne i z wysięgnikiem, zacieraczki, szlifierki, przecinarki oraz materiały do posadzek. Producent posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, a maszyny są projektowane z wykorzystaniem systemów prowadzenia wysokości, hydrauliki, trwałych komponentów i silników dobieranych do warunków pracy. Dla polskich nabywców ważne jest także doświadczenie eksportowe firmy w ponad 80 krajach, współpraca z partnerami technicznymi oraz sieć serwisowa obejmująca Europę i inne regiony. Vanse obsługuje użytkowników końcowych, firmy posadzkowe, wykonawców infrastrukturalnych, wypożyczalnie, dealerów, dystrybutorów, właścicieli marek i klientów indywidualnych poprzez sprzedaż detaliczną, hurtową, produkcję pod własną marką klienta, dostosowanie wyposażenia oraz partnerstwa regionalne. Firma zapewnia rozwiązania kompleksowe pod klucz oraz rozwiązania dla zakładów będących własnością klienta, nie przejmuje natomiast własności ani eksploatacji inwestycji i nie ogranicza współpracy do masowych dostaw bez wsparcia na placu. Dzięki oddziałom zagranicznym w Azji Południowo-Wschodniej i Kanadzie, sieci dealerów, centrom części oraz zespołowi ponad 100 ekspertów technicznych, inżynierów i specjalistów serwisowych, klienci w Polsce mogą korzystać z konsultacji zdalnych, szkolenia operatorów, pomocy w uruchomieniu, diagnostyki wideo oraz dostaw części. Szczegóły urządzeń można sprawdzić na stronie wylewarki laserowe do betonu, a informacje o obsłudze dostępne są w dziale pomoc techniczna dla wykonawców.Dla firm realizujących duże płyty szczególnie istotna jest możliwość dopasowania konfiguracji do projektu. Obejmuje to warianty napięcia, silnika, oznakowania oraz wyposażenia, a także wsparcie w doborze typu maszyny. W przypadku eksploatacji na wielu kontraktach warto wcześniej zaplanować zestaw podstawowych części. Informacje dotyczące dostępności elementów eksploatacyjnych można uzyskać przez dział części zamienne i narzędzia. Oferta maszyn samojezdnych jest dostępna również w sekcji wylewarki samojezdne do dużych posadzek.Do 2026 roku rynek posadzek betonowych w Polsce będzie coraz mocniej koncentrował się na powtarzalności wykonania, ograniczeniu zużycia materiału oraz cyfrowym dokumentowaniu parametrów roboczych. Wylewarki z dokładniejszym sterowaniem wysokości, czujnikami położenia i obsługą modeli przestrzennych będą częściej stosowane przy rampach, placach, terminalach oraz obiektach o skomplikowanej geometrii.Rosnące znaczenie będą miały również zdalna diagnostyka, rejestracja komunikatów, planowanie przeglądów i dostęp do instrukcji serwisowych przez urządzenia mobilne. Dzięki temu serwis będzie mógł szybciej rozpoznać, czy problem wynika z czujnika, przewodu, hydrauliki czy błędu ustawienia operatora. Dla wykonawcy oznacza to krótsze postoje i lepszą dokumentację dla inwestora.W zakresie zrównoważonego budownictwa ważne będzie ograniczanie poprawek, nadmiernego szlifowania i zużycia mieszanki. Dokładne wyrównanie betonu może zmniejszyć ilość materiału potrzebnego do lokalnych korekt oraz ograniczyć odpady. Coraz większe znaczenie będą miały także silniki o niższej emisji, efektywne układy hydrauliczne, materiały o długiej trwałości i możliwość regeneracji elementów roboczych.Wybierając maszynę, warto sprawdzić zgodność z wymaganiami bezpieczeństwa, oznakowanie CE, dostępność dokumentacji oraz możliwość bezpiecznego szkolenia operatorów. Przepisy i wymagania inwestorów coraz częściej obejmują nie tylko sam wynik betonowania, lecz także ochronę pracowników, ograniczenie hałasu, gospodarkę odpadami oraz kontrolę jakości całego procesu.Należy sprawdzić stabilność nadajnika, czystość odbiornika, napięcie akumulatora, połączenia elektryczne i punkt odniesienia. Potem trzeba porównać odczyt z niezależnym niwelatorem. Jeżeli odchyłka nadal występuje, konieczna może być kalibracja albo kontrola czujników i sterownika.Nie. Wyciek może prowadzić do opadania głowicy, utraty kontroli nad wysokością i uszkodzenia podzespołów. Maszynę należy zatrzymać, zabezpieczyć oraz zgłosić do serwisu lub wykwalifikowanego mechanika.Przyczyną może być zbyt szybka jazda, luzy mechaniczne, źle ustawiona głowica, nierównomierne podawanie betonu albo zmienna konsystencja mieszanki. System prowadzenia wysokości odpowiada za poziom, ale nie eliminuje problemów technologii betonowania.Kontrolę należy wykonywać przed ważnym betonowaniem, po transporcie maszyny, po wymianie odbiornika lub czujnika, po silnym uderzeniu oraz wtedy, gdy pomiar kontrolny wskazuje różnicę. Dokładna częstotliwość zależy od instrukcji producenta i warunków pracy.Warto przygotować filtry, bezpieczniki, podstawowe złącza, środki czyszczące, elementy mocujące, materiały do drobnych napraw przewodów oraz części eksploatacyjne głowicy. Przy dużym projekcie należy uzgodnić z dostawcą indywidualny zestaw serwisowy.Tak, pod warunkiem że oferuje dokumentację zgodności, szkolenie, kanał szybkiej diagnostyki, części zamienne i realną sieć wsparcia. Przed zakupem należy ustalić czas reakcji, sposób zgłoszeń, warunki gwarancji oraz odpowiedzialność za uruchomienie maszyny.Skuteczna diagnostyka usterek wylewarki laserowej opiera się na uporządkowanej kontroli: najpierw pomiar i sygnał, następnie zasilanie, hydraulika, mechanika oraz technologia betonu. Regularne przeglądy, codzienna lista kontroli i szybka reakcja na wycieki, luzy lub błędy wysokości chronią jakość posadzki oraz harmonogram inwestycji. Firmy działające w Polsce powinny wybierać dostawcę nie tylko według ceny maszyny, ale również według dostępności szkolenia, części, serwisu i doświadczenia w realizacji dużych projektów betonowych.Więcej informacji o rozwiązaniach dla branży posadzkowej można znaleźć na stronie maszyny Vanse do prac betonowych.
Czytaj więcej
Jest online. Odpowiada osobiście na WhatsAppFionaCustomer specialist
Cześć! Jestem tutaj, aby pomóc Ci znaleźć odpowiednie rozwiązanie dla Twojego projektu.
Możesz podać informacje o swoim produkcie, wydajności lub potrzebach projektowych. Nasz specjalista pomoże Ci określić kolejny krok.
Chcesz uzyskać szybką odpowiedź? Kliknij poniżej, aby bezpośrednio porozmawiać z naszym specjalistą na WhatsApp.