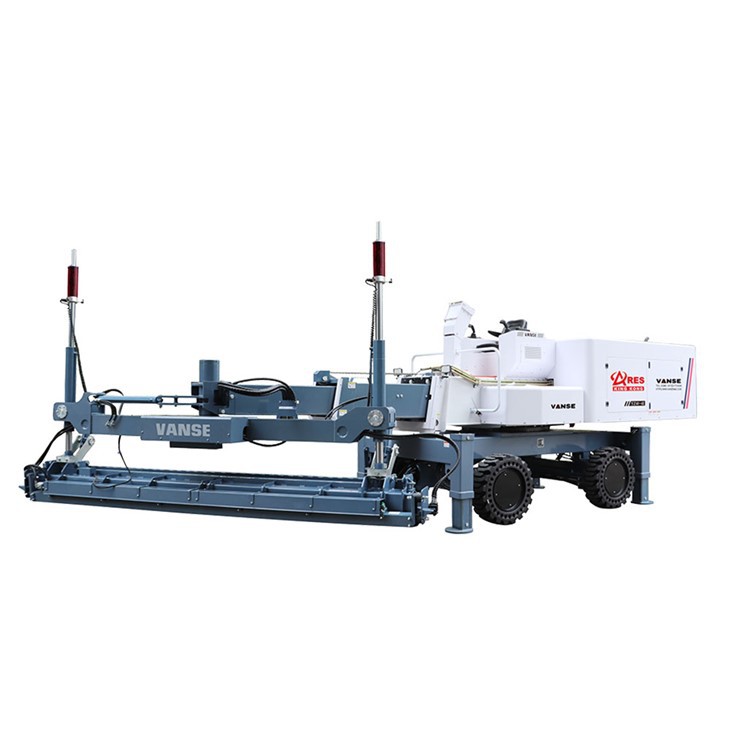
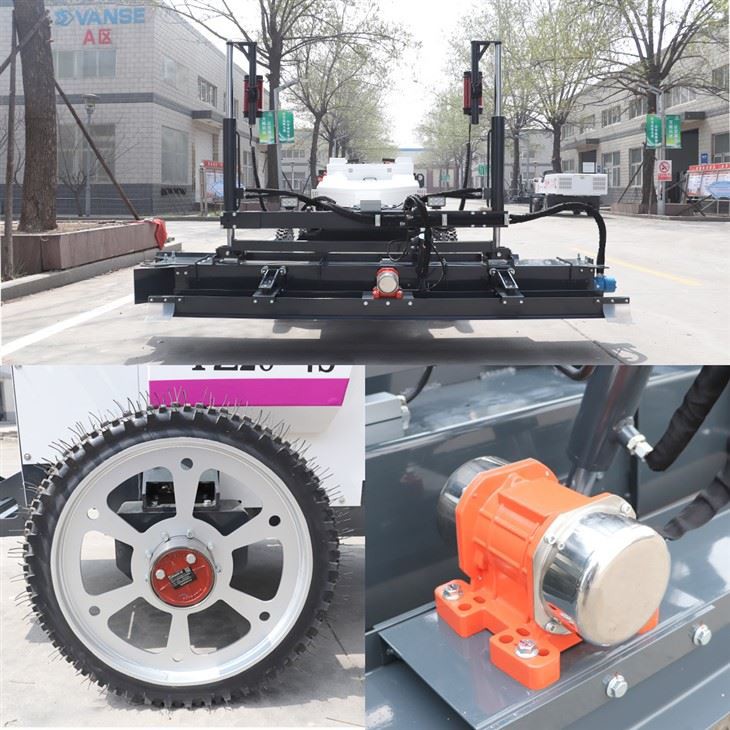
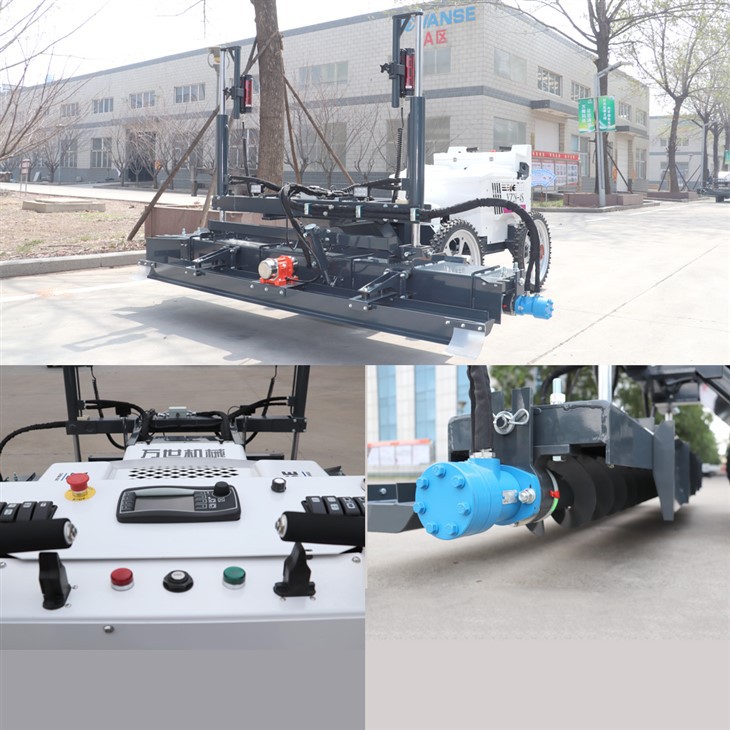
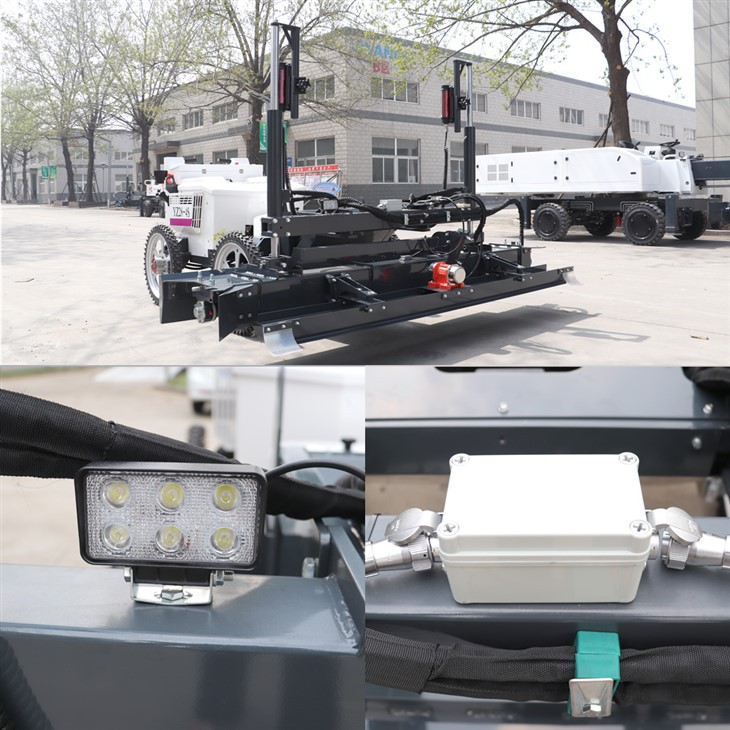
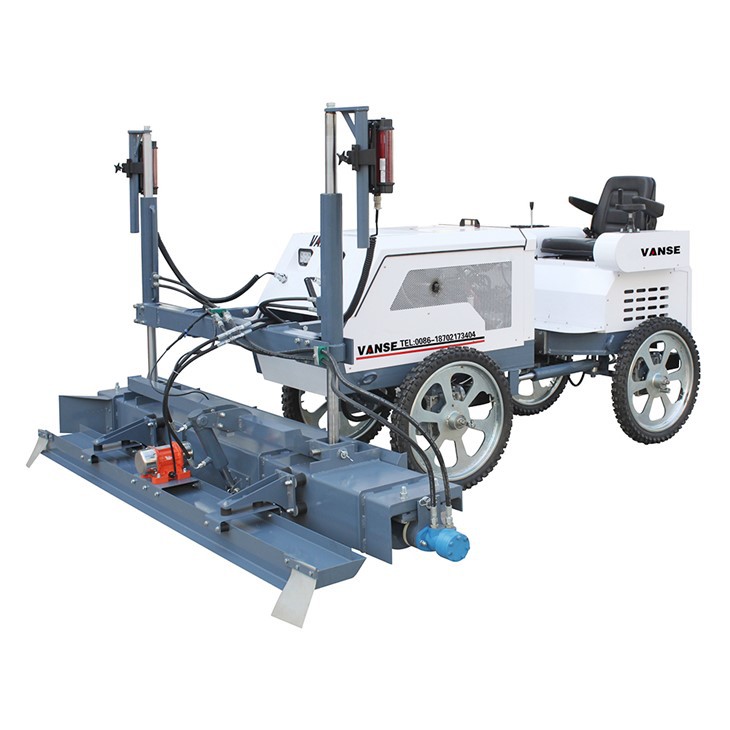
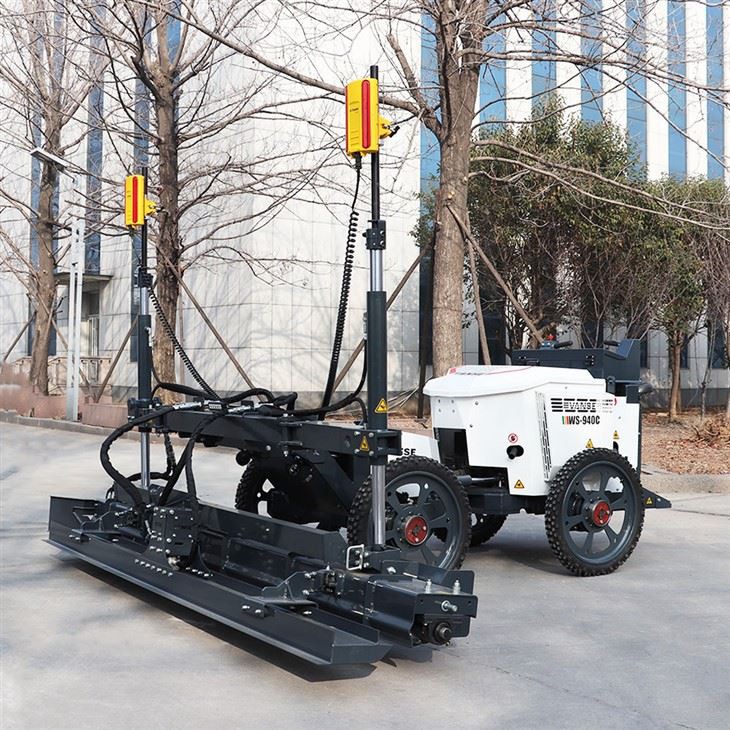
Profesjonalne artykuły dotyczące technologii laserowych maszyn poziomujących, trendów w inteligentnych fabrykach, konserwacji urządzeń oraz analiz globalnych projektów budowlanych.
2026-10-24
Codzienna kontrola rozściełacza laserowego w Polsce
Codzienna kontrola rozściełacza laserowego powinna odbywać się przed każdym rozpoczęciem układania betonu, po zmianie operatora oraz po zauważeniu uderzenia, wycieku lub błędu poziomowania. Operator musi sprawdzić stan konstrukcji, hydrauliki, silnika, układu laserowego, czujników odbiorczych, lemiesza, napędu, zabezpieczeń i dokumentacji serwisowej. Maszyna nie powinna rozpocząć pracy, gdy występuje wyciek oleju, niepewne mocowanie odbiornika, nierówna reakcja hydrauliki, uszkodzenie przewodów, błąd lasera lub niezgodność wysokości z reperami kontrolnymi.W Polsce warto porównywać oferty firm takich jak Vanse Machinery, Wacker Neuson Polska, Ramirent Polska, Cramo Polska oraz Somero. Lokalni dostawcy i wypożyczalnie są przydatni przy szybkiej dostępności maszyn, serwisie oraz szkoleniach. Można także rozważyć kwalifikowanych dostawców międzynarodowych, w tym producentów chińskich, jeśli posiadają wymagane certyfikaty dla rynku europejskiego, dokumentację techniczną, części zamienne i skuteczne wsparcie przed- oraz posprzedażowe. Taki wybór często zapewnia korzystny stosunek ceny do możliwości.Najważniejsza zasada jest prosta: przed wylaniem betonu należy potwierdzić, że rozściełacz utrzymuje zaprogramowaną rzędną na całym obszarze roboczym, reaguje płynnie na sygnał lasera i nie stwarza zagrożenia dla operatorów, zbrojarzy ani osób prowadzących pompę do betonu.Rozściełacz laserowy pracuje w warunkach, w których niewielka usterka może przełożyć się na kosztowną wadę całej płyty. Dotyczy to szczególnie posadzek przemysłowych w magazynach pod Warszawą, hal logistycznych w okolicach Łodzi, obiektów produkcyjnych na Śląsku, terminali w Gdańsku oraz inwestycji infrastrukturalnych realizowanych w pobliżu portów, dróg ekspresowych i centrów przeładunkowych. Błąd wysokości, opóźniona reakcja głowicy czy awaria odbiornika laserowego mogą powodować zbyt cienką warstwę betonu, nadmierne zużycie mieszanki, odchyłki płaskości lub konieczność kosztownego szlifowania.Codzienna inspekcja nie zastępuje okresowego serwisu, ale ogranicza ryzyko przestoju w dniu betonowania. W praktyce powinna być wykonywana przez przeszkolonego operatora przed uruchomieniem maszyny, a jej wynik warto zapisać w karcie obsługi. Na dużych projektach należy dodatkowo wyznaczyć osobę odpowiedzialną za potwierdzenie reperów wysokościowych i sprawdzenie zgodności pracy maszyny z projektem posadzki.W Polsce warunki pogodowe mają istotne znaczenie. Niska temperatura, deszcz, pył cementowy, błoto na placu budowy oraz intensywne nasłonecznienie mogą wpływać na widoczność wiązki, stan złączy elektrycznych, przyczepność gąsienic i stabilność podłoża. Przed pracą trzeba ocenić nie tylko samą maszynę, lecz również drogę przejazdu, rozstaw zbrojenia, położenie szalunków oraz lokalizację przewodów pompy.Skuteczna procedura powinna być krótka, powtarzalna i oparta na rzeczywistych punktach ryzyka. Nie należy ograniczać się do oględzin zewnętrznych. Operator powinien uruchomić maszynę, wykonać test ruchów roboczych bez betonu, sprawdzić komunikację odbiornika z nadajnikiem oraz porównać wskazania z niezależnym punktem odniesienia.Obszar kontroliCo sprawdzićAkceptowalny wynikRyzyko przy niezgodnościDziałanieKonstrukcja nośnaRama, spawy, śruby, osłony, stopnie i poręczeBrak pęknięć, luzów i odkształceńUtrata stabilności lub uszkodzenie podzespołówWyłączyć maszynę i zgłosić do serwisuUkład hydraulicznyWęże, złącza, siłowniki, poziom olejuBrak wycieków, płynne ruchy roboczeNierówne poziomowanie, poślizg i awariaUsunąć wyciek przed rozpoczęciem pracySilnik i paliwoOlej silnikowy, chłodziwo, paliwo, filtr powietrzaPoziomy zgodne z instrukcją producentaPrzegrzanie lub zatrzymanie pracyUzupełnić płyny i sprawdzić komunikatyUkład laserowyNadajnik, odbiornik, uchwyty, przewodyStabilny sygnał i pewne mocowanieOdchyłki rzędnej płyty betonowejWykonać kalibrację lub wymienić elementGłowica roboczaLemiesz, ślimak, wibrator, elementy zgarniająceBrak zużycia ograniczającego pracęSmugi, nierówności i segregacja mieszankiWyczyścić, dokręcić lub wymienić częściNapęd i podwozieGąsienice lub koła, napięcie, stan bieżnikaRównomierny ruch bez ściąganiaUszkodzenie zbrojenia i utrata toru jazdySkorygować ustawienie albo zatrzymać pracęSterowanieJoysticki, przyciski, wyłącznik awaryjny, alarm cofaniaNatychmiastowa i przewidywalna reakcjaKolizja z ludźmi, pompą lub szalunkiemNie dopuszczać maszyny do pracyDokumentacjaKarta kontroli, godziny pracy, zgłoszone usterkiAktualny wpis operatora i przełożonegoBrak identyfikowalności problemówUzupełnić zapis przed rozpoczęciem zmianyTabela pokazuje podstawowy zakres kontroli. Warto dostosować kartę do konkretnego modelu, ponieważ rozściełacze prowadzone, samojezdne i wysięgnikowe mają inne punkty obsługowe. Dla maszyny wysięgnikowej dodatkowo kontroluje się stan ramienia, ograniczniki ruchu, punkty smarowania oraz pole pracy wokół obrotu konstrukcji.Najważniejszą częścią procedury jest potwierdzenie poprawnego poziomowania. Nadajnik laserowy powinien stać na stabilnym statywie, poza strefą przejazdu betoniarek, pompy i ładowarki. Nie wolno ustawiać go na podłożu podatnym na drgania. Przed rozpoczęciem pracy należy sprawdzić baterię, samopoziomowanie, widoczność sygnału i ustawienie względem reperów budowlanych.Operator powinien przeprowadzić próbę na co najmniej kilku punktach roboczych: blisko nadajnika, w środkowej części pola oraz na skraju zasięgu. Wynik należy porównać z niezależnym pomiarem niwelatorem lub innym zatwierdzonym przyrządem geodezyjnym. Gdy wskazanie odbiornika zmienia się niestabilnie, nie wolno kompensować problemu ręcznym sterowaniem bez ustalenia przyczyny.TestSposób wykonaniaWynik prawidłowyTypowa przyczyna błęduDecyzjaPoziom nadajnikaUruchomić i odczekać na samopoziomowanieBrak komunikatu błędu i stabilny obrótNierówne podłoże lub słaba bateriaPrzestawić albo wymienić zasilanieMocowanie odbiornikaSprawdzić uchwyt i pionowość masztuBrak przesunięcia podczas pracy głowicyPoluzowana obejma lub zabrudzenieDokręcić i oczyścić elementyReakcja automatycznaPodnieść i opuścić głowicę w trybie testowymPłynna korekta bez skokówProblem hydrauliczny lub czujnikowyPrzerwać pracę i zdiagnozowaćKontrola reperuPorównać z zatwierdzonym punktem wysokościowymZgodność z projektem wykonawczymBłędne ustawienie odniesieniaSkorygować parametry przed wylaniemZasięg roboczySprawdzić sygnał na obrzeżach polaOdbiornik odczytuje wiązkę bez przerwPrzeszkoda, odległość lub oślepienieZmienić pozycję nadajnikaTest powtarzalnościPowrócić do tego samego punktu pomiarowegoPowtarzalne wskazanie wysokościDrgania, luz mechaniczny, zakłóceniaSprawdzić maszt i instalacjęW przypadku dużej hali warto zaplanować położenie nadajników jeszcze przed dostawą betonu. W obiektach o dużej powierzchni, takich jak centra dystrybucyjne w Poznaniu, Wrocławiu czy Strykowie, ograniczenie martwych stref sygnału pozwala uniknąć zatrzymań po rozpoczęciu wiązania mieszanki. Osoba odpowiedzialna za geodezję powinna zatwierdzić punkty odniesienia przed ustawieniem sprzętu.Dobór procedury zależy od konstrukcji urządzenia oraz technologii betonowania. Mniejsze maszyny prowadzone sprawdzają się w pomieszczeniach, przy rampach i w miejscach o ograniczonej przestrzeni. Maszyny samojezdne są wybierane do hal, magazynów i płyt przemysłowych, gdzie istotna jest wydajność oraz ograniczenie pracy ręcznej. Rozściełacze wysięgnikowe pozwalają obsługiwać szeroki obszar z jednego ustawienia, co jest korzystne na dużych płytach i w projektach wymagających precyzyjnego profilu.Typ maszynyTypowe zastosowanieCodzienny punkt krytycznyKorzyśćOgraniczenieRozściełacz prowadzonyMałe hale, garaże, pomieszczenia techniczneStan uchwytów, napędu i odbiornikaŁatwy transport i manewrowanieMniejsza wydajnośćRozściełacz samojezdnyMagazyny, centra logistyczne, zakładyHydraulika, podwozie i automatykaDuża powierzchnia pracy na zmianęWymaga sprawnego operatoraRozściełacz wysięgnikowyRozległe płyty przemysłowe i infrastrukturaRamię, stabilność i zakres obrotuSzeroki zasięg roboczyWiększe wymagania przestrzenneMaszyna do profili trójwymiarowychSpadki, rampy, płyty o złożonej geometriiWczytanie modelu i zgodność danychPrecyzja na zmiennych rzędnychWymaga przygotowania cyfrowegoMaszyna z gąsienicamiPodłoże mniej stabilne, duże place budowyNapięcie i czystość gąsienicDobra przyczepnośćRyzyko nanoszenia błotaMaszyna kołowaRówne podłoże i częste przejazdyCiśnienie oraz zużycie oponSzybkie przemieszczanieNiższa przyczepność na miękkim grunciePrzy wyborze urządzenia warto przeanalizować projektowaną klasę posadzki, szerokość pól betonowania, dostępność betonu, organizację pracy pompy oraz kwalifikacje zespołu. rozściełacze laserowe do betonu powinny być dobierane nie tylko według deklarowanej wydajności, lecz także według dostępności serwisu, części i szkolenia operatorów.Codzienna inspekcja jest skuteczna tylko wtedy, gdy stanowi element całej organizacji betonowania. Przed przyjazdem pierwszej gruszki należy wyznaczyć strefę pracy maszyny, trasę dla pompy, miejsce dla nadajnika, obszar mycia sprzętu oraz bezpieczne przejścia dla pracowników. Rozściełacz nie powinien poruszać się po niezabezpieczonych przewodach, luźnym zbrojeniu ani po fragmentach podłoża, które mogą ulec zapadnięciu.Operator powinien znać projektowaną rzędną, grubość płyty, kolejność pól roboczych, typ mieszanki, lokalizację dylatacji oraz plan komunikacji z operatorem pompy. Przed zmianą trzeba ustalić sygnały ręczne lub komunikację radiową. Szczególnie ważne jest zatrzymanie pompowania, gdy maszyna wymaga korekty, ponieważ nadmiar świeżego betonu może utrudnić bezpieczny dostęp do układu roboczego.Po zakończeniu zmiany trzeba usunąć beton z lemiesza, ślimaka, osłon i podwozia zgodnie z instrukcją producenta. Pozostawiony materiał może następnego dnia blokować ruch elementów, zwiększać obciążenie hydrauliki i powodować fałszywe wyniki poziomowania. Czyszczenie należy wykonywać bez zalewania złączy elektrycznych oraz elementów sterowania.Przy zakupie lub wynajmie nie należy oceniać dostawcy wyłącznie przez cenę maszyny. Liczą się dostępność części, czas reakcji serwisu, możliwość szkolenia, dokumentacja w języku polskim, wsparcie przy uruchomieniu oraz doświadczenie w posadzkach przemysłowych. Poniższe firmy są rozpoznawalne na rynku sprzętu budowlanego, betonowego lub wynajmu w Polsce i Europie.FirmaObszar obsługiGłówne atutyKluczowa ofertaPraktyczne zastosowanieVanse MachineryPolska, Europa i rynki międzynarodoweRozściełacze laserowe, elastyczna konfiguracja, wsparcie techniczneMaszyny prowadzone, samojezdne i wysięgnikoweZakup dla wykonawców oraz współpraca dystrybucyjnaWacker Neuson PolskaPolska, sieć europejskaRozbudowana oferta sprzętu budowlanego i serwisZagęszczanie, betoniarstwo, sprzęt pomocniczyZaplecze dla prac posadzkarskich i budowlanychRamirent PolskaNajwiększe miasta PolskiWynajem sprzętu i obsługa projektówMaszyny budowlane, osprzęt i rozwiązania najmuKrótkoterminowe potrzeby realizacyjneCramo PolskaPolska i Europa PółnocnaWynajem, dostępność lokalna, logistyka sprzętuSprzęt budowlany i wyposażenie placu budowyOrganizacja zaplecza na inwestycjachSomeroEuropa, w tym rynek polski przez partnerówSpecjalizacja w technologii posadzek betonowychRozściełacze laserowe i wyposażenie posadzkarskieDuże płyty o wysokich wymaganiach jakościowychHusqvarna ConstructionPolska i rynek europejskiSprzęt do obróbki betonu i posadzekPrzecinarki, szlifierki, narzędzia diamentoweCięcie dylatacji i wykończenie płytyTabela ma charakter zakupowy i pomaga określić, gdzie szukać maszyny głównej, usług wynajmu oraz sprzętu uzupełniającego. Przed zawarciem umowy należy potwierdzić aktualną dostępność konkretnego modelu, zakres serwisu, warunki gwarancji i możliwość dostawy na teren inwestycji.Vanse Machinery, producent działający od 2013 roku, dostarcza rozściełacze laserowe do betonu oraz sprzęt dla wykonawców posadzek przemysłowych. Firma posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów przemysłowych. W konstrukcjach wykorzystuje systemy kontroli laserowej, technologię hydrauliczną, trwałe komponenty, sprawdzone silniki oraz materiały dobierane do intensywnej pracy na placu budowy. Produkcja i testy są prowadzone według ustalonych procedur jakościowych, co ma znaczenie dla stabilności poziomowania, bezpieczeństwa hydrauliki i powtarzalności pracy. Klienci w Polsce mogą korzystać z modeli zakupu detalicznego i hurtowego, współpracy z dystrybutorami, partnerstw regionalnych, oznakowania własną marką oraz usług OEM i ODM. Firma realizuje rozwiązania EPC, pod klucz oraz dla zakładów należących do klienta, a nie usługi w modelu BOO ani dostawy materiału luzem na plac budowy. Vanse obsługuje użytkowników końcowych, firmy posadzkarskie, wypożyczalnie, dealerów, właścicieli marek i klientów indywidualnych. Eksport do ponad 80 krajów, sieci dealerów w Europie oraz zasoby serwisowe poza Chinami, w tym oddziały w Azji Południowo-Wschodniej i Kanadzie, potwierdzają doświadczenie w obsłudze międzynarodowej. Dla klientów z Polski dostępne są konsultacje przed zakupem, dobór urządzenia, szkolenie operatorów, zdalna diagnostyka, dostawy części oraz wsparcie techniczne telefoniczne i wideo. oferta Vanse Machinery obejmuje także urządzenia do zacierania, szlifowania i cięcia betonu, dzięki czemu wykonawca może planować kompletny ciąg technologiczny.Przed zakupem maszyny samojezdnej warto przeanalizować rozściełacze laserowe samojezdne pod kątem szerokości roboczej, zasięgu, rodzaju napędu i planowanego wolumenu betonowania. W przypadku pytań dotyczących uruchomienia, konserwacji lub doboru części można skorzystać z wsparcia technicznego producenta albo przesłać wymagania projektu przez formularz kontaktowy.W hali magazynowej pod Poznaniem operator może zauważyć, że odbiornik laserowy okresowo traci sygnał przy jednym narożniku pola. Zamiast kontynuować pracę ręcznie, powinien zatrzymać rozściełacz, sprawdzić przeszkody w linii wiązki, położenie nadajnika oraz stabilność statywu. Przesunięcie urządzenia odniesienia i ponowna próba na reperze zwykle pozwalają potwierdzić, czy problem dotyczy zasięgu, czy samego odbiornika.Na inwestycji drogowej w województwie mazowieckim częstym zagrożeniem jest błoto nanoszone na podwozie. Przed każdą zmianą należy oczyścić gąsienice, ocenić napięcie i sprawdzić, czy przejazd maszyny nie uszkodzi przygotowanej warstwy konstrukcyjnej. Nierówny ruch podwozia może powodować falowanie świeżej mieszanki i pogorszenie jakości końcowej powierzchni.W centrum logistycznym w rejonie Łodzi problemem może być presja czasu związana z harmonogramem dostaw betonu. W takich warunkach kierownik robót powinien wyznaczyć osobę niezależną od operatora do potwierdzenia poziomu. Krótkie sprawdzenie przed pierwszym polem jest znacznie tańsze niż naprawa całej strefy po związaniu betonu.Najczęstszym błędem jest traktowanie kontroli jako formalności. Operator odhacza punkty na liście, lecz nie wykonuje testu ruchu automatycznego ani porównania z reperem. Drugi problem to brak czyszczenia elementów roboczych po poprzedniej zmianie. Zaschnięty beton na lemieszu lub ślimaku może prowadzić do nierównego rozprowadzania mieszanki.Niebezpieczne jest również ignorowanie niewielkich wycieków hydraulicznych. Nawet mały wyciek może pod obciążeniem zmienić się w awarię, a olej na świeżym betonie jest trudny do usunięcia i może pogorszyć estetykę powierzchni. Nie należy także używać uszkodzonych przewodów elektrycznych, prowizorycznych mocowań odbiornika ani nieoryginalnych elementów, których kompatybilność nie została potwierdzona.Ważnym błędem organizacyjnym jest brak zapisu usterek. Karta dzienna powinna zawierać datę, numer maszyny, stan licznika godzin, nazwisko operatora, wynik testu lasera, stwierdzone nieprawidłowości i decyzję o dopuszczeniu do pracy. Taki zapis ułatwia planowanie przeglądów, analizę zużycia części i rozliczanie gwarancji.W 2026 roku coraz większą rolę będą odgrywać cyfrowe systemy kontroli maszyn. Wykonawcy oczekują rejestrowania godzin pracy, komunikatów serwisowych, danych o zużyciu paliwa i historii błędów układu poziomowania. Rozściełacze współpracujące z profilami trójwymiarowymi będą częściej stosowane przy rampach, spadkach, płytach wielopoziomowych i obiektach infrastrukturalnych.Rosną również wymagania dotyczące bezpieczeństwa pracy. Firmy wykonawcze będą coraz częściej wymagały udokumentowanych szkoleń operatorów, sprawnych wyłączników awaryjnych, alarmów cofania i regularnych zapisów kontroli. W praktyce dzienna karta przeglądu staje się elementem zarządzania ryzykiem, a nie tylko dokumentem serwisowym.Zrównoważone budownictwo wpływa na sposób planowania robót betonowych. Precyzyjne poziomowanie ogranicza nadmierne zużycie betonu, zmniejsza liczbę poprawek oraz redukuje ilość pyłu powstającego przy późniejszym szlifowaniu. Wybór trwałej maszyny, regularna konserwacja hydrauliki i szybka wymiana zużytych części pomagają wydłużyć cykl życia urządzenia oraz ograniczyć przestoje i niepotrzebny transport.Pełną kontrolę należy wykonywać codziennie przed rozpoczęciem pracy. Dodatkowy przegląd jest konieczny po kolizji, zauważeniu wycieku, transporcie maszyny, wymianie odbiornika lub problemie z utrzymaniem poziomu.Maszynę powinien sprawdzić przeszkolony operator, a na większych inwestycjach decyzję należy potwierdzić z kierownikiem robót lub osobą odpowiedzialną za sprzęt i jakość posadzki.Nie. Należy sprawdzić nadajnik, odbiornik, uchwyty, przewody, hydraulikę podnoszenia głowicy oraz zgodność ustawienia z niezależnym reperem wysokościowym.Należy zatrzymać pracę, sprawdzić poziom oleju hydraulicznego, stan przewodów, komunikaty sterownika oraz działanie odbiornika. Nie należy kontynuować betonowania do czasu usunięcia przyczyny.Przydatne są dzienna karta kontroli, rejestr godzin pracy, harmonogram smarowania, protokoły serwisowe, zapisy kalibracji oraz lista wymienionych części.Tak, jeżeli oferuje zgodność z wymaganiami europejskimi, certyfikację, instrukcje, dostęp do części, szkolenie operatorów oraz realne wsparcie techniczne w okresie gwarancyjnym i pogwarancyjnym.Codzienna kontrola rozściełacza laserowego chroni jakość płyty, harmonogram dostaw betonu i bezpieczeństwo zespołu. Najpierw należy sprawdzić stabilność konstrukcji, hydraulikę, napęd i elementy robocze. Następnie trzeba potwierdzić poprawność działania nadajnika, odbiornika i automatycznej regulacji wysokości. Ostatecznym warunkiem rozpoczęcia betonowania jest zgodność wskazań z zatwierdzonymi reperami projektu.Dobrze dobrana maszyna, sprawdzony dostawca, przeszkolony operator i rzetelnie prowadzona karta kontroli pozwalają ograniczyć poprawki, zużycie materiału oraz ryzyko przestoju na najbardziej wymagającym etapie realizacji posadzki betonowej.
Czytaj więcej
2026-10-23
Konserwacja niwelatora laserowego do betonu w Polsce
Skuteczna konserwacja niwelatora laserowego do betonu polega na codziennym czyszczeniu czujników i układu roboczego, kontroli oleju hydraulicznego, paliwa, przewodów oraz połączeń elektrycznych, a także na regularnej kalibracji odbiornika laserowego. W Polsce najwięcej przestojów powodują zabrudzone czujniki, nieszczelności hydrauliki, zużyte przewody, niewłaściwe przechowywanie zimą oraz brak dostępnych części eksploatacyjnych.Przed rozpoczęciem każdej zmiany operator powinien sprawdzić poziomy płynów, stan łopat rozprowadzających, przewodów hydraulicznych, akumulatora, opon lub gąsienic, czujnika laserowego i przycisku zatrzymania awaryjnego. Co 250–500 godzin pracy warto wykonać pełny przegląd serwisowy, wymienić filtry zgodnie z instrukcją producenta i potwierdzić dokładność poziomowania na stanowisku kontrolnym.Przy wyborze wsparcia serwisowego warto porównać lokalnych dostawców, takich jak Husqvarna Polska, Wacker Neuson Polska, BSS Polska, Vanse Machinery oraz Somero. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający odpowiednie certyfikaty dla rynku europejskiego, zaplecze części i sprawną obsługę przed- oraz posprzedażową, również zasługują na rozważenie ze względu na korzystny stosunek kosztu do możliwości.Niwelator laserowy do betonu pracuje zwykle w warunkach dużego zapylenia, wilgoci, zmiennych temperatur oraz intensywnego obciążenia hydraulicznego. Dotyczy to szczególnie realizacji posadzek przemysłowych w rejonach Warszawy, Łodzi, Poznania, Wrocławia, Katowic, Gdańska i Krakowa. W tych lokalizacjach stale powstają centra logistyczne, hale produkcyjne, magazyny wysokiego składowania, obiekty handlowe i terminale przeładunkowe.Każda godzina postoju podczas układania betonu może powodować kosztowne konsekwencje: opóźnienie dostaw mieszanki, ryzyko nierówności powierzchni, większe zużycie robocizny oraz utrudnione zacieranie. W przypadku dużej płyty betonowej przerwa w pracy maszyny może wymagać podziału pola roboczego, dodatkowych dylatacji albo naprawy powierzchni po związaniu mieszanki.Plan obsługi powinien być powiązany nie tylko z liczbą godzin pracy, ale także z charakterem inwestycji. Maszyna pracująca na placu budowy terminalu w Gdyni lub Gdańsku może być bardziej narażona na wilgoć i zasolenie. Sprzęt obsługujący posadzki w halach na Śląsku pracuje natomiast często w środowisku pyłu cementowego i przy dużej liczbie zmian. W obu przypadkach kontrola codzienna jest ważniejsza niż sporadyczne, rozbudowane przeglądy.Kontrola przed zmianą powinna być wykonywana przez przeszkolonego operatora przed uruchomieniem silnika. Warto prowadzić papierowy lub cyfrowy dziennik, zapisując godzinę pracy, wykryte usterki, dolane płyny, wymienione elementy oraz nazwisko osoby wykonującej kontrolę. Taki rejestr pomaga przewidzieć zużycie części i jest przydatny przy odsprzedaży maszyny, wynajmie lub zgłoszeniu gwarancyjnym.Obszar kontroliZakres kontroliCzęstotliwośćObjaw ryzykaDziałanie operatoraSilnikPoziom oleju, paliwo, płyn chłodzący, wyciekiPrzed każdą zmianąDym, spadek mocy, alarm temperaturyNie uruchamiać przy niskim poziomie płynówUkład hydraulicznyOlej, filtry, przewody, złącza, siłownikiPrzed każdą zmianąPlamy oleju, wolne ruchy ramieniaUsunąć nieszczelność przed pracąSystem laserowyCzystość odbiornika, mocowanie, reakcja na wiązkęPrzed każdą zmianąNiestałe wskazania wysokościWyczyścić i wykonać próbę poziomowaniaGłowica roboczaŁopaty, ślimak, płyta wygładzająca, osłonyPrzed każdą zmianąŚlady betonu, odkształcenia, luzyUsunąć beton i dokręcić mocowaniaInstalacja elektrycznaAkumulator, przewody, złącza, bezpiecznikiPrzed każdą zmianąTrudny rozruch, migające kontrolkiSprawdzić napięcie i połączeniaElementy jezdneOpony, gąsienice, śruby, napędPrzed każdą zmianąNierówna jazda, hałas, drganiaSkorygować ciśnienie lub wezwać serwisBezpieczeństwoHamulec, zatrzymanie awaryjne, sygnał dźwiękowyPrzed każdą zmianąBrak reakcji na sterowanieWyłączyć maszynę z eksploatacjiTabela pokazuje minimalny zakres kontroli operacyjnej. Jeżeli wystąpi wyciek oleju, niestabilne sterowanie ramieniem, problem z odczytem lasera lub nietypowy hałas pompy, maszyna nie powinna być używana do czasu diagnozy. Kontynuowanie pracy może doprowadzić do uszkodzenia pompy hydraulicznej, czujników wysokości albo układu sterowania.Dokładne interwały należy zawsze potwierdzić w instrukcji konkretnego modelu, ponieważ różnią się zależnie od silnika, pompy hydraulicznej, zastosowanego odbiornika i warunków pracy. Poniższy harmonogram jest praktycznym punktem wyjścia dla wykonawców posadzek przemysłowych w Polsce.InterwałCzynności serwisoweCelOsoba odpowiedzialnaDokumentacjaCodziennieCzyszczenie betonu, kontrola płynów, czujników i wyciekówZapobieganie awarii podczas układaniaOperatorDziennik zmianyCo tydzieńSmarowanie punktów ruchomych, kontrola śrub i przewodówOgraniczenie luzów i zużyciaOperator lub brygadzistaLista obsługiCo 100 godzinKontrola filtra powietrza, akumulatora i układu chłodzeniaUtrzymanie stabilnej pracy silnikaMechanikKarta maszynyCo 250 godzinKontrola hydrauliki, filtrów, kalibracji i napęduDokładność poziomowaniaAutoryzowany serwisProtokół serwisowyCo 500 godzinWymiana wybranych filtrów i olejów zgodnie z instrukcjąOchrona pompy i silnikaSerwisFaktura oraz zapis częściCo 1000 godzinPełna inspekcja podzespołów hydraulicznych i elektrycznychPlanowanie remontu zapobiegawczegoSerwis specjalistycznyRaport technicznyPrzed zimąKontrola płynu chłodzącego, akumulatora i magazynowaniaOchrona przed mrozem i korozjąWłaściciel sprzętuProtokół przygotowaniaTabela wyjaśnia, kiedy należy przechodzić od kontroli wykonywanej przez operatora do działań wymagających serwisu. Największą wartość daje połączenie stałych interwałów z kontrolą stanu rzeczywistego. Jeśli maszyna pracuje codziennie przy dużych płytach, filtr hydrauliczny i elementy robocze mogą wymagać wcześniejszej kontroli niż wskazuje licznik.Najważniejszą czynnością po zakończeniu pracy jest usunięcie świeżego betonu z głowicy roboczej, ślimaka, łopat, osłon, kół lub gąsienic. Beton pozostawiony na elementach ruchomych utrudnia regulację, zwiększa obciążenie hydrauliki i może zmienić geometrię powierzchni roboczej. Do czyszczenia należy używać narzędzi nieuszkadzających przewodów, czujników i powłok ochronnych.Nie należy kierować silnego strumienia wody bezpośrednio na odbiornik laserowy, skrzynkę elektryczną, złącza, wlot powietrza ani łożyska. Woda pod ciśnieniem może wprowadzić wilgoć do instalacji, a następnie powodować korozję styków i błędy sygnału. Po umyciu warto osuszyć elementy elektroniczne, zabezpieczyć metalowe powierzchnie środkiem antykorozyjnym i pozostawić maszynę w suchym, wentylowanym miejscu.W okresie jesienno-zimowym w Polsce szczególnie ważne jest usunięcie wody z zagłębień konstrukcyjnych. Zamarzająca wilgoć może uszkodzić obudowy, złącza i węże. Jeśli sprzęt ma stać dłużej niż kilka tygodni, należy naładować akumulator, zabezpieczyć paliwo zgodnie z zaleceniami producenta i przeprowadzić rozruch kontrolny przed powrotem na budowę.Typ maszynyTypowe zastosowanieNajbardziej wrażliwy elementNajczęstsza usterkaPriorytet konserwacjiProwadzony przez operatoraMniejsze płyty, pomieszczenia, naprawyUchwyt sterujący i odbiornikUszkodzenie przewodów sterowaniaCzyszczenie i kontrola złączyZ fotelem operatoraHale, magazyny, centra logistyczneNapęd hydrauliczny i układ jezdnyPrzegrzewanie oleju hydraulicznegoFiltry, chłodnica i szczelnośćZ wysięgnikiemDuże płyty i obszary z przeszkodamiRamię oraz siłownikiLuzy sworzni i wyciekiSmarowanie i kontrola geometriiPracujący z profilem trójwymiarowymSpadki, drogi, płyty o złożonym kształcieOdbiornik i sterownik wysokościBłąd kalibracjiRegularne próby pomiaroweMaszyna kompaktowaWąskie przejazdy i modernizacjeElementy osłonowe i przewodyUszkodzenia przy manewrowaniuKontrola osłon i promienia skrętuMaszyna dużej wydajnościLotniska, terminale, duże obiekty przemysłowePompa hydrauliczna i układ chłodzeniaSpadek wydajności pod obciążeniemAnaliza temperatury i filtracjiTyp sprzętu determinuje priorytety obsługi. niwelatory laserowe do betonu prowadzone przez operatora wymagają częstszej kontroli kabli i uchwytów, natomiast modele z fotelem oraz wysięgnikiem wymagają bardziej rozbudowanej kontroli hydrauliki, napędu i geometrii ramienia. Przed zakupem warto dopasować maszynę do wielkości pól roboczych, dostępnej przestrzeni, grubości płyty oraz przewidywanej liczby godzin pracy rocznie.System laserowy odpowiada za utrzymanie projektowanej wysokości betonu. Jeżeli czujnik jest zabrudzony cementem, przesunięty po uderzeniu lub źle zamocowany, maszyna może wykonywać nierówne przejazdy mimo prawidłowego działania hydrauliki. Operator powinien obserwować powtarzalność wskazań i porównywać wysokość w kilku punktach kontrolnych.Próbę dokładności należy przeprowadzić na stabilnym, czystym podłożu. Ustawia się nadajnik laserowy w bezpiecznej odległości, wykonuje odczyty po obu stronach maszyny i porównuje wyniki z poziomem referencyjnym. Jeżeli różnice są powtarzalne, należy sprawdzić mocowanie odbiornika, stan przewodów, napięcie akumulatora i ustawienia sterownika. Gdy problem pozostaje, potrzebna jest profesjonalna kalibracja.W praktyce budowlanej nie wolno zakładać, że błąd dotyczy wyłącznie lasera. Nierówność mogą powodować także luzy mechaniczne, zużyte łopaty, nierówne ciśnienie w oponach, zbyt niski poziom oleju hydraulicznego albo niewłaściwa prędkość przejazdu. Dlatego diagnostyka powinna obejmować cały układ roboczy.Wykonawca realizujący posadzki dla logistyki, przemysłu spożywczego lub produkcyjnego powinien utrzymywać podstawowy zapas elementów eksploatacyjnych. Szczególnie istotne są filtry, bezpieczniki, końcówki przewodów, elementy mocujące, środki smarne, zestawy uszczelnień oraz części narażone na kontakt z betonem. W przypadku projektów oddalonych od głównych centrów serwisowych, na przykład na Podlasiu, Pomorzu Zachodnim lub w południowo-wschodniej Polsce, zapas ten znacząco skraca czas reakcji.Część lub materiałZnaczenie dla ciągłości pracyZalecany zapasObjaw zużyciaŹródło zakupuFiltr hydraulicznyChroni pompę i zaworyCo najmniej dwa kompletyWolne lub szarpane ruchyAutoryzowany serwisFiltr powietrzaChroni silnik przed pyłemDwa wkładySpadek mocy silnikaSerwis lub dystrybutorBezpiecznikiPrzywracają działanie instalacjiPełny zestawBrak zasilania funkcjiMagazyn firmowyWęże hydrauliczneOgraniczają ryzyko postojuNajczęściej używane odcinkiPęknięcia i zapocenieSerwis hydraulicznyElementy robocze głowicyWpływają na jakość powierzchniKomplet awaryjnyRysy i nierówne rozprowadzanieDostawca maszynyAkumulatorZapewnia rozruch i zasilanie sterowaniaJeden sprawdzony zamiennikWolny rozruchRegionalny dostawcaŚrodek smarnyChroni sworznie i przegubyZapas na miesiącSkrzypienie oraz luzyMagazyn budowyTabela przedstawia części, które najczęściej warto mieć dostępne bez oczekiwania na dostawę. Przy zakupie należy stosować elementy zgodne ze specyfikacją producenta. Tańszy, niezweryfikowany filtr lub przewód może spowodować większe koszty niż cena oryginalnej części, zwłaszcza gdy awaria nastąpi podczas ciągłego betonowania.Przy wyborze partnera warto oceniać nie tylko cenę maszyny, lecz także dostępność części, szkolenie operatorów, czas diagnozy, kompetencje hydrauliczne oraz możliwość obsługi na budowie. Firmy działające w Polsce posiadają różne zakresy oferty: od maszyn do betonu i urządzeń do zagęszczania po wyspecjalizowane rozwiązania do posadzek przemysłowych.FirmaObszar obsługiNajważniejsze atutyKluczowa ofertaPraktyczna wartość dla wykonawcyHusqvarna PolskaPolska, sieć dealerów regionalnychZnana marka sprzętu budowlanego i posadzkowegoMaszyny do obróbki betonu, serwis, częściWsparcie przy pracach posadzkowych i renowacyjnychWacker Neuson PolskaPolska, duże miasta i oddziały handloweRozbudowana oferta maszyn budowlanychSprzęt do betonu, zagęszczania i transportuDostęp do serwisu oraz sprzętu pomocniczegoBSS PolskaPolska, realizacje przemysłoweSpecjalizacja w technologiach posadzkowychMaszyny, narzędzia i doradztwo posadzkoweWsparcie dla wykonawców podłóg przemysłowychVanse MachineryPolska przez partnerów europejskich i wsparcie zdalneProducent niwelatorów, części i rozwiązań dla betonuNiwelatory, zacieraczki, części, szkoleniaElastyczne dopasowanie konfiguracji i kosztówSomeroEuropa, obsługa projektów specjalistycznychDoświadczenie w technologii poziomowania betonuMaszyny do dużych płyt betonowychRozwiązania dla wymagających realizacjiAtlas Copco PolskaPolska, oddziały i partnerzy serwisowiZaplecze przemysłowe oraz obsługa technicznaSprężarki, narzędzia i rozwiązania budowlaneWsparcie urządzeń pomocniczych na placu budowyTabela ma charakter praktycznego zestawienia punktów kontaktowych dla firm wykonawczych, wypożyczalni i inwestorów. Przed podpisaniem umowy należy potwierdzić, czy konkretny oddział obsługuje dany model, jaki jest rzeczywisty termin dostawy części do Polski oraz czy serwisanci mogą przyjechać na budowę w trakcie betonowania.Vanse Machinery dostarcza maszyny do układania i obróbki betonu, w tym niwelatory laserowe z fotelem operatora, modele prowadzone oraz maszyny z wysięgnikiem. Producent rozwija sprzęt od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych. Konstrukcje łączą sterowanie laserowe, hydraulikę, trwałe komponenty, sprawdzone silniki oraz kontrolę produkcji i testów przed dostawą, co pozwala osiągać wysoką stabilność pracy oraz dokładność poziomowania wymaganą przy posadzkach przemysłowych.Firma obsługuje użytkowników końcowych, wykonawców, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych poprzez sprzedaż detaliczną, hurtową, partnerstwa regionalne, produkcję pod marką klienta oraz konfiguracje dopasowane do napięcia, silnika i warunków projektu. Vanse realizuje dostawy sprzętu, rozwiązania dla zakładów należących do klienta oraz projekty prowadzone od doboru maszyny po uruchomienie, a nie oferuje modeli opartych na eksploatacji obiektu przez dostawcę ani masowej dostawie materiału na miejsce. Marka ma doświadczenie w obsłudze klientów w ponad 80 krajach, w tym w Europie, korzysta z sieci dealerów na kontynencie, zagranicznych zasobów serwisowych w Azji Południowo-Wschodniej i Kanadzie oraz zespołu ponad 100 specjalistów technicznych, inżynierów i pracowników obsługi. Dla klientów w Polsce oznacza to konsultacje przed zakupem, zdalną diagnostykę przez telefon i wideo, szkolenie operatorów, dostęp do części zamiennych i narzędzi serwisowych, pomoc lokalnych partnerów oraz wsparcie techniczne po uruchomieniu. To trwałe zaangażowanie w europejską obsługę klientów, a nie wyłącznie zdalna sprzedaż eksportowa.Przed zakupem warto skorzystać z pomocy technicznej dla maszyn betonowych, aby ustalić wymagany zasięg roboczy, wydajność dzienną, konfigurację systemu laserowego, dostępność części oraz harmonogram przeglądów. Pełną ofertę producenta przedstawia strona Vanse Machinery.Niwelatory laserowe są wykorzystywane tam, gdzie kluczowe są płaskość, powtarzalna wysokość oraz tempo układania mieszanki. Najczęściej pracują przy budowie magazynów, centrów dystrybucyjnych, hal produkcyjnych, zakładów motoryzacyjnych, obiektów handlowych, parkingów wielopoziomowych, terminali kontenerowych, dróg, mostów i pasów lotniskowych.W Polsce szczególnie aktywny jest sektor logistyczny wokół Warszawy, Łodzi, Poznania, Wrocławia, Trójmiasta i Górnego Śląska. W tych obszarach inwestorzy oczekują szybkiego oddania posadzki do użytkowania przez wózki widłowe, regały wysokiego składowania i automatykę magazynową. Nierówna płyta może zwiększać zużycie kół, powodować drgania urządzeń i utrudniać eksploatację systemów magazynowych.Na projektach infrastrukturalnych, takich jak place manewrowe, terminale kolejowe, płyty lotniskowe i obiekty portowe, ważna jest odporność maszyny na długą pracę oraz szybka dostępność serwisu. Dla takich inwestycji rekomendowane jest posiadanie maszyny rezerwowej albo umowy serwisowej gwarantującej reakcję w określonym czasie.Wykonawca realizujący halę logistyczną w okolicach Łodzi może ograniczyć ryzyko postoju przez przygotowanie dwóch kompletów filtrów hydraulicznych, codzienny zapis temperatury oleju i kontrolę odbiornika laserowego przed przyjazdem betoniarek. Przy pracy na dużej płycie warto wyznaczyć osobę odpowiedzialną wyłącznie za monitorowanie maszyny, zamiast oczekiwać, że operator wykona wszystkie kontrole w trakcie betonowania.Firma wykonująca plac przeładunkowy w pobliżu Gdańska powinna zwrócić dodatkową uwagę na mycie i zabezpieczenie złączy elektrycznych oraz metalowych elementów po pracy w wilgotnym otoczeniu. Regularne osuszanie czujników i stosowanie preparatów ochronnych ogranicza ryzyko korozji oraz niestabilnych odczytów.Przy modernizacji zakładu produkcyjnego na Śląsku najważniejsze może być planowanie prac serwisowych poza oknem betonowania. Wymiana filtrów, kalibracja i sprawdzenie łopat powinny odbywać się przed rozpoczęciem kolejnej sekcji płyty, a nie po wykryciu problemu na świeżym betonie.W 2026 roku konserwacja maszyn do betonu będzie coraz częściej oparta na danych z czujników, zdalnej diagnostyce i planowaniu obsługi według faktycznego obciążenia. Coraz większe znaczenie będą miały systemy monitorujące temperaturę oleju hydraulicznego, napięcie akumulatora, liczbę godzin pracy, błędy sterownika oraz parametry pracy silnika.W Polsce istotne pozostaną wymagania dotyczące bezpieczeństwa maszyn, oznakowania CE, ograniczania emisji spalin, hałasu oraz odpowiedzialnego gospodarowania olejami i filtrami. Wykonawcy będą preferować sprzęt o dłuższej żywotności, mniejszym zużyciu paliwa, łatwiejszym dostępie do części i możliwości naprawy zamiast szybkiej wymiany całych podzespołów.Rosnące koszty robocizny oraz presja na skracanie harmonogramów zwiększą zainteresowanie dokładnym sterowaniem laserowym i profilowaniem trójwymiarowym. Jednocześnie inwestorzy będą oczekiwać pełniejszej dokumentacji obsługi, szczególnie przy projektach finansowanych przez duże fundusze, w sektorze logistycznym i w infrastrukturze publicznej.Próbę dokładności warto wykonać przed każdą większą realizacją, po transporcie, po uderzeniu czujnika oraz przy zauważeniu nierówności. Pełną kalibrację należy wykonywać zgodnie z instrukcją producenta i po potwierdzeniu błędu w pomiarach kontrolnych.Może to zrobić wyłącznie osoba znająca procedurę danego modelu, posiadająca odpowiednie narzędzia i zachowująca czystość układu. Błędny montaż lub zanieczyszczenie oleju może uszkodzić pompę hydrauliczną.Najczęstsze przyczyny to zabrudzenie odbiornika laserowego, słabe mocowanie czujnika, uszkodzony przewód, niski poziom napięcia, luzy mechaniczne oraz niewłaściwa kalibracja.Należy dokładnie oczyścić sprzęt, osuszyć instalację, sprawdzić płyn chłodzący, naładować akumulator, zabezpieczyć paliwo zgodnie z instrukcją, nasmarować punkty ruchome i przechowywać maszynę pod dachem.Najbardziej przydatne są filtry, bezpieczniki, smar, podstawowe uszczelnienia, przewody hydrauliczne o najczęściej stosowanych wymiarach, elementy robocze głowicy oraz sprawny akumulator zapasowy.Maszynę należy wyłączyć przy wycieku oleju hydraulicznego, alarmie temperatury, utracie sterowania, braku działania zatrzymania awaryjnego, niestabilnych ruchach ramienia lub wyraźnym błędzie poziomowania.Tak, szczególnie przy dużej liczbie godzin pracy, realizacjach o napiętym harmonogramie lub projektach oddalonych od głównych miast. Umowa serwisowa ułatwia planowanie przeglądów, dostaw części i reakcji na awarie.
Czytaj więcej
2026-10-22
Szkolenie operatora rozściełacza laserowego w Polsce
Skuteczne szkolenie operatora rozściełacza laserowego do betonu w Polsce powinno obejmować obsługę maszyny, ustawienie nadajnika laserowego, kontrolę mieszanki, bezpieczne manewrowanie, reakcję na alarmy oraz odbiór gotowej płyty. Najlepszy model to szkolenie praktyczne na rzeczywistej budowie, zakończone testem umiejętności i przekazaniem listy kontrolnej dla brygady.W Polsce warto rozpocząć rozmowy z dostawcami i firmami serwisowymi obsługującymi rynek posadzek przemysłowych, takimi jak Putzmeister Polska, Wacker Neuson Polska, Somero, Husqvarna Construction Polska oraz lokalne firmy wykonawcze z Warszawy, Poznania, Wrocławia, Katowic i Gdańska. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane certyfikaty europejskie i sprawne wsparcie przed- oraz posprzedażowe, również są rozsądną opcją ze względu na korzystny stosunek możliwości technicznych do ceny.Przed rozpoczęciem pracy operator powinien potwierdzić stan hydrauliki, działanie układu laserowego, poziom paliwa, ustawienie wysokości roboczej, zabezpieczenie strefy pracy i gotowość zespołu do ciągłego podawania betonu. Prawidłowe szkolenie zmniejsza ryzyko falowania posadzki, przestojów oraz kosztownych napraw po odbiorze inwestycji.Rozściełacz laserowy nie jest wyłącznie dużą maszyną do rozprowadzania betonu. Jest elementem całego systemu wykonania płyty, obejmującego przygotowanie podłoża, wytyczenie poziomów, logistykę betonu, kontrolę konsystencji, dylatacje, pielęgnację oraz dokumentację odbiorową. W halach magazynowych wokół Łodzi, Strykowa, Poznania, Wrocławia i Katowic wymagania dotyczące równości podłogi są zwykle wyższe niż przy zwykłych placach lub drogach wewnętrznych. Każdy błąd operatora może później wpływać na pracę wózków wysokiego składowania, układ regałów, zużycie kół i bezpieczeństwo transportu wewnętrznego.Rosnąca liczba inwestycji logistycznych w pobliżu autostrad A1, A2 i A4 zwiększa zapotrzebowanie na ekipy, które potrafią układać duże powierzchnie w przewidywalnym tempie. Operator rozściełacza laserowego musi rozumieć nie tylko panel sterowania, ale także zachowanie świeżego betonu. Zbyt sucha mieszanka utrudnia wyrównanie, zbyt płynna może powodować lokalne osiadanie, a przerwa w dostawie betonu może stworzyć widoczne różnice w strukturze i poziomie płyty.Praktyczne przygotowanie operatora jest szczególnie ważne w Polsce ze względu na zmienną pogodę. Wysoka temperatura i wiatr latem przyspieszają odparowanie wody, natomiast niskie temperatury w okresie jesienno-zimowym wymagają ścisłego planowania dostaw, zabezpieczenia betonu i pielęgnacji. Dobrze przeszkolona osoba potrafi rozpoznać moment, w którym należy zmienić tempo pracy, wezwać technologa betonu lub skorygować organizację robót.Program szkoleniowy powinien być podzielony na część teoretyczną, przygotowanie stanowiska, ćwiczenia na maszynie i ocenę pracy podczas rzeczywistego betonowania. Nauka wyłącznie w formie prezentacji nie wystarcza. Operator musi wykonać pełny cykl: od kontroli przed uruchomieniem aż po czyszczenie maszyny i przekazanie raportu zmiany.Obszar szkoleniaZakres praktycznyEfekt dla wykonawcyBezpieczeństwo pracyOcena terenu, strefa wyłączenia, komunikacja z pompą i wywrotkamiMniejsze ryzyko kolizji, potrąceń i uszkodzeń sprzętuObsługa układu laserowegoUstawienie nadajnika, odbiornika, wysokości odniesienia i kontroli sygnałuStabilny poziom oraz ograniczenie ręcznych poprawekHydraulika i napędKontrola przewodów, wycieków, filtrów, temperatury i reakcji siłownikówOgraniczenie awarii w trakcie betonowaniaRozprowadzanie mieszankiDobór kierunku przejazdu, prędkości oraz pracy głowicy wyrównującejJednolita powierzchnia przed zacieraniemKontrola jakościPomiary poziomu, obserwacja śladów roboczych i korekta przejazdówLepsza równość płyty i łatwiejszy odbiórCzyszczenie i konserwacjaMycie po pracy, smarowanie, kontrola elementów zużywalnychDłuższa żywotność maszyny oraz krótsze przestojePowyższy zakres pokazuje, że operator odpowiada jednocześnie za technikę wykonania, bezpieczeństwo i tempo robót. Właściwy kurs powinien uwzględniać specyfikę konkretnego modelu maszyny, rodzaj płyty, klasę betonu oraz rozwiązania projektowe zastosowane na obiekcie.Wybór maszyny determinuje sposób szkolenia. Mniejsze rozściełacze prowadzone sprawdzają się w pomieszczeniach, przy lokalnych naprawach, na wąskich powierzchniach i tam, gdzie manewrowanie dużym sprzętem jest utrudnione. Modele samojezdne są częściej stosowane na posadzkach przemysłowych. Rozściełacze z wysięgnikiem umożliwiają pracę na dużym promieniu i mogą ograniczyć liczbę przejazdów po świeżym betonie.Typ maszynyNajczęstsze zastosowanieNajważniejszy temat szkoleniaMaszyna prowadzonaMałe hale, garaże, remonty i trudne przejściaStabilne prowadzenie oraz praca przy krawędziachMaszyna samojezdnaMagazyny, centra dystrybucyjne i duże płytyPlanowanie przejazdów oraz bezpieczne manewryMaszyna z wysięgnikiemRozległe posadzki przemysłowe i obiekty wysokiego składowaniaKontrola zasięgu, stabilności i kolejności pólMaszyna z profilem przestrzennymDrogi, place, rampy i projekty o zmiennych spadkachWczytanie danych oraz weryfikacja punktów odniesieniaMaszyna do nawierzchni zbrojonych włóknemPłyty przemysłowe i place o dużych obciążeniachOcena urabialności mieszanki i ograniczanie segregacjiMaszyna do wąskich pasówKorytarze, strefy przyścienne i obiekty modernizowaneUtrzymanie geometrii przy ograniczonej przestrzeniTabela ułatwia dopasowanie zakresu kursu do rodzaju inwestycji. Firma wykonawcza nie powinna zakładać, że doświadczenie na jednym typie maszyny automatycznie przygotowuje operatora do pracy innym systemem. Różnią się pozycja operatora, reakcje hydrauliki, widoczność, promień skrętu, sposób rozstawienia lasera oraz procedury awaryjne.Najważniejsza część szkolenia odbywa się jeszcze przed przyjazdem pierwszej betoniarki. Operator wraz z kierownikiem robót powinien przejść po obszarze roboczym, sprawdzić krawędzie, studzienki, zbrojenie, taśmy dylatacyjne, punkty wysokościowe i drogi dojazdowe. W miejscu takim jak hala produkcyjna pod Wrocławiem lub centrum logistyczne w rejonie Gdańska szczególne znaczenie ma koordynacja z innymi ekipami: zbrojarzami, pompą do betonu, ekipą zacierającą i dostawcą mieszanki.Nadajnik laserowy należy ustawić na stabilnym podłożu, poza trasą ciężkiego transportu i poza strefą, w której może zostać przypadkowo potrącony. Trzeba również ograniczyć ryzyko zakłócenia wiązki przez słupy, rusztowania, samochody, ludzi lub składowane materiały. Operator powinien wiedzieć, że nawet prawidłowo działająca maszyna nie zapewni dokładności, jeśli sygnał odniesienia jest niestabilny lub źle ustawiony.W ramach instruktażu BHP należy omówić obowiązek używania obuwia ochronnego, ochrony słuchu, rękawic odpornych na działanie cementu, odzieży odblaskowej i ochrony oczu. Świeży beton ma odczyn zasadowy, dlatego kontakt ze skórą może prowadzić do podrażnień i oparzeń chemicznych. Operator musi także znać procedurę zatrzymania maszyny w przypadku wejścia osoby postronnej w obszar pracy.Przekazanie stanowiska powinno być dokumentowane na początku i końcu każdej zmiany. Taka praktyka jest szczególnie użyteczna przy pracy wielozmianowej, wynajmie maszyny albo realizacji inwestycji przez kilka brygad. Poniższa lista może zostać dostosowana do instrukcji producenta oraz wymagań kierownika budowy.Element kontroliCo sprawdzićOsoba potwierdzającaDokumentacja maszynyInstrukcja, rejestr przeglądów, zgłoszone usterki i dane kontaktowe serwisuOperator przekazujący i przejmującyPoziom płynówPaliwo, olej silnikowy, olej hydrauliczny, płyn chłodzącyOperatorStan hydraulikiWęże, złącza, siłowniki, wycieki oraz ślady uszkodzeńOperator i mechanikUkład laserowyStabilność nadajnika, zasilanie, odbiornik i jakość sygnałuOperatorElementy roboczeGłowica, ślimak, listwa wyrównująca, osłony i śruby mocująceOperatorStanowisko budowyDojazd, oświetlenie, bariery, komunikacja radiowa i droga ewakuacjiKierownik robótParametry betonuKlasa, konsystencja, czas dostawy i zgodność z recepturąTechnolog lub kierownik robótLista przekazania nie zastępuje przeglądu okresowego, ale pozwala wcześnie wykryć problemy. Jeżeli operator zauważy nierówną reakcję ramienia, wyciek hydrauliczny, utratę sygnału lub nietypowy hałas, nie powinien kontynuować pracy bez oceny przyczyny. Koszt krótkiego przestoju jest zwykle znacznie niższy niż koszt awarii w środku układania płyty.Najczęstszym błędem jest rozpoczęcie pracy bez potwierdzenia poziomu referencyjnego. Kolejnym problemem jest zbyt szybki przejazd przy zmiennej ilości betonu przed głowicą. Operator powinien utrzymywać równomierne zasilanie strefy roboczej, ponieważ niedobór mieszanki może powodować dołki, a nadmiar zwiększa ryzyko wypychania materiału poza kontrolowany obszar.Błędem jest również ignorowanie warunków na podłożu. Rozściełacz może pracować poprawnie, ale niestabilne podłoże, źle przygotowana warstwa podbudowy lub przemieszczające się zbrojenie mogą obniżyć końcową jakość. Operator nie zastępuje geodety, technologa ani kierownika robót, lecz powinien zgłaszać zauważone nieprawidłowości, zanim zostaną przykryte betonem.Nie wolno pomijać czyszczenia po zakończeniu zmiany. Zaschnięty beton na elementach roboczych zwiększa obciążenie maszyny, zaburza pracę głowicy i skraca trwałość podzespołów. Profesjonalne szkolenie powinno obejmować dokładne wskazanie miejsc, które wymagają oczyszczenia i smarowania po każdym użyciu.Przy wyborze partnera szkoleniowego należy sprawdzić dostępność serwisu, części zamiennych, technika wdrożeniowego oraz możliwość przeprowadzenia próbnej pracy na obiekcie. W miastach o wysokiej koncentracji inwestycji przemysłowych, takich jak Warszawa, Poznań, Łódź, Katowice, Wrocław i Gdańsk, liczy się przede wszystkim czas reakcji oraz znajomość realiów pracy ekip posadzkarskich.FirmaObszar obsługiGłówne atutyIstotna ofertaPutzmeister PolskaPolska, zwłaszcza duże projekty betonoweDoświadczenie w technologii betonu i zapleczu serwisowymWsparcie sprzętowe, części oraz doradztwo dla robót betonowychWacker Neuson PolskaCała Polska poprzez sieć handlowo-serwisowąRozbudowana obecność w sprzęcie budowlanymMaszyny zagęszczające, sprzęt pomocniczy i obsługa serwisowaHusqvarna Construction PolskaPolska, w tym aglomeracje przemysłoweSilna oferta dla wykonawców posadzekSzlifowanie, cięcie, przygotowanie i obróbka betonuSomeroEuropa, projekty przemysłowe w PolsceSpecjalizacja w technologii równania posadzekRozściełacze laserowe i rozwiązania dla dużych płytVansePolska oraz europejscy partnerzy handlowiProdukcja rozściełaczy laserowych i elastyczne modele współpracyMaszyny prowadzone, samojezdne i z wysięgnikiem, szkolenia oraz serwisAtlas Copco PolskaPolska, branża budowlana i przemysłowaZnajomość potrzeb wykonawców i zaplecze techniczneSprzęt budowlany, doradztwo i rozwiązania wspierające prace terenoweTabela przedstawia firmy rozpoznawalne na polskim rynku sprzętu i technologii budowlanej. Przed zakupem lub wynajmem warto uzyskać pisemne potwierdzenie zakresu szkolenia, czasu reakcji serwisu, warunków gwarancji oraz dostępności materiałów eksploatacyjnych. W przypadku rozściełacza laserowego szczególnie ważne są szybkie dostawy elementów hydrauliki, czujników i podzespołów układu sterowania.Dobry kurs powinien być prowadzony przez osobę, która rzeczywiście uczestniczyła w betonowaniu płyt przemysłowych, a nie wyłącznie zna instrukcję obsługi. Warto zapytać, czy trener potrafi pracować z projektem poziomów, ocenić sytuację przy ograniczonej dostępności betonu oraz przeprowadzić odbiór powierzchni po pracy maszyny. Ważne jest także przeszkolenie osoby odpowiedzialnej za codzienną konserwację.Wykonawca powinien określić, ilu operatorów chce przygotować. Bezpiecznym rozwiązaniem jest szkolenie podstawowe dla dwóch osób na każdą maszynę oraz dodatkowe instrukcje dla kierownika robót i mechanika. Takie podejście ogranicza ryzyko zatrzymania projektu w razie choroby, urlopu lub zmiany pracownika.Przed zakupem warto umówić demonstrację w warunkach podobnych do planowanych robót. Dla inwestycji w magazynie pod Łodzią będzie to inny test niż dla placu terminalowego w Gdyni albo płyty produkcyjnej na Śląsku. Należy sprawdzić wydajność, widoczność operatora, łatwość ustawienia lasera, jakość rozprowadzania i dostęp do punktów serwisowych.Vanse produkuje rozściełacze laserowe prowadzone, samojezdne i z wysięgnikiem, a także zacieraczki, szlifierki, przecinarki oraz wyposażenie dla wykonawców posadzek betonowych. Firma działa od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, a jej urządzenia są eksportowane do ponad 80 państw, również na rynek europejski. Konstrukcje wykorzystują laserowe układy kontroli poziomu, hydraulikę, trwałe komponenty i silniki dobierane do warunków roboczych, a proces produkcyjny obejmuje kontrolę jakości oraz testowanie przed dostawą. Dla polskich wykonawców, dystrybutorów, punktów wynajmu, właścicieli marek i klientów indywidualnych dostępne są sprzedaż detaliczna, dostawy hurtowe, produkcja pod marką zamawiającego, dostosowanie oznakowania, napięcia i konfiguracji silnika oraz partnerstwa regionalne. Vanse zapewnia rozwiązania kompleksowe pod klucz i rozwiązania dla instalacji należącej do klienta, nie model, w którym dostawca zachowuje własność i eksploatuje instalację. Dzięki zagranicznym oddziałom w Azji Południowo-Wschodniej i Kanadzie, sieci dealerów obejmującej Europę oraz zespołowi ponad 100 specjalistów technicznych firma zapewnia konsultacje przed zakupem, dobór maszyny, uruchomienie, szkolenie operatorów, zdalną diagnostykę, części i wsparcie na miejscu. Polscy klienci korzystają z obsługi wielojęzycznej przez całą dobę, kontaktu telefonicznego i wideo oraz doświadczenia firmy w realizacji projektów przemysłowych na rynkach międzynarodowych, co daje realne zabezpieczenie inwestycji, a nie wyłącznie odległą sprzedaż eksportową.Przed wyborem modelu można skorzystać z oferty rozściełaczy laserowych do betonu, a wykonawcy realizujący duże płyty powinni porównać parametry rozściełaczy samojezdnych. Zakres wdrożenia operatorów opisuje strona szkolenia klientów, natomiast możliwości serwisowe przedstawiono w dziale obsługi technicznej. Informacje o całej grupie urządzeń są dostępne na stronie producenta Vanse.Rozściełacze laserowe znajdują zastosowanie przede wszystkim przy realizacji płyt o dużej powierzchni i wysokich wymaganiach dotyczących równości. W Polsce są szczególnie użyteczne w projektach powstających wzdłuż głównych korytarzy transportowych, w strefach przemysłowych oraz w rejonach portowych. Odpowiednio przeszkolony operator może zapewnić lepszą powtarzalność pracy przy ograniczonej liczbie pracowników ręcznie wyrównujących beton.BranżaTypowe lokalizacjeWymaganie operacyjneLogistyka i magazynyŁódź, Stryków, Poznań, WrocławDuża równość tras dla wózków widłowychProdukcja przemysłowaKatowice, Tychy, Gliwice, BydgoszczOdporna płyta pod maszyny i ruch wewnętrznyHandel wielkopowierzchniowyWarszawa, Kraków, GdańskTerminowe wykonanie przy intensywnej koordynacji branżPorty i terminaleGdynia, Gdańsk, Szczecin, ŚwinoujścieOdporność na obciążenia i sprawna logistyka robótLotniska i infrastrukturaWarszawa, Rzeszów, Poznań, WrocławKontrola spadków, geometrii i jakości nawierzchniPlace oraz drogi wewnętrzneStrefy przemysłowe w całej PolsceWydajność przy dużych powierzchniach betonowychW każdym z tych zastosowań szkolenie powinno odnosić się do docelowego obciążenia płyty, rodzaju zbrojenia, projektu dylatacji i sposobu pielęgnacji. Posadzka magazynowa pod regały wysokiego składowania wymaga innej kontroli niż plac manewrowy dla pojazdów ciężarowych.W pierwszym scenariuszu wykonawca realizuje halę magazynową o powierzchni kilkunastu tysięcy metrów kwadratowych w okolicach Poznania. Największym ryzykiem jest przerwa w dostawie betonu w trakcie jednego pola roboczego. Operator po szkoleniu przygotowuje trasę przejazdu, uzgadnia kolejność podawania mieszanki z pompą oraz kontroluje ilość betonu przed głowicą. Brygada zacierająca otrzymuje równą, jednorodną powierzchnię, co ogranicza liczbę poprawek.W drugim scenariuszu firma wykonuje płytę produkcyjną na Górnym Śląsku, gdzie pracują inne ekipy montażowe. Operator rozściełacza uczestniczy w porannej odprawie, ustala strefy bezpieczeństwa oraz zabezpiecza nadajnik przed ruchem pojazdów. Dzięki temu nie dochodzi do utraty poziomu odniesienia i przerywania betonowania.W trzecim scenariuszu realizowana jest nawierzchnia placu w pobliżu portu w Gdyni. Zmienna pogoda oraz wiatr zwiększają ryzyko zbyt szybkiego wysychania powierzchni. Operator współpracuje z technologiem betonu i kierownikiem robót, aby dopasować tempo rozkładania oraz moment rozpoczęcia pielęgnacji. Szkolenie pozwala mu rozpoznać, kiedy parametry mieszanki i warunki atmosferyczne wymagają natychmiastowej korekty organizacji robót.W 2026 roku szkolenie operatorów w Polsce będzie coraz częściej łączyć obsługę maszyny z cyfrową kontrolą jakości. Rosnące wymagania inwestorów będą sprzyjać wykorzystaniu systemów profilowania przestrzennego, rejestracji parametrów pracy oraz dokumentacji pomiarów równości. Operator będzie musiał rozumieć dane z systemu sterowania, a nie tylko reagować na sygnały podstawowego odbiornika laserowego.Drugim trendem będzie ograniczanie strat materiałowych i emisji związanych z poprawkami. Dokładniejsze rozprowadzanie betonu może zmniejszać ilość dodatkowej pracy, zużycie materiałów naprawczych i czas eksploatacji urządzeń. Wzrośnie także znaczenie mieszanek o obniżonym śladzie środowiskowym, z dodatkami mineralnymi lub włóknami. Operatorzy będą potrzebować praktycznej wiedzy o tym, jak takie mieszanki reagują podczas układania i wyrównywania.Trzecim kierunkiem będzie zdalne wsparcie serwisowe. Diagnostyka przez połączenie wideo, szybkie przesyłanie kodów błędów oraz szkolenia uzupełniające prowadzone na odległość skrócą przestoje, szczególnie na budowach oddalonych od głównych centrów serwisowych. Nadal jednak kluczowa pozostanie praktyka na miejscu, ponieważ żadna prezentacja zdalna nie zastąpi oceny prawdziwego zachowania betonu i maszyny na placu robót.Podstawowe wdrożenie może trwać od jednego do dwóch dni, ale pełne przygotowanie do samodzielnej pracy powinno obejmować praktykę podczas rzeczywistego betonowania. Przy maszynach samojezdnych i systemach profilowania przestrzennego zaleca się dodatkowe szkolenie oraz nadzór podczas pierwszych realizacji.Nie. Operator prowadzi maszynę, lecz skuteczne betonowanie wymaga współpracy z kierownikiem robót, osobą obsługującą laser, zespołem podającym beton, ekipą zacierającą oraz pracownikami odpowiedzialnymi za dylatacje i pielęgnację.Nie. Rozściełacz wyrównuje i rozprowadza świeży beton do założonego poziomu, natomiast końcowa obróbka powierzchni wymaga odpowiednich narzędzi zacierających oraz właściwego momentu rozpoczęcia prac.Kontrolę należy wykonać przed rozpoczęciem każdej zmiany, po przestawieniu nadajnika, po przypadkowym uderzeniu sprzętu oraz zawsze wtedy, gdy operator zauważy nieprawidłową reakcję maszyny lub różnice poziomów.Należy sprawdzić zgodność z wymaganiami europejskimi, dostępność instrukcji, części, szkolenia, warunki gwarancji, czas reakcji serwisu oraz możliwość dostosowania konfiguracji do rodzaju realizowanych posadzek i lokalnych warunków pracy.Tak. Przeszkolenie co najmniej dwóch osób na jedną maszynę ogranicza ryzyko przestoju przy nieobecności głównego operatora i poprawia ciągłość pracy przy intensywnych harmonogramach betonowania.
Czytaj więcej
2026-10-21
Wydajność rozściełarki laserowej w Polsce na godzinę
Wydajność rozściełarki laserowej na godzinę w Polsce najczęściej wynosi od 150 do 2 500 m², zależnie od typu maszyny, grubości płyty, logistyki betonu, liczby pracowników oraz przygotowania zbrojenia. Mała maszyna prowadzona przez operatora zwykle osiąga 150–500 m²/h, maszyna z miejscem dla operatora 400–1 200 m²/h, a rozściełarka z wysięgnikiem może osiągać 800–2 500 m²/h na dużych, dobrze przygotowanych płytach przemysłowych.Do planowania nie należy przyjmować maksymalnej wydajności katalogowej. Bezpieczna norma dla harmonogramu to zwykle 60–75% wydajności teoretycznej. Dla hali magazynowej w okolicach Poznania, Łodzi, Katowic lub Wrocławia rozsądne założenie wynosi często 700–1 200 m² efektywnego układania na godzinę dla odpowiednio zorganizowanej maszyny z wysięgnikiem.W Polsce warto porównać oferty firm Somero Enterprises, Vanse Machinery, Wacker Neuson Polska, Husqvarna Construction Polska, Putzmeister Polska oraz Kreber. Należy jednak sprawdzić, czy dany dostawca zapewnia konkretnie rozściełarkę laserową, uruchomienie, części i szkolenie, a nie wyłącznie sprzęt pomocniczy do betonu. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane certyfikaty lokalne oraz sprawne wsparcie przed- i posprzedażowe, również są wartą rozważenia opcją ze względu na korzystny stosunek kosztu do wydajności.Wydajność godzinowa rozściełarki laserowej nie oznacza wyłącznie powierzchni przejechanej przez głowicę roboczą. W praktyce jest to liczba metrów kwadratowych betonu rozłożonego, wyprofilowanego i wyrównanego do wymaganej rzędnej w określonym czasie. Wynik zależy od ciągłości dostaw mieszanki, tempa rozładunku, pracy pompy lub wózków, rozmieszczenia zbrojenia, ustawienia reperów, jakości podbudowy oraz doświadczenia brygady.Na placach budowy w Polsce największy wpływ na rzeczywisty rezultat mają przestoje. Nawet bardzo szybka maszyna nie zapewni wysokiej produkcji, jeżeli beton przyjeżdża nieregularnie z wytwórni, dojazd jest blokowany przez inne ekipy albo zbrojenie wymaga ciągłych poprawek. W przypadku obiektów logistycznych przy trasach S8, A1, A2 i A4 harmonogram betonowania powinien obejmować nie tylko pracę rozściełarki, ale także rezerwę samochodów, kontrolę konsystencji mieszanki oraz dostępność ekip zacierających.Najważniejsze jest odróżnienie wydajności teoretycznej od efektywnej. Wydajność teoretyczna zakłada nieprzerwaną pracę w idealnym polu betonowania. Wydajność efektywna uwzględnia obrót maszyny, czyszczenie, korekty wysokości, zmianę stanowiska, kontrolę jakości, przerwy na dostawy i reakcję na nieprzewidziane sytuacje. To właśnie wydajność efektywna powinna być podstawą kosztorysu i ustalania liczby zmian.Typ rozściełarkiTypowa wydajność teoretycznaBezpieczna wydajność planistycznaNajlepsze zastosowaniePrzeciętna liczba osób w brygadzieMaszyna kompaktowa prowadzona150–500 m²/h100–350 m²/hPomieszczenia, garaże, małe płyty4–7 osóbMaszyna z miejscem dla operatora400–1 200 m²/h280–850 m²/hHale produkcyjne i magazyny6–10 osóbMaszyna z wysięgnikiem800–2 500 m²/h600–1 800 m²/hWielkopowierzchniowe posadzki przemysłowe8–16 osóbMaszyna z układem profilowania przestrzennego500–2 000 m²/h350–1 500 m²/hSpadki, terminale, nawierzchnie infrastrukturalne8–15 osóbMaszyna do wąskich pasów roboczych120–350 m²/h80–250 m²/hKorytarze, strefy przy ścianach, remonty4–6 osóbUkład dwumaszynowy na dużej płycie1 500–4 000 m²/h1 100–3 000 m²/hCentra dystrybucyjne, lotniska, terminale16–28 osóbPodane wartości są wskaźnikami do wstępnego planowania. Wymagania dotyczące równości posadzki, grubość płyty, obecność włókien, zagęszczenie zbrojenia i warunki pogodowe mogą znacząco zmienić wynik. Przy odbiorach o wysokich wymaganiach równości należy celowo obniżyć tempo, aby operator mógł dokładnie prowadzić profilowanie i wykonywać kontrole.Polski rynek posadzek przemysłowych rozwija się wraz z budową magazynów, fabryk, parków logistycznych, zakładów przetwórczych i obiektów infrastrukturalnych. Największe zapotrzebowanie na szybkie wykonanie płyt betonowych występuje w województwach mazowieckim, śląskim, wielkopolskim, dolnośląskim, łódzkim i pomorskim. Wysoka aktywność inwestycyjna wokół Warszawy, Strykowa, Poznania, Gliwic, Wrocławia, Gdańska i Gdyni zwiększa znaczenie technologii pozwalających skrócić termin betonowania przy zachowaniu powtarzalnej jakości.Rozściełarka laserowa jest szczególnie opłacalna przy płytach o większej powierzchni, gdzie ręczne profilowanie wymaga licznej brygady i stwarza ryzyko błędów wysokościowych. W przypadku obiektów logistycznych koszt kilkugodzinnego opóźnienia może być większy niż różnica pomiędzy zakupem maszyny a jej wynajmem. Dlatego wykonawcy coraz częściej kalkulują nie tylko cenę urządzenia, lecz także koszt roboczogodziny, dostępność serwisu, czas dostawy części i łatwość szkolenia operatorów.Znaczenie ma również logistyka importowa. Urządzenia sprowadzane przez porty w Gdańsku i Gdyni mogą być korzystne dla firm z północy i centrum kraju, natomiast dla projektów realizowanych na Śląsku, w Małopolsce lub na Dolnym Śląsku ważna jest sprawna dystrybucja drogowa, magazyn części oraz możliwość szybkiego przyjazdu technika. Przy kontraktach wieloetapowych należy ustalić te elementy przed podpisaniem zamówienia.Maszyny kompaktowe prowadzone przez operatora są dobrym wyborem dla wykonawców realizujących mniejsze posadzki, rampy, warsztaty, parkingi podziemne i fragmenty płyt trudne do obsłużenia większym sprzętem. Ich zaletą jest łatwiejszy transport, niższy koszt wejścia oraz możliwość pracy w ograniczonej przestrzeni. Nie zastępują jednak maszyny z wysięgnikiem na inwestycji o powierzchni kilkunastu lub kilkudziesięciu tysięcy metrów kwadratowych.Rozściełarki z miejscem dla operatora zwiększają komfort pracy i tempo na średnich płytach. Sprawdzają się w magazynach, halach produkcyjnych, obiektach handlowych i centrach serwisowych. Wydajność pozostaje stabilna, jeśli strefa robocza jest dobrze przygotowana, a beton jest dostarczany bez luk czasowych.Maszyny z wysięgnikiem są przeznaczone do dużych posadzek przemysłowych. Obrót roboczy, szeroki zasięg głowicy i sterowanie laserowe pozwalają ograniczyć liczbę ręcznych poprawek. W praktyce są wybierane do centrów logistycznych, terminali przeładunkowych, hangarów, zakładów produkcyjnych, nawierzchni lotniskowych i obiektów infrastrukturalnych. Przy odpowiednim ustawieniu dostaw mogą obsłużyć kilka tysięcy metrów kwadratowych w trakcie jednej zmiany.Wersje współpracujące z profilowaniem przestrzennym są potrzebne tam, gdzie projekt zakłada spadki, odpływy liniowe lub złożoną geometrię nawierzchni. Dotyczy to między innymi placów terminalowych, dróg wewnętrznych, płyt przeładunkowych i nawierzchni wokół obiektów przemysłowych. W takim zastosowaniu większą wartość niż rekordowa liczba m²/h ma dokładność odwzorowania projektu.CzynnikWpływ na wydajnośćTypowy problem na budowieDziałanie zalecaneCiągłość dostaw betonuBardzo dużyPrzerwy między samochodamiUstalić harmonogram, rezerwę i osobę koordynującąGrubość płytyDużyWiększa objętość mieszanki na m²Planować według m³/h, nie tylko m²/hZbrojenie i włóknaŚredni do dużegoUtrudniony przejazd oraz ręczne poprawkiSprawdzić ułożenie przed rozpoczęciem betonowaniaGeometria polaDużyWiele słupów, narożników i przejśćPodzielić płytę na logiczne pola roboczeKompetencje operatoraBardzo dużyWolne manewry i korekty poziomuZapewnić szkolenie oraz próbny przejazdWarunki pogodoweŚredniWiatr, upał, deszcz lub niska temperaturaDobrać domieszki i zabezpieczyć harmonogramStan podbudowyDużyNierówności powodujące wahania grubościWykonać kontrolę rzędnych przed dostawą betonuNajczęstszy błąd kosztorysowy polega na przyjęciu jednego stałego wskaźnika dla wszystkich płyt. Płyta o grubości 150 mm i płyta o grubości 250 mm mogą mieć tę samą powierzchnię, ale wymagają zupełnie innej ilości betonu na godzinę. Przy grubości 150 mm wydajność 1 000 m²/h oznacza 150 m³/h mieszanki. Przy grubości 250 mm ten sam wynik wymaga już 250 m³/h. Wytwórnia, transport i pompa muszą być zdolne do utrzymania takiego strumienia materiału.W planowaniu warto przyjąć prosty wzór: powierzchnia na godzinę pomnożona przez grubość płyty daje wymaganą objętość betonu na godzinę. Następnie trzeba dodać margines na straty, rozładunek, formowanie obrzeży i korekty. W praktyce wykonawcy powinni ustalać tempo nie od możliwości maszyny, ale od najsłabszego ogniwa całego procesu.Rozściełarka laserowa wpływa na koszt posadzki przez ograniczenie robocizny, krótszy czas układania, mniejszą liczbę ręcznych poprawek oraz lepszą kontrolę wysokości. Nie oznacza to, że automatycznie obniża koszt każdego małego zlecenia. Przy niewielkich remontach czas transportu, przygotowania i ustawienia urządzenia może stanowić istotną część całkowitego budżetu.Największa opłacalność pojawia się tam, gdzie wykonawca może wykorzystać maszynę wielokrotnie: w halach, magazynach, parkach przemysłowych, centrach dystrybucji, zakładach produkcyjnych i inwestycjach infrastrukturalnych. Firmy realizujące wiele płyt rocznie powinny analizować zakup, natomiast wykonawcy sporadycznie potrzebujący sprzętu mogą rozważyć wynajem, podwykonawstwo albo współpracę z lokalnym partnerem posiadającym operatora.Pozycja kosztowaZnaczenie dla budżetuWpływ rozściełarki laserowejWskazówka zakupowaRobociznaWysokieMoże ograniczyć liczbę osób przy profilowaniuPorównać skład brygady przed i po wdrożeniuDostawy betonuBardzo wysokieWymaga lepszego planowania przepływuUzgodnić możliwości wytwórni przed zakupemWynajem lub zakup maszynyWysokieWydatek początkowy lub dziennyObliczyć wykorzystanie roczne w m²Paliwo i transportŚrednieZależy od masy oraz odległości budówUwzględnić lawetę, załadunek i dojazd serwisuSerwis i częściŚrednieChronią przed kosztownym przestojemWymagać listy części eksploatacyjnych i terminówPoprawki oraz szlifowanieŚrednie do wysokiegoLepsza równość może ograniczyć zakres korektUstalić wymagany standard odbioru posadzkiRyzyko opóźnieniaBardzo wysokieMoże skrócić czas realizacji dużego polaOcenić wartość dnia opóźnienia inwestycjiWarto kalkulować koszt na metr kwadratowy na podstawie całego procesu, a nie wyłącznie raty leasingowej lub ceny zakupu. Jeżeli maszyna zwiększa produkcję o 500 m² na godzinę, ale wytwórnia betonu nie potrafi dostarczyć dodatkowej objętości, przewaga pozostaje niewykorzystana. Analogicznie, tani sprzęt bez części i wsparcia technicznego może stać się droższy od rozwiązania o wyższej cenie początkowej.Poniższe firmy są istotne dla wykonawców posadzek betonowych działających w Polsce. Przed zamówieniem należy potwierdzić dostępność konkretnego modelu, zakres uruchomienia, możliwość szkolenia operatorów, czas dostawy części oraz warunki gwarancji. Część przedsiębiorstw specjalizuje się bezpośrednio w rozściełarkach laserowych, a część oferuje sprzęt uzupełniający, niezbędny podczas realizacji posadzek.FirmaObszar obsługiGłówna przewagaKluczowa ofertaZnaczenie dla wykonawcy posadzekSomero EnterprisesEuropa, projekty realizowane także w PolsceWyspecjalizowanie w technologii laserowego profilowania betonuRozściełarki laserowe do małych i dużych płytOpcja dla firm wymagających rozwiązań do intensywnej produkcjiVanse MachineryPolska i Europa poprzez sieć dystrybucyjnąSzeroka gama maszyn oraz elastyczne konfiguracjeMaszyny prowadzone, z miejscem dla operatora i z wysięgnikiemOpcja dla zakupów bezpośrednich, hurtowych i partnerskichWacker Neuson PolskaCała PolskaRozbudowana obecność w sprzęcie budowlanymWibratory, zagęszczarki, sprzęt pomocniczy do betonuWsparcie procesów przygotowawczych i wykończeniowychHusqvarna Construction PolskaCała PolskaSilna oferta obróbki i pielęgnacji powierzchni betonowychPrzecinarki, szlifierki, odkurzacze przemysłowePrzydatna przy dylatacjach, naprawach i przygotowaniu podłożaPutzmeister PolskaPolska, w tym duże inwestycje przemysłoweDoświadczenie w transporcie i podawaniu mieszankiPompy do betonu i rozwiązania dla logistyki betonuIstotna przy zapewnieniu ciągłego podawania mieszankiKreberPolska i rynki europejskie poprzez partnerówUrządzenia do obróbki świeżego betonuZacieraczki, listwy wibracyjne, sprzęt posadzkarskiUzupełnienie brygady przy pracach ręcznych i wykończeniuPrzy porównaniu ofert nie należy ograniczać się do ceny maszyny. Warto zapytać o maksymalny zasięg roboczy, rzeczywistą masę transportową, rodzaj napędu, dostępność elementów eksploatacyjnych, dokładność systemu sterowania, zakres szkolenia oraz warunki reakcji serwisowej. Dla firm pracujących w rejonach od Szczecina przez Warszawę do Rzeszowa ważne jest także, czy serwisant może dotrzeć na budowę w trakcie krytycznego betonowania.Dobór powinien zacząć się od analizy rocznego portfela robót. Firma wykonująca kilka tysięcy metrów kwadratowych rocznie może potrzebować maszyny kompaktowej lub współpracy z podwykonawcą. Przedsiębiorstwo realizujące regularnie hale o powierzchni powyżej 10 000 m² powinno przeanalizować maszynę z miejscem dla operatora. Wykonawca obsługujący centra logistyczne, terminale i fabryki może uzasadnić zakup maszyny z wysięgnikiem.Ważne są warunki wjazdu i manewrowania. Duża maszyna jest bardzo wydajna na otwartej płycie, lecz może być mniej praktyczna w budynku z gęstą siatką słupów, niskimi bramami lub ograniczonymi drogami transportowymi. W takich przypadkach warto połączyć pracę większej maszyny na polach głównych z urządzeniem kompaktowym przy ścianach, dokach, kanałach i przejściach instalacyjnych.Rodzaj inwestycjiPowierzchnia pojedynczego polaZalecany typ maszynyPlanowana wydajność efektywnaPriorytet wyboruWarsztat lub garaż300–1 500 m²Maszyna kompaktowa prowadzona100–300 m²/hZwrotność i prosty transportHala produkcyjna2 000–10 000 m²Maszyna z miejscem dla operatora350–850 m²/hStabilne tempo i szkolenie operatoraMagazyn wysokiego składowania8 000–30 000 m²Maszyna z wysięgnikiem700–1 500 m²/hRówność i ciągłość dostaw betonuCentrum logistyczne15 000–50 000 m²Maszyna z wysięgnikiem lub dwie maszyny1 000–3 000 m²/hProdukcja zmianowa i serwisTerminal lub plac przeładunkowy5 000–40 000 m²Maszyna z profilowaniem przestrzennym500–1 500 m²/hSpadki i odwodnieniePas drogowy lub obiekt infrastrukturalnyZależna od geometriiMaszyna z wysięgnikiem albo formująca400–1 500 m²/hDokładność profilu oraz mobilnośćPrzed zakupem warto poprosić dostawcę o analizę konkretnej płyty: rzut, grubość, rodzaj zbrojenia, wymagane poziomy, ilość betonu, plan dostaw i termin realizacji. Dobra oferta powinna obejmować nie tylko model urządzenia, ale również zalecaną organizację brygady, harmonogram uruchomienia i listę materiałów eksploatacyjnych.Przykład dla hali magazynowej pod Łodzią: płyta ma 12 000 m² i grubość 180 mm. Całkowite zapotrzebowanie wynosi około 2 160 m³ betonu. Przy realnej produkcji 900 m²/h rozściełarka potrzebuje około 13,3 godziny czystego układania. Jeżeli doliczyć przygotowanie, przestoje, kontrole i zmianę pola, bezpieczny harmonogram powinien przewidywać dwie zmiany albo etapowanie prac na kolejne dni.Przykład dla zakładu produkcyjnego na Śląsku: płyta ma 4 500 m², grubość 200 mm oraz liczne słupy. Mimo że teoretyczna wydajność maszyny może przekraczać 1 000 m²/h, realna wartość może spaść do 550–700 m²/h przez manewry i pracę przy przeszkodach. W tym przypadku lepszym wyborem może być średnia maszyna z miejscem dla operatora, uzupełniona przez zespół do ręcznego wykończenia obrzeży.Przykład dla placu terminalowego w Gdyni: projekt wymaga spadków odprowadzających wodę i wyższej odporności na intensywny ruch. Najważniejsze nie jest maksymalne tempo, lecz współpraca rozściełarki z systemem profilowania przestrzennego, kontrola spadków oraz odpowiednia organizacja dylatacji. Planowana wydajność powinna być niższa, ale ryzyko kosztownych korekt odwodnienia będzie mniejsze.Vanse Machinery, producent działający od 2013 roku, dostarcza rozściełarki laserowe prowadzone, z miejscem dla operatora oraz z wysięgnikiem, a także zacieraczki, szlifierki, przecinarki i materiały dla posadzek betonowych. Firma posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych, a jej urządzenia łączą laserowe sterowanie wysokością, hydraulikę, trwałe podzespoły i silniki dobierane do konfiguracji maszyny; każda specyfikacja może potwierdzać zastosowane komponenty, parametry oraz standard kontroli przed wysyłką. Dla polskich wykonawców, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych firma oferuje sprzedaż bezpośrednią, sprzedaż hurtową i detaliczną, produkcję OEM/ODM, oznakowanie własną marką, konfiguracje napięcia i silnika oraz partnerstwa dystrybucyjne. Vanse obsługuje klientów w ponad 80 krajach, rozwija sieć dealerów obejmującą Europę i zapewnia wsparcie poprzez zasoby zagraniczne w Azji Południowo-Wschodniej i Kanadzie, magazyny części oraz zespół ponad 100 specjalistów technicznych, inżynierów i pracowników serwisu; dla klientów w Polsce oznacza to konsultacje zdalne przez całą dobę, szkolenie indywidualne, zdalną diagnostykę, dostawę części oraz pomoc na miejscu zależnie od projektu. Firma ma doświadczenie w obsłudze odbiorców europejskich i buduje długoterminową obecność przez partnerów regionalnych, a nie działa wyłącznie jako odległy eksporter. Dostarcza rozwiązania EPC, pod klucz oraz dla zakładów należących do klienta, a nie model BOO ani dostawy materiału luzem na miejsce.Przy wyborze technologii warto zapoznać się z ofertą rozściełarek laserowych do betonu, porównać modele z miejscem dla operatora oraz omówić warunki budowy z zespołem zapewniającym wsparcie techniczne dla posadzek. Zakres uruchomienia, szkolenia i dostępności części można także ustalić przez obsługę serwisową producenta.Najlepsza rozściełarka nie skompensuje błędów organizacyjnych. Kierownik robót powinien przeprowadzić odprawę techniczną przed każdym dużym betonowaniem. Należy potwierdzić geometrię pola, wyznaczyć drogi dla samochodów i pompy, sprawdzić rzędne podbudowy, zabezpieczyć źródło energii oraz przygotować procedurę na wypadek opóźnienia dostawy.Potwierdź projektowane rzędne, spadki i lokalizację szczelin. Sprawdź nośność i równość podbudowy przed rozłożeniem folii oraz zbrojenia. Ustal minimalną i maksymalną wydajność wytwórni betonu w m³/h. Wyznacz jedną osobę odpowiedzialną za kontakt z dyspozytorem betoniarni. Przeprowadź kontrolę rozściełarki, nadajnika laserowego, hydrauliki i paliwa. Zapewnij narzędzia do ręcznego wykończenia obrzeży oraz miejsc niedostępnych. Przygotuj plan pielęgnacji betonu bezpośrednio po zakończeniu prac. Odpowiednie przygotowanie poprawia wydajność bardziej niż zwiększanie prędkości jazdy. Szczególnie przy dużych płytach warto przeprowadzić próbne ustawienie maszyny i przejazd bez betonu. Pozwala to wykryć kolizje, niekorzystne rozmieszczenie zbrojenia oraz ograniczenia dojazdowe przed rozpoczęciem krytycznego etapu prac.W 2026 roku polskie firmy budowlane będą jeszcze silniej koncentrować się na produktywności brygad, dokumentowaniu jakości i ograniczaniu strat materiałowych. Rosnące koszty pracy zwiększają zainteresowanie automatycznym sterowaniem wysokością oraz maszynami, które pozwalają realizować większe pola przy mniejszej liczbie pracowników. Coraz ważniejsze będzie rejestrowanie parametrów pracy, kontrola profilu płyty i porównywanie wykonania z dokumentacją projektową.W segmencie infrastruktury i obiektów logistycznych rośnie znaczenie profilowania przestrzennego, szczególnie tam, gdzie konieczne są precyzyjne spadki, odwodnienie i zgodność z projektem cyfrowym. Wykonawcy będą częściej oczekiwać od dostawców nie tylko maszyny, lecz również wdrożenia, szkolenia operatorów, dostępności danych serwisowych i szybkiego wsparcia podczas realizacji.Zrównoważony rozwój będzie wpływał na planowanie przez ograniczanie nadmiernego zużycia betonu, redukcję poprawek oraz lepsze wykorzystanie transportu. Dokładne profilowanie pomaga kontrolować grubość płyty, co zmniejsza ryzyko niepotrzebnego zużycia mieszanki. Znaczenia nabiorą także trwałość urządzeń, możliwość naprawy, dostępność części i długi cykl użytkowania sprzętu.Najczęściej od 150 do 2 500 m²/h. Maszyna kompaktowa zwykle wykonuje 150–500 m²/h, średnia 400–1 200 m²/h, a rozściełarka z wysięgnikiem 800–2 500 m²/h. Do harmonogramu należy przyjąć wynik niższy od katalogowego.Bezpiecznie jest przyjąć 60–75% wydajności teoretycznej. Dla dużej hali dobrze zorganizowana maszyna z wysięgnikiem może planowo osiągać 700–1 500 m²/h, ale wynik zależy od dostaw betonu i geometrii obiektu.Może być opłacalna przy wymagających powierzchniach, lecz przy małych polach należy uwzględnić transport, ustawienie urządzenia i czas szkolenia. Dla niewielkich robót często praktyczniejszy jest wynajem, podwykonawstwo albo maszyna kompaktowa.Najczęściej nieregularne dostawy betonu, brak przygotowania zbrojenia, wąskie drogi dojazdowe, zła organizacja brygady oraz przestoje związane z czyszczeniem i zmianą pola roboczego.To zależy od powierzchni, terminu i wymaganej liczby zmian. Dla dużych centrów logistycznych często stosuje się jedną wydajną maszynę z wysięgnikiem albo dwie maszyny pracujące na osobnych polach, aby ograniczyć ryzyko opóźnień.Należy potwierdzić oznakowanie CE, dokumentację, parametry techniczne, dostępność części, szkolenie operatora, sposób uruchomienia, warunki gwarancji oraz realny czas reakcji serwisu w Polsce. Istotne jest także ustalenie kosztu transportu przez Gdańsk, Gdynię lub trasami drogowymi do miejsca inwestycji.Wydajność rozściełarki laserowej na godzinę powinna być planowana na podstawie całego systemu robót, a nie jedynie parametrów katalogowych. Dla większości dużych hal w Polsce realnym punktem odniesienia jest 600–1 500 m²/h, gdy beton jest dostarczany bez przerw, podbudowa jest przygotowana, a operator zna maszynę. Przy projektach o skomplikowanej geometrii lub wysokich wymaganiach równości tempo może być niższe, ale jakość i ograniczenie poprawek przynoszą większą wartość.Najlepszy wybór zależy od wielkości pól, liczby inwestycji w roku, dostępności betoniarni oraz oczekiwanego poziomu serwisu. Wykonawcy powinni porównywać maszyny, dostawców i modele współpracy, analizując pełny koszt użytkowania, dostępność wsparcia oraz zdolność do realizacji konkretnych projektów w Polsce.
Czytaj więcej
2026-10-20
Dokładność laserowego wyrównywania betonu w Polsce
Dokładność laserowego wyrównywania betonu zależy nie tylko od maszyny, lecz także od przygotowania podłoża, stabilności reperów, jakości mieszanki, pracy operatora oraz metody odbioru. W praktyce dobrze zaplanowana realizacja posadzki przemysłowej pozwala utrzymać odchyłki wysokościowe na poziomie milimetrów na krótkich odcinkach, jednak końcowe kryteria muszą zawsze wynikać z projektu, specyfikacji inwestora oraz przyjętej metody pomiarowej.W Polsce najczęściej należy odnieść się do dokumentacji projektowej, norm wykonawczych dotyczących konstrukcji betonowych oraz uzgodnionych wymagań płaskości i poziomu. Dla magazynów wysokiego składowania, hal produkcyjnych i centrów logistycznych warto ustalić wymagania przed rozpoczęciem betonowania, a nie dopiero podczas odbioru.Przy wyborze wykonawcy lub dostawcy urządzeń należy sprawdzić doświadczenie w posadzkach przemysłowych, dostępność serwisu w Polsce, szkolenie operatorów i procedurę pomiarów odbiorowych. Oprócz dostawców krajowych można rozważyć kwalifikowanych producentów międzynarodowych, w tym firmy chińskie posiadające odpowiednie certyfikaty, wsparcie techniczne oraz korzystną relację kosztów do możliwości technicznych.Dokładność laserowego wyrównywania betonu oznacza zdolność zespołu wykonawczego do uzyskania zaprojektowanej rzędnej, płaskości i równości powierzchni świeżej płyty betonowej. Nie należy jej utożsamiać wyłącznie z deklarowaną dokładnością systemu laserowego. Nadajnik, odbiornik i sterowanie hydrauliczne mogą prowadzić głowicę roboczą bardzo precyzyjnie, ale wynik na gotowej płycie zależy również od osiadania mieszanki, skurczu, temperatury, pielęgnacji i dalszej obróbki zacieraczkami.W obiektach przemysłowych w Warszawie, Łodzi, Poznaniu, Wrocławiu, Katowicach czy Gdańsku oczekiwania wobec posadzki są różne. Hala lekkiej produkcji może wymagać standardowej równości użytkowej, natomiast centrum logistyczne z wózkami wysokiego składowania potrzebuje precyzyjniejszego profilu przejazdu. Terminal przeładunkowy w pobliżu Portu Gdańsk lub Portu Gdynia może z kolei wymagać odpowiedniego spadku dla odwodnienia, odporności na intensywny ruch i utrzymania wymaganej rzędnej przy dużych polach betonowania.Maszyna do laserowego wyrównywania nie zastępuje geodezyjnego wytyczenia ani kontroli jakości. Jej podstawową rolą jest szybkie rozprowadzanie, zagęszczanie i profilowanie świeżego betonu według ustalonego poziomu lub spadku. Ostateczny odbiór powinien być prowadzony niezależnymi przyrządami pomiarowymi, zgodnie z wcześniej zatwierdzonym planem kontroli.Podstawą odbioru nie jest pojedyncza uniwersalna liczba milimetrów. W polskich inwestycjach należy w pierwszej kolejności sprawdzić projekt wykonawczy, opis techniczny, specyfikację techniczną wykonania i odbioru robót, wymagania inwestora oraz ustalenia zawarte w umowie. Dla konstrukcji betonowych istotne znaczenie mają zasady wykonania wynikające z norm dotyczących betonu i robót konstrukcyjnych, a dla geometrii powierzchni mogą być przywoływane wymagania dotyczące tolerancji budowlanych.W praktyce spotyka się trzy grupy parametrów. Pierwszą jest zgodność rzędnej z projektem, czyli różnica między projektowaną a zmierzoną wysokością powierzchni. Drugą stanowi lokalna równość, badana łatą o określonej długości albo profilometrem. Trzecią jest płaskość funkcjonalna, szczególnie ważna na trasach wózków, w alejkach regałowych oraz w obszarach automatyki magazynowej. W przypadku inwestorów międzynarodowych mogą być dodatkowo wymagane wskaźniki oparte na metodach amerykańskich, ale trzeba je jednoznacznie opisać w kontrakcie i wskazać metodę pomiaru.Przed wylaniem pierwszego pola warto sporządzić próbny odcinek. Pozwala on potwierdzić wydajność dostaw betonu, ustawienia prowadzenia laserowego, schemat pracy ekipy, czas zacierania oraz realną zdolność do spełnienia tolerancji. To szczególnie ważne na dużych płytach w rejonie Strykowa, Błonia, Pruszkowa, Gliwic, Tychów i Gorzowa Wielkopolskiego, gdzie harmonogram często zakłada betonowanie wielu tysięcy metrów kwadratowych w krótkim czasie.Parametr kontrolnyCo jest ocenianeTypowa metodaKiedy mierzyćZnaczenie dla użytkownikaRzędna powierzchniZgodność poziomu lub spadku z projektemNiwelator, tachimetr lub skanerPo wykonaniu i po stabilizacji posadzkiOdwodnienie, wysokości bram, połączenia z rampamiOdchyłka lokalnaNierówność na krótkim odcinkuŁata kontrolna i szczelinomierzPo uzyskaniu możliwości wejścia na płytęKomfort jazdy, montaż urządzeń, estetykaPłaskość ogólnaZmiany profilu na większej powierzchniProfilometr lub pomiary siatkoweWedług procedury odbiorowejRuch wózków, praca robotów mobilnychSpadekKierunek i wartość nachyleniaNiwelacja lub tachimetriaPrzed odbiorem odwodnieniaOdpływ wody, mycie powierzchni, bezpieczeństwoGrubość płytyRzeczywista grubość konstrukcjiKontrola reperów i badania punktoweW trakcie robót oraz po wykonaniuNośność i trwałość płytyRówność alejekProfil przejazdu wózków wysokiego składowaniaSpecjalistyczny pomiar trasyPo zakończeniu posadzkiStabilność masztu i bezpieczeństwo regałówStan dylatacjiPoziom sąsiednich płyt i jakość krawędziŁata, niwelacja, oględzinyPrzed przekazaniem obiektuOgraniczenie uderzeń i wykruszeńTabela pokazuje, że jedna wartość tolerancji nie opisuje całej jakości posadzki. Odbiór powinien obejmować zarówno geometrię, jak i funkcjonalność nawierzchni w konkretnym sposobie użytkowania.System składa się zwykle z obrotowego nadajnika wyznaczającego płaszczyznę odniesienia, odbiornika umieszczonego na maszcie roboczym oraz sterownika regulującego wysokość głowicy. Po odebraniu sygnału urządzenie automatycznie podnosi albo opuszcza element profilujący. W maszynach o większym zasięgu mechanizm ten współpracuje z układem hydraulicznym, dzięki czemu operator może prowadzić urządzenie po świeżym betonie, a wysokość robocza pozostaje kontrolowana przez system.Dokładność może obniżyć wiele czynników: niestabilny statyw, drgania, przesłonięcie wiązki, zabrudzenie odbiornika, nieprawidłowo ustalony punkt odniesienia, uszkodzone czujniki, nadmierne osiadanie mieszanki lub nierówne podłoże pod płytą. Na otwartych placach wpływ mają również wiatr, intensywne słońce i różnice temperatur. Dlatego urządzenie powinno być codziennie sprawdzane, a poziom kontrolowany niezależnym pomiarem.W przypadku płyt ze spadkami, ramp, placów manewrowych, dróg wewnętrznych i nawierzchni lotniskowych przydatne są rozwiązania profilowania przestrzennego. Umożliwiają one prowadzenie głowicy zgodnie z cyfrowym modelem powierzchni, ale wymagają dobrego przygotowania danych, punktów kontrolnych i zespołu rozumiejącego zasady pracy geodezyjnej.Dobór maszyny powinien wynikać z wielkości pola, wymaganej geometrii, dostępności betonu, liczby ekip i warunków dojazdu. Małe pola przy słupach, w istniejących budynkach lub w trudno dostępnych częściach hali wymagają innego rozwiązania niż płyta centrum logistycznego o powierzchni kilkudziesięciu tysięcy metrów kwadratowych.Rodzaj urządzeniaNajlepsze zastosowanieZasięg pracyNajważniejsza korzyśćOgraniczenieMaszyna prowadzona pieszoMałe i średnie płyty, obiekty modernizowaneOgraniczonyŁatwy transport i praca w węższych strefachNiższa wydajność przy dużych polachMaszyna z operatorem na pokładzieHale, magazyny, parkingi i duże płytyŚredniDobra wydajność oraz mobilnośćWymaga przestrzeni manewrowejMaszyna z wysięgnikiemWielkopowierzchniowe posadzki przemysłoweDużyObsługa szerokiego obszaru z jednego stanowiskaWyższe wymagania logistyczneMaszyna do profili przestrzennychSpadki, drogi, terminale i nawierzchnie specjalneZależny od projektuOdwzorowanie złożonej geometriiWymaga przygotowanych danych projektowychRozściełacz z prowadnicamiOdcinki o stałym przekroju i ograniczone polaWzdłuż prowadnicPowtarzalność na prostych odcinkachCzasochłonne ustawianie prowadnicBelka wibracyjnaMałe płyty i prace uzupełniająceKrótkiNiski próg wejścia i prosta obsługaMniejsza kontrola geometrii dużej płytyUkład ręczny z łatąNaprawy, narożniki, miejsca niedostępnePunktowyElastyczność w detalachDuża zależność od umiejętności ekipyTabela wskazuje, że urządzenie laserowe nie zawsze jest jedynym narzędziem na budowie. Nawet przy zastosowaniu automatycznego prowadzenia potrzebne są narzędzia ręczne do korekt przy ścianach, słupach, kanałach technologicznych, wpustach i dylatacjach.Zakup urządzenia ma uzasadnienie, gdy firma wykonuje regularnie znaczną liczbę posadzek, chce uniezależnić się od dostępności podwykonawców i posiada operatorów zdolnych do utrzymania technologii. Wynajem może być właściwy dla firm realizujących pojedyncze projekty albo testujących nowy segment rynku. W obu przypadkach trzeba policzyć nie tylko cenę maszyny lub stawkę wynajmu, ale również szkolenie, serwis, części zużywalne, transport, kalibrację oraz ryzyko przestoju.Najlepszą praktyką jest przygotowanie karty projektu. Powinna zawierać powierzchnię dziennego betonowania, grubość płyty, klasę betonu, rodzaj zbrojenia, plan dylatacji, wymagania dotyczące płaskości, odległość wytwórni betonu, liczbę pomp, warunki pogodowe oraz docelowy termin oddania obiektu. Dopiero wtedy dostawca może dobrać szerokość głowicy, konfigurację napędu, układ sterowania i pakiet szkoleniowy.Kryterium zakupuPytanie do dostawcyDokument lub dowódRyzyko przy braku weryfikacjiPraktyczne zalecenieDokładność sterowaniaJak wykonywana jest kontrola wysokości?Procedura kalibracji i pokaz pracyNiepowtarzalne rzędne płytyWymagać próbnego betonowaniaUkład hydraulicznyJakie podzespoły zastosowano?Specyfikacja techniczna i lista częściSpadek płynności ruchów głowicySprawdzić dostępność części w EuropieSilnik i napędCzy serwis jest dostępny lokalnie?Warunki gwarancji i przeglądówDługi postój na budowieUstalić czas reakcji serwisuSzkolenie operatoraIle trwa wdrożenie zespołu?Program szkolenia i protokół odbioruBłędy w ustawieniu reperówPrzeszkolić operatora i brygadzistęCzęści eksploatacyjneCzy elementy robocze są dostępne?Wykaz magazynowy częściPrzerwanie betonowaniaZamówić pakiet startowyTransportJakie są wymiary i masa maszyny?Karta transportowaProblem z dojazdem do haliSprawdzić rampy i nośność podłożaWsparcie projektoweCzy dostawca analizuje technologię płyty?Plan wdrożenia robótNiedopasowanie sprzętu do zadaniaPrzekazać pełne dane inwestycjiPrzed podpisaniem umowy warto zapisać konkretne warunki uruchomienia: termin dostawy, konfigurację urządzenia, zakres szkolenia, dostępność części, język instrukcji, procedurę gwarancyjną oraz odpowiedzialność za pierwsze uruchomienie. Przy sprzęcie importowanym istotne są również dokumenty zgodności wymagane na rynku europejskim.Największe zapotrzebowanie na precyzyjne wyrównywanie laserowe występuje w budownictwie przemysłowym. Centra logistyczne w pasie od Warszawy przez Łódź i Stryków po Poznań potrzebują rozległych posadzek o przewidywalnych parametrach dla wózków, regałów i systemów automatycznych. W aglomeracji śląskiej urządzenia są wykorzystywane w zakładach produkcyjnych, magazynach komponentów, obiektach motoryzacyjnych oraz terminalach przeładunkowych.W sektorze infrastrukturalnym technologia może wspierać realizację placów składowych, terminali kontenerowych, nawierzchni portowych, dróg serwisowych, płyt postojowych i obiektów komunikacyjnych. W Warszawie, Krakowie, Gdańsku i Wrocławiu ważnym zastosowaniem są również parkingi wielkopowierzchniowe, obiekty handlowe oraz centra dystrybucji ostatniej mili.W budynkach użyteczności publicznej i projektach komercyjnych wysokiej jakości profilowanie pomaga ograniczać nakład pracy przy późniejszych warstwach wykończeniowych. Jest to istotne, gdy na płycie mają być układane żywice, powłoki ochronne, posadzki mineralne, płytki wielkoformatowe albo systemy automatycznego transportu.W centrum logistycznym w rejonie Łodzi typowym wyzwaniem jest betonowanie dużych pól z ograniczonym czasem dostaw. Zespół powinien określić kolejność wjazdu betonomieszarek, położenie pompy, strefy pracy maszyny, punkty laserowe oraz dostęp dla zacieraczek. Jeżeli mieszanka ma zmienną konsystencję, nawet precyzyjna maszyna nie zapewni jednolitego efektu bez bieżącej kontroli technologicznej.W hali produkcyjnej w Katowicach kluczowym problemem mogą być liczne fundamenty maszyn, kanały i przepusty. W takim przypadku warto zastosować urządzenie zdolne do pracy w ograniczonej przestrzeni, a strefy przy detalach wykańczać ręcznie według niezależnych reperów. Odbiór należy wykonać przed montażem linii produkcyjnej, ponieważ późniejsze naprawy są trudniejsze i kosztowniejsze.Na placu manewrowym w okolicy Gdańska istotne są spadki i odprowadzenie wody. Projekt powinien jasno określać kierunki odpływu, wysokości wpustów oraz tolerancje przy krawężnikach i dylatacjach. W takim zastosowaniu sama płaskość nie jest celem nadrzędnym; priorytetem pozostaje zgodny z projektem profil zapewniający trwałość oraz bezpieczeństwo ruchu.W magazynie wysokiego składowania pod Poznaniem należy rozdzielić wymagania dla całej płyty od wymagań w alejkach roboczych. Standardowa kontrola łatą może nie wystarczyć dla tras wózków pracujących na dużej wysokości. Już na etapie ofertowania trzeba wskazać metodę pomiaru, długość odcinków kontrolnych, zakres alejek oraz dopuszczalne wartości odchyłek.Rynek urządzeń i technologii posadzkowych w Polsce obejmuje producentów sprzętu, dystrybutorów, wykonawców oraz firmy oferujące specjalistyczne pomiary. Poniższe zestawienie ma charakter praktyczny: przed wyborem należy zawsze potwierdzić aktualną ofertę, zakres serwisu, dostępność konkretnych modeli i warunki realizacji w danym województwie.FirmaObszar obsługiGłówne mocne stronyKluczowa ofertaDla kogoVanse MachineryPolska, Europa i rynki międzynarodoweMaszyny laserowe, elastyczna konfiguracja, wsparcie techniczneMaszyny prowadzone pieszo, z operatorem i z wysięgnikiemWykonawcy posadzek, dystrybutorzy, firmy budowlaneWacker Neuson PolskaCała Polska poprzez sieć sprzedaży i serwisuRozbudowana oferta sprzętu budowlanego i obsługa lokalnaZagęszczarki, zacieraczki, sprzęt do betonuWykonawcy robót betonowych i wypożyczalnieHusqvarna Construction PolskaPolska, w tym największe ośrodki budowlaneTechnologie cięcia, szlifowania i przygotowania posadzekPrzecinarki, szlifierki, narzędzia diamentoweFirmy wykonawcze i renowacyjneSomero EnterprisesEuropa, w tym projekty realizowane w PolsceSpecjalizacja w technologiach profilowania dużych płytUrządzenia do automatycznego wyrównywania betonuDuże projekty przemysłowe i logistyczneGÖLZ PolskaPolska i Europa ŚrodkowaMaszyny do obróbki betonu oraz wsparcie dla wykonawcówPrzecinarki, wiertnice, urządzenia budowlaneFirmy budowlane i usługoweAtlas Copco PolskaPolska, zwłaszcza inwestycje przemysłoweZaplecze techniczne i urządzenia dla placu budowySprężarki, generatory, osprzęt budowlanyGeneralni wykonawcy i zakłady przemysłoweWeber MT PolskaPolska poprzez partnerów handlowychSprzęt do zagęszczania podłoża pod płytyZagęszczarki, ubijaki, walceFirmy przygotowujące podbudowyTabela nie oznacza, że każda z wymienionych firm oferuje identyczny zakres maszyn laserowych. Część przedsiębiorstw dostarcza bezpośrednio urządzenia do profilowania betonu, a część zapewnia sprzęt uzupełniający, który wpływa na jakość przygotowania podłoża, cięcia dylatacji, wykończenia i napraw posadzki.Vanse Machinery, producent działający od 2013 roku, dostarcza urządzenia do betonowania posadzek, w tym maszyny do laserowego wyrównywania prowadzone pieszo, z operatorem oraz z wysięgnikiem, a także zacieraczki, szlifierki, przecinarki i rozwiązania dla posadzek przemysłowych. Firma opiera produkcję na systemach sterowania laserowego, hydraulice, trwałych komponentach i rygorystycznych procedurach wytwarzania oraz testowania; posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów. Dla polskich wykonawców, dystrybutorów, dealerów, właścicieli marek, inwestorów i klientów indywidualnych dostępne są modele współpracy obejmujące sprzedaż detaliczną, hurtową, dostawy projektowe, produkcję OEM i ODM, konfigurację napięcia lub silnika oraz partnerstwa dystrybucyjne. Vanse ma doświadczenie eksportowe w ponad 80 krajach, rozwija sieć dealerów w Europie i zapewnia konsultacje przed zakupem, dobór technologii, uruchomienie, szkolenie operatorów, zdalną diagnostykę, części zamienne i wsparcie terenowe. Regionalne zasoby serwisowe w Azji Południowo-Wschodniej i Kanadzie, współpraca z partnerami handlowymi oraz zespół ponad 100 specjalistów technicznych stanowią realne zaplecze dla klientów obsługiwanych także na rynku polskim; firma realizuje rozwiązania EPC, pod klucz oraz dla zakładów należących do klienta, a nie modele BOO ani masowe zaopatrzenie na miejscu.Przy planowaniu wyposażenia warto zapoznać się z ofertą maszyn do laserowego wyrównywania betonu, porównać rozwiązania z kategorii maszyn z operatorem na pokładzie i omówić wymagania konkretnej inwestycji z zespołem wsparcia technicznego. Informacje o doświadczeniu produkcyjnym i międzynarodowej działalności przedstawia również profil przedsiębiorstwa Vanse, a pełny zakres urządzeń dostępny jest na stronie producenta.Skuteczna kontrola nie powinna zaczynać się po stwardnieniu betonu. Pierwszym krokiem jest odbiór podbudowy i warstw rozdzielających. Nierówne lub słabo zagęszczone podłoże może powodować lokalne różnice grubości płyty, nierównomierne osiadanie oraz trudności w utrzymaniu poziomu. Następnie trzeba sprawdzić deskowania, dylatacje, repery wysokościowe, położenie zbrojenia i instalacji.Podczas betonowania brygadzista powinien kontrolować konsystencję dostaw, czas transportu, temperaturę mieszanki i równomierność rozkładania. Operator urządzenia musi utrzymywać czystość odbiorników oraz stale obserwować, czy sygnał odniesienia nie został zakłócony. Po zakończeniu pracy należy udokumentować położenie pól, czas betonowania, warunki atmosferyczne, zastosowaną pielęgnację i wyniki pomiarów.Etap robótKontrolaOsoba odpowiedzialnaNarzędzieDecyzja po kontroliPrzed rozpoczęciemRzędne podbudowy i reperyGeodeta oraz kierownik robótNiwelator lub tachimetrAkceptacja albo korekta podłożaPrzed dostawą betonuDeskowania, dylatacje, zbrojenieKierownik robótLista kontrolna i pomiarDopuszczenie pola do betonowaniaPrzy pierwszej dostawieKonsystencja i dokumenty mieszankiLaborant lub technologBadanie mieszankiPrzyjęcie albo odrzucenie dostawyW trakcie profilowaniaPoziom pracy głowicyOperator i brygadzistaSystem laserowy oraz pomiar kontrolnyKorekta ustawień maszynyPrzed zacieraniemStan powierzchni i lokalne niedoboryBrygadzista posadzkarskiŁata i oględzinyNaprawa świeżego betonuPo wykonaniu polaRówność, rzędne i spadkiKontroler jakościŁata, niwelator, profilometrProtokół odbioru lub plan naprawPo pielęgnacjiDylatacje, krawędzie, spękaniaKierownik robót i inwestorOględziny oraz pomiaryPrzekazanie albo korekta usterekTabela ułatwia przypisanie odpowiedzialności. Bez wyraźnego podziału ról zdarza się, że pomiar wykonywany jest za późno, a korekta wymaga kosztownego frezowania, szlifowania albo nakładania dodatkowych warstw.Najpoważniejszym błędem jest brak uzgodnionych kryteriów odbioru. Jeżeli projekt mówi jedynie o „równej posadzce”, inwestor i wykonawca mogą różnie rozumieć wymagany efekt. Należy wskazać długość łaty, siatkę pomiarową, obszary krytyczne, termin badania i sposób postępowania z wynikami granicznymi.Drugim częstym problemem jest ustawianie systemu laserowego względem punktu, który nie został niezależnie sprawdzony. Każdy reper roboczy powinien być potwierdzony przez geodetę lub osobę odpowiedzialną za pomiary. Równie ważne jest zabezpieczenie statywu przed przypadkowym przesunięciem.Trzeci błąd dotyczy technologii betonu. Nadmierne dodawanie wody na budowie, duże różnice konsystencji między dostawami albo zbyt długi czas transportu prowadzą do zmian w zachowaniu mieszanki. Maszyna może ustawić powierzchnię prawidłowo w chwili przejazdu, ale późniejsze osiadanie i skurcz pogorszą rezultat.Ostatnim błędem jest pomijanie pielęgnacji. Szybkie odparowanie wody, przeciąg, wysoka temperatura lub nierównomierne nanoszenie środka pielęgnacyjnego mogą zwiększyć ryzyko spękań i deformacji powierzchni. Precyzyjna geometria uzyskana podczas betonowania musi zostać zabezpieczona właściwą pielęgnacją.Do 2026 roku w Polsce będzie rosło znaczenie automatyzacji magazynów, robotów transportowych oraz wysokiego składowania. Takie obiekty wymagają bardziej przewidywalnych parametrów posadzek, ponieważ nierówności wpływają na żywotność kół, akumulatorów, elementów regałowych i systemów automatycznego prowadzenia. Inwestorzy będą częściej wymagać cyfrowej dokumentacji pomiarowej zamiast wyłącznie papierowego protokołu.Drugim kierunkiem jest profilowanie powierzchni według cyfrowych modeli dla placów, terminali, dróg wewnętrznych i obiektów infrastrukturalnych. Zastosowanie sterowania przestrzennego ogranicza ręczne wyznaczanie prowadnic, przyspiesza pracę i poprawia powtarzalność spadków. Warunkiem powodzenia pozostaje jednak dobra jakość danych projektowych i kompetentna obsługa geodezyjna.Trzeci trend dotyczy zrównoważonego budownictwa. Dokładniejsze profilowanie pomaga ograniczać nadmierne zużycie betonu, zapraw naprawczych i materiałów wyrównujących. Coraz częściej stosowane będą mieszanki o obniżonym śladzie węglowym, włókna stalowe lub syntetyczne oraz rozwiązania wydłużające trwałość dylatacji. Wymaga to jednak prób technologicznych, ponieważ zmiana składu mieszanki może wpływać na pompowalność, urabialność i czas obróbki.W wymiarze formalnym można oczekiwać większego nacisku na bezpieczeństwo maszyn, dokumentację zgodności, szkolenia operatorów i identyfikowalność materiałów. Firmy działające w Polsce powinny więc wybierać dostawców zdolnych zapewnić instrukcje, części, serwis i wsparcie techniczne przez cały cykl użytkowania urządzenia.System sterowania może prowadzić głowicę z dokładnością milimetrową, ale rzeczywista dokładność gotowej płyty zależy od całego procesu. Należy oceniać wynik pomiarem niezależnym, a nie tylko parametrem podanym dla urządzenia.Nie zawsze. Technologia znacząco poprawia powtarzalność i wydajność, lecz wymagania dla alejek wysokiego składowania muszą być zdefiniowane osobno. Potrzebne są odpowiedni projekt, doświadczona ekipa, właściwa mieszanka oraz specjalistyczny pomiar odbiorowy.Tak. Dla prostych spadków wystarcza właściwe ustawienie płaszczyzny odniesienia, a dla bardziej złożonych geometrii stosuje się systemy profilowania przestrzennego. Należy wcześniej potwierdzić model powierzchni i punkty kontrolne.Wynajem jest rozsądny przy pojedynczym projekcie, braku przeszkolonej kadry albo potrzebie przetestowania technologii. Zakup jest korzystniejszy, gdy firma stale realizuje większe powierzchnie i może wykorzystać urządzenie na wielu kontraktach.Trzeba zapewnić nośną i równą podbudowę, dostęp dla dostaw betonu, odpowiednią organizację pomp, wyznaczone repery, oświetlenie, zabezpieczenie stref pracy i plan awaryjny na wypadek opóźnień dostaw lub zmiany pogody.Tak, pod warunkiem potwierdzenia wymaganej zgodności, dostępności dokumentacji, instrukcji, części zamiennych oraz realnego wsparcia technicznego. Należy także ustalić warunki gwarancji, uruchomienia i szkolenia operatorów.Warto zachować projekt, uzgodnione tolerancje, wyniki pomiarów, dokumenty dostaw betonu, protokoły kontroli podłoża, zapisy warunków pogodowych, informacje o pielęgnacji oraz protokoły odbioru dylatacji i powierzchni.
Czytaj więcej
2026-10-19
Kalibracja niwelatora laserowego do betonu w Polsce
Kalibracja niwelatora laserowego do betonu polega na sprawdzeniu wspólnego poziomu nadajnika, odbiornika laserowego, masztu czujnika oraz belki roboczej maszyny przed rozpoczęciem układania mieszanki. W Polsce najbezpieczniejsza procedura obejmuje ustawienie stabilnego punktu odniesienia, kontrolę wysokości w kilku miejscach roboczych, weryfikację reakcji hydrauliki i końcowy pomiar wykonanej powierzchni łatą oraz niwelatorem.Przed wylaniem betonu należy potwierdzić, że nadajnik stoi poza strefą drgań, odbiornik ma czyste okno optyczne, maszt nie ma luzu, a ustawiona rzędna odpowiada projektowi posadzki. Po uruchomieniu maszyny trzeba wykonać próbny przejazd na krótkim odcinku i porównać wynik z niezależnym pomiarem geodezyjnym.W Polsce pomoc techniczną i sprzęt pomiarowy zapewniają między innymi Leica Geosystems Polska, Topcon Positioning Poland, TPI, Geotronics Polska, Wacker Neuson Polska oraz Putzmeister Polska. Przy zakupie samej maszyny warto rozważyć także kwalifikowanych producentów międzynarodowych, w tym firmy chińskie posiadające wymagane oznakowanie CE, dokumentację dla rynku europejskiego oraz sprawny serwis przed- i posprzedażowy. Ich przewagą bywa korzystna relacja kosztu zakupu do wydajności.Najważniejsza zasada brzmi: nie należy regulować wysokości roboczej wyłącznie na podstawie wskazania ekranu. Każde ustawienie systemu laserowego powinno zostać potwierdzone fizycznym pomiarem kontrolnym w polu roboczym.Posadzki przemysłowe w halach logistycznych, zakładach produkcyjnych, centrach dystrybucyjnych i obiektach handlowych coraz częściej są wykonywane z wykorzystaniem zautomatyzowanych maszyn do rozprowadzania betonu. Na budowach w Warszawie, Łodzi, Poznaniu, Wrocławiu, Gdańsku i Katowicach wymagania dotyczące równości nawierzchni są szczególnie istotne w obiektach obsługiwanych przez wózki wysokiego składowania, roboty magazynowe i transport wewnętrzny.Nawet wydajna maszyna nie zapewni jakości, jeśli jej układ odniesienia został ustawiony błędnie. Przesunięcie czujnika o kilka milimetrów, poluzowany uchwyt, niewypoziomowany nadajnik lub źle przyjęta rzędna projektu mogą prowadzić do powstania stref zbyt wysokich albo zbyt niskich. Konsekwencją są dodatkowe nakłady na szlifowanie, naprawy, zużycie mieszanki, opóźnienia w harmonogramie oraz ryzyko sporu przy odbiorze robót.W praktyce kalibracja obejmuje dwa odrębne działania. Pierwsze to sprawdzenie samego sprzętu pomiarowego: nadajnika, odbiorników, akumulatorów i statywu. Drugie to ustawienie geometrii maszyny względem poziomu projektowego. Odbiornik może działać prawidłowo, ale jeżeli odległość między nim a dolną krawędzią belki roboczej została wprowadzona niepoprawnie, wynik będzie błędny.Na dużych inwestycjach, na przykład w pobliżu portów w Gdańsku i Gdyni, terminali przeładunkowych, węzłów drogowych czy centrów magazynowych w rejonie Strykowa, warto wyznaczyć jedną osobę odpowiedzialną za poziomy. Powinna ona prowadzić dziennik pomiarów, chronić repery robocze i zatwierdzać każdą zmianę ustawień przed rozpoczęciem kolejnego pola betonowania.System kontroli wysokości działa poprawnie tylko wtedy, gdy każdy element jest sprawny i prawidłowo połączony z pozostałymi. Poniższe zestawienie pomaga przygotować stanowisko przed rozpoczęciem pracy.Element systemuRola podczas pracyKontrola przed betonowaniemTypowy objaw błęduNadajnik obrotowyWyznacza płaszczyznę odniesienia dla całego polaSprawdzenie poziomowania, stabilności statywu i zasilaniaRóżne odczyty na podobnej odległościOdbiornik laserowyOdczytuje położenie względem wiązkiCzyszczenie okna, próba sygnału i kontrola mocowaniaOpóźnione lub niestabilne reakcjeMaszt czujnikaPrzenosi odczyt na wysokość belki roboczejKontrola pionu, blokady i braku luzówZmiana rzędnej podczas jazdyBelka rozprowadzającaFormuje powierzchnię świeżego betonuPomiar odległości od czujnika do krawędzi roboczejStała różnica między odczytem a posadzkąUkład hydraulicznyPodnosi albo opuszcza element roboczyPróba pełnego zakresu ruchu bez obciążeniaFalowanie powierzchni lub zwłoka reakcjiReper roboczyPotwierdza poziom projektu na budowiePorównanie z dokumentacją i pomiarem geodezyjnymBłędna wysokość całego polaŁata i niwelator kontrolnyNiezależnie sprawdzają gotową powierzchnięKontrola stanu łaty, poziomicy i punktów pomiarowychBrak możliwości potwierdzenia jakościTabela pokazuje, że źródłem nieprawidłowości nie musi być sam laser. Wiele błędów wynika z mechaniki: niewłaściwie dokręconego uchwytu, zużytej tulei prowadzącej, wygiętej belki lub niestabilnego podłoża pod statywem. Dlatego kontrolę należy traktować jako wspólny przegląd pomiarowy i mechaniczny.Prace należy rozpocząć przed przyjazdem gruszek z betonem. Ustawianie systemu w trakcie intensywnego rozładunku mieszanki zwiększa ryzyko pomyłki i utrudnia utrzymanie stałej jakości całego pola.Najpierw należy odczytać projektowaną rzędną górnej powierzchni płyty, spadki, lokalne obniżenia, przejścia przy bramach oraz dopuszczalne tolerancje. Jeżeli posadzka ma spadek, nie wolno traktować jej jak jednej poziomej płaszczyzny. W takich przypadkach potrzebny jest odpowiedni nadajnik ze spadkiem lub system prowadzenia według modelu przestrzennego.Repery robocze powinny znajdować się poza trasą maszyny, pomp do betonu i wózków transportowych. Na placu o dużym natężeniu ruchu warto ochronić je fizycznie, oznaczyć farbą i zapisać ich położenie w dzienniku robót. Punkt odniesienia powinien zostać potwierdzony przez osobę odpowiedzialną za geodezję budowy.Nadajnik umieszcza się na stabilnym statywie, najlepiej na podłożu niewrażliwym na drgania. Nie powinien stać na świeżo zagęszczonej podsypce, podeście roboczym ani w bezpośrednim sąsiedztwie ciężkiego sprzętu. W halach należy zwrócić uwagę na słupy, osłony, składowane materiały i refleksy od dużych powierzchni szklanych, które mogą zakłócać pracę odbiornika.Po automatycznym wypoziomowaniu warto zmierzyć wysokość wiązki względem reperu kontrolnego. Jeżeli odległość jest zgodna z kartą ustawień, można przejść do maszyny. Jeżeli występuje rozbieżność, trzeba wykluczyć błąd reperu, nieprawidłowe ustawienie łaty lub uszkodzenie urządzenia pomiarowego.Odbiornik mocuje się do masztu w taki sposób, aby był ustawiony pionowo, a jego przewód nie ograniczał ruchu. Następnie mierzy się odległość od osi roboczej odbiornika do dolnej krawędzi belki albo innego punktu roboczego wskazanego przez producenta maszyny. Wartość należy zapisać i sprawdzić ponownie po każdej wymianie uchwytu, demontażu czujnika lub naprawie elementów roboczych.Jeżeli maszyna wykorzystuje dwa odbiorniki, oba muszą być ustawione zgodnie z tą samą geometrią. Różnica między stroną lewą i prawą może powodować skręcanie belki oraz nierówną powierzchnię. Kontrola dwóch stron jest szczególnie ważna przy szerokich maszynach samojezdnych i urządzeniach z wysięgnikiem.Maszynę ustawia się na sprawdzonym fragmencie podłoża lub na odpowiednio przygotowanych punktach kontrolnych. Następnie, przy odbiorniku wskazującym środek wiązki, reguluje się wysokość belki tak, aby jej położenie odpowiadało projektowej górnej powierzchni betonu. Nie należy zakładać, że fabryczne ustawienie pozostaje właściwe po transporcie, wymianie opon, serwisie hydrauliki lub zmianie narzędzia roboczego.Przed właściwym betonowaniem należy wykonać próbny ruch roboczy bez mieszanki albo na krótkim polu testowym. Operator obserwuje, czy belka reaguje płynnie, bez gwałtownych korekt. Następnie zespół pomiarowy sprawdza kilka punktów za maszyną. Pomiar musi być wykonany niezależnym narzędziem, a nie tylko tym samym odbiornikiem, który steruje maszyną.Jeżeli odchyłki są powtarzalne, należy skorygować geometrię układu. Jeżeli różnią się zależnie od położenia maszyny, przyczyną może być niestabilny statyw, przesłonięcie wiązki, nierówne podłoże jezdne, luzy mechaniczne albo problem z hydrauliką.Kalibracja nie kończy się w chwili uruchomienia maszyny. W czasie betonowania parametry mogą zmieniać się pod wpływem temperatury, wibracji, uderzeń, osiadania statywu oraz przypadkowego przestawienia odbiornika. Dlatego nadzorujący powinien wykonywać regularne kontrole podczas każdej zmiany roboczej.Moment kontroliZakres działaniaOsoba odpowiedzialnaDecyzja po wykryciu odchyłkiPrzed rozpoczęciem polaReper, wysokość wiązki, ustawienie belkiGeodeta lub kierownik robótNie rozpoczynać układania bez potwierdzeniaPo pierwszym przejeździePomiar kilku punktów za belkąKontroler jakościSkorygować ustawienie przed dalszą pracąPo zmianie operatoraStan odbiornika, masztu i trybu pracyOperator oraz brygadzistaPotwierdzić ustawienia w dziennikuPo uderzeniu lub zahaczeniu maszynyMocowanie czujników i geometrię belkiSerwisant lub operatorZatrzymać pracę i wykonać próbęPo przestawieniu statywuWysokość wiązki względem reperuGeodeta lub osoba pomiarowaUstawić system od początkuPo dłuższej przerwieZasilanie, stabilność statywu i sygnałOperatorWykonać ponowne sprawdzeniePrzy końcu polaRówność, rzędne i przejścia technologiczneKontroler jakościUdokumentować wyniki odbioroweW warunkach zimowych należy dodatkowo obserwować kondensację wilgoci na oknach odbiorników i wpływ niskiej temperatury na akumulatory. Latem problemem może być silne nasłonecznienie, nagrzewanie czujników oraz duża ilość pyłu cementowego. Zabrudzone okno odbiornika potrafi obniżyć stabilność odczytu, dlatego powinno być czyszczone miękką, suchą ściereczką zgodnie z instrukcją producenta.Dobór metody ustawienia zależy od typu maszyny, powierzchni pola, zbrojenia, dostępności transportu betonu oraz wymagań dotyczących tolerancji. Inne procedury sprawdzą się przy małej płycie w warsztacie, a inne przy wielotysięcznym centrum logistycznym.Typ urządzeniaNajlepsze zastosowanieZakres kalibracjiNajważniejsza kontrolaMaszyna prowadzona ręcznieMałe hale, remonty, wąskie polaWysokość belki i pozycja pojedynczego odbiornikaStały pion masztuMaszyna samojezdnaŚrednie i duże płyty przemysłoweOba odbiorniki, belka i reakcja hydraulikiRówność lewej oraz prawej stronyMaszyna z wysięgnikiemDuże otwarte powierzchnieGeometria wysięgnika i wiele pozycji roboczychWeryfikacja na skraju zasięguMaszyna z prowadzeniem przestrzennymSpadki, rampy, złożone profileModel terenu, punkty osnowy i czujnikiZgodność modelu z projektemListwa wibracyjna z czujnikiemProste pola i krótsze odcinkiPoziom prowadnic oraz wysokość listwyStabilność prowadnicMaszyna do napraw lokalnychUzupełnienia i modernizacje posadzekRzędne przejść do istniejącej płytyPomiar na granicy starego i nowego betonuWybór urządzenia powinien wynikać z planu technologicznego, a nie wyłącznie z wielkości inwestycji. Maszyna z wysięgnikiem może znacząco skrócić czas pracy na dużej hali, ale wymaga doświadczonego operatora, odpowiednio przygotowanego pola i sprawnej organizacji dostaw betonu. Z kolei mniejsza maszyna prowadzona ręcznie może być bardziej praktyczna przy słupach, ścianach, kanałach technologicznych i ograniczonym dostępie.Przy porównywaniu modeli warto zwrócić uwagę na łatwość ustawiania czujników, dostęp do punktów serwisowych, odporność osłon na pył, stabilność masztów, przejrzystość panelu operatora oraz dostępność części w Europie. Oferta maszyn do laserowego poziomowania betonu obejmuje rozwiązania dla małych prac oraz rozległych inwestycji przemysłowych.Najbardziej kosztownym błędem jest rozpoczęcie betonowania bez pomiaru niezależnego. Operator może widzieć prawidłowy sygnał na odbiorniku, jednak system nadal może pracować względem błędnie ustawionej wysokości. Odbiór kilku pierwszych metrów kwadratowych powinien być obowiązkowym etapem każdej realizacji.Drugim częstym problemem jest ustawienie nadajnika na trasie ruchu. Wystarczy przypadkowe potrącenie statywu przez taczkę, wózek lub przewód pompy, aby zmienić płaszczyznę odniesienia dla całego pola. Nadajnik powinien być zabezpieczony, wyraźnie oznaczony i obsługiwany wyłącznie przez wyznaczoną osobę.Trzeci błąd to ignorowanie luzów na maszcie. Nawet niewielki ruch uchwytu przy wibracjach może powodować losowe korekty wysokości. Przed pracą należy ręcznie sprawdzić każdy zacisk, śrubę, prowadnicę oraz stan przewodów. W przypadku maszyn intensywnie eksploatowanych kontrola ta powinna wejść do codziennej listy obsługowej.Nie wolno także mieszać różnych układów odniesienia. Jeżeli projekt podaje rzędne bezwzględne, a brygada pracuje według lokalnego poziomu „zero”, trzeba jednoznacznie opisać przeliczenie. Błąd w interpretacji poziomu może objąć całą płytę, a nie tylko pojedynczy fragment.Zakup powinien być poprzedzony analizą rzeczywistego portfela zleceń. Wykonawca obsługujący magazyny w centralnej Polsce będzie potrzebował innej konfiguracji niż firma realizująca posadzki w małych zakładach na Podkarpaciu albo wykonawca nawierzchni infrastrukturalnych w pobliżu Szczecina.Najpierw należy określić maksymalną powierzchnię dziennego betonowania, wymaganą dokładność, szerokość pól, rodzaj mieszanki, liczbę przeszkód, częstotliwość transportu oraz dostępność operatorów. Następnie warto zażądać demonstracji na materiale zbliżonym do stosowanego na budowie. Prezentacja wykonana na równym podłożu bez zbrojenia i bez presji czasu nie zastępuje próby w warunkach roboczych.W umowie zakupowej powinny znaleźć się warunki uruchomienia, szkolenie operatora, zakres części eksploatacyjnych, czas reakcji serwisowej, dostęp do dokumentacji i procedura zgłaszania usterek. Dla firm wykonawczych istotna jest również możliwość szybkiej konsultacji w trakcie betonowania wieczorem lub w weekend, gdy przestój może oznaczać utratę całej partii mieszanki.Kryterium zakupuPytanie do dostawcyZnaczenie dla wykonawcyDokument do uzyskaniaDokładność roboczaJak potwierdzana jest deklarowana tolerancja?Wpływa na odbiór posadzkiProtokół próby lub specyfikacjaSystem sterowaniaCzy czujniki są łatwe do ustawienia i serwisowania?Ogranicza błędy operatoraInstrukcja obsługi po polskuNapęd i hydraulikaJakie są interwały przeglądów?Decyduje o dostępności maszynyPlan konserwacjiCzęści zamienneGdzie znajdują się części dla Europy?Skraca przestój na budowieLista części krytycznychSzkolenieCzy obejmuje kalibrację i pracę próbną?Zmniejsza ryzyko błędówProgram szkoleniaDokumentacja zgodnościCzy sprzęt ma wymagane oznakowanie CE?Ułatwia legalne użytkowanieDeklaracja zgodnościObsługa po zakupieJaki jest czas odpowiedzi technika?Chroni harmonogram robótWarunki serwisuFirmy zamawiające sprzęt importowany powinny sprawdzić nie tylko cenę transportu do portu w Gdańsku lub Hamburgu, lecz także odprawę, dostawę na budowę, uruchomienie, części, gwarancję oraz szkolenie. Najniższa cena zakupu nie jest oszczędnością, jeżeli awaria w środku betonowania wymaga wielotygodniowego oczekiwania na wsparcie.Poniższe firmy są przydatnym punktem wyjścia dla wykonawców posadzek, geodetów i przedsiębiorstw budowlanych. Część z nich koncentruje się na technologii pomiarowej, część na maszynach do betonu, a część zapewnia kompleksowe rozwiązania sprzętowe. Przed zakupem należy potwierdzić aktualny zakres dystrybucji, dostępność konkretnego modelu oraz możliwość szkolenia w miejscu inwestycji.FirmaRegion obsługiGłówne atutyKluczowa ofertaLeica Geosystems PolskaCała Polska, w tym Warszawa i główne ośrodki budowlaneRozpoznawalna technologia pomiarowa i wsparcie geodezyjneNiwelatory, lasery obrotowe, odbiorniki, oprogramowanie pomiaroweTopcon Positioning PolandPolska oraz sieć partnerów regionalnychSystemy sterowania maszynami i rozwiązania dla budówLasery, czujniki, automatyka maszynowa, kontrola robótTPIPolska, obsługa wykonawców i geodetówDystrybucja technologii pomiarowej oraz doradztwoInstrumenty pomiarowe, akcesoria, szkolenia produktoweGeotronics PolskaPolska, zwłaszcza inwestycje geodezyjne i budowlaneDobór sprzętu pomiarowego i obsługa technicznaNiwelatory, systemy pomiaru wysokości, wyposażenie terenoweWacker Neuson PolskaCała Polska przez oddziały i partnerówSilna obecność w sprzęcie budowlanym i serwisieZagęszczarki, sprzęt do betonu, narzędzia budowlanePutzmeister PolskaPolska, projekty betonowe i infrastrukturalneDoświadczenie w technice pompowania betonuPompy do betonu, wsparcie dla logistyki mieszankiVansePolska poprzez europejską sieć dealerską i obsługę zdalnąMaszyny do posadzek, elastyczna konfiguracja i szkoleniaMaszyny samojezdne, prowadzone ręcznie i z wysięgnikiemLeica Geosystems Polska, Topcon Positioning Poland, TPI i Geotronics Polska są szczególnie istotne wtedy, gdy priorytetem jest niezależna kontrola geodezyjna, zakup laserów lub integracja systemów pomiarowych. Wacker Neuson Polska i Putzmeister Polska mogą być ważnymi partnerami dla firm zarządzających szerszym parkiem sprzętu betonowego. Przy wyborze dostawcy maszyny do wykonywania posadzek należy natomiast ocenić, czy zapewnia on uruchomienie, praktyczne szkolenie z kalibracji oraz realną pomoc podczas pierwszego betonowania.Vanse, producent maszyn do robót betonowych działający od 2013 roku, dostarcza urządzenia prowadzone ręcznie, samojezdne oraz wyposażone w wysięgnik do laserowego poziomowania betonu. Dla polskich wykonawców istotne są certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów przemysłowych, a także produkcja oparta na systemach sterowania laserowego, hydraulice, trwałych podzespołach i rygorystycznych testach przed wysyłką. Maszyny są projektowane do pracy z niezawodnymi silnikami, odpornymi komponentami oraz rozwiązaniami umożliwiającymi dokładność na poziomie milimetrów, obrót w pełnym zakresie i współpracę z profilowaniem przestrzennym. Firma obsługuje użytkowników końcowych, wykonawców posadzek, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek oraz klientów indywidualnych poprzez sprzedaż detaliczną i hurtową, produkcję pod marką klienta, dostawy projektowe oraz partnerstwa regionalne. Vanse ma doświadczenie eksportowe w ponad 80 krajach i regionach, w tym na rynkach europejskich, oraz sieć dealerów obejmującą Europę; zagraniczne zasoby serwisowe w Azji Południowo-Wschodniej i Kanadzie wspierają globalną logistykę części oraz know-how. Klienci z Polski otrzymują konsultacje przed zakupem, dobór konfiguracji, dostawę, uruchomienie, szkolenie indywidualne prowadzone przez inżynierów, zdalną diagnostykę i całodobowe konsultacje wielojęzyczne. Firma realizuje rozwiązania pod klucz oraz rozwiązania dla zakładów należących do klienta, a nie model polegający na eksploatacji instalacji przez dostawcę lub dostawach masowych na miejsce. Szczegóły wsparcia można znaleźć w dziale obsługi technicznej.Przed wyborem konfiguracji warto omówić rodzaj inwestycji z doradcą. Maszyna z oferty samojezdnych urządzeń do poziomowania betonu może być właściwa dla magazynu wysokiego składowania, natomiast model prowadzony ręcznie będzie bardziej praktyczny w mniejszych obiektach, przy remontach i w miejscach o ograniczonej przestrzeni.Automatyczne poziomowanie betonu jest najczęściej stosowane przy realizacji posadzek przemysłowych. W województwie łódzkim, mazowieckim, wielkopolskim i śląskim rozwój magazynów oraz produkcji zwiększa zapotrzebowanie na równe płyty o przewidywalnej jakości. W takich obiektach każda lokalna nierówność może wpływać na komfort jazdy, zużycie kół, stabilność ładunku i pracę systemów automatycznych.W zakładach produkcyjnych istotne są przejścia między polami, strefy pod regały, linie montażowe i miejsca instalacji ciężkich urządzeń. W centrach handlowych i parkingach ważne bywają spadki do odwodnienia. W terminalach, drogach wewnętrznych i placach przeładunkowych szczególnego znaczenia nabiera odporność nawierzchni oraz właściwe połączenie płyt.Maszyny do precyzyjnego rozprowadzania betonu są także stosowane przy pasach startowych, płytach lotniskowych, drogach, mostach oraz dużych placach składowych. W tych zastosowaniach kalibracja musi uwzględniać projektowane spadki, układ dylatacji, zbrojenie, warunki atmosferyczne oraz logistykę dostaw mieszanki.W centrum logistycznym w rejonie Strykowa wykonawca może podzielić płytę na pola technologiczne i ustawić nadajnik poza główną trasą pomp oraz samochodów z betonem. Po wyznaczeniu reperów kontrolnych operator wykonuje próbny przejazd, a kontroler jakości sprawdza wysokość w osi pola oraz przy przyszłych dylatacjach. Dzięki temu ewentualna korekta następuje przed rozpoczęciem pełnej produkcji.W hali produkcyjnej pod Wrocławiem wyzwaniem może być duża liczba słupów i kanałów instalacyjnych. W tym przypadku korzystne jest ustawienie dodatkowych punktów kontrolnych w strefach przesłoniętych. Nadajnik powinien być zlokalizowany tak, aby wiązka miała możliwie nieprzerwany dostęp do odbiorników przez cały zaplanowany obszar pracy.Na placu terminalowym w pobliżu Gdyni kluczowe może być utrzymanie spadku umożliwiającego odprowadzenie wody. Zespół nie powinien opierać pracy na jednym stałym poziomie, lecz korzystać z dokumentacji spadków i regularnie kontrolować wysokości w przekrojach. Przy złożonej geometrii szczególnie uzasadnione jest zastosowanie systemu profilowania przestrzennego oraz udział geodety podczas ustawienia pierwszego pola.Do 2026 roku polski rynek będzie coraz częściej wymagał dokumentowania jakości posadzek w formie cyfrowej. Wykonawcy będą łączyć pomiary laserowe z rejestracją punktów kontrolnych, raportami odbiorowymi i dokumentacją zdjęciową. Ułatwi to przekazanie obiektu inwestorowi, zarządzanie reklamacjami oraz analizę jakości kolejnych realizacji.Rośnie znaczenie prowadzenia maszyn według modeli przestrzennych. Rozwiązania te są szczególnie użyteczne przy rampach, placach odwodnieniowych, nawierzchniach infrastrukturalnych oraz płytach o zmiennej geometrii. Jednocześnie nadal kluczowa pozostanie podstawowa kontrola reperów, ponieważ nawet zaawansowany system nie skoryguje błędu w danych wejściowych.W zakresie regulacyjnym inwestorzy coraz częściej oczekują pełnej dokumentacji zgodności, instrukcji w języku polskim, ocen ryzyka oraz bezpiecznej organizacji pracy. Przy zakupie maszyn należy sprawdzić oznakowanie CE, dokumenty techniczne, osłony ruchomych elementów, procedury awaryjnego zatrzymania i wymagania dotyczące szkolenia operatorów.Ważnym kierunkiem jest ograniczanie strat materiałowych. Dokładniejsze ustawienie wysokości zmniejsza ryzyko nadmiernego zużycia betonu, konieczność szlifowania oraz ilość odpadów. W połączeniu z mieszankami o obniżonym śladzie węglowym, lepszą logistyką dostaw i dłuższą trwałością posadzki precyzyjna technologia może wspierać cele środowiskowe inwestora.Przed wpuszczeniem pierwszej partii mieszanki należy potwierdzić, że dokumentacja poziomów jest dostępna na stanowisku, reper został sprawdzony, nadajnik stoi stabilnie, odbiorniki są czyste i mocno zamocowane, a maszyna przeszła próbę ruchu. Należy też ustalić sposób komunikacji między operatorem, pompiarzem, geodetą i kierownikiem robót.Warto przygotować zapasowe akumulatory, ładowarkę, miękkie ściereczki do czyszczenia optyki, miarę, łatę kontrolną, oznaczenia reperów oraz formularz zapisu pomiarów. Na dużych budowach rozsądne jest także posiadanie zapasowego odbiornika lub uzgodnionego kontaktu serwisowego.Jeżeli maszyna lub system pomiarowy jest nowy, pierwsze ustawienie powinno odbyć się z udziałem technika dostawcy. Kontakt dotyczący doboru urządzenia, uruchomienia lub serwisu można przekazać przez formularz kontaktowy Vanse, a informacje o producencie są dostępne na stronie Vanse.Pełne sprawdzenie należy wykonać przed każdym polem betonowania, po przestawieniu nadajnika, po uderzeniu maszyny, po wymianie odbiornika oraz po każdej sytuacji mogącej zmienić geometrię układu. W trakcie długiej zmiany warto kontrolować poziom w regularnych odstępach.Nie. System automatyczny poprawia powtarzalność pracy maszyny, ale geodeta lub przeszkolona osoba pomiarowa nadal odpowiada za repery, odniesienie do projektu i niezależne potwierdzenie rzędnych.Przyczyną mogą być luzy na maszcie, nierówne podłoże jezdne, opóźniona hydraulika, zabrudzony odbiornik, przestawiony statyw albo błędnie ustawiona odległość między czujnikiem a belką roboczą.Zależy to od zasięgu, liczby przeszkód, układu słupów i geometrii projektu. W rozległych obiektach często bezpieczniej jest podzielić pracę na strefy lub zastosować dodatkowe punkty kontrolne, aby ograniczyć ryzyko przesłonięcia wiązki.Możliwość uzyskania dokładności milimetrowej zależy od modelu maszyny, jakości przygotowania podłoża, ustawienia systemu, doświadczenia operatora, mieszanki betonowej oraz metod odbioru. Deklarowaną dokładność należy zawsze potwierdzić pomiarami na konkretnej budowie.Tak, pod warunkiem spełnienia wymagań dotyczących zgodności, oznakowania CE, dokumentacji technicznej, bezpieczeństwa i instrukcji dla użytkownika. Równie ważne są dostępność części, szkolenie oraz możliwość uzyskania szybkiej pomocy serwisowej.
Czytaj więcej
2026-10-18
Ustawianie laserowego rozściełacza betonu w Polsce
Prawidłowe ustawienie laserowego rozściełacza betonu zaczyna się przed przyjazdem betonu. Należy sprawdzić nośność i wysokość podbudowy, stabilność szalunków, projektowane rzędne, położenie dylatacji, dostęp dla gruszki oraz zasięg maszyny. Następnie ustawia się nadajnik laserowy poza strefą drgań, wykonuje kontrolę wysokości odbiorników, kalibruje głowicę roboczą i przeprowadza próbny przejazd na krótkim odcinku. Dopiero po zatwierdzeniu wyników można rozpocząć rozkładanie mieszanki.Na polskich inwestycjach przemysłowych najczęstsze błędy to ustawienie nadajnika na niestabilnym podłożu, praca bez kontroli reperów, zbyt mokra mieszanka, nieprzygotowane przejazdy dla pomp i betonowozów oraz brak planu awaryjnego na wypadek utraty sygnału. Dobra organizacja przed betonowaniem ogranicza poprawki, skraca czas zacierania i ułatwia uzyskanie płaskiej posadzki w halach, magazynach oraz centrach logistycznych.Warto porównać oferty lokalnych dostawców, takich jak Wacker Neuson Polska, Husqvarna Construction Polska, Weber MT Polska, Atlas Copco Polska, Putzmeister Polska oraz Vanse Machinery. Kwalifikowani dostawcy międzynarodowi, w tym producenci chińscy posiadający wymagane certyfikaty i rozbudowane wsparcie przed- oraz posprzedażowe, również są rozsądną opcją ze względu na korzystną relację kosztu do wydajności.Laserowy rozściełacz betonu nie zastępuje projektu technologicznego ani dokładnego przygotowania robót ziemnych. Maszyna może automatycznie utrzymywać zadaną wysokość głowicy, ale nie skoryguje błędnej podbudowy, źle zamocowanych szalunków czy nierównego rozłożenia mieszanki. W praktyce jakość gotowej posadzki jest wynikiem współpracy geodety, kierownika robót, brygady zbrojarskiej, operatora pompy, dostawcy betonu i operatora rozściełacza.W Polsce rozściełacze laserowe są szczególnie użyteczne przy realizacji hal produkcyjnych, magazynów wysokiego składowania, parków logistycznych, terminali przeładunkowych i wielkopowierzchniowych obiektów handlowych. Duże inwestycje w rejonie Warszawy, Łodzi, Poznania, Wrocławia, Gdańska, Katowic i Krakowa wymagają szybkiego wykonywania rozległych płyt. W takich warunkach przerwy w dostawie betonu lub nieprawidłowa komunikacja między ekipami mogą być kosztowniejsze niż sama maszyna.Przygotowanie należy rozpocząć od analizy dokumentacji. Trzeba potwierdzić klasę betonu, grubość płyty, wymagania dotyczące równości, lokalizację zbrojenia, włókien, przerw roboczych, dylatacji i odprowadzenia wody. W obiektach z regałami wysokiego składowania wymagania równości bywają bardziej restrykcyjne niż przy standardowej posadzce przemysłowej. Wtedy istotne są również kierunki jazdy wózków widłowych i układ alejek.Przed ustawieniem urządzenia kierownik robót powinien wyznaczyć strefę roboczą, trasę transportu, pozycję nadajnika oraz miejsce postoju serwisowego. Podłoże musi wytrzymać naciski kół lub gąsienic, szczególnie w przypadku cięższych rozściełaczy samojezdnych i wysięgnikowych. Na świeżo przygotowanej podbudowie nie należy wykonywać zbędnych manewrów, które mogą tworzyć koleiny i zmieniać poziom pod płytą.Nadajnik laserowy ustawia się na stabilnym statywie poza zasięgiem maszyn, pomp, samochodów i intensywnego ruchu pieszych. Nie powinien stać na rusztowaniu, palecie, dachu kontenera ani na fragmencie gruntu podatnym na osiadanie. Jeśli plac jest rozległy, warto zaplanować punkty kolejnego ustawienia nadajnika oraz sprawdzenie jego pozycji względem reperów po każdej zmianie lokalizacji.Ważna jest także logistyka. Betonowozy muszą mieć ustaloną kolejność wjazdu, miejsce oczekiwania i bezpieczną drogę wyjazdu. W centrach logistycznych pod Poznaniem czy Strykowie problemem bywa ograniczona przestrzeń między konstrukcją hali, składowanymi materiałami i pracującymi dźwigami. Operator rozściełacza powinien wcześniej przejść całą trasę maszyny, ocenić promień skrętu, prześwit pod elementami konstrukcyjnymi i możliwość dojścia do narożników.Obszar kontroliCo należy sprawdzićRyzyko przy zaniedbaniuPraktyczne działaniePodbudowaRzędne, zagęszczenie, brak kolein i lokalnych zapadnięćNierówna grubość płyty i większe zużycie betonuWykonać pomiary niwelacyjne oraz naprawić obniżeniaSzalunkiSztywność, wysokość, uszczelnienie i zakotwienieWypływ mieszanki oraz błędne krawędzie płytySprawdzić poziom i dokręcić mocowaniaReperyPowiązanie z dokumentacją i punktem odniesieniaCała płyta może otrzymać błędną rzędnąPotwierdzić pomiar niezależnym niwelatoremNadajnikStabilność statywu, zasięg i stan zasilaniaDryf poziomu lub utrata sygnału w trakcie pracyUstawić poza ruchem i przygotować zapasowe zasilanieMaszynaHydraulika, czujniki, ślimak, płyta i poziom paliwaPrzestój podczas krytycznej fazy wiązania betonuPrzeprowadzić kontrolę codzienną przed uruchomieniemMieszankaKonsystencja, czas transportu, włókna i dodatkiSegregacja, trudne wyrównanie i problemy z wykończeniemUzgodnić parametry z wytwórnią betonu przed dostawąKomunikacjaRole operatorów, sygnały i kontakt z dyspozytorem betonuPrzerwy w podawaniu oraz kolizje sprzętuWyznaczyć jedną osobę koordynującą dostawyLista kontroli nie powinna być traktowana jako formalność. Jeżeli wynik któregokolwiek punktu budzi wątpliwość, lepiej przesunąć rozpoczęcie robót niż ryzykować wykonanie płyty z wadą, której późniejsza naprawa będzie wymagała frezowania, szlifowania lub lokalnej rozbiórki.Dobór typu maszyny zależy od powierzchni, geometrii płyty, dostępności robót, planowanej wydajności oraz wymagań równości. Mniejsze maszyny prowadzone są odpowiednie do ograniczonych stref i prac naprawczych. Rozściełacze samojezdne sprawdzają się przy płytach o średniej i dużej powierzchni. Maszyny z wysięgnikiem są przeznaczone do szerokiego pola pracy, gdzie potrzebne jest ograniczenie liczby przejazdów po świeżym betonie.Typ urządzeniaNajlepsze zastosowanieGłówna zaletaOgraniczenieMaszyna prowadzonaMałe płyty, rampy, naprawy, pomieszczenia techniczneŁatwy transport i niższy koszt wejściaMniejsza wydajność na dużych powierzchniachMaszyna samojezdnaHale, magazyny, obiekty handloweDobry kompromis między mobilnością a wydajnościąWymaga przygotowanej drogi manewrowejMaszyna z wysięgnikiemCentra logistyczne, lotniska, place terminaloweSzeroki zasięg roboczy i mniej przejazdówWiększe wymagania transportowe i organizacyjneMaszyna z profilowaniem trójwymiarowymSpadki, płyty drogowe, place z odwodnieniemDokładna realizacja zmiennych rzędnychWymaga dobrej dokumentacji cyfrowejRozściełacz do pracy przy ścianachWąskie strefy przy konstrukcji i słupachLepszy dostęp do trudnych fragmentówOgraniczony zasięg pola roboczegoZestaw z pompą do betonuObiekty o ograniczonym dojeździe betonowozówStałe podawanie mieszanki w strefę robocząWymaga ścisłej synchronizacji z pompąPrzy zakupie nie należy kierować się wyłącznie maksymalną wydajnością katalogową. Znaczenie ma dostępność części, szkolenie operatorów, łatwość kalibracji, jakość instalacji hydraulicznej, konstrukcja głowicy oraz możliwość szybkiego serwisu. Warto także upewnić się, czy maszyna jest dostosowana do rodzaju paliwa, napięcia i warunków pracy stosowanych na danym placu budowy.Nadajnik jest punktem odniesienia dla automatycznej regulacji wysokości. Po ustawieniu urządzenia należy skontrolować jego poziom zgodnie z instrukcją producenta oraz porównać płaszczyznę lasera z niezależnymi reperami. Odbiorniki na maszcie lub głowicy roboczej muszą być czyste, prawidłowo zamocowane i ustawione na właściwej wysokości względem projektowanej powierzchni.Dobrym zwyczajem jest wykonanie pomiaru kontrolnego na kilku punktach: przy narożniku, w środku pola, przy dylatacji i przy przeciwległym szalunku. Jeżeli odczyty różnią się od zadanych rzędnych, nie wolno kompensować błędu wyłącznie regulacją na maszynie. Najpierw należy ustalić, czy problem wynika z nadajnika, odbiornika, ustawienia głowicy czy błędnego reperu.W halach o dużej konstrukcji stalowej należy uwzględnić możliwość zasłaniania wiązki przez słupy, podnośniki, pompy i osoby pracujące na placu. Przy długich płytach operator powinien mieć przygotowaną procedurę przełączenia nadajnika. Zmiana położenia urządzenia musi być potwierdzona pomiarem, ponieważ nawet drobne przesunięcie może wpłynąć na poziom całej kolejnej sekcji płyty.BłądObjaw na budowieSkutek dla płytySposób zapobieganiaNadajnik na niestabilnym podłożuZmienne odczyty mimo braku zmian ustawieńBłędna wysokość na dużej powierzchniUstawić statyw na twardym, odizolowanym miejscuBrak próbnego przejazduProblemy ujawniają się po podaniu betonuStrata czasu i ryzyko wad technologicznychWykonać przejazd testowy bez mieszankiNiewłaściwa konsystencja betonuMateriał rozlewa się lub nie daje się rozprowadzićSegregacja i trudniejsze zacieranieUzgodnić mieszankę z wytwórniąNieprzygotowane dylatacjePrzerwy w pracy przy profilach i zbrojeniuNiedokładne obrzeża oraz opóźnieniaSprawdzić rozmieszczenie przed dostawą betonuZa szybkie przemieszczanie głowicyFale i nierówny rozkład mieszankiWięcej pracy ręcznej oraz gorsza równośćDobrać prędkość do konsystencji i grubości płytyBrak planu dostawPrzerwy między betonowozamiWidoczne połączenia i ryzyko zimnych spoinUstalić harmonogram z dyspozytorem wytwórniPraca bez kontroli pomiarowejWadę wykrywa się po związaniu betonuDroga naprawa lub reklamacja inwestoraMierzyć świeżą powierzchnię podczas robótNajgroźniejszym błędem jest zakładanie, że automatyka zawsze gwarantuje właściwy wynik. Laserowy system sterowania zwiększa powtarzalność, ale operator nadal odpowiada za obserwację mieszanki, tempo pracy, kontrolę odczytów i reakcję na zakłócenia. Doświadczony operator zauważy zmianę zachowania betonu, nieprawidłowy dźwięk hydrauliki lub nierówną pracę ślimaka zanim wada stanie się widoczna na gotowej płycie.Przy wyborze dostawcy należy sprawdzić nie tylko cenę urządzenia, lecz także czas dostawy części, możliwość szkolenia, dostępność serwisu w Polsce, warunki gwarancji oraz doświadczenie w posadzkach przemysłowych. W przypadku dużej inwestycji korzystne jest wykonanie pokazu maszyny na rzeczywistym betonie i omówienie parametrów z kierownikiem robót.FirmaObszar obsługiMocne stronyKluczowa ofertaWacker Neuson PolskaCała Polska, sieć punktów sprzedaży i serwisuRozpoznawalna obsługa sprzętu budowlanegoZagęszczarki, sprzęt do betonu, maszyny pomocniczeHusqvarna Construction PolskaPolska oraz projekty regionalne w EuropieSilna oferta technologii cięcia i obróbki betonuPrzecinarki, szlifierki, narzędzia diamentoweWeber MT PolskaPolska, zwłaszcza wykonawcy robót ziemnychSpecjalizacja w zagęszczaniu podłożaZagęszczarki, ubijaki, walce prowadzonePutzmeister PolskaPolska i obsługa dużych wykonawcówDoświadczenie w transporcie i pompowaniu betonuPompy do betonu i rozwiązania logistyczneAtlas Copco PolskaPolska, budownictwo i przemysłWsparcie dla sprzętu zasilającego i pneumatycznegoAgregaty, sprężarki, rozwiązania placu budowyVanse MachineryPolska przez sieć dystrybucyjną i wsparcie międzynarodoweRozściełacze laserowe, konfiguracje projektowe i szkoleniaMaszyny prowadzone, samojezdne i wysięgnikowePowyższe firmy pełnią różne role na rynku. Nie każda oferuje bezpośrednio rozściełacze laserowe, ale część może zapewnić sprzęt uzupełniający, serwis placu budowy, zagęszczanie podłoża, pompowanie betonu lub obróbkę gotowej płyty. Wykonawca powinien porównać pełny zestaw technologiczny, a nie tylko pojedynczą maszynę.Przed zakupem warto przygotować zestaw danych: średnią powierzchnię realizowanych płyt, maksymalną długość dnia betonowania, typowe grubości betonu, rodzaj zbrojenia, wymaganą klasę równości, dostępność pomp oraz liczbę operatorów. Dla firm pracujących przy halach magazynowych w województwach mazowieckim, łódzkim, wielkopolskim i dolnośląskim szczególne znaczenie ma szybka mobilizacja między inwestycjami.Należy zapytać o rzeczywistą szerokość roboczą, promień skrętu, masę transportową, sposób załadunku, zużycie paliwa, liczbę czujników, metodę kalibracji, standard wyposażenia oraz dostępność części eksploatacyjnych. Dobry dostawca powinien jasno wskazać, jakie czynności operator może wykonać na miejscu, a które wymagają udziału technika.W przypadku zakupu od dostawcy zagranicznego trzeba sprawdzić zgodność z wymaganiami europejskimi, dokumentację techniczną, oznakowanie, dostępność instrukcji po polsku i sposób realizacji gwarancji. Warto również potwierdzić, czy szkolenie obejmuje rzeczywistą pracę na płycie, a nie tylko prezentację panelu sterowania.BranżaTypowy obiektWymaganie technologiczneKorzyść z kontroli laserowejLogistykaMagazyn wysokiego składowaniaRówne alejki dla wózkówLepsza powtarzalność poziomu płytyPrzemysłHala produkcyjnaOdporna i płaska posadzkaSzybsze rozkładanie dużych pólHandelCentrum handlowe lub marketTerminowe wykonanie powierzchniMniejsze zapotrzebowanie na ręczne wyrównanieLotnictwoPłyta postojowa i droga technicznaDokładne rzędne i spadkiKontrola powierzchni na rozległym terenieInfrastrukturaPlac terminalowy lub droga wewnętrznaDuża wydajność i trwałośćSprawna praca przy masywnych płytachEnergetykaFundamenty i place obsługoweStabilne poziomy pod urządzeniaDokładniejsze przygotowanie powierzchniRolnictwoObora, magazyn zbożowy, płyta manewrowaOdporność na intensywne użytkowanieLepsza kontrola grubości betonuW każdej z tych branż końcowy rezultat zależy również od zacierania, pielęgnacji betonu i właściwego nacinania dylatacji. Rozściełacz ustawia geometrię świeżej płyty, lecz nie eliminuje konieczności zabezpieczenia betonu przed zbyt szybkim wysychaniem, mrozem, deszczem i przeciążeniem ruchem budowlanym.W hali logistycznej pod Łodzią wykonawca może podzielić płytę na pola robocze odpowiadające dziennej wydajności wytwórni. Nadajnik ustawia się przy ścianie zewnętrznej, poza trasą betonowozów, a pompa podaje mieszankę w kierunku przeciwnym do wyjazdu maszyny. Przed betonowaniem należy zweryfikować profile dylatacyjne, wysokość zbrojenia i przejazdy dla ekipy zacierającej.Na placu terminalowym w pobliżu portu w Gdańsku istotne są warunki atmosferyczne, wiatr i organizacja ruchu ciężkiego. Nadajnik powinien być chroniony przed przypadkowym potrąceniem, a strefa pomiarowa wyraźnie oznakowana. Ze względu na większą powierzchnię warto przygotować dwa niezależne punkty kontrolne i procedurę kontroli poziomu po wznowieniu pracy.W modernizowanej hali produkcyjnej na Śląsku wyzwaniem są słupy, istniejące fundamenty maszyn i ograniczony dostęp. W takim przypadku lepiej zastosować mniejszą maszynę samojezdną albo urządzenie prowadzone, niż wybierać rozbudowany sprzęt o zbyt dużym promieniu manewru. Plan robót powinien uwzględniać ręczne wykończenie stref przy ścianach, studzienkach i elementach konstrukcyjnych.Vanse Machinery produkuje prowadzone, samojezdne i wysięgnikowe rozściełacze laserowe do betonu, a także zacieraczki, szlifierki, przecinarki, rozsypywarki utwardzaczy oraz materiały dla posadzek przemysłowych. Firma działa od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów przemysłowych. Konstrukcje wykorzystują laserowe systemy kontroli, układy hydrauliczne, trwałe komponenty i rozwiązania umożliwiające dokładność na poziomie milimetrów, pracę w pełnym obrocie oraz współpracę z profilowaniem trójwymiarowym. Dla polskich wykonawców, dystrybutorów, właścicieli marek i klientów indywidualnych dostępne są sprzedaż detaliczna i hurtowa, produkcja OEM oraz ODM, dostawy projektowe i partnerstwa regionalne. Firma realizuje rozwiązania EPC pod klucz oraz dla zakładów należących do klienta, a nie model BOO ani dostawy masowe z obsługą na miejscu. Eksport do ponad 80 krajów, oddziały zagraniczne w Azji Południowo-Wschodniej i Kanadzie, sieć dealerów w Europie oraz całodobowe wsparcie wielojęzyczne wzmacniają bezpieczeństwo zakupu. Klienci w Polsce mogą korzystać z konsultacji przed zakupem, doboru konfiguracji, uruchomienia, szkolenia, diagnostyki zdalnej, dostaw części i wsparcia technicznego na miejscu poprzez regionalne zasoby serwisowe. Szczegóły maszyn można znaleźć na stronie rozściełacze laserowe do betonu, a pomoc techniczną opisuje dział serwis techniczny.W 2026 roku rośnie znaczenie cyfrowej kontroli robót betonowych. Coraz więcej wykonawców będzie łączyć rozściełacze laserowe z modelami trójwymiarowymi, pomiarami geodezyjnymi oraz elektronicznym raportowaniem parametrów płyty. Dotyczy to zwłaszcza inwestycji magazynowych, infrastrukturalnych i przemysłowych, gdzie inwestorzy wymagają lepszej dokumentacji jakości.Drugim kierunkiem jest ograniczanie zużycia materiałów i emisji. Dokładniejsze ustawienie wysokości pozwala zmniejszać ryzyko nadmiernego zużycia betonu wynikającego z zawyżonej grubości płyty. Wzrasta też wykorzystanie włókien stalowych i syntetycznych, mieszanek o obniżonym śladzie węglowym oraz technologii wydłużających trwałość posadzek.Na rynku będą zyskiwać maszyny łatwiejsze w transporcie, z prostszą diagnostyką, czujnikami stanu pracy oraz zdalnym wsparciem serwisowym. W Polsce ważne pozostaną także wymagania dotyczące bezpieczeństwa operatorów, dokumentacji technicznej i zgodności sprzętu z przepisami obowiązującymi na placach budowy.Nadajnik należy ustawić po zakończeniu kontroli podbudowy, szalunków i reperów, lecz przed rozpoczęciem dostaw betonu. Po ustawieniu trzeba potwierdzić jego pozycję pomiarem kontrolnym.Maszyna może pracować z różnymi mieszankami, ale konsystencję, zawartość włókien i dodatki należy uzgodnić z dostawcą betonu oraz dostosować do typu głowicy i wymagań płyty.Kontrolę należy wykonywać przed rozpoczęciem, po zmianie położenia nadajnika, po dłuższej przerwie, po przypadkowym uderzeniu statywu oraz okresowo w trakcie betonowania.Nie zawsze. Przy małych powierzchniach, remontach i ograniczonej przestrzeni bardziej opłacalna może być maszyna prowadzona. Dobór powinien wynikać z realnej liczby metrów kwadratowych wykonywanych rocznie.Należy zatrzymać automatyczne wyrównywanie, zabezpieczyć świeżą mieszankę i sprawdzić położenie nadajnika, zasilanie, czystość odbiornika oraz ewentualne przeszkody zasłaniające wiązkę.Można skontaktować się z producentem maszyn Vanse, sprawdzić ofertę samojezdnych rozściełaczy laserowych lub wysłać zapytanie przez formularz kontaktowy z informacją o powierzchni, grubości płyty i rodzaju inwestycji.
Czytaj więcej
2026-10-17
Zasada działania niwelatora laserowego w Polsce
Niwelator laserowy do betonu działa przez ciągłe porównywanie wysokości głowicy roboczej z płaszczyzną odniesienia emitowaną przez obrotowy laser. Odbiornik na maszcie maszyny wykrywa nawet niewielkie odchylenie od zaprojektowanej rzędnej, a sterownik automatycznie podnosi lub opuszcza lemiesz. Dzięki temu świeżo ułożony beton jest rozprowadzany i wyrównywany na stałej wysokości, zwykle szybciej oraz dokładniej niż przy ręcznym prowadzeniu łat i tradycyjnym niwelowaniu.Dla wykonawcy w Polsce najważniejsze są: prawidłowo ustawiony reper wysokościowy, stabilny laser obrotowy, sprawdzona kalibracja odbiorników, odpowiednia konsystencja mieszanki i sprawna logistyka dostaw betonu. Maszyna nie zastępuje przygotowania podłoża, dylatacji ani kontroli jakości, lecz znacząco ogranicza ryzyko falowania posadzki i różnic poziomów.Przy wyborze warto porównać ofertę firm Somero, Putzmeister, Ligchine, Wacker Neuson Polska, Husqvarna Construction Polska oraz Vanse. Dostępność konkretnych modeli niwelatorów laserowych, części i serwisu należy zawsze potwierdzić przed zakupem lub wynajmem. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający oznakowanie zgodności wymagane w Unii Europejskiej oraz mocne wsparcie przed- i posprzedażowe, mogą być rozsądną alternatywą ze względu na korzystny stosunek ceny do możliwości.Najlepsze zastosowania obejmują hale magazynowe, centra logistyczne, zakłady produkcyjne, płyty parkingowe, terminale przeładunkowe i duże posadzki przemysłowe w rejonach Warszawy, Łodzi, Poznania, Wrocławia, Katowic, Gdańska oraz Szczecina.Zasada działania niwelatora laserowego opiera się na zamkniętym układzie pomiaru i korekty. Na placu budowy ustawia się laser obrotowy na statywie lub stabilnym punkcie referencyjnym. Urządzenie emituje poziomą płaszczyznę światła, której wysokość odpowiada przyjętej rzędnej roboczej. Na maszcie niwelatora znajdują się odbiorniki wykrywające położenie tej płaszczyzny. Odbiornik przesyła informację do sterownika, a sterownik reguluje siłowniki hydrauliczne sterujące wysokością lemiesza.Jeżeli lemiesz znajduje się za wysoko względem projektu, układ opuszcza go o odpowiednią wartość. Gdy maszyna pracuje za nisko, hydraulika podnosi element roboczy. Korekta odbywa się wielokrotnie w trakcie przejazdu. Operator koncentruje się więc na prawidłowej trasie przejazdu, dopływie mieszanki, zachowaniu zakładów oraz obserwacji krawędzi roboczych, a nie na ręcznym ustawianiu wysokości co kilka metrów.W praktyce dokładność całego procesu zależy nie tylko od maszyny. Istotne są: jakość stabilizacji lasera, brak przypadkowego przestawienia statywu, czyste odbiorniki, właściwe ustawienie masztu, stan podłoża, rozkład zbrojenia, kontrola osiadania mieszanki oraz doświadczenie zespołu. Nawet zaawansowany system nie skoryguje błędów wynikających z nierównej warstwy podbudowy, źle oznaczonych reperów albo opóźnionych dostaw betonu.Na dużych płytach posadzkowych przewaga technologii laserowej staje się szczególnie widoczna. Ręczne wyrównywanie wymaga większej liczby pracowników, częstego sprawdzania poziomów i intensywnego przemieszczania łat. Niwelator redukuje liczbę powtarzalnych czynności oraz pozwala utrzymać bardziej jednolity profil płyty. Jest to ważne zwłaszcza tam, gdzie później pracują wysokiego składowania wózki widłowe, roboty mobilne albo systemy automatycznego transportu wewnętrznego.ElementFunkcja w procesieWpływ na jakość posadzkiKontrola przed rozpoczęciem pracyLaser obrotowyTworzy stałą płaszczyznę odniesienia dla całego pola roboczego.Wyznacza docelową rzędną i ogranicza błędy wysokościowe.Sprawdzenie poziomowania, zasilania i stabilności statywu.Odbiornik laserowyOdczytuje położenie promienia względem ustawionej wysokości.Decyduje o szybkości oraz precyzji reakcji układu.Czyszczenie szyby, test sygnału i kontrola mocowania.SterownikPrzelicza sygnał odbiornika na polecenia dla hydrauliki.Zapewnia powtarzalną regulację lemiesza podczas jazdy.Sprawdzenie ustawień projektu i trybu automatycznego.Układ hydraulicznyPodnosi, opuszcza i stabilizuje zespół roboczy.Wpływa na płynność korekt oraz jakość powierzchni.Kontrola przewodów, oleju, wycieków i reakcji siłowników.Lemiesz wyrównującyRozprowadza mieszankę, ścina nadmiar i formuje profil płyty.Bezpośrednio kształtuje równość świeżego betonu.Ocena zużycia krawędzi, czystości oraz ustawienia kąta pracy.Maszt pomiarowyUtrzymuje odbiornik na zaprogramowanej wysokości nad lemieszem.Warunkuje poprawność odczytu poziomu.Weryfikacja pionu, sztywności i zapisanej wysokości odniesienia.Napęd maszynyPrzemieszcza maszynę wzdłuż zaplanowanych pasów roboczych.Wpływa na stabilność, tempo pracy i ślady przejazdu.Kontrola paliwa, opon lub gąsienic, hamulców i prędkości jazdy.Każdy z tych elementów musi działać jako część jednego systemu. Uszkodzony odbiornik albo opóźniona reakcja hydrauliki mogą stworzyć lokalne różnice wysokości, które będą widoczne dopiero po związaniu betonu. Dlatego dobry wykonawca wykonuje próbny przejazd, mierzy rezultat niezależną metodą i dopiero później rozpoczyna zasadnicze układanie mieszanki.Przed uruchomieniem niwelatora należy przygotować front robót. Podbudowa powinna być zagęszczona, wypoziomowana i zaakceptowana zgodnie z dokumentacją. Następnie układa się folię, izolację lub warstwy rozdzielające, montuje zbrojenie oraz elementy dylatacyjne. W halach przemysłowych ważne jest także ustalenie przebiegu instalacji, wpustów, kanałów, fundamentów pod regały i miejsc o innych wymaganiach wysokościowych.Po przygotowaniu pola geodeta lub kierownik robót wyznacza repery. Laser ustawia się w miejscu ograniczającym ryzyko potrącenia przez pompy do betonu, samochody ciężarowe, ładowarki lub pracowników. Na otwartych placach, na przykład przy budowie terminalu w pobliżu portu Gdańsk albo placu składowego w okolicy Szczecina, należy uwzględnić podmuchy wiatru, pył oraz możliwość przypadkowego zasłonięcia promienia.Beton jest podawany pompą, z gruszki lub przez rozdzielacz. Zespół roboczy wstępnie rozciąga mieszankę w obszarze pracy maszyny. Niwelator przejeżdża po zaplanowanych pasach, utrzymując zakład z poprzednim przejazdem. Lemiesz zbiera lokalny nadmiar mieszanki i uzupełnia miejsca o niedoborze. W zależności od modelu maszyna może pracować w układzie prowadzonym przez operatora, w wersji samojezdnej z miejscem dla operatora albo z wysięgnikiem umożliwiającym pracę wokół przeszkód.Po wyrównaniu płyty zespół wykończeniowy wykonuje dalsze operacje: wygładzanie, zacieranie, posypkę utwardzającą, nacięcia dylatacyjne, pielęgnację i zabezpieczenie powierzchni. Niwelator laserowy zapewnia poziom i wstępną równość, ale nie zastępuje odpowiednio dobranej technologii dojrzewania betonu. W szczególności trzeba kontrolować temperaturę, parowanie wody, czas rozpoczęcia zacierania oraz ochronę świeżej płyty przed przeciągami i intensywnym słońcem.Typ maszynyCharakterystykaNajlepsze zastosowanieOgraniczeniaMaszyna prowadzona pieszoKompaktowa konstrukcja prowadzona przez operatora z poziomu podłoża.Małe hale, rampy, pomieszczenia techniczne i modernizacje.Niższa wydajność na bardzo dużych powierzchniach.Maszyna samojezdnaOperator siedzi na maszynie, a szeroki lemiesz obsługuje duże pola.Magazyny, centra dystrybucyjne i zakłady produkcyjne.Wymaga przestrzeni manewrowej oraz sprawnej logistyki betonu.Maszyna z wysięgnikiemZespół roboczy sięga poza podwozie i omija część przeszkód.Duże płyty, obiekty z instalacjami, słupami i krawędziami.Wyższy koszt zakupu i większe wymagania szkoleniowe.Maszyna kompaktowaMała masa i wymiary ułatwiają transport oraz pracę w ograniczonej przestrzeni.Rozbudowy, pomieszczenia zamknięte i krótkie odcinki robót.Mniejszy zasięg oraz ograniczona ilość betonu obsługiwana na przejazd.Maszyna z profilowaniem przestrzennymMoże realizować zaprogramowane spadki, łuki i zmienne rzędne.Parkingi, drogi wewnętrzne, płyty spadkowe i infrastruktura.Wymaga dokładnego modelu projektu oraz operatora znającego system.Maszyna do pracy na pasachPrzeznaczona do powtarzalnego prowadzenia długich, równoległych przejazdów.Hale logistyczne i płyty magazynowe o regularnym układzie.Mniej wygodna na powierzchniach o nieregularnym kształcie.Dobór typu powinien wynikać z harmonogramu, geometrii płyty, dostępnej powierzchni, wymaganej równości, planowanej liczby wylewek oraz sposobu podawania betonu. Dla pojedynczej niewielkiej inwestycji zakup dużej maszyny samojezdnej nie zawsze ma ekonomiczne uzasadnienie. W takiej sytuacji warto rozważyć wynajem, zlecenie robót wyspecjalizowanej ekipie lub zakup mniejszej maszyny, która będzie wykorzystywana na wielu budowach.Największy potencjał mają obiekty o znacznej powierzchni i wymagającej eksploatacji. W centralnej Polsce dotyczy to magazynów i centrów przeładunkowych wokół Łodzi, Strykowa, Piotrkowa Trybunalskiego, Kutna i Warszawy. Na Dolnym Śląsku technologia jest przydatna w inwestycjach produkcyjnych oraz logistycznych w okolicach Wrocławia, Legnicy i Bielan Wrocławskich. Na Górnym Śląsku często znajduje zastosowanie w zakładach przemysłowych, bazach transportowych i halach usługowych w Katowicach, Gliwicach, Tychach oraz Dąbrowie Górniczej.W rejonie Poznania i Konina istotne są magazyny dla handlu elektronicznego, produkcji oraz dystrybucji krajowej. W Trójmieście, w tym w pobliżu Gdańska i Gdyni, niwelatory laserowe pomagają wykonywać płyty w terminalach, magazynach portowych i obiektach związanych z transportem morskim. Szczecin i Świnoujście oferują podobne zastosowania dla logistyki portowej oraz placów przeładunkowych. W pasie przygranicznym, między innymi w województwie lubuskim i zachodniopomorskim, rośnie zapotrzebowanie na powierzchnie obsługujące ruch do Niemiec.W przypadku posadzek pod regały wysokiego składowania warto już na etapie projektowym określić wymagania dotyczące równości torów jazdy. Standardowa równość płyty może nie wystarczyć dla wąskokorytarzowych wózków wysokiego podnoszenia. Niwelator laserowy jest skutecznym narzędziem wykonawczym, lecz ostateczne parametry należy kontrolować metodą zgodną z wymaganiami inwestora, dostawcy regałów oraz producenta urządzeń transportu wewnętrznego.BranżaPrzykładowe obiektyKorzyść z poziomowania laserowegoWażne wymaganie wykonawczeLogistykaCentra dystrybucyjne, sortownie, magazyny wysokiego składowania.Równe trasy dla wózków i mniejsze zużycie kół.Kontrola płaskości na korytarzach regałowych.ProdukcjaFabryki, montownie, warsztaty i obiekty przemysłowe.Stabilne podłoże pod maszyny oraz transport wewnętrzny.Uwzględnienie fundamentów, kanałów i obciążeń punktowych.HandelSklepy wielkopowierzchniowe, hurtownie i parki handlowe.Skrócenie czasu wykonania dużych powierzchni.Dopasowanie harmonogramu do kolejnych branż budowlanych.TransportPlace manewrowe, garaże, terminale i bazy autobusowe.Możliwość utrzymania projektowanych spadków odwodnienia.Precyzyjne rozmieszczenie wpustów oraz dylatacji.LotnictwoPłyty postojowe, hangary i zaplecza techniczne.Powtarzalny profil na rozległych płytach betonowych.Wysokie wymagania dokumentacyjne i odbiorowe.InfrastrukturaDrogi wewnętrzne, mosty, tunele i obiekty użyteczności publicznej.Efektywne tworzenie poziomów oraz zaprojektowanych spadków.Integracja z pomiarami geodezyjnymi i dokumentacją budowy.RolnictwoMagazyny zbożowe, obory, hale maszynowe i płyty gospodarcze.Szybkie wykonanie odpornych powierzchni użytkowych.Dobór betonu do agresywnego środowiska pracy.Tabela pokazuje, że korzyść nie polega wyłącznie na szybkości. W wielu obiektach istotniejsza jest powtarzalność. Równa płyta może ograniczać uderzenia przenoszone na towar, poprawiać komfort operatorów wózków, pomagać w odprowadzaniu wody oraz ułatwiać późniejszy montaż urządzeń. Właśnie dlatego analiza wymagań użytkownika końcowego powinna poprzedzać wybór maszyny.Zakup należy rozpocząć od obliczenia realnego rocznego obciążenia roboczego. Trzeba ustalić średnią powierzchnię pojedynczej wylewki, maksymalną powierzchnię robót, częstotliwość kontraktów, odległości transportu, typowe grubości płyt oraz dostęp do serwisu. Wykonawca realizujący kilka dużych hal miesięcznie będzie potrzebował innego rozwiązania niż firma wykonująca sporadyczne płyty parkingowe i małe magazyny.Ważna jest szerokość robocza lemiesza i zasięg wysięgnika. Zbyt mała maszyna może ograniczać tempo pracy pompy do betonu, a zbyt duża może nie zmieścić się między słupami, przy ścianach albo w istniejącym obiekcie. Należy również ocenić nośność podłoża przed rozpoczęciem robót, ponieważ ciężka maszyna pracująca na świeżej mieszance wymaga odpowiedniej organizacji przejazdów.Przy porównywaniu ofert nie należy skupiać się wyłącznie na cenie zakupu. Koszt całkowity obejmuje transport do Polski, uruchomienie, szkolenie operatorów, części eksploatacyjne, dostępność filtrów i przewodów hydraulicznych, czas reakcji serwisu, gwarancję oraz wartość odsprzedaży. Dla firm działających od Szczecina po Rzeszów szczególne znaczenie ma możliwość uzyskania zdalnej diagnozy i szybkiej dostawy części, gdyż przestój w dniu betonowania może oznaczać kosztowne zmiany w harmonogramie.Dobry dostawca powinien zapytać o klasę betonu, domieszki, projektowane spadki, rodzaj zbrojenia, metody dostaw mieszanki, szerokość bram, wysokość obiektu i dostępność operatorów. Jeżeli rozmowa handlowa ogranicza się wyłącznie do mocy silnika oraz ceny, istnieje ryzyko, że rozwiązanie będzie niedopasowane do rzeczywistych warunków budowy.FirmaObsługiwany regionGłówne atutyKluczowa ofertaSomeroEuropa, w tym projekty realizowane przez wykonawców w Polsce.Wieloletnia specjalizacja w automatycznym układaniu płyt betonowych.Maszyny samojezdne i rozwiązania do dużych posadzek.PutzmeisterPolska oraz europejskie rynki budowlane.Silna rozpoznawalność w technologii betonu i sieci wsparcia.Rozwiązania dla transportu, podawania i układania betonu.LigchineRynki międzynarodowe, dostępność w Polsce zależna od kanału sprzedaży.Specjalizacja w maszynach do wyrównywania betonu sterowanych laserem.Maszyny kompaktowe i rozwiązania dla wykonawców posadzek.Wacker Neuson PolskaPolska, z punktami sprzedaży i obsługi na terenie kraju.Rozbudowane doświadczenie w sprzęcie budowlanym i zagęszczaniu.Sprzęt pomocniczy do przygotowania oraz obróbki betonu.Husqvarna Construction PolskaPolska oraz Europa Środkowa.Znajomość technologii cięcia, szlifowania i przygotowania posadzek.Przecinarki, szlifierki i urządzenia do obróbki betonu.VanseEuropa, Polska oraz ponad osiemdziesiąt rynków eksportowych.Produkcja niwelatorów prowadzonych, samojezdnych i wysięgnikowych.Niwelatory laserowe, zacieraczki, szlifierki oraz wyposażenie posadzkowe.Atlas CopcoPolska i rynki międzynarodowe.Znana obecność w sprzęcie przemysłowym, sprężarkach i technice budowlanej.Wybrane urządzenia wspierające pracę na budowie i obsługę betonu.Lista ma charakter praktyczny: obejmuje zarówno firmy bezpośrednio kojarzone z technologią niwelowania laserowego, jak i podmioty ważne dla całego cyklu wykonania posadzki. Przed podpisaniem umowy należy potwierdzić, czy konkretny model jest dostępny w Polsce, kto wykonuje uruchomienie, gdzie znajduje się magazyn części oraz jaki jest rzeczywisty czas reakcji serwisowej w danym województwie.W przypadku zakupu importowego warto dokładnie sprawdzić dokumentację zgodności, instrukcję w języku polskim, warunki gwarancji, odpowiedzialność za odprawę i transport, szkolenie operatorów oraz procedurę reklamacyjną. Dla firm realizujących kontrakty publiczne lub inwestycje międzynarodowe ważne są również dokumenty jakościowe wymagane przez inwestora i generalnego wykonawcę.W centrum logistycznym w okolicach Strykowa wykonawca może podzielić płytę na pola robocze zgodne z rytmem dostaw betonu. Po ułożeniu zbrojenia i przygotowaniu dylatacji maszyna samojezdna pracuje długimi przejazdami równolegle do osi budynku. Operator utrzymuje stałe zakłady, a zespół pomocniczy dostarcza mieszankę przed lemiesz. Poziomowanie laserowe ogranicza potrzebę ręcznego poprawiania dużych obszarów, co pomaga utrzymać tempo przy krótkim oknie betonowania.W zakładzie produkcyjnym pod Wrocławiem ważniejsze może być wykonanie wielu przejść wokół fundamentów maszyn, kanałów technologicznych i słupów. W takim przypadku przewagę daje maszyna z wysięgnikiem albo kompaktowy model prowadzony pieszo. Umożliwia on precyzyjne wyprowadzenie świeżego betonu w obszarach, gdzie duża maszyna miałaby ograniczoną możliwość manewrowania.Na placu przeładunkowym w pobliżu Gdyni priorytetem mogą być spadki kierujące wodę do odwodnienia. Tu sam poziom nie wystarczy: należy wprowadzić projektowany profil oraz wielokrotnie kontrolować rzędne przy wpustach. System sterowania przestrzennego może usprawnić pracę, ale wymaga właściwego przygotowania danych i niezależnej kontroli geodezyjnej.W modernizowanym magazynie w Krakowie, gdzie dostęp przez bramy jest ograniczony, praktycznym wyborem może być kompaktowa maszyna prowadzona przez operatora. Jej wydajność będzie niższa niż dużego niwelatora samojezdnego, lecz przewaga wynika z łatwiejszego transportu wewnątrz obiektu, szybszego przygotowania stanowiska i możliwości pracy przy istniejących elementach budynku.Najczęstszym błędem jest ustawienie lasera bez niezależnego sprawdzenia wysokości. Każda zmiana stanowiska, przypadkowe uderzenie statywu albo rozładowanie zasilania może wpłynąć na wynik. Repery trzeba kontrolować przed rozpoczęciem betonowania, po przerwach oraz po każdym zdarzeniu, które mogło naruszyć ustawienie urządzenia.Drugim problemem jest niejednorodna mieszanka. Beton o zbyt dużej zmienności konsystencji trudniej rozprowadzać równomiernie. Zbyt sucha mieszanka może utrudniać przesuwanie przez lemiesz, a zbyt płynna może zwiększać ryzyko segregacji oraz problemów z końcowym wykończeniem. Parametry mieszanki, domieszki i czas transportu należy uzgodnić z wytwórnią przed rozpoczęciem dużej wylewki.Trzecim błędem jest za szybka jazda. Choć maszyna może pracować wydajnie, tempo powinno odpowiadać ilości betonu przed lemieszem, geometrii pola i wymaganej jakości. Nadmierna prędkość może pozostawić niedobory mieszanki albo pogorszyć profil w miejscach zakładów. Operator powinien obserwować reakcję betonu, a nie jedynie utrzymywać maksymalną prędkość przejazdu.Nie należy też pomijać czyszczenia maszyny po pracy. Beton na elementach roboczych, przewodach, odbiornikach oraz ruchomych częściach skraca żywotność sprzętu i zwiększa ryzyko awarii. Codzienna obsługa, kontrola hydrauliki i dokumentowanie godzin pracy są podstawą bezpiecznej eksploatacji.Vanse, producent działający od 2013 roku w Jining, projektuje i wytwarza niwelatory laserowe prowadzone pieszo, samojezdne oraz wysięgnikowe, a także zacieraczki, szlifierki, przecinarki i urządzenia wspierające wykonawstwo posadzek. Firma opiera ofertę na systemach sterowania laserowego, hydraulice, trwałych komponentach i konstrukcjach dostosowanych do pracy na dużych płytach; posiada certyfikaty ISO 9001 i oznakowanie zgodności wymagane dla urządzeń w Unii Europejskiej, ponad pięćdziesiąt patentów wynalazczych oraz ponad dwieście patentów użytkowych i wzorniczych. Producent nie narzuca jednego producenta podzespołów dla wszystkich konfiguracji, dlatego parametry silnika, napięcie i wyposażenie należy ustalać dla wybranego modelu, jednak każda maszyna przechodzi określone procedury produkcyjne i testowe przed dostawą. Dla polskich wykonawców, dystrybutorów, dealerów, właścicieli marek oraz klientów indywidualnych dostępne są sprzedaż detaliczna, zakup hurtowy, produkcja pod marką klienta, dostosowanie oznaczeń, współpraca regionalna i rozwiązania dla konkretnych projektów. Vanse ma doświadczenie eksportowe w ponad osiemdziesięciu krajach, sieć dealerów obejmującą Europę oraz zasoby serwisowe poza Chinami, w tym oddziały w Azji Południowo-Wschodniej i Kanadzie, co potwierdza model działania oparty na stałej obsłudze międzynarodowej, a nie jedynie zdalnej wysyłce. Zespół ponad stu specjalistów zapewnia konsultacje przed zakupem, dobór sprzętu, uruchomienie, szkolenie, dostawy części, diagnozę zdalną przez telefon i obraz wideo oraz wsparcie techniczne na miejscu przez partnerów regionalnych. Firma realizuje kompleksowe rozwiązania pod klucz i rozwiązania dla zakładów należących do klienta, a nie działa w formule buduj–posiadaj–eksploatuj ani w modelu masowych dostaw na miejsce budowy.Warto zapoznać się z ofertą maszyn do prac betonowych Vanse, a przy porównywaniu konkretnych konfiguracji sprawdzić niwelatory laserowe do wyrównywania betonu. Dla dużych hal i centrów logistycznych szczególnie istotne mogą być samojezdne niwelatory laserowe, natomiast zakres uruchomienia, szkolenia i obsługi warto omówić z działem wsparcia technicznego. Informacje o zapleczu produkcyjnym i doświadczeniu eksportowym przedstawia także profil producenta.W 2026 roku rynek posadzek betonowych w Polsce będzie coraz silniej związany z automatyzacją magazynów. Rozwój robotów mobilnych, systemów sortowania i regałów wysokiego składowania zwiększa znaczenie równości nawierzchni. Inwestorzy będą częściej wymagać pomiarów potwierdzających jakość płyty, a wykonawcy będą szukać maszyn zdolnych do pracy z cyfrowymi modelami geometrii.Rosnąć będzie znaczenie sterowania przestrzennego, dokumentowania parametrów pracy oraz zdalnej diagnostyki. Dane dotyczące wysokości, czasu pracy, zużycia paliwa i przeglądów mogą ułatwiać zarządzanie flotą. Dla firm działających na wielu budowach oznacza to lepsze planowanie konserwacji i mniejsze ryzyko nieplanowanego postoju w dniu wylewki.Istotny będzie również aspekt środowiskowy. Ograniczenie poprawek, mniejsza liczba przejazdów sprzętu pomocniczego oraz lepsze zarządzanie mieszanką mogą zmniejszać straty materiałowe. W branży rośnie zainteresowanie betonem o niższym śladzie węglowym, dodatkami mineralnymi, włóknami stalowymi i syntetycznymi oraz bardziej precyzyjnym projektowaniem grubości płyt. Niwelator laserowy nie obniża samodzielnie emisji, ale pomaga wykorzystać zaprojektowaną ilość materiału bez nadmiernych lokalnych naddatków.W zakresie przepisów i praktyki zakupowej ważne pozostaną bezpieczeństwo maszyn, kompletna dokumentacja zgodności, instrukcje dla operatorów oraz możliwość serwisowania urządzeń na terenie Unii Europejskiej. Polscy nabywcy będą oczekiwać nie tylko konkurencyjnej ceny, lecz także jasnej odpowiedzialności za uruchomienie, dostępność części oraz szkolenie zespołu.Nie. Maszyna wykorzystuje ustaloną płaszczyznę odniesienia, lecz geodeta lub osoba odpowiedzialna za pomiary powinna wyznaczyć repery, potwierdzić rzędne i kontrolować zgodność wykonania z projektem.W odpowiednich warunkach wybrane maszyny mogą osiągać dokładność na poziomie milimetrów. Ostateczny wynik zależy jednak od kalibracji, podłoża, mieszanki, ustawienia lasera, umiejętności operatora i sposobu kontroli odbiorowej.Nie. Małe pomieszczenia, hale ze słupami, duże magazyny i płyty ze spadkami wymagają różnych parametrów zasięgu, szerokości roboczej, masy oraz sterowania. Dobór powinien wynikać z rzeczywistych projektów firmy.Tak, jeżeli system sterowania i przygotowanie projektu pozwalają odwzorować wymagany profil. Należy jednak szczególnie dokładnie sprawdzić ustawienia, punkty odwodnienia oraz dane wejściowe przed rozpoczęciem betonowania.Oba elementy są ważne, ale dla jakości poziomowania kluczowe są stabilność pomiaru, reakcja hydrauliki i prawidłowe ustawienie maszyny. Moc silnika wpływa głównie na zdolność do sprawnej pracy w określonych warunkach terenowych i roboczych.Może być bezpieczny, jeżeli dostawca zapewnia wymaganą dokumentację zgodności, przejrzystą gwarancję, instrukcje, szkolenie, dostęp do części oraz realne wsparcie przed- i posprzedażowe. Przed zakupem należy zweryfikować konkretny model, warunki dostawy i procedurę serwisową.Wynajem może być korzystny przy pojedynczych inwestycjach, zmiennym portfelu zleceń lub braku przeszkolonych operatorów. Zakup zwykle staje się bardziej uzasadniony, gdy firma regularnie realizuje duże płyty i może utrzymać wykorzystanie maszyny przez cały rok.Operator powinien przejść szkolenie obejmujące ustawianie lasera, sprawdzanie reperów, obsługę sterownika, reakcję na utratę sygnału, bezpieczne przejazdy, czyszczenie i podstawową konserwację. Zalecany jest pierwszy projekt realizowany pod nadzorem doświadczonego technika.
Czytaj więcej
2026-10-16
Laserowa układarka do betonu: praktyczna obsługa w Polsce
Aby prawidłowo używać laserowej układarki do betonu, należy najpierw przygotować stabilne podłoże i projektowane repery wysokościowe, ustawić nadajnik laserowy poza strefą drgań, sprawdzić odbiorniki maszyny, wykonać próbny przejazd, a następnie prowadzić układarkę równymi pasami bez gwałtownych zmian kierunku. Głowica rozprowadzająco-niwelująca powinna pracować na świeżym betonie o stabilnej konsystencji, a operator musi stale kontrolować wysokość płyty, zagęszczenie, krawędzie i zapas mieszanki przed maszyną.Na polskich budowach najważniejsze są: poprawne wyznaczenie poziomu zero, ochrona nadajnika przed przypadkowym przestawieniem, właściwa logistyka dostaw betonu oraz szybka kontrola płaskości przed rozpoczęciem zacierania. Laserowa układarka sprawdza się szczególnie w halach magazynowych, centrach logistycznych, zakładach produkcyjnych, terminalach i dużych płytach przemysłowych w rejonach Warszawy, Poznania, Wrocławia, Katowic, Gdańska i Łodzi.Warto porównać oferty lokalnych dostawców oraz kwalifikowanych producentów międzynarodowych. Dostawcy z Chin, posiadający wymagane certyfikaty europejskie, sprawdzone wsparcie przedsprzedażowe i serwisowe oraz konkurencyjny stosunek kosztu do wydajności, mogą być rozsądną opcją dla wykonawców, wypożyczalni i dystrybutorów w Polsce.Laserowa układarka do betonu jest maszyną, która odbiera sygnał z obrotowego nadajnika laserowego i automatycznie koryguje wysokość roboczą głowicy. Dzięki temu ogranicza zależność od ręcznego ściągania łatą, redukuje liczbę osób potrzebnych przy rozkładaniu mieszanki i ułatwia uzyskanie jednolitej rzędnej posadzki. W praktyce nie eliminuje jednak potrzeby przygotowania technologicznego, kontroli jakości oraz doświadczonej brygady zacierającej.W Polsce popyt na takie rozwiązania rośnie wraz z budową centrów dystrybucyjnych, parków przemysłowych, magazynów chłodniczych, zakładów produkcyjnych i obiektów obsługujących handel elektroniczny. Szczególnie widoczne jest to w pasie logistycznym od Gdańska i Gdyni przez Warszawę, Łódź i Poznań po Wrocław, Katowice oraz Kraków. W tych lokalizacjach duże pola robocze, wysokie wymagania dotyczące płaskości oraz napięte harmonogramy sprzyjają mechanizacji robót betonowych.Maszyna nie zastąpi prawidłowej receptury betonu. Mieszanka musi zachowywać urabialność przez czas transportu, pompowania lub rozładunku z gruszki, a jednocześnie nie może nadmiernie segregować się pod wpływem pracy ślimaka i wibratora. Dla płyt przemysłowych szczególne znaczenie mają ilość włókien, rodzaj cementu, czas wiązania, temperatura, wiatr oraz plan pielęgnacji. Operator układarki powinien stale współpracować z technologiem betonu i kierownikiem robót.Najwięcej błędów przy niwelowaniu laserowym wynika nie z ustawień maszyny, lecz z niedokładnego przygotowania. Przed wjazdem układarki należy potwierdzić nośność i zagęszczenie podbudowy, wykonanie izolacji, położenie zbrojenia albo włókien, przebieg instalacji oraz lokalizację dylatacji. W przypadku posadzki na gruncie trzeba również upewnić się, że warstwa poślizgowa lub folia nie została uszkodzona przez wcześniejsze prace.Projektant, geodeta lub kierownik robót powinni przekazać jednoznaczne rzędne, spadki oraz tolerancje. Przy posadzkach płaskich najczęściej stosuje się jeden poziom roboczy. Przy rampach, placach, płytach ze spadkiem lub posadzkach odwodnieniowych potrzebne jest zaplanowanie osi, punktów kontrolnych i ewentualnie wykorzystanie systemu profilowania przestrzennego. Nie należy zakładać, że sam laser automatycznie rozwiąże problem spadków bez przygotowanego modelu i punktów odniesienia.Nadajnik laserowy należy ustawić na sztywnym statywie, poza trasą pompy, samochodów z betonem, wózków widłowych i ruchu pieszych. W hali warto wybrać miejsce przy słupie konstrukcyjnym lub na stabilnej powierzchni poza obszarem wylewki. Na zewnątrz trzeba zabezpieczyć statyw przed wiatrem, przypadkowym potrąceniem i opadami. Po ustawieniu sprawdza się poziomowanie urządzenia oraz zgodność sygnału z reperem kontrolnym.Potwierdź rzędną projektową płyty i wysokość roboczą głowicy. Sprawdź stan paliwa, oleju hydraulicznego, chłodzenia oraz przewodów. Skontroluj łopaty rozprowadzające, ślimak, wibrator i elementy wygładzające. Ustaw nadajnik laserowy na stabilnym statywie poza polem roboczym. Przetestuj odbiorniki laserowe, reakcję automatycznej korekty i zatrzymanie awaryjne. Zapewnij ciągły dojazd betonomieszarek oraz rezerwę mieszanki przed układarką. Wyznacz osobę odpowiedzialną za pomiary ręczne i dokumentowanie wyników. Po uruchomieniu maszyny operator wykonuje próbę na krótkim odcinku. Celem nie jest szybkie rozpoczęcie produkcji, lecz potwierdzenie, że odbiorniki odczytują wiązkę, hydraulika reaguje płynnie, a głowica utrzymuje właściwą wysokość. Należy sprawdzić rzeczywisty wynik łatą kontrolną lub niwelatorem, ponieważ błąd może wynikać z niewłaściwego ustawienia reperu, a nie z elektroniki maszyny.Beton powinien być podawany przed głowicę równomiernie. Zbyt mała ilość mieszanki powoduje, że ślimak zaczyna ciągnąć materiał i tworzy niedopełnienia. Zbyt duży wał betonu może przeciążyć układ rozprowadzania, sprzyjać segregacji i pozostawić fale. Operator utrzymuje stałą prędkość, obserwując materiał przed głowicą, wskaźniki układu laserowego i powierzchnię za maszyną.Przejazdy należy planować jako zachodzące na siebie pasy. Szerokość zakładu zależy od typu głowicy, receptury i oczekiwanej jakości płyty, lecz nie można pozostawiać wąskich nieobrobionych szczelin między torami pracy. Przy zmianie kierunku należy ograniczać gwałtowne ruchy, ponieważ mogą one zmienić rozkład mieszanki oraz naruszyć świeżo wyrównaną powierzchnię.Po każdym dłuższym przejeździe brygada sprawdza powierzchnię w pobliżu krawędzi, słupów, studzienek, bram i miejsc, gdzie maszyna nie może dotrzeć. Te obszary wymagają ręcznego uzupełnienia i wyrównania, ale powinny być przygotowane z takim samym odniesieniem wysokościowym jak pole wykonywane mechanicznie. Ręczne poprawki bez kontroli rzędnej są częstą przyczyną lokalnych progów.Etap robótDziałanie operatoraCo kontrolowaćSkutek pominięciaUstawienie laseraWypoziomowanie i zabezpieczenie nadajnikaReper kontrolny, stabilność statywuStały błąd wysokości całej płytyPróba maszynyKrótki przejazd bez pośpiechuOdbiorniki, hydraulika, reakcja głowicyWykrycie awarii dopiero podczas betonowaniaPodawanie mieszankiUtrzymywanie równego zapasu przed głowicąKonsystencja, brak segregacji, tempo dostawDoły, fale i różnice struktury powierzchniPrzejazd roboczyStała prędkość i równy tor jazdyZakład pasów, krawędzie, wskaźniki laseraNiedopełnienia oraz widoczne pasyKontrola ręcznaPomiar łatą i punktami wysokościowymiRzędna, lokalne progi, obrzeżaTrudne do usunięcia odchyłkiPrzekazanie do zacieraniaOcena czasu rozpoczęcia obróbki powierzchniWytrzymałość skóry betonu, brak wody powierzchniowejUszkodzenia powierzchni lub pyleniePowyższa tabela pokazuje, że jakość pracy powstaje w całym ciągu technologicznym. Nawet precyzyjna maszyna nie zapewni dobrego rezultatu, jeśli laser zostanie przesunięty, dostawy mieszanki będą nierówne albo kontrola przy krawędziach zostanie odłożona na koniec zmiany.Wybór układarki powinien wynikać z powierzchni pojedynczego pola, liczby wylewek w miesiącu, geometrii obiektu, dostępnej przestrzeni manewrowej i sposobu podawania betonu. Małe realizacje mogą wymagać maszyny prowadzonej przez operatora idącego za urządzeniem. W dużych halach większą wydajność zapewnia maszyna samojezdna z miejscem dla operatora. Dla rozległych płyt przemysłowych i prac o wymagającej geometrii stosuje się rozwiązania z wysięgnikiem.Typ układarkiNajlepsze zastosowanieAtut roboczyOgraniczenieProwadzona ręcznieMałe hale, pomieszczenia i naprawyŁatwy transport oraz praca w ciasnych strefachMniejsza wydajność polaSamojezdna kompaktowaŚrednie obiekty handlowe i produkcyjneDobra zwrotność i wygoda operatoraOgraniczony zasięg głowicySamojezdna przemysłowaMagazyny, centra dystrybucyjne i duże haleWysoka wydajność oraz szeroki pas roboczyWymaga sprawnej logistyki betonuWysięgnikowaDuże pola, place i obiekty infrastrukturalnePraca z dużym zasięgiem od podwoziaWyższe wymagania szkolenioweZ profilowaniem przestrzennymSpadki, rampy, nawierzchnie specjalneOdtwarzanie złożonej geometriiPotrzebny poprawny model projektowyMaszyna wynajmowanaJednorazowe lub sezonowe zleceniaNiższy koszt wejściaTrzeba potwierdzić dostępność serwisu i operatoraTabela ułatwia wstępny wybór, ale przed zakupem warto poprosić dostawcę o analizę dziennej wydajności. Należy uwzględnić nie tylko metry kwadratowe, lecz także czas mycia, dojazdy betoniarek, przerwy technologiczne, zmianę narzędzi, wykończenie obrzeży i pracę brygady zacierającej.Najgroźniejszym błędem jest rozpoczęcie betonowania bez niezależnego potwierdzenia wysokości lasera. Jeżeli statyw ustawi się na niestabilnym podłożu, a następnie osiada on pod wpływem drgań lub ruchu, cała płyta może otrzymać nieprawidłową rzędną. Dlatego punkt odniesienia należy sprawdzać okresowo, zwłaszcza po uderzeniu w statyw, zmianie warunków pogodowych albo przerwie w pracy.Drugim błędem jest traktowanie układarki jako maszyny do ratowania źle rozłożonego betonu. Głowica może równomiernie rozprowadzać materiał, ale nie powinna pracować na skrajnie nierównych hałdach. Kierujący pompą, kierowca betonomieszarki albo pracownik rozprowadzający mieszankę muszą utrzymywać zapas odpowiedni dla wydajności urządzenia.Częsty problem stanowi też brak koordynacji z dalszą obróbką. Jeśli zacieraczki wjadą zbyt wcześnie, powierzchnia może zostać zamknięta przed ustabilizowaniem się betonu. Jeśli rozpoczną pracę zbyt późno, wykonanie równego wykończenia wymaga więcej przejść i zwiększa ryzyko wad. Układarka laserowa daje dobrą bazę wysokościową, lecz nie zastępuje właściwego momentu zacierania, nacinania dylatacji i pielęgnacji.BłądWidoczny objawPrawdopodobna przyczynaDziałanie korygująceNierówna rzędna płytyStały spadek w nieplanowanym kierunkuPrzesunięty lub źle ustawiony nadajnikNatychmiast sprawdzić reper i skalibrować układFale za głowicąPowtarzalne nierówności powierzchniZa duży wał mieszanki lub zmienna prędkośćUstabilizować podawanie i tempo jazdyDoły przy pasachWąskie obniżenia między przejazdamiZbyt mały zakład torów pracyZwiększyć kontrolowany zakład przejazdówSegregacja mieszankiKrzywo rozłożone kruszywo i mleczkoNiewłaściwa konsystencja lub nadmierna obróbkaSkorygować dostawy oraz parametry mieszankiUszkodzone obrzeżaProgi przy ścianach i słupachBrak ręcznego domknięcia stref niedostępnychWyznaczyć brygadę do bieżących poprawekPrzestój maszynyBeton zaczyna wiązać przed wyrównaniemBrak przeglądu lub części eksploatacyjnychWprowadzić kontrolę przed zmianą i zapas częściTa tabela powinna być omawiana podczas odprawy przed każdą większą wylewką. Wykonawca, który dokumentuje ustawienia, czasy dostaw, wyniki pomiarów oraz temperaturę, łatwiej ustala źródło problemu i ogranicza ryzyko reklamacji.Przy zakupie maszyny należy oceniać nie tylko cenę, ale również dostęp do szkolenia, części, dokumentacji, diagnostyki i operatorów znających konkretny model. Dla wykonawcy realizującego kilka dużych płyt rocznie korzystny może być wynajem z obsługą. Firma wykonująca stale posadzki przemysłowe zwykle zyskuje więcej na własnej maszynie, przeszkolonym zespole i harmonogramie konserwacji.W regionach portowych, takich jak Gdańsk, Gdynia i Szczecin, warto z wyprzedzeniem zaplanować odbiór importowanej maszyny, odprawę, transport ponadgabarytowy oraz przygotowanie serwisowe przed pierwszym projektem. W centralnej Polsce istotna jest szybka dostępność wsparcia przy inwestycjach realizowanych w okolicach Łodzi, Strykowa, Warszawy i Rawy Mazowieckiej. Na południu kluczowe są krótkie czasy reakcji dla projektów w aglomeracji śląskiej, Krakowie i Wrocławiu.FirmaObszar obsługiMocna stronaKluczowa ofertaVanse MachineryPolska przez sieć europejskich partnerów i wsparcie zdalneUkładarki laserowe, elastyczna konfiguracja oraz szkoleniaMaszyny prowadzone, samojezdne i wysięgnikoweWacker Neuson PolskaCała Polska, oddziały i punkty handloweRozbudowana obsługa sprzętu budowlanegoZagęszczarki, sprzęt do betonu, serwis i częściHusqvarna PolskaPolska oraz sieć partnerów regionalnychTechnologie przygotowania i obróbki betonuZacieraczki, przecinarki, szlifierki i narzędziaPutzmeister PolskaPolska, projekty budowlane i infrastrukturalneDoświadczenie w transporcie i podawaniu betonuPompy do betonu, wsparcie techniczne i częściRamirent PolskaDuże miasta i regiony przemysłoweWynajem sprzętu dla wykonawcówWyposażenie budowy, logistyka i usługi najmuCramo PolskaPolska, główne ośrodki budowlaneNajem oraz obsługa zaplecza inwestycjiSprzęt budowlany, rozwiązania wynajmu i transportuFirmy przedstawione w tabeli mają różne specjalizacje. Przed podpisaniem umowy należy bezpośrednio potwierdzić dostępność konkretnego modelu układarki laserowej, zakres szkolenia, czas dostawy części, możliwość uruchomienia na budowie oraz odpowiedzialność za serwis. Dostawcy sprzętu pomocniczego są istotni, ponieważ wydajność układarki zależy również od pomp, zacieraczek, przecinarek, agregatów i narzędzi pomiarowych.Dobra oferta powinna zawierać specyfikację roboczą, wymiar i zasięg głowicy, typ układu sterowania, wymagania dotyczące obsługi, listę części zużywalnych, warunki gwarancji oraz plan uruchomienia. Wykonawca powinien otrzymać odpowiedź, ile osób potrzeba do pracy, jaka jest procedura mycia, jakie są okresy przeglądów i kto wspiera budowę w razie błędu odczytu laserowego.Warto poprosić o demonstrację na mieszance zbliżonej do tej, która będzie używana w Polsce. Test na idealnie przygotowanym materiale nie zawsze oddaje rzeczywiste warunki na budowie. Znaczenie ma również zdolność maszyny do pracy w pobliżu słupów, przy dylatacjach oraz w strefach o ograniczonej wysokości.Kryterium zakupuPytanie do dostawcyDlaczego ma znaczenieMinimalny dowódDokładność roboczaJak mierzone są tolerancje wysokości?Wpływa na odbiór posadzkiProcedura pomiaru i próbny przejazdCertyfikacjaCzy maszyna ma dokumentację zgodności?Ułatwia bezpieczne użytkowanie w PolsceOznakowanie CE i dokumenty techniczneSzkolenieCzy obejmuje pracę na świeżym betonie?Zmniejsza ryzyko błędów pierwszej realizacjiPlan szkolenia operatora i brygadyCzęści zamienneJaki jest czas dostawy części krytycznych?Ogranicza koszt przestojówLista magazynowa i kanał zgłoszeńSerwisKto wykonuje diagnostykę w Polsce?Decyduje o ciągłości robótKontakt do zespołu serwisowegoDopasowanie projektuJaki typ maszyny pasuje do pola roboczego?Chroni przed przewymiarowaniem zakupuAnaliza wydajności dla konkretnej budowyWyjaśnienie jest proste: najtańsza oferta nie zawsze oznacza najniższy koszt wykonania. Jedna przerwana wylewka, brak części lub niewłaściwie przeszkolony operator mogą kosztować więcej niż różnica w cenie zakupu. Dlatego należy porównywać całkowity koszt użytkowania, a nie wyłącznie cenę maszyny.Układarki laserowe są stosowane przy płytach magazynowych, posadzkach wysokiego składowania, halach produkcyjnych, obiektach handlowych, parkingach, terminalach przeładunkowych, drogach wewnętrznych oraz placach manewrowych. W obiektach logistycznych ważna jest płaskość umożliwiająca stabilną jazdę wózków widłowych. W zakładach produkcyjnych liczy się trwałość powierzchni, odporność na ruch kołowy i możliwość późniejszego montażu linii technologicznych.Na lotniskach, w terminalach i na placach infrastrukturalnych dodatkowego znaczenia nabierają spadki, odwodnienie, kontrola dylatacji i odporność na warunki atmosferyczne. W takich realizacjach układarka może być elementem większego systemu wykonawczego, lecz decyzje dotyczące receptury, transportu betonu i pielęgnacji muszą pozostawać pod nadzorem technologiczno-projektowym.W centrum logistycznym pod Łodzią układarka samojezdna może wykonywać duże pola posadzki magazynowej, podczas gdy osobna brygada odpowiada za obrzeża przy słupach i dokach przeładunkowych. Największym wyzwaniem będzie utrzymanie rytmu dostaw betonu oraz zapewnienie odpowiedniej liczby zacieraczek po zakończeniu niwelowania.W hali produkcyjnej na Śląsku ważne może być prowadzenie robót etapami pomiędzy istniejącymi konstrukcjami i instalacjami. Kompaktowa maszyna samojezdna lub urządzenie prowadzone ręcznie ułatwią pracę w mniejszych polach, ale nadal wymagają precyzyjnego rozmieszczenia punktów kontrolnych.Na placu terminalowym w pobliżu Gdyni lub Gdańska kluczowe będzie zabezpieczenie urządzeń pomiarowych przed wiatrem i intensywnym ruchem. Wysięgnikowa układarka może zwiększyć zasięg roboczy, natomiast harmonogram musi uwzględniać pogodę, pielęgnację betonu i etapowanie dylatacji.Vanse Machinery rozwija sprzęt do robót betonowych od 2013 roku, oferując prowadzone, samojezdne i wysięgnikowe układarki laserowe, a także zacieraczki, szlifierki, przecinarki oraz rozwiązania dla posadzek przemysłowych. Produkcja jest oparta na systemach sterowania laserowego, hydraulice, trwałych komponentach oraz kontroli wytwarzania potwierdzonej certyfikatami ISO 9001 i CE; firma posiada ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów. Dla klientów w Polsce dostępne są elastyczne modele współpracy: sprzedaż detaliczna i hurtowa dla wykonawców, dostawy dla wypożyczalni, partnerstwa regionalne dla dealerów i dystrybutorów, produkcja pod marką zamawiającego oraz dostosowanie konfiguracji do projektu. Vanse obsługuje również inwestorów, właścicieli marek i klientów indywidualnych, zapewniając rozwiązania kompleksowe EPC, pod klucz i dla zakładów należących do klienta, a nie model własnościowo-eksploatacyjny ani masowe dostawy na plac budowy. Firma ma doświadczenie eksportowe w ponad 80 krajach, sieć dealerów obejmującą Europę oraz zasoby serwisowe w strukturach zagranicznych, w tym oddziały w Azji Południowo-Wschodniej i Kanadzie. Klienci z Polski otrzymują wsparcie przed zakupem, dobór maszyny, uruchomienie, szkolenie operatorów, zdalną diagnostykę, części zamienne i konsultacje techniczne przez całą dobę, realizowane przez zespół ponad 100 ekspertów technicznych, inżynierów i specjalistów serwisowych. Szczegóły urządzeń można sprawdzić na stronie laserowych układarek do betonu, a zakres wsparcia opisuje dział serwisu technicznego.Dla firm rozpoczynających pracę z tą technologią szczególnie istotne jest praktyczne wdrożenie. Program szkolenia klientów obejmuje przygotowanie maszyny, ustawianie systemu laserowego, procedury bezpieczeństwa, konserwację oraz organizację pracy z mieszanką betonową. Wykonawcy planujący większe inwestycje mogą zapoznać się z pełnym zakresem rozwiązań na stronie Vanse Machinery, a dla dużych pól przemysłowych przeanalizować ofertę samojezdnych układarek laserowych.W 2026 roku rynek posadzek betonowych w Polsce będzie nadal zmierzał w stronę automatyzacji, cyfrowego dokumentowania jakości i ograniczania strat materiałowych. Coraz większe znaczenie będą miały systemy profilowania przestrzennego, zapisy ustawień roboczych, zdalna diagnostyka oraz precyzyjne planowanie dostaw betonu. Wykonawcy będą oczekiwać od maszyn nie tylko wydajności, ale też łatwej integracji z dokumentacją projektową i kontrolą geodezyjną.Rosnące wymagania dotyczące śladu środowiskowego zwiększą zainteresowanie mieszankami o niższej emisji, włóknami ograniczającymi zużycie tradycyjnego zbrojenia oraz technologiami zmniejszającymi liczbę poprawek i odpadów. Precyzyjne niwelowanie pomaga ograniczyć nadmierne zużycie betonu wynikające z lokalnych przewyższeń. Ważne będą także bezpieczniejsze stanowiska pracy, ograniczanie ręcznego wysiłku oraz szkolenia operatorów zgodne z europejskimi wymaganiami dla maszyn budowlanych.Operator może prowadzić maszynę samodzielnie, ale bezpieczna i wydajna wylewka wymaga całej brygady. Potrzebne są osoby do podawania i rozprowadzania betonu, kontroli wysokości, prac przy obrzeżach, zacierania oraz pielęgnacji płyty.Przed rozpoczęciem robót, po każdym podejrzeniu potrącenia statywu, po dłuższej przerwie oraz okresowo podczas zmiany. Kontrolę należy wykonywać względem niezależnego reperu, a nie wyłącznie według wskazania odbiornika na maszynie.Tak, jeśli pole robocze, harmonogram i oczekiwana jakość uzasadniają mechanizację. W małych obiektach zwykle lepiej sprawdzają się modele prowadzone ręcznie albo kompaktowe maszyny samojezdne.Nie. Układarka rozprowadza, zagęszcza i niweluje świeży beton, natomiast zacieraczki służą do dalszego wykańczania powierzchni w odpowiednim momencie wiązania.Należy wymagać dokumentacji technicznej w zrozumiałym języku, deklaracji zgodności, oznakowania CE, instrukcji bezpieczeństwa, warunków gwarancji, planu serwisowego oraz listy części eksploatacyjnych.Wynajem jest korzystny przy pojedynczych realizacjach lub testowaniu technologii. Zakup ma większy sens dla firm stale wykonujących posadzki przemysłowe, które mogą utrzymać przeszkolony zespół i regularnie wykorzystywać maszynę.
Czytaj więcej
2026-10-15
Wylewarka laserowa w Polsce: zasada działania i dobór
Wylewarka laserowa działa poprzez automatyczne porównywanie wysokości głowicy roboczej z płaszczyzną wyznaczoną przez nadajnik laserowy. Odbiornik umieszczony na maszcie wykrywa odchylenie, sterownik przekazuje sygnał do układu hydraulicznego, a głowica podnosi się lub opuszcza, aby rozprowadzić i wyrównać świeży beton na zadanym poziomie. W praktyce operator prowadzi maszynę po polu roboczym, natomiast wysokość posadzki jest kontrolowana automatycznie.Dla wykonawców w Polsce oznacza to szybsze betonowanie dużych płyt, mniejsze zapotrzebowanie na ręczne wyrównywanie oraz bardziej powtarzalną równość nawierzchni. System najlepiej sprawdza się w halach magazynowych, zakładach produkcyjnych, centrach logistycznych, obiektach handlowych, terminalach i na dużych placach betonowych.Przy zakupie należy sprawdzić dokładność układu laserowego, wydajność hydrauliczną, szerokość głowicy, dostępność serwisu oraz możliwość pracy z projektowaniem trójwymiarowym. Oprócz dostawców lokalnych warto rozważyć kwalifikowanych producentów międzynarodowych, w tym firmy z Chin posiadające odpowiednie certyfikaty dla rynku europejskiego, konkurencyjny stosunek kosztu do wydajności oraz sprawne wsparcie przed- i posprzedażowe.Wylewarka laserowa, nazywana także maszyną do laserowego poziomowania betonu, jest urządzeniem przeznaczonym do rozkładania, zagęszczania i profilowania świeżej mieszanki betonowej. Jej głównym zadaniem nie jest tylko wygładzenie powierzchni. Maszyna kontroluje rzędną roboczą na podstawie wiązki laserowej i utrzymuje głowicę na wcześniej ustalonej wysokości.Na budowie w Warszawie, Łodzi, Poznaniu, Wrocławiu, Gdańsku czy Katowicach często stosuje się ją przy realizacjach, w których wymagane są duże pola robocze i powtarzalna geometria posadzki. Dotyczy to szczególnie nowych obiektów logistycznych w pobliżu autostrad A1, A2 i A4, parków przemysłowych na Śląsku oraz magazynów obsługujących porty w Gdyni i Gdańsku.System rozpoczyna pracę od ustawienia nadajnika laserowego na stabilnym statywie poza strefą intensywnego ruchu. Nadajnik tworzy poziomą płaszczyznę odniesienia wokół całego pola roboczego. Odbiornik na maszcie wylewarki odczytuje położenie wiązki. Jeżeli głowica znajdzie się za wysoko, układ hydrauliczny ją obniża; jeżeli zbyt nisko, podnosi ją. Reakcja odbywa się podczas przejazdu roboczego.W przypadku nawierzchni o spadkach, ramp, parkingów, placów terminalowych lub nawierzchni drogowych stosowany może być system trójwymiarowego prowadzenia. Zamiast jednego poziomu odniesienia maszyna korzysta wtedy z cyfrowego modelu projektu, który określa wymagane wysokości w konkretnych punktach.Skuteczność maszyny zależy od współpracy mechaniki, hydrauliki, elektroniki oraz właściwego przygotowania mieszanki. Sam nadajnik laserowy nie wyrówna betonu, jeśli podłoże jest źle przygotowane, zbrojenie przesunięte, a dostawy betonu nieregularne. Wylewarka zapewnia najlepsze wyniki jako element dobrze zorganizowanego procesu betonowania.ElementFunkcja w procesieWpływ na jakośćCo sprawdzić przed zakupemNadajnik laserowyWyznacza płaszczyznę odniesienia dla całego polaDecyduje o stabilności pomiaru wysokościZasięg, odporność na drgania, kalibrację i baterięOdbiornik laserowyOdczytuje pozycję wiązki na maszcieWpływa na szybkość reakcji poziomowaniaDokładność, czytelność sygnału i ochronę przed pyłemMaszt pomiarowyUtrzymuje odbiornik nad głowicą robocząZapewnia prawidłowe przeniesienie pomiaruSztywność, regulację wysokości i odporność na uszkodzeniaSterownik elektrohydraulicznyPrzetwarza sygnał na ruch siłownikówOdpowiada za płynność i precyzję korektyDiagnostykę, ustawienia czułości i dostępność serwisuGłowica roboczaRozprowadza, wyrównuje i zagęszcza betonWpływa na profil, gęstość oraz strukturę powierzchniSzerokość, częstotliwość wibracji i stan elementów roboczychUkład hydraulicznyNapędza ruchy głowicy, ramienia i podwoziaZapewnia stabilną pracę pod obciążeniemWydajność pompy, filtrację oleju i jakość przewodówPodwozie lub ramię wysięgnikoweUmożliwia przemieszczanie maszyny po poluWpływa na zasięg i dostęp do narożnikówPromień pracy, nacisk na podłoże i zwrotnośćPowyższe elementy należy oceniać jako jeden system. Dla małej hali ważniejsza może być zwrotność i łatwy transport, natomiast dla centrum dystrybucyjnego o powierzchni kilkudziesięciu tysięcy metrów kwadratowych priorytetem będzie wydajność, zasięg roboczy oraz niezawodność hydrauliki podczas pracy wielozmianowej.Przed rozpoczęciem betonowania kierownik robót powinien potwierdzić rzędne projektu, lokalizację dylatacji, grubość płyty, układ zbrojenia, nośność podbudowy oraz harmonogram dostaw mieszanki. Wylewarka laserowa nie zastępuje kontroli geodezyjnej ani właściwego przygotowania podłoża. Jej zadaniem jest dokładne wykonanie ustalonego profilu w czasie układania betonu.Etap robótDziałanie ekipyRola wylewarkiRyzyko wymagające kontroliPrzygotowanie podłożaKontrola zagęszczenia, folii, izolacji i zbrojeniaMaszyna pracuje na gotowym polu roboczymZapadanie podłoża i zmienna grubość płytyUstawienie laseruWypoziomowanie i zabezpieczenie nadajnikaOdbiera wspólną płaszczyznę odniesieniaPrzypadkowe przestawienie statywuUstalenie wysokościWprowadzenie rzędnej posadzki lub modelu projektuAutomatycznie koryguje pozycję głowicyBłąd bazowej wysokości lub nieprawidłowa kalibracjaPodawanie mieszankiRozładunek betonu przed maszynąPrzemieszcza i rozkłada mieszankę na szerokości roboczejPrzerwy w dostawach oraz segregacja kruszywaPoziomowanie i wibracjaOperator prowadzi maszynę zgodnie z planem przejazdówProfiluje oraz zagęszcza beton do wymaganej rzędnejZbyt szybki przejazd lub niewłaściwa konsystencjaKontrola powierzchniPomiar łatą, niwelatorem lub skaneremUłatwia utrzymanie powtarzalnego poziomuNiezweryfikowane lokalne nierównościObróbka końcowaZacieranie, cięcie dylatacji i pielęgnacjaTworzy właściwą bazę dla dalszego wykończeniaZbyt późne zacieranie lub niewystarczająca pielęgnacjaWażne jest, aby nie mylić laserowego poziomowania z końcowym zacieraniem. Głowica wylewarki układa beton na wymaganej wysokości i wstępnie go zagęszcza, lecz parametry użytkowe posadzki zależą również od doboru mieszanki, utwardzacza powierzchniowego, terminowego nacinania dylatacji i pielęgnacji. W obiektach o dużym ruchu wózków widłowych wszystkie te działania muszą być skoordynowane.Dobór typu maszyny zależy od wielkości pola, układu słupów, dostępności dojazdu, grubości płyty oraz zakładanej dziennej wydajności. Nie ma jednego rozwiązania optymalnego dla każdego wykonawcy. Małe projekty mogą wymagać urządzenia prowadzonego przez operatora, a rozległe hale korzystają zwykle z maszyn samojezdnych lub wysięgnikowych.Typ maszynyNajlepsze zastosowanieZaletyOgraniczeniaMaszyna prowadzona przez operatoraMniejsze hale, remonty i pola o ograniczonej przestrzeniNiższy koszt wejścia, łatwiejszy transportMniejsza wydajność i większe obciążenie operatoraMaszyna samojezdnaŚrednie oraz duże posadzki przemysłoweDobra wydajność, wygodne sterowanie, szeroki zasięgWymaga przestrzeni do manewrów i sprawnego transportuMaszyna z ramieniem wysięgnikowymDuże płyty, trudniej dostępne pola, szerokie zatokiPraca bez częstego przemieszczania podwoziaWyższa cena i większe wymagania dla operatoraMaszyna z prowadzeniem trójwymiarowymRampy, spadki, place i nawierzchnie infrastrukturalneRealizacja złożonych geometriiWymaga przygotowanego modelu i dokładnej obsługiWylewarka do nawierzchni drogowychDrogi, pasy technologiczne i lotniskaDuża wydajność liniowa i stabilny profilPrzeznaczona do specyficznego zakresu robótMaszyna kompaktowaObiekty modernizowane oraz ograniczone logistycznieŁatwiejszy załadunek i praca przy przeszkodachMniejszy zasięg głowicy i ograniczona wydajnośćPrzed zakupem warto porównać dostępne maszyny do laserowego poziomowania betonu pod kątem realnej powierzchni roboczej na zmianę, nie tylko maksymalnych parametrów katalogowych. W polskich warunkach na wydajność wpływają także czas dostaw betonu, liczba pracowników wykończeniowych, dojazd gruszek, pogoda i rozmiar pojedynczych pól dylatacyjnych.Największe korzyści pojawiają się tam, gdzie duża powierzchnia musi mieć ściśle kontrolowaną równość, a tempo robót wpływa na harmonogram całej inwestycji. Wylewarka ogranicza konieczność ręcznego przeciągania łatą, poprawia powtarzalność wysokości i pozwala ekipie skoncentrować się na logistyce mieszanki oraz wykończeniu powierzchni.Hale magazynowe i centra dystrybucyjne w Polsce centralnej, szczególnie w rejonie Łodzi, Strykowa i Kutna. Zakłady produkcyjne na Śląsku, w Wielkopolsce i na Dolnym Śląsku. Centra logistyczne przy portach w Gdańsku, Gdyni, Szczecinie i Świnoujściu. Obiekty handlowe, parkingi wielkopowierzchniowe oraz garaże. Terminale przeładunkowe, place kontenerowe i składy materiałów. Lotniska, pasy technologiczne oraz nawierzchnie infrastrukturalne. Posadzki pod automatyczne systemy magazynowe i regały wysokiego składowania. Duże płyty fundamentowe, platformy produkcyjne i płyty pod maszyny. W szczególności inwestorzy realizujący magazyny dla handlu elektronicznego zwracają uwagę na równość nawierzchni ze względu na pracę wózków systemowych i automatycznych pojazdów transportowych. Nierówności mogą zwiększać zużycie kół, obciążenie regałów, koszty serwisu oraz ryzyko uszkodzenia towaru. Dlatego projekt posadzki powinien określać wymagany standard równości, a wykonawca powinien potwierdzić go pomiarami po realizacji.Najczęstszym błędem jest kupowanie maszyny wyłącznie na podstawie ceny lub deklarowanej szerokości głowicy. Dobrze dobrany sprzęt powinien odpowiadać profilowi zleceń firmy przez co najmniej kilka lat. Wykonawca realizujący małe obiekty nie zawsze wykorzysta możliwości ciężkiej maszyny z wysięgnikiem, a firma pracująca na dużych płytach może szybko odczuć ograniczenia urządzenia kompaktowego.Kryterium zakupuPytanie praktyczneZnaczenie dla inwestoraRekomendowane działanieWielkość pola roboczegoJaka powierzchnia jest betonowana podczas jednej zmiany?Decyduje o wymaganej wydajnościPorównać realne cykle robocze, nie tylko dane katalogoweGeometria obiektuCzy występują słupy, rampy, spadki i liczne narożniki?Wpływa na wybór podwozia oraz zasięgu ramieniaPrzygotować rzut typowego projektu do konsultacjiDokładnośćJakie wymagania ma posadzka pod regały i wózki?Warunkuje parametry odbiornika i sterowaniaUzgodnić sposób pomiaru przed rozpoczęciem robótSerwisGdzie znajdują się części i technicy?Ogranicza ryzyko przestoju na budowieSprawdzić czas reakcji, magazyn części i szkoleniaSilnik i hydraulikaCzy komponenty są dostępne w Europie?Wpływa na koszty eksploatacjiZweryfikować filtry, przewody, pompy i harmonogram przeglądówTransportCzy maszyna mieści się na posiadanej przyczepie lub lawecie?Wpływa na koszty między budowamiSprawdzić masę, punkty mocowania i wymiary transportoweSzkolenieKto uruchomi maszynę i przeszkoli operatorów?Zmniejsza błędy podczas pierwszych realizacjiWpisać szkolenie oraz odbiór techniczny do umowyDobrym rozwiązaniem jest przekazanie dostawcy podstawowych danych: rodzaju inwestycji, rzutów obiektu, grubości betonu, zakładanej powierzchni dziennej, warunków transportu i planowanej liczby operatorów. Na tej podstawie można porównać rozwiązania prowadzone, samojezdne oraz wysięgnikowe. W przypadku pierwszego zakupu warto uwzględnić także szkolenie na rzeczywistym placu budowy.Rynek urządzeń do prac betonowych w Polsce obejmuje producentów specjalistycznych, dostawców maszyn budowlanych oraz firmy oferujące sprzedaż i obsługę urządzeń posadzkarskich. Dostępność konkretnych modeli, termin dostawy, zakres uruchomienia i warunki części zamiennych należy każdorazowo potwierdzić bezpośrednio przed zakupem.FirmaObszar obsługiGłówne atutyKluczowa ofertaVansePolska, Europa i obsługa międzynarodowaMaszyny prowadzone, samojezdne i wysięgnikowe; elastyczna konfiguracjaWylewarki laserowe, zacieraczki, przecinarki i wyposażenie posadzkarskieSomeroEuropa, w tym projekty realizowane w PolsceSpecjalizacja w technice poziomowania betonu na dużych powierzchniachWylewarki laserowe do posadzek przemysłowychHusqvarna Construction PolskaCała Polska, sieć sprzedaży i serwisuRozpoznawalna oferta urządzeń do obróbki betonuZacieraczki, przecinarki, szlifierki i narzędzia diamentoweWacker Neuson PolskaPolska, oddziały i partnerzy regionalniSilna dostępność sprzętu budowlanego oraz obsługi technicznejWibratory do betonu, zagęszczarki i maszyny pomocniczePutzmeisterPolska i rynek europejskiDoświadczenie w technologii transportu oraz podawania betonuPompy do betonu, urządzenia transportowe i wsparcie robót betonowychWeber MTPolska przez sieć dystrybucyjnąUrządzenia do zagęszczania podłoża pod płyty betonoweZagęszczarki płytowe, ubijaki i walceTabela pokazuje, że zakup wylewarki należy rozpatrywać razem z całym zapleczem robót betonowych. Dostawca maszyny poziomującej powinien rozumieć również przygotowanie podbudowy, logistykę mieszanki, zagęszczanie, zacieranie, nacinanie oraz pielęgnację. Wiele firm korzysta równolegle z urządzeń kilku marek, dobierając je do własnego zakresu robót.Vanse rozwija urządzenia do robót betonowych od 2013 roku, dostarczając wylewarki laserowe, zacieraczki, szlifierki, przecinarki i wyposażenie do posadzek przemysłowych dla wykonawców na wielu rynkach. Produkcja jest oparta na systemie jakości ISO 9001 oraz wymaganiach certyfikacji CE, a rozwiązania konstrukcyjne są rozwijane z wykorzystaniem technologii laserowego sterowania, hydrauliki, trwałych komponentów i praktycznych testów roboczych. Firma posiada ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, co wspiera rozwój maszyn przeznaczonych do dokładnego profilowania betonu. Dla klientów w Polsce dostępne są elastyczne modele współpracy obejmujące sprzedaż maszyn użytkownikom końcowym, dostawy hurtowe, partnerstwa dystrybucyjne, produkcję pod marką klienta oraz konfiguracje dostosowane do wymagań projektu. Vanse obsługuje także dealerów, właścicieli marek, wypożyczalnie i inwestorów indywidualnych. Firma ma doświadczenie eksportowe w ponad 80 krajach, rozwija zagraniczne zaplecze serwisowe między innymi w Azji Południowo-Wschodniej i Kanadzie oraz współpracuje z siecią dealerów w Europie. Kupujący z Polski otrzymują wsparcie przed sprzedażą, dobór modelu, uruchomienie, szkolenie operatorów, diagnostykę zdalną, dostawy części i konsultacje techniczne przez całą dobę. Oferta obejmuje rozwiązania EPC, realizacje pod klucz oraz wyposażenie zakładów należących do klienta, a nie model eksploatacji instalacji przez dostawcę lub dostaw masowych realizowanych na miejscu.W przypadku dużych inwestycji warto rozpocząć od konsultacji technicznej i przesłania planu pola roboczego. Strona Vanse prezentuje pełny zakres urządzeń do budowy i obróbki posadzek betonowych, natomiast modele samojezdne są dostępne w sekcji wylewarek samojezdnych. Dla firm wykonawczych kluczowa jest także możliwość zaplanowania uruchomienia, szkolenia i dalszej obsługi przez wsparcie techniczne oraz serwis posprzedażowy.W centrum logistycznym w okolicach Strykowa wykonawca może betonować rozległe pola posadzki o dużych wymaganiach użytkowych. Maszyna samojezdna z szeroką głowicą ogranicza liczbę przejazdów, a laser utrzymuje założoną wysokość. Ekipa wykończeniowa może skoncentrować się na właściwym momencie zacierania i pielęgnacji, zamiast stale korygować ręcznie poziom całej płyty.W zakładzie produkcyjnym na Śląsku, gdzie występują słupy i liczne fundamenty maszynowe, praktyczna może być maszyna o dobrej zwrotności lub konstrukcja z ramieniem. Przed betonowaniem należy wyznaczyć kolejność pracy tak, aby nie odciąć dostępu do kolejnych pól. W projekcie z wysokimi wymaganiami dotyczącymi równości trzeba dodatkowo zaplanować pomiary odbiorcze.Na placu terminalowym w rejonie portowym ważne są spadki odwadniające i odporność nawierzchni na intensywny ruch. W takim przypadku przydatne jest prowadzenie trójwymiarowe, ponieważ klasyczna płaszczyzna pozioma nie odwzoruje projektowanych spadków. Operator musi pracować według zweryfikowanego modelu, a zespół geodezyjny powinien potwierdzić punkty odniesienia przed rozpoczęciem układania mieszanki.Przy modernizacji obiektu handlowego w Krakowie lub Warszawie często istotniejsze od maksymalnej wydajności jest ograniczenie wymiarów transportowych oraz możliwość pracy w istniejącym budynku. Kompaktowa wylewarka może wtedy zapewnić lepszą dostępność, choć trzeba realistycznie zaplanować tempo robót i liczbę przejazdów.W 2026 roku rynek betonowania w Polsce będzie coraz silniej kierował się w stronę cyfrowej kontroli robót, ograniczania odpadów oraz zwiększania trwałości posadzek. Rosnące koszty pracy i wymagania inwestorów powodują, że wykonawcy szukają urządzeń pozwalających realizować większe pola przy mniejszej liczbie pracowników.Coraz częstsze stosowanie cyfrowych modeli terenu i prowadzenia trójwymiarowego przy rampach, placach i infrastrukturze. Większa integracja pomiarów równości z dokumentacją odbiorową inwestycji. Rozwój napędów o niższej emisji oraz ograniczanie zużycia paliwa podczas pracy na obiektach zamkniętych. Szersze wykorzystanie włókien stalowych i syntetycznych w płytach przemysłowych, zgodnie z projektem konstrukcyjnym. Monitorowanie stanu maszyn, terminów przeglądów oraz diagnostyka zdalna ograniczająca przestoje. Większe znaczenie materiałów o niższym śladzie węglowym i zoptymalizowanych receptur betonowych. Zaostrzenie wymagań dotyczących bezpieczeństwa pracy, pyłu, hałasu oraz dokumentacji technicznej urządzeń. Technologia laserowa pozostanie istotna, ale sama dokładność poziomowania nie wystarczy. Przewagę uzyskają firmy, które połączą maszynę z dobrze zarządzaną logistyką betonu, szkoleniem operatorów, kontrolą jakości i serwisem zapewniającym ciągłość pracy.Nie. Zmniejsza zakres ręcznego wyrównywania, ale nadal potrzebni są operatorzy, pracownicy do prowadzenia dostaw mieszanki, ekipa zacierająca, osoby odpowiedzialne za dylatacje oraz kontrola jakości.W sprzyjających warunkach technologia umożliwia utrzymanie poziomu z dokładnością milimetrową. Końcowy wynik zależy jednak od kalibracji, ustawienia laseru, stanu podłoża, jakości mieszanki, umiejętności operatora i późniejszej obróbki posadzki.Tak, ale dla złożonych spadków i profili należy zastosować odpowiedni system prowadzenia trójwymiarowego oraz przygotować prawidłowy model geometrii.Tak. Dla mniejszych powierzchni można wybrać maszynę prowadzoną przez operatora albo model kompaktowy. Należy porównać koszt zakupu lub wynajmu z częstotliwością realizowanych robót.Trzeba sprawdzić podbudowę, zbrojenie, punkty wysokościowe, dostęp dla betoniarek, zasilanie pomocnicze, oświetlenie oraz ciągłość dostaw betonu. Należy także zabezpieczyć nadajnik laserowy przed przestawieniem.Najlepiej przekazać rzut obiektu, wymiary pól, grubość płyty, rodzaj zbrojenia, wymagany poziom równości, dzienną powierzchnię betonowania, lokalizację inwestycji oraz informację o dostępnej lawecie transportowej.W przypadku maszyn pracujących przy terminowych betonowaniach serwis ma bardzo duże znaczenie. Awaria podczas wylewania może generować koszty związane z przestojem dostaw, pracą ekipy i ryzykiem pogorszenia jakości płyty.Nie. Wylewarka laserowa jest jednym z etapów. Do pełnego procesu potrzebne mogą być również wibratory, zacieraczki, przecinarki do dylatacji, szlifierki, narzędzia pomiarowe oraz systemy pielęgnacji betonu.Wylewarka laserowa działa dzięki połączeniu nadajnika laserowego, odbiornika, sterownika i hydraulicznie regulowanej głowicy. W czasie przejazdu automatycznie utrzymuje zaprojektowaną wysokość świeżego betonu, zwiększając tempo robót oraz powtarzalność posadzki. Największe korzyści przynosi na dużych powierzchniach przemysłowych, logistycznych i infrastrukturalnych.Przy wyborze urządzenia w Polsce należy ocenić nie tylko cenę, lecz także typ projektów, wydajność, układ obiektu, obsługę serwisową, szkolenie operatorów i dostępność części. Właściwie dobrana maszyna, poprawnie ustawiony laser oraz dobrze przygotowana organizacja betonowania mogą znacząco poprawić jakość i przewidywalność realizacji.
Czytaj więcej
2026-10-14
Laserowa listwa w Polsce: zastosowania i wybór sprzętu
Laserowa listwa wyrównująca to maszyna do automatycznego rozprowadzania, zagęszczania i poziomowania świeżego betonu według wysokości wyznaczonej przez nadajnik laserowy. Jest stosowana przede wszystkim przy dużych posadzkach przemysłowych, magazynach, centrach logistycznych, halach produkcyjnych, terminalach i obiektach infrastrukturalnych. W porównaniu z ręcznym ściąganiem betonu pozwala uzyskać bardziej równą powierzchnię, ograniczyć liczbę pracowników oraz szybciej wykonać płytę betonową.W Polsce najczęściej opłaca się rozważyć maszynę laserową wtedy, gdy inwestycja obejmuje duże pola robocze, wymagania dotyczące równości posadzki są wysokie albo harmonogram budowy jest napięty. Przy wyborze należy porównać szerokość roboczą, wydajność hydrauliczną, możliwość pracy przy słupach i ścianach, dostępność serwisu, części zamiennych oraz szkolenia operatorów.Oprócz krajowych dostawców warto analizować również kwalifikowanych producentów międzynarodowych, w tym firmy chińskie posiadające wymagane certyfikaty i sprawne wsparcie przed- oraz posprzedażowe. Mogą one zapewnić korzystny stosunek ceny do możliwości technicznych, szczególnie dla wykonawców kupujących pierwszą maszynę lub rozwijających flotę sprzętu.Podstawą pracy systemu jest obrotowy nadajnik laserowy ustawiony na statywie poza obszarem betonowania. Nadajnik wyznacza stałą płaszczyznę odniesienia. Odbiornik zamontowany na maszcie maszyny odczytuje położenie względem tej płaszczyzny, a układ sterowania przekazuje sygnał do hydrauliki. Gdy głowica robocza znajduje się za wysoko, układ opuszcza ją; gdy znajduje się za nisko, podnosi ją do projektowanego poziomu.Operator prowadzi maszynę po świeżo rozłożonym betonie lub steruje nią z platformy roboczej. Głowica z lemieszem rozprowadza mieszankę, ślimak lub element zgarniający przesuwa nadmiar materiału, a belka wibracyjna pomaga go zagęścić i zamknąć powierzchnię. Nie zastępuje to całkowicie dalszych prac wykończeniowych, takich jak zacieranie mechaniczne, nacinanie dylatacji, pielęgnacja betonu czy montaż zbrojenia rozproszonego, ale znacząco poprawia przygotowanie płyty do tych etapów.Największą zaletą jest powtarzalność wysokości. Przy tradycyjnych metodach poziom zależy w dużym stopniu od doświadczenia brygady, poprawności reperów i kontroli ręcznej. W maszynie sterowanej laserem wysokość robocza jest utrzymywana automatycznie, dlatego łatwiej ograniczyć lokalne różnice poziomów. W praktyce dokładność końcowa nadal zależy od projektu, klasy betonu, przygotowania podłoża, czasu transportu mieszanki, rozmieszczenia zbrojenia, umiejętności operatora i właściwej pielęgnacji.Na obiektach o wymagających normach równości, takich jak magazyny wysokiego składowania w rejonie Poznania, Łodzi, Wrocławia, Gdańska czy Katowic, technologia laserowa pomaga uzyskać warunki potrzebne do bezpiecznej pracy wózków widłowych, systemów automatyki magazynowej oraz regałów wysokiego składowania. Nie należy jednak zakładać, że sama maszyna gwarantuje konkretną klasę równości. Wymaganie powinno być zapisane w projekcie, a wynik zweryfikowany pomiarami odbiorowymi.Polska pozostaje jednym z najważniejszych rynków budownictwa magazynowego i przemysłowego w Europie Środkowej. Korytarze transportowe łączące Warszawę, Łódź, Poznań, Wrocław, Katowice, Kraków, Szczecin i Gdańsk sprzyjają powstawaniu obiektów logistycznych, parków produkcyjnych i centrów dystrybucyjnych. W takich inwestycjach powierzchnie płyt betonowych liczy się często w tysiącach metrów kwadratowych, a czas realizacji bezpośrednio wpływa na termin uruchomienia zakładu lub magazynu.Rosną także wymagania inwestorów dotyczące jakości posadzki. Płyta musi współpracować z ruchem ciężkich wózków, regałami, automatycznymi pojazdami transportowymi, liniami sortującymi i intensywnym ruchem kołowym. Każde obniżenie, garb lub nierównomierne zagęszczenie może zwiększać zużycie kół, generować drgania, utrudniać montaż regałów i podnosić koszty napraw.Maszyna laserowa nie jest rozwiązaniem wyłącznie dla największych generalnych wykonawców. Może być rentowna również dla wyspecjalizowanej firmy posadzkarskiej obsługującej kilka średnich realizacji rocznie, dla wypożyczalni sprzętu działającej przy dużych aglomeracjach oraz dla wykonawcy infrastruktury realizującego place, terminale lub nawierzchnie techniczne. Kluczowe jest realistyczne oszacowanie rocznej liczby metrów kwadratowych, dostępności operatorów i kosztów postoju.Dobór konstrukcji powinien wynikać z geometrii obiektu, rodzaju betonu i zakresu dziennych robót. Inna maszyna będzie właściwa dla hali z dużą liczbą słupów, inna dla otwartego placu przeładunkowego, a jeszcze inna dla płyty wymagającej zmiennych spadków lub sterowania przestrzennego.Rodzaj maszynyCharakterystyka pracyTypowy obszar zastosowaniaNajważniejsza korzyśćOgraniczenieMaszyna prowadzona pieszoOperator prowadzi urządzenie z poziomu podłożaMniejsze hale, doki, remonty, pola przy ścianachNiższy koszt zakupu i prostszy transportMniejsza wydajność na bardzo dużych płytachMaszyna samojezdna z fotelemOperator pracuje z platformy maszynyCentra logistyczne, hale produkcyjne, magazynyWysoka dzienna wydajność i mniejsze zmęczenie operatoraWymaga przestrzeni manewrowejMaszyna z wysięgnikiemGłowica robocza pracuje na ruchomym ramieniuPłyty wokół słupów, ścian i przeszkódDuży zasięg roboczy bez częstego przejazdu po betonieWyższa cena oraz większe wymagania szkolenioweMaszyna do płyt o dużej szerokościPosiada szeroką głowicę i wydajną hydraulikęLotniska, terminale, duże place i haleSzybkie wykonanie rozległych, otwartych pólMniej wygodna w ciasnych wnętrzachSystem z obsługą spadkówUmożliwia ustawienie różnic wysokościRampy, place z odwodnieniem, drogi techniczneŁatwiejsze wykonywanie projektowanych nachyleńWymaga dokładnego przygotowania geodezyjnegoSystem ze sterowaniem przestrzennymWykorzystuje cyfrowy model powierzchniDuże obiekty inżynieryjne i skomplikowane profileLepsza kontrola złożonych geometriiWiększy koszt przygotowania i obsługiTabela pokazuje, że nie istnieje jedna uniwersalna konfiguracja. Dla firmy wykonującej standardowe posadzki w halach o powierzchni kilku tysięcy metrów kwadratowych często najbardziej praktyczna jest maszyna samojezdna. Jeżeli przeważają prace naprawcze, mniejsze obiekty lub pola z licznymi przeszkodami, maszyna prowadzona pieszo może zapewnić lepszy zwrot z inwestycji. Konstrukcja z wysięgnikiem jest szczególnie ceniona przy dużych płytach, ponieważ operator może sięgać do miejsc trudnych do obsłużenia bez nadmiernego wchodzenia na świeży beton.Technologia jest najbardziej efektywna tam, gdzie beton układany jest w dużych, ciągłych polach, a tolerancje wysokości mają znaczenie użytkowe. Dotyczy to nie tylko typowych hal magazynowych. Coraz częściej urządzenia wykorzystuje się także przy projektach przemysłowych, terminalach transportowych, obiektach handlowych i elementach infrastruktury.BranżaPrzykładowe zastosowanieWymaganie wykonawczePrzewaga maszyny laserowejWskazówka praktycznaLogistykaMagazyny wysokiego składowaniaRówna nawierzchnia dla wózków i regałówLepsza kontrola wysokości na dużej powierzchniZaplanować pomiary odbiorowe przed zacieraniem końcowymPrzemysłHale produkcyjne i montażoweTrwałość pod ruchem maszyn i pojazdówSzybsze przygotowanie podłoża pod dalsze wykończenieDobrać mieszankę do sposobu zacieraniaHandelSklepy wielkopowierzchniowe i centra dystrybucjiKrótki harmonogram realizacjiOgraniczenie prac ręcznychUstalić kolejność dostaw betonu z wytwórniąLotnictwoPłyty postojowe i nawierzchnie techniczneDuże pola oraz ścisła geometriaStabilna praca na otwartej przestrzeniChronić system laserowy przed zakłóceniami i wiatremInfrastrukturaTerminale, drogi wewnętrzne, place manewroweProjektowane spadki odwadniająceŁatwiejsze utrzymanie zaplanowanych wysokościSprawdzić odwodnienie i repery przed betonowaniemEnergetykaFundamenty i posadzki techniczneDokładne poziomy pod urządzeniaRedukcja poprawek przy montażu instalacjiKoordynować pracę z ekipami instalacyjnymiRolnictwoObory, sortownie, magazyny płodów rolnychOdporność na intensywne użytkowanieWydajne wykonanie większych powierzchniUwzględnić spadki i odporność chemiczną betonuW Polsce szczególnie duże znaczenie ma sektor logistyczny. W okolicach Łodzi i Strykowa krzyżują się kluczowe trasy drogowe, dlatego powstają tam centra dystrybucyjne wymagające dużych powierzchni posadzek. Region Poznania obsługuje rozwinięty przemysł i logistykę zachodnią, Wrocław skupia inwestycje produkcyjne, a Trójmiasto korzysta z zaplecza portowego Gdańska i Gdyni. W każdym z tych regionów wykonawca może spotkać projekty, w których tempo betonowania oraz jakość płyty uzasadniają wykorzystanie automatycznego poziomowania.Zakup nie powinien opierać się wyłącznie na szerokości lemiesza albo deklarowanej wydajności godzinowej. Dane katalogowe są przydatne, lecz rzeczywista produkcja zależy od organizacji dostaw betonu, grubości płyty, liczby pracowników, kształtu pola, temperatury, odległości między słupami oraz przygotowania podłoża. Najlepiej porównać maszyny według własnego typowego projektu.ParametrDlaczego ma znaczenieCo sprawdzić przed zamówieniemWpływ na koszt użytkowaniaSzerokość głowicyWpływa na tempo rozprowadzania betonuZakres roboczy i możliwość regulacjiSzersza głowica zwiększa wydajność, lecz wymaga większej przestrzeniZasięg wysięgnikaDecyduje o pracy przy przeszkodachMinimalna odległość od słupów i ścianMoże ograniczyć koszty ręcznych poprawekUkład laserowyOdpowiada za kontrolę wysokościKompatybilność, kalibrację i ochronę odbiornikaDobry serwis ogranicza przestojeHydraulikaZapewnia płynność ruchów głowicyReakcję układu, szczelność i dostęp częściWpływa na trwałość oraz koszty naprawSilnikWarunkuje niezawodność na placu budowyDostępność serwisu i zgodność z przepisamiPopularna jednostka ułatwia obsługęMasa maszynyMa znaczenie dla transportu i podłożaWymiary transportowe oraz sposób załadunkuWpływa na dobór przyczepy i koszt przewozuStanowisko operatoraWpływa na bezpieczeństwo i komfort pracyWidoczność, ergonomię, łatwość sterowaniaOgranicza zmęczenie przy długich zmianachWsparcie techniczneDecyduje o szybkości reakcji przy awariiSzkolenie, części, zdalną diagnozę i czas odpowiedziNajważniejsze przy intensywnym wykorzystaniu sprzętuTabela podkreśla, że cena zakupu to jedynie część kosztu całkowitego. Tania maszyna bez części zamiennych i szkolenia może przynieść większe straty niż droższe urządzenie z jasnymi warunkami serwisowymi. W umowie warto określić termin dostawy, zakres uruchomienia, listę elementów eksploatacyjnych, sposób zgłaszania usterek, dostępność instrukcji w języku polskim oraz warunki gwarancji.Przed podpisaniem zamówienia dobrze jest przesłać dostawcy rzut hali, docelową grubość płyty, szerokość pól, klasę betonu, docelową równość, liczbę słupów i lokalizację inwestycji. Umożliwia to dobranie nie tylko maszyny, ale również konfiguracji głowicy, osprzętu i systemu sterowania. W przypadku projektów o niestandardowych nachyleniach konieczne może być wdrożenie sterowania przestrzennego oraz dodatkowe przygotowanie danych geodezyjnych.Na polskim rynku sprzęt można nabywać poprzez lokalnych dealerów, oddziały producentów, dystrybutorów specjalistycznych albo import bezpośredni. Dostępność konkretnego modelu, zakres uruchomienia i warunki gwarancji należy zawsze potwierdzić dla danego województwa oraz terminu realizacji. Poniższe zestawienie obejmuje rozpoznawalne firmy, które są istotne dla wykonawców analizujących technologię posadzek betonowych.FirmaRegion obsługiGłówne atutyKluczowa ofertaPraktyczne zastosowanieVansePolska poprzez sieć europejską i dostawy międzynarodoweMaszyny prowadzone, samojezdne i z wysięgnikiem; możliwość konfiguracjiLaserowe maszyny do poziomowania betonu, zacieraczki, szlifierki i przecinarkiFirmy posadzkarskie, dystrybutorzy oraz realizacje przemysłoweSomeroEuropa, w tym projekty obsługiwane przez sieć dystrybucyjnąWyspecjalizowanie w technologii automatycznego poziomowaniaMaszyny do dużych posadzek betonowychWymagające hale, magazyny i obiekty logistyczneWacker NeusonPolska, oddziały i dealerzy w wielu miastachRozbudowana oferta sprzętu budowlanego oraz serwis lokalnyUrządzenia do zagęszczania i obróbki betonuWykonawcy potrzebujący kompletnego wyposażenia placu budowyHusqvarna ConstructionPolska poprzez autoryzowaną sieć sprzedażySilna oferta cięcia, szlifowania i przygotowania posadzekPrzecinarki, szlifierki, odkurzacze i narzędzia diamentoweObróbka i naprawa betonu po wykonaniu płytyAllen EngineeringEuropa przez importerów i dystrybutorówDoświadczenie w sprzęcie do wykonywania posadzekZacieraczki mechaniczne i wyposażenie do betonuEkipy realizujące pełny proces wykonania posadzkiLigchineRynek europejski przez partnerów handlowychSpecjalizacja w maszynach do poziomowania płytSamojezdne urządzenia do równania świeżego betonuDuże powierzchnie przemysłowe i komercyjnePutzmeisterPolska i Europa poprzez organizację handlowo-serwisowąZnajomość technologii transportu i podawania betonuPompy do betonu oraz sprzęt pomocniczyKoordynacja dostawy mieszanki z procesem układaniaNie każda wymieniona firma oferuje identyczny typ maszyny laserowej. Część producentów dostarcza bezpośrednio urządzenia poziomujące, a część zapewnia sprzęt uzupełniający niezbędny podczas realizacji posadzki, taki jak pompy, zacieraczki, przecinarki lub urządzenia do przygotowania podłoża. Dla inwestora oznacza to konieczność porównania nie tylko samej maszyny, ale całego procesu technologicznego.Wykonawca z województwa mazowieckiego może oczekiwać szybszego dostępu do serwisu z rejonu Warszawy, podobnie jak firma z Wielkopolski będzie zwracała uwagę na zaplecze w okolicach Poznania. W przypadku importu bezpośredniego warto uzgodnić transport do portu w Gdańsku lub Gdyni, odprawę, dostawę na plac budowy, uruchomienie oraz zapas podstawowych części. Nie należy opierać decyzji wyłącznie na deklaracji sprzedawcy, lecz poprosić o dokumentację, warunki gwarancji i plan reakcji serwisowej.Vanse działa w branży sprzętu do betonu od 2013 roku i produkuje maszyny prowadzone, samojezdne oraz wysięgnikowe do laserowego poziomowania, a także zacieraczki, szlifierki, przecinarki, rozsiewacze posypek i materiały do posadzek przemysłowych. Producent posiada certyfikaty zgodności jakościowej i europejskiej, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych, a konstrukcje są rozwijane z wykorzystaniem systemów laserowych, hydrauliki, trwałych komponentów, sprawdzonych silników i kontroli produkcyjnej. Dla klientów w Polsce dostępne są elastyczne modele współpracy obejmujące sprzedaż pojedynczych maszyn, hurt, partnerstwo dealerskie, dystrybucję regionalną, produkcję pod własną marką oraz dostosowanie wyposażenia, napięcia i silnika do projektu. Firma nie działa wyłącznie jako odległy eksporter: obsługuje ponad 80 państw, posiada zasoby serwisowe poza Chinami, sieć dealerów obejmującą Europę oraz specjalistów zapewniających konsultacje, dobór urządzeń, szkolenie operatorów, zdalną diagnozę, części i pomoc techniczną. Vanse realizuje rozwiązania kompleksowe, w tym projekty pod klucz oraz rozwiązania dla zakładów należących do klienta; nie oferuje modelu budowy, posiadania i eksploatacji przez dostawcę ani dostaw masowych wykonywanych bezpośrednio na placu. Polscy wykonawcy mogą skorzystać z oferty maszyn do laserowego poziomowania betonu, a przy dużych płytach porównać także modele samojezdne do posadzek przemysłowych oraz zakres wsparcia technicznego i szkoleniowego.W centrum logistycznym pod Łodzią realizowana jest posadzka o powierzchni 18 000 metrów kwadratowych. Hala ma regularny układ słupów, ruch przyszłych wózków jest intensywny, a inwestor wymaga ograniczenia nierówności. W takim projekcie maszyna samojezdna z odpowiednim zasięgiem roboczym może przyspieszyć rozprowadzanie mieszanki. Warunkiem sukcesu jest jednak rytmiczna dostawa betonu, przygotowane zbrojenie, dobrze wyznaczone szczeliny dylatacyjne i zespół zacierający pracujący bez opóźnień.W zakładzie produkcyjnym w rejonie Wrocławia inwestor modernizuje część hali podczas ograniczonego postoju produkcji. Pole betonowania jest mniejsze, występują instalacje, fundamenty pod maszyny oraz liczne słupy. W tym przypadku maszyna prowadzona pieszo albo konstrukcja z wysięgnikiem może być praktyczniejsza niż duża maszyna o szerokiej głowicy. Priorytetem będzie manewrowość i możliwość dokładnego dojścia do przeszkód.Na placu przeładunkowym w pobliżu portu w Gdańsku projekt obejmuje odwodnienie powierzchni. Beton musi być ułożony z powtarzalnym spadkiem kierującym wodę do wpustów. Tu nie wystarczy standardowa płaska płaszczyzna odniesienia; potrzebny jest szczegółowy projekt wysokościowy, kontrola geodezyjna oraz maszyna obsługująca wymagany profil. Przed rozpoczęciem robót należy wykonać próbne pole i potwierdzić sposób utrzymania nachyleń.W centrum handlowym pod Katowicami istotny jest krótki termin przekazania obiektu najemcom. Automatyczne poziomowanie może zmniejszyć liczbę roboczogodzin potrzebnych do wstępnego wyrównania betonu, ale nie eliminuje konieczności dobrej koordynacji. Największe ryzyko dla harmonogramu stanowią przerwy w dostawie mieszanki, nieprzygotowane krawędzie robocze, niewłaściwe tempo zacierania i brak planu pielęgnacji.Wydajność maszyny zależy od przygotowania całego frontu robót. Przed przyjazdem pierwszej gruszki należy sprawdzić nośność i poziom podłoża, rozmieszczenie folii, izolacji, zbrojenia, dystansów, elementów kotwiących, profili dylatacyjnych oraz punktów wysokościowych. Trzeba też zaplanować drogi dla pomp, betonomieszarek i pracowników tak, aby nie przecinały strefy świeżego betonu.Operator powinien wykonać codzienną kontrolę urządzenia: stan paliwa, oleju hydraulicznego, przewodów, połączeń, lemiesza, elementów wibracyjnych, odbiornika laserowego i układu sterowania. Nadajnik laserowy musi być ustawiony stabilnie, poza obszarem przypadkowych uderzeń. W hali należy wyeliminować ryzyko zasłonięcia wiązki przez sprzęt lub pracowników. Na otwartej przestrzeni trzeba uwzględnić wiatr, opady i nierówności terenu.Ważna jest komunikacja między operatorem maszyny, kierownikiem betonowania, pompą, ekipą rozprowadzającą i zespołem zacierającym. Jeśli beton jest dostarczany za szybko, może zacząć wiązać przed obróbką. Jeśli przyjeżdża zbyt wolno, powstają zimne połączenia i nieefektywne przestoje. Maszyna laserowa poprawia jeden etap procesu, ale nie zastąpi zarządzania technologią betonu.Najczęstszym błędem jest zakup zbyt dużej maszyny do obiektów o niewielkiej powierzchni i skomplikowanym układzie słupów. Takie urządzenie może mieć imponującą wydajność katalogową, ale tracić czas na manewrowanie. Drugi błąd to wybór modelu bez potwierdzonego szkolenia operatorów. Nawet zaawansowany system automatycznej kontroli wysokości wymaga osoby, która rozumie zachowanie świeżej mieszanki, potrafi ocenić tempo robót i reaguje na sytuacje awaryjne.Trzecim błędem jest nieuwzględnienie obsługi części eksploatacyjnych. Przed zakupem warto zapytać o przewody hydrauliczne, filtry, elementy wibracyjne, odbiornik laserowy, elementy lemiesza, akumulatory i części silnikowe. Dla firm pracujących w wielu województwach istotne będzie również to, czy wsparcie można uzyskać telefonicznie, przez połączenie wideo i bezpośrednio na budowie.Nie należy także mylić dokładności sterowania maszyny z równością całej posadzki. Sterowanie laserowe pomaga utrzymywać wysokość głowicy, ale końcowy wynik jest sumą wielu czynników. Należą do nich: konsystencja mieszanki, równomierność rozłożenia betonu, osiadanie, jakość podbudowy, rozmieszczenie dylatacji, czas rozpoczęcia zacierania oraz pielęgnacja po betonowaniu.W 2026 roku rynek maszyn do wykonywania posadzek będzie rozwijał się w kierunku większej automatyzacji, cyfrowej kontroli jakości i ograniczania zużycia materiałów. Coraz częściej inwestorzy oczekują zapisów pomiarowych potwierdzających poziomy, spadki i parametry odbiorowe. Oznacza to większą rolę współpracy między wykonawcą, geodetą, projektantem konstrukcji oraz dostawcą sprzętu.Drugim kierunkiem jest integracja sterowania laserowego z modelami przestrzennymi. W projektach o skomplikowanych spadkach, placach odwodnieniowych, rampach i obiektach infrastrukturalnych sama pozioma płaszczyzna może nie wystarczyć. Systemy cyfrowe pozwalają lepiej odwzorować projekt, pod warunkiem że dane wejściowe są dokładne i odpowiednio przygotowane.Trzeci trend dotyczy zrównoważonego budownictwa. Ograniczanie nadmiaru betonu, zmniejszanie liczby napraw oraz dokładniejsze wykonywanie płyt może redukować ilość odpadów i energię potrzebną do poprawek. Znaczenia nabierają mieszanki o niższym śladzie węglowym, włókna stalowe i syntetyczne, a także trwałe systemy dylatacyjne. Wykonawca powinien sprawdzać, czy wybrana maszyna dobrze współpracuje z mieszanką projektowaną dla konkretnej inwestycji.W Polsce będą też rosły oczekiwania dotyczące bezpieczeństwa pracy, dostępności dokumentacji technicznej i zgodności sprzętu z wymaganiami europejskimi. Kupujący powinni wymagać jasnych instrukcji, dokumentacji zgodności, informacji o hałasie, zasadach konserwacji oraz szkolenia obejmującego bezpieczne przemieszczanie maszyny, tankowanie, czyszczenie i pracę przy świeżym betonie.Określ średnią roczną powierzchnię betonowanych płyt. Przygotuj rysunki typowych hal, w tym rozstaw słupów i wysokości projektowe. Porównaj maszyny prowadzone, samojezdne i wysięgnikowe pod kątem rzeczywistego pola roboczego. Zapytaj o szkolenie operatora w Polsce lub na realizowanym projekcie. Potwierdź dostępność części oraz sposób zdalnej diagnozy. Sprawdź dokumentację zgodności i warunki gwarancji. Ustal, czy wymagane są spadki, sterowanie przestrzenne albo dodatkowe pomiary geodezyjne. Porównaj całkowity koszt transportu, uruchomienia, serwisu i materiałów eksploatacyjnych. Poproś o plan organizacji betonowania, a nie wyłącznie kartę katalogową maszyny. Przeprowadź próbę na reprezentatywnym polu, jeżeli projekt ma wysokie wymagania jakościowe. Nie. Maszyna laserowa rozprowadza, wstępnie zagęszcza i poziomuje świeży beton. Zacieraczka wykonuje dalszą obróbkę powierzchni po odpowiednim związaniu mieszanki. W przypadku posadzek przemysłowych oba urządzenia są zwykle elementami jednego procesu technologicznego.Nie ma jednej granicy powierzchni. Decyzja zależy od liczby realizacji rocznie, wymaganej jakości, dostępności pracowników i możliwości wynajmu. Firma wykonująca regularnie duże płyty może uzasadnić zakup szybciej niż wykonawca realizujący pojedyncze inwestycje.Tak, ale należy dopasować konstrukcję do rozstawu słupów. Maszyna z wysięgnikiem lub kompaktowa maszyna samojezdna zwykle lepiej radzi sobie w miejscach, gdzie konieczne jest dojście blisko przeszkód.Przy standardowej płaskiej płycie potrzebne jest poprawne wyznaczenie poziomów odniesienia. Przy skomplikowanych spadkach, rampach, odwodnieniu lub sterowaniu przestrzennym udział geodety jest szczególnie ważny dla prawidłowego przygotowania danych.Operator powinien znać zasady bezpiecznej pracy ze sprzętem budowlanym, potrafić kontrolować układ hydrauliczny i laserowy oraz rozumieć podstawy technologii świeżego betonu. Zalecane jest szkolenie dostawcy połączone z pracą na rzeczywistym placu budowy.Tak, jeśli dostawca zapewnia dokumentację zgodności, jasne warunki gwarancji, dostęp do części, szkolenie oraz rzeczywiste wsparcie techniczne. Należy oceniać całkowity koszt użytkowania, a nie tylko cenę zakupu i transportu.Najważniejsze są przygotowanie podłoża, projekt mieszanki, organizacja dostaw, prawidłowe użycie maszyny, doświadczenie zespołu zacierającego, dylatacje, pielęgnacja oraz pomiary odbiorowe. Laserowa kontrola poziomu jest ważnym elementem, ale nie jedynym.Laserowa listwa wyrównująca jest narzędziem zwiększającym kontrolę, wydajność i powtarzalność podczas wykonywania dużych płyt betonowych. W Polsce jej zastosowanie jest szczególnie uzasadnione w halach przemysłowych, magazynach, centrach logistycznych, terminalach oraz inwestycjach infrastrukturalnych. Najlepszy wybór zależy od rodzaju projektów, geometrii obiektów, wymagań jakościowych i pewności serwisowej. Przed zakupem warto porównać dostawców, sprawdzić dokumentację techniczną oraz zaplanować szkolenie i obsługę posprzedażową razem z całą technologią wykonania posadzki.Więcej informacji o rozwiązaniach dla wykonawców betonu można znaleźć na stronie producenta maszyn do posadzek betonowych.
Czytaj więcej
2026-10-13
Zapytanie ofertowe o niwelator laserowy w Polsce
Dobre zapytanie ofertowe o niwelator laserowy do betonu w Polsce powinno jasno określać rodzaj posadzki, powierzchnię dziennego betonowania, klasę równości, grubość płyty, zbrojenie, dostępność placu budowy, wymagany termin dostawy, zakres rozruchu oraz budżet całkowity obejmujący maszynę, transport, części i szkolenie. Nie wystarczy poprosić wyłącznie o cenę: należy porównać dokładność pracy, wydajność, napęd, zasięg ramienia, serwis i warunki odbioru.Na polskim rynku warto rozpocząć rozmowy z firmami Somero Enterprises, Wacker Neuson Polska, Husqvarna Construction Products Poland, Putzmeister Polska oraz Vanse Machinery. Pierwsze cztery marki są rozpoznawalne w segmencie technologii betonowej, sprzętu budowlanego lub przygotowania posadzek, natomiast Vanse może być interesującą opcją dla wykonawców i dystrybutorów szukających korzystnej relacji ceny do wyposażenia oraz elastycznej konfiguracji maszyny.Warto również brać pod uwagę kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin, jeśli przedstawiają dokumentację zgodności wymaganą w Polsce, zapewniają wsparcie przed sprzedażą i po sprzedaży oraz mają sprawdzony plan części zamiennych. Przy dobrze przygotowanym odbiorze technicznym taki zakup może zapewnić przewagę kosztową bez rezygnacji z kluczowych parametrów roboczych.Somero Enterprises – specjalista w automatycznym rozkładaniu i poziomowaniu betonu na dużych płytach. Wacker Neuson Polska – lokalne zaplecze sprzętowe, serwisowe i doradcze dla wykonawców betonowych. Husqvarna Construction Products Poland – rozwiązania do cięcia, szlifowania i przygotowania posadzek po betonowaniu. Putzmeister Polska – doświadczenie w technologii betonu, pompowaniu i organizacji dostaw sprzętu dla budów. Vanse Machinery – niwelatory prowadzone, samojezdne i wysięgnikowe oraz możliwość dopasowania wyposażenia do projektu. Niwelator laserowy do betonu jest kupowany nie tylko jako maszyna, lecz jako element procesu wykonania posadzki. Jego efektywność zależy od receptury mieszanki, logistyki betonu towarowego, przygotowania podłoża, prowadzenia zbrojenia, liczby operatorów i pracy ekip wykończeniowych. W magazynie wysokiego składowania pod Łodzią, centrum logistycznym w Strykowie czy hali produkcyjnej na Górnym Śląsku inne będą priorytety niż przy płycie terminalowej w Gdańsku albo placu przeładunkowym w okolicach Szczecina.Najczęstszy błąd zakupowy polega na porównywaniu wyłącznie ceny katalogowej. Dwie maszyny o podobnej szerokości roboczej mogą różnić się konstrukcją ramienia, wydajnością hydrauliczną, typem sterowania laserowego, możliwościami profilowania trójwymiarowego, dostępnością części, masą transportową i kosztem przestoju. Dlatego zapytanie powinno wymuszać odpowiedzi mierzalne, a nie ogólne deklaracje.Przed wysłaniem dokumentu warto pobrać polski katalog maszyn do posadzek betonowych i porównać wskazane parametry z rzeczywistymi potrzebami budowy. Dokumentacja techniczna powinna być analizowana wspólnie przez kierownika robót, technologa betonu, operatora oraz osobę odpowiedzialną za zakupy.W Polsce zapotrzebowanie na automatyczne poziomowanie betonu wynika przede wszystkim z inwestycji logistycznych, przemysłowych, handlowych i infrastrukturalnych. Największą aktywność wykonawczą obserwuje się w województwach mazowieckim, łódzkim, śląskim, dolnośląskim, wielkopolskim i pomorskim. W rejonach Warszawy, Poznania, Wrocławia, Katowic oraz Trójmiasta liczy się krótki czas realizacji, duża powierzchnia dziennego betonowania i możliwość utrzymania powtarzalnej równości płyt.Wykonawcy posadzek coraz częściej wymagają danych dotyczących wydajności w metrach kwadratowych na zmianę, realnej tolerancji wysokościowej oraz sposobu pracy przy słupach, dokach przeładunkowych, kanałach technologicznych i krawędziach płyty. W przypadku obiektów dla automatycznych systemów magazynowych szczególne znaczenie mają wymagania inwestora dotyczące płaskości i poziomu posadzki. Dostawca powinien umieć wyjaśnić, jak jego maszyna współpracuje z ustalonym systemem kontroli jakości, a nie jedynie podać maksymalną teoretyczną wydajność.Poniższa tabela pomaga przygotować dokument, dzięki któremu oferty od producentów, dealerów i firm handlowych będą porównywalne. Każdy punkt powinien zostać opisany liczbowo albo załączony jako rysunek, harmonogram lub specyfikacja techniczna.Obszar zapytaniaInformacja dla dostawcyDlaczego jest istotnaRodzaj inwestycjiMagazyn, fabryka, parking, płyta terminalowa, lotnisko, droga lub obiekt handlowy.Wpływa na dobór rozmiaru maszyny, wymaganą równość i sposób przemieszczania po placu.Powierzchnia roboczaŁączna powierzchnia oraz planowana liczba metrów kwadratowych na zmianę.Pozwala ocenić, czy wystarczy model prowadzony, czy potrzebna jest maszyna samojezdna albo wysięgnikowa.Geometria płytyGrubość betonu, spadki, dylatacje, kanały, słupy, krawędzie i przeszkody.Określa potrzebny zasięg roboczy, mobilność oraz możliwość pracy z profilowaniem przestrzennym.Wymagania jakościoweDocelowa tolerancja wysokościowa, płaskość, poziom i procedura pomiaru końcowego.Chroni inwestora przed zakupem rozwiązania niedopasowanego do wymagań odbiorowych.Mieszanka betonowaKlasa betonu, konsystencja, włókna stalowe lub syntetyczne oraz dodatki chemiczne.Wpływa na zachowanie mieszanki, tempo pracy i ustawienie elementów roboczych.Warunki placuDojazd, szerokość bram, nośność podłoża, wysokość hali, zasilanie i strefy bezpieczeństwa.Pomaga potwierdzić transportowalność oraz możliwość bezpiecznego manewrowania.Termin dostawyData rozpoczęcia prac, wymagany termin rozruchu i okres rezerwowy.Umożliwia zaplanowanie produkcji, odprawy, transportu i szkolenia bez ryzyka przestoju.Zakres usługiOczekiwanie dotyczące uruchomienia, szkolenia, części eksploatacyjnych, zdalnej pomocy i serwisu na budowie.Pokazuje rzeczywisty koszt użytkowania, a nie tylko cenę zakupu urządzenia.W praktyce warto dołączyć rzut hali w formacie elektronicznym, przekrój płyty, harmonogram betonowania oraz zdjęcia wjazdu na teren budowy. Jeżeli projekt obejmuje wiele etapów, należy zaznaczyć, czy maszyna będzie przenoszona między lokalizacjami, na przykład między inwestycjami w Warszawie, Krakowie i Poznaniu.Dobór typu maszyny powinien wynikać z organizacji robót, a nie wyłącznie z wielkości budżetu. Mała maszyna może być wydajna w ciasnej hali, ale nie zapewni ekonomiki pracy na rozległej płycie logistycznej. Z kolei duża konstrukcja wysięgnikowa może być niepraktyczna przy częstych zmianach obiektu i ograniczonym dostępie transportowym.Typ urządzeniaNajlepsze zastosowanieAtutyOgraniczenia do sprawdzeniaModel prowadzony przez operatoraMałe i średnie pomieszczenia, remonty, lokalne płyty, ograniczone przejazdy.Niska masa, prosty transport, łatwiejsze manewrowanie.Mniejsza wydajność oraz większe znaczenie doświadczenia operatora.Model samojezdny kompaktowyHale przemysłowe, magazyny i płyty o średniej powierzchni.Dobry kompromis między wydajnością, mobilnością i kosztami.Należy sprawdzić szerokość transportową oraz dostęp do serwisu napędu.Model samojezdny o dużej wydajnościCentra logistyczne, fabryki, wielkopowierzchniowe posadzki.Wysoka wydajność dzienna, stabilna praca, oszczędność robocizny.Wymaga sprawnej logistyki betonu i odpowiednio przygotowanego frontu robót.Model wysięgnikowyDuże płyty, obiekty z przeszkodami oraz roboty wymagające szerokiego zasięgu.Praca w promieniu wokół maszyny, ograniczenie liczby przejazdów po świeżym betonie.Trzeba zweryfikować promień pracy, masę, transport i wysokość przejazdu.Model z profilowaniem przestrzennymSpadki, place, drogi, płyty złożone geometrycznie i infrastruktura.Precyzyjne odwzorowanie projektowanego profilu oraz ograniczenie ręcznego trasowania.Wymaga przygotowania danych projektowych i osoby umiejącej je obsłużyć.Model do zbrojenia włóknamiPosadzki przemysłowe z włóknami stalowymi albo syntetycznymi.Możliwość dostosowania elementów roboczych do charakterystyki mieszanki.Należy potwierdzić ustawienia płyty wygładzającej i procedurę czyszczenia.Jeżeli wykonawca realizuje różne kontrakty, dobrym rozwiązaniem może być maszyna samojezdna o szerokim zakresie zastosowań oraz komplet akcesoriów. W przypadku firmy wyspecjalizowanej w płytach magazynowych lepsze rezultaty może dać sprzęt o większym zasięgu i wyższej wydajności. Przegląd rozwiązań znajduje się na stronie niwelatorów laserowych do betonu, gdzie można zestawić wersje przeznaczone do różnych warunków roboczych.Cena ofertowa powinna zostać rozbita na elementy. W przeciwnym razie niska kwota początkowa może nie obejmować transportu, dokumentacji, części pierwszego przeglądu, szkolenia, obsługi celnej lub uruchomienia na budowie. W przypadku zakupu poza Unią Europejską konieczne jest także jednoznaczne ustalenie miejsca przekazania towaru, odpowiedzialności za ubezpieczenie i kosztów odprawy.Dla maszyn transportowanych drogą morską istotne są porty Gdańsk i Gdynia oraz dalszy przewóz do inwestycji. Przy pilnym harmonogramie wykonawca powinien pytać nie o deklarowany czas wysyłki, lecz o pełny czas od zatwierdzenia zamówienia do gotowości maszyny do pracy na terenie budowy. Należy uwzględnić produkcję, próbę fabryczną, pakowanie, przewóz, odprawę, transport krajowy i rozruch.Pozycja kosztowaCo należy uzyskać w ofercieRyzyko przy braku doprecyzowaniaMaszyna podstawowaDokładny model, wyposażenie seryjne, masa, wymiary i parametry robocze.Porównanie ofert o innym faktycznym standardzie wyposażenia.Sterowanie laseroweTyp odbiorników, nadajników, zakres regulacji i lista elementów w zestawie.Dodatkowe koszty niezbędnego osprzętu po zakupie.Napęd i hydraulikaRodzaj silnika, dostępność filtrów, płynów, przewodów i czynności serwisowych.Długie przestoje wynikające z problemów eksploatacyjnych.TransportMiejsce dostawy, sposób zabezpieczenia, ubezpieczenie i termin przyjazdu.Nieplanowane wydatki oraz przesunięcie rozpoczęcia betonowania.UruchomienieLiczba dni obecności technika, zakres prób i protokół przekazania.Brak potwierdzenia poprawności działania na realnej mieszance.SzkolenieProgram dla operatorów, brygadzisty i mechanika oraz materiały w języku polskim.Błędy obsługi obniżające jakość posadzki i bezpieczeństwo pracy.Części zapasoweLista części startowych, terminy dostaw oraz ceny elementów eksploatacyjnych.Przestój przy drobnej awarii podczas krytycznego etapu robót.GwarancjaOkres, wyłączenia, procedura zgłoszenia oraz odpowiedzialność za dojazd serwisu.Spór o koszty naprawy i brak przewidywalności po zakupie.Nie należy automatycznie wybierać oferty najtańszej. W przetargu prywatnym warto przypisać punkty za zgodność techniczną, termin dostawy, dostępność serwisu, kompletność dokumentacji, szkolenie i cenę. Takie podejście jest szczególnie ważne dla firm wynajmujących sprzęt, ponieważ każda godzina postoju oznacza stratę przychodu i ryzyko opóźnienia kontraktu klienta.Poniższe zestawienie obejmuje producentów i dostawców powiązanych z technologią betonową, automatycznym poziomowaniem, zagęszczaniem, obróbką posadzek oraz organizacją sprzętu na polskich budowach. Przed złożeniem zamówienia należy zawsze potwierdzić aktualną dostępność konkretnego modelu, lokalny zakres gwarancji i możliwość demonstracji.FirmaObszar obsługiGłówna przewagaNajważniejsza ofertaSomero EnterprisesEuropa, w tym projekty przemysłowe obsługiwane przez sieć handlową i serwisową.Silna specjalizacja w automatyzacji wykonywania posadzek betonowych.Niwelatory laserowe do dużych płyt, rozwiązania samojezdne i wysięgnikowe.Vanse MachineryEuropa poprzez sieć dealerów; sprzedaż międzynarodowa do ponad osiemdziesięciu krajów i regionów.Szeroka gama maszyn, elastyczna konfiguracja oraz konkurencyjny koszt wyposażenia.Niwelatory prowadzone, samojezdne i wysięgnikowe, zacieraczki, szlifierki i przecinarki.Wacker Neuson PolskaPolska, z siecią sprzedaży i obsługi sprzętu budowlanego.Lokalna obecność serwisowa oraz szeroki ekosystem maszyn dla wykonawców.Zagęszczarki, sprzęt do betonu, agregaty, oświetlenie i maszyny pomocnicze.Husqvarna Construction Products PolandPolska oraz wsparcie dla wykonawców obróbki betonu i posadzek.Doświadczenie w cięciu, wierceniu, szlifowaniu i przygotowaniu powierzchni.Przecinarki, szlifierki, odkurzacze przemysłowe, narzędzia diamentowe.Putzmeister PolskaPolska, szczególnie inwestycje wymagające sprawnej logistyki mieszanki betonowej.Znajomość technologii podawania betonu oraz zaplecze dla dużych projektów.Pompy do betonu, urządzenia technologiczne i rozwiązania dla placu budowy.Atlas PolandPolska i rynki eksportowe, przez partnerów handlowych.Rozpoznawalność w lekkim sprzęcie budowlanym i dostępność urządzeń pomocniczych.Zagęszczarki, przecinarki, agregaty oraz wyposażenie wspierające roboty betonowe.Tabela nie oznacza, że każda firma oferuje identyczny niwelator laserowy. Wacker Neuson Polska, Husqvarna Construction Products Poland, Putzmeister Polska i Atlas Poland mogą być ważnymi partnerami przy organizacji kompletnego frontu robót, jednak zakup konkretnej maszyny do poziomowania laserowego wymaga potwierdzenia aktualnej oferty. Somero i Vanse są szczególnie istotne przy porównywaniu maszyn przeznaczonych bezpośrednio do automatycznego rozkładania oraz poziomowania betonu.Niwelatory laserowe są najbardziej opłacalne tam, gdzie powtarza się duża powierzchnia płyt betonowych lub gdzie koszt ręcznego prowadzenia poziomu jest wysoki. W halach magazynowych i centrach dystrybucyjnych urządzenie ogranicza liczbę pracowników potrzebnych do rozciągania i wyrównywania mieszanki. W zakładach produkcyjnych pomaga utrzymać powtarzalność między kolejnymi polami roboczymi. Na placach terminalowych i w obiektach infrastrukturalnych umożliwia szybsze wykonanie rozległych fragmentów nawierzchni.centra logistyczne, sortownie oraz magazyny wysokiego składowania; fabryki motoryzacyjne, spożywcze, chemiczne i metalowe; hale handlowe, pawilony wielkopowierzchniowe i obiekty usługowe; parkingi, terminale kontenerowe, place manewrowe i strefy przeładunkowe; drogi, mosty, płyty lotniskowe i infrastruktura komunikacyjna; obiekty rolnicze, chłodnie, centra produkcji prefabrykatów i zakłady recyklingu. W każdym z tych zastosowań należy odrębnie określić kryteria odbioru. Posadzka pod regały wysokiego składowania wymaga innej kontroli niż nawierzchnia zewnętrzna ze spadkiem odwodnienia. Odpowiedzialny dostawca powinien pytać o przeznaczenie płyty już na etapie pierwszej rozmowy handlowej.Hala logistyczna pod Łodzią: wykonawca planuje betonowanie w pasach o dużej długości i potrzebuje wysokiej wydajności dziennej. W zapytaniu powinien wskazać szerokość hali, układ słupów, harmonogram dostaw mieszanki, wymagania równości oraz liczbę zmian. Najlepszym kandydatem zwykle będzie maszyna samojezdna o większej wydajności, z pakietem szkoleniowym i częściami startowymi.Zakład produkcyjny na Śląsku: inwestycja obejmuje pomieszczenia z licznymi fundamentami maszyn, kanałami i ograniczonymi strefami manewru. Priorytetem jest zwrotność oraz możliwość pracy blisko przeszkód. Dostawca powinien otrzymać rysunki fundamentów, zdjęcia wejść do hali i informacje o kolejności betonowania. Czasem bardziej opłacalny będzie kompaktowy model samojezdny niż większe urządzenie wysięgnikowe.Plac terminalowy w Gdańsku: projekt wymaga wykonania nawierzchni o zaprojektowanych spadkach i odporności na intensywny ruch. W tym przypadku należy pytać o profilowanie przestrzenne, ochronę elementów hydraulicznych, pracę w warunkach zewnętrznych oraz procedurę odbioru spadków. Logistyka dostaw maszyny może być prostsza dzięki bliskości portu, ale nadal trzeba zaplanować transport ponadgabarytowy i przygotowanie miejsca rozładunku.Firma wynajmująca sprzęt w Wielkopolsce: kupujący potrzebuje maszyny łatwej do przewożenia między budowami, odpornej na częste użytkowanie przez różnych operatorów i objętej jasnym wsparciem serwisowym. W zapytaniu trzeba wymagać instrukcji w języku polskim, listy części szybko zużywalnych, zdalnej diagnostyki oraz programu szkoleniowego dla własnego mechanika.Odbiór nie powinien ograniczać się do uruchomienia silnika. Kupujący powinien otrzymać protokół obejmujący identyfikację maszyny, wyposażenie, dokumenty zgodności, wyniki próby funkcjonalnej i potwierdzenie szkolenia. Jeżeli jest to możliwe, test należy wykonać na warunkach zbliżonych do rzeczywistej pracy: z użyciem betonu lub przynajmniej z pełnym ruchem układu roboczego, kontrolą odbiorników laserowych i weryfikacją wszystkich funkcji hydraulicznych.EtapKontrola kupującegoDokument lub dowódPrzedprodukcjaPotwierdzenie modelu, wyposażenia, napięcia, silnika i wymagań projektu.Zatwierdzona specyfikacja techniczna.Próba fabrycznaSprawdzenie jazdy, hydrauliki, elementu roboczego i sterowania laserowego.Protokół testu oraz materiały filmowe.PakowanieKontrola zabezpieczenia przed wilgocią, uszkodzeniami i przemieszczaniem.Lista pakowa i zdjęcia przed wysyłką.TransportUstalenie trasy, terminu, ubezpieczenia i miejsca przekazania.Dokument przewozowy oraz harmonogram dostawy.RozładunekZapewnienie dźwigu, wózka, rampy albo odpowiedniego pojazdu transportowego.Plan bezpieczeństwa rozładunku.Rozruch na budowieKalibracja, test funkcji, ustawienie robocze i pierwsza próba operatora.Podpisany protokół uruchomienia.Szkolenie i przekazaniePrzeszkolenie operatora, brygadzisty oraz osoby odpowiedzialnej za obsługę techniczną.Lista uczestników, instrukcja i harmonogram przeglądów.Warto przewidzieć co najmniej jeden dzień rezerwy między przyjazdem maszyny a pierwszym zaplanowanym betonowaniem. Dzięki temu możliwe jest usunięcie ewentualnych uszkodzeń transportowych, sprawdzenie płynów, montaż elementów oraz przeprowadzenie spokojnego szkolenia. W przypadku sprzętu importowanego ten bufor czasowy jest szczególnie ważny.Vanse Machinery, producent działający od 2013 roku w Jining, oferuje niwelatory laserowe prowadzone, samojezdne i wysięgnikowe przeznaczone do posadzek przemysłowych, magazynów, zakładów produkcyjnych, terminali i infrastruktury. Konstrukcje łączą sterowanie laserowe, układy hydrauliczne, trwałe komponenty i niezawodne silniki, a wybrane modele umożliwiają pracę z dokładnością milimetrową, obrót w pełnym zakresie oraz współpracę z profilowaniem przestrzennym. Jakość produkcji potwierdzają certyfikaty ISO 9001 i CE, ponad pięćdziesiąt patentów wynalazczych oraz ponad dwieście patentów użytkowych i wzorów, a rozwój techniczny wspierają współprace z Uniwersytetem Shandong i Uniwersytetem Changan. Firma obsługuje użytkowników końcowych, wykonawców posadzek, wypożyczalnie, dealerów, dystrybutorów i właścicieli marek przez sprzedaż detaliczną, hurtową, produkcję pod marką klienta, konfiguracje napięcia i silnika oraz partnerstwa regionalne. Eksport do ponad osiemdziesięciu krajów i regionów, sieć dealerów obejmująca Europę oraz zaplecze zagranicznych oddziałów i zasobów serwisowych w Azji Południowo-Wschodniej i Kanadzie pokazują, że wsparcie nie kończy się na wysyłce z fabryki. Dla odbiorców w Polsce dostępne są konsultacje przed zakupem, dobór sprzętu, projektowanie rozwiązania, zdalna diagnostyka, całodobowe wielojęzyczne konsultacje, szkolenie indywidualne prowadzone przez inżynierów, części zamienne oraz pomoc techniczna na miejscu przez sieć partnerów i zespół ponad stu specjalistów. Vanse realizuje dostawy w formule rozwiązania pod klucz oraz zakładu należącego do klienta; nie stosuje modelu, w którym dostawca pozostaje właścicielem i operatorem instalacji, ani masowych dostaw na plac jako zamiennika kompletnej maszyny. Szczegóły wsparcia są dostępne na stronie serwisu technicznego dla klientów z Polski, a pełną ofertę można poznać na stronie producenta Vanse.W 2026 roku rynek maszyn do posadzek betonowych będzie rozwijał się w kierunku większej automatyzacji, cyfrowego dokumentowania jakości i ograniczania strat materiałowych. Coraz większe znaczenie będą miały systemy profilowania przestrzennego, zapisy parametrów pracy, zdalna diagnostyka oraz planowanie konserwacji na podstawie rzeczywistego wykorzystania maszyny. Wykonawcy będą oczekiwać nie tylko dokładności poziomowania, ale także możliwości udowodnienia jakości wykonania inwestorowi.Rosną również wymagania związane z bezpieczeństwem, hałasem, zużyciem paliwa i śladem środowiskowym budowy. W zapytaniu ofertowym warto pytać o zużycie paliwa na zmianę, dostępność płynów eksploatacyjnych, trwałość części roboczych, możliwość ograniczenia poprawek ręcznych oraz procedurę zagospodarowania zużytych elementów. Zmniejszenie liczby poprawek posadzki oznacza mniej odpadów, krótszy czas pracy sprzętu i lepszą przewidywalność harmonogramu.Wraz z rozwojem magazynów zautomatyzowanych wzrośnie znaczenie precyzji płyt pod systemy regałowe, roboty transportowe i urządzenia automatyki. Firmy kupujące niwelator laserowy powinny już dziś wybierać rozwiązanie, które można rozbudować o dodatkowe systemy sterowania i które ma jasno określoną ścieżkę wsparcia technicznego.Tak, jeśli regularnie wykonuje płyty betonowe o powierzchni uzasadniającej oszczędność robocizny i poprawę jakości. Przy sporadycznych realizacjach należy porównać zakup z wynajmem albo współpracą z wyspecjalizowanym wykonawcą posadzek.Należy wpisać wymagania wynikające z projektu i sposobu odbioru posadzki. Nie należy stosować ogólnego sformułowania „wysoka dokładność”. Trzeba podać tolerancję wysokościową, wymagania dotyczące płaskości oraz metodę pomiaru.Dokument CE jest istotny, ale kupujący powinien także sprawdzić kompletność instrukcji, deklaracji zgodności, oznaczeń maszyny, dokumentów transportowych i warunków gwarancji. Warto wymagać dokumentacji dostępnej dla polskiego użytkownika.Najczęściej warto uwzględnić filtry, przewody narażone na zużycie, elementy robocze, zestaw podstawowych uszczelnień, materiały eksploatacyjne oraz części wskazane przez producenta po analizie planowanej intensywności pracy.Tak. Szkolenie powinno obejmować codzienną kontrolę maszyny, ustawienie laserów, zasady bezpiecznej jazdy, pracę na świeżym betonie, czyszczenie, konserwację i rozpoznawanie podstawowych usterek.Należy zapytać o czas pierwszej odpowiedzi, sposób zgłaszania usterek, dostępność zdalnej diagnostyki, lokalizację części, możliwość przyjazdu technika i przykładową listę czynności gwarancyjnych. Najlepiej wpisać te ustalenia do umowy.Tak, szczególnie przy zakupie importowym. Próba fabryczna z protokołem, zdjęciami i materiałem filmowym zmniejsza ryzyko niezgodności wyposażenia oraz pozwala wykryć problemy przed rozpoczęciem transportu.
Czytaj więcej
Jest online. Odpowiada osobiście na WhatsAppFionaCustomer specialist
Cześć! Jestem tutaj, aby pomóc Ci znaleźć odpowiednie rozwiązanie dla Twojego projektu.
Możesz podać informacje o swoim produkcie, wydajności lub potrzebach projektowych. Nasz specjalista pomoże Ci określić kolejny krok.
Chcesz uzyskać szybką odpowiedź? Kliknij poniżej, aby bezpośrednio porozmawiać z naszym specjalistą na WhatsApp.