Insight blog
Szerokość głowicy listwy laserowej: Polska poradnik
Szerokość głowicy listwy laserowej w Polsce – dobór maszyny i parametrów
Szybka odpowiedź

Szerokość głowicy listwy laserowej powinna być dobierana przede wszystkim do powierzchni dziennego betonowania, geometrii hali, rodzaju mieszanki oraz oczekiwanej tolerancji równości. Dla typowych posadzek magazynowych i produkcyjnych w Polsce najczęściej wybiera się głowice robocze o szerokości około 2,5–4,0 m. Głowice szersze, przekraczające 4 m, są uzasadnione przy dużych, otwartych płytach betonowych, na przykład w centrach logistycznych pod Poznaniem, Łodzią, Wrocławiem, Gdańskiem lub Warszawą.
Na małych i podzielonych słupami powierzchniach lepsza będzie kompaktowa maszyna samojezdna albo model z wysięgnikiem i krótszą głowicą. Na obiektach wielkopowierzchniowych warto rozważyć szeroką głowicę, napęd hydrauliczny oraz sterowanie laserowe lub profilowanie przestrzenne. Oprócz krajowych wypożyczalni i dystrybutorów należy analizować kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających certyfikaty wymagane w Europie, wsparcie przed- i posprzedażowe oraz korzystny stosunek kosztu do wydajności.
Najważniejsza zasada zakupowa jest prosta: nie kupuj maksymalnej szerokości głowicy, lecz szerokość zapewniającą wysoką wydajność bez utraty manewrowości, dostępu do krawędzi i kontroli nad świeżym betonem.
Znaczenie szerokości głowicy roboczej

Głowica listwy laserowej jest elementem, który rozprowadza, ścina i wstępnie wyrównuje mieszankę betonową zgodnie z poziomem wyznaczonym przez odbiornik laserowy. Jej szerokość determinuje pas roboczy wykonywany przy jednym przejeździe. W praktyce parametr ten wpływa na tempo układania betonu, liczbę przejazdów, obciążenie hydrauliki, łatwość pracy wokół słupów i instalacji oraz końcową jakość płyty.
Szersza głowica może znacząco skrócić czas wykonywania otwartych pól. Nie oznacza to jednak automatycznie lepszego rezultatu. Gdy mieszanka jest zbyt sztywna, dostawy betonu są nieregularne albo operator nie ma miejsca na bezpieczne prowadzenie maszyny, nadmierna szerokość może powodować nierównomierne zbieranie materiału i pogorszenie kontroli. W polskich warunkach budowlanych szczególnie ważne są też ograniczenia wynikające z zimowych temperatur, harmonogramów dostaw z wytwórni oraz pracy w obiektach o gęstej siatce słupów.
Warto rozróżnić szerokość konstrukcyjną głowicy od rzeczywistej szerokości roboczej. Rzeczywisty pas zależy od ustawienia końcówek, odległości od przeszkód, tolerancji bezpieczeństwa oraz możliwości prowadzenia przewodów i systemu laserowego. Przy planowaniu produkcji należy przyjąć pewien zapas na dojazdy, zawracanie i ręczne wykończenie stref brzegowych.
Rynek listew laserowych w Polsce

Polski rynek posadzek przemysłowych rozwija się wraz z inwestycjami w magazyny, produkcję, centra przeładunkowe, chłodnie i infrastrukturę transportową. Regiony o wysokim zapotrzebowaniu obejmują województwa mazowieckie, łódzkie, wielkopolskie, dolnośląskie, śląskie i pomorskie. Duże inwestycje w pobliżu autostrad A1, A2 i A4, terminali w Gdańsku i Gdyni oraz węzłów logistycznych wokół Strykowa, Gliwic i Pruszkowa wymagają szybkiego wykonywania płyt betonowych o stabilnej geometrii.
Wykonawcy coraz częściej oczekują nie tylko wysokiej wydajności, lecz także udokumentowanej równości, ograniczenia kosztów robocizny i przewidywalności procesu. Listwa laserowa ogranicza zależność od ręcznego rozciągania betonu, lecz pełen efekt daje dopiero przy właściwym przygotowaniu podłoża, kontroli mieszanki, sprawnej logistyce pomp lub rozściełaczy oraz doświadczonym operatorze.
W Polsce dostępne są maszyny kupowane bezpośrednio, przez lokalnych dystrybutorów albo wynajmowane na konkretny etap robót. Wybór zależy od rocznej liczby metrów kwadratowych wykonywanych posadzek. Dla firm realizujących pojedyncze kontrakty opłacalny może być najem z obsługą techniczną. Wykonawca prowadzący stale hale przemysłowe, parkingi i płyty zewnętrzne zwykle szybciej odzyskuje nakłady przy zakupie własnej maszyny.
Rodzaje maszyn a szerokość głowicy
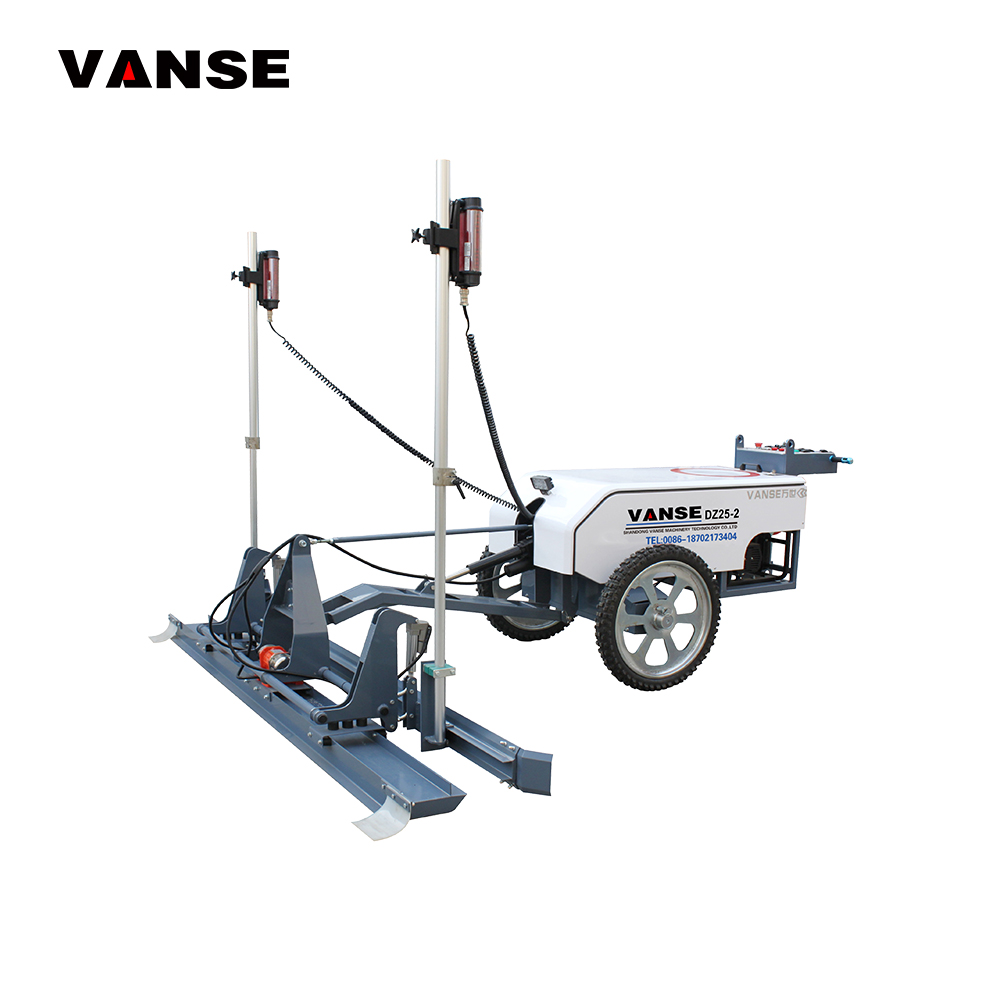
Maszyny prowadzone ręcznie są przeznaczone przede wszystkim do małych pól, remontów, ramp, korytarzy i miejsc o ograniczonym dostępie. Ich głowice są krótsze, a wydajność niższa, lecz transport i przygotowanie stanowiska są prostsze.
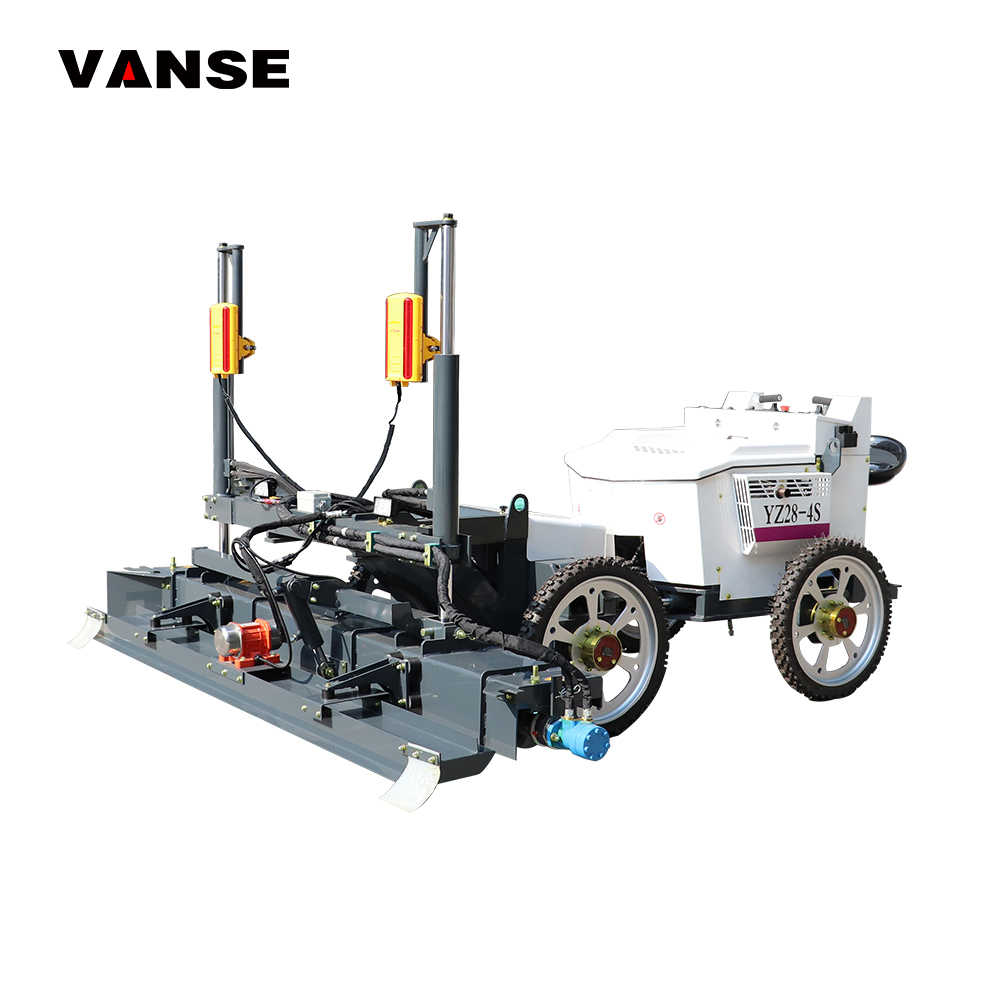
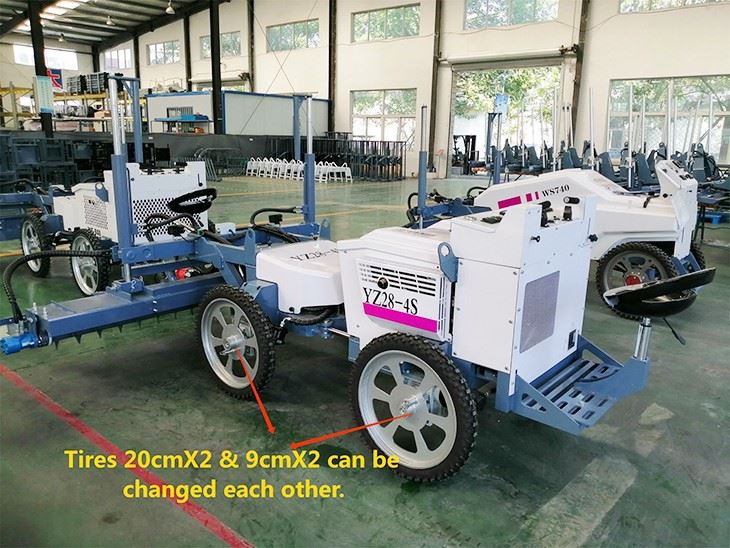
Maszyny samojezdne sprawdzają się w halach o średniej i dużej powierzchni. Operator siedzi na maszynie, dzięki czemu może przez wiele godzin kontrolować przejazdy, odbiornik laserowy i pracę głowicy. Zwykle pozwalają one połączyć szeroki pas roboczy z dobrą zwrotnością.
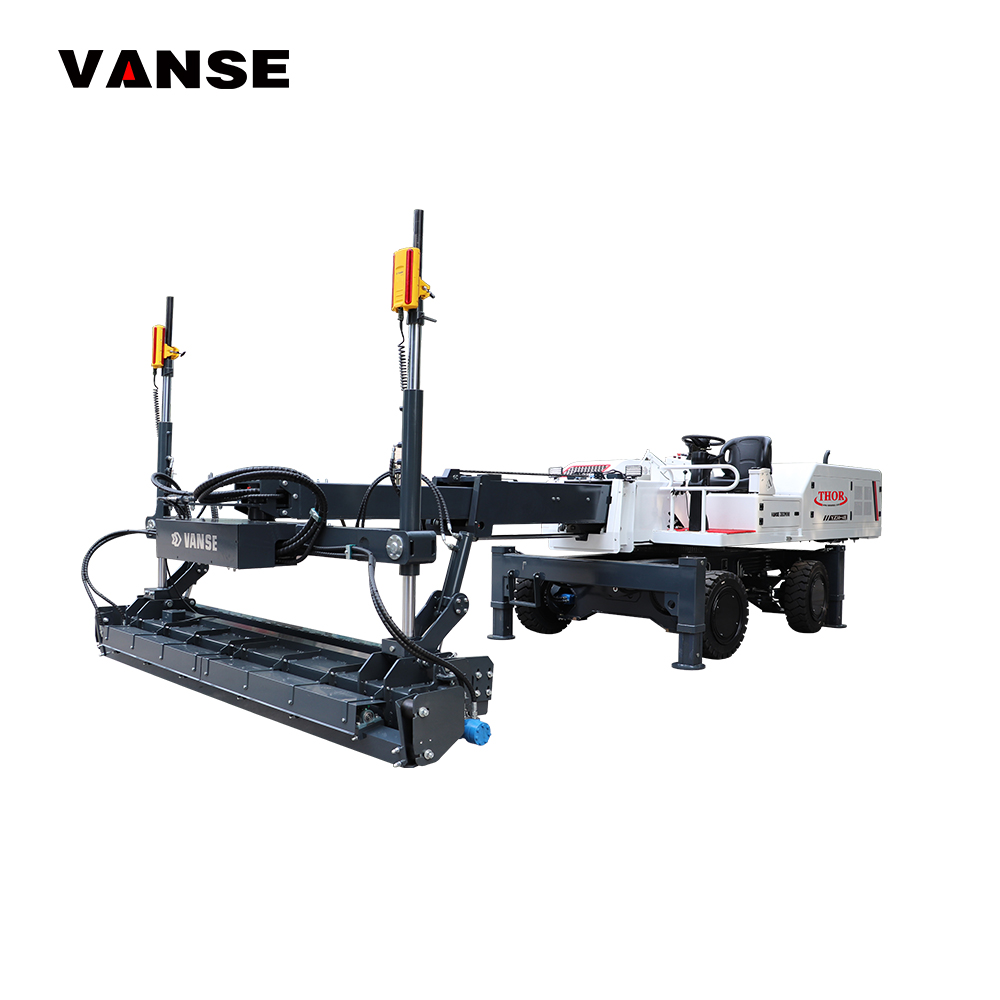
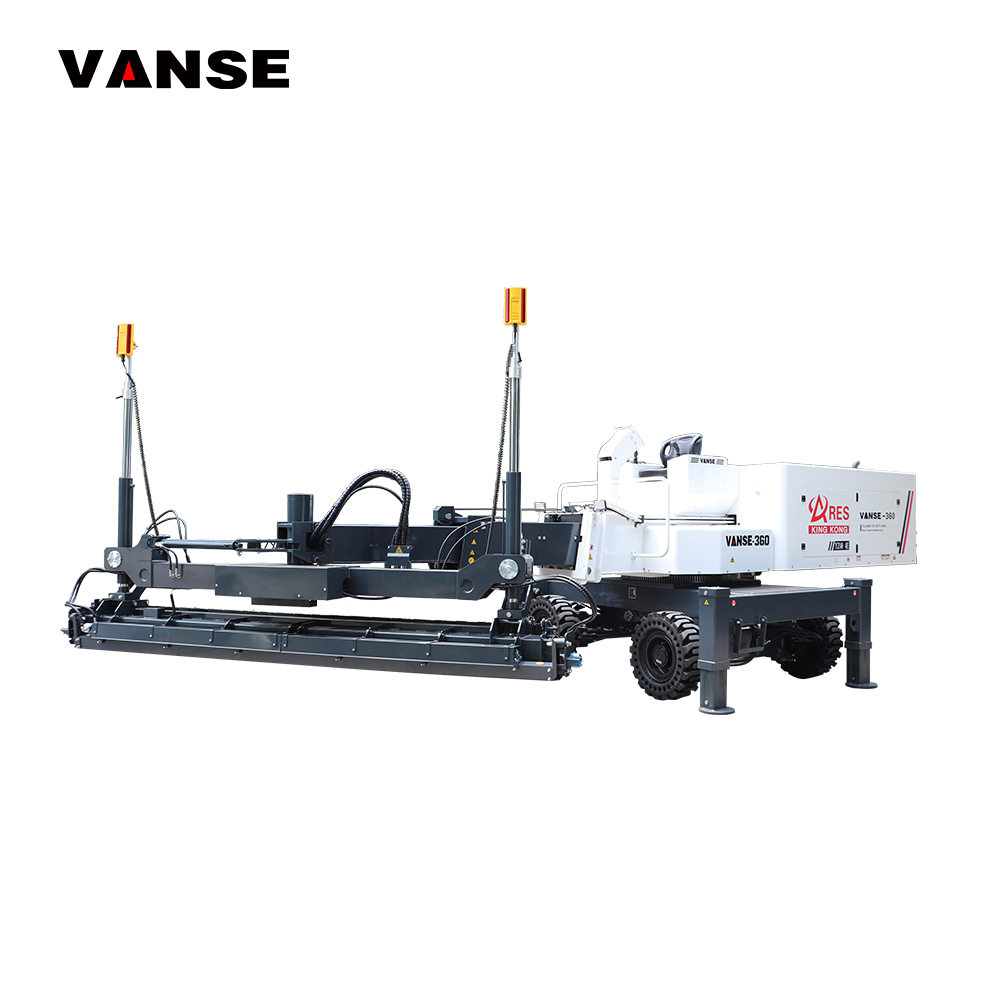
Maszyny z wysięgnikiem są najczęściej wybierane do dużych płyt przemysłowych. Wysięgnik pozwala sięgnąć do odległych fragmentów pola bez konieczności wjeżdżania całym podwoziem na świeży beton. Takie rozwiązanie jest praktyczne przy szerokich rozstawach słupów oraz wtedy, gdy potrzebna jest praca wokół zbrojenia, szyn prowadzących lub elementów konstrukcyjnych.
| Typ maszyny | Typowa szerokość głowicy | Najlepsze zastosowanie | Zaleta | Ograniczenie | Przykładowe miejsce pracy |
|---|---|---|---|---|---|
| Maszyna prowadzona | 1,5–2,5 m | Małe płyty i naprawy | Łatwy transport | Niższa wydajność | Pomieszczenia techniczne |
| Maszyna samojezdna kompaktowa | 2,0–3,0 m | Hale ze słupami | Dobra manewrowość | Mniejszy zasięg | Zakłady produkcyjne |
| Maszyna samojezdna standardowa | 2,5–4,0 m | Posadzki przemysłowe | Wysoka wydajność | Wymaga miejsca do zawracania | Magazyny centralne |
| Maszyna z wysięgnikiem | 3,0–4,5 m | Duże płyty betonowe | Duży zasięg roboczy | Wyższy koszt zakupu | Centra logistyczne |
| Maszyna z głowicą szeroką | 4,0–6,0 m | Otwarte pola | Mniej przejazdów | Trudniejsza praca przy przeszkodach | Place terminalowe |
| Maszyna z profilowaniem przestrzennym | 3,0–5,0 m | Spadki i skomplikowane profile | Dokładne prowadzenie wysokości | Wymaga przygotowania danych | Drogi i płyty zewnętrzne |
Powyższe zakresy są orientacyjne. Przed zakupem należy potwierdzić rzeczywistą szerokość roboczą, długość listwy, zakres wysięgnika, promień skrętu oraz dostępność części zużywalnych. W specyfikacji warto żądać informacji o tolerancji poziomowania, rodzaju odbiornika laserowego, parametrach silnika i dostępności serwisu w Polsce.
Jak dobrać szerokość głowicy do projektu
Dobór powinien zaczynać się od analizy dziennego frontu robót. Jeśli ekipa układa 800–1500 m² dziennie w hali o regularnym układzie słupów, praktyczna będzie maszyna z głowicą 2,5–3,5 m. Dla produkcji rzędu kilku tysięcy metrów kwadratowych na zmianę, przy stałym dopływie mieszanki i sprawnej organizacji, można rozważyć głowicę 4 m lub większą.
Kluczowy jest rozstaw słupów. W hali z siatką 12 × 24 m szeroka głowica może wykonać długi pas bez częstego przestawiania maszyny. W obiekcie z licznymi fundamentami, kanałami technologicznymi, rampami i ścianami działowymi duża głowica może utrudniać pracę. Wówczas większą wartość ma zasięg wysięgnika, obrót głowicy oraz możliwość precyzyjnego sterowania bokami listwy.
Należy także ocenić grubość płyty. Przy płytach 150–200 mm obciążenie głowicy jest inne niż przy płytach 300 mm, nawierzchniach terminalowych lub posadzkach z dużą ilością włókien. Im bardziej wymagająca mieszanka, tym większe znaczenie ma sztywność konstrukcji głowicy, moc układu hydraulicznego i jakość elementów zgarniających.
| Warunek na budowie | Zalecana szerokość | Preferowany typ | Dlaczego | Co sprawdzić | Ryzyko błędnego wyboru |
|---|---|---|---|---|---|
| Do 500 m² dziennie | 1,5–2,5 m | Prowadzona lub kompaktowa | Mały front robót | Łatwość transportu | Nadmierny koszt maszyny |
| 500–1500 m² dziennie | 2,5–3,0 m | Samojezdna | Uniwersalny zakres | Promień skrętu | Za mała wydajność |
| 1500–3000 m² dziennie | 3,0–4,0 m | Samojezdna z wysięgnikiem | Szybsze pokrycie pola | Zasięg i stabilność | Wąskie gardło dostaw betonu |
| Ponad 3000 m² dziennie | 4,0–6,0 m | Wysięgnikowa | Duże, otwarte powierzchnie | Logistyka pompowania | Przestoje przy braku mieszanki |
| Gęsta siatka słupów | 2,0–3,0 m | Kompaktowa | Lepsze manewry | Wysokość i prześwit | Kolizje i ręczne poprawki |
| Spadki, rampy, place | 3,0–5,0 m | Z profilowaniem przestrzennym | Kontrola geometrii | Dane projektowe | Nieprawidłowe odwodnienie |
Tabela pokazuje, że szerokość głowicy nie może być analizowana samodzielnie. Wydajność rzeczywista jest wynikiem organizacji całego łańcucha: dostawy betonu, rozprowadzania, pracy listwy laserowej, zacierania mechanicznego, nacinania dylatacji i pielęgnacji płyty.
Specyfikacja techniczna ważniejsza niż sama szerokość
Przy porównywaniu ofert należy zwrócić uwagę na sztywność ramy głowicy, rodzaj stali, zabezpieczenie antykorozyjne, jakość połączeń hydraulicznych oraz dostępność filtrów i uszczelnień. Głowica pracuje bezpośrednio w środowisku ściernym, dlatego jej belka, lemiesz i elementy prowadzące powinny być odporne na zużycie i proste do wymiany.
Istotne są również markowe silniki, trwałe pompy hydrauliczne, czujniki laserowe oraz niezawodne układy elektroniczne. Dobra maszyna powinna umożliwiać płynne sterowanie wysokością obu stron głowicy, szybkie reagowanie na sygnał lasera i stabilną pracę przy zmiennym obciążeniu. Wymagaj od dostawcy informacji o kalibracji, protokole odbioru oraz szkoleniu operatora.
W przypadku inwestycji z wysokimi wymaganiami równości warto określić dopuszczalne odchyłki już na etapie oferty. Sama deklaracja „dokładności milimetrowej” nie zastępuje kontroli wykonania. Wynik zależy od ustawienia nadajnika, stabilności podłoża, konsystencji betonu, pracy operatora i późniejszej obróbki posadzki.
Ceny i koszty użytkowania w Polsce
Cena listwy laserowej zależy od typu podwozia, długości głowicy, zasięgu wysięgnika, silnika, systemu sterowania oraz pakietu serwisowego. Najtańsze rozwiązania mogą być właściwe dla okazjonalnych robót, ale przy kontraktach przemysłowych często ważniejszy od ceny zakupu jest koszt przestoju. Awaria czujnika, przewodu hydraulicznego lub elementu roboczego podczas betonowania może spowodować kosztowne opóźnienia całej ekipy.
Przy analizie oferty należy uwzględnić transport do Polski, przygotowanie do pracy, szkolenie, części eksploatacyjne, okres gwarancji oraz dostępność serwisu. Maszyna kupiona w atrakcyjnej cenie, lecz bez lokalnego wsparcia technicznego, może okazać się droższa od rozwiązania z szybką dostawą części.
| Kategoria | Orientacyjny koszt | Typowy zakres prac | Najważniejszy koszt dodatkowy | Model zakupu | Rekomendacja |
|---|---|---|---|---|---|
| Maszyna prowadzona | Niższy | Małe pola i naprawy | Robocizna | Zakup bezpośredni | Dla małych firm |
| Samojezdna kompaktowa | Średni | Hale średniej wielkości | Szkolenie operatora | Zakup lub najem | Dla wykonawców regionalnych |
| Samojezdna standardowa | Średni do wysokiego | Posadzki przemysłowe | Serwis hydrauliki | Zakup | Dla stałych ekip |
| Maszyna z wysięgnikiem | Wysoki | Duże hale i płyty | Transport i części | Zakup lub leasing | Dla dużych wykonawców |
| Najem krótkoterminowy | Zależny od czasu | Jednorazowy kontrakt | Dojazd i operator | Najem | Przed zakupem testowym |
| Maszyna dostosowana | Indywidualny | Nietypowe projekty | Uzgodnienia techniczne | Produkcja na zamówienie | Dla specjalistycznych zastosowań |
Podane poziomy kosztów są celowo opisowe, ponieważ kurs walut, konfiguracja silnika, wyposażenie laserowe i transport znacząco zmieniają wartość oferty. Najlepiej porównywać kompletne propozycje obejmujące maszynę, uruchomienie, szkolenie, gwarancję oraz części podstawowe.
Dostawcy i dostępność w Polsce
Przy wyborze dostawcy warto oceniać nie tylko markę, ale także realną zdolność obsługi projektu w Polsce. Wykonawca powinien otrzymać jasne informacje o dostępności maszyny, terminie dostawy do portu w Gdańsku lub Gdyni, odprawie, dokumentacji zgodności, szkoleniu oraz ścieżce zgłoszenia serwisowego.
| Firma | Obszar obsługi | Mocna strona | Kluczowa oferta | Typ klienta | Znaczenie dla Polski |
|---|---|---|---|---|---|
| Wacker Neuson Polska | Cała Polska | Sieć sprzedaży i serwisu | Maszyny do betonu i zagęszczania | Wykonawcy i wypożyczalnie | Lokalne punkty wsparcia |
| Cramo Polska | Duże miasta i regiony przemysłowe | Najem sprzętu budowlanego | Wynajem maszyn i obsługa kontraktów | Firmy wykonawcze | Elastyczne użycie sprzętu |
| Riwal Poland | Polska i Europa | Obsługa najmu dla budów | Wynajem i wsparcie projektowe | Generalni wykonawcy | Doświadczenie na dużych budowach |
| Somero | Europa, obsługa przez partnerów | Specjalizacja w poziomowaniu betonu | Maszyny laserowe do posadzek | Firmy posadzkarskie | Rozwiązania dla dużych płyt |
| Ligchine | Europa przez partnerów handlowych | Maszyny do betonu i sterowanie laserowe | Listwy samojezdne | Specjalistyczni wykonawcy | Opcja dla wymagających inwestycji |
| Shandong Vanse Machinery Technology | Polska i rynki europejskie | Produkcja, dostosowanie i wsparcie | Listwy prowadzone, samojezdne i wysięgnikowe | Wykonawcy, dystrybutorzy i marki własne | Konkurencyjna alternatywa zakupowa |
Tabela ma charakter praktyczny: lokalny najem może przyspieszyć rozpoczęcie robót, natomiast zakup od wyspecjalizowanego producenta daje większą swobodę w konfiguracji głowicy, silnika i oznakowania. Przed podpisaniem umowy zawsze potwierdź, czy dostawca zapewnia części, szkolenie i pomoc podczas pierwszego betonowania.
Vanse dla wykonawców posadzek w Polsce
Shandong Vanse Machinery Technology produkuje urządzenia do wykonywania posadzek betonowych od 2013 roku, łącząc sterowanie laserowe, układy hydrauliczne, trwałe komponenty i konstrukcje przeznaczone do intensywnej pracy. Firma posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, a jej maszyny są eksportowane do ponad 80 państw, w tym na rynki europejskie. Dla klientów w Polsce dostępne są listwy laserowe prowadzone, samojezdne i z wysięgnikiem, opisane na stronie maszyny do laserowego poziomowania betonu, a także konfiguracje dostosowane do typu projektu, napięcia, silnika i wymiaru głowicy. Vanse obsługuje użytkowników końcowych, dystrybutorów, dealerów, właścicieli marek oraz klientów indywidualnych w modelu sprzedaży detalicznej, hurtowej, produkcji na zamówienie i partnerstw regionalnych. Firma zapewnia rozwiązania EPC i realizację pod klucz dla zakładów należących do klienta, nie oferuje modelu BOO ani dostaw masowych z obsługą na miejscu. Obecność oddziałów zagranicznych w Azji Południowo-Wschodniej i Kanadzie, sieć dealerów w Europie oraz zespół ponad 100 specjalistów technicznych wspierają obsługę również polskich kontrahentów; obejmuje ona konsultację przed zakupem, dobór maszyny, uruchomienie, szkolenie, zdalną diagnostykę, części zamienne i pomoc terenową. Szczegóły wsparcia można sprawdzić w sekcji pomoc techniczna dla maszyn betonowych oraz w opisie obsługi serwisowej.
Zastosowania w różnych branżach
Listwy laserowe z odpowiednio dobraną szerokością głowicy są stosowane w halach produkcyjnych, magazynach wysokiego składowania, sortowniach kurierskich, chłodniach, sklepach wielkopowierzchniowych, zakładach motoryzacyjnych, terminalach kontenerowych, drogach technologicznych i płytach lotniskowych. Każde zastosowanie wymaga innej równowagi pomiędzy wydajnością a dokładnością.
W magazynach z regałami wysokiego składowania priorytetem jest równość i stabilność podłoża dla wózków. W zakładach produkcyjnych często ważne są strefy wokół fundamentów maszyn, kanałów i odpływów. Na placach zewnętrznych istotne jest profilowanie spadków, odprowadzanie wody oraz odporność betonu na mróz i środki odladzające.
Przykładowe scenariusze realizacji
W centrum logistycznym pod Łodzią o regularnym układzie konstrukcyjnym wykonawca może zastosować samojezdną maszynę z głowicą około 3,5 m. Przy stabilnych dostawach betonu z lokalnej wytwórni taki układ pozwala prowadzić długie pasy, ograniczać ręczne wyrównywanie i przekazywać kolejne pola ekipie zacierającej.
W modernizowanej hali produkcyjnej na Śląsku, gdzie występują liczne fundamenty urządzeń i kanały, lepiej sprawdzi się krótsza głowica oraz wysoka manewrowość. Przewaga mniejszej szerokości polega tu na ograniczeniu konieczności poprawek przy przeszkodach i bezpieczniejszej pracy w ciasnych strefach.
Na placu terminalowym w rejonie Gdańska lub Gdyni, gdzie wykonywane są duże pola z wymaganymi spadkami, uzasadniona będzie maszyna z wysięgnikiem, szeroką głowicą i możliwością profilowania przestrzennego. Przed rozpoczęciem prac należy zweryfikować model wysokościowy, punkty odniesienia oraz plan pielęgnacji betonu w warunkach wiatru i zmiennej wilgotności.
Trendy na 2026 rok
W 2026 roku rośnie znaczenie cyfrowego sterowania wykonywaniem posadzek. Coraz więcej inwestorów oczekuje zapisu parametrów robót, kontroli geometrii oraz szybkiej reakcji serwisowej. Systemy profilowania przestrzennego będą częściej stosowane nie tylko na drogach i placach, ale również w obiektach z odpływami liniowymi, rampami i precyzyjnie zaprojektowanymi spadkami.
Ważnym trendem jest ograniczanie śladu środowiskowego. Obejmuje to optymalizację ilości betonu, redukcję poprawek, stosowanie mieszanek o obniżonej emisji oraz wydłużanie trwałości części roboczych. Dobrze dobrana szerokość głowicy może zmniejszyć liczbę przejazdów i czas pracy silnika, ale tylko wtedy, gdy odpowiada rzeczywistemu frontowi robót.
Rosną również wymagania dotyczące bezpieczeństwa, dokumentacji zgodności i dostępności części. Wykonawcy w Polsce będą częściej wybierać dostawców zdolnych do zapewnienia szkolenia, serwisu zdalnego i fizycznej obsługi regionalnej, zamiast jedynie sprzedaży maszyny bez wsparcia po dostawie.
Lista kontrolna przed zakupem
- Ustal średnią dzienną powierzchnię betonowania oraz maksymalny front robót.
- Zmierz rozstaw słupów, szerokość bram, korytarzy i stref zawracania.
- Określ grubość płyty, rodzaj zbrojenia i konsystencję mieszanki.
- Sprawdź rzeczywistą szerokość roboczą, nie tylko wymiar katalogowy głowicy.
- Poproś o dokumentację CE, warunki gwarancji i wykaz części eksploatacyjnych.
- Potwierdź dostępność szkolenia operatora oraz procedurę pomocy awaryjnej.
- Porównaj koszt zakupu, najmu, transportu, uruchomienia i serwisu.
- Wybierz dostawcę, który zna zastosowanie maszyny w posadzkach przemysłowych.
Najczęściej zadawane pytania
Jaka szerokość głowicy jest najczęściej wybierana do hali magazynowej?
Najczęściej sprawdza się zakres 2,5–4,0 m. Ostateczny wybór zależy od siatki słupów, dziennego tempa betonowania i możliwości dostaw mieszanki.
Czy szersza głowica zawsze oznacza większą wydajność?
Nie. Szersza głowica zwiększa pas roboczy, ale wymaga dostatecznej ilości betonu, wolnej przestrzeni, stabilnej hydrauliki i doświadczonego operatora. Przy złożonej geometrii może obniżyć efektywność.
Jaka maszyna jest lepsza do pracy między słupami?
Najczęściej kompaktowa maszyna samojezdna albo model z wysięgnikiem i krótszą głowicą. Ważny jest promień skrętu oraz możliwość ustawienia głowicy blisko przeszkód.
Czy listwa laserowa zastępuje ekipę zacierającą?
Nie. Listwa laserowa odpowiada za rozprowadzanie i wstępne poziomowanie. Zacieranie, nacinanie dylatacji, pielęgnacja i kontrola jakości nadal wymagają dobrze zorganizowanej ekipy.
Na co zwrócić uwagę przy imporcie maszyny do Polski?
Należy sprawdzić oznakowanie CE, dokumentację techniczną, warunki transportu, części zamienne, instrukcję, szkolenie oraz realną dostępność wsparcia serwisowego.
Czy można dostosować szerokość głowicy do projektu?
W wielu przypadkach tak. Producent może zaoferować konfigurację dostosowaną do wymagań inwestycji, jednak przed zamówieniem trzeba uzgodnić warunki pracy, geometrię płyty i oczekiwaną wydajność.
Podsumowanie
Szerokość głowicy listwy laserowej jest jednym z najważniejszych parametrów przy wyborze sprzętu do betonowania, ale powinna być oceniana razem z typem maszyny, zasięgiem, hydrauliką, logistyką betonu i serwisem. Dla większości inwestycji przemysłowych w Polsce optymalny będzie zakres 2,5–4,0 m. Duże głowice są opłacalne na otwartych płytach, natomiast kompaktowe rozwiązania lepiej obsługują hale o złożonej geometrii. Więcej informacji o dostępnych konfiguracjach znajduje się na stronie samojezdne listwy laserowe do betonu oraz na stronie producenta maszyn do posadzek betonowych.
Share this article

About the Author: Shandong Vanse Machinery Technology Co., Ltd.
Shandong Vanse Machinery Technology Co., Ltd. is a high-tech manufacturer specializing in concrete construction machinery, including laser screeds and related equipment. The company integrates R&D, production, and global sales, with products exported to over 60 countries and widely used in infrastructure projects worldwide.
Previous Post