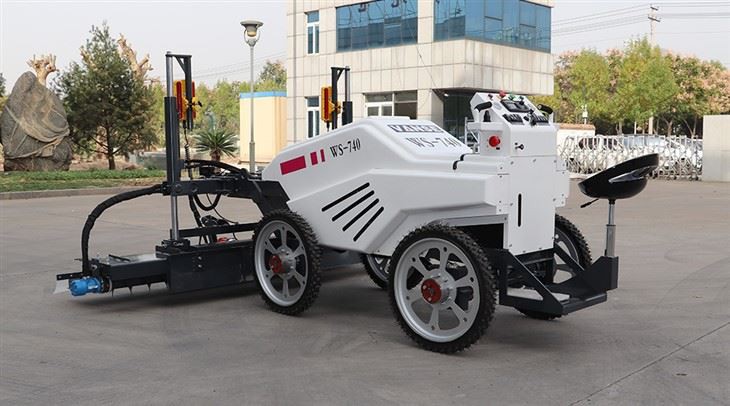
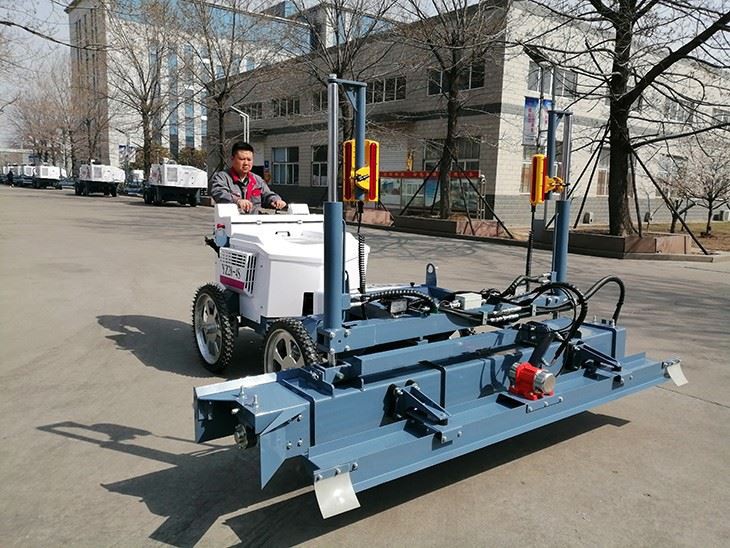
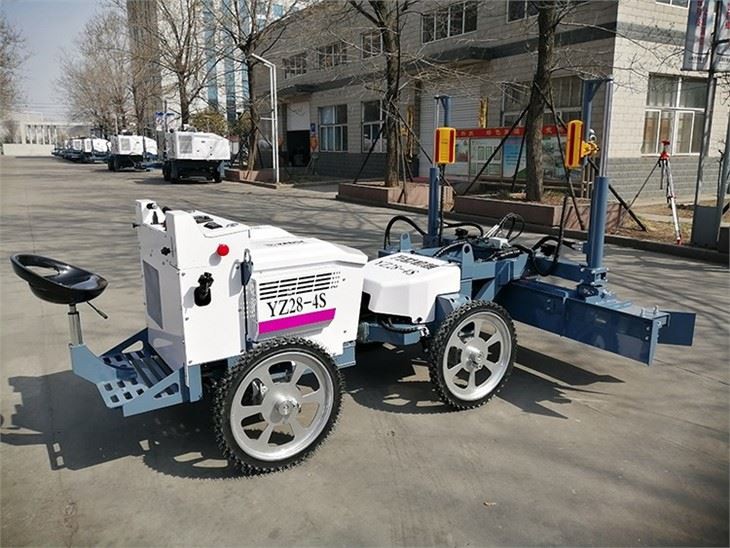
Profesjonalne artykuły dotyczące technologii laserowych maszyn poziomujących, trendów w inteligentnych fabrykach, konserwacji urządzeń oraz analiz globalnych projektów budowlanych.
2026-11-17
Samojezdna czy ręczna listwa laserowa – Polska
Wybór między samojezdną a ręczną listwą laserową zależy głównie od powierzchni płyty, geometrii obiektu, wymagań dotyczących równości oraz dostępnej liczby pracowników. Samojezdna listwa laserowa jest zwykle najlepszym rozwiązaniem dla hal produkcyjnych, magazynów, centrów logistycznych, terminali i dużych placów betonowych. Oferuje wyższą wydajność, stabilniejsze prowadzenie, mniejsze zapotrzebowanie na pracę ręczną i lepszą powtarzalność poziomu.Ręczna listwa laserowa sprawdza się na mniejszych powierzchniach, w pomieszczeniach o ograniczonym dostępie, przy remontach, w garażach, małych magazynach, chłodniach, przy rampach oraz w miejscach z licznymi słupami, ścianami i instalacjami. Jej zakup jest tańszy, transport prostszy, a operator może łatwiej pracować w ciasnej przestrzeni.Dla inwestycji powyżej około 1 500–2 000 m² jednorazowego betonowania najczęściej opłaca się rozważyć wersję samojezdną. Dla robót rozproszonych, powierzchni do około 800–1 000 m² lub prac modernizacyjnych bardziej racjonalna jest maszyna ręczna. W Polsce warto porównać ofertę lokalnych dostawców z ofertami kwalifikowanych producentów zagranicznych, w tym chińskich, posiadających oznakowanie CE, dokumentację techniczną oraz sprawne wsparcie przedsprzedażowe i posprzedażowe. Przy właściwej konfiguracji mogą zapewnić korzystny stosunek kosztu do wydajności.Polski rynek posadzek przemysłowych jest napędzany przez rozwój logistyki, produkcji, handlu wielkopowierzchniowego i infrastruktury. Duże projekty powstają szczególnie w województwach mazowieckim, łódzkim, śląskim, dolnośląskim i wielkopolskim. Okolice Warszawy, Strykowa, Łodzi, Poznania, Wrocławia, Katowic, Gliwic, Gdańska i Szczecina pozostają ważnymi lokalizacjami dla centrów dystrybucyjnych, zakładów produkcyjnych oraz terminali przeładunkowych.W takich inwestycjach coraz częściej liczy się nie tylko tempo układania betonu, ale również kontrola kosztów eksploatacyjnych obiektu. Równa posadzka zmniejsza zużycie kół wózków widłowych, ogranicza drgania, poprawia bezpieczeństwo transportu wewnętrznego i może ograniczyć późniejsze naprawy. Dlatego listwa sterowana laserowo staje się ważnym narzędziem tam, gdzie inwestor oczekuje stabilnej jakości oraz przewidywalnego harmonogramu.Na rynku działają zarówno wykonawcy posiadający własny park maszynowy, jak i firmy korzystające z wynajmu. Własna maszyna ma sens, gdy przedsiębiorstwo realizuje regularnie posadzki przemysłowe. Wynajem bywa rozsądny przy pojedynczej inwestycji, lecz trzeba wtedy uwzględnić dostępność urządzenia, koszt transportu, szkolenie operatora, serwis i odpowiedzialność za uszkodzenia.Oba typy urządzeń wykorzystują odbiorniki sygnału laserowego do kontrolowania wysokości głowicy roboczej. Różnią się jednak konstrukcją, sposobem prowadzenia, szerokością roboczą, zapotrzebowaniem na pracowników oraz skalą zastosowania. Maszyna samojezdna porusza się po świeżym betonie lub w jego pobliżu, a operator steruje nią z fotela. Wersja ręczna jest prowadzona przez pracownika idącego za urządzeniem albo obok niego.KryteriumListwa samojezdnaListwa ręcznaZnaczenie dla inwestoraWydajność roboczaWysoka, szczególnie na otwartych płytachŚrednia lub ograniczonaWpływa na długość zmiany i tempo betonowaniaPowierzchnia zastosowaniaDuże hale, place, magazyny, terminaleMałe obiekty, strefy zamknięte, remontyDecyduje o opłacalności zakupuLiczba pracownikówZwykle mniej osób przy dużym froncie robótWymaga stałego prowadzenia przez operatoraWpływa na koszt robociznyManewrowanieDobre na otwartej przestrzeniBardzo dobre w ciasnych pomieszczeniachIstotne przy słupach, ścianach i instalacjachKoszt zakupuWyższyNiższyWpływa na próg wejścia dla wykonawcyDokładność poziomowaniaBardzo wysoka przy prawidłowej kalibracjiWysoka, zależna bardziej od prowadzenia operatoraWpływa na odbiór posadzki i dalsze wykończenieTransport na budowęWymaga przyczepy, samochodu lub lawetyŁatwiejszy transport mniejszym pojazdemWażne dla firm obsługujących wiele krótkich zleceńW praktyce samojezdna maszyna nie zawsze zastępuje model ręczny. Duże przedsiębiorstwa wykonawcze często utrzymują oba typy sprzętu. Samojezdna listwa realizuje główne pola płyty, a wersja ręczna obsługuje krawędzie, strefy przy ścianach, doki, pomieszczenia techniczne oraz obszary niedostępne dla większego urządzenia.Samojezdna listwa laserowa jest przeznaczona przede wszystkim dla firm realizujących duże, powtarzalne betonowania. Jej największą przewagą jest połączenie szerokiego zasięgu roboczego z automatyczną kontrolą wysokości. Operator koncentruje się na kierunku jazdy i rozprowadzaniu mieszanki, a układ laserowy utrzymuje zaprogramowany poziom.Takie rozwiązanie jest szczególnie korzystne przy posadzkach w obiektach logistycznych w rejonie Łodzi i Strykowa, zakładach produkcyjnych na Śląsku, magazynach pod Warszawą, halach w Poznaniu oraz centrach portowych w Gdańsku i Szczecinie. W tych lokalizacjach harmonogram betonowania jest często napięty, a przerwy w dostawie mieszanki mogą generować znaczące koszty.Duże powierzchnie o regularnym układzie geometrycznym. Płyty o wysokich wymaganiach dotyczących równości i poziomu. Inwestycje z intensywnym ruchem wózków widłowych. Zakłady produkcyjne wymagające ograniczenia późniejszego szlifowania. Terminale, place przeładunkowe i strefy ruchu kołowego. Firmy wykonawcze realizujące wiele dużych kontraktów rocznie. Przed zakupem należy sprawdzić szerokość głowicy, rodzaj silnika, napęd hydrauliczny, możliwość pracy w zakresie 360 stopni, stabilność podwozia, dostępność części eksploatacyjnych oraz zgodność układu sterowania z wymaganiami projektu. Warto również ustalić, czy producent oferuje możliwość współpracy z systemem profilowania trójwymiarowego dla powierzchni ze spadkami, rampami albo odpływami liniowymi.Ręczna listwa laserowa jest bardziej elastyczna w codziennych pracach małego i średniego wykonawcy. Jej konstrukcja ułatwia transport, montaż i pracę w miejscach o ograniczonej przestrzeni. Dla ekip, które wykonują niewielkie posadzki przemysłowe, płyty garażowe, warsztaty, obiekty handlowe, chłodnie lub modernizacje istniejących budynków, będzie to często najbardziej ekonomiczny wybór.Ręczny model może również dobrze uzupełniać park maszynowy firmy posiadającej maszynę samojezdną. Po zakończeniu pracy na otwartej płycie operatorzy wykorzystują go do wyrównania stref przy dylatacjach, fundamentach urządzeń, kanałach technologicznych czy bramach. Dzięki temu inwestor nie musi organizować dodatkowych prac ręcznych z tradycyjną łatą.Rodzaj projektuRekomendowany sprzętUzasadnienieUwagi organizacyjneMagazyn powyżej 5 000 m²Listwa samojezdnaWysoka wydajność i powtarzalny poziomZaplanować logistykę pomp i dostaw betonuHala produkcyjna 1 500–5 000 m²Najczęściej samojezdnaLepszy bilans czasu i robociznySprawdzić dostęp dla transportu maszynyMały magazyn do 1 000 m²Listwa ręcznaNiższy koszt i łatwiejsze manewrowanieWażne doświadczenie operatoraGaraż podziemnyListwa ręcznaOgraniczona wysokość i liczne przeszkodyZweryfikować wentylację oraz szerokość przejazdówRampa lub płyta ze spadkiemModel z obsługą profiluKontrola zmiennej wysokościWymagane dokładne przygotowanie danychRemont posadzkiListwa ręcznaMobilność i praca na ograniczonym froncieOcenić dostęp do zasilania i transportuPlac terminalowyListwa samojezdnaDuże pola i potrzeba wysokiej produktywnościUwzględnić warunki pogodoweSam koszt zakupu nie powinien być jedynym kryterium. W przypadku listwy laserowej ważniejsze jest całkowite obciążenie finansowe w całym okresie użytkowania: cena urządzenia, transport, szkolenie, serwis, paliwo, części, przestoje, liczba pracowników oraz tempo realizacji. Tańsza maszyna może okazać się kosztowna, jeśli części są trudno dostępne, hydraulika nie jest dobrze zabezpieczona albo producent nie zapewnia zdalnej diagnostyki.Pozycja kosztowaModel samojezdnyModel ręcznyJak ograniczyć wydatekZakup urządzeniaWysokiUmiarkowanyPorównać wyposażenie standardowe i opcjonalneTransportWyższyNiższyŁączyć dostawy sprzętu i częściZużycie paliwa lub energiiWyższeNiższePlanować pracę bez zbędnych przestojówRobocizna przy dużej płycieNiższa w przeliczeniu na m²Wyższa w przeliczeniu na m²Przeszkolić stały zespół operatorówSerwis okresowyWymaga kontroli układu jezdnego i hydraulikiProstszy zakres obsługiStosować harmonogram przeglądówRyzyko przestojuZnaczące przy braku częściNiższe, lecz nadal istotneZapewnić zestaw części krytycznych na budowieZwrot z inwestycjiSzybszy przy regularnych dużych realizacjachSzybszy przy mniejszych, częstych zleceniachObliczyć roczny wolumen betonowaniaPrzy analizie zwrotu warto policzyć liczbę metrów kwadratowych wykonywanych rocznie. Firma realizująca 25 000–40 000 m² posadzek przemysłowych może uzasadnić zakup maszyny samojezdnej poprzez oszczędność czasu, mniejsze zapotrzebowanie na ręczne wyrównywanie i lepszą kontrolę jakości. Dla wykonawcy realizującego kilka małych zleceń miesięcznie model ręczny zwykle będzie bezpieczniejszy finansowo.Dokładność deklarowana przez producenta ma wartość tylko wtedy, gdy urządzenie jest prawidłowo skalibrowane, a operator rozumie zasady pracy z laserem. Należy oceniać cały system, a nie wyłącznie szerokość głowicy. Znaczenie mają jakość czujników, reakcja siłowników hydraulicznych, sztywność ramy, stabilność maszyny, widoczność z miejsca operatora oraz dostęp do elementów serwisowych.ParametrDlaczego jest ważnyCo sprawdzić przed zamówieniemNajlepsze zastosowanieSzerokość roboczaWpływa na wydajnośćDopasowanie do pola betonowaniaDuże otwarte płytyUkład hydraulicznyOdpowiada za płynność regulacjiSzczelność, łatwość serwisowania, reakcję siłownikówCodzienna praca produkcyjnaSystem laserowyDecyduje o kontroli poziomuZasięg odbiorników i procedurę kalibracjiPosadzki o wysokiej równościNapęd i silnikWpływa na niezawodnośćDostępność filtrów oraz części serwisowychPraca na zewnątrz i w halachPromień skrętuUłatwia pracę przy przeszkodachPróba manewrowania na placuObiekty ze słupamiMasa urządzeniaWpływa na transport i stabilnośćWymagania dla lawety oraz podłożaBudowy z ograniczonym dojazdemObsługa profiliUmożliwia realizację spadkówKompatybilność z projektem geometrycznymRampy, odwodnienia, placeListwy laserowe są używane nie tylko w typowych halach magazynowych. Właściwie dobrany sprzęt może poprawić jakość robót w wielu segmentach budownictwa. Kluczowe jest przygotowanie podłoża, prawidłowe ustawienie reperów, ciągłość dostaw mieszanki oraz koordynacja z ekipą wykonującą zacieranie mechaniczne, nacinanie dylatacji i pielęgnację betonu.Posadzki przemysłowe w fabrykach i zakładach produkcyjnych. Centra logistyczne oraz magazyny wysokiego składowania. Hale handlowe, sklepy wielkopowierzchniowe i obiekty usługowe. Terminale kontenerowe, place przeładunkowe i bazy transportowe. Lotniska, płyty postojowe oraz infrastruktura komunikacyjna. Garaże podziemne, parkingi i rampy wjazdowe. Drogi technologiczne, płyty fundamentowe i nawierzchnie betonowe. Chłodnie, zakłady spożywcze i obiekty o wysokich wymaganiach higienicznych. W obiektach wysokiego składowania ważne jest uzgodnienie wymagań inwestora dotyczących równości z projektantem, generalnym wykonawcą i dostawcą systemu regałowego. Nie każda posadzka magazynowa wymaga identycznych parametrów. Ruch wózków czołowych, systemowych oraz automatycznych pojazdów transportowych generuje odmienne wymagania dotyczące płaskości, poziomu i lokalnych odchyłek.Przykład z centrum logistycznego pod Łodzią: wykonawca realizuje posadzkę o powierzchni 18 000 m² w kilku polach roboczych. Regularny układ słupów, duże otwarte przestrzenie i wymaganie szybkiego oddania obiektu przemawiają za zastosowaniem maszyny samojezdnej. Wersja ręczna pozostaje przydatna przy dokach, ścianach oraz w pomieszczeniach technicznych.Przykład z modernizacji zakładu na Śląsku: inwestor odnawia część hali podczas funkcjonowania produkcji. Powierzchnie są niewielkie, podzielone maszynami i kanałami technologicznymi. Ręczna listwa laserowa jest lepsza, ponieważ można ją łatwiej wprowadzić do budynku, szybko przestawić i wykorzystać na krótkich odcinkach.Przykład z placu przeładunkowego w pobliżu Gdańska: betonowanie odbywa się na dużym, otwartym obszarze z wymaganymi spadkami odprowadzającymi wodę. Najlepszym rozwiązaniem będzie maszyna samojezdna z możliwością obsługi profili przestrzennych. Przed rozpoczęciem prac należy szczegółowo przygotować model wysokościowy i przeprowadzić próbę systemu.Przykład z warsztatu samochodowego w Wielkopolsce: płyta ma około 600 m², a w budynku występują liczne fundamenty pod podnośniki. Model ręczny daje wykonawcy wystarczającą dokładność przy znacznie niższym koszcie zakupu i prostszej organizacji transportu.Przy wyborze dostawcy warto zweryfikować nie tylko katalog maszyn, ale także czas dostawy części, warunki gwarancji, zakres szkolenia, dostępność serwisu oraz możliwość wykonania próbnego uruchomienia. Poniższe firmy są znanymi uczestnikami rynku maszyn betonowych lub sprzętu dla wykonawców posadzek. Zakres lokalnej dostępności konkretnego modelu należy zawsze potwierdzić przed zakupem.FirmaObszar obsługiNajważniejsze atutyKluczowa ofertaSomeroEuropa, w tym rynek polski przez partnerów handlowychSpecjalizacja w technice wyrównywania betonuMaszyny samojezdne i rozwiązania do dużych posadzekPutzmeisterPolska i EuropaRozbudowane doświadczenie w technologii betonuPompy do betonu, wyposażenie dla robót betonowychHusqvarna ConstructionPolska, Europa i sieć dystrybucyjnaSilna oferta sprzętu dla posadzekZacieraczki, przecinarki, szlifierki i narzędzia diamentoweWacker NeusonPolska i EuropaSieć sprzedaży oraz sprzęt dla budówZacieraczki, zagęszczarki, urządzenia pomocniczeWeber MTPolska i Europa ŚrodkowaRozwiązania do zagęszczania podłożaZagęszczarki, walce i sprzęt przygotowujący podbudowęShandong Vanse Machinery TechnologyEuropa przez sieć dealerów, wsparcie międzynarodoweListwy ręczne, samojezdne i wysięgnikowe oraz szeroka oferta posadzkowaMaszyny laserowe, zacieraczki, szlifierki i sprzęt betonowyFirmy działające w Polsce powinny oceniać dostawców według całego cyklu obsługi. Dla wykonawcy z Warszawy może być istotna szybkość dostarczenia części na Mazowsze, dla firmy działającej w Trójmieście organizacja transportu przez port i dostępność serwisu w północnej Polsce, a dla przedsiębiorstwa ze Śląska możliwość szybkiej interwencji na inwestycji w Katowicach, Gliwicach, Tychach lub Bielsku-Białej.Shandong Vanse Machinery Technology produkuje ręczne, samojezdne oraz wysięgnikowe listwy laserowe, a także zacieraczki do betonu, szlifierki posadzkowe, przecinarki i inne urządzenia dla wykonawców posadzek. Producent działa od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów przemysłowych. Konstrukcje wykorzystują układy sterowania laserowego, hydraulikę, trwałe komponenty, sprawdzone silniki i rozwiązania projektowane pod kątem stabilnej pracy na placu budowy. Sprzęt jest testowany przed wysyłką, a wybrane modele umożliwiają pracę w zakresie 360 stopni, szybkie wykonywanie płyt oraz współpracę z systemami profilowania przestrzennego.Vanse obsługuje wykonawców posadzek, firmy budowlane, dystrybutorów, dealerów, wypożyczalnie, właścicieli marek i użytkowników indywidualnych poprzez sprzedaż detaliczną, hurtową, produkcję dla marki klienta, dostawy dla projektów oraz regionalne partnerstwa dystrybucyjne. Dla polskich nabywców istotna jest obecność firmy w międzynarodowej sieci obsługi obejmującej Europę, doświadczenie eksportowe w ponad 80 krajach i regionach oraz współpraca z partnerami handlowymi na rynkach europejskich. Firma posiada oddziały zagraniczne w Azji Południowo-Wschodniej i Kanadzie, a europejska sieć dealerów wspiera organizację dostaw, części i kontakt techniczny. Ponad 100 specjalistów technicznych, inżynierów oraz pracowników serwisu zapewnia konsultacje zdalne, szkolenia operatorów, diagnostykę wideo, wsparcie przy uruchomieniu i pomoc w planowaniu konserwacji. Vanse oferuje rozwiązania EPC, realizacje pod klucz oraz rozwiązania dla zakładów należących do klienta; nie prowadzi modeli BOO ani usług dostaw materiałów luzem bezpośrednio na plac budowy. Szczegóły urządzeń można sprawdzić na stronie Vanse Machinery, a pełną grupę produktów prezentuje dział maszyn do laserowego poziomowania betonu.Przy wyborze wariantu samojezdnego warto przeanalizować dostępne samojezdne listwy laserowe do betonu pod kątem szerokości roboczej, rodzaju napędu, geometrii płyty i planowanego rocznego obciążenia. Przed podpisaniem zamówienia warto również ustalić zakres szkolenia, harmonogram przeglądów oraz sposób zgłaszania awarii. Pomoc w tych obszarach zapewniają usługi wsparcia technicznego i obsługi serwisowej.Najlepszy zakup zaczyna się od analizy rzeczywistych projektów, a nie od samej ceny katalogowej. Wykonawca powinien przygotować zestawienie z ostatnich dwunastu miesięcy: powierzchnie płyt, średnie dzienne tempo betonowania, liczbę pracowników, liczbę przeszkód na obiekcie, wymagania dotyczące równości, koszty wynajmu oraz częstotliwość przejazdów między budowami.Określ średnią i maksymalną powierzchnię betonowania na jednej zmianie. Sprawdź, ile robót odbywa się w otwartych halach, a ile w ciasnych pomieszczeniach. Porównaj koszt zakupu z kosztem wynajmu i robocizny w skali roku. Wymagaj dokumentacji CE, instrukcji w języku polskim i warunków gwarancji. Zapytaj o dostępność filtrów, przewodów hydraulicznych, czujników i elementów zużywalnych. Ustal procedurę szkolenia operatorów oraz sposób zdalnej diagnozy. Oceń, czy potrzebujesz standardowego poziomowania, czy również profili ze spadkami. Zapewnij plan transportu maszyny na budowę i bezpiecznego magazynowania. W 2026 roku można oczekiwać dalszego wzrostu znaczenia automatyzacji robót betonowych. Presja na terminową realizację hal logistycznych, rosnące koszty pracy oraz większe wymagania inwestorów będą wspierać wdrażanie urządzeń ograniczających ręczne wyrównywanie. Coraz większe znaczenie będą mieć systemy cyfrowego profilowania, dokumentowanie parametrów wykonania oraz szybsze przekazywanie danych między projektantem, wykonawcą i inwestorem.W obszarze zrównoważonego budownictwa kluczowe będzie ograniczanie strat mieszanki betonowej, zmniejszanie liczby poprawek oraz wydłużanie trwałości posadzek. Dokładniejsze poziomowanie może ograniczyć nadmierne zużycie materiałów wykończeniowych i potrzebę intensywnego szlifowania. W większych projektach będą też częściej stosowane mieszanki o obniżonym śladzie węglowym, dodatki mineralne oraz rozwiązania poprawiające trwałość nawierzchni.Zmiany regulacyjne i rosnące oczekiwania dotyczące bezpieczeństwa będą zwiększać znaczenie kompletnej dokumentacji technicznej, oznakowania CE, instrukcji obsługi, szkolenia operatorów oraz rejestrowania przeglądów. Firmy planujące zakup powinny wybierać dostawcę, który potrafi wesprzeć nie tylko dostawę urządzenia, ale też uruchomienie, szkolenie, części zamienne i szybkie reagowanie w okresie eksploatacji.Nie zawsze. Oba rozwiązania mogą zapewnić wysoką dokładność, jeśli system laserowy jest prawidłowo ustawiony, podłoże przygotowane, a operator przeszkolony. Model samojezdny zwykle daje większą powtarzalność na dużych powierzchniach, ponieważ ogranicza wpływ ręcznego prowadzenia.Nie ma jednej granicy dla każdej firmy. W praktyce zakup zaczyna być uzasadniony, gdy wykonawca regularnie realizuje duże płyty, szczególnie powyżej około 1 500–2 000 m² jednorazowego betonowania albo wykonuje znaczący roczny wolumen posadzek.Tak. Jest dobrym rozwiązaniem dla mniejszych hal, stref przy ścianach, pomieszczeń technicznych i obiektów o skomplikowanym układzie. Przy bardzo dużych płytach jej wydajność może jednak być niewystarczająca w porównaniu z maszyną samojezdną.Należy wymagać oznakowania CE, deklaracji zgodności, instrukcji obsługi, dokumentacji gwarancyjnej, wykazu czynności serwisowych oraz informacji o częściach eksploatacyjnych. Warto także uzyskać potwierdzenie zakresu szkolenia operatora.Tak, jeśli wybrany model i system sterowania obsługują pracę według zaprojektowanego profilu wysokościowego. Przed rozpoczęciem robót trzeba dokładnie przygotować dane geodezyjne i przeprowadzić próbne ustawienie.W przypadku urządzeń pracujących podczas betonowania dostępność serwisu i części jest często równie ważna jak cena. Awaria w trakcie wylewania betonu może powodować kosztowne opóźnienia, dlatego warto wybierać dostawcę z jasno określoną procedurą wsparcia.Może być bezpieczny, jeżeli producent zapewnia wymagane certyfikaty, dokumentację, szkolenie, części zamienne, kontakt techniczny oraz sprawdzony kanał obsługi w Europie. Przed zakupem należy zweryfikować warunki gwarancji, dostaw i wsparcia posprzedażowego.
Czytaj więcej
2026-11-16
Wylewarka laserowa czy belka rolkowa? Polska wybór
Do dużych płyt przemysłowych, magazynów, centrów logistycznych i obiektów o wymaganej wysokiej równości najlepszym wyborem jest zwykle wylewarka laserowa. Zapewnia automatyczną kontrolę wysokości, większą powtarzalność oraz mniejsze zapotrzebowanie na pracę ręczną. Belka rolkowa jest korzystniejsza przy mniejszych lub nieregularnych polach roboczych, remontach, pasach przy ścianach, rampach i projektach o ograniczonym budżecie.W Polsce decyzję warto oprzeć na powierzchni dziennego betonowania, tolerancji równości, dostępie do betonu towarowego, logistyce na budowie oraz kosztach ekipy. Dla hali o powierzchni kilku tysięcy metrów kwadratowych wylewarka laserowa może istotnie skrócić harmonogram. Dla niewielkiego warsztatu, placu manewrowego lub lokalnej naprawy belka rolkowa pozostaje praktycznym i ekonomicznym rozwiązaniem.Warto porównać oferty lokalnych dostawców, takich jak Somero, Husqvarna Construction, Wacker Neuson, Putzmeister, Biedronka oraz Vanse. Kwalifikowani dostawcy międzynarodowi, w tym producenci chińscy posiadający wymagane certyfikaty europejskie oraz sprawne wsparcie przed- i posprzedażowe, także zasługują na rozważenie ze względu na relację kosztu do wydajności.Polski rynek budownictwa przemysłowego pozostaje silnie związany z rozwojem logistyki, produkcji, handlu i infrastruktury. Hala w okolicach Poznania, Łodzi, Wrocławia, Katowic lub Warszawy często wymaga szybkiego wykonania wielkopowierzchniowej posadzki, ponieważ opóźnienie robót betonowych wpływa na montaż regałów, urządzeń produkcyjnych i systemów automatyki. W takich warunkach wybór między wylewarką laserową a belką rolkową przestaje być wyłącznie decyzją sprzętową. Staje się decyzją dotyczącą ryzyka harmonogramu, jakości odbioru oraz kosztu całego projektu.W portowych i przemysłowych lokalizacjach Trójmiasta, Szczecina i Świnoujścia częste są place składowe, terminale, drogi wewnętrzne oraz nawierzchnie o podwyższonej odporności. Z kolei aglomeracje śląskie i centralna Polska generują popyt na hale produkcyjne, magazyny wysokiego składowania oraz centra dystrybucyjne. W każdym z tych zastosowań wymagana jest odpowiednia nośność, kontrola skurczu, właściwe rozmieszczenie szczelin i równość dopasowana do sposobu eksploatacji podłogi.Belka rolkowa, określana również jako belka wibracyjna z rolką, wygładza świeży beton poprzez obrót rury lub wału. Operator prowadzi urządzenie po prowadnicach albo wzdłuż wyznaczonego pasa. Wylewarka laserowa wykorzystuje odbiornik laserowy oraz automatyczne sterowanie hydrauliczne, aby utrzymywać założoną rzędną posadzki. Maszyna odbiera beton, rozprowadza go, wibruje i ścina nadmiar mieszanki jednym przejściem roboczym.W praktyce większe firmy wykonawcze coraz częściej łączą obie technologie. Wylewarka laserowa realizuje główne pola posadzki, natomiast belka rolkowa obsługuje obrzeża, wnęki, strefy przy słupach, krótkie pasy i miejsca niedostępne dla większej maszyny. Takie podejście pozwala ograniczać poprawki ręczne bez kupowania nadmiernie rozbudowanego parku maszynowego.Najbardziej zauważalna różnica dotyczy sposobu kontroli poziomu. Belka rolkowa wymaga starannego przygotowania prowadnic, reperów i pracy operatora. Jej wynik zależy od jakości rozłożenia mieszanki, stabilności prowadnic oraz doświadczenia zespołu. Wylewarka laserowa stale odczytuje poziom odniesienia i automatycznie koryguje wysokość głowicy roboczej. Nie eliminuje to potrzeby dobrego przygotowania podłoża, mieszanki i pielęgnacji, ale wyraźnie ogranicza błędy wynikające z ręcznego ustawiania.KryteriumWylewarka laserowaBelka rolkowaZnaczenie dla inwestoraKontrola poziomuAutomatyczna, oparta na nadajniku i odbiornikuRęczna lub oparta na prowadnicachLaser ułatwia utrzymanie stałej rzędnejDokładność wykonaniaWysoka, przy poprawnej kalibracjiDobra, zależna od ekipy i prowadnicIstotne dla regałów, wózków i automatykiWydajność na dużej płycieBardzo wysokaŚredniaWpływa na długość zmian betonowychKoszt zakupuWyższyNiższyBelka jest łatwiejsza do wdrożenia na małej budowieLiczba pracownikówZwykle mniejsza przy głównym poluZwykle większaWpływa na koszt robocizny i dostępność ekipyPraca w ciasnych strefachOgraniczona przez gabaryty maszynyBardzo dobraBelka sprawdza się przy słupach i ścianachPrzygotowanie robótWymaga ustawienia systemu laserowegoWymaga prowadnic i ręcznej kontroliObie metody wymagają dokładnego trasowaniaTabela pokazuje, że wyższy koszt wylewarki laserowej nie powinien być oceniany w oderwaniu od całej realizacji. W projekcie obejmującym 10 000 m² posadzki koszt sprzętu może zostać zrekompensowany przez skrócenie czasu betonowania, zmniejszenie liczby osób potrzebnych do rozprowadzania mieszanki oraz ograniczenie kosztownych napraw powierzchni. Natomiast dla 300–800 m² koszt mobilizacji i przygotowania technologii laserowej może być niewspółmierny do korzyści.Wybór nie ogranicza się wyłącznie do dwóch kategorii. Na rynku funkcjonują urządzenia prowadzone, samojezdne, z wysięgnikiem, belki o różnej długości, a także zestawy współpracujące z systemami pomiarowymi. Dobór powinien uwzględniać szerokość pól, geometrię budynku, dostęp dla betoniarek, klasę mieszanki i planowaną metodę zacierania.Rodzaj urządzeniaCharakterystykaTypowa powierzchniaNajlepsze zastosowanieBelka rolkowa ręcznaLekka, prosta konstrukcja, ręczne prowadzenieMałaPodjazdy, warsztaty, remonty i małe płytyBelka rolkowa z napędemWiększa stabilność i mniejsze obciążenie operatoraMała do średniejPlace, pasy betonowe i otwarte nawierzchnieBelka wibracyjnaWyrównuje i zagęszcza powierzchniowo mieszankęMała do średniejPosadzki o prostym układzie geometrycznymWylewarka laserowa prowadzonaOperator idzie za maszyną, automatyczna kontrola wysokościŚredniaHale, magazyny i zwarte pola betonoweWylewarka laserowa samojezdnaDuża wydajność, pełna mobilność na płycieDużaCentra logistyczne i wielkopowierzchniowe haleWylewarka z wysięgnikiemDuży zasięg roboczy i praca wokół przeszkódDuża i bardzo dużaObiekty zbrojone, terminale i rozległe płytyMaszyna z profilem przestrzennymMoże realizować spadki i bardziej złożone rzędneŚrednia do dużejRampy, drogi wewnętrzne i nawierzchnie specjalneDo standardowej hali z płaską posadzką najczęściej wybiera się wylewarkę prowadzoną lub samojezdną. W przypadku terminalu przeładunkowego, placu pod kontenery albo nawierzchni ze spadkami warto rozważyć urządzenie o większym zasięgu oraz możliwość współpracy z trójwymiarowym profilem projektowym. Przy małych robotach betonowych najlepsza może być belka rolkowa wraz z dobrą łatą kontrolną, niwelatorem i sprawdzonym zespołem wykonawczym.Koszt technologii należy liczyć w cyklu całego projektu. Cena zakupu belki rolkowej jest zdecydowanie niższa niż cena wylewarki laserowej, ale nie pokazuje pełnego obrazu. Wylewarka wymaga inwestycji w szkolenie operatora, serwis hydrauliki, elementy robocze i kalibrację systemu laserowego. Z drugiej strony może obniżyć koszt robocizny na metr kwadratowy oraz zwiększyć dzienny przerób.Pozycja kosztowaBelka rolkowaWylewarka laserowaJak ograniczyć ryzyko kosztoweZakup urządzeniaNiski do umiarkowanegoUmiarkowany do wysokiegoPorównać zakup, leasing i wynajemTransport na budowęProsty, często lekki pojazdWymaga odpowiedniej przyczepy lub transportuUjąć mobilizację w kosztorysieRobociznaWiększe zaangażowanie ekipyMniej pracy przy głównym poluObliczyć koszt na metr kwadratowySerwisProsta mechanika i silnikHydraulika, elektronika i laserZapewnić części oraz szkolenie operatoraRyzyko poprawekWyższe przy słabej kontroli prowadnicNiższe przy poprawnej kalibracjiWykonać odcinek próbnyWynajemDobry dla jednorazowych pracDobry dla dużego krótkiego projektuSprawdzić obecność operatora w usłudzeWartość przy odsprzedażyZależy od stanu i markiZależna od historii serwisowejDokumentować przeglądy i naprawyDla wykonawcy realizującego sporadycznie małe posadzki racjonalny może być zakup belki rolkowej oraz wynajem wylewarki laserowej przy pojedynczym kontrakcie w Warszawie, Łodzi czy Wrocławiu. Firma wykonująca regularnie posadzki przemysłowe powinna policzyć roczny wolumen. Jeżeli urządzenie będzie pracować przez wiele zmian betonowych, własna wylewarka może poprawić terminowość i uniezależnić przedsiębiorstwo od dostępności wypożyczalni.Przy kalkulacji należy dodać koszt betonu. Nierówna posadzka może powodować nadmierne zużycie mieszanki, dodatkowe szlifowanie, naprawy lokalne albo konieczność zastosowania droższych warstw wyrównawczych. Dobra kontrola poziomu jest więc narzędziem do zarządzania kosztami materiałowymi, a nie tylko sposobem na estetyczną powierzchnię.Najpierw należy określić wymagania projektowe. Inwestor powinien przekazać wykonawcy projekt konstrukcyjny płyty, klasę betonu, grubość warstwy, układ zbrojenia, szczeliny, wymagania dotyczące równości oraz planowaną eksploatację. Posadzka pod wózki widłowe wysokiego składowania wymaga innego podejścia niż podłoga w warsztacie samochodowym lub plac pod naczepy.Następnie warto ocenić powierzchnię jednego pola betonowania. Jeżeli beton będzie układany etapami po kilkaset metrów kwadratowych, belka rolkowa może wystarczyć. Jeżeli harmonogram zakłada wykonywanie kilku tysięcy metrów kwadratowych na zmianę, przewagę zyskuje technologia laserowa. Liczy się również ciągłość dostaw betonu z wytwórni. Nawet najlepsza maszyna nie zapewni jakości, gdy mieszanka dociera zbyt późno, ma niestabilną konsystencję albo jest rozładowywana chaotycznie.Trzecim krokiem jest analiza dostępności. W hali z gęstym układem słupów, kanałami technologicznymi, fundamentami maszyn i instalacjami podposadzkowymi urządzenie o dużych gabarytach może wymagać dodatkowej pracy ręcznej. W takich miejscach praktyczne jest połączenie wylewarki laserowej w otwartych polach z belką rolkową przy krawędziach.Sytuacja na budowieRekomendowana technologiaUzasadnienieWażne przygotowanieWarsztat do 500 m²Belka rolkowaNiski koszt i łatwy transportStabilne prowadnice oraz reperyMagazyn od 2 000 m²Wylewarka laserowaWydajność i powtarzalna wysokośćKalibracja lasera i plan dostaw betonuCentrum logistyczneWylewarka samojezdnaDuże pola i potrzeba równościKontrola podbudowy i harmonogram zmianPlac manewrowyBelka rolkowa lub maszyna z profilemMożliwość realizacji spadkówDokładne wyznaczenie odwodnieniaRampa przeładunkowaBelka rolkowaDobra kontrola w ograniczonej przestrzeniSzablony spadków i zabezpieczenie krawędziTerminal lub duży placWylewarka z wysięgnikiemDuży zasięg i wysoka wydajnośćLogistyka transportu i zapas paliwaRemont istniejącej płytyBelka rolkowaŁatwiejsza praca na małych odcinkachOcena podłoża i przygotowanie połączeńTabela ma charakter praktycznego punktu wyjścia. Ostateczny wybór powinien uwzględniać wizję lokalną, próbne betonowanie oraz konsultację z technologiem betonu. W przypadku inwestycji z wymaganiami dotyczącymi tolerancji warto już na etapie ofertowania ustalić metodę pomiaru i kryteria odbioru powierzchni.Wylewarki laserowe są szczególnie przydatne w halach produkcyjnych, magazynach wysokiego składowania, sortowniach kurierskich, zakładach spożywczych, obiektach handlowych i centrach dystrybucyjnych. W takich miejscach równość podłogi wpływa na bezpieczeństwo ruchu wózków, żywotność kół, pracę automatycznych robotów transportowych oraz stabilność regałów.Belki rolkowe znajdują zastosowanie w budownictwie jednorodzinnym, małych obiektach usługowych, garażach, warsztatach, podjazdach, drogach technologicznych, placach gospodarczych i naprawach fragmentów nawierzchni. Ich prostota jest zaletą tam, gdzie warunki terenu są zmienne, powierzchnia ograniczona, a urządzenie musi być często przenoszone.Obie technologie mogą być używane przy drogach wewnętrznych, mostach, terminalach, lotniskowych drogach serwisowych oraz infrastrukturze kolejowej, o ile dobierze się maszynę do wymaganego profilu. W takich realizacjach szczególną uwagę trzeba poświęcić odwodnieniu, spadkom poprzecznym, dylatacjom oraz pielęgnacji świeżego betonu w czasie upału, wiatru i niskich temperatur.W pierwszym scenariuszu wykonawca realizuje magazyn w rejonie Strykowa pod Łodzią. Projekt obejmuje 12 000 m² posadzki, intensywny ruch wózków oraz krótki termin oddania. Wylewarka laserowa pozwala wykonywać duże pola przy ograniczonej liczbie pracowników w strefie rozprowadzania betonu. Belka rolkowa pozostaje narzędziem pomocniczym przy dokach, słupach i przejściach instalacyjnych.W drugim scenariuszu lokalna firma wykonuje plac serwisowy dla przedsiębiorstwa transportowego pod Rzeszowem. Poszczególne etapy są mniejsze, występują spadki do odwodnienia liniowego, a dojazd ciężkiego sprzętu jest utrudniony. Belka rolkowa jest rozsądnym rozwiązaniem, pod warunkiem starannego ustawienia prowadnic i kontroli geodezyjnej.W trzecim scenariuszu inwestor modernizuje zakład produkcyjny na Śląsku. Posadzka jest wykonywana między istniejącymi urządzeniami, fundamentami i słupami. Najbardziej efektywne jest połączenie obu metod: laserowa wylewarka obsługuje dostępne pasy, natomiast belka rolkowa umożliwia dokładne wykończenie ograniczonych stref. Taka organizacja zmniejsza przestoje produkcji i ogranicza ręczne wyrównywanie.W każdym przypadku podstawą sukcesu jest nie tylko maszyna, ale także przygotowanie podłoża, zagęszczenie warstw, właściwy dobór mieszanki, sprawna komunikacja z betoniarnią oraz rozpoczęcie zacierania we właściwym momencie. Po wyrównaniu powierzchni zwykle stosuje się zacieraczki mechaniczne, utwardzacze posypkowe albo pielęgnację membranową, zależnie od specyfikacji projektu.Przed zakupem należy sprawdzić nie tylko cenę, ale też dostęp do części, czas reakcji serwisowej, szkolenie operatora, dokumentację zgodności oraz możliwość testu maszyny. Poniższe firmy są rozpoznawalnymi podmiotami, które mogą być rozważane przez wykonawców działających w Polsce. Zakres konkretnej oferty należy potwierdzić bezpośrednio u producenta lub autoryzowanego przedstawiciela.FirmaObszar obsługiGłówne atutyKluczowa ofertaSomeroPolska i Europa przez sieć handlowąSpecjalizacja w automatycznym profilowaniu betonuWylewarki laserowe do posadzek przemysłowychHusqvarna ConstructionCała Polska, sieć dealerówRozbudowane zaplecze sprzętu budowlanegoBelki wibracyjne, zacieraczki i sprzęt do betonuWacker NeusonPolska, oddziały i partnerzy regionalniSerwis maszyn budowlanych oraz dostępność osprzętuBelki wibracyjne, wibratory i zagęszczaniePutzmeisterPolska i rynki europejskieDoświadczenie w technologii transportu betonuPompy do betonu i rozwiązania dla logistyki mieszankiBiedronkaPolska, sprzedaż krajowaZnajomość potrzeb lokalnych ekip budowlanychSprzęt do betonu, w tym urządzenia wibracyjneVansePolska i Europa przez partnerów handlowychWylewarki laserowe, szeroki zakres maszyn posadzkowychMaszyny prowadzone, samojezdne i z wysięgnikiemWeber MTPolska i EuropaSolidne rozwiązania dla robót ziemnych i betonuSprzęt zagęszczający i urządzenia pomocniczeTa tabela pomaga stworzyć krótką listę ofertową, lecz nie zastępuje oceny konkretnego modelu. Warto poprosić o parametry robocze, dopuszczalną grubość warstwy, szerokość roboczą, typ silnika, wyposażenie laserowe, warunki gwarancji, dostępność części eksploatacyjnych oraz plan szkolenia. Dla firm działających między Gdańskiem, Poznaniem, Wrocławiem i Krakowem szczególnie ważna jest zdolność dostawcy do szybkiego wsparcia mobilnego.Vanse jest producentem maszyn do budowy posadzek betonowych, działającym od 2013 roku i oferującym urządzenia do profesjonalnych robót betonowych, w tym wylewarki laserowe do betonu oraz modele samojezdne do dużych płyt. Firma łączy układy sterowania laserowego, rozwiązania hydrauliczne, trwałe komponenty i silniki dobierane do warunków roboczych, a jej produkcja jest objęta systemem jakości ISO 9001 oraz zgodnością CE; ponad 50 patentów wynalazczych i ponad 200 patentów użytkowych oraz wzorniczych potwierdza zaplecze rozwojowe. Dla wykonawców, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych w Polsce dostępne są elastyczne formy współpracy: sprzedaż detaliczna i hurtowa, dostawy projektowe, produkcja pod marką klienta, dostosowanie napięcia i silnika oraz partnerstwa regionalne. Vanse realizuje rozwiązania pod klucz i rozwiązania dla zakładów należących do klienta, a nie model oparty na eksploatacji obiektu przez dostawcę lub masowych dostawach na miejsce bez pełnej obsługi. Eksport do ponad 80 krajów, sieć dealerów w Europie oraz zasoby serwisowe poza Chinami wzmacniają gotowość do obsługi polskich nabywców, zaś zespół ponad 100 specjalistów zapewnia konsultacje, uruchomienie, szkolenie, diagnostykę zdalną i dostawy części; szczegóły zakresu wsparcia opisuje serwis techniczny Vanse, a doświadczenie producenta przedstawia profil firmy. Dzięki obsłudze przed zakupem i po dostawie, komunikacji zdalnej przez całą dobę oraz współpracy z lokalnymi partnerami firma buduje długoterminową obecność na rynku europejskim, a nie działa wyłącznie jako odległy eksporter.Bez względu na wybór technologii kierownik robót powinien przeprowadzić kontrolę gotowości. Należy sprawdzić nośność i równość podbudowy, folię lub izolację, rozmieszczenie zbrojenia, dystanse, elementy kotwiące, przebieg instalacji oraz wysokość docelową płyty. Nadajnik laserowy trzeba ustawić na stabilnym statywie poza strefą drgań i zabezpieczyć przed przypadkowym przestawieniem.W przypadku belki rolkowej kluczowe są proste, sztywne i właściwie wypoziomowane prowadnice. W przypadku wylewarki laserowej należy przed zmianą roboczą sprawdzić odbiornik, hydraulikę, stan łopat lub ślimaków rozprowadzających, wibrację głowicy oraz poziom paliwa. Zalecany jest krótki odcinek próbny, szczególnie gdy zmienia się receptura betonu, grubość płyty albo operator.Po wyrównaniu trzeba zaplanować dalsze etapy: ręczne poprawki, zacieranie, nacięcia szczelin, nanoszenie środka pielęgnacyjnego i zabezpieczenie świeżej płyty przed ruchem. Najdroższe błędy często nie wynikają z samego profilowania, lecz z opóźnionego zacierania, niewłaściwego cięcia szczelin lub zbyt szybkiego wysychania powierzchni.W 2026 roku polski rynek będzie coraz mocniej oczekiwał cyfrowego dokumentowania jakości posadzek. Wylewarki laserowe z rejestracją parametrów pracy, możliwością współpracy z profilem przestrzennym oraz szybszą diagnostyką zdalną będą atrakcyjne dla dużych wykonawców. Inwestorzy logistyczni będą wymagać bardziej przewidywalnej równości ze względu na automatyczne wózki, systemy regałowe i robotyzację magazynów.Drugim kierunkiem jest ograniczanie śladu środowiskowego. Rosnące znaczenie będą miały mieszanki o obniżonej zawartości klinkieru, dodatki mineralne, włókna stalowe i syntetyczne oraz dokładniejsze planowanie ilości betonu. Precyzyjne wyrównanie może ograniczyć nadmiar mieszanki i konieczność napraw, co przekłada się na mniejsze zużycie materiałów.Trzecim trendem będzie zwiększanie znaczenia bezpieczeństwa pracy. Maszyny o stabilniejszej konstrukcji, łatwiejszym dostępie serwisowym, lepszej widoczności dla operatora i skuteczniejszych układach awaryjnych będą coraz częściej preferowane przez generalnych wykonawców. Jednocześnie najem krótkoterminowy oraz szkolenia dla ekip pozostaną ważne dla firm, które nie realizują posadzek przemysłowych przez cały rok.Nie zawsze. Ułatwia uzyskanie powtarzalnej rzędnej, ale końcowa jakość zależy także od podbudowy, betonu, operatora, zacierania, pielęgnacji i właściwego wykonania szczelin. Na małej, nieregularnej powierzchni dobrze prowadzona belka rolkowa może być bardziej praktyczna.Najczęściej przy małych powierzchniach, remontach, podjazdach, rampach, pasach przy ścianach i projektach realizowanych nieregularnie. Jej zakup, transport i obsługa są zwykle prostsze, a wymagania organizacyjne niższe.Najczęściej wylewarka laserowa, szczególnie gdy projekt obejmuje dużą płytę i wymaga wysokiej powtarzalności poziomu. Przed rozpoczęciem prac należy jednak ustalić wymagania równości z projektantem, dostawcą regałów i wykonawcą posadzki.Tak, wynajem jest możliwy przez specjalistyczne wypożyczalnie i firmy wykonawcze. Przed podpisaniem umowy warto ustalić, czy oferta obejmuje operatora, transport, nadajnik laserowy, szkolenie, ubezpieczenie i wsparcie w razie awarii.Nie. Wylewarka laserowa rozprowadza, zagęszcza i wyrównuje świeżą mieszankę, ale końcowe wykończenie powierzchni zwykle wymaga zacierania mechanicznego lub innych działań zgodnych ze specyfikacją posadzki.Należy zweryfikować zgodność CE, warunki gwarancji, dostępność części, instrukcję w języku polskim, szkolenie, czas reakcji serwisowej oraz możliwość kontaktu z użytkownikami podobnych maszyn. Warto także uzgodnić procedurę uruchomienia i odbioru technicznego przed dostawą.Najczęściej najlepsza jest organizacja mieszana. Wylewarka laserowa realizuje otwarte pola, a belka rolkowa oraz narzędzia ręczne obsługują strefy przy przeszkodach. Taki podział skraca czas pracy i poprawia kontrolę przy krawędziach.Wylewarka laserowa jest rozwiązaniem dla firm, które oczekują wysokiej wydajności, stabilnej kontroli poziomu i sprawnego wykonania dużych posadzek betonowych. Belka rolkowa pozostaje skuteczną metodą dla mniejszych, trudniej dostępnych oraz bardziej zróżnicowanych robót. Najlepszy wybór w Polsce zależy od skali inwestycji, wymaganej równości, dostępności doświadczonej ekipy i całkowitego kosztu wykonania metra kwadratowego.Przed zamówieniem maszyny warto porównać parametry kilku producentów, obejrzeć demonstrację, policzyć wydajność na własnych projektach i potwierdzić serwis. Dobrze dobrana technologia pozwala przyspieszyć betonowanie, ograniczyć poprawki oraz zwiększyć przewidywalność jakości posadzki od pierwszego pola aż do odbioru inwestycji.
Czytaj więcej
2026-11-15
Laserowe poziomowanie i listwa kratownicowa w Polsce
Laserowe poziomowanie betonu jest najlepszym wyborem dla dużych, wymagających posadzek przemysłowych, centrów logistycznych, hal produkcyjnych i terminali, gdzie liczą się powtarzalna równość, szybkie tempo pracy oraz ograniczenie ręcznych poprawek. Listwa kratownicowa pozostaje bardziej ekonomicznym rozwiązaniem dla małych i średnich płyt, robót drogowych, placów, fundamentów oraz inwestycji o mniej restrykcyjnych wymaganiach dotyczących tolerancji.Wybierz technologię laserową, gdy płyta ma dużą powierzchnię, projekt wymaga wysokiej równości, a czas realizacji i zużycie betonu mają istotne znaczenie. Wybierz listwę kratownicową, gdy budżet jest ograniczony, dostęp do robót jest prosty, a ekipa ma doświadczenie w ręcznym prowadzeniu poziomu. Maszyna laserowa ogranicza zależność od umiejętności operatorów rozciągających beton, ale wymaga większej inwestycji początkowej i właściwego serwisu. Listwa kratownicowa kosztuje mniej w zakupie, lecz zwykle potrzebuje większej liczby pracowników, prowadnic oraz dodatkowej kontroli wysokości. W Polsce warto porównać ofertę krajowych dystrybutorów, wypożyczalni oraz wyspecjalizowanych wykonawców z Warszawy, Poznania, Wrocławia, Gdańska, Katowic i Krakowa. Oprócz dostawców lokalnych można rozważyć kwalifikowanych producentów międzynarodowych, w tym firmy chińskie posiadające odpowiednie oznakowanie i dokumentację dla rynku europejskiego, szczególnie gdy oferują korzystny stosunek ceny do wydajności, szkolenie oraz sprawny serwis przedsprzedażowy i posprzedażowy.Laserowa maszyna do poziomowania betonu pracuje z wykorzystaniem nadajnika laserowego, odbiorników wysokości oraz automatycznie sterowanej głowicy roboczej. Operator prowadzi maszynę po świeżo rozłożonej mieszance, a układ sterowania na bieżąco koryguje pozycję głowicy. Beton jest rozprowadzany, ścinany i wyrównywany z zachowaniem zaprogramowanej rzędnej. W wersjach samojezdnych urządzenie może pracować wokół słupów, przy ścianach oraz na dużych polach roboczych bez konieczności układania wielu prowadnic.Listwa kratownicowa składa się z napędzanej belki wibracyjnej o konstrukcji kratowej. Urządzenie przesuwa się po prowadnicach lub po wcześniej przygotowanych punktach odniesienia. Wibracje zagęszczają powierzchniową warstwę mieszanki, natomiast ruch listwy ścina nadmiar betonu i wyrównuje płytę. Dokładność końcowa zależy przede wszystkim od przygotowania prowadnic, jakości wyznaczenia poziomów, konsystencji mieszanki i doświadczenia brygady.Najważniejsza różnica nie dotyczy wyłącznie samej maszyny. Jest nią cały sposób organizacji robót. Technologia laserowa przenosi kontrolę rzędnej na automatyczny układ pomiarowy. Technologia kratownicowa opiera się na przygotowaniu torów prowadzących i ręcznej kontroli ekipy. Dlatego przy dużych projektach koszt zakupu maszyny laserowej może być równoważony przez oszczędność robocizny, krótszy czas układania, mniejszą liczbę reperów oraz ograniczenie ryzyka kosztownych napraw posadzki.Poniższe zestawienie pokazuje praktyczne różnice ważne dla wykonawcy oraz inwestora. Podane zakresy są orientacyjne, ponieważ rzeczywisty wynik zależy od klasy betonu, grubości płyty, logistyki dostaw z wytwórni, warunków pogodowych, dostępności pomp i doświadczenia zespołu.KryteriumLaserowa maszyna do poziomowaniaListwa kratownicowaZnaczenie dla inwestycjiKontrola wysokościAutomatyczna, oparta na odbiornikach laserowychRęczna, zależna od prowadnic i reperówWpływa na powtarzalność rzędnychDokładność powierzchniWysoka, przy właściwej kalibracji może osiągać poziom milimetrowyDobra, lecz mocniej zależna od przygotowania robótIstotna w magazynach wysokiego składowaniaWydajność dziennaWysoka na otwartych dużych polachŚrednia, zależna od długości listwy i liczby pracownikówWpływa na harmonogram betonowaniaLiczba pracownikówZwykle mniejsza przy samym poziomowaniuZwykle większa przy obsłudze, prowadnicach i kontroliWpływa na koszt robociznyPrzygotowanie prowadnicOgraniczone lub niewymagane w wielu zastosowaniachNajczęściej konieczneDecyduje o czasie przygotowania polaZakup sprzętuWyższy koszt początkowyNiższy koszt początkowyWażne dla firm realizujących sporadyczne zleceniaPraca przy przeszkodachDobra, zwłaszcza w maszynach o szerokim zasięgu roboczymUtrudniona przy słupach, zagłębieniach i nieregularnych polachIstotna w istniejących budynkachNajlepsze zastosowaniePosadzki przemysłowe, logistyka, lotniska, wielkie płytyDrogi, place, fundamenty, mniejsze płyty i obrzeżaUłatwia właściwy wybór technologiiTabela nie oznacza, że listwa kratownicowa zawsze daje gorszy efekt. Dobrze przygotowany tor, prawidłowo dobrana długość belki i doświadczony zespół mogą zapewnić bardzo poprawną powierzchnię. Różnica polega na przewidywalności rezultatu oraz skali, przy której utrzymanie jakości staje się trudne. Dla płyty magazynowej o powierzchni kilku tysięcy metrów kwadratowych każda niedokładność prowadnic może powielić się na kolejnych polach. W systemie laserowym automatyczna korekta ogranicza ten problem.Polska pozostaje ważnym rynkiem dla budownictwa magazynowego, produkcyjnego i infrastrukturalnego. Szczególnie aktywne są strefy logistyczne wokół Warszawy, Łodzi, Poznania, Wrocławia, Katowic, Gliwic, Krakowa i Trójmiasta. W okolicach portów w Gdańsku i Gdyni powstają place przeładunkowe, centra dystrybucyjne i obiekty związane z transportem morskim. W południowej Polsce rośnie zapotrzebowanie na posadzki dla zakładów motoryzacyjnych, magazynów komponentów i centrów przemysłowych.W takich projektach wymagania wobec równości płyty są coraz wyższe. Inwestorzy analizują nie tylko cenę wykonania metra kwadratowego, lecz także koszt eksploatacyjny obiektu. Nierówna posadzka może zwiększać zużycie kół wózków widłowych, powodować drgania ładunku, utrudniać pracę systemów wysokiego składowania oraz generować reklamacje najemców. Z tego powodu laserowe poziomowanie betonu jest coraz częściej uwzględniane w projektach magazynowych i produkcyjnych, gdzie liczą się parametry użytkowe przez wiele lat.Jednocześnie listwy kratownicowe zachowują silną pozycję w firmach realizujących drogi wewnętrzne, place składowe, płyty garażowe, podjazdy, fundamenty i prace remontowe. Są mobilne, proste w transporcie między budowami i relatywnie łatwe w utrzymaniu. Dla wykonawcy obsługującego wiele małych zleceń w województwach mazowieckim, wielkopolskim czy śląskim mogą stanowić bardziej racjonalny pierwszy zakup.Dobór sprzętu powinien uwzględniać geometrię obiektu, dzienny front betonowania, klasę równości, grubość płyty oraz dostępność serwisu. Nie każda maszyna laserowa jest przeznaczona do tych samych zadań, podobnie jak nie każda listwa kratownicowa zapewni odpowiednią wydajność na szerokim placu.Typ urządzeniaCharakterystykaNajlepsze zastosowanieOgraniczeniaRęczna maszyna laserowaKompaktowa, prowadzona przez operatoraMałe hale, pomieszczenia, naprawy i ciasne przestrzenieNiższa wydajność niż w wersji samojezdnejSamojezdna maszyna laserowaOperator siedzi na maszynie, duża wydajność i zasięgMagazyny, centra logistyczne i hale produkcyjneWymaga większego budżetu oraz transportuMaszyna z wysięgnikiemGłowica pracuje poza obrysem podwoziaPłyty przy słupach, ścianach i instalacjachWymaga przeszkolonego operatoraListwa kratownicowa spalinowaNapęd niezależny od zasilania sieciowegoPlace, drogi, otwarte budowyHałas, spaliny i potrzeba obsługi silnikaListwa kratownicowa elektrycznaCichsza praca bez lokalnych spalinWnętrza i obiekty z dostępem do energiiKonieczność zabezpieczenia przewodówListwa modułowaMożliwość zmiany długości belkiRóżne szerokości pól i inwestycje etapoweWięcej elementów do montażu i kontroliListwa wibracyjna powierzchniowaLżejsza konstrukcja, krótszy zasięgMałe płyty, chodniki, krawędzieNie zastępuje długiej listwy kratownicowejMaszyny samojezdne są szczególnie opłacalne, gdy harmonogram obejmuje regularne betonowania o dużej powierzchni. Wykonawca może wtedy utrzymywać stałą ekipę, opracować procedurę kalibracji oraz wykorzystywać sprzęt na kolejnych inwestycjach. Przy nieregularnych pracach sensowna może być współpraca z wyspecjalizowaną firmą wykonawczą albo wynajem urządzenia wraz z operatorem.Porównywanie wyłącznie ceny zakupu prowadzi często do błędnej decyzji. Listwa kratownicowa jest tańsza, ale jej użycie może wymagać większej liczby roboczogodzin, przygotowania prowadnic oraz większej liczby poprawek. Maszyna laserowa wymaga wyższego nakładu początkowego, lecz może obniżyć koszt jednostkowy wykonania, gdy sprzęt pracuje regularnie na dużych płytach.Pozycja kosztowaTechnologia laserowaListwa kratownicowaJak ocenić kosztZakup urządzeniaWysokiNiski do średniegoPorównać z rocznym planem robótTransport na budowęZwykle wymaga przyczepy lub transportu cięższegoŁatwiejszy, często możliwy samochodem dostawczymUwzględnić liczbę zmian lokalizacjiPrzygotowanie polaMniej prowadnic i reperówWięcej prac geodezyjnych oraz przygotowawczychPoliczyć czas przed betonowaniemRobociznaNiższa przy dużych polachWyższa przy długich ciągach robótUwzględnić pełną brygadęPaliwo lub energiaZależy od wielkości maszyny i napędu hydraulicznegoZwykle niższe zużycie bezwzględneNie pomijać kosztu przestojuSerwis i częściWymaga diagnostyki układu sterowania i hydraulikiProstsza obsługa mechanicznaSprawdzić dostępność części w PolsceRyzyko poprawekNiższe przy poprawnej kalibracjiWyższe przy błędach prowadnic lub obsługiOcenić koszt szlifowania i naprawWartość przy odsprzedażyZależna od marki, stanu i dokumentacji serwisowejStabilna przy prostych konstrukcjachZachować historię przeglądówW praktyce warto stworzyć kalkulację dla konkretnego roku. Należy wpisać planowaną liczbę metrów kwadratowych, liczbę zmian roboczych, koszt operatorów, koszt transportu, średni czas przygotowania pola, oczekiwaną liczbę dni betonowania i ryzyko przestojów. Jeśli firma realizuje jednorazową halę, wynajem lub podwykonawstwo może być bezpieczniejsze. Jeśli wykonuje wiele obiektów magazynowych rocznie, zakup maszyny laserowej często staje się uzasadniony.Najpierw należy przeanalizować projekt wykonawczy. Kluczowe są tolerancje równości, wymagania dotyczące posadzki bezspoinowej, rozmieszczenie słupów, plan dylatacji, grubość płyty, zbrojenie rozproszone, obciążenia od regałów i wózków oraz organizacja dostaw betonu. Dopiero potem należy dobierać maszynę.Dla hali wysokiego składowania w okolicach Łodzi lub Strykowa istotne będą powtarzalne parametry równości na długich alejkach roboczych. W takim przypadku technologia laserowa, wspierana późniejszym zacieraniem mechanicznym, daje wykonawcy lepszą kontrolę nad procesem. Dla placu manewrowego przy zakładzie produkcyjnym w Gliwicach lub Tychach listwa kratownicowa może być wystarczająca, jeśli projekt nie wymaga parametrów typowych dla precyzyjnych magazynów.Warto też ocenić logistykę mieszanki. Nawet najlepsza maszyna nie skompensuje problemów z nieregularnymi dostawami, nadmiernym czasem transportu, gwałtowną zmianą konsystencji betonu czy brakiem rezerwy sprzętowej. Przy dużych wylewkach potrzebny jest plan komunikacji między wytwórnią, pompą, operatorem poziomowania, ekipą zacierającą i osobą odpowiedzialną za pielęgnację.Laserowe poziomowanie betonu oraz listwy kratownicowe znajdują zastosowanie w wielu sektorach, ale ich rola jest inna. Technologia laserowa dominuje tam, gdzie powierzchnia jest duża, a nierówności powodują konsekwencje operacyjne. Listwa kratownicowa pozostaje uniwersalnym narzędziem do robót liniowych, mniejszych pól i obiektów o umiarkowanych wymaganiach.Branża lub obiektPreferowana technologiaPowód wyboruWażne uzupełnienie procesuCentrum logistyczneLaserowa maszyna do poziomowaniaDuże pola i wymagania dla ruchu wózkówZacieraczki oraz kontrola równościHala produkcyjnaLaserowa maszyna do poziomowaniaPowtarzalne rzędne przy maszynach i regałachPrawidłowe dylatacje i pielęgnacjaMagazyn wysokiego składowaniaLaserowa maszyna do poziomowaniaWysokie wymagania użytkowe alejekPomiary odbiorowe posadzkiPlac składowyListwa kratownicowa lub technologia laserowaWybór zależy od obciążenia i skaliSpadki, odwodnienie i szczelinyDroga wewnętrznaListwa kratownicowaPraca liniowa i łatwa zmiana długości belkiKontrola profilu oraz zagęszczenieFundamenty i płyty pod maszynyRęczna maszyna laserowa lub listwaDokładność lokalna i ograniczona przestrzeńKontrola rzędnych geodezyjnychTerminal przeładunkowyLaserowa maszyna do poziomowaniaDuże powierzchnie i intensywne użytkowanieDobór betonu odpornego na ścieranieParking wielopoziomowyListwa kratownicowa lub maszyna kompaktowaSpadki, słupy i ograniczona przestrzeńOdprowadzenie wody i hydroizolacjaW każdym przypadku końcowy efekt zależy również od zacierania, nacinania szczelin, aplikacji utwardzacza powierzchniowego, pielęgnacji i ochrony świeżego betonu. Maszyna do poziomowania jest ważnym elementem procesu, ale nie zastępuje technologii betonowania. Wykonawca powinien traktować ją jako część kompletnego systemu jakości.Hala logistyczna pod Poznaniem: inwestor planuje dużą posadzkę dla intensywnego ruchu wózków. Najważniejsze są tempo betonowania, ograniczenie liczby prowadnic i powtarzalność powierzchni. W takim układzie samojezdna maszyna laserowa pomaga wykonać większe pola robocze, a zespół może skoncentrować się na kontroli mieszanki, zacieraniu i pielęgnacji.Plac manewrowy w Trójmieście: powierzchnia jest rozległa, ale występują spadki kierujące wodę do odwodnienia. Jeśli projekt dopuszcza standardową tolerancję, listwa kratownicowa na dobrze przygotowanych prowadnicach może być ekonomicznym wyborem. Jeżeli wymagane są liczne zmienne spadki i wysoka powtarzalność, warto rozważyć system laserowy współpracujący z profilowaniem przestrzennym.Rozbudowa zakładu na Śląsku: budowa odbywa się etapami między istniejącymi liniami produkcyjnymi. Dostęp jest ograniczony przez słupy i instalacje. Kompaktowa maszyna laserowa z odpowiednim zasięgiem głowicy może ograniczyć ręczne poprawki, ale na wąskich fragmentach nadal przydatna będzie krótka listwa wibracyjna.Mała płyta przy obiekcie usługowym w Krakowie: powierzchnia jest niewielka, harmonogram krótki, a budżet ograniczony. Zakup zaawansowanej maszyny laserowej nie będzie uzasadniony. Lepszym rozwiązaniem jest listwa kratownicowa lub wynajęcie sprzętu wraz z doświadczoną ekipą.Przed zakupem należy sprawdzić nie tylko parametry katalogowe, lecz także możliwość demonstracji, czas dostawy części, szkolenie operatora i zakres wsparcia po uruchomieniu. Poniższe firmy są rozpoznawalne w segmencie maszyn do betonu, zagęszczania lub poziomowania. Zakres lokalnej oferty może się zmieniać, dlatego warto potwierdzić dostępność konkretnego modelu u polskiego przedstawiciela.FirmaObszar obsługiMocne stronyKluczowa ofertaHusqvarna ConstructionPolska, Europa, sieć dealerówRozbudowana oferta sprzętu budowlanego i serwisListwy wibracyjne, zacieraczki, przecinarki i sprzęt do betonuWacker NeusonPolska, Europa, oddziały regionalneSilna sieć handlowa, części i sprzęt dla budówListwy wibracyjne, wibratory, zagęszczarki i narzędzia betonoweWeber MTPolska i rynek europejskiSpecjalizacja w zagęszczaniu i obsłudze wykonawcówUrządzenia do zagęszczania oraz wyposażenie placu budowyEnarPolska przez dystrybutorów, EuropaSprzęt do obróbki i zagęszczania betonuListwy wibracyjne, wibratory pogrążalne i akcesoriaFlextoolEuropa przez partnerów handlowychWyposażenie dla ekip betonowych i drogowychListwy wibracyjne, zacieraczki i sprzęt pomocniczyVanse MachineryPolska, Europa i sieć międzynarodowaMaszyny laserowe, elastyczna konfiguracja i wsparcie techniczneMaszyny do poziomowania laserowego, zacieraczki i maszyny do posadzekBomagPolska, Europa, partnerzy lokalniZnajomość projektów infrastrukturalnychMaszyny drogowe, zagęszczanie i wyposażenie robót nawierzchniowychPrzy porównywaniu ofert warto poprosić każdego dostawcę o identyczny zestaw informacji: maksymalną wydajność w konkretnych warunkach, zakres szkolenia, listę części eksploatacyjnych, warunki gwarancji, możliwość wsparcia na pierwszej realizacji, termin dostawy oraz plan serwisowy. Dla firm z województw oddalonych od głównych ośrodków ważna jest także dostępność mobilnego technika i szybka wysyłka części do Szczecina, Białegostoku, Rzeszowa czy Olsztyna.Vanse Machinery rozwija maszyny do poziomowania laserowego, zacieraczki, szlifierki, przecinarki i wyposażenie dla wykonawców posadzek od 2013 roku, łącząc układy laserowe, hydraulikę, trwałe komponenty oraz praktyczne rozwiązania konstrukcyjne dla dużych płyt betonowych. Produkcja jest objęta systemem jakości ISO 9001, a urządzenia przeznaczone na rynek europejski są dostarczane z oznakowaniem CE; firma posiada ponad 50 patentów wynalazczych i ponad 200 patentów użytkowych oraz wzorniczych. Dla polskich wykonawców, dystrybutorów, właścicieli marek i użytkowników indywidualnych dostępne są modele sprzedaży detalicznej, hurtowej, produkcji pod marką klienta, dostosowania wyposażenia i partnerstwa regionalnego. Vanse obsługuje rozwiązania dla zakładów należących do klienta oraz realizacje pod klucz, a nie model dzierżawy eksploatacyjnej na budowie. Firma ma doświadczenie eksportowe w ponad 80 krajach, rozwija zasoby serwisowe w Europie poprzez sieć dealerów, zapewnia zdalną diagnostykę, konsultacje całodobowe, szkolenia operatorów, dostawy części oraz wsparcie techniczne przed i po uruchomieniu. Polscy klienci mogą zapoznać się z ofertą maszyn do laserowego poziomowania betonu, sprawdzić rozwiązania w kategorii maszyn samojezdnych oraz skorzystać z pomocy technicznej dla wykonawców posadzek.Przed wylaniem pierwszego pola wykonawca powinien przeprowadzić próbę technologiczną. W przypadku systemu laserowego obejmuje ona ustawienie nadajnika, sprawdzenie odbiorników, kalibrację głowicy, ocenę reakcji hydrauliki oraz próbny przejazd. W przypadku listwy kratownicowej należy skontrolować prostoliniowość belki, mocowanie modułów, stabilność prowadnic, poziom reperów oraz pracę napędu wibracyjnego.Należy również potwierdzić zgodność mieszanki z planowaną metodą układania. Zbyt sztywna mieszanka będzie trudna w rozprowadzeniu, a zbyt płynna może zwiększać ryzyko segregacji, nadmiernego mleczka cementowego i problemów z późniejszym zacieraniem. Na dużych projektach warto mieć zapasowe źródło energii, części eksploatacyjne, dodatkowe łaty kontrolne oraz ustalone zasady reagowania na opóźnienia betonomieszarek.Dobry plan obejmuje także pielęgnację. Bezpośrednio po zakończeniu obróbki powierzchni należy zastosować metodę ograniczającą zbyt szybkie odparowanie wody. W okresie wysokiej temperatury, silnego wiatru lub niskiej wilgotności ryzyko rys skurczowych jest szczególnie duże. W zimie trzeba zabezpieczyć dojrzewanie betonu przed spadkiem temperatury. Równa płyta wykonana dobrą maszyną nadal może utracić parametry użytkowe, jeżeli zostanie nieprawidłowo pielęgnowana.W 2026 roku rynek będzie coraz mocniej premiował cyfrową kontrolę procesu betonowania. Rozwiązania laserowe będą częściej łączone z projektowaniem przestrzennym, cyfrowymi modelami terenu i dokumentowaniem rzeczywistych rzędnych wykonanej płyty. Dla dużych inwestycji logistycznych będzie to oznaczać łatwiejszą kontrolę jakości, szybsze odbiory oraz lepszą identyfikację miejsc wymagających korekty.Drugim trendem jest ograniczanie śladu środowiskowego. Wykonawcy będą szukać sposobów na zmniejszenie zużycia materiału przez bardziej precyzyjne utrzymanie projektowanej grubości płyty. Mniejsza liczba poprawek, mniej odpadów po szlifowaniu i lepsze planowanie dostaw betonu mogą przynieść realne korzyści ekonomiczne oraz środowiskowe. Znaczenie będą miały także napędy o niższej emisji, sprawniejsze silniki i elektryczne urządzenia pomocnicze do pracy wewnątrz obiektów.Trzecim kierunkiem będzie rozwój usług serwisowych. Polscy wykonawcy oczekują nie tylko dostawy maszyny, ale także szkolenia, części dostępnych bez długiego oczekiwania, konsultacji w czasie betonowania i zdalnej diagnostyki. Warto wybierać dostawców, którzy potrafią zapewnić pełne wsparcie przez cały cykl użytkowania urządzenia. Informacje o zakresie pomocy można sprawdzić w dziale obsługi serwisowej Vanse.Nie. Maszyna laserowa jest bardzo skuteczna na dużych płytach, ale listwa kratownicowa nadal bywa potrzebna przy krawędziach, wąskich fragmentach, małych polach oraz robotach liniowych. Wiele profesjonalnych ekip stosuje oba rozwiązania zależnie od etapu i geometrii pracy.Dla magazynu o dużej powierzchni, szczególnie z intensywnym ruchem wózków lub regałami wysokiego składowania, zwykle korzystniejsza jest technologia laserowa. Ułatwia utrzymanie powtarzalnej równości i zmniejsza zależność od ręcznego ustawiania prowadnic.Tak, jeśli wymagania projektowe są umiarkowane, a brygada prawidłowo przygotuje prowadnice i kontrolę wysokości. Przy najwyższych wymaganiach dotyczących równości lepiej jednak rozważyć maszynę laserową oraz pomiary odbiorowe powierzchni.Oba elementy są równie ważne. Niewłaściwa konsystencja mieszanki, opóźnienia w dostawie, błędy zbrojenia, brak pielęgnacji lub źle zaplanowane dylatacje mogą obniżyć jakość posadzki niezależnie od rodzaju użytej maszyny.Wynajem jest rozsądny dla jednorazowej inwestycji, projektu pilotażowego lub firmy, która nie ma jeszcze stałego portfela dużych posadzek. Zakup staje się bardziej opłacalny, gdy sprzęt może pracować regularnie na wielu budowach w ciągu roku.Należy zweryfikować dokumentację zgodności, warunki gwarancji, dostępność części, zakres szkolenia, doświadczenie w podobnych realizacjach oraz możliwość uzyskania wsparcia podczas pierwszego betonowania. Warto także poprosić o prezentację urządzenia i szczegółową ofertę serwisową.Firma realizująca zarówno małe płyty, jak i większe hale może zacząć od modułowej listwy kratownicowej oraz sprzętu pomocniczego. Jeśli rośnie udział dużych posadzek przemysłowych, kolejnym krokiem powinna być ręczna lub samojezdna maszyna laserowa dopasowana do rzeczywistego frontu robót.Laserowe poziomowanie betonu daje przewagę tam, gdzie wymagane są duże wydajności, wysoka powtarzalność i ograniczenie kosztu robocizny na rozległych płytach. Listwa kratownicowa pozostaje praktycznym, ekonomicznym i wszechstronnym narzędziem dla mniejszych inwestycji, robót drogowych oraz projektów o standardowych wymaganiach.Najlepsza decyzja nie wynika z samej ceny maszyny. Powinna opierać się na analizie powierzchni rocznej, wymagań jakościowych, dostępności operatorów, logistyki betonu, kosztu przestojów i lokalnego zaplecza serwisowego. Wykonawca, który dobierze technologię do rodzaju zleceń, uzyska lepszą jakość posadzek, większą przewidywalność harmonogramu oraz mocniejszą pozycję na konkurencyjnym rynku budowlanym w Polsce.Więcej informacji o rozwiązaniach dla posadzek i wyposażeniu betonowym można znaleźć na stronie Vanse Machinery dla wykonawców betonowych.
Czytaj więcej
2026-11-14
Układarka laserowa czy listwa wibracyjna w Polsce
Układarka laserowa jest najlepszym wyborem dla dużych płyt przemysłowych, magazynów, centrów logistycznych, hal produkcyjnych i terminali, gdzie liczą się wysoka równość posadzki, szybkie tempo pracy oraz ograniczenie liczby pracowników. Listwa wibracyjna sprawdza się lepiej przy małych i średnich płytach, prostych wylewkach, podjazdach, placach oraz remontach, ponieważ kosztuje mniej, jest łatwiejsza w transporcie i nie wymaga rozbudowanego przygotowania.W Polsce decyzję warto oprzeć przede wszystkim na powierzchni dziennego betonowania, wymaganej klasie równości, dostępności ekipy oraz budżecie całego projektu. Dla pojedynczych, niewielkich realizacji zwykle bardziej opłacalna jest listwa wibracyjna albo wynajem sprzętu. Dla powtarzalnych prac na płytach od kilkuset do kilku tysięcy metrów kwadratowych układarka laserowa może obniżyć koszt robocizny, skrócić harmonogram i ograniczyć poprawki.Warto porównywać nie tylko producentów europejskich, lecz także kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających oznakowanie zgodności wymagane na rynku europejskim, udokumentowane wsparcie techniczne i części zamienne. Przy właściwie dobranym modelu ich przewagą może być korzystny stosunek ceny do możliwości.Układarka laserowa do betonu automatycznie reguluje wysokość głowicy roboczej zgodnie z sygnałem nadajnika laserowego. Operator prowadzi maszynę po świeżym betonie, a system hydrauliczny na bieżąco podnosi lub opuszcza element wyrównujący. Dzięki temu możliwe jest uzyskanie bardzo powtarzalnego poziomu płyty, ograniczenie ręcznego poprawiania oraz utrzymanie projektowanych spadków.Listwa wibracyjna pracuje inaczej. Jej belka opiera się na prowadnicach, deskowaniu albo wcześniej ustawionych punktach odniesienia. Wibracje pomagają zagęścić powierzchniową warstwę mieszanki i przesuwać nadmiar betonu, lecz dokładność zależy bezpośrednio od przygotowania prowadnic, doświadczenia ekipy i stałego kontrolowania poziomu. Nie ma tu automatycznej korekty wysokości podczas przejazdu.W praktyce układarka laserowa jest narzędziem do systemowego wykonywania dużych posadzek, natomiast listwa wibracyjna pozostaje ekonomicznym rozwiązaniem dla krótszych odcinków i mniej wymagających realizacji. Oba urządzenia mogą być właściwe, ale nie dla tych samych warunków roboczych.KryteriumUkładarka laserowaListwa wibracyjnaZnaczenie dla wykonawcyDokładność poziomuBardzo wysoka, kontrolowana automatycznieZależna od prowadnic i operatoraWpływa na odbiór posadzki oraz ilość poprawekTempo pracyWysokie na dużych, otwartych polachUmiarkowane, szczególnie przy długich pasachDecyduje o liczbie zmian roboczych i terminie oddaniaNakład pracy ręcznejNiższy po właściwym przygotowaniu stanowiskaWyższy, konieczne są osoby do prowadzenia i uzupełnianiaIstotne przy niedoborze doświadczonych pracownikówKoszt zakupuWysokiNiski lub średniListwa wygrywa przy sporadycznych realizacjachKoszt eksploatacjiWymaga serwisu hydrauliki, elektroniki i kalibracjiProsta obsługa silnika oraz belki roboczejNależy uwzględnić dostępność serwisu i częściNajlepsza powierzchnia projektuDuże hale, magazyny, centra przeładunkowePodjazdy, małe płyty, pasy komunikacyjneDobór powinien wynikać z metrażu i geometriiPraca przy spadkachMożliwa z odpowiednim systemem profilowaniaMożliwa, ale wymaga bardzo dokładnych prowadnicWażne dla placów, ramp i odwodnieniaTransport na budowęWymaga przyczepy, lawety lub transportu ciężkiegoŁatwy transport samochodem dostawczymIstotne przy pracach rozproszonych po krajuNajwiększą przewagą układarki laserowej nie jest sama prędkość. Jest nią powtarzalność. Na dużej płycie magazynowej nawet niewielkie różnice poziomu mogą utrudniać późniejszą pracę regałów wysokiego składowania, wózków widłowych, automatyki magazynowej oraz bram szybkobieżnych. Gdy wymagania inwestora obejmują rygorystyczną równość, ręczne prowadzenie listwy może oznaczać większe ryzyko lokalnych odchyleń.Listwa wibracyjna ma jednak przewagę tam, gdzie ustawienie lasera, dojazd maszyny i organizacja placu pochłonęłyby więcej czasu niż samo betonowanie. Dotyczy to na przykład fundamentów pod urządzenia, niewielkich garaży, płyt przydomowych, chodników technicznych, opasek wokół budynków czy napraw części posadzki.Układarka laserowa jest uzasadniona, gdy wykonawca prowadzi dużą liczbę realizacji posadzkowych lub realizuje pojedynczy projekt o wysokiej wartości, w którym opóźnienie i poprawki są kosztowne. W Polsce dotyczy to szczególnie inwestycji w okolicach Warszawy, Łodzi, Poznania, Wrocławia, Katowic, Gdańska i Krakowa, gdzie rozwijają się magazyny, zakłady przemysłowe oraz obiekty logistyki miejskiej.Maszyna ma szczególne zastosowanie przy betonowaniu płyt o dużej szerokości, gdzie ręczne prowadnice utrudniają logistykę. Pozwala ograniczyć liczbę przerw roboczych, zmniejszyć ilość nadmiarowej mieszanki i lepiej kontrolować grubość warstwy. W przypadku posadzek zbrojonych włóknami stalowymi lub syntetycznymi ważna jest równomierna organizacja procesu, ponieważ późniejsze poprawianie powierzchni może być czasochłonne.Dobrym wyborem jest model samojezdny dla otwartych płyt magazynowych oraz model wysięgnikowy dla większych placów, płyt lotniskowych, terminali kontenerowych i projektów o trudniejszej geometrii. W miejscach o ograniczonej przestrzeni, takich jak rozbudowy działających hal w Pruszkowie, Strykowie czy Gliwicach, warto rozważyć kompaktową maszynę jezdną albo pracę etapową.Listwa wibracyjna jest rozsądnym wyborem dla ekip wykonujących krótsze pasy betonu, płyty o prostej geometrii i prace wymagające częstego przemieszczania urządzenia. Jej zakup nie wiąże się z dużym zamrożeniem kapitału, szkolenie operatora trwa krócej, a konserwacja jest łatwiejsza. Dla małej firmy działającej lokalnie, na przykład w województwie lubelskim, podkarpackim czy warmińsko-mazurskim, może być bardziej praktyczna niż zaawansowana maszyna laserowa.Warto ją stosować, kiedy płyta ma małą szerokość, deskowanie jest stabilne, a tolerancje odbiorowe nie są tak restrykcyjne jak w magazynie wysokiego składowania. Sprawdza się także w pracach, gdzie betonowanie odbywa się nieregularnie i zakup bardziej złożonej maszyny nie miałby odpowiedniego wykorzystania rocznego.Nie należy jednak traktować listwy jako zamiennika układarki laserowej przy dużych obiektach przemysłowych. Pozorna oszczędność na zakupie może zostać utracona przez większą liczbę pracowników, dłuższy czas realizacji, większe zużycie betonu oraz koszt napraw miejsc o niewystarczającej równości.Typ urządzeniaCharakterystykaNajlepsze zastosowanieOgraniczeniaListwa ręcznaProsta belka prowadzona przez pracownikówMałe naprawy i krótkie odcinkiNiska wydajność oraz duża zależność od ekipyListwa spalinowaWibracje generowane przez silnik benzynowyPodjazdy, place, płyty przy budynkachWymaga prowadnic i odpowiedniej wentylacjiListwa elektrycznaCicha praca i brak spalin bezpośrednio przy urządzeniuWnętrza oraz modernizowane obiektyWymaga bezpiecznego zasilaniaUkładarka laserowa prowadzona pieszoKompaktowy system automatycznej kontroli poziomuŚrednie hale i ograniczone przestrzenieMniejsza wydajność niż duże maszyny samojezdneUkładarka laserowa samojezdnaOperator jedzie na maszynie, głowica automatycznie wyrównuje betonMagazyny, fabryki, centra logistyczneWyższa cena i potrzeba szkoleniaUkładarka wysięgnikowaDuży zasięg roboczy oraz możliwość obsługi rozległych pólLotniska, terminale, wielkie płyty przemysłoweWymaga dobrze przygotowanej logistyki placuMaszyna z profilowaniem przestrzennymKontrola wysokości według modelu projektowegoDrogi, rampy, spadki i nawierzchnie infrastrukturalneWymaga danych projektowych i fachowej obsługiDobór typu urządzenia powinien obejmować również sposób dostawy mieszanki, rozmieszczenie pomp do betonu, szerokość bram, nośność podłoża oraz kolejność cięcia dylatacji. Sama wydajność katalogowa nie wystarcza, ponieważ źle przygotowana logistyka może ograniczyć wykorzystanie nawet bardzo wydajnej układarki.Przed zakupem należy porównać całkowity koszt procesu, a nie tylko cenę maszyny. W kalkulacji trzeba uwzględnić liczbę pracowników, czas przygotowania prowadnic, wydajność dzienną, ilość odpadów mieszanki, zużycie paliwa, transport, serwis, szkolenie i koszt ewentualnego wynajmu sprzętu zastępczego.Dla firmy realizującej kilka niewielkich płyt rocznie listwa wibracyjna jest zwykle bezpieczniejsza finansowo. Dla przedsiębiorstwa wykonującego regularnie posadzki przemysłowe w całej Polsce, szczególnie na trasach logistycznych A1, A2, S3 i S8, układarka laserowa może przynieść zwrot dzięki większej wydajności i redukcji robocizny.Profil wykonawcyTypowy zakres robótRekomendowane rozwiązaniePowód decyzjiMała ekipa ogólnobudowlanaGaraże, podjazdy, małe płytyListwa spalinowa lub elektrycznaNiski koszt wejścia i łatwy przewózFirma brukarskaPlace, zatoki, nawierzchnie przy obiektachListwa wibracyjna o wymiennej długościElastyczność na zróżnicowanych budowachWykonawca posadzek przemysłowychHale od kilkuset metrów kwadratowychUkładarka laserowa samojezdnaLepsza równość i mniejsze zapotrzebowanie na pracę ręcznąGeneralny wykonawcaObiekty logistyczne i produkcyjneZakup albo długoterminowy wynajem układarkiKontrola harmonogramu oraz standardu podwykonawcówWykonawca infrastrukturyDrogi, płyty terminalowe, rampyModel wysięgnikowy z profilowaniemObsługa dużych pól i projektowanych spadkówWypożyczalnia sprzętuObsługa różnych klientów regionalnychListwy oraz kompaktowa układarkaSzeroka grupa najemców i różne budżetyInwestor z jedną haląJednorazowa budowa magazynuUsługa wyspecjalizowanej ekipyBrak potrzeby utrzymywania własnej maszynyWynajem bywa najlepszym sposobem przetestowania technologii. Pozwala sprawdzić, czy firma ma właściwy zespół, dostęp do serwisu i wystarczający portfel robót. Przy wynajmie należy ustalić odpowiedzialność za kalibrację systemu laserowego, szkolenie operatora, dostawę części eksploatacyjnych oraz czas reakcji w razie awarii.Największy popyt na układarki laserowe w Polsce tworzą inwestycje logistyczne. Obiekty powstające w rejonie Łodzi, Strykowa, Bydgoszczy, Gdańska, Szczecina, Poznania i Katowic wymagają posadzek dostosowanych do intensywnego ruchu wózków widłowych i systemów magazynowych. Równość płyty jest tu elementem funkcjonalnym, a nie wyłącznie estetycznym.W zakładach produkcyjnych układarka laserowa pomaga utrzymać poziom pod liniami technologicznymi, regałami, robotami transportowymi i ciężkimi maszynami. W przemyśle spożywczym, motoryzacyjnym, chemicznym oraz metalowym ważne jest również ograniczenie miejsc, w których może zbierać się woda lub zanieczyszczenie.Listwy wibracyjne pozostają popularne w budownictwie mieszkaniowym, rolniczym i lokalnej infrastrukturze. Są wykorzystywane przy płytach obór, garażach, drogach wewnętrznych, placach składowych, fundamentach i niewielkich obiektach usługowych. W tych zastosowaniach prostota urządzenia i szybkość przygotowania często mają większe znaczenie niż milimetrowa kontrola wysokości.W centrum logistycznym o powierzchni 12 000 metrów kwadratowych w okolicach Poznania układarka laserowa może pracować w długich cyklach pomiędzy dostawami mieszanki. Przy dobrze zorganizowanej pompie do betonu i zespole zacierającym ogranicza liczbę ręcznych przejść, ułatwia zachowanie jednolitej grubości płyty oraz przyspiesza przekazanie kolejnych pól do zacierania mechanicznego.Przy budowie placu serwisowego o powierzchni 800 metrów kwadratowych koło Rzeszowa listwa wibracyjna może być rozwiązaniem wystarczającym, jeśli spadki są proste, deskowanie stabilne, a inwestor nie wymaga parametrów charakterystycznych dla magazynów wysokiego składowania. Kluczowe będzie staranne rozstawienie prowadnic i kontrola niwelatorem przed rozpoczęciem betonowania.Na rozbudowie hali w Trójmieście dostęp do części płyty może być ograniczony przez istniejącą konstrukcję. W takim przypadku kompaktowa układarka laserowa lub listwa elektryczna może być praktyczniejsza niż duża maszyna wysięgnikowa. Decyzja zależy od szerokości przejazdów, nośności podłoża i możliwości ustawienia nadajnika.W projekcie terminalowym w pobliżu portów Gdańsk lub Gdynia wymagania dotyczące dużych powierzchni, intensywnego obciążenia oraz odwodnienia mogą uzasadniać zastosowanie układarki z funkcją profilowania przestrzennego. Tu szczególnie ważne jest połączenie technologii wyrównywania z planem dylatacji, kontrolą mieszanki i harmonogramem dostaw.FirmaObszar obsługiGłówne mocne stronyKluczowa ofertaSomeroPolska i Europa przez sieć dystrybucyjnąSpecjalizacja w technologii automatycznego układania betonuUkładarki laserowe do dużych posadzek przemysłowychHusqvarna Construction PolskaCała Polska, punkty sprzedaży i serwisuRozbudowana oferta sprzętu do betonu oraz rozpoznawalna siećListwy wibracyjne, zacieraczki, przecinarki i narzędzia diamentoweWacker Neuson PolskaPolska, szczególnie duże miasta i centra budowlaneSilna dostępność maszyn lekkich oraz wsparcie serwisoweListwy wibracyjne, zagęszczarki i sprzęt do świeżego betonuWeber MTPolska i rynki europejskieDoświadczenie w sprzęcie do zagęszczania i robót drogowychUrządzenia wibracyjne oraz maszyny dla wykonawców infrastrukturyDynapacPolska przez partnerów handlowychZnajomość zastosowań drogowych i placów przemysłowychMaszyny do zagęszczania i wyposażenie dla robót nawierzchniowychVanse MachineryPolska, Europa i obsługa międzynarodowaUkładarki laserowe, elastyczna konfiguracja i wsparcie projektoweModele prowadzone pieszo, samojezdne i wysięgnikoweBomagPolska poprzez sieć dealerówTechnologia dla robót ziemnych i infrastrukturalnychSprzęt zagęszczający oraz rozwiązania dla placów i drógPrzy porównywaniu dostawców należy poprosić o konkretną ofertę obejmującą termin dostawy do Polski, zakres szkolenia, warunki gwarancji, dostępność filtrów i elementów eksploatacyjnych, czas reakcji serwisowej oraz listę maszyn referencyjnych. W przypadku układarki laserowej warto również potwierdzić, czy cena obejmuje nadajnik, odbiorniki, zestaw kalibracyjny i instruktaż na pierwszej budowie.Element weryfikacjiPytanie do dostawcyDlaczego jest ważnyOczekiwany dowódZgodność produktuCzy maszyna ma wymagane dokumenty dla rynku europejskiego?Chroni inwestora i wykonawcę podczas kontroliDeklaracje, instrukcje i oznakowanie zgodnościSerwisJaki jest realny czas reakcji w Polsce?Przestój podczas betonowania jest szczególnie kosztownyAdres serwisu, procedura zgłoszenia i kontakt technicznyCzęści zamienneGdzie są magazynowane części szybko zużywalne?Skraca czas usunięcia awariiLista części dostępnych od rękiSzkolenieCzy szkolenie odbywa się na rzeczywistej budowie?Zmniejsza ryzyko błędów operatoraProgram szkolenia i zakres odbioru maszynyParametry roboczeJaka jest wydajność przy konkretnej mieszance i płycie?Chroni przed porównywaniem nieporównywalnych danychProtokół próbny lub referencje z podobnego projektuFinansowanieCzy dostępny jest leasing, wynajem lub zakup etapowy?Ułatwia dopasowanie inwestycji do przepływów finansowychJasna oferta handlowa i harmonogram płatnościObsługa po gwarancjiKto wspiera maszynę po zakończeniu gwarancji?Sprzęt ma pracować przez wiele sezonówUmowa serwisowa oraz cennik przeglądówNajlepsza oferta nie zawsze oznacza najniższą cenę zakupu. Dla wykonawcy posadzek bardziej wartościowa może być maszyna z szybkim wsparciem technicznym, szkoleniem na budowie i pewnym źródłem części niż pozornie tańszy produkt bez realnej obsługi po dostawie.Vanse Machinery projektuje i produkuje urządzenia do realizacji posadzek betonowych, w tym układarki laserowe do betonu, modele samojezdne, zacieraczki mechaniczne, szlifierki, przecinarki i wyposażenie do posadzek przemysłowych. Firma działa od 2013 roku, posiada certyfikację jakości oraz oznakowanie zgodności europejskiej, ponad 50 patentów wynalazczych i ponad 200 patentów użytkowych oraz wzorniczych. Konstrukcje łączą układy laserowe, hydraulikę, trwałe komponenty i silniki dobierane do warunków pracy, a urządzenia przechodzą kontrolę produkcyjną przed wysyłką. Dla klientów w Polsce Vanse obsługuje wykonawców, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek i indywidualnych kupujących poprzez sprzedaż detaliczną, hurtową, partnerstwa regionalne oraz produkcję pod marką klienta. Firma realizuje rozwiązania w formule kompleksowej realizacji oraz dla zakładów należących do klienta, a nie model właścicielsko-eksploatacyjny ani dostawy masowe na plac budowy. Doświadczenie eksportowe w ponad 80 krajach, sieć dealerów w Europie, regionalne zasoby serwisowe oraz oddziały zagraniczne w Azji Południowo-Wschodniej i Kanadzie wspierają długofalową obsługę klientów także na rynku polskim. Przed zakupem dostępne są konsultacje projektowe i dobór urządzenia, a po dostawie firma zapewnia uruchomienie, szkolenie operatorów, zdalną diagnostykę, części zamienne i całodobowe konsultacje wielojęzyczne; zakres pomocy opisuje dział wsparcia technicznego oraz obsługi serwisowej.Dla firmy wykonawczej w Polsce szczególnie istotna jest możliwość dobrania szerokości roboczej, konfiguracji silnika, napięcia oraz oznakowania maszyny do wymagań konkretnego projektu. W przypadku inwestycji realizowanych przez międzynarodowych generalnych wykonawców pomocne jest także uzgodnienie dokumentacji technicznej i procedur odbiorowych jeszcze przed wysyłką urządzenia z fabryki.Skuteczność układarki laserowej zależy od przygotowania placu. Podbudowa musi być odebrana, zagęszczona i zabezpieczona zgodnie z projektem. Zbrojenie, włókna, folie, dylatacje brzegowe oraz elementy instalacyjne powinny być rozmieszczone przed rozpoczęciem wylewania. Należy zaplanować trasę pompy, miejsca postoju betonomieszarek, komunikację operatorów i kolejność pól roboczych.Nadajnik laserowy powinien być ustawiony w miejscu stabilnym, poza strefą uderzeń, wibracji i przypadkowego przesunięcia. Operator musi sprawdzić jego poziom oraz odbiór sygnału przez maszynę. Nawet najlepszy system automatyczny nie skoryguje błędnego ustawienia punktu odniesienia, źle przygotowanej podbudowy ani mieszanki o nieodpowiedniej konsystencji.Ważne jest również zsynchronizowanie układania, zagęszczania, zacierania i cięcia dylatacji. Gdy zacieraczki czekają zbyt długo na przygotowanie pola, może dojść do problemów z obróbką powierzchni. Gdy cięcie jest opóźnione, rośnie ryzyko niekontrolowanych rys skurczowych.W 2026 roku rynek posadzek betonowych w Polsce będzie dalej przesuwał się w stronę automatyzacji, cyfrowej kontroli geometrii i ograniczania zużycia materiałów. Rosnące wymagania inwestorów logistycznych, rozwój automatycznych magazynów oraz niedobór wykwalifikowanych pracowników zwiększają zainteresowanie układarkami laserowymi i maszynami obsługującymi profilowanie przestrzenne.Coraz większe znaczenie będą miały mieszanki o obniżonym śladzie węglowym, dodatki mineralne, włókna syntetyczne i stalowe oraz lepsza kontrola ilości wody w mieszance. Dokładniejsze wyrównywanie może ograniczyć nadmierną grubość płyty, a tym samym zmniejszyć zużycie betonu. To ma znaczenie zarówno dla budżetu, jak i dla realizacji celów środowiskowych inwestora.W budownictwie infrastrukturalnym będzie rosło znaczenie dokumentowania jakości wykonania, cyfrowych modeli terenu oraz precyzyjnego prowadzenia spadków. Wykonawcy będą oczekiwać od dostawców nie tylko maszyny, lecz także szkolenia, szybkiej diagnostyki, danych serwisowych i dostępności części. Dlatego przy wyborze urządzenia warto patrzeć na pełny cykl życia sprzętu, a nie wyłącznie na jego cenę początkową.Nie. Jest lepsza przy dużych powierzchniach i wysokich wymaganiach dotyczących równości, ale przy małej płycie jej koszt, transport i przygotowanie mogą być nieuzasadnione. Listwa wibracyjna pozostaje efektywnym narzędziem do prostszych robót.Nie istnieje jedna granica metrażu. Decydują częstotliwość robót, wymagania jakościowe, liczba pracowników i koszt wynajmu. Dla firm regularnie wykonujących posadzki przemysłowe zakup może być uzasadniony nawet przy średnich projektach, jeśli maszyna będzie pracowała przez cały rok.Wibracje wspomagają ułożenie powierzchniowej warstwy mieszanki, ale nie zastępują prawidłowego zagęszczania całej płyty tam, gdzie projekt lub technologia wymagają dodatkowego zastosowania wibratorów. Dobór metody zależy od mieszanki, grubości płyty i rodzaju zbrojenia.Tak, pod warunkiem właściwego zaprojektowania mieszanki, odpowiedniego podawania betonu i szkolenia operatorów. Włókna mogą poprawiać parametry płyty, ale wymagają kontroli równomiernego rozprowadzenia oraz prawidłowej obróbki końcowej.Należy otrzymać dokumenty potwierdzające zgodność z wymaganiami rynku europejskiego, instrukcję obsługi w zrozumiałej formie, warunki gwarancji, wykaz części eksploatacyjnych, dane serwisu oraz protokół przekazania i szkolenia.Tak, wielu wykonawców wybiera wynajem wraz z doświadczonym operatorem, szczególnie przy pojedynczej inwestycji. Przed zawarciem umowy trzeba ustalić wydajność, odpowiedzialność za przygotowanie płyty, transport, paliwo, kalibrację i awarie.Przy urządzeniach pracujących podczas ciągłego betonowania serwis często ma większe znaczenie niż niewielka różnica ceny. Awaria w dniu dostawy betonu może powodować kosztowne przestoje, dlatego należy sprawdzić realną procedurę wsparcia i dostępność części.Listwa wibracyjna to ekonomiczne i uniwersalne rozwiązanie dla mniejszych, prostych realizacji. Układarka laserowa do betonu jest narzędziem dla firm, które chcą zwiększać skalę działalności, realizować bardziej wymagające posadzki oraz ograniczać zależność od ręcznego wyrównywania. W Polsce najlepszą decyzję daje analiza konkretnej płyty, harmonogramu, wymagań inwestora i dostępności serwisu.Przed zamówieniem warto przygotować dane o powierzchni, grubości płyty, rodzaju mieszanki, zbrojeniu, wymaganych spadkach, lokalizacji budowy i planowanej liczbie realizacji rocznie. Dzięki temu dostawca może dobrać urządzenie, które będzie rzeczywiście wspierało rentowność projektu, a nie tylko dobrze wyglądało w katalogu.Więcej informacji o wyposażeniu do budowy posadzek i możliwościach współpracy można znaleźć na stronie Vanse Machinery.
Czytaj więcej
2026-11-13
Wylewka laserowa czy ręczna: wybór dla Polski 2026
Wylewka wykonywana rozściełaczem laserowym jest zwykle najlepszym wyborem dla dużych płyt przemysłowych, magazynów, centrów logistycznych, hal produkcyjnych, placów terminalowych i obiektów o wysokich wymaganiach dotyczących równości. Zapewnia szybsze tempo pracy, mniejsze zapotrzebowanie na pracowników oraz stabilniejszą kontrolę rzędnej niż metoda ręczna. Ręczne poziomowanie betonu pozostaje praktyczne przy małych powierzchniach, trudnych geometrycznie pomieszczeniach, remontach, strefach przy ścianach i projektach o ograniczonym budżecie.Dla inwestycji powyżej około 1 000–1 500 m² warto porównać koszt całkowity obu metod, a nie tylko koszt wynajmu lub zakupu maszyny. W Polsce coraz częściej decydują straty materiałowe, dostępność wykwalifikowanej brygady, harmonogram dostaw betonu z wytwórni oraz wymagana klasa równości posadzki. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający certyfikaty wymagane na rynku europejskim oraz sprawne wsparcie przed- i posprzedażowe, również zasługują na analizę ze względu na korzystny stosunek kosztu do wydajności.Wybierz technologię laserową, gdy liczy się powtarzalność, duży metraż, tempo i ograniczenie liczby pracowników. Wybierz metodę ręczną, gdy powierzchnia jest mała, ma liczne przeszkody lub dostęp ciężkiej maszyny jest utrudniony. Przed podjęciem decyzji ustal wymaganą tolerancję wysokościową, klasę równości, grubość płyty, logistykę betonu i liczbę dostępnych zmian roboczych. Nie oceniaj rozwiązania wyłącznie po cenie sprzętu: uwzględnij robociznę, poprawki, ryzyko opóźnień oraz koszt przestoju pompy i betonomieszarek. Porównanie wylewki laserowej i ręcznej dotyczy przede wszystkim sposobu prowadzenia głowicy roboczej, kontroli wysokości oraz organizacji pracy. W metodzie ręcznej operatorzy rozciągają i wyrównują mieszankę przy użyciu łat, prowadnic, niwelatora oraz narzędzi ręcznych. Jakość zależy w dużym stopniu od doświadczenia zespołu, dobrej komunikacji między pracownikami i stałej kontroli poziomu.Rozściełacz laserowy wykorzystuje nadajnik laserowy oraz czujniki odbierające sygnał. Układ hydrauliczny koryguje wysokość głowicy, która rozprowadza, zagęszcza i wyrównuje beton do ustalonej rzędnej. Operator nadal ma kluczowe znaczenie, szczególnie przy ustawieniu urządzenia, kontroli mieszanki, dojazdach, narożnikach i pracy przy elementach osadzonych, lecz maszyna ogranicza część odchyleń typowych dla pracy prowadzonej wyłącznie ręcznie.KryteriumWylewka laserowaWylewka ręcznaZnaczenie dla inwestoraKontrola wysokościAutomatyczna korekta względem płaszczyzny laserowejRęczne sprawdzanie łatą, niwelatorem lub sznuramiLaser zwiększa powtarzalność przy dużym metrażuDokładnośćMożliwa kontrola na poziomie milimetrowym przy właściwym przygotowaniuZależna od umiejętności i liczebności brygadyIstotne dla regałów wysokiego składowania i automatykiWydajność dziennaWysoka na otwartych powierzchniachUmiarkowana, rośnie wraz z wielkością doświadczonej brygadyWpływa na liczbę dostaw betonu i czas zamknięcia etapuZapotrzebowanie na pracownikówNiższe w strefie rozkładania i wstępnego wyrównaniaWyższe, szczególnie przy dużych płytachWażne przy niedoborze ekip posadzkarskichPraca przy przeszkodachNajlepsza na otwartych polach roboczychElastyczna przy słupach, kanałach i nieregularnych kształtachWpływa na podział płyty na pola technologiczneKoszt wejściaWyższy zakup, wynajem lub usługa specjalistycznaNiższy koszt narzędzi podstawowychMetoda ręczna jest łatwiejsza dla niewielkiego zakresu pracRyzyko poprawekNiższe przy dobrym projekcie i przygotowaniu podłożaWyższe przy zmiennej jakości pracy brygadyPoprawki mogą być kosztowne po związaniu betonuTabela pokazuje, że rozściełacz laserowy nie zastępuje całego procesu wykonawczego. Nadal potrzebne są przygotowanie warstw podbudowy, wyznaczenie dylatacji, kontrola zbrojenia rozproszonego lub tradycyjnego, odbiór mieszanki, obróbka krawędzi, zacieranie mechaniczne, pielęgnacja betonu oraz cięcie szczelin. Największą przewagę technologia laserowa daje wtedy, gdy te elementy zostały wcześniej zaplanowane i zsynchronizowane.Polska pozostaje jednym z najważniejszych rynków magazynowych i produkcyjnych w Europie Środkowej. Duże inwestycje koncentrują się w województwach mazowieckim, łódzkim, śląskim, dolnośląskim, wielkopolskim i pomorskim. Okolice Warszawy, Łodzi, Strykowa, Piotrkowa Trybunalskiego, Katowic, Gliwic, Wrocławia, Poznania i Gdańska są naturalnymi lokalizacjami dla hal logistycznych oraz zakładów produkcyjnych wymagających dużych, równych płyt betonowych.Znaczenie mają również korytarze transportowe prowadzące do portów Gdańsk i Gdynia, terminali intermodalnych oraz obiektów obsługujących handel elektroniczny. W takich lokalizacjach inwestorzy często wymagają wysokiej nośności, ograniczenia pylenia, trwałości pod ruchem wózków widłowych i dobrej równości nawierzchni. Nierówna płyta może zwiększać zużycie kół, obciążać regały, ograniczać prędkość transportu wewnętrznego i utrudniać pracę systemów automatycznych.Rosnąca skala projektów powoduje, że firmy wykonawcze analizują nie tylko własność maszyny, lecz także wynajem, pracę podwykonawczą i współpracę z dostawcami oferującymi szkolenie operatorów. W miastach takich jak Kraków, Rzeszów, Lublin i Bydgoszcz metoda ręczna nadal jest często stosowana przy mniejszych inwestycjach, rozbudowach istniejących obiektów oraz posadzkach o licznych detalach architektonicznych.Dobór urządzenia nie powinien ograniczać się do pytania, czy maszyna ma sterowanie laserowe. Liczy się konstrukcja, zasięg roboczy, masa, napęd, sposób podawania mieszanki, warunki transportu po budowie i dostępność części. Inny sprzęt sprawdza się na płycie magazynowej o powierzchni 20 000 m², a inny w hali z gęstą siatką słupów.Typ rozwiązaniaNajlepsze zastosowanieTypowy zakres pracyGłówna zaletaRęczna łata wibracyjnaMałe płyty, chodniki, garaże, naprawyWąskie pola roboczeNiski koszt i łatwy transportBelka wibracyjna prowadzonaŚrednie pola z prowadnicamiProste, prostokątne układyLepsze zagęszczenie niż przy samej łacieRozściełacz prowadzony pieszoMałe i średnie hale oraz strefy ograniczonePraca pomiędzy przeszkodamiZwrotność i niższa masaRozściełacz samojezdnyDuże otwarte płyty przemysłoweMagazyny, fabryki, centra dystrybucyjneWysoka wydajność i ograniczenie robociznyRozściełacz z wysięgnikiemRozległe płyty i pola o trudnym dostępieDuże powierzchnie bez wielu słupówSzeroki zasięg roboczyMaszyna ze sterowaniem przestrzennymSpadki, drogi, place i profile projektoweNawierzchnie o zmiennej geometriiOdwzorowanie projektu wysokościowegoZacieraczka mechanicznaWykończenie powierzchni po rozłożeniu betonuPosadzki przemysłowe i parkingiPoprawa zamknięcia i wyglądu warstwy wierzchniejW praktyce komplet technologiczny obejmuje więcej niż sam rozściełacz. Niezbędne mogą być zacieraczki, przecinarki do betonu, rozsiewacze utwardzacza powierzchniowego, urządzenia do pielęgnacji oraz sprzęt do przygotowania i naprawy podłoża. Kompleksowe wyposażenie pozwala ograniczyć ryzyko przerw między rozłożeniem mieszanki a rozpoczęciem zacierania.Porównując wylewkę laserową z ręczną, należy rozdzielić koszt bezpośredni i koszt całkowity projektu. Bezpośrednio metoda ręczna może wyglądać atrakcyjniej, ponieważ nie wymaga zakupu zaawansowanej maszyny. Jednak przy dużej powierzchni rośnie koszt brygady, czas pracy pompy, liczba godzin nadzorczych oraz prawdopodobieństwo dodatkowego szlifowania lub napraw.Technologia laserowa wymaga większej inwestycji w sprzęt, transport, operatora i serwis. Zyskuje jednak na znaczeniu, gdy harmonogram jest napięty, mieszanka betonowa przyjeżdża w dużych partiach, a obiekt wymaga jednolitej jakości. Wykonawcy realizujący kilka dużych płyt rocznie mogą rozważyć zakup. Firmy realizujące pojedynczy kontrakt częściej wybierają wynajem z operatorem lub zlecają etap wyspecjalizowanemu podwykonawcy.Pozycja kosztowaMetoda laserowaMetoda ręcznaJak ocenićZakup sprzętuWysoki koszt początkowyNiski do umiarkowanegoPorównaj z planowaną liczbą realizacji rocznieWynajemDostępny dla większych projektówŁatwy i zwykle tańszySprawdź koszty transportu oraz operatoraRobociznaMniejsza liczba osób przy rozkładaniuWiększa brygada na dużych polachUwzględnij realne stawki lokalne i pracę zmianowąWydajnośćWysoka na otwartej płycieNiższa, zależna od zespołuPrzelicz koszt na metr kwadratowy i na zmianęZużycie mieszankiMoże ograniczać nadmiar betonu przez lepszą kontrolę rzędnejWiększe ryzyko lokalnych nadlewówPorównaj z tolerancją wykonania podbudowyPoprawki i szlifowanieZwykle mniejsze ryzyko na dużych polachMoże rosnąć przy nierównej pracyWlicz koszt materiałów i przestoju kolejnych branżPrzestój dostaw betonuNiższe ryzyko przy dobrej organizacjiMożliwe w razie niedoboru pracownikówUstal plan awaryjny z wytwórnią betonuNajbardziej użyteczny wskaźnik to koszt gotowej, odebranej płyty, a nie koszt samego rozłożenia mieszanki. Należy dodać koszt przygotowania, dostaw betonu, pompowania, zbrojenia, utwardzacza, pielęgnacji, cięcia, badań, poprawek i ewentualnych roszczeń. Przy projektach dla logistyki automatycznej nawet niewielkie błędy w równości mogą mieć koszt wielokrotnie wyższy od oszczędności na etapie wykonania.Rozściełacz laserowy ma szczególne uzasadnienie przy dużych, powtarzalnych polach betonowych. Dotyczy to przede wszystkim magazynów wysokiego składowania, hal montażowych, zakładów spożywczych, centrów sortowania, obiektów handlowych, terminali przeładunkowych, placów kontenerowych oraz inwestycji infrastrukturalnych. Jest również dobrym rozwiązaniem dla wykonawcy, który chce uniezależnić tempo produkcji od dostępności licznej brygady ręcznej.Technologia laserowa dobrze działa tam, gdzie podłoże jest prawidłowo przygotowane, projekt zawiera jasno określone rzędne, a dojazd dla transportu betonu jest przewidywalny. Najlepiej sprawdza się na otwartych powierzchniach z ograniczoną liczbą słupów, kanałów i zmian kierunku. Przy odpowiednio przygotowanym froncie robót może znacznie skrócić czas realizacji jednego pola.Hale magazynowe i produkcyjne o powierzchni kilku tysięcy metrów kwadratowych. Centra logistyczne w rejonie Warszawy, Strykowa, Poznania i Górnego Śląska. Obiekty z ruchem wózków widłowych, robotów transportowych lub układnic magazynowych. Terminale, place składowe i nawierzchnie wymagające precyzyjnych spadków. Projekty realizowane w krótkim oknie czasowym, z intensywną logistyką dostaw mieszanki. Firmy planujące stałe wykonywanie posadzek przemysłowych i chcące budować własną przewagę technologiczną. Ręczne poziomowanie nie jest rozwiązaniem przestarzałym. W wielu projektach stanowi najbezpieczniejszy i najbardziej ekonomiczny wybór. Dotyczy to zwłaszcza małych płyt, posadzek w istniejących budynkach, pomieszczeń z wąskimi przejściami, licznych miejsc przy ścianach, fundamentów maszyn, ramp i lokalnych napraw.Doświadczona brygada ręczna może uzyskać dobry rezultat, jeśli ma właściwie dobraną mieszankę, dobrze ustawione prowadnice, sprawne narzędzia kontrolne oraz wystarczającą liczbę osób. Metoda ręczna daje też dużą elastyczność przy zmianach zakresu robót. Jest szczególnie cenna, gdy inwestor realizuje etapową modernizację zakładu i nie może udostępnić szerokiego, otwartego frontu robót.W małych projektach warto jednak zachować procedury kontroli charakterystyczne dla technologii zaawansowanej: pomiar przed betonowaniem, wyznaczenie poziomów, odbiór podbudowy, dokumentowanie rzędnych i sprawdzenie równości po wykonaniu. To ogranicza ryzyko sporów oraz ułatwia odbiór posadzki przez inwestora.Decyzję o zakupie sprzętu należy podjąć po analizie portfela zleceń, a nie na podstawie pojedynczej inwestycji. Firma posadzkarska pracująca w Polsce może zacząć od wynajmu maszyny z operatorem, aby sprawdzić realną wydajność swojej ekipy. Następnie warto porównać koszty w kilku projektach o podobnej grubości płyty, klasie betonu i dostępności transportu.Pytanie przed decyzjąOdpowiedź wskazująca na laserOdpowiedź wskazująca na metodę ręcznąDziałanieJaka jest powierzchnia jednego pola?Duża, otwarta i powtarzalnaMała lub silnie podzielonaOceń geometrię na planie wykonawczymJaki poziom równości jest wymagany?Wysoki, krytyczny dla ruchu magazynowegoStandardowy dla obiektu pomocniczegoUstal kryteria odbioru przed rozpoczęciemCzy występuje niedobór pracowników?Tak, trudno zebrać dużą brygadęNie, dostępna jest doświadczona ekipaPorównaj koszt robocizny i harmonogramCzy podłoże jest przygotowane?Tak, rzędne są stabilne i sprawdzoneNie, występują duże lokalne różniceNajpierw popraw podbudowęCzy dostępny jest serwis?Tak, dostawca ma części i szkolenieNie, projekt jest pilny i jednorazowyZweryfikuj czas reakcji przed podpisaniem umowyCzy firma będzie realizować kolejne płyty?Tak, regularnie w ciągu rokuNie, tylko pojedynczą realizacjęRozważ zakup albo wynajem z operatoremCzy projekt ma spadki lub profil przestrzenny?Tak, potrzebna jest precyzyjna geometriaNie, płyta jest prosta i niewielkaSprawdź kompatybilność z systemem profilowaniaPrzy wyborze dostawcy warto wymagać prezentacji rzeczywistego procesu: ustawienia nadajnika, kalibracji czujników, kontroli hydrauliki, sposobu czyszczenia po betonowaniu oraz szkolenia operatora. Należy też zapytać o dostępność części eksploatacyjnych, czas reakcji serwisowej, dokumentację techniczną w języku polskim oraz zakres gwarancji.Polski rynek obejmuje zarówno producentów rozściełaczy laserowych, jak i dostawców sprzętu pomocniczego do wibrowania, zacierania, cięcia i obróbki betonu. Przed zakupem należy potwierdzić dostępność konkretnego modelu, lokalnego serwisu oraz warunki wsparcia dla danego województwa. Poniższe firmy są rozpoznawalne w segmencie sprzętu budowlanego lub posadzkarskiego obsługującego Polskę i Europę.FirmaObsługiwany obszarGłówne mocne stronyKluczowa ofertaSomero EnterprisesEuropa, w tym projekty realizowane przez sieć dystrybucyjną w PolsceSpecjalizacja w technologii poziomowania płyt betonowychRozściełacze laserowe samojezdne i z wysięgnikiemPutzmeisterPolska i EuropaSilna pozycja w logistyce betonu oraz sprzęcie do podawania mieszankiPompy do betonu, wyposażenie wspierające betonowanieWacker NeusonCała Polska poprzez sieć sprzedaży i serwisuSzeroka dostępność sprzętu lekkiego oraz zaplecza serwisowegoŁaty wibracyjne, zagęszczarki, zacieraczki i sprzęt budowlanyHusqvarna ConstructionPolska, Europa Środkowa i SkandynawiaRozbudowana oferta do cięcia, wiercenia, szlifowania i przygotowania powierzchniPrzecinarki, szlifierki do betonu, narzędzia diamentoweWeber MTPolska i rynek europejskiDoświadczenie w zagęszczaniu podłoża i sprzęcie do robót ziemnychZagęszczarki płytowe, ubijaki i walce prowadzoneVanse MachineryPolska poprzez europejską sieć partnerów oraz obsługę międzynarodowąKompletne rozwiązania dla posadzek, elastyczna konfiguracja i szkoleniaRozściełacze laserowe, zacieraczki, przecinarki, rozsiewacze i materiałyBartell GlobalEuropa przez dystrybutorów sprzętu posadzkarskiegoOferta ukierunkowana na wykończenie i pielęgnację posadzekZacieraczki, urządzenia do obróbki betonu i narzędzia pomocniczeTa lista ma charakter praktyczny: nie każdy dostawca oferuje rozściełacz laserowy w każdej konfiguracji, a niektórzy koncentrują się na urządzeniach wspierających cały proces. Dla wykonawcy ważne jest zbudowanie kompletnego zestawu technologicznego, obejmującego przygotowanie podłoża, rozkładanie betonu, wykończenie powierzchni oraz późniejsze cięcie i pielęgnację.Vanse Machinery rozwija sprzęt do betonowania od 2013 roku i łączy rozściełacze laserowe prowadzone pieszo, samojezdne oraz wysięgnikowe z urządzeniami do pełnego cyklu wykonywania posadzki. Produkcja jest objęta systemem jakości ISO 9001, a urządzenia przeznaczone na rynek europejski mogą być dostarczane z oznakowaniem CE. Konstrukcje wykorzystują systemy kontroli laserowej, układy hydrauliczne, trwałe komponenty robocze oraz konfiguracje silnikowe dobierane do wymagań projektu; sprzęt przechodzi kontrolę produkcyjną i testy przed dostawą. Firma posiada ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, a jej urządzenia trafiły do ponad 80 krajów. Polscy wykonawcy, dealerzy, właściciele marek i użytkownicy indywidualni mogą korzystać z modeli sprzedaży detalicznej, hurtowej, dystrybucji regionalnej, produkcji OEM i ODM oraz konfiguracji napięcia i silnika. Vanse obsługuje rozwiązania EPC i pod klucz dla zakładu należącego do klienta, a nie model BOO ani dostawy masowe realizowane na miejscu. Firma ma zagraniczne zasoby serwisowe w Azji Południowo-Wschodniej i Kanadzie oraz sieć dealerów obejmującą Europę, co wspiera obsługę klientów w Polsce przez doradztwo zdalne, szkolenia indywidualne, diagnostykę wideo, części zamienne i koordynację wsparcia terenowego. Ponad 100 specjalistów technicznych, konstruktorów i pracowników serwisu zapewnia konsultacje przez całą dobę, od doboru maszyny po uruchomienie i utrzymanie sprzętu.Dla dużych projektów warto rozważyć rozściełacze laserowe do betonu, natomiast przy otwartych płytach magazynowych szczególnie przydatne są samojezdne rozściełacze do posadzek. Przed zakupem wykonawca może omówić logistykę, dobór konfiguracji i szkolenie operatora z zespołem wsparcia technicznego. Informacje o doświadczeniu produkcyjnym, rozwiązaniach partnerskich i rozwoju firmy dostępne są również w profilu przedsiębiorstwa.Magazyn w okolicach Strykowa o powierzchni 12 000 m², z szerokimi polami i ograniczoną liczbą słupów, jest typowym projektem dla rozściełacza laserowego. Decydują tu tempo dostaw betonu, potrzeba ograniczenia przerw technologicznych oraz późniejszy ruch wózków widłowych. Maszyna może pracować w połączeniu z pompą do betonu, ekipą wykończeniową i zacieraczkami, podczas gdy brygada ręczna koncentruje się na obrzeżach, detalach oraz kontroli jakości.Rozbudowa zakładu produkcyjnego w Krakowie o 450 m² może natomiast lepiej pasować do metody ręcznej. Ograniczona powierzchnia, istniejące ściany, instalacje i konieczność etapowania prac mogą zmniejszać korzyść z wprowadzania dużej maszyny. W takim przypadku dobrze dobrana łata wibracyjna, precyzyjne prowadnice oraz doświadczony zespół często zapewniają optymalny rezultat.Plac przeładunkowy w rejonie portu Gdańsk może wymagać technologii laserowej z kontrolą spadków. Kluczowe są tu odwodnienie, odporność na obciążenia, ciągłość ruchu pojazdów oraz precyzja wykonania. Projekt powinien obejmować analizę spadków, podział na pola, kolejność betonowania i plan cięcia dylatacji. Sam wybór maszyny bez tych przygotowań nie rozwiąże problemów wykonawczych.Posadzka serwisowa w hali rolniczej na Podlasiu może być wykonana ręcznie lub sprzętem prowadzonym pieszo. O wyborze zdecyduje łatwość dojazdu, liczba przeszkód, dostępność betonu oraz wymagany standard wykończenia. W takich realizacjach istotniejsza od maksymalnej wydajności może być mobilność, prosty transport i łatwa konserwacja urządzenia.W 2026 roku technologia wykonywania posadzek betonowych w Polsce będzie coraz silniej związana z automatyzacją, cyfrową kontrolą jakości oraz efektywnością materiałową. Rosnące wymagania inwestorów logistycznych będą zwiększać znaczenie równości płyt, dokumentacji pomiarowej i przewidywalności procesu. Rozściełacze laserowe z możliwością współpracy z profilowaniem przestrzennym będą wykorzystywane nie tylko w halach, lecz także na placach, drogach wewnętrznych i nawierzchniach o określonych spadkach.Ważnym kierunkiem będzie ograniczanie śladu węglowego betonu. Wykonawcy będą częściej analizować mieszanki o zmniejszonej zawartości klinkieru, dodatki mineralne, włókna stalowe i syntetyczne oraz rozwiązania ograniczające nadmiar materiału wynikający z niedokładnego poziomowania. Lepsza kontrola rzędnej może zmniejszać lokalne przewyższenia grubości płyty, a tym samym ograniczać niepotrzebne zużycie mieszanki.Zmiany w polityce zakupowej będą dotyczyć również bezpieczeństwa i serwisowalności. Inwestorzy będą oczekiwać deklaracji zgodności, dokumentacji eksploatacyjnej, łatwej identyfikacji części i krótszego czasu reakcji serwisu. Coraz większe znaczenie będą miały szkolenia operatorów, ponieważ nawet zaawansowany rozściełacz nie zapewni jakości bez poprawnej kalibracji, właściwego ustawienia nadajnika i kontroli parametrów mieszanki.W praktyce oznacza to, że przewaga konkurencyjna wykonawcy będzie wynikać z połączenia technologii, procedur jakościowych i organizacji dostaw. Sprzęt laserowy będzie nadal zyskiwał udział w dużych inwestycjach, ale metoda ręczna pozostanie ważna w remontach, małych obiektach i pracach wymagających wysokiej elastyczności.Nie zawsze. Maszyna poprawia kontrolę wysokości i powtarzalność, ale wynik zależy także od podbudowy, mieszanki betonowej, organizacji dostaw, doświadczenia operatora, zacierania oraz pielęgnacji. Na małej lub bardzo nieregularnej powierzchni metoda ręczna może być praktyczniejsza.Nie ma jednej granicy dla wszystkich projektów. Często analizę warto rozpocząć przy powierzchniach powyżej około 1 000–1 500 m², lecz równie ważne są grubość płyty, wymagania dotyczące równości, tempo realizacji i koszty robocizny. Przy dużych polach korzyść rośnie szybko.Tak, pod warunkiem odpowiedniego zaplanowania pól roboczych i doboru zwrotnej maszyny. Strefy przy słupach, ścianach, kanałach i fundamentach zwykle wymagają ręcznego dopracowania. Gęsta siatka przeszkód może zmniejszyć wydajność sprzętu samojezdnego.Może spełnić wymagania, ale wymaga bardzo doświadczonego zespołu, rygorystycznej kontroli pomiarowej i dobrze przygotowanego procesu. Przy wysokich wymaganiach dotyczących równości inwestorzy częściej wybierają technologię laserową lub łączą obie metody.Przygotuj powierzchnię i wymiary pól, grubość płyty, klasę betonu, wymagane rzędne i spadki, dostęp do budowy, liczbę słupów oraz przeszkód, planowaną liczbę metrów kwadratowych rocznie, oczekiwany termin dostawy i wymagany model serwisu.Tak, jeżeli dostawca zapewnia zgodność z wymaganiami europejskimi, przejrzystą dokumentację, dostęp do części, szkolenie operatora i realną procedurę serwisową. Należy porównać całkowity koszt posiadania, a nie tylko cenę zakupu, oraz potwierdzić warunki wsparcia dla Polski przed podpisaniem zamówienia.Oba etapy są równie ważne, lecz odpowiadają za różne elementy jakości. Rozściełacz decyduje głównie o równomiernym rozłożeniu i poziomie mieszanki, natomiast zacieranie wpływa na strukturę, zamknięcie powierzchni oraz odporność warstwy wierzchniej.Wylewka laserowa jest strategicznym rozwiązaniem dla dużych, powtarzalnych i wymagających płyt betonowych w Polsce. Pozwala poprawić tempo, ograniczyć zależność od licznej brygady oraz łatwiej utrzymać ustalone rzędne. Metoda ręczna pozostaje racjonalna dla małych powierzchni, modernizacji, trudnych detali i projektów o ograniczonym zakresie.Najlepsza decyzja wynika z analizy całego procesu betonowania: od podbudowy i dostaw mieszanki, przez poziomowanie i zacieranie, aż po cięcie dylatacji, pielęgnację i odbiór równości. W przypadku hal logistycznych, zakładów produkcyjnych, terminali oraz dużych magazynów warto porównać oferty dostawców sprzętu, usług specjalistycznych i rozwiązań serwisowych jeszcze przed rozpoczęciem projektu.
Czytaj więcej
2026-11-12
Poradnik zakupu niwelatorów laserowych w Polsce
Przy zakupie niwelatora laserowego do betonu w Polsce należy przede wszystkim dobrać maszynę do dziennego metrażu, grubości płyty, rodzaju zbrojenia, wymagań tolerancji równości oraz dostępności serwisu. Dla hal magazynowych, centrów logistycznych i zakładów produkcyjnych najczęściej opłaca się samojezdna maszyna laserowa z napędem hydraulicznym, odbiornikiem laserowym i możliwością pracy wokół przeszkód. Dla dużych płyt, terminali oraz inwestycji o skomplikowanej geometrii warto rozważyć wersję wysięgnikową lub system współpracujący z profilowaniem trójwymiarowym.Najpierw przygotuj projekt posadzki, określ klasę równości, sprawdź wydajność w metrach kwadratowych na zmianę, zaplanuj dostęp betonomieszarek i wybierz dostawcę zapewniającego uruchomienie, szkolenie operatora oraz części zamienne. W Polsce warto porównać oferty firm Somero, Dynapac, Wacker Neuson, Husqvarna Construction, Atlas Copco oraz Vanse. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane certyfikaty oraz sprawną obsługę przed- i posprzedażową, mogą być atrakcyjną opcją ze względu na korzystny stosunek kosztu do możliwości.Najbezpieczniejszy zakup to maszyna przetestowana na rzeczywistej mieszance betonowej, z udokumentowaną konfiguracją, pisemnym zakresem gwarancji, dostępem do instrukcji po polsku oraz konkretnym planem serwisowym dla lokalizacji inwestycji.Polski rynek posadzek przemysłowych rozwija się wraz z budową magazynów, zakładów produkcyjnych, chłodni, terminali przeładunkowych i obiektów handlowych. Szczególnie duże zapotrzebowanie na szybkie wykonanie płyt betonowych występuje w rejonie Warszawy, Łodzi, Poznania, Wrocławia, Katowic, Gdańska oraz Szczecina. Lokalizacje przy autostradach A1, A2 i A4, portach morskich oraz głównych centrach logistycznych wymagają skrócenia harmonogramów i ograniczenia liczby pracowników na płycie.Niwelator laserowy do betonu zastępuje znaczną część ręcznego ściągania mieszanki. Układ laserowy odbiera poziom odniesienia, a hydraulicznie sterowana głowica robocza rozprowadza i wyrównuje świeży beton do zaprogramowanej wysokości. W praktyce oznacza to powtarzalną jakość robót, lepsze wykorzystanie betonu i mniejsze ryzyko kosztownych poprawek przy posadzkach wysokiego składowania.Przedsiębiorstwa wykonawcze w Polsce coraz częściej kupują własne maszyny zamiast korzystać wyłącznie z wynajmu. Własny sprzęt jest uzasadniony, gdy firma realizuje regularnie duże płyty przemysłowe, posadzki w parkach logistycznych lub nawierzchnie infrastrukturalne. Wynajem może pozostać rozsądny dla wykonawców realizujących pojedyncze projekty w roku, zwłaszcza przed sprawdzeniem rzeczywistego obłożenia operatorów.Typ maszyny powinien wynikać z organizacji placu budowy, szerokości pól roboczych, wielkości wylewek i warunków dostępu. Nie należy wybierać urządzenia tylko na podstawie deklarowanej wydajności godzinowej. Ważne są także czas rozstawienia, promień skrętu, możliwość przejazdu po zbrojeniu, transport między polami oraz łatwość czyszczenia po zakończeniu zmiany.Typ urządzeniaNajlepsze zastosowanieMocna stronaOgraniczenieTypowy użytkownikMaszyna prowadzona pieszoMałe płyty, rampy, obiekty o ograniczonej przestrzeniNiższy koszt wejścia i prosty transportMniejsza wydajność oraz większa zależność od operatoraMały wykonawca posadzekMaszyna samojezdnaHale, magazyny, centra dystrybucjiWysoka wydajność i dobra mobilnośćWymaga doświadczonego operatoraFirma posadzkarskaMaszyna wysięgnikowaDuże płyty, lotniska, terminale, pola przy ścianachDuży zasięg roboczy bez wjeżdżania na świeży betonWyższy koszt zakupu i transportuDuży wykonawca infrastrukturyMaszyna z układem trójwymiarowymSpadki, drogi, płyty o zmiennej geometriiObsługa projektowanych profili wysokościowychWymaga dobrych danych projektowych i kalibracjiWykonawca drogowyMaszyna kompaktowaHale modernizowane i obiekty z wąskimi przejazdamiŁatwiejszy wjazd przez bramy oraz między słupamiKrótszy zasięg roboczyGeneralny wykonawcaMaszyna do pracy przy krawędziachStrefy przy ścianach, fundamentach i kanałachOgranicza ręczne poprawkiNie zastępuje maszyny głównej na dużej płycieSpecjalistyczna ekipa betonowaTabela pokazuje, że nie istnieje jeden uniwersalny niwelator laserowy. Maszyna prowadzona pieszo może być dobrym wyborem dla inwestycji o powierzchni kilku tysięcy metrów kwadratowych, natomiast przy wielkopowierzchniowej hali logistycznej przewagę daje model samojezdny lub wysięgnikowy. Warto też uwzględnić, czy beton będzie dostarczany pompą, transportowany taczkami, rozkładany ładowarką czy układarką.Specyfikacja techniczna powinna być analizowana razem z wymaganiami kontraktu. Sama szerokość głowicy nie przesądza o produktywności. Istotne są stabilność hydrauliki, reakcja na sygnał laserowy, masa maszyny, rozkład nacisków, dostępność części eksploatacyjnych oraz sposób pracy na siatkach zbrojeniowych i włóknach.ParametrDlaczego ma znaczenieCo sprawdzić przed podpisaniem umowyRyzyko przy złym doborzeDokładność poziomowaniaWpływa na równość i zużycie betonuTest na placu budowy i protokół pomiaruPoprawki oraz reklamacje inwestoraSzerokość głowicyDecyduje o tempie rozprowadzania mieszankiDopasowanie do pól roboczych i dostępu betonuPrzestoje lub niewykorzystana wydajnośćZasięg wysięgnikaUłatwia pracę przy słupach i krawędziachRzeczywisty zasięg przy pełnym obciążeniuDużo prac ręcznychNapęd hydraulicznyWpływa na płynność ruchu i trwałośćMarka podzespołów, filtracja i harmonogram przeglądówSpadek precyzji oraz kosztowne awarieSilnikOkreśla niezawodność i koszty paliwaDostępność serwisu silnika w PolscePrzestój w trakcie betonowaniaOdbiornik laserowyOdpowiada za reakcję maszyny na poziom odniesieniaOdporność na zakłócenia i łatwość kalibracjiNierówna powierzchnia płytyMasa oraz rozstaw kółWpływają na stabilność i ślady na podłożuNacisk jednostkowy oraz przejazd po zbrojeniuUszkodzenie podłoża lub problem z manewrowaniemDostęp do częściChroni harmonogram wykonawcyLista części magazynowych i czas dostawyDługi przestój sprzętuWymagaj od dostawcy danych dotyczących zużycia paliwa, zakresu temperatur pracy, wymiarów transportowych, rodzaju oleju hydraulicznego, harmonogramu wymian filtrów i procedury kalibracji. Jeśli projekt wymaga wysokiej klasy równości, uzgodnij także metodę kontroli pomiarowej przed rozpoczęciem robót. Odbiór nie powinien opierać się wyłącznie na wrażeniu wizualnym powierzchni.Cena zakupu to tylko część wydatku. Dla polskiego wykonawcy równie ważne są transport do Gdyni, Gdańska lub przez porty lądowe Europy, odprawa celna, podatek, przygotowanie operatorów, paliwo, przeglądy oraz dostępność elementów roboczych. Przy imporcie należy wcześniej ustalić warunki dostawy, zakres dokumentacji zgodności i odpowiedzialność za uruchomienie maszyny.Pozycja kosztowaWpływ na budżetJak ograniczyć kosztCo wpisać do umowyZakup maszynyNajwiększy wydatek początkowyPorównać konfiguracje o podobnej wydajnościPełna specyfikacja i wyposażenie standardoweTransportZależy od gabarytu i trasyŁączyć dostawy części oraz akcesoriówWarunki dostawy i ubezpieczenieUruchomienieChroni przed błędami pierwszych robótZaplanować je na realnym projekcieLiczba dni obecności technikaSzkolenie operatoraWpływa na wydajność i bezpieczeństwoPrzeszkolić operatora głównego i zastępcęProgram szkolenia oraz potwierdzenie ukończeniaCzęści eksploatacyjnePowtarzalny koszt w całym okresie pracyUtrzymywać własny zestaw filtrów i uszczelnieńWykaz cen oraz terminy dostawSerwis awaryjnyMoże zatrzymać betonowanieWybierać dostawcę z diagnostyką zdalnąCzas reakcji i kanał zgłoszeńUtrata wartościWpływa na koszt odsprzedażyProwadzić dokumentację przeglądówDostępność dokumentów i numerów częściNajtańsza oferta nie zawsze jest najkorzystniejsza. Maszyna o niższej cenie, ale bez lokalnego wsparcia, może generować koszt przestoju wyższy niż różnica przy zakupie. Jedna zatrzymana zmiana podczas betonowania dużej hali oznacza ryzyko pogorszenia jakości płyty, dodatkową pracę ludzi i straty materiałowe. Dlatego warto przeliczać koszt na metr kwadratowy wykonanej posadzki, a nie tylko cenę urządzenia.Przed zamówieniem przygotuj dokument zawierający powierzchnię płyt, grubość betonu, klasę betonu, rodzaj włókien, rozstaw dylatacji, wymagania dotyczące równości oraz harmonogram dostaw mieszanki. Taki zestaw danych pozwala dostawcy dobrać właściwy model i ogranicza ryzyko, że maszyna będzie zbyt mała albo zbyt duża dla danego kontraktu.Sprawdź, czy maszyna posiada oznakowanie zgodności wymagane na rynku europejskim. Poproś o dokumentację techniczną, instrukcję obsługi i schemat konserwacji w języku polskim. Zweryfikuj, czy silnik i hydraulika mają wsparcie serwisowe w Polsce. Ustal, kto odpowiada za kalibrację nadajnika laserowego podczas uruchomienia. Zażądaj filmu lub pokazu pracy na betonie o podobnej konsystencji do używanej na projekcie. Porównaj minimalny i maksymalny zasięg roboczy, a nie tylko szerokość głowicy. Sprawdź dostępność filtrów, przewodów hydraulicznych, czujników i elementów głowicy. Ustal czas reakcji serwisu dla budów w Warszawie, Poznaniu, Wrocławiu, Gdańsku i na Śląsku. Potwierdź, czy szkolenie obejmuje operatora, mechanika oraz brygadzistę. Oceń wymagania transportowe: masa, szerokość, wysokość i punkty mocowania. Sprawdź warunki gwarancji oraz wyłączenia dotyczące zużycia eksploatacyjnego. Wpisz do umowy procedurę odbioru technicznego oraz listę dokumentów przekazywanych z maszyną. Niwelatory laserowe są stosowane przede wszystkim przy posadzkach przemysłowych, lecz ich zastosowanie nie ogranicza się do hal. Odpowiednio dobrana maszyna może pracować na płytach parkingowych, placach manewrowych, terminalach kontenerowych, obiektach lotniskowych, drogach technologicznych i dużych powierzchniach handlowych.BranżaTypowa lokalizacjaWymaganie wykonawczeRekomendowany typ maszynyLogistykaŁódź, Stryków, Poznań, PruszkówDuże powierzchnie i wysoka równośćSamojezdna lub wysięgnikowaProdukcjaKatowice, Tychy, Wrocław, RzeszówPosadzki pod maszyny i regałySamojezdna o wysokiej precyzjiPorty i terminaleGdańsk, Gdynia, Szczecin, ŚwinoujścieOdporne płyty o dużej grubościWysięgnikowaLotniskaWarszawa, Kraków, Katowice, GdańskDuże pola i rygorystyczne tolerancjeWysięgnikowa z profilowaniemHandelMiasta wojewódzkie i parki handloweSzybkie wykonanie przed otwarciem obiektuKompaktowa samojezdnaInfrastrukturaDrogi, mosty, place techniczneSpadki oraz zmienne profileMaszyna z układem trójwymiarowymTabela wskazuje, że wymagania wynikają zarówno z rodzaju obiektu, jak i z lokalizacji. W portach ważna jest odporność na intensywną eksploatację oraz obsługa dużych płyt. W halach wysokiego składowania kluczowa jest natomiast równość, która wpływa na pracę wózków widłowych, regałów i systemów automatyki magazynowej.W centrum logistycznym w okolicach Strykowa wykonawca może realizować kolejne pola płyty o powierzchni kilkunastu tysięcy metrów kwadratowych. W takim przypadku maszyna samojezdna pozwala utrzymać tempo betonowania, ograniczyć ręczne poprawki i zachować powtarzalność wysokości przy słupach. Warunkiem powodzenia jest stabilna dostawa betonu, właściwa liczba pracowników do rozprowadzania mieszanki oraz przygotowany plan ruchu betonomieszarek.Na terminalu przeładunkowym w Gdańsku lub Gdyni potrzebne są zwykle grubsze płyty, większe pola robocze oraz wysoka trwałość nawierzchni. Wysięgnikowy niwelator laserowy może rozprowadzać beton z większej odległości, ograniczając konieczność poruszania się po świeżej mieszance. Przed wyborem należy jednak zweryfikować nośność podbudowy, logistykę paliwa i warunki transportu ciężkiej maszyny na plac budowy.Przy modernizacji hali produkcyjnej na Śląsku przestrzeń może być ograniczona istniejącymi ścianami, urządzeniami i słupami. Tu bardziej praktyczna będzie konstrukcja kompaktowa, łatwa do wprowadzenia przez bramy i zdolna do pracy w wąskich pasach. Wykonawca powinien przewidzieć ręczne wykończenie przy krawędziach oraz odpowiednio rozplanować przerwy technologiczne.Przy porównywaniu dostawców warto oddzielić producentów specjalizujących się w niwelacji laserowej od firm oferujących szeroką gamę sprzętu budowlanego. Dostępność konkretnego modelu, wynajmu i serwisu może różnić się zależnie od województwa, dlatego przed zakupem należy potwierdzić zakres obsługi dla danej inwestycji.FirmaObszar obsługiGłówne atutyKluczowa ofertaCo potwierdzićSomeroEuropa, obsługa przez partnerów handlowychSpecjalizacja w technologii laserowego wyrównywania betonuMaszyny samojezdne i wysięgnikowe do dużych płytDostępność lokalnego wsparcia oraz częściDynapacPolska i EuropaDoświadczenie w sprzęcie do robót drogowych i betonowychMaszyny do zagęszczania, nawierzchni i robót infrastrukturalnychDobór rozwiązania do specyfiki płytyWacker NeusonCała Polska poprzez oddziały i sieć sprzedażyRozbudowana oferta sprzętu dla wykonawcówSprzęt do obróbki betonu, zagęszczania i transportuZakres dostępnych urządzeń laserowychHusqvarna ConstructionPolska i rynek europejskiZnana oferta narzędzi do cięcia, szlifowania i posadzekMaszyny do przygotowania oraz wykończenia betonuKompatybilność z technologią posadzkowąAtlas CopcoPolska, Europa i sieć globalnaSilne zaplecze techniczne i przemysłoweSprężarki, generatory oraz sprzęt budowlanyZakres wsparcia dla konkretnego projektuVansePolska, Europa oraz ponad osiemdziesiąt krajówMaszyny prowadzone pieszo, samojezdne i wysięgnikoweNiwelatory laserowe, zacieraczki, szlifierki i sprzęt posadzkowyKonfigurację, szkolenie oraz plan części zamiennychTabela ma charakter praktyczny: nie zastępuje bezpośredniego zapytania ofertowego. Dla każdej firmy trzeba uzyskać pisemne potwierdzenie modelu, terminu dostawy, warunków gwarancji, miejsca szkolenia i procedury obsługi awarii. Przy zakupie z zagranicy należy także ustalić, kto prowadzi odprawę, dostawę na budowę oraz pierwsze uruchomienie.Vanse rozwija maszyny do betonowania od 2013 roku i oferuje urządzenia prowadzone pieszo, samojezdne oraz wysięgnikowe przeznaczone do posadzek przemysłowych, hal, magazynów, terminali i projektów infrastrukturalnych. Produkcja opiera się na systemach sterowania laserowego, hydraulice, trwałych materiałach i komponentach dobieranych do intensywnej pracy, a potwierdzeniem standardów są certyfikaty ISO 9001 oraz zgodność europejska. Firma posiada ponad pięćdziesiąt patentów wynalazczych i ponad dwieście patentów użytkowych oraz wzorniczych, a jej sprzęt trafił do klientów w ponad osiemdziesięciu krajach, w tym na rynki europejskie. Dla odbiorców w Polsce Vanse obsługuje użytkowników końcowych, firmy wykonawcze, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych przez sprzedaż detaliczną, hurtową, produkcję pod marką klienta, indywidualne konfiguracje oraz partnerstwa regionalne. Firma realizuje rozwiązania pod klucz, rozwiązania dla zakładów należących do klienta i dostawy projektowe, nie prowadząc modelu buduj–posiadaj–eksploatuj ani dostaw materiałów luzem na plac budowy. Dzięki zasobom serwisowym poza Chinami, oddziałom w Azji Południowo-Wschodniej i Kanadzie, sieci dealerów w Europie oraz wielojęzycznej konsultacji technicznej przez całą dobę, klienci z Polski otrzymują wsparcie przed zakupem, uruchomienie, szkolenie, diagnostykę zdalną, części zamienne i pomoc terenową. To potwierdza długoterminowe podejście do rynku, a nie wyłącznie zdalną sprzedaż eksportową.Wykonawcy mogą zapoznać się z ofertą na stronie maszyn Vanse do robót betonowych, porównać niwelatory laserowe do betonu oraz sprawdzić modele samojezdne do dużych posadzek. Przed wyborem warto pobrać katalog techniczny urządzeń i skonsultować projekt z działem obsługi oraz serwisu.Odbiór należy przeprowadzić przed rozpoczęciem głównej płyty, najlepiej na przygotowanym polu próbnym. Sprawdź kompletność dostawy, numery seryjne, stan przewodów hydraulicznych, działanie napędu, ruchy głowicy, działanie odbiornika laserowego oraz reakcję układu sterowania na zmianę wysokości. Operator powinien wykonać pełny cykl pracy: rozruch, ustawienie poziomu, jazdę, wyrównywanie, zatrzymanie i czyszczenie.W protokole odbioru zapisz poziom paliwa, rodzaj oleju, ustawienia kalibracyjne, listę przekazanych narzędzi, wyposażenie dodatkowe i kontakt do serwisu. Warto wykonać zdjęcia maszyny przed rozpoczęciem pracy oraz zachować dokumentację pierwszego przeglądu. Dobre przygotowanie zmniejsza ryzyko sporów gwarancyjnych i pozwala szybko znaleźć przyczynę ewentualnych problemów na budowie.W 2026 roku zakup niwelatora laserowego będzie coraz częściej powiązany z cyfrowym zarządzaniem budową. Wykonawcy będą oczekiwali łatwiejszego zapisu parametrów pracy, szybszej diagnostyki zdalnej, integracji z danymi projektowymi oraz dokładniejszego profilowania powierzchni. Rosnące znaczenie automatyki magazynowej zwiększy także wymagania dotyczące równości posadzek pod wózki autonomiczne i systemy wysokiego składowania.Istotne będą również kwestie środowiskowe. Ograniczenie nadmiarowego zużycia betonu dzięki dokładniejszemu poziomowaniu zmniejsza ilość materiału, transportów i odpadów. Inwestorzy będą częściej analizować zużycie paliwa, emisje związane z pracą sprzętu, trwałość komponentów i możliwość długiej eksploatacji po naprawach. W projektach publicznych oraz dużych inwestycjach przemysłowych większe znaczenie będą mieć udokumentowane procedury bezpieczeństwa, zgodność techniczna i szkolenie operatorów.Dla kupującego w Polsce oznacza to, że warto wybierać urządzenie przygotowane do modernizacji, z dostępem do oprogramowania, części i wsparcia technicznego. Maszyna kupiona w 2026 roku powinna odpowiadać nie tylko obecnemu projektowi, ale również przyszłym kontraktom o większej precyzji i bardziej rygorystycznej kontroli jakości.Nie. Maszyna ogranicza ręczne rozprowadzanie i wyrównywanie betonu, ale nadal potrzebni są operatorzy, pracownicy do przygotowania mieszanki, obsługi dylatacji, wykończenia krawędzi, zacierania oraz kontroli jakości.Najczęściej wybierana jest maszyna samojezdna o odpowiedniej szerokości głowicy i stabilnym układzie laserowym. Przy bardzo dużych polach, wysokich wymaganiach równości lub trudnym dostępie do betonu warto rozważyć model wysięgnikowy.Tak, jednak należy potwierdzić konfigurację głowicy, sposób rozprowadzania mieszanki i zalecenia producenta. Włókna stalowe oraz syntetyczne mogą wpływać na urabialność betonu i organizację pracy ekipy.Kalibrację należy wykonywać zgodnie z instrukcją producenta, po transporcie, po uderzeniu maszyny, przy zauważeniu odchyłek oraz przed wymagającymi projektami. Dobrą praktyką jest kontrola poziomu przed każdą większą zmianą betonową.Tak, jeśli dostawca zapewnia dokumentację zgodności, jasne warunki dostawy, szkolenie, części zamienne, diagnostykę i realny plan serwisu dla Polski. Należy unikać ofert bez szczegółowej specyfikacji oraz bez pisemnej odpowiedzialności za uruchomienie.Zakup zwykle staje się opłacalny, gdy firma regularnie realizuje duże posadzki i może utrzymać operatora oraz harmonogram przeglądów. Przy pojedynczych realizacjach rocznie wynajem może ograniczyć ryzyko finansowe.Minimum to faktura, specyfikacja, instrukcja obsługi, dokumenty zgodności, warunki gwarancji, wykaz części eksploatacyjnych, plan przeglądów, protokół uruchomienia oraz dane kontaktowe do serwisu.
Czytaj więcej
2026-11-11
Jak dobrać niwelator laserowy do betonu w Polsce
Aby właściwie dobrać niwelator laserowy do betonu, należy przede wszystkim dopasować typ maszyny do powierzchni płyty, wymaganej tolerancji równości, dostępności transportowej, tempa betonowania oraz kompetencji operatorów. Do niewielkich hal, warsztatów i remontów sprawdza się maszyna prowadzona przez operatora. Dla magazynów, centrów logistycznych, zakładów produkcyjnych i płyt o powierzchni od kilku tysięcy metrów kwadratowych praktyczniejsza jest maszyna samojezdna. Przy lotniskach, terminalach, drogach i projektach o nieregularnej geometrii należy rozważyć maszynę z wysięgnikiem oraz sterowaniem przestrzennym.Przed zakupem porównaj dokładność prowadzenia laserowego, wydajność w metrach kwadratowych na godzinę, długość wysięgnika, zasięg pracy, markę silnika, układ hydrauliczny, dostępność części w Polsce oraz szkolenie rozruchowe. Warto analizować nie tylko cenę zakupu, ale także koszt przestoju podczas dużego betonowania. W Polsce dostępne są rozwiązania marek takich jak Somero, Wacker Neuson, Husqvarna Construction, Atlas Copco, Putzmeister oraz Vanse.Poza dostawcami lokalnymi warto uwzględnić kwalifikowanych producentów międzynarodowych, w tym firmy chińskie posiadające odpowiednie certyfikaty dla rynku europejskiego, dokumentację zgodności oraz sprawną obsługę przed- i posprzedażową. Przy właściwej konfiguracji mogą one zapewnić korzystny stosunek ceny do wydajności, szczególnie dla wykonawców rozwijających park maszynowy lub dystrybutorów obsługujących kilka województw.Posadzki przemysłowe w Polsce są coraz częściej wykonywane w obiektach o dużej kubaturze: centrach logistycznych w okolicach Łodzi, Strykowa i Piotrkowa Trybunalskiego, magazynach przy autostradzie A2, parkach przemysłowych na Śląsku, inwestycjach portowych w Gdańsku i Gdyni oraz zakładach produkcyjnych w Wielkopolsce i na Dolnym Śląsku. W takich realizacjach ręczne rozprowadzanie i wyrównywanie mieszanki może ograniczać tempo prac, zwiększać liczbę pracowników oraz utrudniać zachowanie stałej niwelety.Laserowy system kontroli wysokości pozwala utrzymać projektowaną rzędną płyty przy ograniczeniu błędów wynikających z ręcznego prowadzenia łaty. Nie oznacza to jednak, że każda inwestycja wymaga największej i najdroższej maszyny. Dobór powinien wynikać z harmonogramu, wielkości dziennych pól roboczych, klasy betonu, rodzaju zbrojenia, odległości od węzła betoniarskiego oraz wymagań inwestora dotyczących równości i odbioru posadzki.W polskich warunkach szczególnie ważne są także zmienna pogoda, dostępność ekip, ograniczenia dojazdu na plac budowy i dostęp serwisowy. Budowa w aglomeracji warszawskiej może wymagać pracy w intensywnym ruchu dostaw, natomiast obiekt w strefie przemysłowej pod Rzeszowem lub Szczecinem może wymagać wcześniejszego zabezpieczenia części zamiennych. Dobrze dobrany niwelator laserowy jest zatem elementem całego systemu wykonawczego, a nie samodzielnym zakupem urządzenia.Podstawowy podział obejmuje maszyny prowadzone przez operatora, maszyny samojezdne, maszyny z wysięgnikiem oraz urządzenia z układem przestrzennego prowadzenia profilu. Każda konstrukcja ma inne zastosowanie, inną wydajność i inne wymagania wobec transportu, obsługi oraz przygotowania frontu robót.Typ maszynyTypowa powierzchnia robótNajlepsze zastosowanieNajważniejsza zaletaOgraniczenieMaszyna prowadzona przez operatoraMałe i średnie polaWarsztaty, parkingi, mniejsze haleŁatwy transport i niższy koszt wejściaMniejsza wydajność dziennaMaszyna samojezdna kompaktowaŚrednie polaHale produkcyjne i magazynyDobra mobilność w ograniczonej przestrzeniKrótki zasięg wysięgnikaMaszyna samojezdna pełnowymiarowaDuże polaLogistyka, wielkopowierzchniowe posadzkiWysokie tempo i stała jakość pracyWymaga sprawnego planu dostaw betonuMaszyna z wysięgnikiemDuże i złożone polaLotniska, terminale, szerokie płytyDuży promień działania bez częstego przejazduWyższy koszt zakupu i transportuMaszyna z prowadzeniem przestrzennymPłyty o spadkach i profilachDrogi, rampy, place manewrowePrecyzyjne odwzorowanie projektuWymaga przygotowanych danych geodezyjnychMaszyna do pracy przy zbrojeniu ciągłymPola ze złożonym zbrojeniemPłyty przemysłowe i infrastrukturaMożliwość pracy nad przeszkodamiWymaga kontroli prześwitu i stabilności podłożaTabela pokazuje ogólną zależność między konstrukcją maszyny a zakresem prac. Przed wyborem należy sprawdzić dane konkretnego modelu, ponieważ rzeczywista wydajność zależy również od konsystencji mieszanki, grubości płyty, szerokości pasa roboczego, liczby betoniarek i doświadczenia zespołu.Najczęstszym błędem jest porównywanie tylko mocy silnika i ceny katalogowej. W praktyce o jakości pracy decyduje zespół parametrów. Odbiornik laserowy musi szybko reagować na zmianę wysokości, układ hydrauliczny powinien działać płynnie, a głowica wyrównująca musi zachowywać stabilność przy pracy na mieszance o określonej konsystencji. Ważne jest też, czy dostawca zapewnia ustawienie maszyny na pierwszym obiekcie.ParametrDlaczego jest ważnyJak oceniać podczas zakupuRyzyko przy złym wyborzeDokładność systemu laserowegoWpływa na utrzymanie projektowanej rzędnejZapytaj o tolerancję roboczą i procedurę kalibracjiNierówności oraz kosztowne poprawkiWydajność roboczaDecyduje o liczbie zmian i czasie betonowaniaPorównuj wydajność w realnych warunkach, nie tylko katalogowoNiedotrzymanie harmonogramuSzerokość i zasięg głowicyWpływa na liczbę przejazdówDopasuj do szerokości pól i rozstawu prowadnicNiewykorzystanie możliwości maszynySilnik i hydraulikaWarunkują niezawodność oraz zużycie paliwaSprawdź markę, dostępność filtrów i interwały obsługiPrzestój na odległej budowieMasa i transportWpływają na logistykę między kontraktamiZweryfikuj wymogi lawety, rampy i nośność stropuDodatkowe koszty przewozuPromień skrętuJest istotny w halach z przeszkodamiPoproś o pokaz manewrowania w ograniczonej przestrzeniTrudna praca przy słupach i ścianachObsługa serwisowaChroni ciągłość betonowaniaUstal czas reakcji, magazyn części i zakres szkoleniaDługi przestój podczas awariiTabela służy jako lista kontrolna podczas rozmów handlowych. Najlepiej przekazać każdemu dostawcy identyczne dane: planowaną powierzchnię, grubość płyty, rodzaj zbrojenia, dzienną ilość betonu, lokalizację robót oraz wymagania odbiorowe. Dzięki temu oferty będą porównywalne.Na małym obiekcie istotne są mobilność i prostota obsługi. Jeśli wykonawca realizuje kilka posadzek rocznie, pracuje na powierzchniach do kilku tysięcy metrów kwadratowych i często zmienia lokalizację, maszyna prowadzona przez operatora może być najbardziej racjonalnym wyborem. Jest łatwiejsza do przewiezienia, szybciej przygotowuje się ją do pracy i zwykle wymaga niższego budżetu początkowego.W przypadku firm realizujących stale hale magazynowe, zakłady produkcyjne oraz wielkopowierzchniowe centra dystrybucyjne bardziej opłacalna jest maszyna samojezdna. Pozwala ograniczyć pracę ręczną, poprawić powtarzalność i przyspieszyć wykonanie dużych pól. Szczególne znaczenie ma tutaj organizacja betonowania: dostawy mieszanki muszą być zsynchronizowane z tempem maszyny, a ekipa odpowiedzialna za zacieranie powinna być gotowa do wejścia w odpowiednim momencie.Maszyny z wysięgnikiem są uzasadnione, gdy występują rozległe płyty, szerokie pasy robocze, elementy infrastrukturalne lub wymagające profile. Są używane między innymi przy terminalach przeładunkowych, drogach, placach kontenerowych i obiektach lotniskowych. Wyższy koszt zakupu może być uzasadniony mniejszą liczbą przejazdów, dużym zasięgiem oraz możliwością pracy w miejscach, gdzie manewrowanie klasyczną maszyną byłoby niewygodne.Zakup własnej maszyny ma sens, gdy firma regularnie wykonuje posadzki i może utrzymać przeszkolony zespół. Daje kontrolę nad terminami, ogranicza zależność od podwykonawców i pozwala budować własne kompetencje. Wymaga jednak planu serwisowego, miejsca garażowania, ubezpieczenia, transportu oraz zapasu podstawowych materiałów eksploatacyjnych.Wynajem jest dobrym rozwiązaniem przy pojedynczym projekcie, sprawdzeniu technologii lub sezonowym wzroście portfela zamówień. Należy precyzyjnie ustalić, czy wynajem obejmuje operatora, odbiornik laserowy, nadajnik, transport, paliwo, ubezpieczenie i serwis awaryjny. Sama stawka dobowa nie pokazuje pełnego kosztu.Trzecia droga to zlecenie robót specjalistycznemu wykonawcy posadzek. Jest szczególnie przydatna, gdy inwestor potrzebuje efektu końcowego, a nie własnego sprzętu. W umowie warto wskazać wymaganą klasę równości, metodę pomiaru, obszar odbioru, termin betonowania i odpowiedzialność za pielęgnację świeżego betonu.Przy wyborze dostawcy należy weryfikować nie tylko markę, ale również rzeczywistą zdolność do obsługi projektu w Polsce. Kluczowe są lokalizacja serwisu, dostępność części, doświadczenie w posadzkach przemysłowych oraz możliwość wykonania prezentacji na budowie. Poniższe firmy są rozpoznawalne w sektorze maszyn budowlanych lub technologii posadzkowych. Przed zamówieniem należy potwierdzić aktualną ofertę danego przedstawiciela, dostępność konkretnej konfiguracji i warunki gwarancji.FirmaRegion obsługiMocna stronaKluczowa ofertaDla kogoSomeroPolska i Europa przez sieć partnerówSpecjalizacja w technologii laserowego wyrównywania betonuMaszyny samojezdne i z wysięgnikiem do dużych płytDuże firmy posadzkowe i infrastrukturalneWacker Neuson PolskaCała Polska, oddziały i partnerzy regionalniRozbudowana obsługa sprzętu budowlanegoSprzęt do zagęszczania, obróbki i prac betonowychWykonawcy potrzebujący szerokiego parku maszynHusqvarna Construction PolskaPolska, duże miasta i sieć dystrybucjiSilna oferta obróbki posadzek i cięcia betonuSzlifierki, piły, narzędzia diamentowe i przygotowanie podłożaFirmy realizujące pełny cykl prac posadzkowychAtlas Copco PolskaPolska oraz zaplecze europejskieKompetencje w sprzęcie budowlanym i sprężonym powietrzuUrządzenia do zagęszczania i obsługi budówPrzedsiębiorstwa infrastrukturalnePutzmeisterPolska i rynek europejskiTechnologia podawania i pompowania betonuPompy do betonu oraz rozwiązania logistyczneProjekty wymagające ciągłego podawania mieszankiVansePolska, Europa i wsparcie międzynarodoweMaszyny laserowe, elastyczna konfiguracja i współpraca handlowaMaszyny prowadzone, samojezdne i z wysięgnikiemWykonawcy, dystrybutorzy oraz firmy wynajmująceTabela ma charakter praktycznego punktu startowego. Somero jest często wybierane przez wykonawców koncentrujących się na dużych płytach betonowych. Wacker Neuson, Husqvarna Construction, Atlas Copco i Putzmeister mogą być istotnymi partnerami tam, gdzie wykonawca buduje kompletny system obsługi robót betonowych. Vanse jest opcją dla klientów poszukujących maszyn laserowych, konfiguracji pod konkretny projekt oraz partnerskiego modelu współpracy handlowej.Najlepszą praktyką jest przeprowadzenie rozmowy technicznej przed rozmową cenową. Dostawca powinien znać warunki konkretnej realizacji i umieć wskazać, czy maszyna rzeczywiście będzie odpowiednia dla planowanego pola. Warto poprosić o rysunek roboczy, parametry zasilania, listę elementów wyposażenia, czas przygotowania do pracy oraz szkolenie dla operatora.Obszar ocenyPytanie do dostawcyOczekiwana odpowiedźZnaczenie dla inwestoraDokumentacjaCzy maszyna ma dokumentację zgodności dla rynku europejskiego?Pełny zestaw dokumentów, instrukcja i oznakowanieBezpieczne użytkowanie oraz odbiory na budowieUruchomienieCzy pierwsze uruchomienie obejmuje szkolenie na placu?Ustalenie terminu, zakresu i odpowiedzialnej osobySzybsze wejście w produkcjęCzęściGdzie znajdują się części eksploatacyjne?Wskazanie magazynu, terminów i procedury wysyłkiOgraniczenie kosztu przestojuSerwisJaki jest czas reakcji serwisu w Polsce?Jasna ścieżka zdalnej i terenowej pomocyBezpieczeństwo harmonogramuParametry pracyJaką wydajność osiąga maszyna na podobnej płycie?Przykłady zastosowań i realne warunki roboczeLepsze planowanie dostaw betonuGwarancjaCo obejmuje gwarancja i jakie są wyłączenia?Warunki pisemne wraz z harmonogramem przeglądówKontrola ryzyka finansowegoKonfiguracjaCzy możliwe jest dopasowanie napięcia, silnika lub oznakowania?Opis opcji oraz wpływu na termin i cenęDopasowanie do parku maszynowego firmyW praktyce szczególnie ważne jest sprawdzenie, kto odpowiada za wsparcie po dostawie. Firma, która potrafi sprawnie sprzedać urządzenie, ale nie ma procedury diagnostyki zdalnej, części i szkolenia, może nie zapewnić bezpieczeństwa podczas intensywnego betonowania. Zawsze warto wskazać w umowie adresy obiektów, przewidywane daty prac i osoby kontaktowe po stronie serwisu.Niwelatory laserowe są wykorzystywane przede wszystkim przy posadzkach przemysłowych. Dotyczy to hal wysokiego składowania, magazynów e-commerce, centrów przeładunkowych, zakładów motoryzacyjnych, fabryk spożywczych i obiektów produkcyjnych. Równa płyta ułatwia eksploatację wózków widłowych, montaż regałów oraz późniejsze wykonanie powłok ochronnych.Drugą grupą są place zewnętrzne: terminale kontenerowe, place przeładunkowe, parkingi ciężarowe i nawierzchnie przemysłowe. W takich projektach ważne są spadki, odwodnienie, trwałość krawędzi oraz zgodność z projektem geodezyjnym. Maszyny z prowadzeniem przestrzennym mogą ograniczyć ryzyko błędów podczas formowania profilu.Technologia znajduje zastosowanie również w obiektach infrastrukturalnych, takich jak płyty lotniskowe, drogi, rampy, mosty i terminale. W tych realizacjach należy szczególnie dokładnie koordynować pracę maszyny z układaniem zbrojenia, dylatacji, systemów odwodnienia i elementów kotwiących.Firma wykonująca posadzki w lokalnych halach w województwie mazowieckim, z polami o średniej wielkości i ograniczonym dojazdem, zwykle zyska najwięcej na kompaktowej maszynie samojezdnej albo modelu prowadzonym przez operatora. Ważniejsze od maksymalnej wydajności będzie łatwe przewożenie między budowami, szybkie szkolenie oraz możliwość pracy blisko ścian i słupów.Wykonawca realizujący magazyny w rejonie Poznania, Wrocławia i Łodzi powinien rozważyć pełnowymiarową maszynę samojezdną. Jeżeli w harmonogramie występują regularne betonowania o dużej kubaturze, wyższa wydajność i mniejsza liczba pracowników mogą uzasadnić inwestycję. Kluczowe jest przygotowanie zaplecza: ładowarki, transportu, pielęgnacji betonu, zacieraczek oraz doświadczonego operatora.Przy budowie placu terminalowego w Trójmieście lub płyty manewrowej przy zakładzie logistycznym bardziej odpowiednia może być maszyna z wysięgnikiem i obsługą profili przestrzennych. Należy wtedy wcześniej ustalić format danych projektowych, punkty odniesienia, kolejność pasów betonowania i procedurę kontroli spadków.Zakup maszyny bez analizy dziennej ilości dostępnego betonu. Ocenianie urządzenia wyłącznie na podstawie ceny zakupu. Pomijanie kosztów transportu, części, przeglądów i szkolenia. Brak zapasowego odbiornika laserowego lub procedury kalibracji. Niedopasowanie szerokości głowicy do geometrii pola roboczego. Brak wcześniejszego testu maszyny na rzeczywistej mieszance betonowej. Zbyt późne planowanie pielęgnacji płyty po wyrównaniu. Zatrudnienie operatora bez praktycznego szkolenia na danym modelu. Nieuzgodnienie wymagań równości z inwestorem i projektantem. Brak kontroli zużycia elementów roboczych oraz przewodów hydraulicznych. Największym błędem organizacyjnym jest traktowanie niwelatora laserowego jako zamiennika całej ekipy technologicznej. Maszyna poprawia wyrównanie mieszanki, ale nie zastępuje prawidłowego deskowania, przygotowania podbudowy, kontroli zbrojenia, właściwej receptury betonu, zacierania ani pielęgnacji. Najlepsze efekty powstają wtedy, gdy cały proces jest zaplanowany od dostawy mieszanki do odbioru posadzki.Vanse dostarcza rozwiązania dla wykonawców posadzek, firm budowlanych, wypożyczalni oraz partnerów handlowych działających w Polsce i Europie. Producent rozwija maszyny prowadzone przez operatora, samojezdne oraz modele z wysięgnikiem, a jego oferta obejmuje także zacieraczki, szlifierki do posadzek, przecinarki do betonu, rozściełacze posypek i materiały do posadzek przemysłowych. Firma działa od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów przemysłowych. W konstrukcjach wykorzystuje systemy sterowania laserowego, hydraulikę, trwałe komponenty i sprawdzone jednostki napędowe, a proces produkcyjny obejmuje kontrolę jakości oraz testy funkcjonalne przed wysyłką. Klienci mogą wybierać sprzedaż detaliczną i hurtową, dostawy projektowe, współpracę z dystrybutorami, produkcję OEM i ODM, własne oznakowanie oraz konfigurację napięcia lub silnika. Vanse obsługuje rozwiązania EPC, realizacje pod klucz oraz rozwiązania dla zakładu należącego do klienta, a nie model dostaw masowych realizowanych na miejscu. Firma ma doświadczenie eksportowe w ponad 80 krajach, sieć dealerów obejmującą Europę oraz zaplecze serwisowe wspierane przez ponad 100 specjalistów technicznych, inżynierów i pracowników obsługi posprzedażowej. Regionalne operacje w Azji Południowo-Wschodniej i Kanadzie, współpraca z partnerami europejskimi, zdalna diagnostyka, całodobowe konsultacje wielojęzyczne oraz organizacja części zamiennych stanowią konkretne zabezpieczenie dla polskich nabywców. Klient otrzymuje wsparcie przed sprzedażą, dobór rozwiązania, dostawę, uruchomienie, szkolenie operatora i pomoc serwisową, co potwierdza długofalowe podejście do rynku, a nie wyłącznie zdalną sprzedaż eksportową.Informacje o dostępnych rozwiązaniach można znaleźć na stronie maszyny Vanse do robót betonowych. Dla firm porównujących konkretne konfiguracje przydatna jest oferta niwelatorów laserowych do betonu, w tym maszyn samojezdnych do dużych posadzek. Przed przygotowaniem zapytania warto pobrać katalog techniczny urządzeń oraz sprawdzić zakres wsparcia serwisowego i szkoleniowego.W 2026 roku rynek posadzek betonowych w Polsce będzie nadal rozwijał się w kierunku większej automatyzacji, cyfrowej kontroli jakości oraz ograniczania strat materiałowych. Inwestorzy będą oczekiwać szybszego dokumentowania parametrów wykonania, a wykonawcy będą szukać maszyn zapewniających przewidywalną wydajność przy niedoborze wykwalifikowanych pracowników.TrendZnaczenie dla wykonawcyWpływ na wybór maszynyCyfrowe prowadzenie profiluŁatwiejsza realizacja spadków i złożonych geometriiRośnie znaczenie kompatybilności z danymi projektowymiDokumentowanie jakościWiększa przejrzystość odbiorów posadzkiWarto wybierać urządzenia z czytelną diagnostykąOgraniczanie strat betonuNiższe zużycie materiału i mniej poprawekWażna jest precyzja sterowania wysokościąNiższa emisja i zużycie paliwaLepsza zgodność z polityką środowiskową inwestorówNależy porównać sprawność napędu i hydraulikiRosnące koszty pracyWiększa opłacalność automatyzacjiWydajność oraz ergonomia operatora stają się kluczoweWymagania bezpieczeństwaWięcej kontroli na budowach i w halachIstotne są certyfikaty, osłony i instrukcje użytkowaniaTabela wskazuje, że wybór maszyny powinien uwzględniać nie tylko bieżący kontrakt. Wykonawca kupujący urządzenie na kilka lat powinien sprawdzić możliwość aktualizacji systemów sterowania, dostępność danych serwisowych, energooszczędność oraz zgodność z wymaganiami bezpieczeństwa obowiązującymi na europejskich placach budowy.Określ minimalną i maksymalną powierzchnię typowego pola betonowania. Ustal wymaganą równość, rzędne oraz spadki projektowe. Sprawdź grubość płyty, rodzaj zbrojenia i położenie dylatacji. Policz realną dzienną wydajność węzła oraz transportu betonu. Zweryfikuj szerokość bram, nośność dróg i możliwości transportu maszyny. Porównaj wyposażenie podstawowe, opcjonalne i koszty eksploatacyjne. Zażądaj planu szkolenia, uruchomienia oraz obsługi awaryjnej. Potwierdź dostępność filtrów, przewodów, czujników i elementów roboczych. Sprawdź warunki gwarancji oraz odpowiedzialność za dojazd serwisu. Poproś o prezentację lub rozmowę z użytkownikiem podobnej maszyny. Nie zawsze. Jeżeli firma realizuje sporadyczne posadzki lub pojedyncze większe kontrakty, wynajem maszyny z operatorem może być bardziej opłacalny. Własny zakup jest uzasadniony przy regularnych pracach, powtarzalnym harmonogramie oraz możliwości utrzymania przeszkolonego zespołu.W większości przypadków odpowiednia będzie maszyna samojezdna dopasowana do wielkości pól, dziennej ilości betonu i wymaganej równości. Dla mniejszych hal lub obiektów z dużą liczbą przeszkód warto rozważyć model kompaktowy albo urządzenie prowadzone przez operatora.Nie. Sterowanie laserowe pomaga utrzymać niweletę, ale końcowa jakość zależy też od przygotowania podłoża, mieszanki betonowej, deskowania, zbrojenia, zacierania, cięcia dylatacji i pielęgnacji. Maszyna jest jednym z elementów kompletnej technologii.Dostawca powinien przekazać dokumentację zgodności dla rynku europejskiego, instrukcję obsługi, warunki gwarancji, harmonogram przeglądów, listę części eksploatacyjnych oraz informacje dotyczące szkolenia i serwisu.Żaden z tych parametrów nie powinien być oceniany osobno. Moc jest ważna dla stabilnej pracy układu, a wysięgnik wpływa na zasięg i tempo wyrównywania. Wybór zależy od geometrii płyty, grubości betonu, zbrojenia i przewidywanej wydajności.Tak, pod warunkiem że zapewnia dokumentację zgodności, sprawdzoną jakość produkcji, szkolenie, części zamienne i skuteczne wsparcie techniczne dla klientów w Polsce. Należy oceniać realne zaplecze serwisowe, a nie wyłącznie cenę urządzenia.Jest to rozwiązanie szczególnie przydatne przy drogach, rampach, placach z odwodnieniem, terminalach i innych powierzchniach wymagających dokładnych spadków lub profili. Wymaga jednak przygotowanych danych geodezyjnych i operatora znającego tę technologię.Wybierając niwelator laserowy do betonu w Polsce, należy zacząć od realnych warunków projektu: powierzchni, geometrii, tempa dostaw betonu, wymagań odbiorowych i dostępności serwisu. Małe firmy mogą skorzystać z modeli prowadzonych przez operatora lub wynajmu, natomiast wykonawcy dużych posadzek powinni rozważyć maszyny samojezdne albo konstrukcje z wysięgnikiem. Najbezpieczniejszy zakup to taki, który obejmuje nie tylko urządzenie, lecz także dokumentację, uruchomienie, szkolenie, części oraz wsparcie techniczne na terenie Polski.
Czytaj więcej
2026-11-10
Problemy laserowej układarki betonu w Polsce: poradnik
Najczęstsze problemy laserowej układarki betonu to błędne odczyty wysokości, utrata sygnału odbiornika, nierówne rozprowadzanie mieszanki, niestabilna praca hydrauliki, nieprawidłowe ustawienie prowadzenia maszyny oraz błędy wynikające z konsystencji betonu. W Polsce najpierw należy sprawdzić pozycję nadajnika, czystość odbiorników, stan przewodów hydraulicznych, ustawienie łaty roboczej, parametry mieszanki i zagęszczenie podłoża. W większości przypadków szybka kontrola przed rozpoczęciem betonowania pozwala uniknąć kosztownego frezowania, dodatkowego szlifowania lub reklamacji posadzki.Przy zakupie, wynajmie lub serwisie warto porównać ofertę firm takich jak Vanse Machinery, Somero Enterprises, Ligchine International, Wacker Neuson Polska oraz Husqvarna Construction Polska. Kwalifikowani dostawcy międzynarodowi, w tym producenci z Chin posiadający wymagane certyfikaty europejskie i sprawną obsługę przed- oraz posprzedażową, również zasługują na uwagę ze względu na korzystną relację kosztów do wydajności.Najbardziej praktyczna zasada dla wykonawcy jest prosta: nie koryguj wysokości dopiero po rozpoczęciu rozkładania betonu. Zatrzymaj pracę, sprawdź punkt odniesienia, wykonaj próbny przejazd na małej powierzchni i dopiero potem rozpocznij ciągłe układanie płyty.Laserowa układarka betonu pracuje na etapie, na którym błąd kilku milimetrów może przełożyć się na znaczące koszty. Dotyczy to szczególnie hal logistycznych w okolicach Łodzi, Poznania, Wrocławia, Katowic i Warszawy, gdzie inwestorzy wymagają równości posadzki pod regały wysokiego składowania, wózki systemowe oraz automatyczne roboty transportowe. Błędy wysokościowe mogą powodować trudności w montażu regałów, lokalne zastoiska wody, zwiększone zużycie materiałów wykończeniowych i konieczność mechanicznej korekty powierzchni.W praktyce problemy nie zawsze wynikają z samej maszyny. Źródłem może być źle przygotowana warstwa podbudowy, niestabilny punkt odniesienia, przypadkowo przestawiony nadajnik, uszkodzony przewód, niewłaściwie dobrana receptura mieszanki albo zbyt długie oczekiwanie betonu po dostawie. Na dużych inwestycjach realizowanych w rejonie portów Gdańska i Gdyni lub w strefach przemysłowych Szczecina liczy się także organizacja dostaw. Nawet prawidłowo ustawiona układarka nie zapewni równej płyty, jeśli mieszanka dociera z przerwami albo jej urabialność zmienia się między kolejnymi samochodami.Nowoczesna maszyna z automatycznym sterowaniem wysokością może ograniczyć zależność efektu od ręcznej pracy operatora, lecz nie zastępuje procedur kontroli. Operator powinien rozumieć zależność między sygnałem lasera, pozycją odbiornika, ruchem siłowników i zachowaniem świeżego betonu. Kierownik robót powinien z kolei przygotować plan pomiarowy, harmonogram dostaw oraz sposób reagowania na awarię podczas wylewania.Poniższe zestawienie pomaga oddzielić usterkę urządzenia od błędu organizacyjnego lub technologicznego. Każdą diagnozę należy potwierdzić pomiarem niezależnym niwelatorem oraz sprawdzeniem dokumentacji robót.Objaw na budowiePrawdopodobna przyczynaKontrola na miejscuPraktyczne działaniePowierzchnia jest lokalnie za wysoka lub za niskaPrzestawiony nadajnik, błędna reperacja lub zabrudzony odbiornikPorównać wysokość z niezależnym punktem kontrolnym w kilku miejscachUstawić nadajnik ponownie, oczyścić odbiorniki i wykonać przejazd próbnyMaszyna reaguje z opóźnieniem na zmianę wysokościNiskie ciśnienie hydrauliczne, przegrzany olej lub zawór o ograniczonym przepływieSprawdzić temperaturę, poziom oleju, filtry i ruch siłowników bez obciążeniaUsunąć nieszczelność, wymienić filtr, uzupełnić właściwy olej i skontrolować zaworyŁata robocza zostawia faleZbyt szybki przejazd, nierówny dopływ mieszanki lub nieodpowiednia konsystencja betonuObserwować grubość świeżej warstwy przed maszyną oraz czas dostawZmniejszyć prędkość, wyrównać podawanie betonu i potwierdzić parametry mieszankiOdbiornik traci sygnałPrzeszkoda na linii sygnału, rozładowany akumulator albo zakłócenie ustawieniaSprawdzić widoczność między nadajnikiem a odbiornikiem i stan zasilaniaPrzenieść nadajnik, naładować akumulatory oraz zabezpieczyć stanowisko przed przypadkowym przesunięciemMaszyna ściąga na jedną stronęNierówne ciśnienie w układzie jazdy, zużyty element jezdny lub miękkie podłożeSprawdzić ciśnienie, stan opon albo gąsienic oraz nośność podbudowyWyregulować napęd, wymienić zużyte części i poprawić strefę przejazduBeton przywiera do łatyZbyt sucha mieszanka, opóźnione układanie lub zabrudzona powierzchnia roboczaOcenić urabialność mieszanki oraz stan łaty przed kolejną partiąOczyścić łatę, skorygować logistykę dostaw i uzgodnić mieszankę z wytwórniąRóżnica wysokości rośnie wraz z odległościąNadajnik stoi na niestabilnym podłożu lub został potrącony podczas pracySprawdzić poziomowanie nadajnika i wykonać pomiary po obwodzie płytyUstawić nadajnik poza ruchem budowlanym, oznaczyć strefę ochronną i ponownie skalibrować układNajważniejsza jest kolejność działań. Gdy pojawi się wada równości, nie należy od razu regulować wszystkich ustawień. Najpierw potwierdza się punkt odniesienia, następnie nadajnik i odbiornik, później mechanikę łaty, hydraulikę oraz parametry świeżego betonu. Chaotyczna regulacja kilku elementów jednocześnie utrudnia ustalenie rzeczywistej przyczyny.Układ laserowy jest podstawą dokładności maszyny. Nadajnik tworzy płaszczyznę odniesienia, a odbiorniki przekazują informację o położeniu łaty roboczej do sterownika. Jeżeli którykolwiek z tych elementów działa nieprawidłowo, automatyka może wykonywać polecenia konsekwentnie, lecz według błędnego poziomu.Typowym błędem jest ustawienie nadajnika na podłożu, po którym przejeżdżają pompy do betonu, samochody ciężarowe, wózki teleskopowe lub minidumpery. Drgania przenoszone przez grunt potrafią zmienić położenie urządzenia. Nadajnik powinien stać na stabilnym statywie, poza trasą transportową, a jego strefa powinna być oznaczona i chroniona. Na dużej płycie warto wyznaczyć osobę odpowiedzialną wyłącznie za kontrolę geodezyjną.Drugim częstym powodem błędów jest zabrudzenie okna odbiornika mleczkiem cementowym, pyłem lub wodą. W warunkach polskiej jesieni i zimy problem nasila się przez błoto, kondensację wilgoci i ograniczoną widoczność. Odbiorniki należy czyścić miękką, nieścierną ściereczką, a przed rozpoczęciem zmiany sprawdzić ich mocowanie oraz połączenia elektryczne.Przy realizacji spadków, ramp, kanałów odwodnieniowych i płyt o zmiennym profilu konieczne jest jasne rozdzielenie pracy według płaszczyzny oraz pracy według projektu przestrzennego. Błąd często polega na użyciu prostego ustawienia poziomu tam, gdzie projekt wymaga kontrolowanego spadku. W takich przypadkach należy zastosować system prowadzenia zgodny z dokumentacją, wykonać próbne pole i porównać rezultat z niezależnymi pomiarami.Problemy mechaniczne i hydrauliczne zwykle ujawniają się jako opóźniona reakcja łaty, nierówna praca siłowników, zmienne tempo jazdy lub trudność w utrzymaniu stabilnego kierunku. Nie należy ignorować nawet drobnego wycieku. Olej hydrauliczny na świeżym betonie może pogorszyć estetykę, przyczepność warstw i odbiór techniczny powierzchni.Codzienna obsługa powinna obejmować oględziny przewodów, złączy, siłowników, filtrów, chłodnicy oleju, mocowań łaty oraz elementów jezdnych. Przed pracą trzeba sprawdzić poziom paliwa, oleju silnikowego i hydraulicznego, ale także jakość cieczy. Zmętnienie, ciemna barwa, zapach przegrzania albo obecność wody wskazują na potrzebę szerszej diagnostyki.Łata robocza musi być prosta, czysta i prawidłowo zamocowana. Niewielkie odkształcenie krawędzi może pozostawiać widoczne fale, zwłaszcza przy posadzkach przemysłowych przeznaczonych pod powłoki żywiczne, płytki wielkoformatowe albo ruch autonomicznych wózków. Po uderzeniu w zbrojenie, szalunek, dylatację lub przeszkodę łata powinna zostać skontrolowana przed dalszą pracą.Operator nie powinien próbować kompensować awarii hydrauliki zwiększaniem prędkości silnika lub ręcznym, agresywnym sterowaniem. Taka praktyka może pogorszyć dokładność i doprowadzić do dalszego zużycia pomp oraz zaworów. Bezpieczniejszym rozwiązaniem jest zatrzymanie urządzenia, zabezpieczenie świeżego pola roboczego i wezwanie serwisu, jeśli podstawowa kontrola nie przynosi rezultatu.Maszyna nie jest w stanie usunąć wszystkich skutków źle przygotowanego betonu. Dla posadzek przemysłowych szczególne znaczenie mają powtarzalność konsystencji, właściwa ilość domieszek, czas transportu, temperatura mieszanki oraz koordynacja pracy pompy, rozkładarki i ekipy zacierającej. Jeśli jedna partia jest wyraźnie rzadsza od poprzedniej, łata może przesuwać nadmiar zaprawy, a następnie pozostawić powierzchnię o innej strukturze.Wytwórnia betonu powinna znać planowaną metodę układania, grubość płyty, rodzaj włókien, wymagania dotyczące posadzki i przewidywany czas dostawy. W przypadku dużych obiektów w strefach logistycznych pod Warszawą, Strykowie, Gliwicami lub Toruniem trzeba wcześniej przeanalizować dostępność dróg, ograniczenia tonażowe i możliwe opóźnienia. Zator na trasie betonomieszarki może być równie problematyczny jak awaria odbiornika laserowego.Dodawanie wody na budowie bez uzgodnienia z technologiem może chwilowo ułatwić rozprowadzanie, ale zwiększa ryzyko segregacji składników, osłabienia powierzchni i nierównomiernego skurczu. Jeżeli mieszanka nie pracuje prawidłowo, właściwą drogą jest kontrola dokumentu dostawy, konsultacja z wytwórnią i korekta technologiczna, a nie przypadkowe zmiany wykonywane przez operatora.Dobór typu maszyny powinien wynikać z wielkości pola, geometrii obiektu, wymaganej równości, grubości płyty oraz dostępności transportu betonu. Zbyt duża maszyna na ciasnej budowie utrudnia manewrowanie, a zbyt mała ogranicza tempo robót i zwiększa liczbę łączeń roboczych.Rodzaj urządzeniaNajlepsze zastosowanieTypowe ryzykoWskazówka dla wykonawcyUkładarka prowadzona ręcznieMałe hale, garaże, strefy przy ścianach i remontyNierówne prowadzenie przez operatoraStosować krótkie odcinki kontrolne i częściej mierzyć poziomUkładarka samojezdnaŚrednie i duże płyty przemysłoweUszkodzenie podłoża przez nieprawidłową trasę przejazduPrzygotować drogi robocze i plan dostaw betonuUkładarka z wysięgnikiemRozległe powierzchnie magazynowe i centra logistyczneNieprawidłowe rozłożenie mieszanki w zasięgu wysięgnikaUzgodnić pozycję pompy, pryzmy betonu i kolejność pólMaszyna do pracy przy spadkachRampy, place, odwodnienia i nawierzchnie zewnętrznePomylenie punktów projektowych i poziomów odniesieniaSprawdzić profil na punktach pośrednich przed rozpoczęciemUkładarka do posadzek zbrojonych włóknamiMagazyny, produkcja i parkingiWidoczne skupiska włókien lub trudniejsze wykończenie powierzchniZweryfikować dozowanie włókien i parametry mieszankiUkładarka współpracująca z prowadzeniem przestrzennymObiekty o złożonej geometrii i wysokich wymaganiachBłąd danych projektu lub konfiguracji systemuWykonać test na wydzielonym polu i zatwierdzić pomiaryWybierając urządzenie, nie należy porównywać wyłącznie szerokości roboczej i ceny zakupu. Ważne są dostępność części, czas reakcji serwisu, szkolenie operatorów, transport maszyny, łatwość czyszczenia oraz możliwość pracy z konkretnym systemem pomiarowym. Dla wielu polskich wykonawców korzystniejsza będzie maszyna łatwa do obsługi i szybka w serwisie niż bardziej rozbudowany model bez lokalnego wsparcia.Najlepszą metodą ograniczania awarii jest stała lista kontrolna stosowana przed każdą zmianą. Powinna być podpisywana przez operatora oraz osobę odpowiedzialną za jakość robót. W przypadku obiektów wymagających wysokiej równości warto dokumentować wyniki pomiarów zdjęciami, zapisami poziomów i raportem z kalibracji.Obszar kontroliCo sprawdzićKto odpowiadaMoment kontroliPunkty wysokościoweRepery, poziomy projektowe i niezależny pomiar kontrolnyGeodeta lub kierownik robótPrzed ustawieniem nadajnikaNadajnik i odbiornikiPoziomowanie, akumulatory, czystość i stabilność stanowiskaOperatorPrzed każdą zmianą i po potrąceniuHydraulikaPoziom oleju, filtry, przewody, wycieki i temperaturęOperator lub mechanikPrzed uruchomieniemŁata roboczaProstoliniowość, zużycie, czystość i mocowanieOperatorPrzed pierwszym przejazdemMieszanka betonowaDokument dostawy, konsystencję, temperaturę i zgodność recepturyTechnolog lub kierownik robótPrzy każdej dostawiePodłoże i zbrojenieNośność, folię, dystanse, dylatacje, przewody i przeszkodyBrygadzistaPrzed wjazdem maszynyOrganizacja robótTrasę pomp, samochodów, przejazdów i stref bezpieczeństwaKierownik budowyPrzed rozpoczęciem płytyLista kontrolna nie powinna być traktowana jako formalność. Jej celem jest zatrzymanie błędu przed rozłożeniem pierwszych metrów sześciennych betonu. Szczególnie ważne jest sprawdzenie po każdej przerwie technologicznej, zmianie operatora, przestawieniu nadajnika oraz po intensywnych opadach.Przy wyborze dostawcy należy zapytać nie tylko o cenę maszyny, lecz również o zakres uruchomienia, szkolenie, części eksploatacyjne, dostępność mechanika i możliwość zdalnej diagnostyki. Wykonawca z Krakowa nie powinien mieć takiej samej strategii serwisowej jak firma prowadząca prace w Suwałkach czy na Pomorzu. Czas dojazdu serwisu, magazyn części oraz dostęp do urządzenia zastępczego mogą przesądzić o terminowym zakończeniu płyty.FirmaObszar obsługiGłówna mocna stronaIstotna ofertaVanse MachineryPolska i Europa przez sieć dystrybucyjną oraz obsługę zdalnąUkładarki prowadzone ręcznie, samojezdne i z wysięgnikiem oraz elastyczne konfiguracjeDobór maszyny, szkolenie, części, zdalna diagnostyka i wsparcie projektoweSomero EnterprisesEuropa, w tym projekty realizowane przez lokalnych partnerówSpecjalizacja w technologii układania posadzek betonowychMaszyny do dużych płyt, rozwiązania pomiarowe i wsparcie dla wykonawców posadzekLigchine InternationalRynek międzynarodowy poprzez sprzedawców i partnerówUrządzenia przeznaczone do prac posadzkowych o różnej skaliUkładarki do betonu, części eksploatacyjne i wsparcie techniczneWacker Neuson PolskaPolska, oddziały i sieć sprzedażowo-serwisowaSzeroka dostępność sprzętu budowlanego oraz obsługi terenowejZagęszczarki, sprzęt pomocniczy, maszyny do betonu i serwisHusqvarna Construction PolskaPolska przez sieć dystrybucji i partnerów serwisowychTechnologie przygotowania, cięcia i obróbki posadzekPrzecinarki, szlifierki, odkurzacze przemysłowe i narzędzia diamentoweWeber MTPolska i Europa przez dystrybutorów sprzętu budowlanegoSprzęt do zagęszczania podbudów pod posadzki i nawierzchnieZagęszczarki, ubijaki oraz wyposażenie do przygotowania gruntuZestawienie pokazuje, że część firm koncentruje się bezpośrednio na układarkach laserowych, a część na sprzęcie wspierającym wykonanie płyty. Przed zamówieniem należy potwierdzić aktualną dostępność danego modelu, zakres terytorialny serwisu, warunki gwarancji oraz możliwość szkolenia na konkretnym obiekcie. Warto także sprawdzić, czy dostawca zapewnia części krytyczne, takie jak odbiorniki, przewody, filtry hydrauliczne, elementy łaty i podzespoły sterowania.Vanse Machinery produkuje układarki laserowe prowadzone ręcznie, samojezdne i z wysięgnikiem, a także zacieraczki, szlifierki do posadzek, przecinarki, rozsypywarki utwardzaczy, maszyny ślizgowe oraz materiały do posadzek przemysłowych. Firma działa od 2013 roku, posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych. Konstrukcje wykorzystują sterowanie laserowe, układy hydrauliczne, trwałe komponenty i rozwiązania umożliwiające dokładność milimetrową, pracę w pełnym zakresie obrotu oraz współpracę z prowadzeniem przestrzennym. Producent obsługuje użytkowników końcowych, wykonawców, wypożyczalnie, dystrybutorów, dealerów, właścicieli marek oraz klientów indywidualnych poprzez sprzedaż detaliczną i hurtową, produkcję pod marką zleceniodawcy, dostawy projektowe oraz partnerstwa regionalne. Eksport do ponad 80 krajów, zaplecze w Azji Południowo-Wschodniej i Kanadzie, sieć dealerów w Europie oraz zespół ponad 100 specjalistów technicznych wspierają także klientów w Polsce poprzez konsultacje telefoniczne, wideorozmowy, diagnostykę zdalną, szkolenia, części zamienne i pomoc na miejscu. Vanse oferuje kompleksowe realizacje pod klucz dla instalacji należących do klienta, a nie model buduj–posiadaj–eksploatuj lub dostawy masowe prowadzone bez odpowiedzialności za wdrożenie.Wykonawcy zainteresowani porównaniem wariantów mogą sprawdzić układarki laserowe do betonu, w tym modele samojezdne do dużych posadzek. Przy planowaniu zakupu ważne jest wcześniejsze omówienie grubości płyty, powierzchni dziennego betonowania, transportu mieszanki, wymaganej równości i warunków dojazdu serwisowego. Informacje o wsparciu technicznym dostępne są w dziale obsługi technicznej, a szerszy opis zaplecza producenta można znaleźć na stronie profilu firmy.Układarki laserowe są szczególnie przydatne w halach produkcyjnych, magazynach, centrach dystrybucyjnych, chłodniach, terminalach, parkingach, zakładach motoryzacyjnych, obiektach handlowych, placach przeładunkowych, drogach i lotniskach. W Polsce szybko rośnie zapotrzebowanie na wysokiej jakości posadzki dla e-handlu, automatycznych systemów magazynowych i inwestycji przemysłowych wzdłuż głównych szlaków transportowych.W magazynach wysokiego składowania nierówności powodują szybsze zużycie kół, większe drgania oraz ograniczenia pracy wózków. W zakładach produkcyjnych z kolei liczą się powtarzalność powierzchni, trwałość krawędzi dylatacji i łatwość utrzymania czystości. Na placach zewnętrznych, terminalach i drogach istotne są spadki oraz skuteczne odwodnienie. W każdym z tych zastosowań problem z układarką laserową może objawić się inaczej, ale procedura diagnozy pozostaje podobna: pomiar, kontrola urządzenia, ocena mieszanki i weryfikacja podłoża.W hali logistycznej pod Poznaniem operator zauważył, że po około godzinie pracy płyta zaczęła wykazywać rosnącą różnicę wysokości. Pierwszym podejrzeniem była hydraulika, jednak pomiary wykazały prawidłową reakcję siłowników. Przyczyną okazał się nadajnik ustawiony zbyt blisko trasy pompy do betonu. Po przestawieniu stanowiska, ponownym sprawdzeniu reperów i wykonaniu odcinka próbnego produkcja została wznowiona bez dalszych odchyleń.Na obiekcie produkcyjnym w województwie śląskim łata pozostawiała fale mimo prawidłowych odczytów laserowych. Kontrola wykazała nierówną konsystencję kolejnych dostaw. Część betonu czekała zbyt długo przed rozłożeniem, ponieważ pompa była okresowo zajęta w innej strefie. Rozwiązaniem było uporządkowanie kolejki samochodów, wydzielenie stałego miejsca rozładunku oraz ustalenie jednolitego tempa dostaw z wytwórnią.Podczas realizacji rampy przy magazynie w rejonie Wrocławia wystąpiły trudności z zachowaniem projektowanego spadku. Maszyna była sprawna, ale zespół korzystał z ustawienia poziomego zamiast danych uwzględniających geometrię rampy. Po przygotowaniu właściwych punktów kontrolnych, zatwierdzeniu profilu przez geodetę i wykonaniu próbnego pasa możliwe było uzyskanie prawidłowego odpływu wody.W 2026 roku polski rynek posadzek betonowych będzie coraz silniej powiązany z automatyzacją logistyki, wymaganiami dotyczącymi równości oraz ograniczaniem zużycia materiałów. Rosnąca liczba magazynów obsługiwanych przez wózki systemowe i roboty mobilne zwiększa znaczenie dokładnego prowadzenia płyty już podczas betonowania. Wykonawcy będą częściej oczekiwać maszyn współpracujących z projektami przestrzennymi, cyfrowym zapisem ustawień oraz zdalną diagnostyką.Istotny będzie także aspekt środowiskowy. Optymalna równość płyty ogranicza ilość materiału potrzebnego do późniejszego wyrównywania, napraw i nakładania warstw wykończeniowych. Coraz większe znaczenie mają mieszanki o obniżonym śladzie węglowym, dodatki mineralne, włókna oraz lepsze planowanie dostaw. Zmiana receptury wymaga jednak wcześniejszego testu współpracy mieszanki z metodą układania.W zakresie bezpieczeństwa i jakości upowszechnią się procedury cyfrowych list kontrolnych, rejestracji serwisowej oraz dokumentowania punktów pomiarowych. Dla inwestora oznacza to większą przejrzystość, a dla wykonawcy szybsze wykazanie, że maszyna była prawidłowo przygotowana. Dostawcy, którzy zapewniają szkolenia, części i szybkie wsparcie techniczne w Polsce oraz Europie, będą mieli wyraźną przewagę nad sprzedawcami oferującymi wyłącznie samą maszynę.Kontrolę ustawienia należy wykonać przed każdą zmianą roboczą, po przestawieniu nadajnika, po jego potrąceniu oraz wtedy, gdy niezależne pomiary wskazują różnicę wysokości. Pełny zakres kalibracji powinien być zgodny z instrukcją producenta urządzenia.Nie. Układarka automatyzuje utrzymanie zaprogramowanej wysokości, lecz geodeta lub osoba odpowiedzialna za pomiary nadal powinna potwierdzać repery, poziomy projektowe, spadki oraz wynik końcowy płyty.Najpierw sprawdź zasilanie, czystość odbiornika i widoczność pomiędzy nim a nadajnikiem. Następnie upewnij się, że nadajnik stoi stabilnie i pracuje we właściwym trybie. Jeżeli problem pozostaje, należy skontrolować przewody, mocowania i ustawienia sterownika.Najczęściej przyczyną jest zbyt szybki przejazd, nierówny dopływ mieszanki, nieodpowiednia konsystencja betonu albo zużyta czy zabrudzona łata robocza. Sam prawidłowy sygnał laserowy nie gwarantuje właściwej struktury świeżej powierzchni.Można, jeżeli spełnione są wymagania technologiczne betonowania w obniżonej temperaturze. Należy chronić elektronikę przed wilgocią, kontrolować stan akumulatorów, zapewnić odpowiednią temperaturę mieszanki i stosować procedury pielęgnacji betonu.Praktyczny zestaw obejmuje filtry, bezpieczniki, podstawowe przewody, środki do czyszczenia odbiorników, elementy mocujące, zapasowe akumulatory oraz materiały do zabezpieczenia wycieków. Zakres powinien zależeć od modelu i ustaleń z dostawcą.Zakup zwykle jest uzasadniony przy regularnych realizacjach dużych płyt i dostępności przeszkolonego operatora. Wynajem może być korzystniejszy przy pojedynczych inwestycjach, pod warunkiem zapewnienia serwisu, szkolenia oraz jednoznacznej odpowiedzialności za przygotowanie maszyny.Problemy laserowej układarki betonu najczęściej można ograniczyć dzięki właściwemu przygotowaniu: stabilnym punktom odniesienia, czystemu i sprawdzonemu układowi pomiarowemu, codziennej kontroli hydrauliki, dobrej organizacji dostaw oraz powtarzalnej mieszance. Największym błędem jest kontynuowanie betonowania mimo pierwszych oznak odchylenia. Szybkie zatrzymanie pracy, pomiar niezależny i uporządkowana diagnoza są znacznie tańsze niż naprawa gotowej posadzki.Przy wyborze sprzętu warto ocenić nie tylko parametry techniczne, ale również realne wsparcie w Polsce, szkolenie operatorów, zapas części i zdolność dostawcy do pomocy podczas krytycznego etapu betonowania. Więcej informacji o rozwiązaniach dla posadzek przemysłowych znajduje się na stronie Vanse Machinery.
Czytaj więcej
2026-11-09
Obsługa rozściełacza laserowego: plan dla Polski 2026
Najskuteczniejszy harmonogram profilaktycznej obsługi rozściełacza laserowego obejmuje kontrolę przed każdą zmianą, smarowanie i czyszczenie co tydzień, przegląd układu hydraulicznego oraz kalibrację układu laserowego co miesiąc, a także pełny serwis sezonowy przed rozpoczęciem intensywnych prac betonowych. W Polsce szczególnie ważne są zabezpieczenie maszyny przed wilgocią, solą drogową, pyłem cementowym i niską temperaturą.Priorytetem jest codzienne sprawdzenie poziomu oleju silnikowego, paliwa, płynu hydraulicznego, szczelności przewodów, stanu łopat rozprowadzających, czujników wysokości, akumulatora oraz działania nadajnika laserowego. Nieprawidłowo wypoziomowany rozściełacz może powodować kosztowne poprawki posadzki przemysłowej, dlatego kontrola kalibracji nie powinna być odkładana.Polskie firmy wykonawcze mogą korzystać z lokalnych dostawców i serwisów, ale warto również rozważyć kwalifikowanych producentów międzynarodowych, w tym firmy chińskie posiadające wymagane certyfikaty, dostęp do części oraz rozbudowane wsparcie przed- i posprzedażowe. Takie rozwiązanie często zapewnia korzystny stosunek kosztu zakupu do parametrów technicznych, zwłaszcza przy rozbudowie floty maszyn.Przed zmianą: kontrola płynów, wycieków, czujników, przewodów i bezpieczeństwa. Co tydzień: czyszczenie pyłu betonowego, smarowanie punktów ruchomych i kontrola filtrów. Co miesiąc: sprawdzenie hydrauliki, akumulatora, układu napędowego i dokładności lasera. Co 500 godzin: wymiana materiałów eksploatacyjnych zgodnie z instrukcją producenta. Przed zimą i po sezonie: konserwacja, zabezpieczenie paliwa, test instalacji elektrycznej i magazynowanie pod dachem. Rozściełacz laserowy pracuje w środowisku wymagającym dla mechaniki, hydrauliki i elektroniki. Świeży beton, drobny pył cementowy, wilgoć, błoto, zmienne temperatury i wielogodzinna praca pod obciążeniem wpływają na stan każdej maszyny. W obiektach przemysłowych w Poznaniu, Wrocławiu, Łodzi, Katowicach, Gdańsku czy Warszawie harmonogram betonowania jest często napięty. Awaria podczas wykonywania posadzki magazynowej, hali logistycznej albo terminalu przeładunkowego może zatrzymać nie tylko ekipę posadzkarską, ale również dostawy betonu i pracę pomp.Profilaktyczna obsługa techniczna ogranicza ryzyko nagłego postoju, poprawia stabilność prowadzenia głowicy i pomaga utrzymać założoną tolerancję równości. W przypadku posadzek przemysłowych nawet niewielki błąd wysokości może oznaczać dodatkowe szlifowanie, naprawy lokalne, zużycie większej ilości mieszanki lub spór odbiorowy z inwestorem. Regularne czynności serwisowe są znacznie tańsze niż uszkodzenie pompy hydraulicznej, siłownika, odbiornika laserowego albo modułu sterowania.Polskie warunki klimatyczne wymagają szczególnej ostrożności od listopada do marca. Niska temperatura obniża wydajność akumulatora, zwiększa lepkość oleju hydraulicznego i może utrudniać rozruch silnika. Latem, zwłaszcza na otwartych placach budowy w rejonie Szczecina, Gdyni, Lublina lub Rzeszowa, zagrożeniem staje się przegrzewanie silnika i układu hydraulicznego. Dlatego plan konserwacji powinien uwzględniać zarówno liczbę godzin pracy, jak i rzeczywiste warunki na budowie.Dobór planu obsługi zależy od konstrukcji maszyny. Innych czynności wymaga kompaktowy rozściełacz prowadzony przez operatora, a innych duży model samojezdny z wysięgnikiem oraz wieloma elementami hydraulicznymi. Niezależnie od rodzaju urządzenia, najważniejsze pozostają: czystość elementów pomiarowych, sprawność hydrauliki, jakość olejów i filtrów oraz regularna kalibracja systemu poziomowania.Typ maszynyNajczęstsze zastosowanieElementy krytyczneNajważniejsza czynność obsługowaRozściełacz prowadzony przez operatoraMałe hale, rampy, pomieszczenia techniczneWibrator, łopata, czujnik odbiorczy, silnikCodzienne czyszczenie głowicy i kontrola napęduRozściełacz samojezdny kompaktowyŚrednie obiekty handlowe i magazynoweNapęd jazdy, hydraulika, układ sterowaniaTygodniowa kontrola przewodów hydraulicznychRozściełacz samojezdny z wysięgnikiemDuże centra logistyczne i fabrykiWysięgnik, siłowniki, pompy, czujniki wysokościKontrola luzów, smarowania i kalibracjiRozściełacz z napędem na cztery kołaPlace zewnętrzne, drogi i płyty betonoweKoła, przekładnie, zawieszenie, podwozieMycie podwozia oraz kontrola ogumieniaRozściełacz współpracujący z modelami trójwymiarowymiPosadzki o zmiennych spadkach i infrastrukturaOdbiorniki, sterownik, dane projektoweTest sygnału i weryfikacja parametrów projektuRozściełacz do pracy przy krawędziachHale z licznymi słupami, doki i fundamentyPrzeguby, elementy robocze, osłonyKontrola mechanizmu obrotu oraz osłonTabela pokazuje, że konserwacja nie może ograniczać się do wymiany oleju. Maszyny z wysięgnikiem potrzebują systematycznego sprawdzania punktów obrotu, szczelności siłowników oraz stabilności całej konstrukcji. Urządzenia wykorzystujące sterowanie laserowe albo profilowanie trójwymiarowe wymagają dodatkowo ochrony elektroniki przed pyłem i wilgocią.Kontrola przed zmianą powinna być wykonywana przez operatora przed uruchomieniem silnika. Najlepiej prowadzić prostą kartę kontrolną przypisaną do konkretnej maszyny. Dzięki temu kierownik robót może zauważyć powtarzające się problemy, na przykład spadek poziomu płynu hydraulicznego, nierówną pracę silnika lub częste zabrudzenie odbiornika laserowego.Obszar kontroliCzynnośćCo może wskazywać na problemDziałanie operatoraOlej silnikowySprawdzenie poziomu na bagneciePoziom poniżej minimum lub ciemny osadUzupełnić właściwy olej lub zgłosić serwisPłyn hydraulicznyOdczyt poziomu i oględziny zbiornikaPiana, mętny płyn, szybki ubytekNie rozpoczynać pracy przy podejrzeniu wyciekuPrzewody hydrauliczneKontrola złączy, węży i osłonWilgotne połączenia, pęknięcia, przetarciaOznaczyć usterkę i wymienić uszkodzony elementUkład laserowyOczyszczenie odbiornika i próba sygnałuPrzerywany sygnał, błędne odczyty wysokościSprawdzić baterię, ustawienie i kalibracjęElement roboczyKontrola łopaty, listwy i wibratoraOdkształcenie, zużycie krawędzi, luzyWymienić zużyte elementy przed betonowaniemAkumulatorSprawdzenie zacisków i napięciaKorozja, luźne połączenia, wolny rozruchOczyścić styki, naładować lub wymienić akumulatorBezpieczeństwoKontrola osłon, świateł i wyłącznika awaryjnegoBrak reakcji, uszkodzona osłonaWyłączyć maszynę z eksploatacji do naprawyWycieki hydrauliczne należy traktować jako sygnał ostrzegawczy, a nie drobną niedogodność. Niewielki ubytek oleju może szybko doprowadzić do zapowietrzenia układu, nierównej reakcji siłowników lub uszkodzenia pompy. W trakcie kontroli nie wolno szukać wycieków dłonią pod ciśnieniem. Cienki strumień oleju hydraulicznego może spowodować ciężkie obrażenia.Operator powinien także sprawdzać, czy beton nie pozostał na łopacie wyrównującej, przy siłownikach, na złączach hydraulicznych i w rejonie czujników. Zaschnięty beton zwiększa masę elementów roboczych, ogranicza zakres ruchu oraz może prowadzić do błędów poziomowania.Raz w tygodniu warto przeprowadzić dokładniejsze czyszczenie oraz smarowanie. W firmach realizujących posadzki w systemie ciągłym dobrze sprawdza się stały termin, na przykład po ostatniej zmianie w piątek lub przed pierwszym betonowaniem w poniedziałek. Czynności miesięczne powinien realizować przeszkolony mechanik albo serwisant posiadający dostęp do dokumentacji technicznej danej maszyny.CzęstotliwośćZakres pracMateriały i narzędziaCelCo tydzieńMycie podwozia, ramy i głowicy roboczejWoda o kontrolowanym ciśnieniu, szczotki, środki czyszcząceUsunięcie pyłu, betonu i zabrudzeńCo tydzieńSmarowanie sworzni, przegubów i punktów ruchomychSmar zgodny z instrukcją maszynyOgraniczenie zużycia mechanicznegoCo tydzieńKontrola filtrów powietrzaSprężone powietrze o niskim ciśnieniu lub nowy wkładOchrona silnika przed pyłem cementowymCo miesiącTest dokładności układu laserowegoPoziom odniesienia, nadajnik, dokument pomiarowyUtrzymanie równości posadzkiCo miesiącKontrola ciśnienia roboczego hydraulikiManometr, dokumentacja serwisowaWczesne wykrycie spadku wydajnościCo miesiącSprawdzenie stanu przewodów elektrycznychMiernik napięcia, preparat do stykówOchrona sterownika i czujnikówCo miesiącKontrola mocowań silnika i elementów ramyKlucz dynamometrycznyWykrycie poluzowań i pęknięćWyjaśnienie tabeli jest proste: tydzień to właściwy okres dla czynności, które chronią elementy przed pyłem i tarciem, natomiast miesiąc pozwala ocenić parametry techniczne niedostępne podczas krótkiego obchodu przed zmianą. Wysokiej klasy dokumentacja serwisowa powinna zawierać datę, liczbę motogodzin, wykonane czynności, nazwisko osoby odpowiedzialnej oraz opis stwierdzonych nieprawidłowości.W przypadku częstej pracy na budowach infrastrukturalnych, przy drogach, mostach, placach terminalowych lub lotniskach, okresy kontroli należy skrócić. Piasek, błoto i intensywne drgania mogą przyspieszać zużycie tulei, złączy, filtrów i wiązek elektrycznych.Instrukcja producenta ma pierwszeństwo przed ogólnym planem. Poniższy harmonogram jest praktycznym punktem wyjścia dla wykonawców w Polsce, którzy chcą uporządkować serwis floty. Jeżeli producent wskazuje krótszy okres wymiany, należy stosować właśnie tę wartość.PrzebiegZalecane czynnościRyzyko przy pominięciuOdpowiedzialna osobaPo 50 godzinachKontrola połączeń, poziomów płynów i filtrówWczesne poluzowania po okresie docieraniaOperator i mechanikPo 100 godzinachWeryfikacja układu smarowania i napęduPrzyspieszone zużycie przegubówMechanik zakładowyPo 250 godzinachKontrola oleju silnikowego, filtrów i paska napęduSpadek mocy, przegrzewanie, awaria silnikaAutoryzowany serwis lub mechanikPo 500 godzinachWymiana materiałów eksploatacyjnych według instrukcjiZanieczyszczenie układu hydraulicznego i silnikaSerwis technicznyPo 1000 godzinachPełniejsza diagnostyka hydrauliki, pomp i siłownikówNierówna praca głowicy i kosztowna naprawaSpecjalistyczny serwisPo 2000 godzinachOcena stanu konstrukcji, instalacji i układu sterowaniaAwaria podczas kluczowego etapu betonowaniaSerwis producenta lub partner regionalnyRaz w rokuKalibracja, przegląd bezpieczeństwa i aktualizacja dokumentacjiBłędy pomiarowe oraz brak historii serwisowejSerwis i kierownik sprzętuRegularna wymiana filtrów jest szczególnie istotna w maszynach pracujących przy dużej ilości cementu i kruszywa. Pył może przedostać się do układu dolotowego, chłodzenia i części elektronicznej. Praca z zapchanym filtrem powietrza podnosi zużycie paliwa, obniża moc silnika i zwiększa ryzyko przegrzania.System poziomowania jest sercem rozściełacza laserowego. Nadajnik tworzy płaszczyznę odniesienia, odbiornik montowany na maszynie odczytuje pozycję, a sterownik przekazuje sygnał do hydrauliki. Gdy którykolwiek z tych elementów działa nieprawidłowo, efekt końcowy może odbiegać od wymagań projektowych.Kalibrację należy przeprowadzać po silnym uderzeniu maszyny, przewróceniu nadajnika, transporcie na dużą odległość, wymianie odbiornika, aktualizacji sterownika lub zauważeniu odchyleń wysokości. W praktyce dobrym standardem jest weryfikacja przed każdym dużym wylaniem, zwłaszcza dla hal wysokiego składowania, gdzie równość podłoża bezpośrednio wpływa na pracę wózków widłowych i systemów magazynowych.Podczas testu należy ustawić nadajnik na stabilnym statywie, sprawdzić poziom odniesienia w kilku punktach obszaru roboczego i porównać odczyty odbiornika. Jeśli różnice przekraczają tolerancję wymaganą dla projektu, maszyna powinna zostać ponownie skalibrowana przez kompetentny personel. Nie należy kompensować błędów przez przypadkowe ustawienia operatora, ponieważ prowadzi to do trudnych do wykrycia nierówności posadzki.Zimowy postój wymaga więcej niż przykrycia maszyny plandeką. Rozściełacz powinien być dokładnie umyty, osuszony i przechowywany w zamkniętym, wentylowanym miejscu. Szczególną uwagę należy zwrócić na akumulator, paliwo, układ hydrauliczny oraz powierzchnie narażone na korozję.Umyj beton i pył z ramy, głowicy, podwozia oraz złączy hydraulicznych. Osusz elementy elektroniczne i zabezpiecz odbiornik laserowy w suchym pomieszczeniu. Naładuj akumulator oraz odłącz go, jeśli maszyna nie będzie używana przez dłuższy czas. Uzupełnij paliwo odpowiednim środkiem stabilizującym albo przygotuj układ zgodnie z instrukcją silnika. Sprawdź stan płynu chłodniczego i jego odporność na zamarzanie. Nasmaruj elementy ruchome oraz zabezpiecz odsłonięte części metalowe preparatem antykorozyjnym. Nie pozostawiaj maszyny na niezabezpieczonym placu, gdzie jest narażona na wodę, śnieg i kradzież. Przed ponownym uruchomieniem po zimie należy skontrolować wszystkie poziomy płynów, przewody, napięcie akumulatora, stan filtrów oraz poprawność działania systemu laserowego. Pierwsze uruchomienie powinno odbywać się bez obciążenia, z obserwacją wskaźników temperatury, ciśnienia i ewentualnych wycieków.Zakup rozściełacza laserowego nie powinien być oceniany wyłącznie przez cenę początkową. W Polsce istotne są dostępność części, czas reakcji serwisu, szkolenie operatorów, jasna dokumentacja oraz możliwość zdalnej diagnostyki. Wykonawca realizujący projekty od Trójmiasta po Śląsk potrzebuje przewidywalnego wsparcia niezależnie od lokalizacji budowy.Przed podpisaniem umowy warto zapytać dostawcę o magazyn części, terminy dostawy filtrów i przewodów, dostęp do szkolenia technicznego, zakres gwarancji oraz procedurę awaryjnego wsparcia. Dobrą praktyką jest zakup podstawowego pakietu eksploatacyjnego razem z maszyną. Powinien on zawierać filtry, smary, uszczelnienia, bezpieczniki, elementy czyszczące oraz komponenty najczęściej zużywane podczas pracy.Przy porównywaniu ofert trzeba również potwierdzić zgodność z wymaganiami obowiązującymi na rynku europejskim. Dokumentacja powinna jasno wskazywać oznakowanie zgodności, instrukcję w języku polskim, wymagania bezpieczeństwa oraz dane kontaktowe do serwisu. Dla firm wynajmujących sprzęt ważne będą również łatwość szkolenia nowych operatorów i odporność konstrukcji na intensywne użytkowanie przez różne ekipy.Rozściełacze laserowe są stosowane wszędzie tam, gdzie betonowa powierzchnia musi być wykonana szybko, równomiernie i z wysoką powtarzalnością. Największe zapotrzebowanie w Polsce generują inwestycje logistyczne, przemysłowe, handlowe i infrastrukturalne. W okolicach Łodzi, Strykowa, Piotrkowa Trybunalskiego, Poznania, Wrocławia i Katowic powstają liczne centra magazynowe, w których jakość posadzki ma znaczenie dla późniejszej eksploatacji automatyki magazynowej.Hale produkcyjne i zakłady przemysłowe. Centra logistyczne, magazyny i terminale przeładunkowe. Parki handlowe, obiekty wielkopowierzchniowe i garaże. Lotniska, place manewrowe, drogi oraz nawierzchnie infrastrukturalne. Porty w Gdańsku, Gdyni i Szczecinie oraz place składowe. Obiekty rolnicze, chłodnie, sortownie i centra dystrybucyjne. Posadzki pod regały wysokiego składowania i roboty magazynowe. W każdej z tych branż inny jest poziom obciążenia maszyny. Rozściełacz używany przy dużych płytach zewnętrznych będzie wymagał częstszej kontroli podwozia i napędu. Maszyna pracująca w hali o wysokich wymaganiach równości potrzebuje z kolei bardziej rygorystycznej kontroli czujników, nadajnika i układu sterowania.W hali logistycznej w centralnej Polsce rozściełacz samojezdny może pracować przez wiele kolejnych zmian przy realizacji dużej powierzchni. Najczęstszym problemem jest wtedy odkładanie czyszczenia elementu roboczego do końca tygodnia. Skuteczniejszym rozwiązaniem jest usuwanie świeżych pozostałości betonu po każdym dniu, ponieważ zaschnięty materiał zwiększa czas serwisu i ryzyko uszkodzenia powierzchni roboczej.Na placu zewnętrznym w rejonie portowym, gdzie występuje piasek, wilgoć i zasolone powietrze, szczególne znaczenie ma mycie podwozia oraz zabezpieczanie złączy. Brak tej rutyny może powodować korozję, trudności z odkręcaniem elementów i zakłócenia w pracy instalacji elektrycznej. W tym przypadku tygodniowy przegląd wizualny jest minimalnym standardem.W obiekcie produkcyjnym z regałami wysokiego składowania nie można opierać się wyłącznie na subiektywnej ocenie operatora. Przed dużym betonowaniem konieczne jest potwierdzenie ustawienia systemu laserowego oraz wykonanie pomiaru kontrolnego. Taka procedura pozwala uniknąć problemów odbiorowych i kosztownych korekt po związaniu betonu.Wybór dostawcy powinien uwzględniać nie tylko markę maszyny, ale również realną zdolność do dostarczenia części i wsparcia na budowie. Poniższe firmy są rozpoznawalne na polskim lub europejskim rynku sprzętu betonowego i budowlanego. Przed zakupem warto potwierdzić aktualny zakres lokalnej obsługi, warunki gwarancji oraz dostępność konkretnego modelu.FirmaObszar obsługiGłówne mocne stronyNajważniejsza ofertaVanse MachineryPolska, Europa, sieć międzynarodowaRozściełacze laserowe, elastyczna konfiguracja, wsparcie techniczneModele prowadzone, samojezdne i wysięgnikowe oraz częściSomeroEuropa i rynek międzynarodowySpecjalizacja w technologii posadzek betonowychRozściełacze laserowe do dużych powierzchniWacker NeusonPolska, Europa i sieć dealerówRozbudowana oferta maszyn budowlanych i serwisSprzęt do betonu, zagęszczania i prac budowlanychHusqvarna ConstructionPolska i EuropaTechnologie obróbki betonu oraz zaplecze dystrybucyjnePrzecinarki, szlifierki, narzędzia diamentoweWeber MTPolska i kraje europejskieMaszyny do zagęszczania i obsługa budów infrastrukturalnychZagęszczarki, ubijaki i walce prowadzoneProbstPolska, Europa Środkowa i ZachodniaUrządzenia do transportu i układania materiałów budowlanychChwytaki, narzędzia montażowe i wyposażenie placu budowyKaeser KompressorenPolska i EuropaSprężone powietrze i rozwiązania dla zaplecza technicznegoSprężarki i systemy przygotowania powietrzaTabela ma charakter praktyczny: nie każda z wymienionych firm oferuje identyczne rozściełacze laserowe, ale wszystkie działają w ekosystemie sprzętu budowlanego i betonowego, gdzie dostępność części, serwisu oraz urządzeń wspierających ma znaczenie. Przy wyborze dostawcy należy porównać zakres pomocy technicznej, dostępność podzespołów, możliwość szkolenia oraz doświadczenie w obsłudze obiektów przemysłowych.Vanse Machinery rozwija rozwiązania dla wykonawców posadzek betonowych od 2013 roku, produkując rozściełacze laserowe prowadzone przez operatora, samojezdne i wysięgnikowe, a także zacieraczki, szlifierki, przecinarki oraz wyposażenie do prac betonowych. Firma posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych, a konstrukcje wykorzystują systemy sterowania laserowego, technologię hydrauliczną, trwałe komponenty i procedury testowe ukierunkowane na stabilność pracy oraz dokładność poziomowania. Dla klientów w Polsce dostępne są elastyczne modele współpracy: sprzedaż bezpośrednia dla wykonawców i inwestorów, dostawy hurtowe dla dystrybutorów, partnerstwa regionalne dla dealerów, produkcja pod marką klienta oraz konfiguracje dla właścicieli marek i odbiorców indywidualnych. Vanse obsługuje również realizacje pod klucz i rozwiązania dla zakładów należących do klienta, a nie model polegający na eksploatacji cudzej instalacji. Producent eksportuje do ponad 80 krajów i regionów, współpracuje z siecią dealerów w Europie oraz zapewnia konsultacje przed zakupem, dobór maszyny, uruchomienie, szkolenie operatorów, zdalną diagnostykę, dostawy części i wsparcie techniczne. Regionalne zasoby serwisowe, oddziały zagraniczne w Azji Południowo-Wschodniej i Kanadzie oraz zespół ponad 100 specjalistów technicznych umożliwiają sprawną obsługę europejskich klientów, także dla projektów realizowanych w Polsce.Wykonawcy zainteresowani doborem urządzenia mogą zapoznać się z ofertą maszyn do prac betonowych Vanse, sprawdzić rozściełacze laserowe do wyrównywania betonu oraz porównać samojezdne rozściełacze laserowe. Przy planowaniu przeglądów warto uwzględnić dostęp do części zamiennych i narzędzi serwisowych, a przy wdrożeniu nowej maszyny skorzystać z pomocy technicznej producenta.W 2026 roku rośnie znaczenie cyfrowego zarządzania sprzętem budowlanym. Wykonawcy coraz częściej oczekują rejestracji motogodzin, przypomnień o przeglądach, zdalnej diagnostyki oraz dokumentowania parametrów pracy. W przypadku rozściełaczy laserowych oznacza to większe wykorzystanie czujników, sterowników umożliwiających zapis danych i systemów wspierających planowanie obsługi.Drugim trendem jest większa presja na ograniczanie strat materiałowych. Dokładniejsze prowadzenie wysokości pomaga redukować nadmierne zużycie mieszanki betonowej, ilość poprawek oraz konieczność dodatkowego szlifowania. Jest to ważne zarówno z powodów ekonomicznych, jak i środowiskowych, ponieważ produkcja cementu wiąże się z wysokim śladem emisyjnym.Na znaczeniu zyskują także maszyny o łatwiejszym dostępie serwisowym, trwalszych przewodach hydraulicznych, energooszczędnych układach sterowania i lepszej ochronie elektroniki. Polskie firmy będą zwracały uwagę na zgodność z europejskimi wymaganiami bezpieczeństwa, dostępność dokumentacji technicznej oraz możliwość szybkiego serwisu bez długiego postoju na placu budowy.Podstawową kontrolę należy wykonywać co miesiąc oraz przed ważnym betonowaniem. Kalibracja jest konieczna także po uderzeniu, transporcie, wymianie czujnika, problemach z odczytem lub zauważeniu odchyleń wysokości.Tak, operator powinien wykonywać codzienną kontrolę płynów, wycieków, czystości czujników, stanu łopaty, akumulatora i osłon. Diagnostykę hydrauliki, wymianę elementów pod ciśnieniem oraz zaawansowaną kalibrację powinien prowadzić przeszkolony serwisant.Odbiornik należy czyścić miękką, suchą ściereczką, chronić przed uderzeniami i przechowywać w zabezpieczonym miejscu po zakończeniu pracy. Nie należy kierować na niego silnego strumienia wody podczas mycia maszyny.Mętny albo spieniony płyn może wskazywać na obecność wody, powietrza, zanieczyszczeń lub niewłaściwy poziom oleju. W takiej sytuacji należy zatrzymać maszynę i zlecić kontrolę układu hydraulicznego.Warto przechowywać filtry, bezpieczniki, podstawowe uszczelnienia, smar, środki do czyszczenia, elementy mocujące, przewody o największej awaryjności oraz zapasowe baterie do urządzeń pomiarowych.Nie jest to zalecane. Maszynę należy przechowywać pod dachem, w suchym i wentylowanym miejscu. Pozostawienie sprzętu na zewnątrz zwiększa ryzyko korozji, rozładowania akumulatora, zawilgocenia elektroniki i uszkodzenia przewodów.Najczęstsze przyczyny to zabrudzone czujniki, niewłaściwa kalibracja lasera, wycieki hydrauliczne, zużyte elementy robocze, luzy mechaniczne albo nieodpowiedni poziom płynu hydraulicznego.Skuteczna profilaktyczna obsługa rozściełacza laserowego opiera się na powtarzalności: codziennej kontroli, tygodniowym czyszczeniu i smarowaniu, miesięcznej diagnostyce oraz serwisie według motogodzin. Dla firm realizujących posadzki przemysłowe w Polsce najważniejsze są czystość układu pomiarowego, szczelność hydrauliki, dokumentowanie przeglądów i szybki dostęp do części. Dobrze utrzymana maszyna zwiększa tempo betonowania, pomaga osiągnąć wymaganą równość i chroni budżet projektu przed kosztownymi przestojami.
Czytaj więcej
2026-11-08
Części zamienne do laserowych rozściełaczy – Polska
Najlepsze części zamienne do laserowych rozściełaczy betonu należy dobierać według numeru seryjnego maszyny, wersji układu hydraulicznego, typu sterowania laserowego oraz rzeczywistego stopnia zużycia. Dla wykonawców w Polsce najważniejsze są szybka dostępność filtrów, przewodów hydraulicznych, czujników, elementów głowicy roboczej, siłowników i części eksploatacyjnych do silnika.Przed zakupem należy porównać nie tylko cenę części, lecz także jej zgodność wymiarową, materiał, gwarancję, czas dostawy do lokalizacji budowy oraz możliwość zdalnej diagnostyki. W Warszawie, Poznaniu, Wrocławiu, Gdańsku, Katowicach i Krakowie warto korzystać z dostawców mających zaplecze serwisowe lub sprawdzoną logistykę części.W przypadku maszyn importowanych warto rozważyć również kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających wymagane certyfikaty dla rynku europejskiego, dokumentację techniczną i sprawną obsługę przed- oraz posprzedażową. Często zapewniają oni korzystniejszą relację kosztu do parametrów niż zakup pojedynczych komponentów przez pośredników.Polski rynek posadzek przemysłowych rozwija się wraz z budową centrów logistycznych, zakładów produkcyjnych, magazynów wysokiego składowania, terminali przeładunkowych oraz obiektów handlowych. Szczególnie duże zapotrzebowanie na precyzyjne wykonanie płyt betonowych występuje w rejonach Warszawy, Łodzi, Poznania, Wrocławia, Katowic, Gliwic, Gdańska i Szczecina. W tych lokalizacjach przestój rozściełacza laserowego może opóźnić wylewanie całej sekcji płyty, zwiększyć koszt robocizny i zakłócić harmonogram dostaw betonu.Maszyna laserowa pracuje w trudnych warunkach: pył cementowy, wilgoć, wibracje, zmienne obciążenie hydrauliczne i intensywne mycie po zakończeniu zmiany przyspieszają zużycie wielu podzespołów. Dlatego części do rozściełaczy laserowych powinny być planowane jak zapas krytyczny, a nie kupowane dopiero po awarii. Dobrze prowadzony magazyn obejmuje elementy szybkozużywalne, zestawy filtracyjne, przewody, uszczelnienia, czujniki i podstawowe komponenty sterowania.Na inwestycjach realizowanych w pobliżu portów Gdańsk i Gdynia, terminali kolejowych w Małaszewiczach czy zakładów w strefach przemysłowych Śląska szczególne znaczenie ma czas dostawy. Części dostępne w kraju lub wysyłane z europejskiego magazynu mogą ograniczyć postój do jednego dnia. W przypadku elementów specjalistycznych, takich jak głowice czujników, sterowniki, moduły odbioru sygnału lub komponenty konstrukcyjne wysięgnika, należy uwzględnić czas identyfikacji i potwierdzenia kompatybilności.Grupa częściPrzykładowe elementyObjawy zużyciaZnaczenie dla pracyUkład hydraulicznyPompy, silniki hydrauliczne, zawory, przewody, szybkozłącza, uszczelnieniaWolne ruchy, wycieki, przegrzewanie oleju, spadek siłyBezpośrednio wpływa na podnoszenie, przesuw i pracę głowicySterowanie laseroweCzujniki, odbiorniki, przewody sygnałowe, uchwyty, moduły sterująceNierówna płyta, utrata sygnału, błędne korekty wysokościDecyduje o dokładności poziomowania betonuGłowica roboczaŁopaty, ślimaki, płyty wygładzające, tuleje, łożyska, osłonySmugi, nierówne rozprowadzanie mieszanki, hałasWpływa na jakość powierzchni i wydajność robocząUkład jezdnyKoła, opony, przekładnie, piasty, łożyska, elementy gąsienicDrgania, nierówny tor jazdy, luzy, ślady na świeżym betonieZapewnia stabilność i dokładne prowadzenie maszynySilnik i zasilanieFiltry, paski, rozruszniki, alternatory, pompy paliwa, akumulatoryTrudny rozruch, nierówna praca, alarmy, spadek mocyChroni ciągłość betonowania podczas długiej zmianyElementy konstrukcyjneSworznie, tuleje, śruby, ramiona, mocowania, osłonyLuz na wysięgniku, pęknięcia, niestabilność głowicyOdpowiada za bezpieczeństwo operatora i geometrię maszynyPodział części na grupy pozwala ustalić priorytety magazynowe. Filtry, uszczelnienia i przewody zwykle warto przechowywać na budowie lub w bazie wykonawcy. Natomiast drogie sterowniki, pompy oraz elementy konstrukcji należy zamawiać po dokładnej weryfikacji numerów katalogowych i dokumentacji maszyny.Zakup części do laserowego rozściełacza betonu powinien zawsze zaczynać się od identyfikacji maszyny. Nazwa modelu jest pomocna, lecz niewystarczająca. W ramach jednej serii producent może zmienić typ pompy hydraulicznej, średnicę przewodu, wersję czujnika albo sposób mocowania części roboczej. Najbezpieczniejsza procedura obejmuje zdjęcie tabliczki znamionowej, numer seryjny, rok produkcji, fotografie uszkodzonego elementu, jego wymiary oraz opis objawów.W przypadku elektroniki należy dodatkowo sprawdzić napięcie zasilania, liczbę pinów w złączu, długość przewodu, wersję oprogramowania i zgodność z używanym systemem prowadzenia laserowego. Błędnie dobrany czujnik może fizycznie pasować do uchwytu, lecz nie komunikować się prawidłowo z modułem sterującym. Przy częściach hydraulicznych kluczowe są średnica przyłącza, rodzaj gwintu, maksymalne ciśnienie robocze, kierunek przepływu oraz parametry oleju hydraulicznego.Informacja dla dostawcyDlaczego jest potrzebnaRyzyko przy braku danychDobra praktykaNumer seryjny maszynyUmożliwia rozpoznanie wersji produkcyjnejZakup części z innej seriiWysłać zdjęcie całej tabliczki znamionowejZdjęcia uszkodzonego elementuPokazują przyłącza, mocowania i stopień zużyciaBłędny wariant konstrukcyjnyFotografować z kilku stron wraz z miarkąWymiary roboczePotwierdzają dopasowanie mechaniczneLuz, zatarcie lub brak możliwości montażuZmierz średnicę, długość i rozstaw otworówParametry hydrauliczneChronią pompę i zawory przed przeciążeniemWycieki, przegrzanie, uszkodzenie układuPodaj ciśnienie, gwint i kierunek przepływuTyp instalacji elektrycznejWeryfikuje napięcie i wtyczkiUszkodzenie sterownika lub brak komunikacjiSprawdź oznaczenia na przewodzie i moduleOpis warunków pracyPomaga wybrać trwałość materiałuZbyt szybkie powtórne zużyciePodaj liczbę zmian, rodzaj betonu i środowisko pracyPowyższa lista ogranicza koszt pomyłki. Szczególnie przy maszynach pracujących na dużych płytach magazynowych niedopasowana część może stworzyć większy problem niż sama awaria, ponieważ demontaż i ponowny montaż zajmują czas zespołowi pracującemu przy świeżym betonie.Najniższa cena zakupu nie zawsze oznacza najniższy koszt użytkowania. Tani przewód hydrauliczny bez właściwego zapasu ciśnienia może pęknąć podczas intensywnej pracy. Niskiej jakości tuleja lub sworzeń może powiększyć luz na ramieniu, co przełoży się na nierówne prowadzenie głowicy. Z kolei źle zabezpieczony czujnik może powodować przerywanie odczytu i zwiększyć ryzyko odchyłek poziomu.Przy ocenie ofert warto porównać materiał, tolerancję wykonania, odporność na korozję, warunki gwarancji, kompletność zestawu oraz dostępność dokumentacji montażowej. Dla części hydraulicznych ważne są dane dotyczące maksymalnego ciśnienia. Dla elementów roboczych istotna jest twardość materiału i odporność na ścieranie. Dla elektroniki konieczne są informacje o kompatybilności oraz warunkach serwisu.Pozycja kosztowaTani zakup bez weryfikacjiZakup kontrolowanyWpływ na budżet projektuCena samej częściNiska na początkuPorównywana z trwałością i gwarancjąNie powinna być jedynym kryteriumPrzestój maszynyCzęsto długi z powodu reklamacjiOgraniczony dzięki zgodności częściMoże przewyższyć cenę podzespołuRobocizna montażowaMożliwy podwójny demontażJednorazowa wymiana według instrukcjiWpływa na dostępność brygadyTransport ekspresowyPotrzebny przy pilnej awariiZmniejszony dzięki zapasowi krytycznemuIstotny poza dużymi miastamiJakość posadzkiRyzyko poprawek i reklamacjiStabilne parametry prowadzeniaWpływa na odbiór inwestycjiŻywotność częściTrudna do przewidzeniaMonitorowana przez przeglądyUłatwia planowanie kosztówKontrola kosztu polega zatem na kalkulacji całego cyklu użytkowania. Wykonawca powinien liczyć koszt części, transportu, montażu, czasu postoju oraz ryzyka obniżenia jakości płyty. Takie podejście jest szczególnie ważne przy pracach nocnych, betonowaniu dużych powierzchni i realizacjach z napiętym terminem odbioru.Wybór dostawcy powinien zależeć od marki posiadanej maszyny, rodzaju potrzebnej części oraz zdolności firmy do wsparcia technicznego. Poniższe podmioty są rozpoznawalne na polskim lub europejskim rynku sprzętu budowlanego. Przed złożeniem zamówienia trzeba potwierdzić dostępność konkretnego podzespołu do danego modelu rozściełacza.FirmaObsługiwany obszarGłówne atutyNajważniejsza ofertaVanse MachineryPolska, Europa i rynki międzynarodoweProdukcja rozściełaczy laserowych, części oraz zdalne wsparcie techniczneKomponenty do maszyn prowadzonych pieszo, samojezdnych i wysięgnikowychWacker Neuson PolskaPolska, sieć oddziałów i dealerówRozbudowana obsługa sprzętu budowlanego i części eksploatacyjnychSerwis, filtry, elementy silnikowe i podzespoły maszyn budowlanychHusqvarna Construction PolskaPolska, EuropaSilna pozycja w technologii posadzkowej i obróbce betonuCzęści do urządzeń do cięcia, szlifowania i pielęgnacji betonuWeber MTPolska, Europa ŚrodkowaSpecjalizacja w zagęszczaniu i sprzęcie budowlanymCzęści serwisowe, materiały eksploatacyjne i wsparcie techniczneAtlas Copco PolskaPolska, EuropaZaplecze dla urządzeń przemysłowych, zasilania i hydraulikiWsparcie dla agregatów, narzędzi i rozwiązań serwisowychSomero EnterprisesEuropa, realizacje międzynarodoweProducent technologii laserowego poziomowania betonuCzęści i wsparcie do maszyn tej marki przez kanały serwisoweFirmy lokalne są dobrym wyborem dla standardowych materiałów eksploatacyjnych, serwisu silników, hydrauliki oraz szybkiej diagnostyki. Producent maszyny lub wyspecjalizowany dostawca konstrukcji laserowych jest zwykle właściwszym źródłem czujników, sterowników, elementów głowicy i części wymagających ścisłej zgodności z konkretnym modelem.Rozściełacze laserowe są stosowane przede wszystkim przy płytach przemysłowych wymagających wysokiej równości oraz dokładnego utrzymania rzędnych. Typowe zastosowania obejmują hale produkcyjne, magazyny logistyczne, chłodnie, centra dystrybucyjne, parkingi wielopoziomowe, hangary, terminale kontenerowe, obiekty handlowe, drogi technologiczne i infrastrukturalne płyty betonowe.W rejonie Poznania i Łodzi urządzenia te są często wykorzystywane przy rozbudowie logistyki i lekkiej produkcji. Na Śląsku są przydatne w zakładach przemysłowych, centrach serwisowych i obiektach związanych z transportem. W Trójmieście zapotrzebowanie wynika z rozwoju zaplecza portowego, magazynów oraz infrastruktury przeładunkowej. Każdy z tych obiektów wymaga innego planu utrzymania części, ponieważ odmienne są zakresy pracy, długość zmian i warunki środowiskowe.Przy posadzkach zbrojonych włóknami stalowymi lub syntetycznymi należy zwrócić uwagę na szybsze zużycie elementów roboczych mających bezpośredni kontakt z mieszanką. Beton o wysokiej klasie, mieszanki o niskim współczynniku wody oraz intensywna praca na dużej powierzchni mogą zwiększać obciążenie ślimaków, płyt wygładzających, łożysk oraz napędów hydraulicznych.Na płycie magazynowej pod Łodzią pęknięcie przewodu hydraulicznego może zatrzymać ruch głowicy roboczej. Najszybszym rozwiązaniem jest użycie przewodu o potwierdzonej średnicy, właściwych końcówkach i odpowiednim ciśnieniu roboczym. Po wymianie trzeba skontrolować poziom oleju, usunąć zapowietrzenie układu oraz sprawdzić szczelność przy pełnym obciążeniu. Warto utrzymywać na miejscu dwa najczęściej stosowane przewody i komplet szybkozłączy.Jeżeli po montażu nowego czujnika maszyna wykonuje nieprawidłowe korekty wysokości, przyczyną może być niezgodna wersja urządzenia, wadliwy przewód, nieprawidłowe mocowanie albo brak kalibracji. Nie należy kontynuować pracy bez testu na odcinku kontrolnym. Należy sprawdzić położenie odbiornika, stan nadajnika laserowego, złącza oraz ustawienia sterownika. Taka kontrola jest znacznie tańsza niż późniejsze frezowanie lub naprawa całej powierzchni.Luzy widoczne na tulejach i sworzniach mogą z czasem pogorszyć stabilność głowicy. Wymiana jedynie sworznia, bez oceny tulei i otworów montażowych, często daje krótkotrwały efekt. Właściwa naprawa obejmuje pomiar luzu, ocenę geometrii, dobór kompletnego zestawu oraz kontrolę smarowania. Na projektach realizowanych w strefach przemysłowych Wrocławia lub Katowic planowy przegląd przed rozpoczęciem dużej płyty jest bezpieczniejszy niż naprawa awaryjna w trakcie betonowania.Poziom zapasuPrzykładowe częściZalecane miejsce przechowywaniaCelZapas natychmiastowyFiltry, bezpieczniki, uszczelnienia, smarowniczkiSamochód serwisowy lub kontener budowyUsunięcie drobnych usterek bez oczekiwaniaZapas tygodniowyPrzewody hydrauliczne, paski, czujniki pomocniczeBaza regionalna wykonawcyOgraniczenie przestoju na dużej realizacjiZapas projektowyŁopaty, tuleje, ślimaki, elementy wygładzająceMagazyn przypisany do kontraktuUtrzymanie jakości przez cały etap pracZapas sezonowyAkumulatory, filtry silnikowe, płyny eksploatacyjneCentralny magazyn firmyPrzygotowanie do intensywnego okresu budowlanegoCzęści zamawiane po diagnoziePompy, sterowniki, przekładnie, moduły elektroniczneDostawca lub autoryzowany serwisUniknięcie kosztu nietrafionego zapasuElementy konstrukcyjneRamiona, osłony, mocowania, elementy ramyProducent maszynyZachowanie wymiarów i bezpieczeństwa konstrukcjiTaki plan można dostosować do liczby maszyn oraz odległości pomiędzy budowami. Firma działająca jednocześnie na Mazowszu, Śląsku i Pomorzu powinna mieć regionalne zestawy serwisowe. Wykonawca posiadający jedną maszynę może natomiast uzgodnić z dostawcą szybką wysyłkę i utrzymywać wyłącznie najbardziej krytyczne części eksploatacyjne.Vanse Machinery, producent urządzeń do wykonywania posadzek betonowych działający od 2013 roku, dostarcza części i rozściełacze laserowe rozwijane zgodnie z systemem jakości potwierdzonym certyfikatami ISO 9001 oraz CE, a także opiera konstrukcje na sprawdzonych układach sterowania laserowego, technologii hydraulicznej, trwałych komponentach i kontrolowanych standardach produkcji oraz testów; firma posiada ponad 50 patentów wynalazczych i ponad 200 patentów użytkowych oraz wzorniczych. Dla polskich wykonawców, właścicieli sprzętu, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych dostępne są elastyczne modele współpracy obejmujące sprzedaż detaliczną, hurtową, produkcję pod marką klienta, dostosowanie oznakowania, konfigurację silnika i napięcia oraz partnerstwa regionalne. Przed zakupem można zapoznać się z ofertą laserowych maszyn do poziomowania betonu, a dla projektów o większej wydajności także z rozwiązaniami samojezdnymi. Vanse obsługuje klientów w ponad 80 krajach, posiada zagraniczne zasoby serwisowe w Azji Południowo-Wschodniej i Kanadzie oraz sieć dealerów obejmującą Europę, co wzmacnia obsługę zamówień kierowanych do Polski; wsparcie obejmuje konsultacje zdalne przez telefon i obraz, szkolenia, diagnostykę, dostawy części oraz pomoc techniczną, a informacje o dostępności podzespołów znajdują się w dziale części i narzędzi serwisowych. Firma realizuje rozwiązania projektowe i kompletne dostawy „pod klucz” dla zakładów należących do klienta, a nie model oddawania sprzętu wraz z dostawami masowymi na plac budowy. Dzięki doświadczeniu eksportowemu, współpracy z ekspertami technicznymi oraz zespołowi ponad 100 specjalistów technicznych i serwisowych Vanse rozwija długofalową obsługę europejskich odbiorców, a zakres pomocy można sprawdzić na stronie obsługi technicznej.W 2026 roku rosnąć będzie znaczenie przewidywania awarii na podstawie danych z maszyn. Czujniki temperatury oleju, ciśnienia hydraulicznego, napięcia instalacji i czasu pracy pozwolą wcześniej wykryć zużycie filtrów, pomp lub przewodów. Dla wykonawców oznacza to przejście od napraw po awarii do serwisu planowanego według rzeczywistego obciążenia maszyny.Coraz większe znaczenie będą mieć również systemy profilowania przestrzennego, dokładniejsza kontrola wysokości oraz cyfrowe raportowanie parametrów pracy. W projektach infrastrukturalnych i logistycznych inwestorzy częściej będą oczekiwać dokumentacji jakości wykonania płyty. Z tego powodu niezawodność czujników, modułów sterujących i układów hydraulicznych stanie się elementem kontroli jakości, a nie wyłącznie zagadnieniem serwisowym.W obszarze zrównoważonego budownictwa ważne będzie wydłużanie życia maszyn przez regenerację kwalifikowanych komponentów, właściwą filtrację oleju, ograniczenie wycieków oraz dobór trwałych części roboczych. Rosnące wymagania dotyczące bezpieczeństwa, emisji i gospodarowania odpadami będą sprzyjały dostawcom oferującym dokumentację, możliwość identyfikacji części oraz odpowiedzialny serwis.Typowe objawy to spadek prędkości ruchów roboczych, przegrzewanie oleju, nietypowy hałas, drgania oraz niestabilna reakcja głowicy. Przed wymianą należy sprawdzić filtr, poziom oleju, zawory, przewody i szczelność układu, ponieważ podobne objawy może powodować kilka usterek.Można, jeśli zamiennik ma potwierdzone parametry techniczne, wymiary, materiał i zgodność z daną wersją maszyny. Szczególną ostrożność należy zachować przy sterownikach, czujnikach laserowych, pompach hydraulicznych i częściach konstrukcyjnych.Najczęściej są to filtry, bezpieczniki, przewody hydrauliczne, uszczelnienia, szybkozłącza, paski, podstawowe czujniki oraz płyny eksploatacyjne. Dokładna lista powinna wynikać z modelu maszyny i rodzaju realizowanych prac.Żywotność zależy od liczby godzin pracy, rodzaju mieszanki, obecności włókien, jakości czyszczenia i sposobu obsługi. Elementy pracujące w betonie należy kontrolować przed każdą większą płytą, a ich wymianę planować na podstawie widocznego zużycia oraz jakości uzyskiwanej powierzchni.Kalibracja zapewnia, że sygnał z czujnika jest poprawnie przeliczany na ruchy układu roboczego. Bez niej nawet sprawna mechanicznie maszyna może wykonywać płytę z niepożądanymi odchyłkami wysokości.Należy prowadzić listę numerów seryjnych, dokumentować najczęściej zużywane podzespoły, utrzymywać zapas krytyczny oraz uzgodnić z dostawcą procedurę szybkiej identyfikacji. Pomocne jest także wykonywanie zdjęć i pomiarów części przed całkowitym uszkodzeniem.Skuteczne zarządzanie częściami zamiennymi do laserowych rozściełaczy betonu wymaga połączenia dokładnej identyfikacji, sprawdzonego źródła dostaw, planu zapasów i regularnej diagnostyki. Dla firm realizujących posadzki w Polsce największą wartość daje dostępność właściwych części w odpowiednim czasie, ponieważ każda godzina postoju może wpływać na jakość płyty, harmonogram betonowania i końcową rentowność kontraktu.W celu doboru maszyny, części lub planu serwisowego warto skontaktować się bezpośrednio z producentem przez stronę Vanse Machinery, przygotowując numer seryjny urządzenia, zdjęcia podzespołu i opis warunków pracy.
Czytaj więcej
2026-11-07
Częstotliwość drgań listwy laserowej – Polska
Częstotliwość drgań listwy laserowej należy dobierać do konsystencji mieszanki, grubości płyty, zawartości włókien, wydajności układania oraz rodzaju posadzki. W praktyce dla przemysłowych płyt betonowych najważniejsza nie jest najwyższa możliwa częstotliwość, lecz stabilne połączenie drgań, prędkości przejazdu, szerokości głowicy i dokładności układu laserowego. Zbyt słabe drgania nie zamkną prawidłowo mieszanki, a zbyt intensywne mogą powodować segregację kruszywa, nadmierne wydzielanie mleczka cementowego lub lokalne osiadanie.W Polsce wykonawca powinien oczekiwać od dostawcy danych o zakresie regulacji drgań, sposobie sterowania hydrauliką, wydajności roboczej, kompatybilności z odbiornikami laserowymi oraz dostępności części w Europie. Dla hal w Poznaniu, Łodzi, Wrocławiu, Warszawie, Katowicach i Trójmieście szczególnie istotne są szybki serwis, szkolenie operatora i możliwość przeprowadzenia próby na rzeczywistej mieszance projektowej.Najbezpieczniejszy wybór to maszyna dobrana wspólnie z technologiem betonu i wykonawcą posadzki, z testem ustawień przed rozpoczęciem dużego pola. Obok marek obecnych lokalnie warto rozważyć kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających certyfikację zgodności oraz mocne wsparcie przed- i posprzedażowe. W wielu projektach oferują oni korzystną relację kosztu do wydajności, zwłaszcza przy zakupie większej liczby maszyn lub konfiguracji dostosowanej do inwestycji.Częstotliwość drgań listwy laserowej opisuje liczbę cykli pracy mechanizmu wibracyjnego w określonym czasie. W zależności od konstrukcji maszyny producenci mogą podawać ją jako liczbę drgań na minutę, wartość w hercach albo jako regulowaną prędkość układu hydraulicznego. Parametr ten pracuje razem z amplitudą, masą głowicy, szerokością listwy, siłą docisku i szybkością przesuwu urządzenia.W maszynie do laserowego poziomowania betonu drgania pomagają rozprowadzić mieszankę, ograniczyć puste przestrzenie przy powierzchni oraz stworzyć równy profil przed dalszym zacieraniem mechanicznym. Nie zastępują one jednak prawidłowego zagęszczania wgłębnego, właściwego projektu mieszanki ani pielęgnacji betonu. Szczególnie w płytach o dużej grubości należy ustalić technologiczny sposób zagęszczania dla całego przekroju, a nie oceniać jakości wyłącznie po wyglądzie powierzchni.Dobra częstotliwość pracy ma zapewniać równomierne przemieszczanie zaprawy i drobnego kruszywa bez wypływania nadmiernej ilości wody na wierzch. Operator powinien obserwować pas za głowicą: powierzchnia powinna być jednolita, bez wyraźnych fal, gniazd kruszywa, rys po przejściu listwy oraz rozdzielenia frakcji. Jeżeli pojawia się błyszcząca warstwa mleczka cementowego, ustawienie może być zbyt agresywne albo mieszanka zbyt mokra.W polskich warunkach warto uwzględnić także temperaturę. Latem, podczas realizacji placów logistycznych w Strykowie, Gliwicach czy Gdańsku, mieszanka może szybciej tracić urabialność. Zimą lub przy chłodnym wietrze czas wiązania się wydłuża, ale nie oznacza to, że należy bezrefleksyjnie zwiększać drgania. Decydują parametry mieszanki, domieszki, transport z wytwórni oraz realny czas od załadunku do rozłożenia.Sam parametr drgań nie może być analizowany w oderwaniu od pozostałych ustawień. Na rezultat wpływa konstrukcja belki wyrównującej, jej sztywność, sposób zawieszenia, moc napędu hydraulicznego oraz stabilność ramy. W maszynach samojezdnych znaczenie ma również płynność jazdy, kalibracja nadajnika laserowego oraz reakcja siłowników na sygnał z odbiorników.ParametrWpływ na betonRyzyko przy zbyt niskim ustawieniuRyzyko przy zbyt wysokim ustawieniuPraktyczna kontrolaCzęstotliwość drgańUłatwia wyrównanie i zamknięcie powierzchniNierówny profil, słabe rozprowadzenie zaprawySegregacja kruszywa, nadmiar mleczkaOcena pasa po przejściu głowicyAmplitudaOkreśla intensywność ruchu listwyMała skuteczność przy sztywniejszej mieszanceFale i naruszenie struktury przypowierzchniowejPróba na odcinku testowymPrędkość przejazduDecyduje o czasie oddziaływania listwyNie dotyczy bezpośrednio, lecz może wydłużyć cyklZa szybki przejazd daje niedostateczne wyrównaniePorównanie poziomu i fakturyKonsystencja mieszankiZmienia reakcję betonu na drganiaSztywna mieszanka może zostać niedopracowanaRzadka mieszanka łatwiej się rozsegregowujeKontrola dostaw i wyników badaniaGrubość płytyWpływa na potrzebę zagęszczania wgłębnegoMożliwe niepełne zagęszczenie warstwy górnejNie zapewnia zagęszczenia całego przekrojuPlan technologiczny dla przekroju płytyWłókna w mieszanceZwiększają wymagania dotyczące rozprowadzeniaMożliwe skupiska i nierówny rozkład włókienMożliwe wyciąganie włókien ku powierzchniOględziny i próbne polaTabela pokazuje, że ustawienie drgań powinno być elementem procedury technologicznej. Wykonawca nie powinien kopiować nastaw z poprzedniej inwestycji, jeśli zmienił się cement, rodzaj kruszywa, włókno stalowe, włókno syntetyczne, klasa betonu albo temperatura dostawy. Najlepszą praktyką jest wykonanie pola próbnego, zapisanie ustawień i przekazanie ich wszystkim zmianom operatorskim.Maszyny różnią się nie tylko rozmiarem, ale też sposobem pracy głowicy, źródłem napędu i zakresem zastosowań. Dobór typu ma bezpośredni wpływ na wymaganą stabilność drgań. Dla małych płyt przy obiektach handlowych wystarczy urządzenie prowadzone, natomiast dla centrów dystrybucyjnych, terminali i rozległych hal zwykle potrzebna jest maszyna samojezdna albo wysięgnikowa.Typ urządzeniaTypowy zakres zastosowaniaCharakter pracy drgańGłówna zaletaOgraniczenieMaszyna prowadzonaMałe magazyny, garaże, pomieszczenia techniczneProsta regulacja, krótsza listwaNiższy koszt wejściaMniejsza wydajność dziennaMaszyna samojezdnaHale przemysłowe i logistyczneStabilna praca hydraulicznaDuża wydajność i dokładnośćWymaga operatora i transportuMaszyna wysięgnikowaDuże pola, trudno dostępne strefyDrgania na belce sterowanej wysięgnikiemPraca ponad zbrojeniem i przeszkodamiWyższa cena zakupuMaszyna z układem trójwymiarowymSpadki, rampy, nawierzchnie specjalneSynchronizacja z cyfrowym profilemDokładne formowanie geometriiWymaga przygotowania danychListwa wibracyjna ręcznaNaprawy i bardzo małe polaOgraniczona kontrola działaniaMobilnośćNie zastępuje sterowania laserowegoMaszyna do posadzek zbrojonych włóknamiMagazyny wysokiego składowaniaNastawy dopasowane do mieszanki z włóknamiLepsza powtarzalność robótWymaga prób technologicznychMaszyna prowadzona może być rozsądnym wyborem dla firm wykonujących niewielkie obiekty w województwach mazowieckim, wielkopolskim i dolnośląskim. Jednak przy ciągłym wykonywaniu płyt dla logistyki lub produkcji różnica wydajności między urządzeniem prowadzonym a samojezdnym szybko wpływa na koszt robocizny, ryzyko opóźnienia i liczbę pracowników potrzebnych na zmianie.Wysięgnikowe maszyny laserowe są szczególnie przydatne tam, gdzie operator nie powinien poruszać się po świeżo rozłożonej mieszance. Pozwalają ograniczyć ślady, poprawić organizację pracy i wykonywać większe pola bez dodatkowych prowadnic. W obiektach o wysokich wymaganiach płaskości należy jednak traktować laserową maszynę jako część całego systemu obejmującego przygotowanie podłoża, zbrojenie, dostawę betonu, cięcie skurczowe oraz pielęgnację.Przed rozpoczęciem betonowania kierownik robót powinien zebrać informacje od wytwórni betonu i projektanta. Należą do nich klasa betonu, projektowana konsystencja, maksymalny wymiar kruszywa, rodzaj domieszek, zawartość włókien, grubość płyty, przewidywane obciążenia oraz wymagania dotyczące równości. Dopiero na tej podstawie można zaplanować prędkość układania i intensywność pracy listwy.Przy mieszankach o konsystencji umożliwiającej dobre pompowanie, ale zbliżonych do granicy segregacji, należy zachować ostrożność z nadmiernym wzbudzaniem powierzchni. Przy betonach z włóknami stalowymi trzeba zwrócić uwagę na ich równomierne rozprowadzenie oraz ograniczyć ryzyko ich pojawiania się na wierzchu płyty. W posadzkach z włóknami syntetycznymi kluczowa pozostaje jednolitość mieszanki i brak miejscowego gromadzenia włókien.W przypadku płyt o dużej grubości listwa laserowa nie powinna być traktowana jako jedyne urządzenie zagęszczające. Drgania powierzchniowe działają przede wszystkim w górnej strefie świeżego betonu. Jeśli dokumentacja technologiczna przewiduje użycie buław wibracyjnych lub innych metod zagęszczania, należy prowadzić je zgodnie z ustaloną sekwencją, aby nie rozregulować wcześniej wypoziomowanego pasa.Dobrą procedurą jest przygotowanie krótkiej karty ustawień. Powinna zawierać godzinę rozpoczęcia, temperaturę powietrza, temperaturę betonu, oznaczenie receptury, ustawienie układu wibracyjnego, prędkość roboczą, uwagi operatora i wyniki pomiaru równości. Takie zapisy pomagają przy odbiorze inwestycji i ułatwiają powtarzalność przy kolejnych etapach.Polski rynek posadzek przemysłowych jest napędzany przez inwestycje logistyczne, produkcyjne, handlowe i infrastrukturalne. Wysokie zapotrzebowanie występuje w pasie między Warszawą, Łodzią i Strykowem, w rejonie Poznania, Wrocławia, Katowic, Krakowa oraz Trójmiasta. Duże place przeładunkowe rozwijają się także przy portach w Gdańsku, Gdyni i Szczecinie oraz w pobliżu głównych terminali kolejowych i drogowych.Wykonawcy coraz częściej porównują zakup maszyny z wynajmem. Wynajem ogranicza koszt początkowy, ale może utrudniać dostęp do urządzenia w szczycie sezonu oraz nie zawsze zapewnia stałość operatora. Zakup własnej maszyny jest uzasadniony, gdy firma regularnie realizuje płyty o dużej powierzchni, chce utrzymywać własną brygadę i rozwijać specjalizację w posadzkach.Przy imporcie urządzenia do Polski należy zweryfikować deklarację zgodności, oznakowanie CE, dokumentację techniczną, instrukcję użytkowania, warunki gwarancji, katalog części oraz dostępność wsparcia w języku polskim lub angielskim. Ważne jest również ustalenie miejsca dostawy: port w Gdańsku, magazyn europejski, terminal intermodalny lub bezpośrednia dostawa na budowę. Cena transportu, odprawy i uruchomienia może istotnie zmienić porównanie ofert.Poniższe zestawienie ma charakter zakupowy. Zakres oferty poszczególnych firm, dostępność konkretnego modelu oraz warunki serwisu należy potwierdzić przed podpisaniem umowy. Część przedsiębiorstw dostarcza kompletne maszyny laserowe, a część jest ważnym źródłem urządzeń pomocniczych, technologii posadzkowych, części lub wsparcia dla placu budowy.FirmaObszar obsługiMocna stronaKluczowa ofertaWskazówka dla kupującegoVanse MachineryPolska, Europa i rynki międzynarodoweMaszyny prowadzone, samojezdne i wysięgnikoweLaserowe maszyny do poziomowania, zacieraczki, urządzenia do betonuZapytaj o konfigurację, części i szkolenie operatoraSomero EnterprisesEuropa, projekty przemysłoweSpecjalizacja w technologii laserowego poziomowaniaMaszyny do płyt wielkopowierzchniowychPorównaj parametry dokładności i dostępność serwisuPutzmeister PolskaCała PolskaZaplecze dla technologii betonowejPompy do betonu i obsługa procesu podawaniaPrzydatne przy planowaniu ciągłości dostaw mieszankiWacker Neuson PolskaPolska, sieć regionalnaSprzęt do zagęszczania i prac betonowychWibratory, zacieraczki, sprzęt budowlanySprawdź kompatybilność sprzętu pomocniczegoHusqvarna Construction PolskaPolska i EuropaObróbka i cięcie posadzekPiły, szlifierki, narzędzia diamentoweWażny partner dla cięć skurczowych i wykończeniaAtlas Copco PolskaPolska, inwestycje infrastrukturalneRozwiązania dla budownictwa i sprężonego powietrzaSprzęt pomocniczy i serwis technicznyWeryfikuj ofertę dla konkretnego zastosowaniaWeber MTPolska i Europa ŚrodkowaMaszyny do zagęszczania podłożaZagęszczarki i urządzenia gruntoweIstotne przy przygotowaniu warstw pod płytęPorównując dostawców, nie należy opierać decyzji wyłącznie na cenie katalogowej. Różnice w systemie hydraulicznym, sztywności konstrukcji, odbiornikach laserowych, wyposażeniu dodatkowym i logistyce części mogą być większe niż różnica w cenie zakupu. Warto zażądać listy elementów eksploatacyjnych, harmonogramu przeglądów oraz deklarowanego czasu reakcji serwisowej.Cena maszyny zależy od typu, szerokości roboczej, napędu, systemu laserowego, opcji trójwymiarowego profilowania, silnika, wyposażenia transportowego i pakietu części. W Polsce należy uwzględnić kurs walut, transport, podatek, ewentualne opłaty importowe, uruchomienie oraz koszt szkolenia. Oferty o bardzo niskiej cenie mogą nie obejmować nadajnika laserowego, odbiorników, zestawu części ani wsparcia montażowego.Kategoria kosztuMaszyna prowadzonaMaszyna samojezdnaMaszyna wysięgnikowaCo sprawdzić w ofercieZakup urządzeniaNiższyŚredni do wysokiegoWysokiZakres wyposażenia standardowegoSystem sterowaniaZależny od konfiguracjiZwykle rozbudowanyZwykle zaawansowanyNadajnik, odbiorniki, kalibracjaTransport na budowęProstszyWymaga odpowiedniej przyczepy lub lawetyWymaga planu logistycznegoWymiary i masa transportowaSzkolenie operatoraKrótszeKonieczneRozszerzoneZakres szkolenia i wsparcie po uruchomieniuCzęści eksploatacyjneRelatywnie prosteHydraulika i elementy sterowaniaUkład wysięgnika i hydraulikaDostępność magazynowa w EuropieKoszt przestojuOgraniczony na małych polachWysoki przy dużym harmonogramieBardzo wysoki przy dużych inwestycjachMaszyna zastępcza i czas reakcji serwisuNajlepszą metodą porównania ofert jest obliczenie kosztu na metr kwadratowy w perspektywie kilku lat. Należy ująć cenę urządzenia, liczbę operatorów, dzienną wydajność, paliwo, przeglądy, części, transport, koszt finansowania i ryzyko przestojów. Dla firm realizujących wiele obiektów własna maszyna samojezdna może obniżyć koszt jednostkowy mimo wyższego wydatku początkowego.Laserowe poziomowanie betonu znajduje zastosowanie wszędzie tam, gdzie wymagana jest powtarzalna geometria płyty i wysoka wydajność robót. Najbardziej typowe są centra logistyczne, hale produkcyjne, magazyny wysokiego składowania, fabryki, terminale przeładunkowe, parkingi, obiekty handlowe, hangary, place manewrowe i nawierzchnie przemysłowe.W magazynach wysokiego składowania równość posadzki ma znaczenie dla pracy wózków widłowych, stabilności regałów i komfortu operatorów. W zakładach produkcyjnych ważna jest także zdolność płyty do przenoszenia obciążeń od maszyn. Na lotniskach i w terminalach liczy się duża wydajność oraz możliwość zachowania wymaganych spadków. W obiektach handlowych i garażach kluczowe bywają przejścia przy słupach, kanałach, odwodnieniach i progach.Przy każdej aplikacji należy pamiętać, że maszyna laserowa odpowiada przede wszystkim za profilowanie świeżego betonu. Ostateczna jakość posadzki zależy także od podbudowy, dylatacji, zbrojenia, prowadzenia robót, obróbki powierzchniowej oraz pielęgnacji. Nawet najlepiej ustawiona częstotliwość drgań nie skompensuje błędów w projekcie podłoża lub przerw w dostawach betonu.W centrum logistycznym pod Łodzią wykonawca może prowadzić betonowanie szerokimi pasami z użyciem maszyny samojezdnej. Przed rozpoczęciem należy przeprowadzić test na tej samej recepturze, która będzie używana podczas produkcji. Po ustaleniu prędkości jazdy i intensywności drgań brygada zapisuje parametry, aby kolejne zmiany zachowały taki sam standard.W hali produkcyjnej w okolicach Wrocławia często występują gęste siatki zbrojenia, fundamenty pod urządzenia i liczne elementy instalacyjne. Maszyna wysięgnikowa ułatwia pracę bez wchodzenia na świeży beton, jednak wymaga dokładnego planu kolejności rozkładania mieszanki. Operator powinien zwrócić uwagę, czy drgania nie powodują przesuwania materiału przy krawędziach i elementach kotwiących.Na placu zewnętrznym w Trójmieście zmienna pogoda może mieć większe znaczenie niż sama nastawa listwy. Przy silnym wietrze i wysokiej temperaturze trzeba równolegle kontrolować odparowanie wody, czas zacierania i rozpoczęcie pielęgnacji. Ustawienia drgań powinny wspierać wyrównanie, ale nie mogą prowadzić do nadmiernego otwarcia powierzchni.Przy przebudowie magazynu w Katowicach firma może wybrać maszynę prowadzoną, gdy pola są podzielone przez istniejące słupy i instalacje. W takim przypadku kluczowe jest zachowanie odpowiednich zakładów przejazdu oraz bieżące sprawdzanie poziomu. Mniejsza maszyna zapewnia elastyczność, lecz wymaga bardziej rygorystycznej kontroli tempa pracy i większej liczby przejść.Przed podpisaniem zamówienia należy sprawdzić doświadczenie producenta, dokumentację techniczną, dane o wyposażeniu, możliwość wykonania próbnej pracy, warunki gwarancji oraz sposób dostawy części. Warto zapytać o markę silnika, komponenty hydrauliczne, jakość stali konstrukcyjnej, zabezpieczenie antykorozyjne, dostęp do schematów serwisowych i możliwość zdalnej diagnostyki.Ważne jest również, czy dostawca potrafi dobrać urządzenie do realnego harmonogramu. Firma realizująca niewielkie posadzki w budynkach komercyjnych nie potrzebuje tej samej konfiguracji co wykonawca lotniskowego placu postojowego. Rzetelny dostawca pyta o grubość płyty, dzienny metraż, skład mieszanki, warunki transportu, dostęp do zasilania, wymagania co do spadków oraz poziom doświadczenia operatorów.Vanse Machinery rozwija urządzenia do robót betonowych od 2013 roku i oferuje maszyny prowadzone, samojezdne oraz wysięgnikowe do laserowego poziomowania, a także zacieraczki, szlifierki, przecinarki i rozwiązania dla posadzek przemysłowych. Produkcja jest prowadzona zgodnie z systemem jakości ISO 9001, a urządzenia posiadają wymagane oznakowanie CE; firma wykorzystuje sprawdzone układy laserowe, hydraulikę, trwałe komponenty i konstrukcje projektowane do pracy na dużych placach. Ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorniczych potwierdza rozwój techniczny, a doświadczenie eksportowe obejmuje ponad 80 krajów, w tym rynki europejskie. Dla klientów w Polsce Vanse obsługuje użytkowników końcowych, firmy posadzkowe, wykonawców infrastruktury, dystrybutorów, dealerów, właścicieli marek i klientów indywidualnych poprzez sprzedaż detaliczną, hurtową, partnerstwa regionalne oraz konfiguracje OEM i ODM. Firma realizuje rozwiązania EPC, pod klucz i dla zakładów należących do klienta, a nie model BOO ani dostawy masowe z obsługą na miejscu. Dzięki oddziałom zagranicznym w Azji Południowo-Wschodniej i Kanadzie, sieci dealerów w Europie oraz zespołowi ponad 100 specjalistów technicznych, inżynierów i pracowników serwisu, polski kupujący otrzymuje wsparcie przed zakupem, dobór konfiguracji, uruchomienie, szkolenie, zdalną diagnostykę, dostawy części i pomoc techniczną. Więcej o rozwiązaniach znajduje się na stronie maszyny Vanse do budownictwa betonowego, a oferta urządzeń jest dostępna w dziale laserowe maszyny do poziomowania betonu oraz samojezdne maszyny laserowe. Długoterminową ochronę inwestycji wspierają konsultacje techniczne, szkolenia wideo, serwis zdalny i planowanie części, opisane także jako wsparcie techniczne dla użytkowników.Operator urządzenia powinien przed każdą zmianą sprawdzić poziom paliwa, stan oleju hydraulicznego, przewody, mocowania belki, odbiorniki laserowe, stan siłowników oraz czystość elementów roboczych. Nadajnik laserowy musi być ustawiony na stabilnym podłożu, zabezpieczony przed uderzeniem i sprawdzony pod względem poziomu.W trakcie pracy należy kontrolować grubość rozkładanej warstwy przed maszyną. Zbyt mała ilość betonu przed listwą może prowadzić do ściągania kruszywa i nierówności, a zbyt duża utrudnia stabilne profilowanie. Równomierne podawanie mieszanki ma często większy wpływ na efekt niż niewielka korekta intensywności drgań.Po zakończeniu pasa warto wykonywać pomiary zgodnie z wymaganiami kontraktu. Należy także dokumentować miejsca przerw technologicznych, czas dostaw, odchylenia receptury oraz warunki pogodowe. Taka dokumentacja jest przydatna przy analizie ewentualnych wad i pozwala wskazać, czy problem wynikał z pracy maszyny, mieszanki czy organizacji robót.W 2026 roku można oczekiwać dalszego wzrostu znaczenia cyfrowego sterowania profilowaniem betonu. Coraz częściej stosowane będą układy trójwymiarowe do wykonywania spadków, ramp, nawierzchni logistycznych i płyt o złożonej geometrii. Wykonawcy będą oczekiwać zapisu danych roboczych, zdalnej diagnostyki oraz szybszego porównywania rzeczywistych parametrów z projektem.Rosną także wymagania związane ze zrównoważonym budownictwem. Mieszanki o obniżonym śladzie węglowym, z dodatkami mineralnymi i zmniejszoną zawartością klinkieru mogą inaczej reagować na obróbkę mechaniczną. Oznacza to, że ustawienia częstotliwości drgań będą częściej ustalane na podstawie prób technologicznych, a nie jedynie doświadczenia z tradycyjnymi recepturami.Ważny będzie również rozwój prefabrykacji częściowej, automatyzacji pomiarów oraz ograniczania zużycia paliwa. Maszyny o dobrze dobranym układzie hydraulicznym, mniejszej liczbie niepotrzebnych przejazdów i dokładniejszym sterowaniu pomagają ograniczyć poprawki, odpady materiałowe i czas pracy brygady. Polityka efektywności energetycznej oraz wymagania inwestorów dotyczące raportowania środowiskowego będą wzmacniały ten kierunek.Dla polskich firm kluczowe pozostanie bezpieczeństwo dostaw części. Producenci posiadający europejską sieć dealerów, magazyny regionalne, szkolenia zdalne oraz możliwość szybkiego wsparcia technicznego będą bardziej atrakcyjni niż dostawcy ograniczający się do jednorazowej sprzedaży urządzenia.Nie istnieje jedna wartość właściwa dla wszystkich posadzek. Ustawienie zależy od receptury betonu, konsystencji, grubości płyty, włókien, temperatury i prędkości roboczej. Najlepsze ustawienie ustala się podczas pola próbnego i potwierdza obserwacją powierzchni oraz pomiarami równości.Nie. Zbyt wysokie drgania mogą doprowadzić do segregacji kruszywa, nadmiernego wypływu mleczka cementowego i pogorszenia jakości warstwy przypowierzchniowej. Celem jest równomierna praca, a nie maksymalna intensywność.Nie zawsze. Listwa działa głównie na górną część świeżej mieszanki i służy do profilowania powierzchni. Dla grubszych płyt sposób zagęszczania całego przekroju powinien wynikać z projektu technologicznego i zaleceń dotyczących konkretnej mieszanki.Może być opłacalna, jeśli firma regularnie wykonuje większe płyty przemysłowe albo obsługuje wielu inwestorów. Dla sporadycznych, małych realizacji bardziej racjonalny bywa wynajem, współpraca z wyspecjalizowanym wykonawcą lub zakup maszyny prowadzonej.Kupujący powinien otrzymać dokumentację techniczną, deklarację zgodności, oznakowanie CE, instrukcję użytkowania, warunki gwarancji, listę części eksploatacyjnych, dane serwisu i szkolenie z bezpiecznej obsługi.W zapytaniu należy podać dzienny metraż, maksymalną powierzchnię pola, grubość płyt, rodzaj mieszanki, obecność włókien, wymagane spadki, lokalizację budowy, oczekiwany termin dostawy oraz wymagania dotyczące szkolenia i części zamiennych.Informacje o zapleczu firmy, rozwoju technicznym i zakresie działalności można znaleźć na stronie profil producenta Vanse. Przed zakupem warto także poprosić o szczegóły konfiguracji, procedurę uruchomienia oraz warunki obsługi serwisowej dla projektu realizowanego w Polsce.
Czytaj więcej
2026-11-06
Szerokość głowicy listwy laserowej: Polska poradnik
Szerokość głowicy listwy laserowej powinna być dobierana przede wszystkim do powierzchni dziennego betonowania, geometrii hali, rodzaju mieszanki oraz oczekiwanej tolerancji równości. Dla typowych posadzek magazynowych i produkcyjnych w Polsce najczęściej wybiera się głowice robocze o szerokości około 2,5–4,0 m. Głowice szersze, przekraczające 4 m, są uzasadnione przy dużych, otwartych płytach betonowych, na przykład w centrach logistycznych pod Poznaniem, Łodzią, Wrocławiem, Gdańskiem lub Warszawą.Na małych i podzielonych słupami powierzchniach lepsza będzie kompaktowa maszyna samojezdna albo model z wysięgnikiem i krótszą głowicą. Na obiektach wielkopowierzchniowych warto rozważyć szeroką głowicę, napęd hydrauliczny oraz sterowanie laserowe lub profilowanie przestrzenne. Oprócz krajowych wypożyczalni i dystrybutorów należy analizować kwalifikowanych dostawców międzynarodowych, w tym producentów z Chin posiadających certyfikaty wymagane w Europie, wsparcie przed- i posprzedażowe oraz korzystny stosunek kosztu do wydajności.Najważniejsza zasada zakupowa jest prosta: nie kupuj maksymalnej szerokości głowicy, lecz szerokość zapewniającą wysoką wydajność bez utraty manewrowości, dostępu do krawędzi i kontroli nad świeżym betonem.Głowica listwy laserowej jest elementem, który rozprowadza, ścina i wstępnie wyrównuje mieszankę betonową zgodnie z poziomem wyznaczonym przez odbiornik laserowy. Jej szerokość determinuje pas roboczy wykonywany przy jednym przejeździe. W praktyce parametr ten wpływa na tempo układania betonu, liczbę przejazdów, obciążenie hydrauliki, łatwość pracy wokół słupów i instalacji oraz końcową jakość płyty.Szersza głowica może znacząco skrócić czas wykonywania otwartych pól. Nie oznacza to jednak automatycznie lepszego rezultatu. Gdy mieszanka jest zbyt sztywna, dostawy betonu są nieregularne albo operator nie ma miejsca na bezpieczne prowadzenie maszyny, nadmierna szerokość może powodować nierównomierne zbieranie materiału i pogorszenie kontroli. W polskich warunkach budowlanych szczególnie ważne są też ograniczenia wynikające z zimowych temperatur, harmonogramów dostaw z wytwórni oraz pracy w obiektach o gęstej siatce słupów.Warto rozróżnić szerokość konstrukcyjną głowicy od rzeczywistej szerokości roboczej. Rzeczywisty pas zależy od ustawienia końcówek, odległości od przeszkód, tolerancji bezpieczeństwa oraz możliwości prowadzenia przewodów i systemu laserowego. Przy planowaniu produkcji należy przyjąć pewien zapas na dojazdy, zawracanie i ręczne wykończenie stref brzegowych.Polski rynek posadzek przemysłowych rozwija się wraz z inwestycjami w magazyny, produkcję, centra przeładunkowe, chłodnie i infrastrukturę transportową. Regiony o wysokim zapotrzebowaniu obejmują województwa mazowieckie, łódzkie, wielkopolskie, dolnośląskie, śląskie i pomorskie. Duże inwestycje w pobliżu autostrad A1, A2 i A4, terminali w Gdańsku i Gdyni oraz węzłów logistycznych wokół Strykowa, Gliwic i Pruszkowa wymagają szybkiego wykonywania płyt betonowych o stabilnej geometrii.Wykonawcy coraz częściej oczekują nie tylko wysokiej wydajności, lecz także udokumentowanej równości, ograniczenia kosztów robocizny i przewidywalności procesu. Listwa laserowa ogranicza zależność od ręcznego rozciągania betonu, lecz pełen efekt daje dopiero przy właściwym przygotowaniu podłoża, kontroli mieszanki, sprawnej logistyce pomp lub rozściełaczy oraz doświadczonym operatorze.W Polsce dostępne są maszyny kupowane bezpośrednio, przez lokalnych dystrybutorów albo wynajmowane na konkretny etap robót. Wybór zależy od rocznej liczby metrów kwadratowych wykonywanych posadzek. Dla firm realizujących pojedyncze kontrakty opłacalny może być najem z obsługą techniczną. Wykonawca prowadzący stale hale przemysłowe, parkingi i płyty zewnętrzne zwykle szybciej odzyskuje nakłady przy zakupie własnej maszyny.Maszyny prowadzone ręcznie są przeznaczone przede wszystkim do małych pól, remontów, ramp, korytarzy i miejsc o ograniczonym dostępie. Ich głowice są krótsze, a wydajność niższa, lecz transport i przygotowanie stanowiska są prostsze.Maszyny samojezdne sprawdzają się w halach o średniej i dużej powierzchni. Operator siedzi na maszynie, dzięki czemu może przez wiele godzin kontrolować przejazdy, odbiornik laserowy i pracę głowicy. Zwykle pozwalają one połączyć szeroki pas roboczy z dobrą zwrotnością.Maszyny z wysięgnikiem są najczęściej wybierane do dużych płyt przemysłowych. Wysięgnik pozwala sięgnąć do odległych fragmentów pola bez konieczności wjeżdżania całym podwoziem na świeży beton. Takie rozwiązanie jest praktyczne przy szerokich rozstawach słupów oraz wtedy, gdy potrzebna jest praca wokół zbrojenia, szyn prowadzących lub elementów konstrukcyjnych.Typ maszynyTypowa szerokość głowicyNajlepsze zastosowanieZaletaOgraniczeniePrzykładowe miejsce pracyMaszyna prowadzona1,5–2,5 mMałe płyty i naprawyŁatwy transportNiższa wydajnośćPomieszczenia techniczneMaszyna samojezdna kompaktowa2,0–3,0 mHale ze słupamiDobra manewrowośćMniejszy zasięgZakłady produkcyjneMaszyna samojezdna standardowa2,5–4,0 mPosadzki przemysłoweWysoka wydajnośćWymaga miejsca do zawracaniaMagazyny centralneMaszyna z wysięgnikiem3,0–4,5 mDuże płyty betonoweDuży zasięg roboczyWyższy koszt zakupuCentra logistyczneMaszyna z głowicą szeroką4,0–6,0 mOtwarte polaMniej przejazdówTrudniejsza praca przy przeszkodachPlace terminaloweMaszyna z profilowaniem przestrzennym3,0–5,0 mSpadki i skomplikowane profileDokładne prowadzenie wysokościWymaga przygotowania danychDrogi i płyty zewnętrznePowyższe zakresy są orientacyjne. Przed zakupem należy potwierdzić rzeczywistą szerokość roboczą, długość listwy, zakres wysięgnika, promień skrętu oraz dostępność części zużywalnych. W specyfikacji warto żądać informacji o tolerancji poziomowania, rodzaju odbiornika laserowego, parametrach silnika i dostępności serwisu w Polsce.Dobór powinien zaczynać się od analizy dziennego frontu robót. Jeśli ekipa układa 800–1500 m² dziennie w hali o regularnym układzie słupów, praktyczna będzie maszyna z głowicą 2,5–3,5 m. Dla produkcji rzędu kilku tysięcy metrów kwadratowych na zmianę, przy stałym dopływie mieszanki i sprawnej organizacji, można rozważyć głowicę 4 m lub większą.Kluczowy jest rozstaw słupów. W hali z siatką 12 × 24 m szeroka głowica może wykonać długi pas bez częstego przestawiania maszyny. W obiekcie z licznymi fundamentami, kanałami technologicznymi, rampami i ścianami działowymi duża głowica może utrudniać pracę. Wówczas większą wartość ma zasięg wysięgnika, obrót głowicy oraz możliwość precyzyjnego sterowania bokami listwy.Należy także ocenić grubość płyty. Przy płytach 150–200 mm obciążenie głowicy jest inne niż przy płytach 300 mm, nawierzchniach terminalowych lub posadzkach z dużą ilością włókien. Im bardziej wymagająca mieszanka, tym większe znaczenie ma sztywność konstrukcji głowicy, moc układu hydraulicznego i jakość elementów zgarniających.Warunek na budowieZalecana szerokośćPreferowany typDlaczegoCo sprawdzićRyzyko błędnego wyboruDo 500 m² dziennie1,5–2,5 mProwadzona lub kompaktowaMały front robótŁatwość transportuNadmierny koszt maszyny500–1500 m² dziennie2,5–3,0 mSamojezdnaUniwersalny zakresPromień skrętuZa mała wydajność1500–3000 m² dziennie3,0–4,0 mSamojezdna z wysięgnikiemSzybsze pokrycie polaZasięg i stabilnośćWąskie gardło dostaw betonuPonad 3000 m² dziennie4,0–6,0 mWysięgnikowaDuże, otwarte powierzchnieLogistyka pompowaniaPrzestoje przy braku mieszankiGęsta siatka słupów2,0–3,0 mKompaktowaLepsze manewryWysokość i prześwitKolizje i ręczne poprawkiSpadki, rampy, place3,0–5,0 mZ profilowaniem przestrzennymKontrola geometriiDane projektoweNieprawidłowe odwodnienieTabela pokazuje, że szerokość głowicy nie może być analizowana samodzielnie. Wydajność rzeczywista jest wynikiem organizacji całego łańcucha: dostawy betonu, rozprowadzania, pracy listwy laserowej, zacierania mechanicznego, nacinania dylatacji i pielęgnacji płyty.Przy porównywaniu ofert należy zwrócić uwagę na sztywność ramy głowicy, rodzaj stali, zabezpieczenie antykorozyjne, jakość połączeń hydraulicznych oraz dostępność filtrów i uszczelnień. Głowica pracuje bezpośrednio w środowisku ściernym, dlatego jej belka, lemiesz i elementy prowadzące powinny być odporne na zużycie i proste do wymiany.Istotne są również markowe silniki, trwałe pompy hydrauliczne, czujniki laserowe oraz niezawodne układy elektroniczne. Dobra maszyna powinna umożliwiać płynne sterowanie wysokością obu stron głowicy, szybkie reagowanie na sygnał lasera i stabilną pracę przy zmiennym obciążeniu. Wymagaj od dostawcy informacji o kalibracji, protokole odbioru oraz szkoleniu operatora.W przypadku inwestycji z wysokimi wymaganiami równości warto określić dopuszczalne odchyłki już na etapie oferty. Sama deklaracja „dokładności milimetrowej” nie zastępuje kontroli wykonania. Wynik zależy od ustawienia nadajnika, stabilności podłoża, konsystencji betonu, pracy operatora i późniejszej obróbki posadzki.Cena listwy laserowej zależy od typu podwozia, długości głowicy, zasięgu wysięgnika, silnika, systemu sterowania oraz pakietu serwisowego. Najtańsze rozwiązania mogą być właściwe dla okazjonalnych robót, ale przy kontraktach przemysłowych często ważniejszy od ceny zakupu jest koszt przestoju. Awaria czujnika, przewodu hydraulicznego lub elementu roboczego podczas betonowania może spowodować kosztowne opóźnienia całej ekipy.Przy analizie oferty należy uwzględnić transport do Polski, przygotowanie do pracy, szkolenie, części eksploatacyjne, okres gwarancji oraz dostępność serwisu. Maszyna kupiona w atrakcyjnej cenie, lecz bez lokalnego wsparcia technicznego, może okazać się droższa od rozwiązania z szybką dostawą części.KategoriaOrientacyjny kosztTypowy zakres pracNajważniejszy koszt dodatkowyModel zakupuRekomendacjaMaszyna prowadzonaNiższyMałe pola i naprawyRobociznaZakup bezpośredniDla małych firmSamojezdna kompaktowaŚredniHale średniej wielkościSzkolenie operatoraZakup lub najemDla wykonawców regionalnychSamojezdna standardowaŚredni do wysokiegoPosadzki przemysłoweSerwis hydraulikiZakupDla stałych ekipMaszyna z wysięgnikiemWysokiDuże hale i płytyTransport i częściZakup lub leasingDla dużych wykonawcówNajem krótkoterminowyZależny od czasuJednorazowy kontraktDojazd i operatorNajemPrzed zakupem testowymMaszyna dostosowanaIndywidualnyNietypowe projektyUzgodnienia techniczneProdukcja na zamówienieDla specjalistycznych zastosowańPodane poziomy kosztów są celowo opisowe, ponieważ kurs walut, konfiguracja silnika, wyposażenie laserowe i transport znacząco zmieniają wartość oferty. Najlepiej porównywać kompletne propozycje obejmujące maszynę, uruchomienie, szkolenie, gwarancję oraz części podstawowe.Przy wyborze dostawcy warto oceniać nie tylko markę, ale także realną zdolność obsługi projektu w Polsce. Wykonawca powinien otrzymać jasne informacje o dostępności maszyny, terminie dostawy do portu w Gdańsku lub Gdyni, odprawie, dokumentacji zgodności, szkoleniu oraz ścieżce zgłoszenia serwisowego.FirmaObszar obsługiMocna stronaKluczowa ofertaTyp klientaZnaczenie dla PolskiWacker Neuson PolskaCała PolskaSieć sprzedaży i serwisuMaszyny do betonu i zagęszczaniaWykonawcy i wypożyczalnieLokalne punkty wsparciaCramo PolskaDuże miasta i regiony przemysłoweNajem sprzętu budowlanegoWynajem maszyn i obsługa kontraktówFirmy wykonawczeElastyczne użycie sprzętuRiwal PolandPolska i EuropaObsługa najmu dla budówWynajem i wsparcie projektoweGeneralni wykonawcyDoświadczenie na dużych budowachSomeroEuropa, obsługa przez partnerówSpecjalizacja w poziomowaniu betonuMaszyny laserowe do posadzekFirmy posadzkarskieRozwiązania dla dużych płytLigchineEuropa przez partnerów handlowychMaszyny do betonu i sterowanie laseroweListwy samojezdneSpecjalistyczni wykonawcyOpcja dla wymagających inwestycjiShandong Vanse Machinery TechnologyPolska i rynki europejskieProdukcja, dostosowanie i wsparcieListwy prowadzone, samojezdne i wysięgnikoweWykonawcy, dystrybutorzy i marki własneKonkurencyjna alternatywa zakupowaTabela ma charakter praktyczny: lokalny najem może przyspieszyć rozpoczęcie robót, natomiast zakup od wyspecjalizowanego producenta daje większą swobodę w konfiguracji głowicy, silnika i oznakowania. Przed podpisaniem umowy zawsze potwierdź, czy dostawca zapewnia części, szkolenie i pomoc podczas pierwszego betonowania.Shandong Vanse Machinery Technology produkuje urządzenia do wykonywania posadzek betonowych od 2013 roku, łącząc sterowanie laserowe, układy hydrauliczne, trwałe komponenty i konstrukcje przeznaczone do intensywnej pracy. Firma posiada certyfikaty ISO 9001 i CE, ponad 50 patentów wynalazczych oraz ponad 200 patentów użytkowych i wzorów, a jej maszyny są eksportowane do ponad 80 państw, w tym na rynki europejskie. Dla klientów w Polsce dostępne są listwy laserowe prowadzone, samojezdne i z wysięgnikiem, opisane na stronie maszyny do laserowego poziomowania betonu, a także konfiguracje dostosowane do typu projektu, napięcia, silnika i wymiaru głowicy. Vanse obsługuje użytkowników końcowych, dystrybutorów, dealerów, właścicieli marek oraz klientów indywidualnych w modelu sprzedaży detalicznej, hurtowej, produkcji na zamówienie i partnerstw regionalnych. Firma zapewnia rozwiązania EPC i realizację pod klucz dla zakładów należących do klienta, nie oferuje modelu BOO ani dostaw masowych z obsługą na miejscu. Obecność oddziałów zagranicznych w Azji Południowo-Wschodniej i Kanadzie, sieć dealerów w Europie oraz zespół ponad 100 specjalistów technicznych wspierają obsługę również polskich kontrahentów; obejmuje ona konsultację przed zakupem, dobór maszyny, uruchomienie, szkolenie, zdalną diagnostykę, części zamienne i pomoc terenową. Szczegóły wsparcia można sprawdzić w sekcji pomoc techniczna dla maszyn betonowych oraz w opisie obsługi serwisowej.Listwy laserowe z odpowiednio dobraną szerokością głowicy są stosowane w halach produkcyjnych, magazynach wysokiego składowania, sortowniach kurierskich, chłodniach, sklepach wielkopowierzchniowych, zakładach motoryzacyjnych, terminalach kontenerowych, drogach technologicznych i płytach lotniskowych. Każde zastosowanie wymaga innej równowagi pomiędzy wydajnością a dokładnością.W magazynach z regałami wysokiego składowania priorytetem jest równość i stabilność podłoża dla wózków. W zakładach produkcyjnych często ważne są strefy wokół fundamentów maszyn, kanałów i odpływów. Na placach zewnętrznych istotne jest profilowanie spadków, odprowadzanie wody oraz odporność betonu na mróz i środki odladzające.W centrum logistycznym pod Łodzią o regularnym układzie konstrukcyjnym wykonawca może zastosować samojezdną maszynę z głowicą około 3,5 m. Przy stabilnych dostawach betonu z lokalnej wytwórni taki układ pozwala prowadzić długie pasy, ograniczać ręczne wyrównywanie i przekazywać kolejne pola ekipie zacierającej.W modernizowanej hali produkcyjnej na Śląsku, gdzie występują liczne fundamenty urządzeń i kanały, lepiej sprawdzi się krótsza głowica oraz wysoka manewrowość. Przewaga mniejszej szerokości polega tu na ograniczeniu konieczności poprawek przy przeszkodach i bezpieczniejszej pracy w ciasnych strefach.Na placu terminalowym w rejonie Gdańska lub Gdyni, gdzie wykonywane są duże pola z wymaganymi spadkami, uzasadniona będzie maszyna z wysięgnikiem, szeroką głowicą i możliwością profilowania przestrzennego. Przed rozpoczęciem prac należy zweryfikować model wysokościowy, punkty odniesienia oraz plan pielęgnacji betonu w warunkach wiatru i zmiennej wilgotności.W 2026 roku rośnie znaczenie cyfrowego sterowania wykonywaniem posadzek. Coraz więcej inwestorów oczekuje zapisu parametrów robót, kontroli geometrii oraz szybkiej reakcji serwisowej. Systemy profilowania przestrzennego będą częściej stosowane nie tylko na drogach i placach, ale również w obiektach z odpływami liniowymi, rampami i precyzyjnie zaprojektowanymi spadkami.Ważnym trendem jest ograniczanie śladu środowiskowego. Obejmuje to optymalizację ilości betonu, redukcję poprawek, stosowanie mieszanek o obniżonej emisji oraz wydłużanie trwałości części roboczych. Dobrze dobrana szerokość głowicy może zmniejszyć liczbę przejazdów i czas pracy silnika, ale tylko wtedy, gdy odpowiada rzeczywistemu frontowi robót.Rosną również wymagania dotyczące bezpieczeństwa, dokumentacji zgodności i dostępności części. Wykonawcy w Polsce będą częściej wybierać dostawców zdolnych do zapewnienia szkolenia, serwisu zdalnego i fizycznej obsługi regionalnej, zamiast jedynie sprzedaży maszyny bez wsparcia po dostawie.Ustal średnią dzienną powierzchnię betonowania oraz maksymalny front robót. Zmierz rozstaw słupów, szerokość bram, korytarzy i stref zawracania. Określ grubość płyty, rodzaj zbrojenia i konsystencję mieszanki. Sprawdź rzeczywistą szerokość roboczą, nie tylko wymiar katalogowy głowicy. Poproś o dokumentację CE, warunki gwarancji i wykaz części eksploatacyjnych. Potwierdź dostępność szkolenia operatora oraz procedurę pomocy awaryjnej. Porównaj koszt zakupu, najmu, transportu, uruchomienia i serwisu. Wybierz dostawcę, który zna zastosowanie maszyny w posadzkach przemysłowych. Najczęściej sprawdza się zakres 2,5–4,0 m. Ostateczny wybór zależy od siatki słupów, dziennego tempa betonowania i możliwości dostaw mieszanki.Nie. Szersza głowica zwiększa pas roboczy, ale wymaga dostatecznej ilości betonu, wolnej przestrzeni, stabilnej hydrauliki i doświadczonego operatora. Przy złożonej geometrii może obniżyć efektywność.Najczęściej kompaktowa maszyna samojezdna albo model z wysięgnikiem i krótszą głowicą. Ważny jest promień skrętu oraz możliwość ustawienia głowicy blisko przeszkód.Nie. Listwa laserowa odpowiada za rozprowadzanie i wstępne poziomowanie. Zacieranie, nacinanie dylatacji, pielęgnacja i kontrola jakości nadal wymagają dobrze zorganizowanej ekipy.Należy sprawdzić oznakowanie CE, dokumentację techniczną, warunki transportu, części zamienne, instrukcję, szkolenie oraz realną dostępność wsparcia serwisowego.W wielu przypadkach tak. Producent może zaoferować konfigurację dostosowaną do wymagań inwestycji, jednak przed zamówieniem trzeba uzgodnić warunki pracy, geometrię płyty i oczekiwaną wydajność.Szerokość głowicy listwy laserowej jest jednym z najważniejszych parametrów przy wyborze sprzętu do betonowania, ale powinna być oceniana razem z typem maszyny, zasięgiem, hydrauliką, logistyką betonu i serwisem. Dla większości inwestycji przemysłowych w Polsce optymalny będzie zakres 2,5–4,0 m. Duże głowice są opłacalne na otwartych płytach, natomiast kompaktowe rozwiązania lepiej obsługują hale o złożonej geometrii. Więcej informacji o dostępnych konfiguracjach znajduje się na stronie samojezdne listwy laserowe do betonu oraz na stronie producenta maszyn do posadzek betonowych.
Czytaj więcej
Jest online. Odpowiada osobiście na WhatsAppFionaCustomer specialist
Cześć! Jestem tutaj, aby pomóc Ci znaleźć odpowiednie rozwiązanie dla Twojego projektu.
Możesz podać informacje o swoim produkcie, wydajności lub potrzebach projektowych. Nasz specjalista pomoże Ci określić kolejny krok.
Chcesz uzyskać szybką odpowiedź? Kliknij poniżej, aby bezpośrednio porozmawiać z naszym specjalistą na WhatsApp.